Прикипание гаек на шпильках дисковых задвижек предупреждают функциональным покрытием, которое одновременно защищает крепеж от коррозии и снижает трение в резьбе. Для серийной обработки применяют, в частности, неэлектролитические цинк-ламельные системы с верхним слоем или смазывающим компонентом. Их подбирают с учетом материала и прочности крепежа, требований к моменту затяжки и режима термоотверждения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для задвижек или определяют требования к обработке шпилек и гаек. Разберем, почему возникает заедание резьбы, чем функциональное покрытие отличается от обычной антикоррозионной защиты, какие параметры проверять при заказе и когда уместна смазка резьбового крепежа при монтаже.
Почему прикипают гайки на шпильках дисковых задвижек
Заедание резьбы может быть связано с коррозией, задиром или недостаточной смазывающей способностью поверхности.
Если при затяжке возникает повышенное трение, это влияет на соотношение момента затяжки и натяжения крепежа. При последующем демонтаже поврежденная или заевшая резьба усложняет разборку соединения.
Для крепежа важно учитывать не только защиту от коррозии, но и взаимодействие контактирующих поверхностей. На нержавеющих деталях особенно важно предусмотреть защиту от задира, или схватывания резьбы. В ISO 4042 отдельно отмечено, что электролитические покрытия на крепеже из нержавеющей стали могут применяться для повышения смазывающей способности и снижения риска задира.
Покрытие не гарантирует, что гайка всегда отвернется без затруднений. Результат зависит от выбранной системы, соблюдения технологии обработки и совместимости покрытия с резьбовым соединением. Также нельзя считать, что любое покрытие, заявленное как антикоррозионное, автоматически снижает трение. Для этого нужны подтвержденные данные по смазывающей способности и моменту затяжки.
При выборе решения полезно определить, что именно происходит с крепежом: коррозионное повреждение, задир при сборке или затрудненный демонтаж после эксплуатации. Эти ситуации требуют разного подхода. Для серийной обработки шпилек и гаек рассматривают функциональное покрытие; при монтаже или ремонте на месте может подойти антизадирная смазка. Смазывающий состав не заменяет контроль геометрии резьбы и параметров затяжки.
Для высокопрочного крепежа важно также учитывать риск внутренней водородной хрупкости. ISO 10683 особенно рекомендуют для крепежа с прочностью не менее 1000 МПа. Это не отменяет проверки соответствия конкретного покрытия требованиям к детали и условиям ее эксплуатации.
Как выбрать покрытие для задвижек
Для крепежа дисковых задвижек рассматривают функциональные системы, которые совмещают защиту от коррозии и снижение трения.
Один из вариантов - неэлектролитическое цинк-ламельное покрытие по ISO 10683. Стандарт распространяется на стальные болты, винты, шпильки, гайки с ISO-резьбой и другие крепежные изделия. В состав системы могут входить верхний слой, интегрированная смазка или смазка, добавленная отдельно.
При выборе важно не смешивать цинк-ламельную и электролитическую обработку. ISO 10683 относится к неэлектролитическим цинк-ламельным покрытиям, а ISO 4042 регулирует электролитические покрытия на стальном крепеже. У технологий разные процессы и области применения, поэтому обозначения в документации должны точно соответствовать заказанной обработке.
Оценивают сразу несколько характеристик:
Коррозионную защиту, подтвержденную испытаниями.
Смазывающую способность и данные о моменте затяжки.
Совместимость слоя с материалом и прочностью крепежа.
Сохранение размеров и посадки резьбового соединения.
Условия термоотверждения и допустимое температурное воздействие на деталь.
Для серийного крепежа антифрикционное покрытие для болтов и шпилек задают как часть спецификации, а не как неопределенное требование «нанести антикоррозионный слой». Если важно стабильное поведение соединения при затяжке, следует уточнять наличие верхнего слоя или смазывающего компонента и запрашивать данные по моменту затяжки. При наличии покрытия сухие значения момента нельзя переносить автоматически: покрытие меняет соотношение момента и натяжения.
Толщина тоже требует контроля, а не максимизации. В одном отраслевом регламенте для конкретной цинк-ламельной системы указан диапазон 0,008-0,015 мм. Это значение нельзя считать универсальным для всех крепежных покрытий: требование должно соответствовать документации выбранной системы и не нарушать посадку резьбы.
Термоотверждение и требования к крепежу
Термоотверждение входит в технологию ряда цинк-ламельных систем.
Режим обработки выбирают с учетом материала крепежа и его механических свойств. Для закаленных и отпущенных деталей температура отверждения не должна превышать температуру отпуска, иначе есть риск повлиять на свойства крепежа.
В отраслевом документе для отдельных систем указана температура отверждения до 320 °C. Это не универсальная температура обработки: фактический режим задает технология конкретного покрытия. Поэтому при заказе важно согласовать его с изготовителем крепежа и получить подтверждение, что нагрев допустим для конкретной детали.
Не следует выбирать термоотверждаемое покрытие только по заявленной коррозионной стойкости. Для резьбового соединения нужны также данные о смазывающей способности, допусках и поведении при затяжке. Если речь идет о высокопрочном крепеже от 1000 МПа, учитывают рекомендацию ISO 10683 по снижению риска внутренней водородной хрупкости и отдельно проверяют соответствие конкретного технологического процесса требованиям к изделию.
Термоотверждаемое антифрикционное покрытие и монтажная паста решают разные задачи. Покрытие наносят при обработке крепежа до его установки в узел, а пасту используют при сборке или ремонте. В условиях возможного вымывания, фреттинга или холодного пуска важно оценить характер нагрузки и совместимость смазочного материала с резьбой и средой. Для такого сценария твердосмазочное покрытие MODENGY 1014 на основе ПТФЭ и дисульфида молибдена рассматривают как вариант с низким трением и химической стойкостью; его применимость нужно сверять с режимом работы узла.
Контроль качества покрытия и резьбы
После нанесения покрытия проверяют не только внешний вид детали.
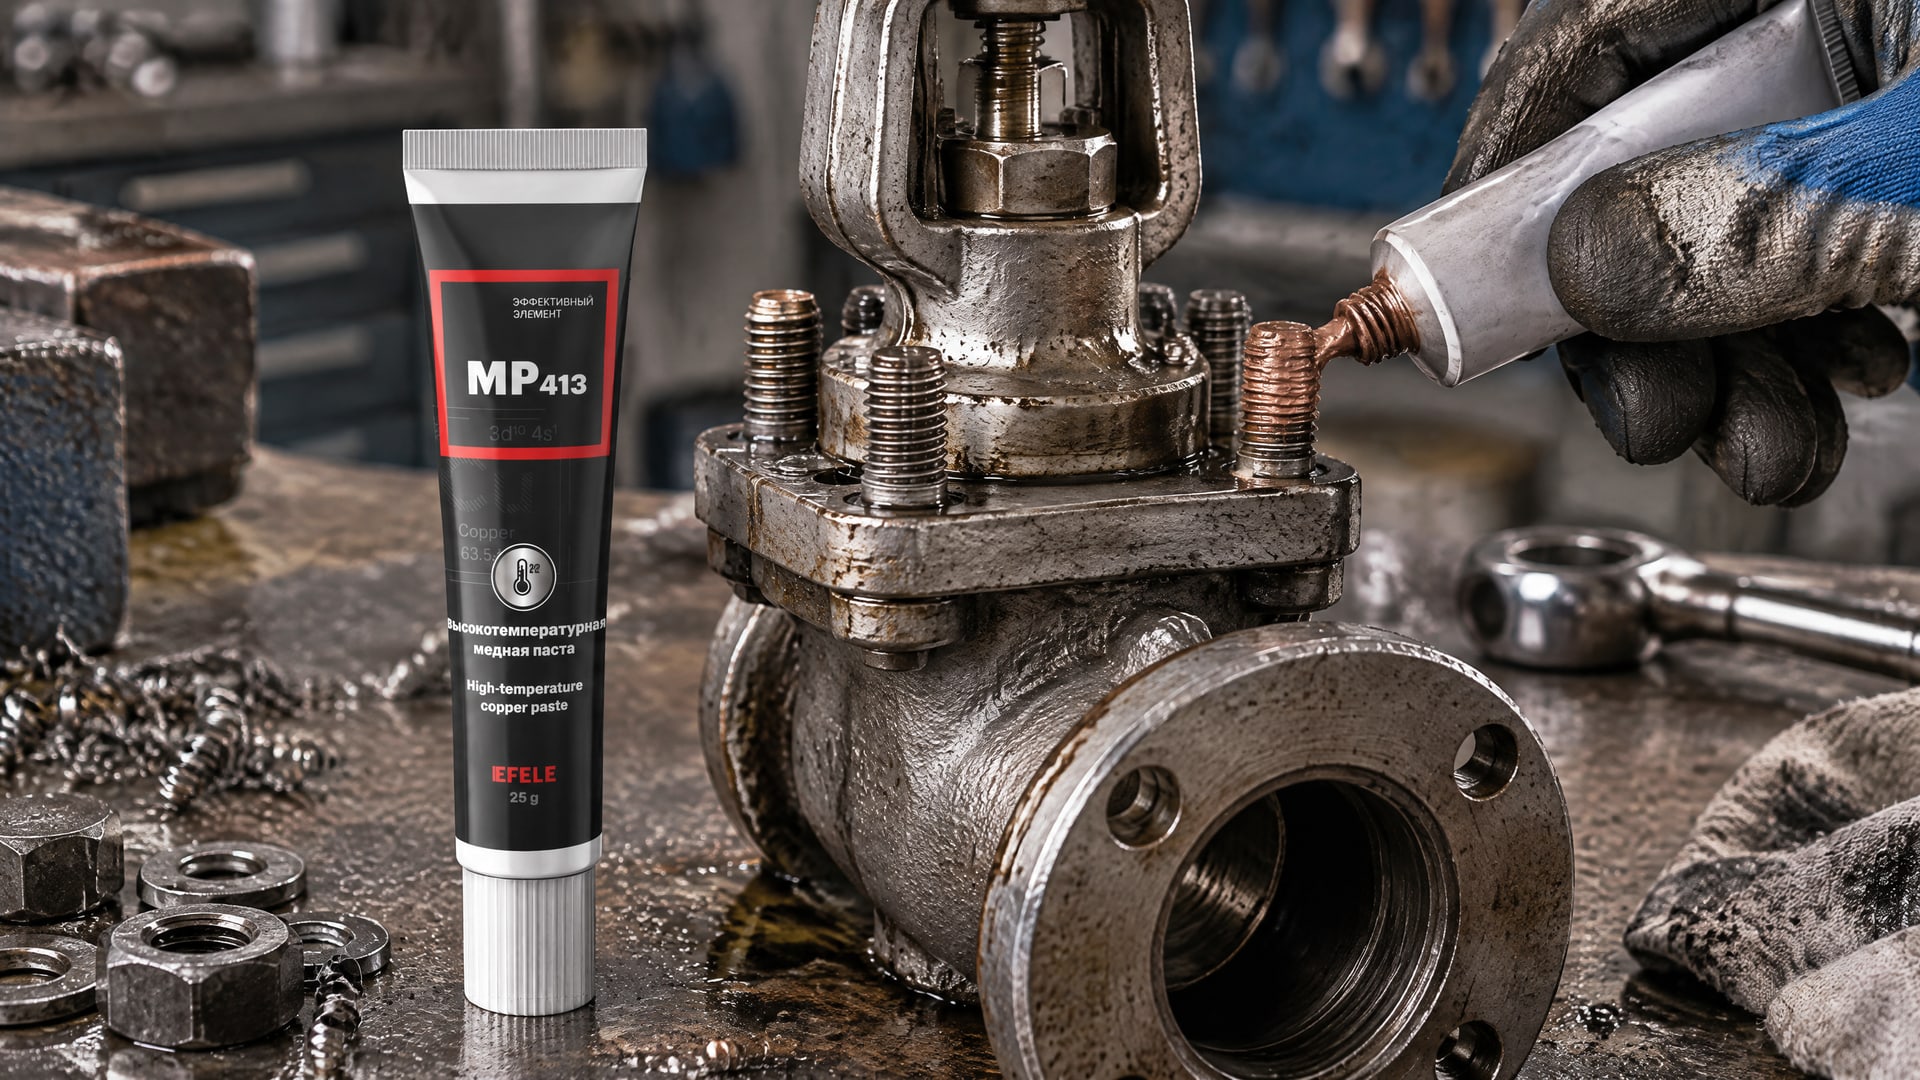
Слой должен обеспечивать требуемую защиту, сохранять адгезию и не выводить резьбу за допуски. Иначе гайка может плохо собираться еще до ввода задвижки в работу, а заявленные свойства покрытия не решат проблему соединения.
Для контроля резьбы используют калибры ISO 965. Проверка после обработки помогает подтвердить, что покрытие не нарушило посадку и сборку крепежа. В технических требованиях к поставке полезно отдельно указать порядок контроля резьбы и документ, подтверждающий результаты.
Качество покрытия оценивают по толщине, адгезии и коррозионной стойкости. Для этих проверок в отраслевых материалах приводятся толщинометрия, испытание адгезии по ISO 2409 и коррозионные испытания по ISO 9227. Конкретный объем испытаний определяют требования к крепежу и выбранной системе.
При приемке партии проверьте, что документация относится именно к заказанной технологии и крепежу. Сверьте обозначение покрытия, режим термоотверждения, результаты измерения толщины и контроля резьбы. Если в спецификации указана смазывающая способность, запросите подтверждающие данные по затяжке: одной информации о коррозионной стойкости для оценки риска прикипания недостаточно.
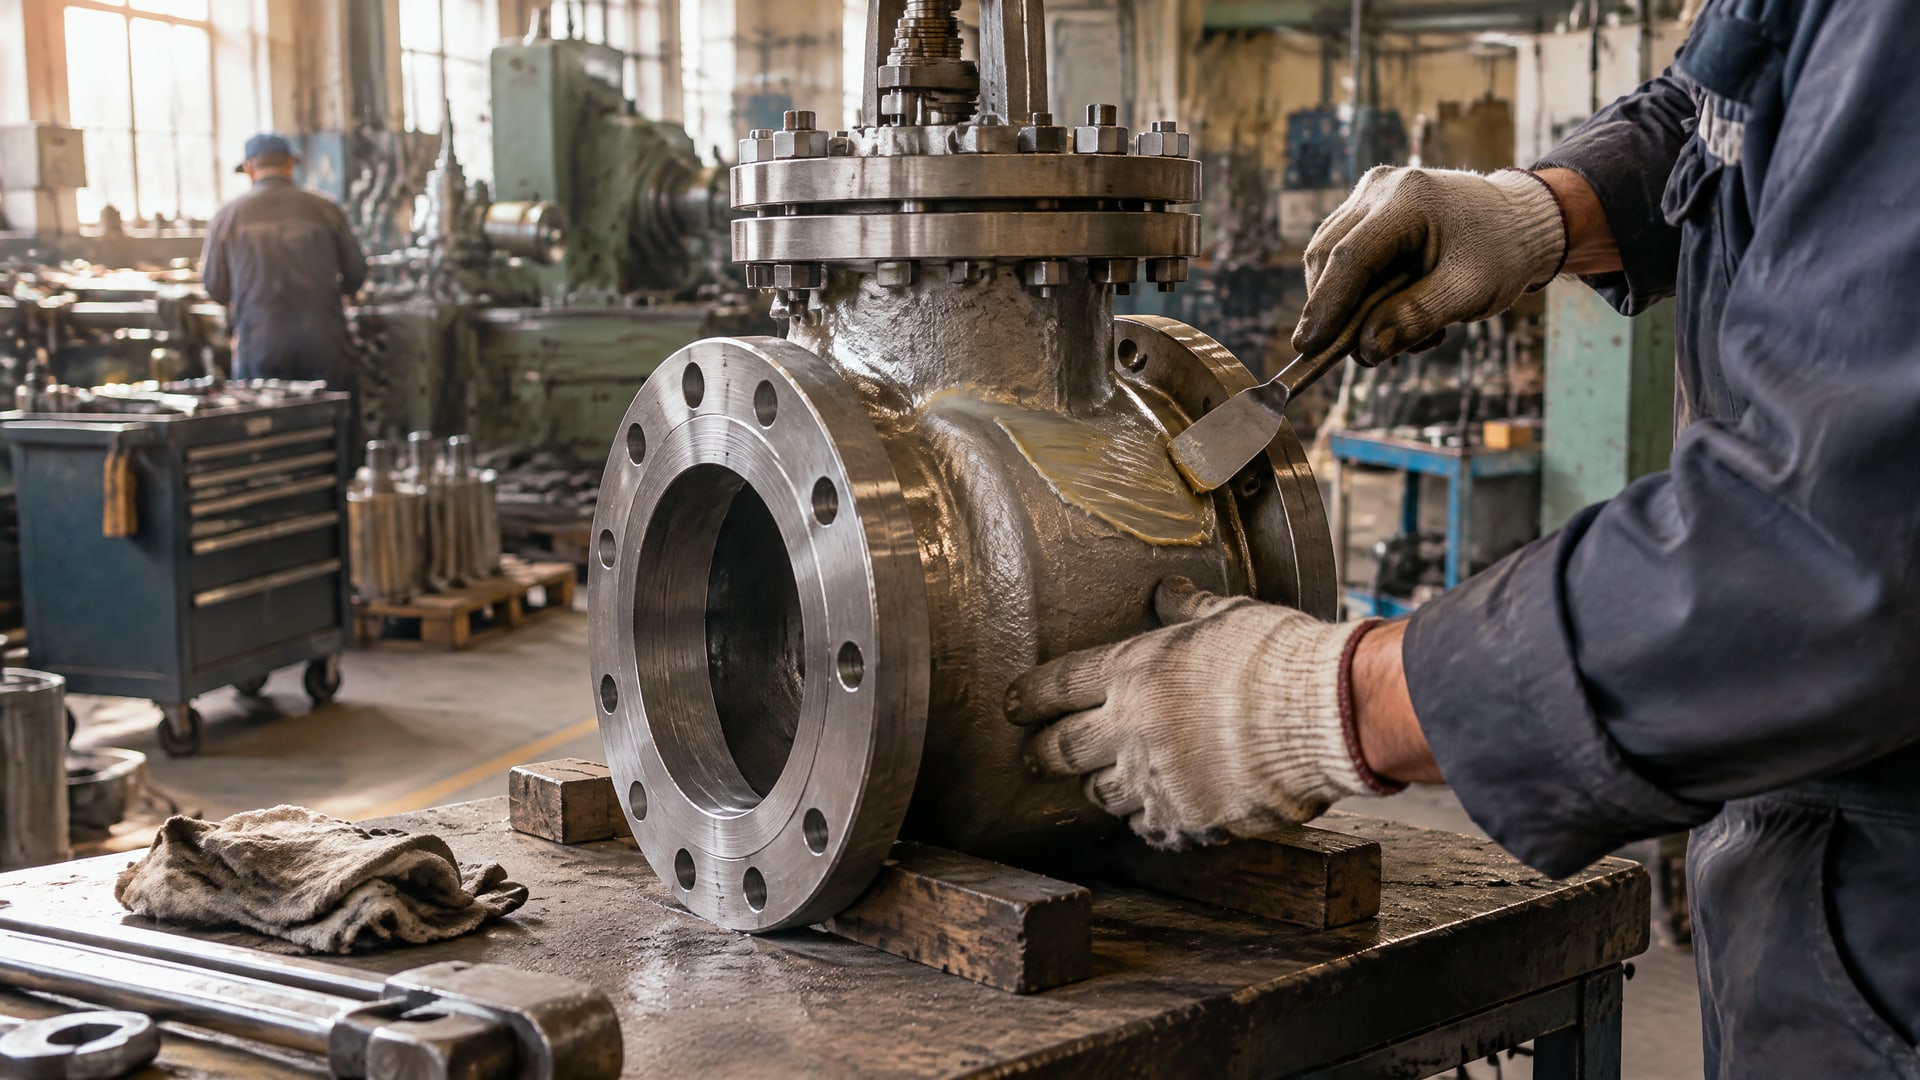
Для ремонтных работ на месте может потребоваться другой подход, чем для серийной обработки. Если гайки и шпильки очищают и собирают повторно, пасту подбирают с учетом температуры и условий эксплуатации. При монтаже резьбовых соединений, работающих при повышенной температуре, медная резьбовая паста EFELE MP-413 может применяться для предотвращения схватывания и облегчения демонтажа. Это сервисная обработка, а не замена предварительно нанесенному покрытию.
Покрытие или смазка резьбового крепежа
Выбор между покрытием и смазкой зависит от того, когда и где нужно обеспечить защиту.
Покрытие удобно задавать для серийно обрабатываемых шпилек и гаек: результат контролируют до установки крепежа в задвижку. Монтажную пасту используют при сборке или обслуживании, когда обработку выполняют непосредственно на месте.
При этом смазка резьбового крепежа влияет на затяжку. Нельзя автоматически применять момент, рассчитанный для сухой резьбы, если на ней есть смазывающий слой. Для ответственного соединения следует опираться на спецификацию крепежа и данные системы по моменту затяжки, а не выбирать смазку только по удобству нанесения.
Микрокапсулированные клеи-герметики также не следует считать антизадирными покрытиями. Они предназначены для фиксации или герметизации соединения и активируются при сборке. Для отдельных составов указаны рабочие температуры до 116 °C или до 149 °C, в зависимости от состава. Эти значения относятся к соответствующим клеевым системам, а не к термоотверждаемым покрытиям или смазкам.
Практический выбор можно свести к нескольким вопросам:
Нужна ли обработка всей партии крепежа до монтажа или только отдельных соединений при ремонте?
Требуется ли сочетать антикоррозионную защиту со снижением трения?
Допустим ли нагрев крепежа при термоотверждении?
Есть ли подтверждение, что после нанесения покрытия резьба сохраняет требуемые допуски?
Предоставлены ли данные о моменте затяжки для выбранной системы?
Если прикипание гаек уже возникало, сначала установите его вероятную причину и условия работы узла. Затем включите в требования к поставщику тип покрытия, режим отверждения, параметры контроля и данные по затяжке. Такой порядок снижает риск выбрать только коррозионную защиту там, где соединению нужна еще и управляемая смазывающая способность.
Часто задаваемые вопросы
Какое покрытие выбрать от прикипания гаек на шпильках?
Для серийной обработки рассматривают функциональное покрытие, которое сочетает защиту от коррозии со смазывающей способностью. Один из вариантов - неэлектролитическая цинк-ламельная система по ISO 10683 с верхним слоем или смазочным компонентом. Выбор подтверждают данными по моменту затяжки, толщине и контролю резьбы.
Чем цинк-ламельное покрытие отличается от электролитического?
Цинк-ламельное покрытие относится к неэлектролитическим системам и рассматривается в ISO 10683. Электролитические покрытия на стальном крепеже регулирует ISO 4042. Это разные технологии, поэтому в документации на поставку следует указывать точный тип покрытия, а не ограничиваться общим обозначением «цинковое».
Нужно ли проверять резьбу после нанесения покрытия?
Да. Покрытие не должно нарушать допуски резьбы или мешать сборке. Для контроля применяют калибры ISO 965. Дополнительно проверяют толщину и адгезию слоя, а коррозионную стойкость оценивают испытаниями по применимым требованиям, включая ISO 9227.
Можно ли использовать термоотверждаемое покрытие на любом крепеже?
Нет. Режим отверждения согласуют с материалом и механическими свойствами детали. Для закаленного и отпущенного крепежа температура обработки не должна превышать температуру отпуска. Указанные для отдельных систем значения до 320 °C нельзя автоматически переносить на другой крепеж или покрытие.
Заключение
Чтобы снизить риск прикипания гаек на шпильках дисковых задвижек, выбирайте не просто коррозионную защиту, а систему с подтвержденной смазывающей способностью. Для серийного крепежа может подойти цинк-ламельное покрытие по ISO 10683, если соблюдены требования к термоотверждению, моменту затяжки и допускам резьбы. Для обслуживания на месте рассматривают антизадирную пасту, но она не заменяет контроль покрытия и параметров соединения.
Следующий шаг - зафиксировать в спецификации материал и прочность крепежа, требуемый тип покрытия, допустимый режим отверждения и методы контроля. Запросите у поставщика результаты проверки толщины, адгезии и резьбы калибрами, а также данные по затяжке. Это позволит сопоставить покрытие для задвижек с условиями эксплуатации узла и снизить риск проблем при сборке и демонтаже.