Полимеризация при комнатной температуре позволяет наносить покрытие из аэрозольного баллона без термического отверждения. Такой способ подходит для локальной обработки и ремонта, но результат зависит от подготовки поверхности, равномерности нанесения и того, насколько характеристики покрытия соответствуют задаче: защите от коррозии, контролю трения или работе резьбового соединения при вибрации.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают антифрикционное покрытие в аэрозоле для крепежа и промышленного оборудования. Ниже разобраны этапы нанесения, параметры для резьбовых соединений и способы проверки результата. Отдельно рассмотрим, почему время высыхания нельзя автоматически считать временем готовности к сборке.
Как проходит полимеризация при комнатной температуре
При нанесении аэрозольное покрытие распределяется по поверхности, после чего растворитель или другая летучая часть состава испаряется, а пленка формируется без нагрева.
Технология удобна там, где нельзя или нецелесообразно использовать печь: например, при локальном ремонте или обработке уже установленной детали. При этом сам факт отверждения при комнатной температуре не говорит ни о назначении покрытия, ни о его пригодности для конкретного узла.
Для аэрозольных антифрикционных покрытий в технических описаниях указывается короткое время сушки или полимеризации при комнатной температуре. Однако сроки зависят от состава и задачи. В описании одного фиксирующего покрытия резьбы на основе акриловых смол приведена вязкость 150-300 cps при 25 °C; высыхание «на отлип» занимает минуты, а готовность к сборке наступает примерно через 30 минут. Эти значения относятся именно к указанному типу состава, а не ко всем аэрозольным покрытиям.
Сушка «на отлип» и готовность к сборке
Состояние «на отлип» означает, что поверхность перестает быть липкой при легком касании. Оно не подтверждает, что покрытие набрало свойства, необходимые для сборки или эксплуатации. Для резьбового фиксирующего состава время до монтажа особенно важно: преждевременная сборка может не соответствовать предусмотренной технологии.
Перед нанесением стоит сверить в техническом описании три параметра:
время сушки «на отлип»;
время до сборки или начала эксплуатации;
требования к подготовке поверхности и условиям нанесения.
Если документация разделяет эти этапы, нельзя заменять один срок другим. Для покрытия, которое должно контролировать трение, дополнительно проверяют указанные фрикционные характеристики. Универсального времени полимеризации для всех составов нет, поэтому переносить данные одного материала на другой некорректно.
Подготовка поверхности и нанесение покрытия из аэрозоля
Равномерность пленки начинается не с распыления, а с подготовки детали.
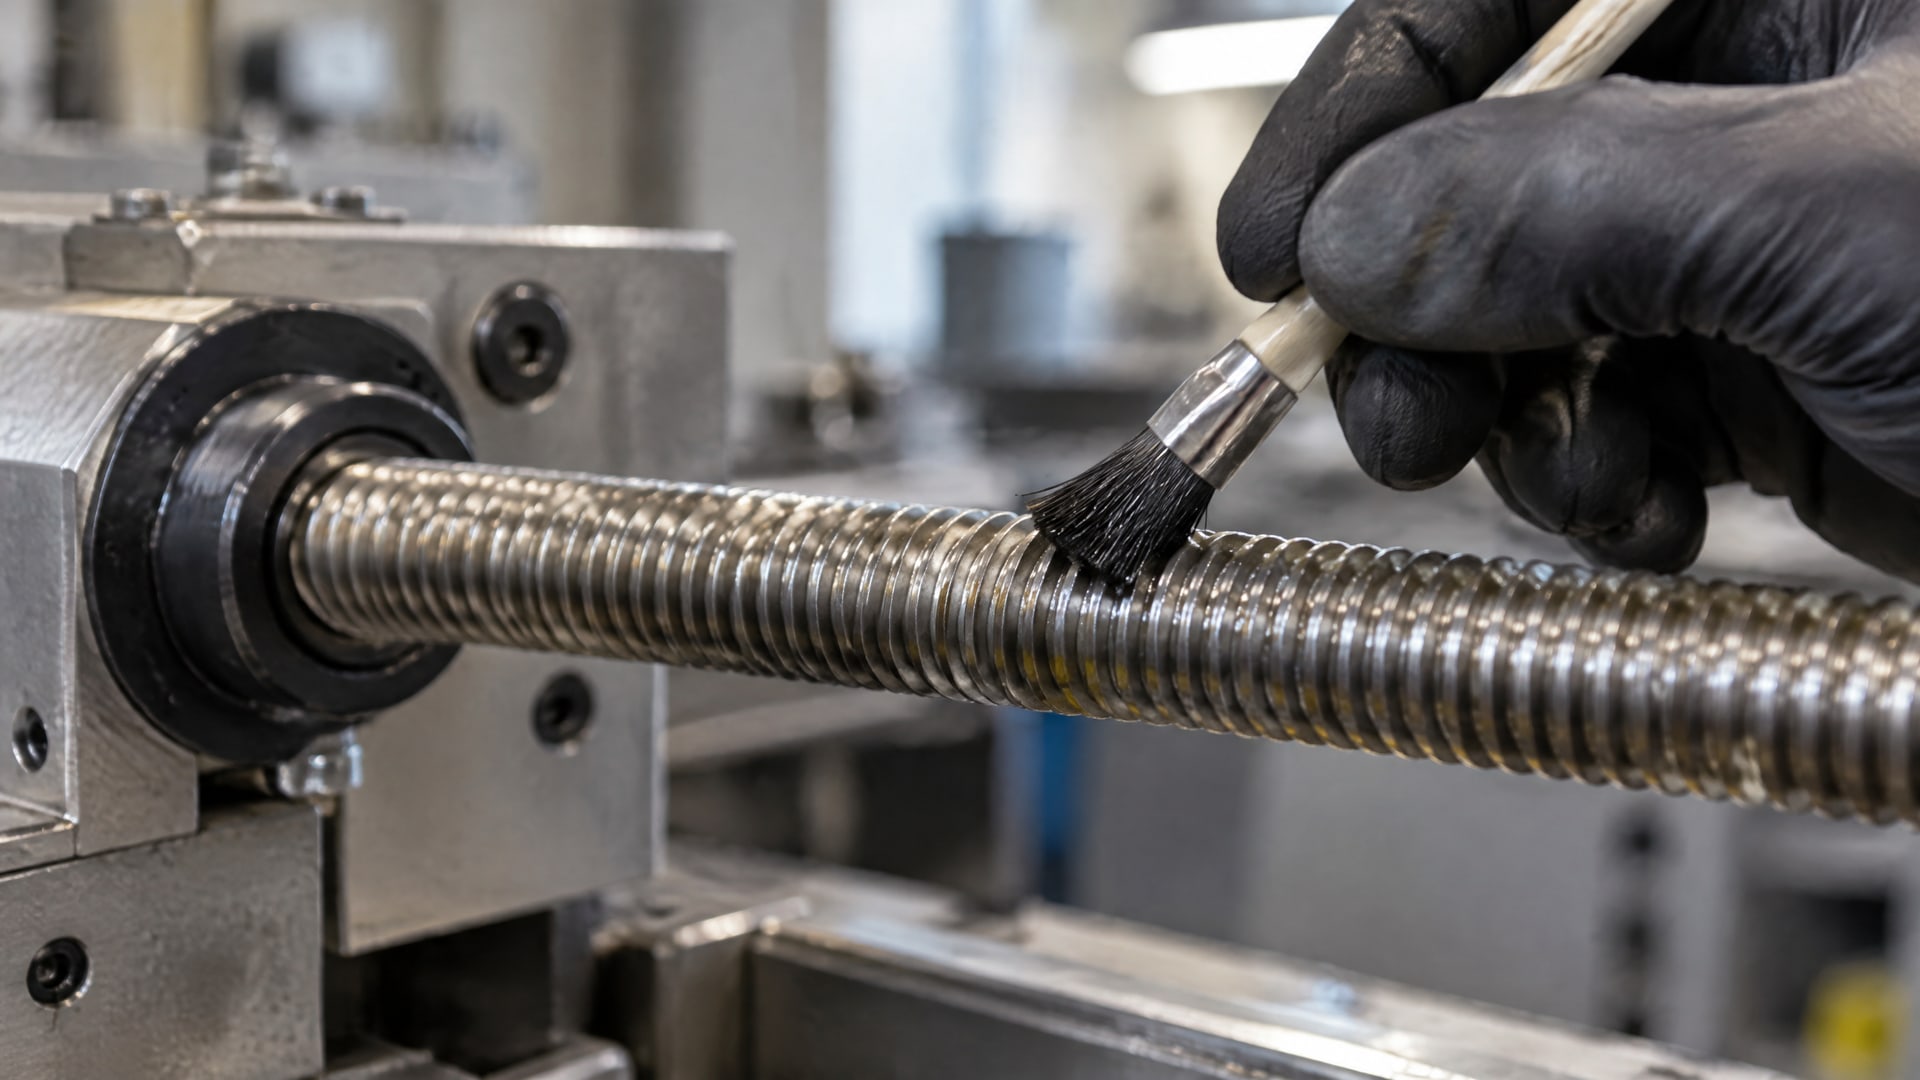
Поверхность должна быть чистой и сухой: загрязнения и влага могут повлиять на адгезию и стабильность фрикционных свойств. Это особенно важно при нанесении на резьбу, где состояние поверхности влияет на посадку деталей и повторяемость сборки. Если требования к очистке или подготовке указаны в технической документации покрытия, их соблюдают до начала работ.
Перед применением аэрозольный состав необходимо подготовить согласно инструкции изготовителя. Для одного фиксирующего материала на основе акриловых смол отдельно указано тщательное перемешивание перед нанесением. Это требование нельзя автоматически распространять на любые составы, но его следует учитывать, если оно есть в документации конкретного продукта. Наносят материал равномерно, избегая участков с пропусками и избыточным количеством состава.
Параметры нанесения на резьбу
Для упомянутого акрилового фиксирующего покрытия в техническом описании приведены ориентиры: длина обработанной зоны около 1,5 диаметра детали, заполнение резьбы - 30-50%. Это параметры конкретной технологии нанесения фиксирующего состава, а не универсальные значения для всех покрытий резьбового крепежа. Перед их применением нужно проверить совместимость с выбранным материалом и конструкцией соединения.
После нанесения выдерживают установленное время до сборки. Если состав рассчитан на заполнение резьбы, порядок нанесения и зона обработки должны соответствовать его назначению. Для сухих антифрикционных пленок и покрытий с иной функцией технология может отличаться. Поэтому при локальном ремонте важно не просто повторить привычный прием, а свериться с документацией на покрытие и требованиями к соединению.
Аэрозольный формат удобен для обработки крупных поверхностей и отдельных зон, когда важны скорость и чистота работы. Он также подходит для локального ремонта. Но удобство распыления не отменяет необходимости контролировать равномерность пленки и соответствие покрытия заданным требованиям по трению, коррозионной стойкости и времени отверждения.
Как выбрать покрытие резьбового крепежа
Для крепежа недостаточно оценить только защиту от коррозии.
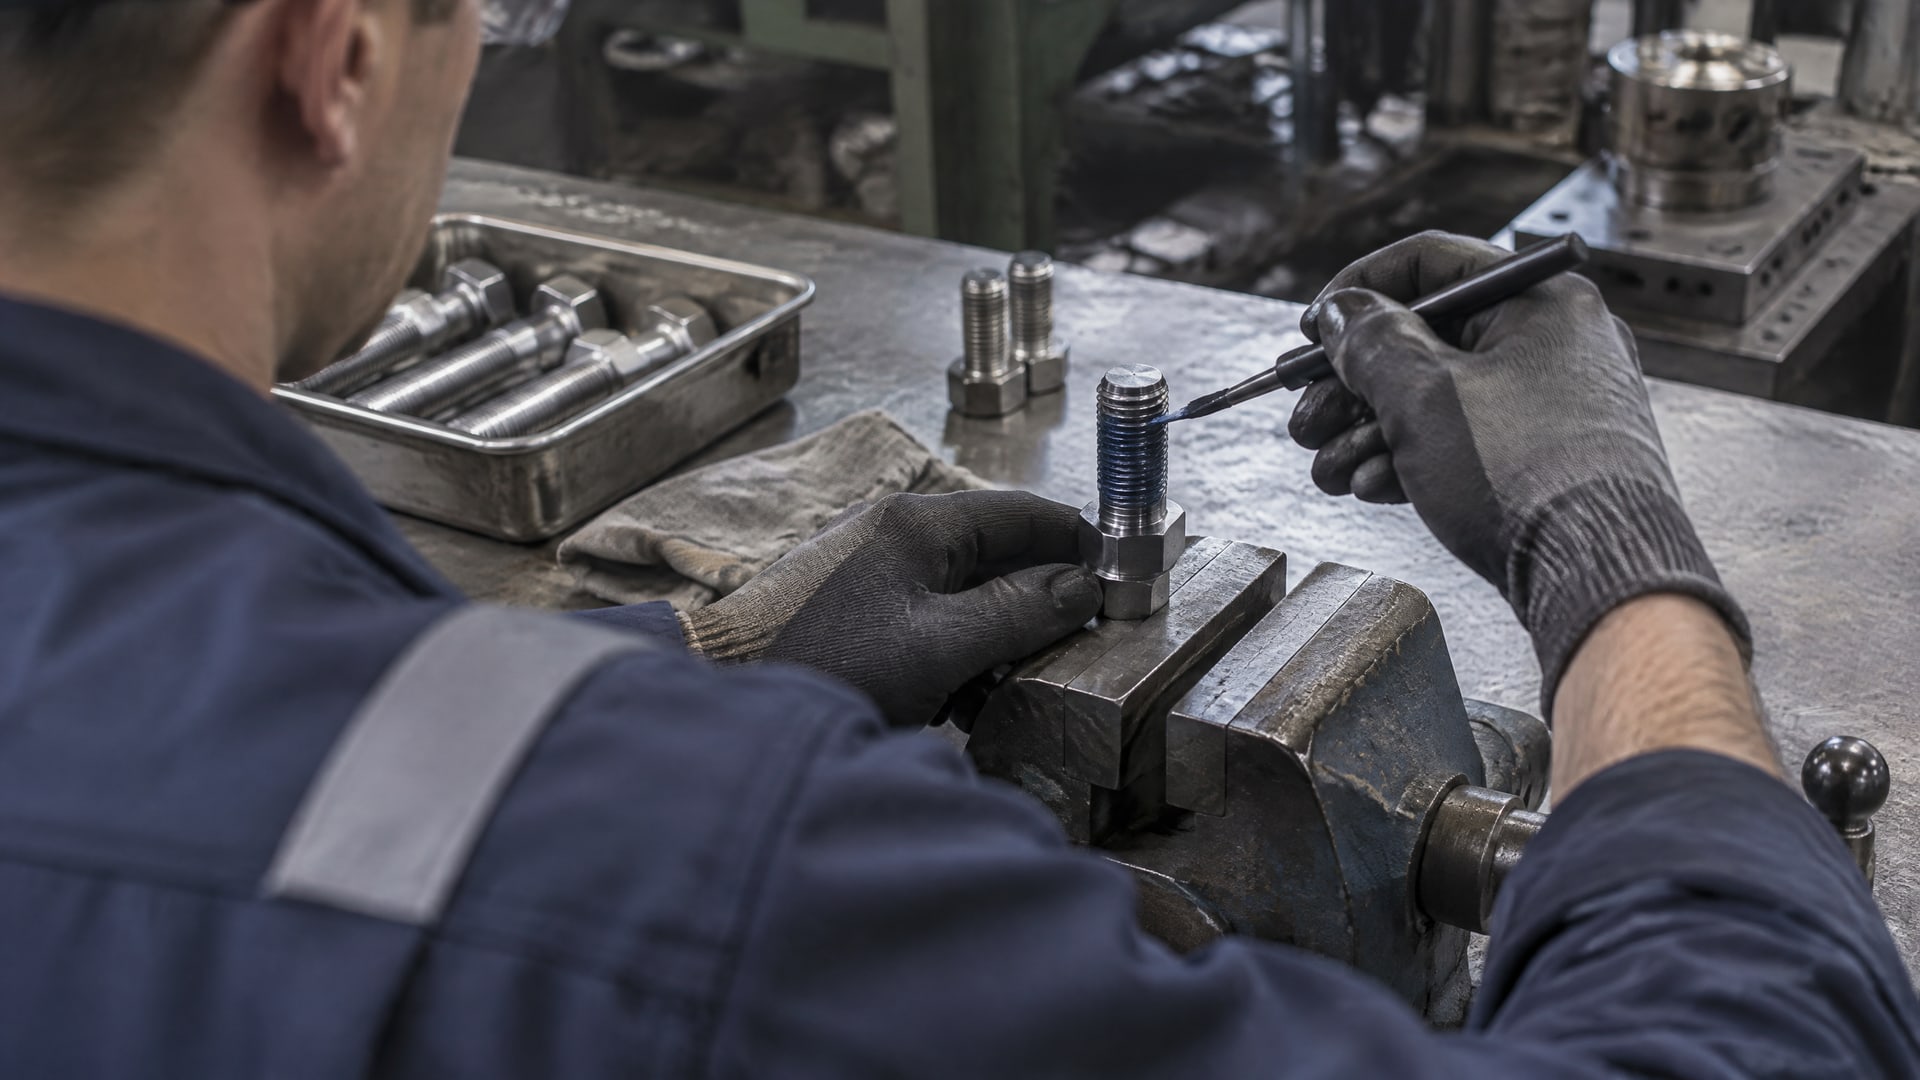
Покрытие может влиять на трение в резьбе, момент затяжки и усилие зажима, а значит, на повторяемость монтажа. Поэтому при выборе заранее определяют функцию материала: нужна ли защита поверхности, заданные фрикционные свойства или фиксация соединения при вибрации. Эти задачи могут требовать разных решений и не должны смешиваться только потому, что оба состава наносятся на резьбу.
Для неэлектролитических цинк-ламельных покрытий стального крепежа применяют ISO 10683:2018. Стандарт охватывает болты, винты, шпильки, гайки с метрической резьбой, а также шайбы, штифты, клипсы и другие крепежные элементы; среди предусмотренных вариантов есть покрытия с верхним слоем или смазкой и без них. Для гальванических покрытий крепежа и функциональных систем, включая варианты с верхним слоем и/или смазкой, используется ISO 4042:2022.
Трение и момент затяжки
Для измерения момента затяжки, усилия зажима и коэффициентов трения используют ISO 16047. В материалах по функциональным покрытиям крепежа встречается практический ориентир: узкое окно допуска коэффициента трения порядка 0,05. Это не универсальное требование для любого соединения, а указание на то, насколько важным может быть контроль трения при заданных условиях монтажа.
Для систем на основе Zn-flake composite стандарт ASTM F3019/F3019M включает требования к адгезии, коррозионной стойкости, посадке резьбы, водородному охрупчиванию и суммарному коэффициенту трения. В нем также описан неорганический верхний слой со встроенной смазкой для изменения трения. Это показывает, почему наличие смазки или верхнего слоя само по себе не подтверждает пригодность покрытия: нужно оценить, соответствует ли система требуемому диапазону трения и методике испытаний.
При закупке покрытия для резьбы снабженцу полезно сверить спецификацию детали, требования к монтажу и данные испытаний. Если соединение должно обеспечивать предсказуемый момент затяжки, ориентируются на документированные фрикционные характеристики, а не только на общее описание «для крепежа».
Покрытие задвижки и крепежа при вибрации
Вибрация создает отдельные требования к резьбовому соединению.
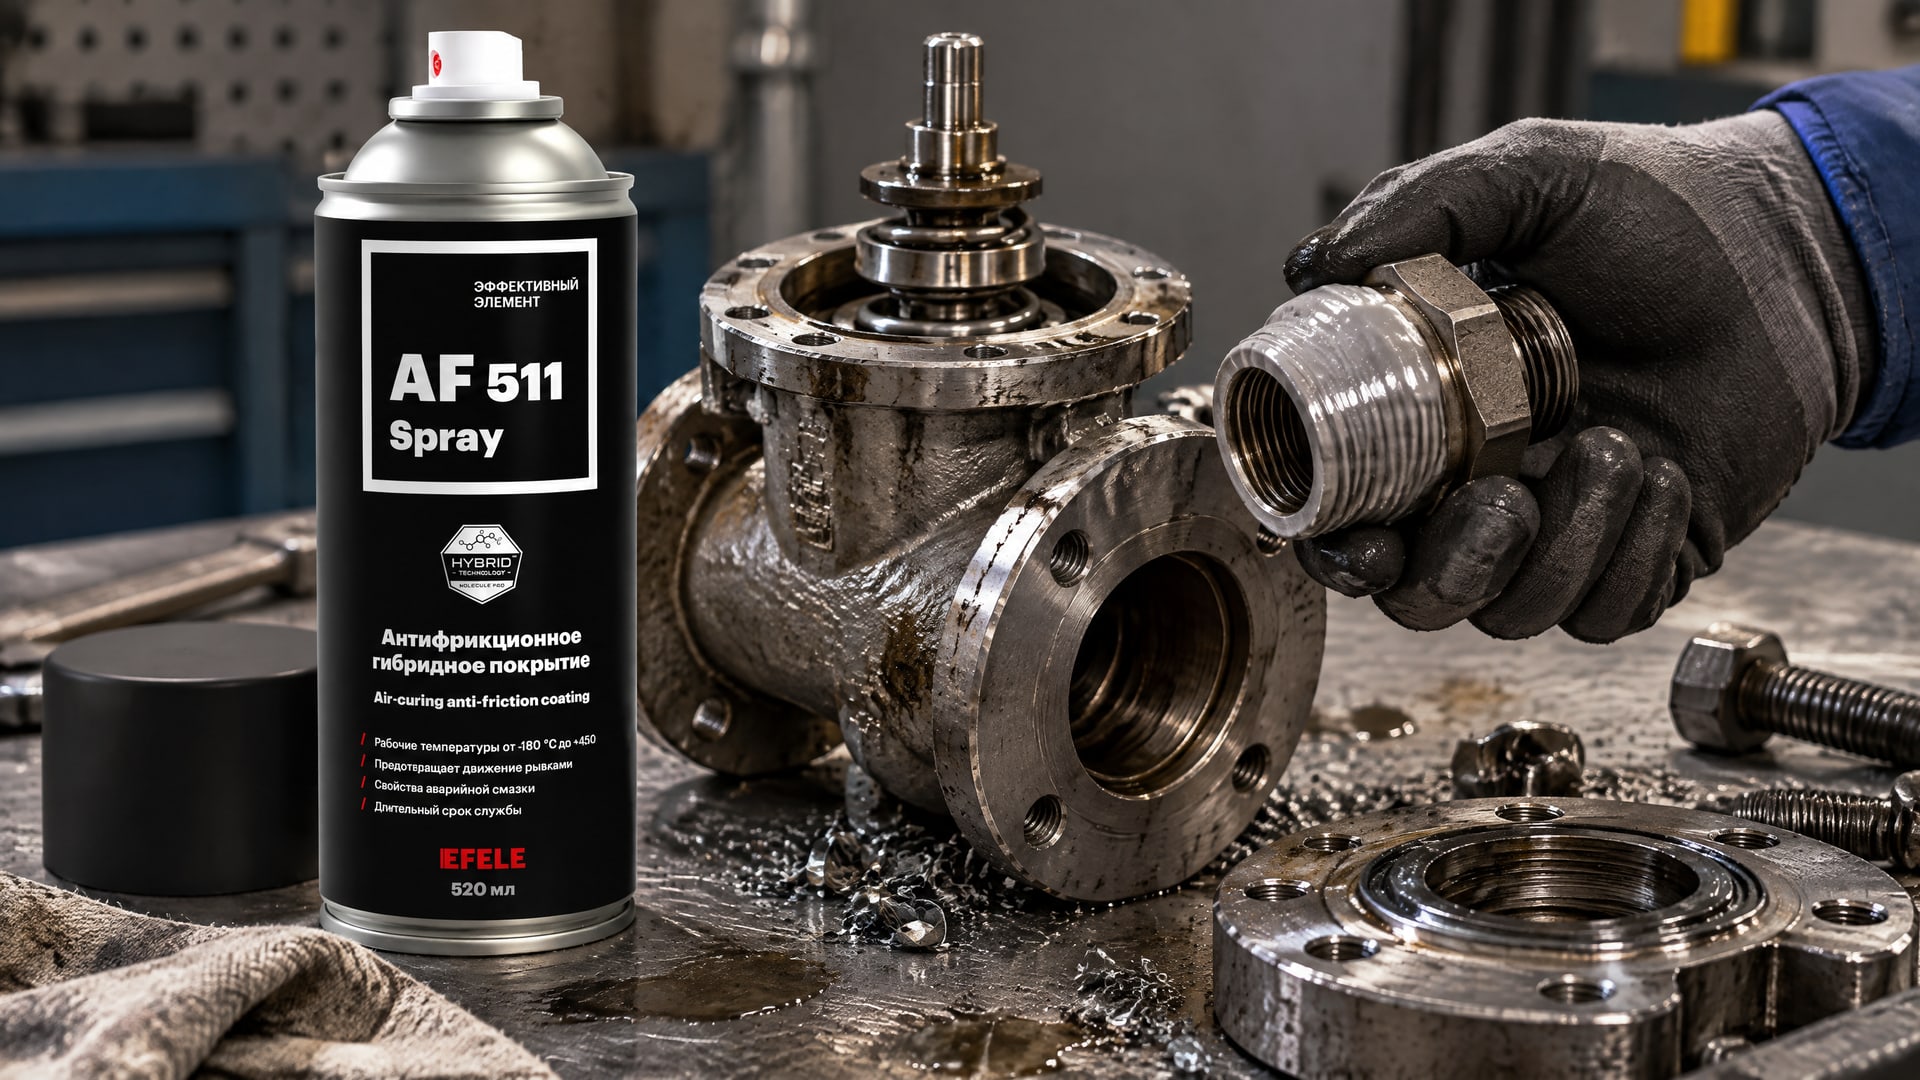
Здесь имеет значение не только защита от коррозии, но и поведение крепежа при динамической нагрузке, стабильность трения и риск самоотвинчивания. Для некоторых соединений рассматривают покрытия или фиксаторы, которые работают за счет трения и заполнения резьбы вязкоупругим материалом. При выборе важно проверить, предназначена ли конкретная система для динамических узлов и какие условия сборки для нее установлены.
Проблема может осложняться вымыванием смазочного материала, фреттингом и холодным пуском. Если крепеж задвижки или трубопровода одновременно испытывает вибрацию и высокое давление, покрытие должно соответствовать именно условиям этого узла, а не только общему назначению «антифрикционное». Для такой задачи в линейке EFELE используют EFELE AF-511 Spray: сухое антифрикционное покрытие для защиты резьбового крепежа задвижек и трубопроводов от вибрации и высокого давления, которое отверждается при комнатной температуре.
Для соединений с риском самоотвинчивания важно также учитывать, как фрикционное покрытие меняет монтажное поведение резьбы. При вибрационной нагрузке в качестве решения рассматривают MODENGY 1031, когда требуется обеспечить стабильный коэффициент трения и предотвратить самоотвинчивание крепежа. Выбор не следует делать только по названию или формату нанесения: сверяются с назначением материала, требованиями к соединению и порядком контроля.
Для каждого узла проверяют, допускает ли применяемая система работу в условиях вибрации. Также учитывают параметры нанесения и время выдержки до сборки, если оно задано технической документацией. Покрытие, рассчитанное на обычное соединение, нельзя автоматически считать подходящим для вибронагруженной сборки.
Контроль качества после нанесения
После обработки проверяют, равномерно ли покрыта нужная зона и нет ли видимых пропусков.
Для резьбовых деталей дополнительно оценивают посадку: покрытие не должно нарушать предусмотренную совместимость резьбы. Требования к посадке входят в перечень характеристик, рассматриваемых для покрытий Zn-flake composite в ASTM F3019/F3019M. Если детали собирают серийно, контроль должен соответствовать спецификации крепежа и выбранной системе покрытия.
Для соединений, где важны момент затяжки и усилие зажима, визуального осмотра недостаточно. ISO 16047 задает методику измерения tightening characteristics в контролируемых условиях, включая момент затяжки и коэффициенты трения. Такой контроль помогает оценить поведение покрытия в сборке, а не только внешний вид пленки. Конкретные критерии приемки определяют по требованиям к изделию и документации на покрытие.
Что фиксировать в технологической карте
Для повторяемости обработки полезно записывать сведения, которые позволяют восстановить процесс и сопоставить результат с требованиями узла:
обозначение покрытия и обрабатываемой детали;
способ и последовательность подготовки поверхности;
зону нанесения и требования к равномерности;
время до сборки, указанное для конкретного материала;
применяемую методику контроля момента затяжки и коэффициента трения, если она предусмотрена.
Эти записи не заменяют испытаний и не задают универсальных допусков. Их задача - связать подготовку, нанесение и контроль в одну технологическую последовательность. Если после смены состава или режима изменяется монтажное поведение крепежа, нужно повторно проверить характеристики соединения по применимой методике, а не ограничиваться сравнением внешнего вида пленки.
Результат оценивают по назначению покрытия: для одних задач важна коррозионная стойкость, для других - фрикционные характеристики и работа резьбы. ISO 10683:2018 и ISO 4042:2022 помогают определить область требований к соответствующим системам покрытий крепежа, а ISO 16047 - порядок испытаний монтажных характеристик. Эти стандарты относятся к разным аспектам задачи, поэтому один не заменяет другой.
Часто задаваемые вопросы
Можно ли наносить аэрозольное покрытие на крепеж без нагрева?
Да, аэрозольные антифрикционные покрытия могут отверждаться при комнатной температуре. Но отсутствие нагрева не означает, что любой состав подойдет для любого крепежа. Перед нанесением проверяют назначение материала, требования к подготовке поверхности, время до сборки и характеристики трения, если они важны для монтажа.
Сколько времени занимает полимеризация при комнатной температуре?
Единого срока для всех покрытий нет. В описании одного фиксирующего состава на основе акриловых смол указано высыхание «на отлип» за минуты и готовность к сборке примерно через 30 минут. Эти значения нельзя переносить на другие материалы: следует использовать время, приведенное в документации выбранного покрытия.
Как проверить фрикционные свойства покрытия резьбового крепежа?
Для оценки момента затяжки, усилия зажима и коэффициентов трения применяют ISO 16047. До испытания определяют требования к соединению и условия контроля. Одной проверки внешнего вида недостаточно, если покрытие должно обеспечивать заданные монтажные характеристики или стабильное усилие зажима.
Подходит ли любое фрикционное покрытие для крепежа при вибрации?
Нет. Для вибронагруженного соединения проверяют, предусмотрено ли применение материала в динамических узлах, а также какие заданы требования к нанесению и выдержке до сборки. Дополнительно учитывают коэффициент трения, монтажный момент и совместимость покрытия с резьбой.
Заключение
Полимеризация при комнатной температуре упрощает нанесение аэрозольного покрытия там, где нагрев не предусмотрен или неудобен. Но корректный выбор начинается с функции материала: защиты от коррозии, управления трением или работы резьбового соединения при вибрации. Для крепежа учитывают совместимость резьбы и монтажные характеристики, а не только внешний вид пленки.
Перед обработкой определите требования к узлу, сверьте с технической документацией подготовку поверхности и срок до сборки, затем выберите подходящий контроль. Для соединений, где важны момент затяжки и коэффициент трения, используйте ISO 16047 как методическую основу испытаний.