Для деталей из алюминия Д16 покрытие для скольжения нельзя наносить прямо на неподготовленный металл. Результат зависит от всей технологической системы: подготовки поверхности, анодирования или другой активации, связующего слоя, финишного покрытия и режима термообработки. Для износостойких деталей применяют, в частности, схему с твердым анодированием и пропиткой PTFE, но параметры нужно согласовать с требованиями к конкретной детали.
Статья пригодится инженерам, техническим специалистам и снабженцам, которым нужно выбрать способ нанесения тефлонового покрытия, сохранить посадочные размеры и обеспечить скольжение сопряженных деталей. Разберем подготовку алюминия, толщину системы, восстановление анодированного слоя и отличие промышленных антифрикционных покрытий от составов для плитки.
Как подготовить алюминий Д16 к нанесению тефлонового покрытия
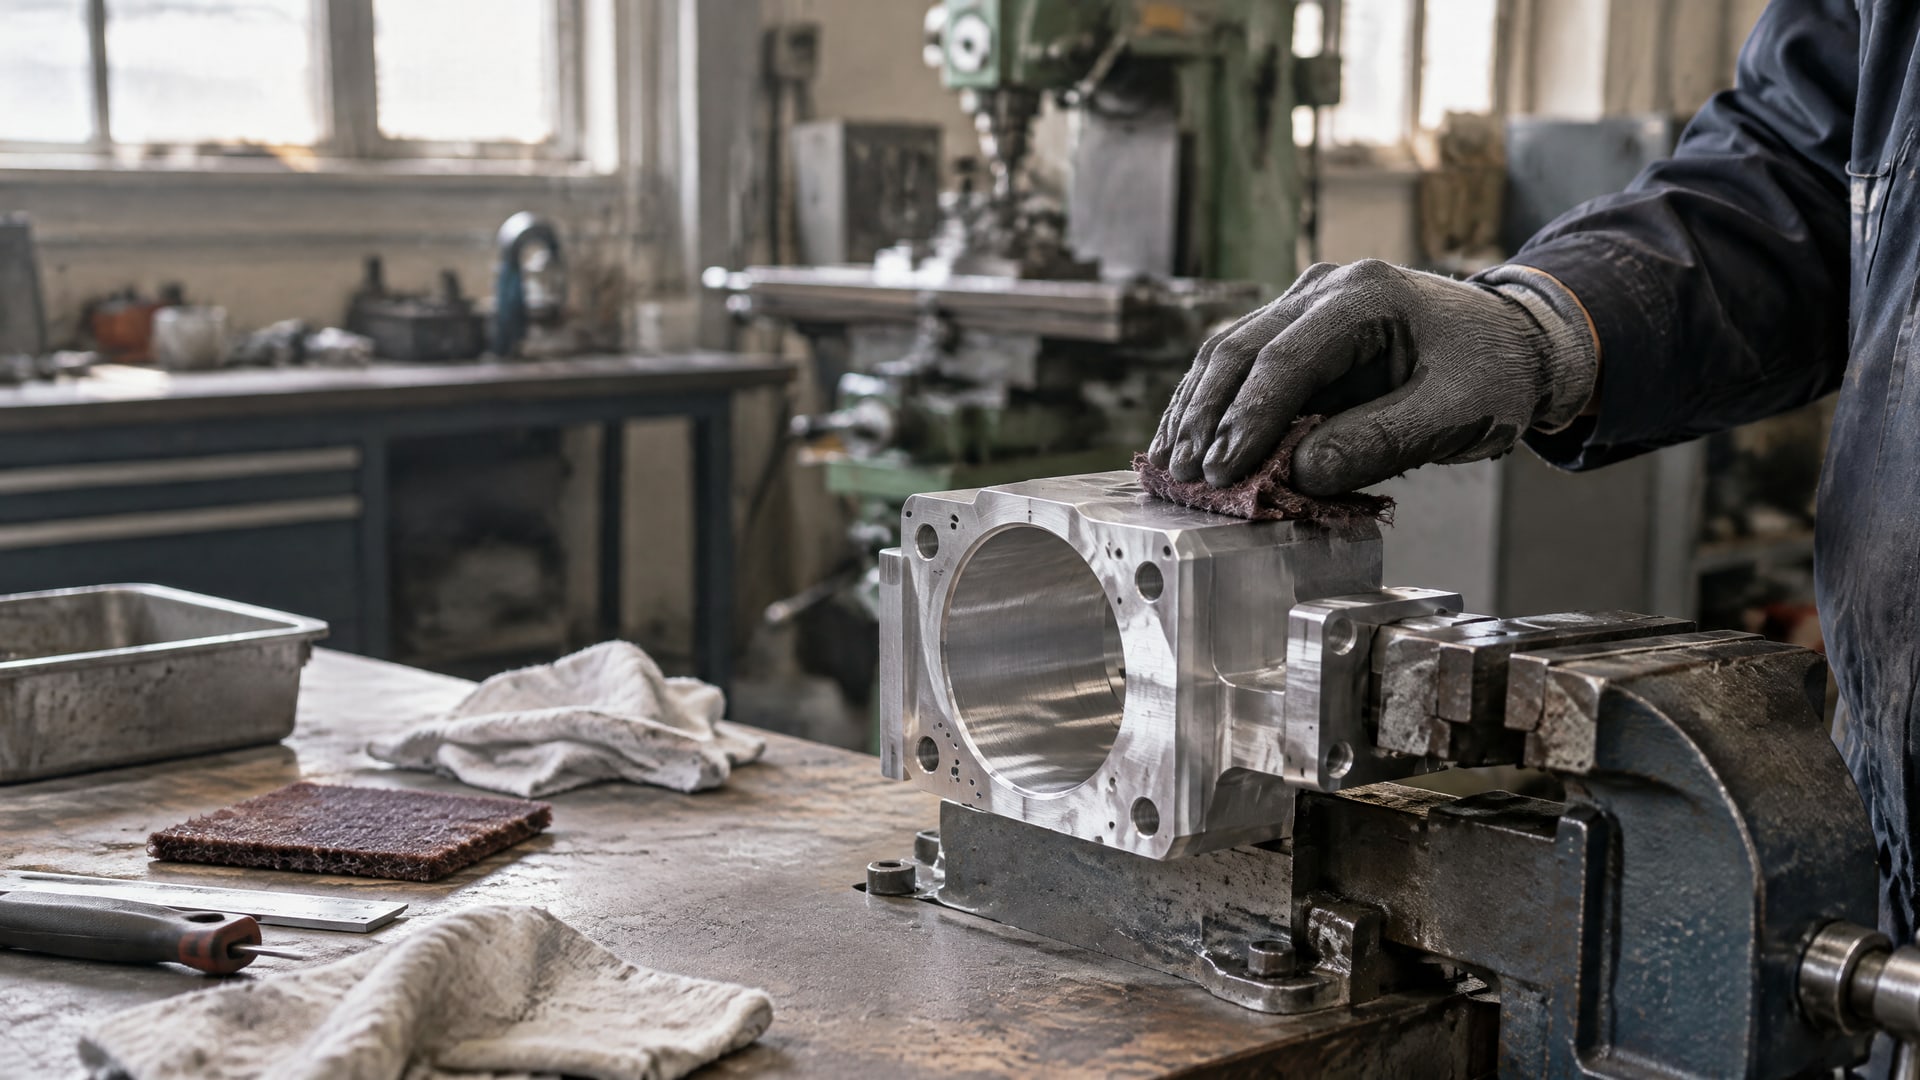
Нанесение тефлонового покрытия на алюминий начинают не с распыления состава, а с подготовки основания.
На поверхности алюминия быстро восстанавливается оксидная пленка, поэтому важно обезжирить деталь, создать подходящий профиль и сократить интервал между подготовкой и нанесением. Если оставить поверхность без обработки или затянуть процесс, сцепление покрытия может ухудшиться.
В описаниях обработки алюминия встречаются пескоструйная и абразивная подготовка. Для одной из технологий приводится ориентир по шероховатости 100-250 microinches RMS. Это не универсальная настройка для любой детали из Д16: требуемый профиль зависит от покрытия и технологической спецификации. Его следует согласовать с исполнителем до обработки партии.
Что проверить до передачи детали в покрытие
Как удаляют загрязнения и остатки технологических составов.
Каким способом создают шероховатость и как контролируют поверхность.
Какой интервал допускается между подготовкой и нанесением.
Нужны ли анодирование, праймер или иной связующий слой.
Как покрытие повлияет на посадочные размеры и зазоры.
Сплав Д16 относится к алюминиевым сплавам, однако общие описания PTFE-обработки алюминия не задают единого режима для каждой детали из этого материала. Для ответственных деталей важны чертеж, условия трения, требуемая толщина и процессная спецификация. Поэтому формулировки «тефлон алюминий Д16» недостаточно, чтобы определить технологию: параметры выбирают под геометрию и назначение изделия.
Не стоит считать, что любая уже анодированная деталь готова к нанесению PTFE. Для анодированного алюминия также описывают отдельные этапы пропитки, нанесения связующих составов и термообработки. Перед запуском партии необходимо выяснить, в каком состоянии находится анодированный слой и совместим ли он с выбранной системой.
Толщина и восстановление анодированного слоя
В промышленных системах для алюминиевых сплавов применяют твердый анодированный слой с пропиткой PTFE.
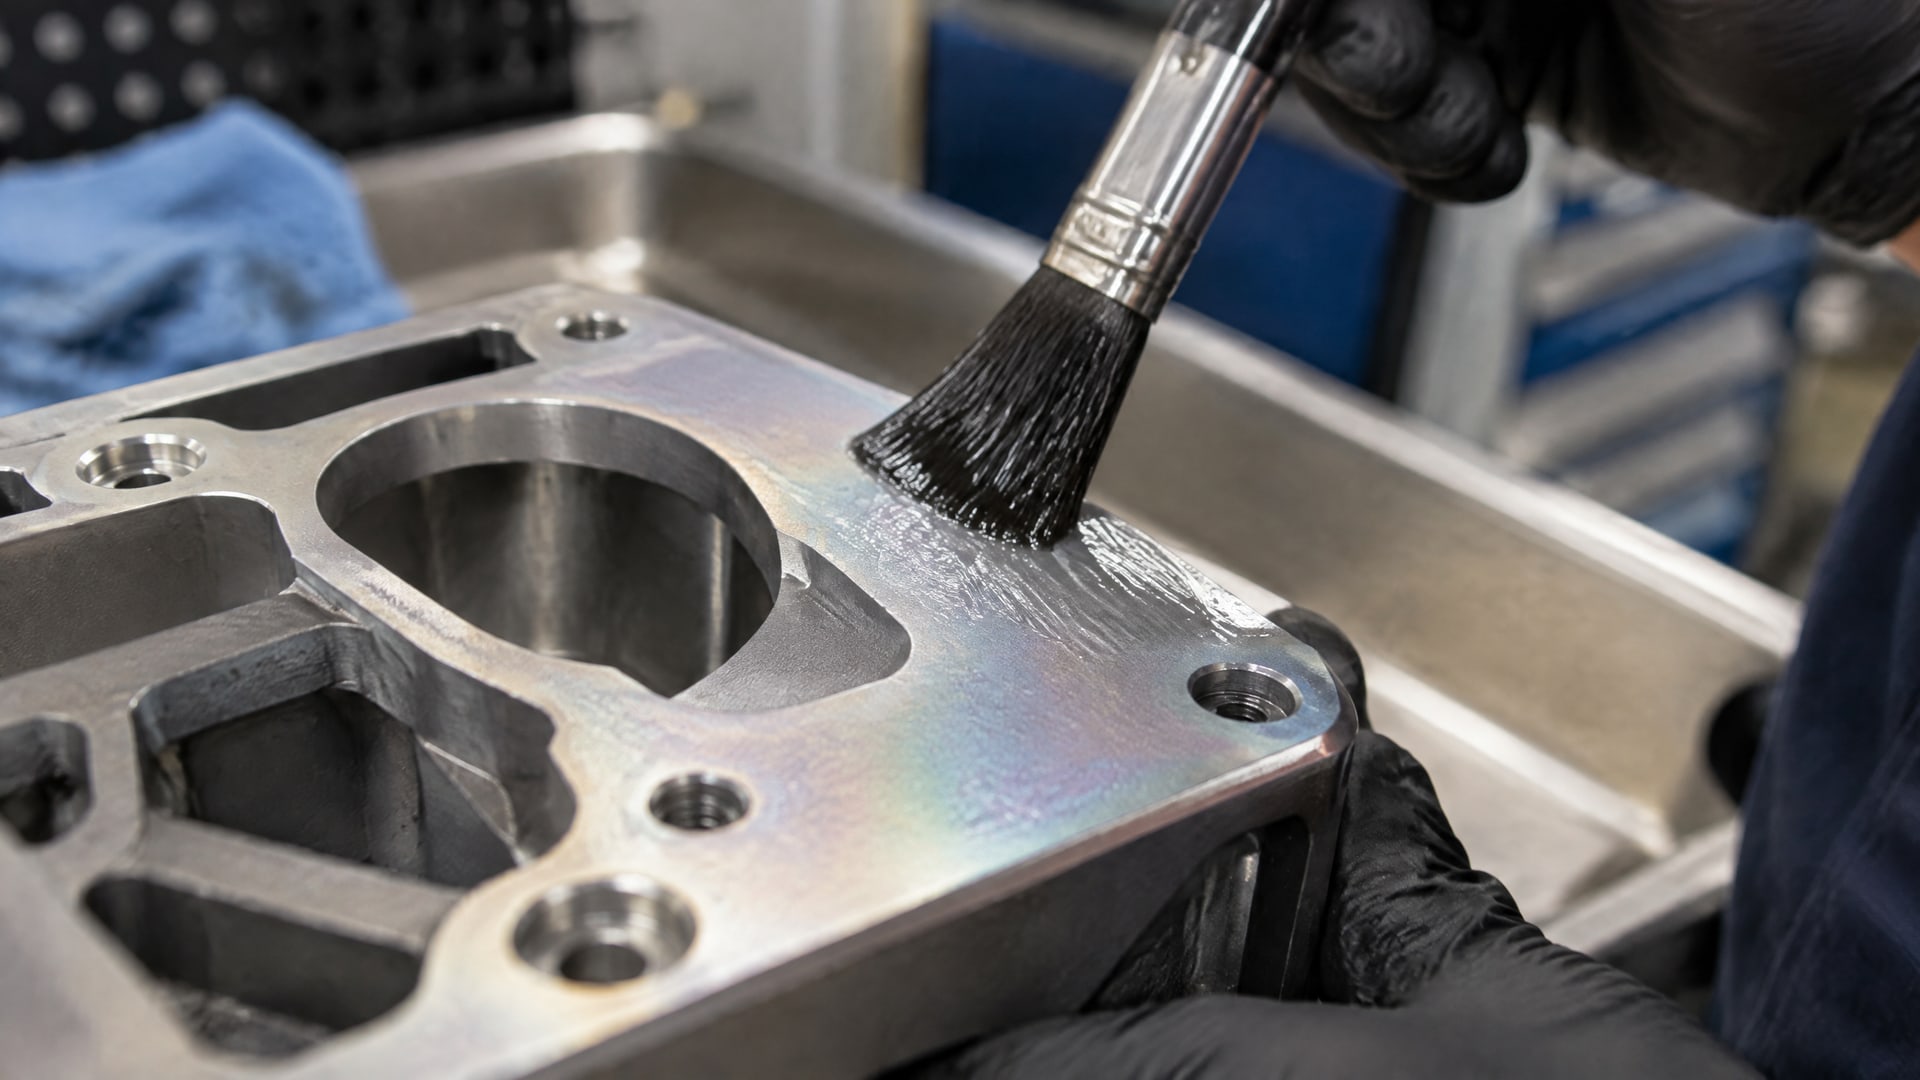
Такой подход отличается от нанесения одного финишного состава на металл: анодирование и пропитка формируют комплексную систему. Для конкретной детали тип покрытия и толщину задают в технологической документации, а не выбирают по принципу «чем больше, тем лучше».
В технических описаниях приводятся разные значения толщины. Для одной системы указана типовая толщина 0.0020 ± 0.0005 inch, а диапазон по спецификации составляет 0.0011-0.003 inch. Для другой системы Type II/III приводится значение 0.0025 ± 0.00025 inch; для Type I - 0.002 ± 0.0002 inch. Эти параметры относятся к описанным системам и не заменяют требования чертежа или спецификации на конкретную деталь.
Как учитывать износ или повреждение анодирования
Если требуется восстановление анодированного слоя, сначала оценивают состояние основания и размеры детали. После этого определяют, нужно ли повторное анодирование, нанесение PTFE-пропитки или другая система обработки. Нельзя считать, что финишный слой сам по себе восстановит поврежденный анодированный слой.
Для систем Type II/III в одном из описаний отмечено увеличение толщины анодного слоя примерно на 0.0002-0.0007 inch. Даже небольшое изменение может повлиять на посадку сопряженных деталей, поэтому до обработки проверяют допуски и зазоры. Если деталь работает в паре с резиновой прокладкой, отдельно оценивают ее перемещение и контакт с обработанной поверхностью.
В спецификациях таких систем встречаются ссылки на SAE AMS 2482 и процессные требования к обработке алюминия с PTFE. Перед заказом работ важно сверить применимость документа с требованиями изделия: одного упоминания стандарта недостаточно, чтобы подтвердить соответствие любой технологии или детали из Д16.
Нанесение и термообработка PTFE-покрытия
Покрытие выбирают как последовательность взаимосвязанных операций: подготовка поверхности, анодирование или активация, нанесение связующего слоя и финишного PTFE-состава, затем термообработка.
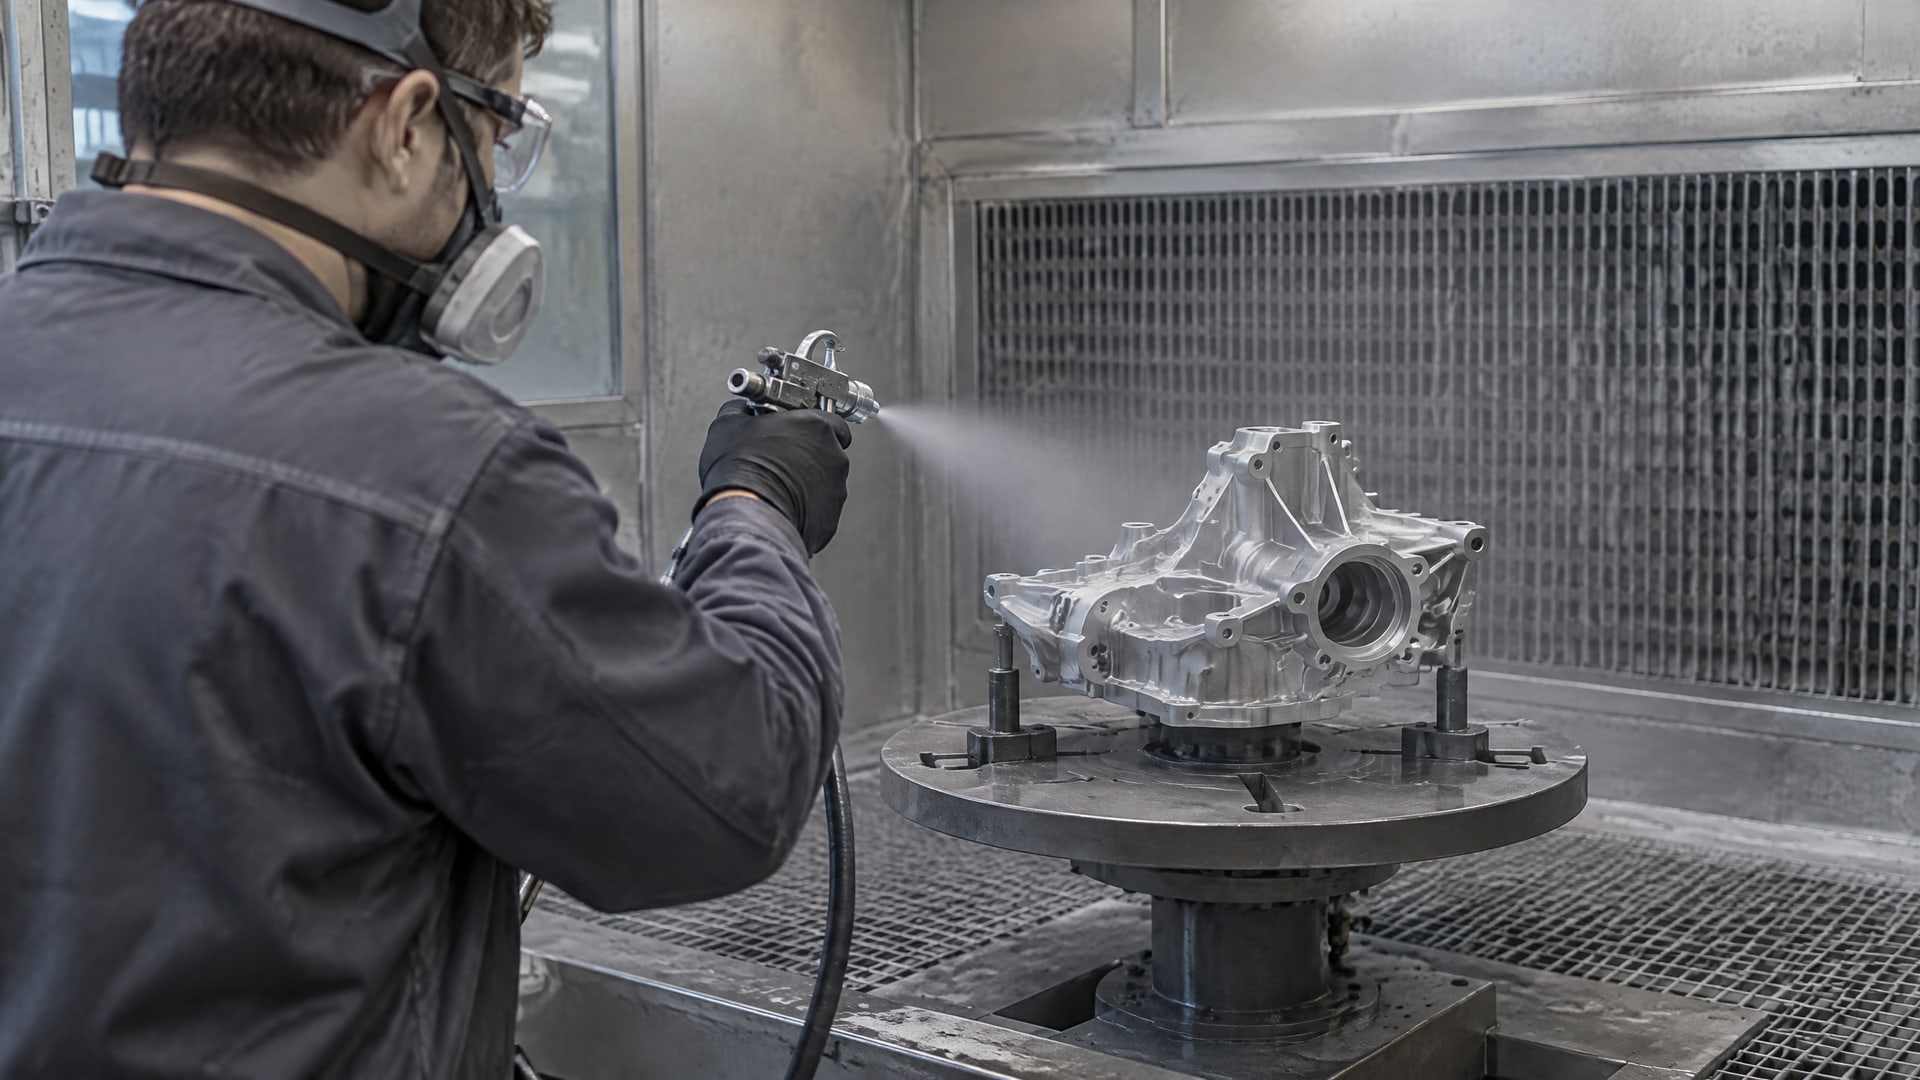
Для деталей сложной формы в технических описаниях рассматривают распыление или комбинированные способы нанесения, а не формирование чрезмерно толстого однослойного покрытия.
Для PTFE-покрытий по металлу встречаются режимы термообработки порядка 350-400 °C или около 700-800 °F. Также описывается многостадийный прогрев: сначала удаляют носитель, затем проводят спекание фторполимера. Это ориентиры из отдельных технологических описаний, а не режим для любой детали из Д16. Фактический цикл должен соответствовать материалам конкретной системы и ограничениям изделия.
Перед запуском производства полезно зафиксировать в документации:
последовательность операций и требования к подготовке поверхности;
способ нанесения на отдельные зоны детали;
толщину каждого слоя и итоговую толщину системы;
режим термообработки;
контроль внешнего вида, сцепления и размеров после обработки.
Особое внимание уделяют кромкам, отверстиям, резьбам и сопрягаемым поверхностям. Если покрытие затрагивает рабочие посадки, толщину закладывают в размерную цепь до нанесения, а не корректируют после сборки. При необходимости процесс сначала проверяют на образце или детали-аналоге, согласовав критерии приемки. Это помогает оценить совместимость покрытия с геометрией и условиями эксплуатации, не подменяя проверку предположениями о свойствах PTFE.
Покрытие для скольжения резиновой прокладки и защита Д16
В узле с резиновой прокладкой задача состоит не только в низком трении.
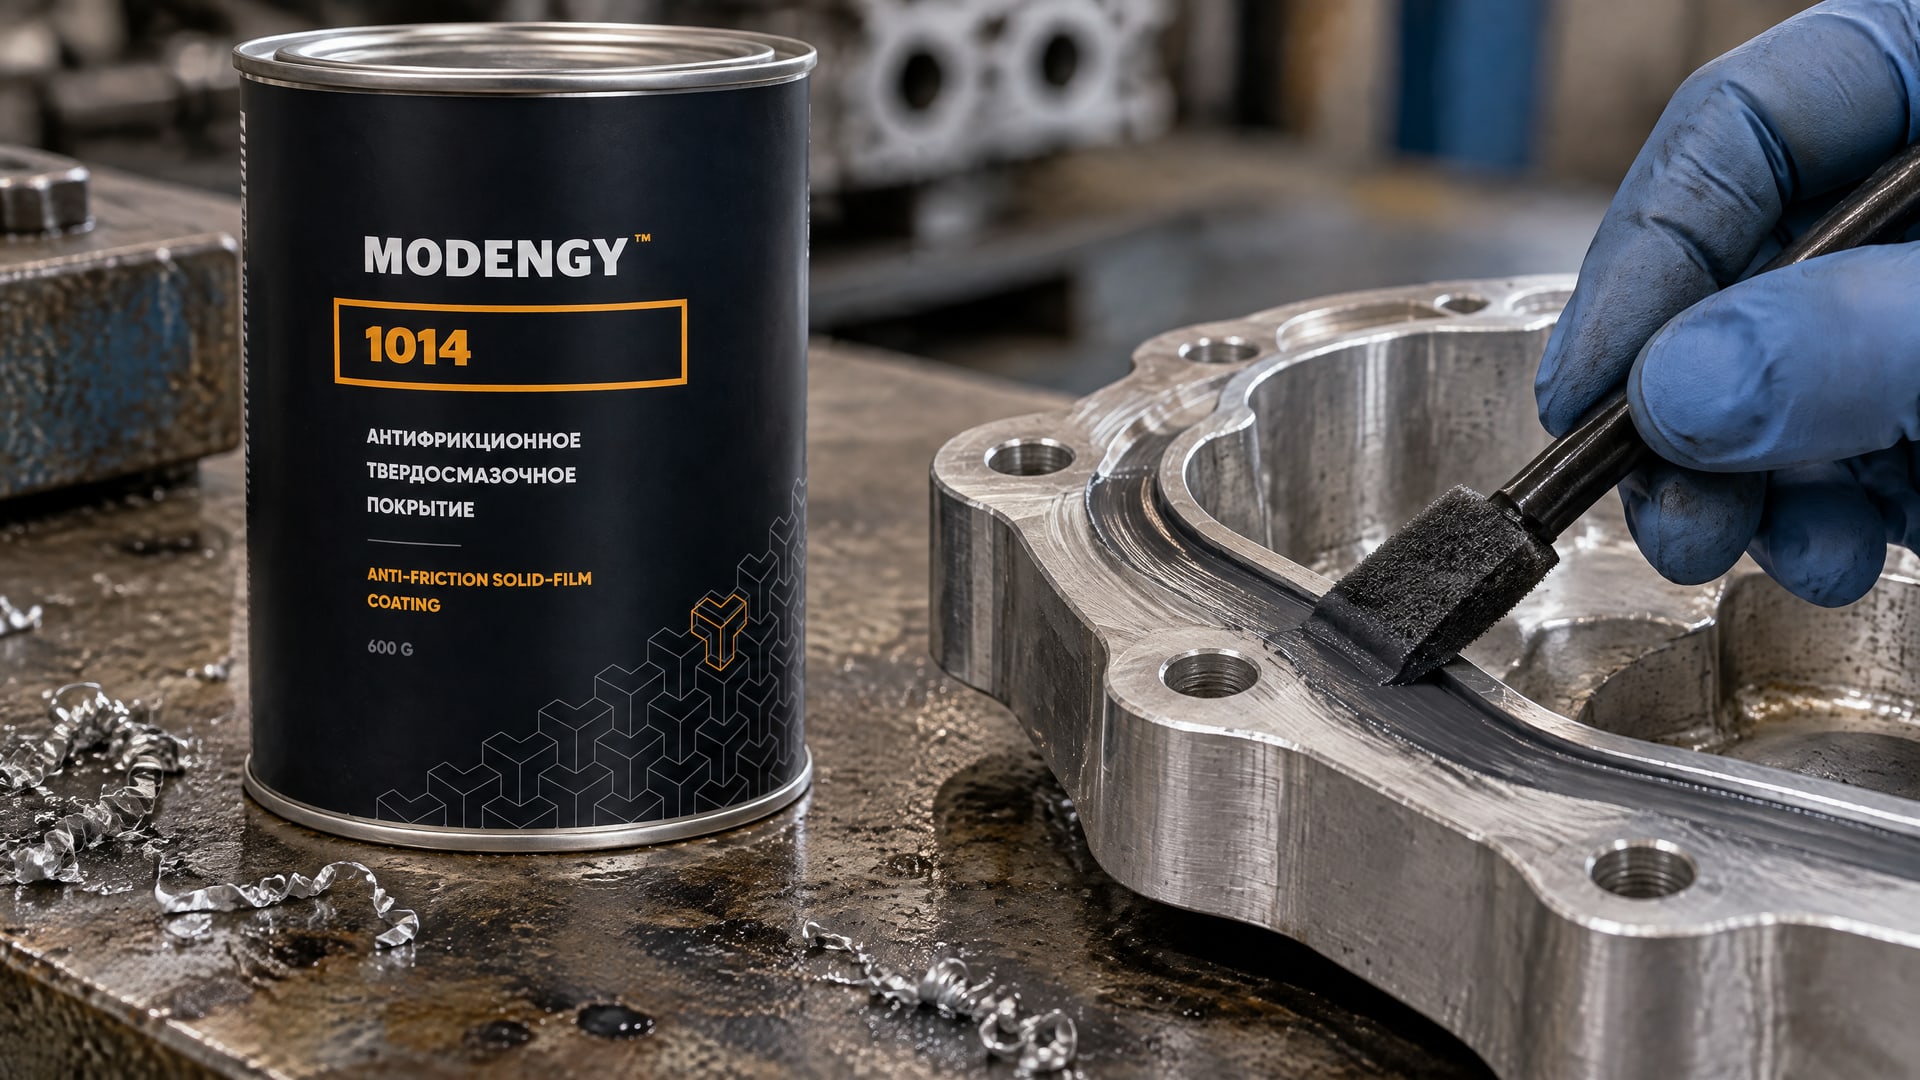
При перемещении деталей могут возникать износ и фреттинг, а при холодном пуске контактные поверхности испытывают повышенную нагрузку. Если применяемая смазка вымывается или ее сложно стабильно удерживать в зоне контакта, инженер может рассмотреть твердое антифрикционное покрытие как часть конструкции узла.
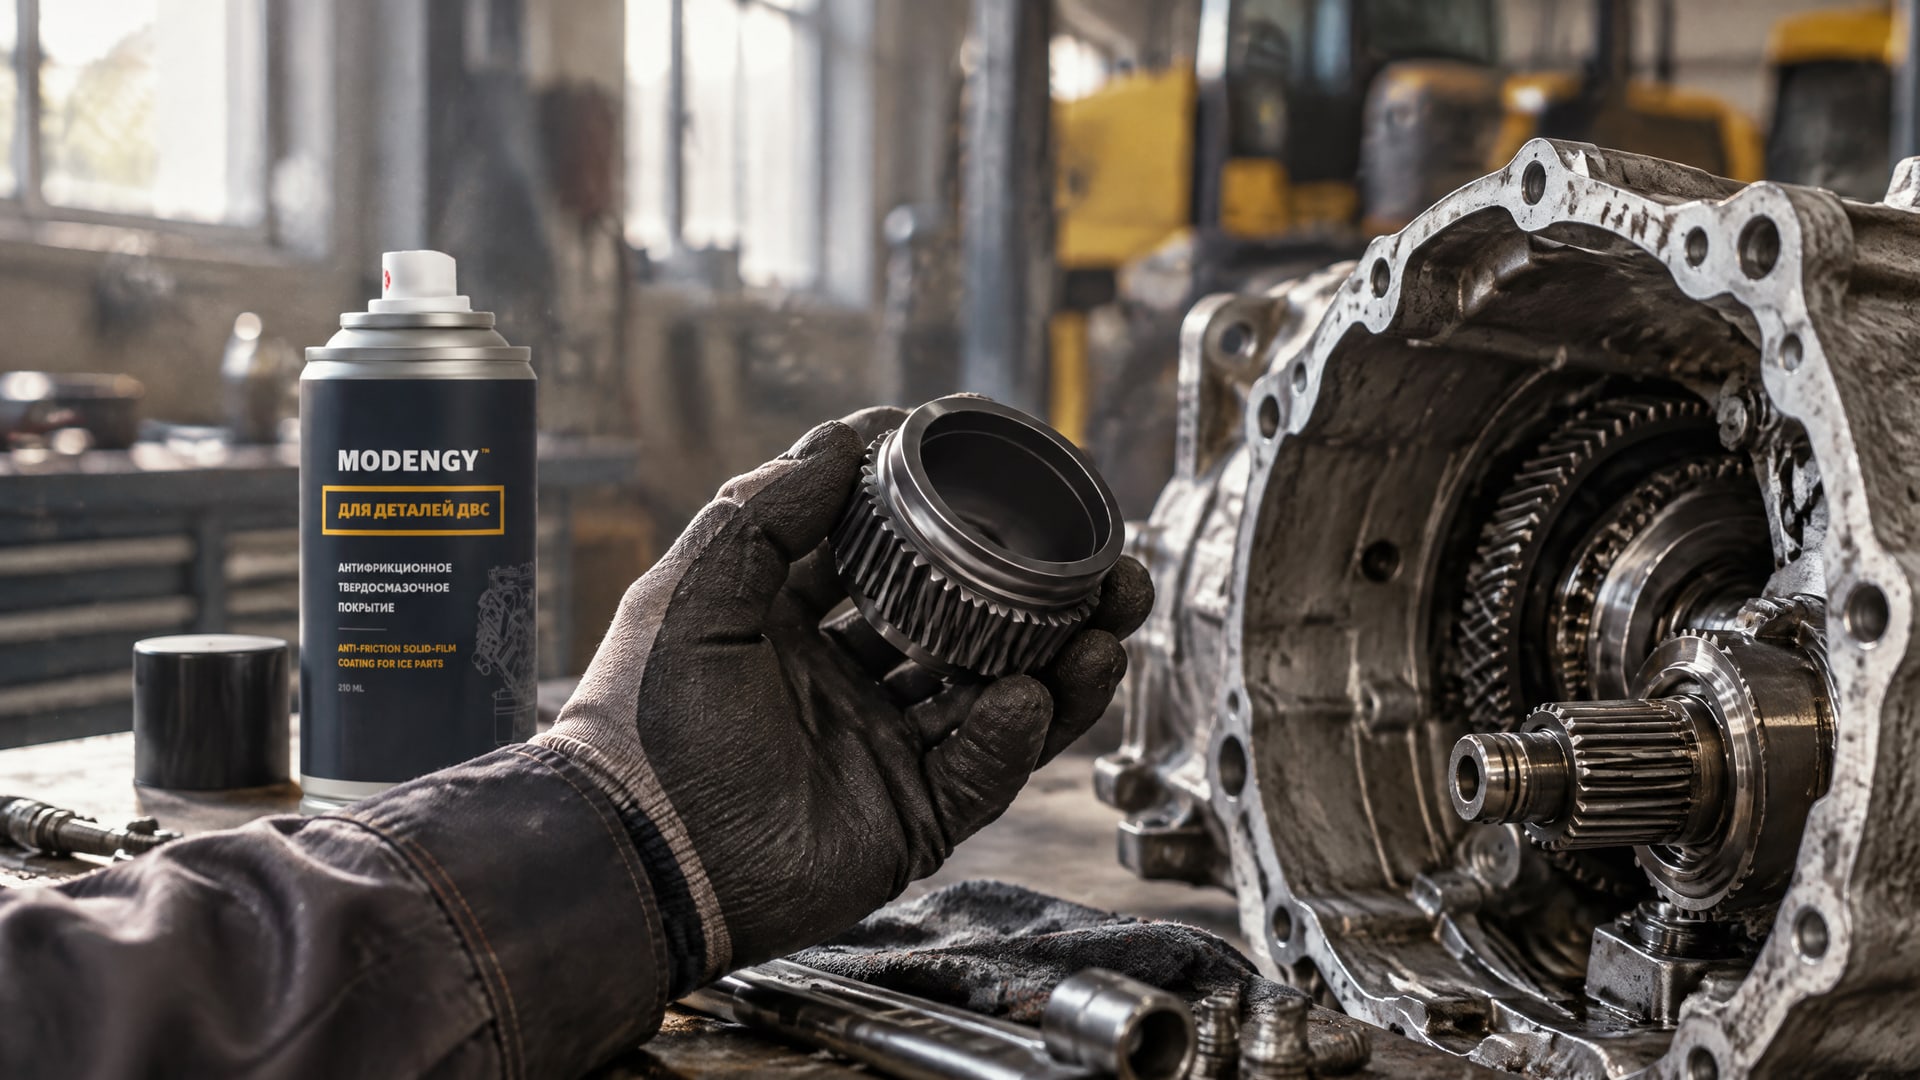
Для такой задачи в материалах по продукту указано MODENGY 1014 - антифрикционное покрытие на основе PTFE для обеспечения скольжения резиновой прокладки и защиты алюминия Д16 от износа и коррозии. При выборе важно рассматривать не только коэффициент трения, но и подготовку поверхности, совместимость с резиной и размеры после нанесения. Покрытие не отменяет проверки посадки и оценки поведения узла в рабочих условиях.
Совет инженера
Сценарий: анодированный слой поврежден, а деталь готовят к нанесению антифрикционного покрытия. Остатки загрязнений или неконтролируемое состояние поверхности могут ухудшить адгезию.
Что делают: проверяют основание, выполняют предусмотренную технологией подготовку и перед нанесением покрытия применяют MODENGY Очиститель-активатор. Затем соблюдают согласованную последовательность нанесения и термообработки.
Итог: подготовка становится контролируемым этапом процесса, а не предположением о чистоте детали. Очиститель-активатор не заменяет восстановление анодированного слоя и не исправляет дефекты основания.
Чем покрытие для скольжения отличается от состава против скольжения плитки
Антифрикционное покрытие для металлической детали и антискользящий состав для пола имеют противоположные задачи.
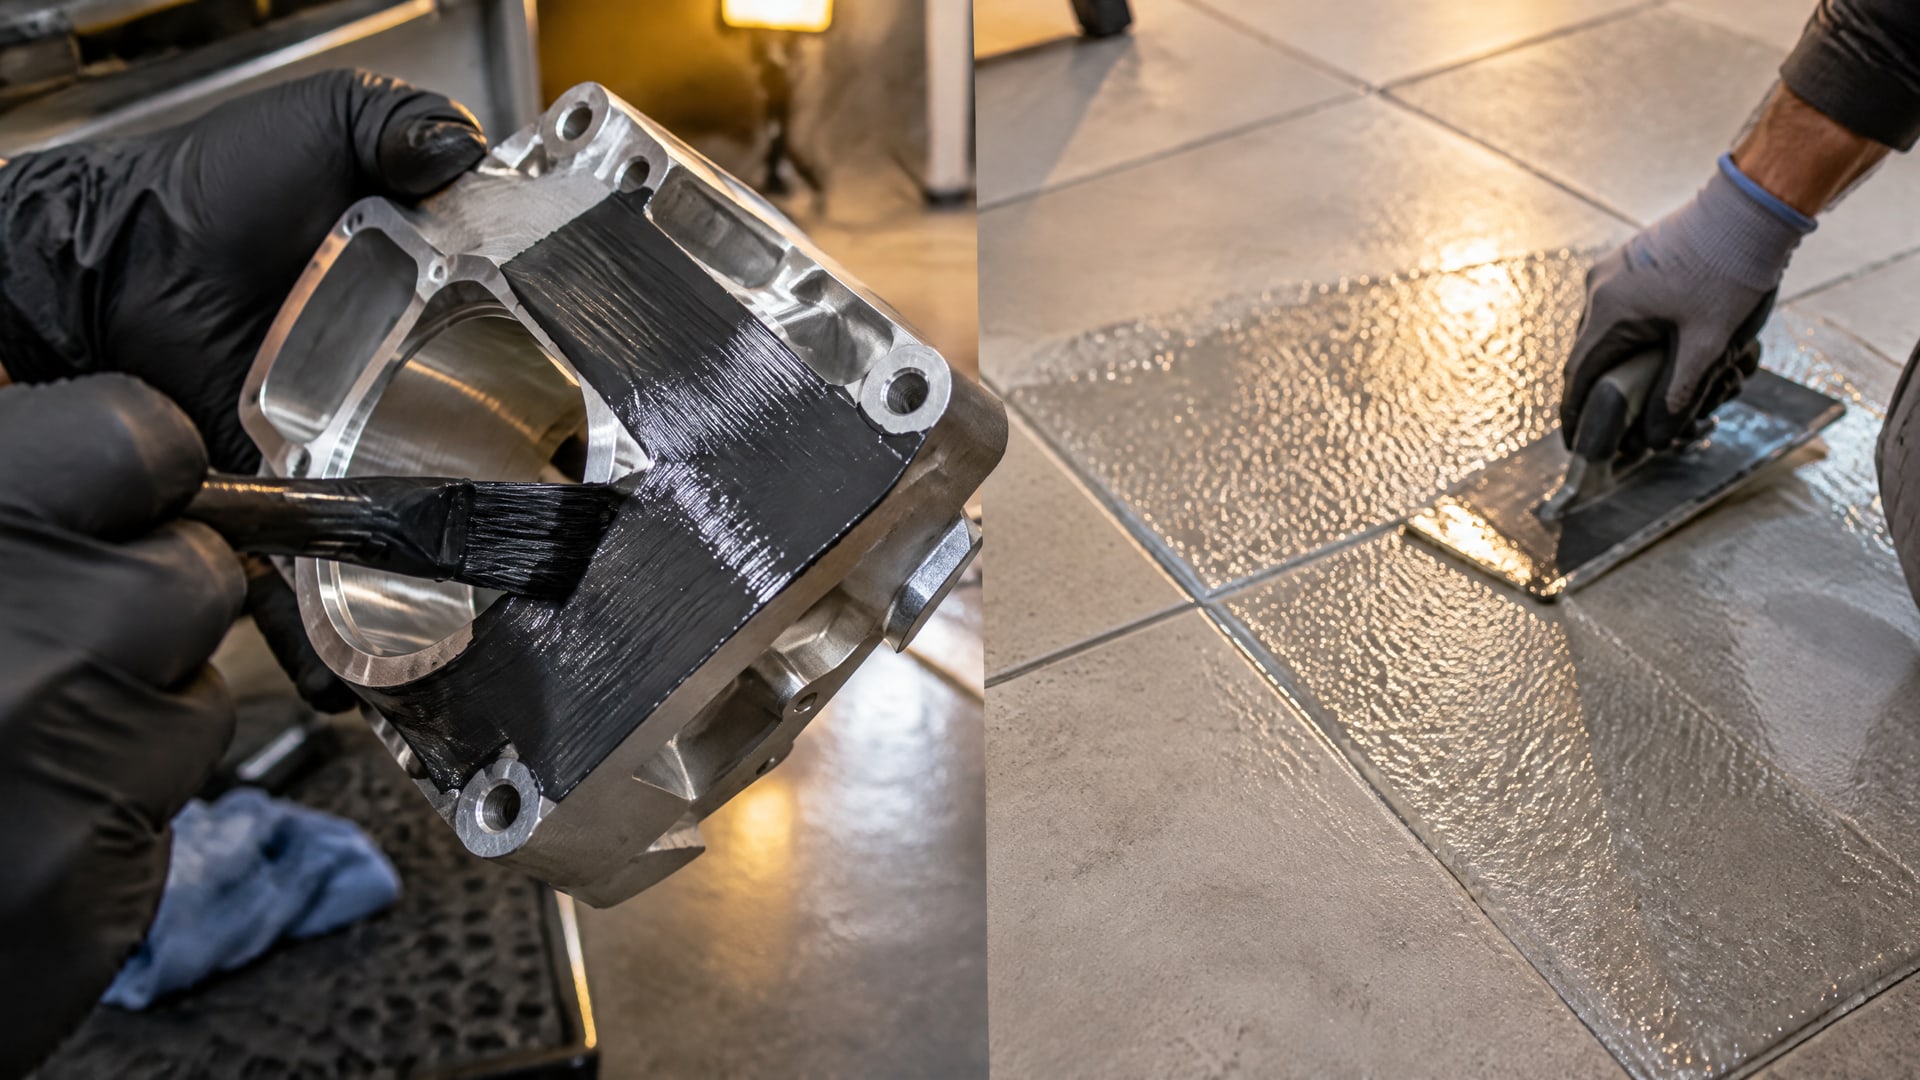
Первое помогает снизить трение в контакте деталей, второе повышает сопротивление скольжению обуви по поверхности. Поэтому покрытие для плитки против скольжения нельзя выбирать вместо PTFE-системы для алюминиевого узла, даже если в обоих случаях в описании встречается слово «скольжение».
Для антискользящего аэрозоля по плитке и керамограниту в одном техническом описании указано окно нанесения 10-38 °C. Температура поверхности должна быть как минимум на 5 °F выше точки росы. Эти условия относятся к описанному составу для пола и не применяются к нанесению PTFE на алюминий Д16.
Запросы о покрытиях для плитки от скольжения и о покрытии для керамогранита от скольжения аэрозоль относятся к отдельной группе решений. У этих составов свои требования к чистоте основания и условиям нанесения. Аналогично, покрытие для скольжения рулонного металла следует подбирать под конкретный процесс и контактные поверхности, а не переносить на него спецификацию для пола или алюминиевой детали.
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие прямо на алюминий Д16?
Наносить PTFE на неподготовленный алюминий не следует. Для надежного сцепления описывают обезжиривание, создание профиля поверхности, а для ряда систем - анодирование или связующий слой. Конкретную технологию для детали из Д16 согласуют с учетом геометрии, требуемой толщины, посадок и условий работы.
Нужно ли восстанавливать анодированный слой перед нанесением покрытия?
Это зависит от состояния детали и требований выбранной системы. Финишный PTFE-слой не следует считать заменой анодирования. Если анодированный слой поврежден, сначала оценивают основание и размеры, затем определяют последовательность восстановления и нанесения покрытия по согласованной технологии.
Чем отличается покрытие для плитки против скольжения от антифрикционного покрытия?
Покрытие для плитки и керамогранита предназначено для повышения сопротивления скольжению по полу. Антифрикционная PTFE-система нужна для скольжения сопряженных деталей и снижения трения. У них разные назначения, составы и условия нанесения, поэтому взаимозаменять такие покрытия нельзя.
Какое покрытие выбрать для скольжения резиновой прокладки по Д16?
Сначала определяют условия контакта, состояние алюминиевой поверхности, требования к износу и коррозионной защите. Затем проверяют совместимость покрытия с резиной и влияние толщины на посадку. Для такого применения рассматривают антифрикционную PTFE-систему, но технологию подтверждают на конкретной детали или образце.
Заключение
Покрытие для скольжения на деталях из алюминия Д16 выбирают не отдельно от процесса: учитывают подготовку, анодирование или активацию, связующий и финишный слои, толщину и термообработку. Именно согласованность этих этапов помогает получить рабочую поверхность, не нарушив посадки и зазоры. Составы против скольжения плитки к этой задаче не относятся.
Следующий шаг - подготовить чертеж детали, указать рабочие контактные поверхности и требования к размерам после обработки, а затем согласовать с исполнителем систему покрытия и критерии приемки. Если анодированный слой уже поврежден, отдельно включить его оценку и восстановление в технологический план.