Предварительное фосфатирование стали может повысить адгезию антифрикционного покрытия и продлить срок его службы. Эффект зависит от материала детали, подготовки поверхности, типа фосфатного слоя, толщины сухой пленки и способа нанесения. Поэтому антикоррозийная обработка в этой задаче - не отдельный шаг «для галочки», а часть технологической системы.
Статья поможет инженерам и техническим специалистам определить, когда фосфатирование уместно, как оно влияет на защиту от коррозии и что учитывать при замене импортных покрытий. Разберем различия между марганцевым и цинковым фосфатированием, ограничения для нержавеющей стали и оцинкованных деталей, а также способы оценить результат испытаний в соляном тумане.
Как антикоррозийная обработка влияет на адгезию покрытия
Антифрикционное покрытие должно удерживаться на поверхности детали и сохранять свойства при трении.
На стали этому может помочь предварительное фосфатирование: конверсионный слой создает шероховатую или пористую структуру, за которую покрытие механически закрепляется. Пескоструйная обработка также формирует подходящий рельеф, но фосфатирование одновременно меняет поверхностный слой металла.
Это особенно важно для деталей, работающих под нагрузкой или при ограниченной возможности применять жидкие смазочные материалы. Если сцепление покрытия с подложкой недостаточное, его защитные свойства могут снижаться. Поэтому при выборе системы оценивают не только само покрытие, но и подготовку поверхности, толщину сухой пленки и способ нанесения.
Фосфатирование не заменяет очистку и не устраняет дефекты исходной поверхности. Масло, ржавчина, окалина и другие загрязнения мешают сформировать стабильный конверсионный слой. Практический стандарт IS 6005 (1998), посвященный фосфатированию железа и стали, отдельно подчеркивает необходимость удаления таких загрязнений до обработки.
Для фосфатных конверсионных покрытий на металлах применяют DIN EN ISO 9717:2018-03. Этот стандарт помогает задать требования к обработке, но сам по себе не подтверждает работоспособность всей системы на конкретной детали. Ее результат зависит от последовательности операций и условий производства.
При оценке антизадирных свойств стали важно учитывать, что фосфатирование прежде всего меняет подготовку поверхности и условия сцепления покрытия. Оно не дает оснований автоматически приписывать стали новые свойства вне собранной системы. Проверять нужно сочетание подложки, конверсионного слоя и антифрикционного покрытия в условиях, близких к эксплуатации.
Как подготовить сталь перед фосфатированием
Стабильность покрытия начинается с подготовительных операций.
Сначала с поверхности удаляют масло и технологические загрязнения, затем ржавчину и окалину. Если оставить загрязнения, фосфатный слой может сформироваться неравномерно, а это затруднит получение воспроизводимого сцепления с последующим покрытием.
После очистки выбирают тип конверсионной обработки с учетом материала и требований к детали. Для стали в качестве подготовки под антифрикционные покрытия применяют цинкофосфатирование, марганцевое фосфатирование и пескоструйную обработку. В отраслевых материалах эти варианты связывают с улучшением механической фиксации покрытия за счет шероховатости или пористости поверхности.
Важно выдерживать интервал между фосфатированием и нанесением антифрикционного покрытия. В отраслевых рекомендациях указано окно до 24 часов: при более позднем нанесении возрастает риск поверхностной коррозии. На производстве этот срок стоит включить в маршрут обработки и контролировать как часть процесса, а не оставлять на усмотрение участка нанесения.
Для технологической инструкции полезно зафиксировать:
способ очистки и требования к отсутствию масла, ржавчины и окалины;
вид предварительной обработки: фосфатирование или пескоструйная подготовка;
время между фосфатированием и нанесением покрытия, включая ограничение в 24 часа;
способ нанесения покрытия и целевую толщину сухой пленки;
порядок проверки сцепления и коррозионной стойкости на контрольных образцах или деталях.
Такая последовательность делает результаты сопоставимее от партии к партии. При изменении подложки, геометрии или технологии нанесения прежние показатели нельзя считать автоматически подтвержденными: систему необходимо проверять заново в условиях, соответствующих изделию.
Марганцевое и цинковое фосфатирование: как выбрать
Разные виды фосфатирования решают разные задачи, поэтому считать их взаимозаменяемыми без проверки не следует.
В материалах по подготовке поверхности марганцевое фосфатирование связывают с повышенной несущей способностью и приработкой. Цинковое фосфатирование рассматривают прежде всего как способ улучшить коррозионную защиту.
Выбор зависит от того, что требуется от детали и покрытия в эксплуатации. Если основная задача связана с нагрузкой и приработкой, оценивают пригодность марганцевого фосфатирования. Если на первый план выходит защита от коррозии, рассматривают цинковый вариант. При этом решение принимают для всей системы: учитывают материал основы, структуру конверсионного слоя, антифрикционное покрытие и условия нанесения.
Важно не путать цинковое фосфатирование с цинковым покрытием детали. Первое - это предварительная конверсионная обработка поверхности; второе - самостоятельный слой на металле. Поэтому данные о коррозионной стойкости цинковых покрытий нельзя без проверки переносить на систему «цинковое фосфатирование плюс антифрикционное покрытие».
Фосфатные слои могут способствовать сцеплению покрытия, но результат зависит и от следующих операций. Для сравнения вариантов фиксируют подготовку поверхности, способ нанесения и толщину сухой пленки. Если условия испытаний различаются, их результаты не дают прямого основания выбрать один тип фосфатирования для всех деталей.
При переходе на новую систему полезно сначала определить критерии приемки, а затем сопоставить варианты на одинаковых образцах. Так инженер может оценить не только коррозионную стойкость, но и адгезию и поведение покрытия в режиме трения. Это практичнее, чем выбирать обработку только по названию или общему описанию ее назначения.
Как оценивать коррозионную стойкость антифрикционного покрытия
Для проверки коррозионной защиты используют испытания в соляном тумане, в том числе по ISO 9227 и ASTM B117 / DIN 50021.
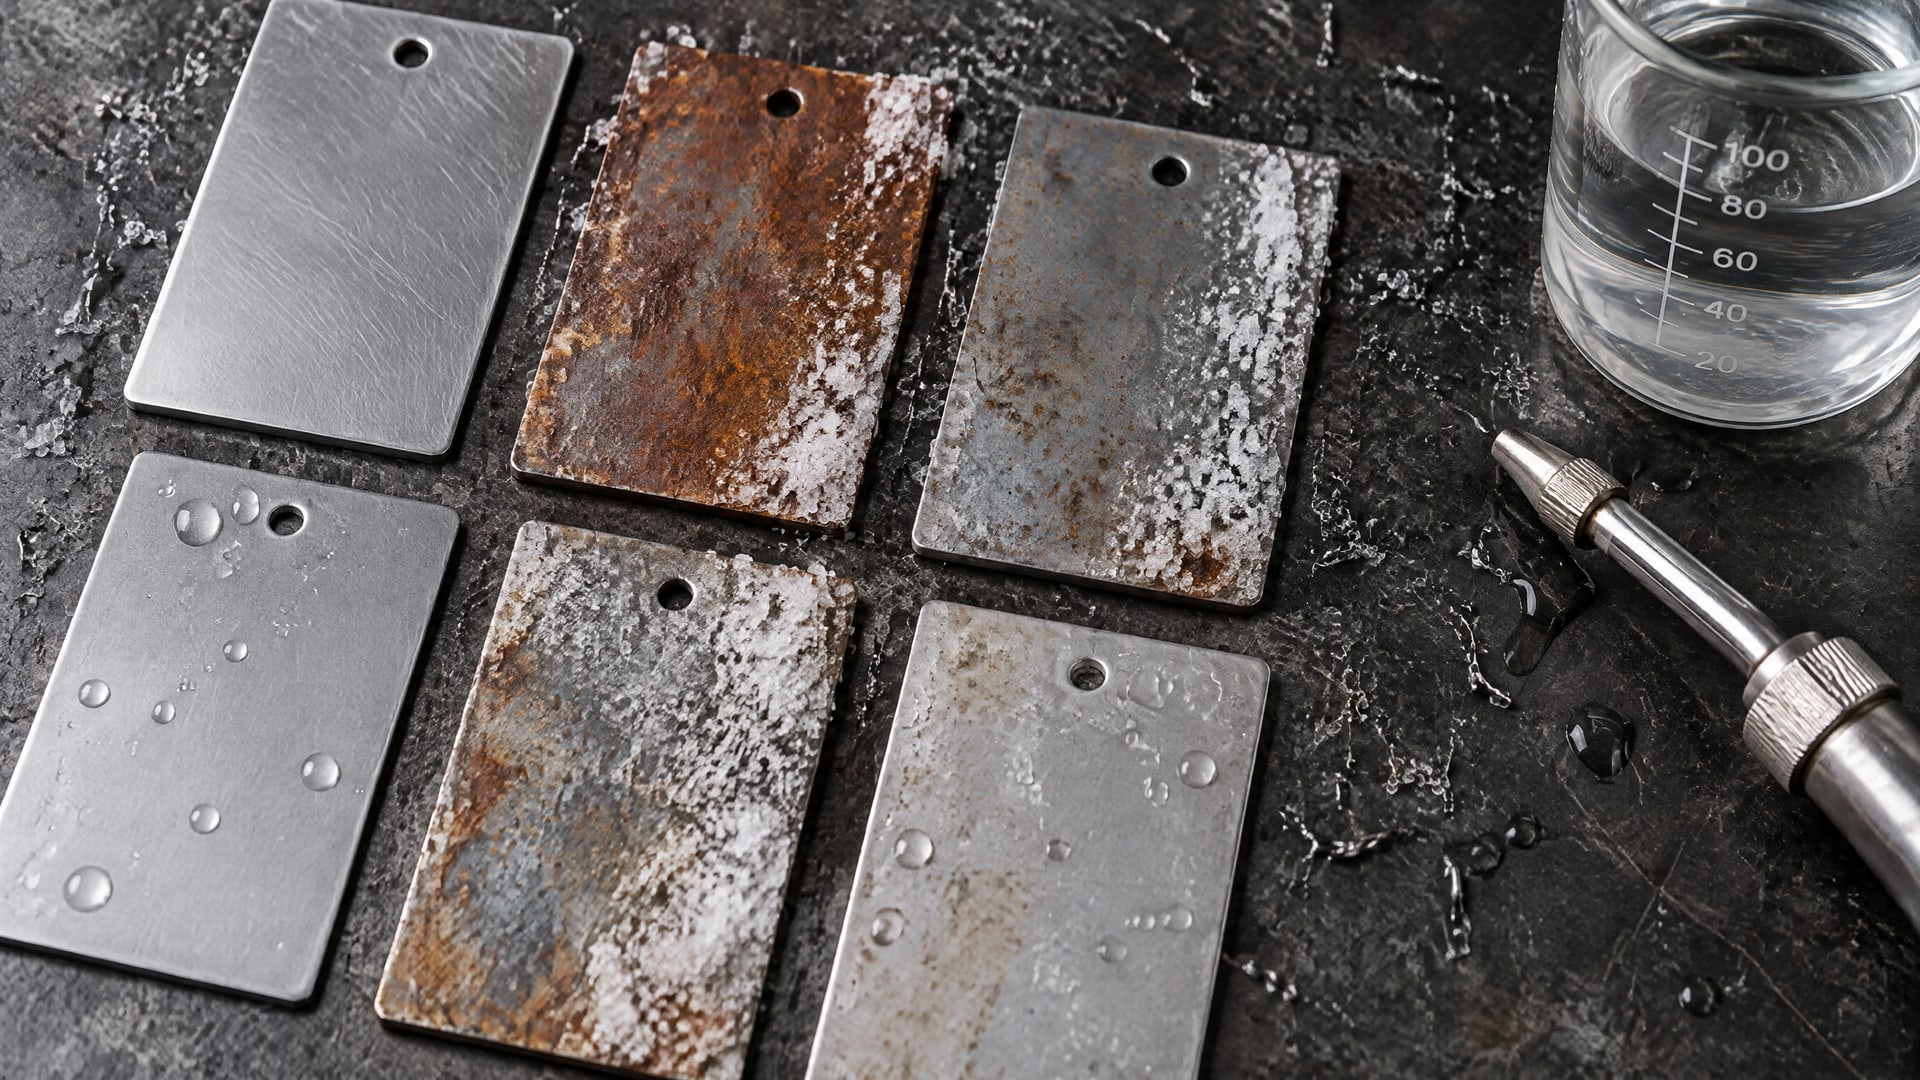
Их результаты помогают сравнивать системы при заданных условиях, но не показывают напрямую, сколько лет прослужит деталь в эксплуатации. На результат влияют геометрия изделия, подготовка поверхности, способ нанесения и толщина сухой пленки.
В технических данных для одного из антифрикционных покрытий указана стойкость без красной ржавчины 120 ч по ASTM B117 / DIN 50021 при толщине слоя 10 мкм на стальной подложке. Для другой системы приведены результаты более 500 ч при нанесении распылением или окунанием и более 240 ч при dip-spinning. Это разные условия и конструкции системы, поэтому цифры нельзя трактовать как прямое сравнение без учета методики.
Для еще одного покрытия показатель в соляном тумане указан при толщине слоя 15 мкм, но значение времени в имеющихся данных не приведено. Отдельно для варианта покрытия в аэрозольном исполнении указана стойкость не менее 100 ч по DIN 50021 при толщине 10 мкм; марганцевое фосфатирование отмечено как один из вариантов предварительной обработки. Эти примеры показывают, почему вместе с числом часов нужно фиксировать толщину и способ подготовки поверхности.
При испытаниях важно вести протокол, в котором указаны:
стандарт испытания: ISO 9227 или ASTM B117 / DIN 50021;
материал и состояние подложки;
способ предварительной обработки;
способ нанесения и толщина сухой пленки;
критерий оценки, например появление красной ржавчины;
геометрия образца и условия подготовки поверхности.
Антифрикционные покрытия MODENGY демонстрируют результаты испытаний на коррозионную стойкость в солевом тумане. Для инженерного выбора это один из критериев, но его рассматривают вместе с адгезией, подготовкой подложки и проверкой на реальной детали. Только так лабораторное значение становится полезным для оценки конкретной системы.
Фосфатирование нержавеющей стали и оцинкованных деталей
Фосфатирование нержавеющей стали обычно не применяют как стандартную подготовку.
Пассивная оксидная пленка на нержавеющей стали мешает реакции, необходимой для формирования фосфатного слоя. Технически разрушить ее возможно, однако такой подход может ухудшить коррозионные свойства материала и быть экономически нецелесообразным.
Для нержавеющих сталей в качестве стандартного способа финишной обработки рассматривают химическую пассивацию. В материалах по теме упомянута пассивация лимонной кислотой в соответствии с ASTM A967. Это не означает, что пассивация автоматически обеспечивает адгезию любого антифрикционного покрытия: совместимость подготовки и покрытия следует проверять для конкретной детали.
С оцинкованными поверхностями ситуация зависит от типа подложки и самого слоя. Фосфатирование применяют и для гальванизированных элементов, но поведение всей системы определяется сочетанием металлической основы, цинкового слоя, предварительной обработки и антифрикционного покрытия. Поэтому нельзя считать, что технология, проверенная на стали, даст тот же результат на оцинкованной детали.
При подготовке технического задания стоит раздельно описать материал основы и состояние поверхности. Формулировки «сталь», «нержавеющая сталь» и «оцинкованная сталь» не взаимозаменяемы: для них отличаются ограничения подготовки. До серийного внедрения следует проверить сцепление и коррозионную стойкость покрытия на образце с той же поверхностью, что и у готового изделия.
Такой подход помогает избежать двух распространенных ошибок: попытки фосфатировать нержавейку по режиму для обычной стали и переноса результатов испытаний с неоцинкованной подложки на оцинкованную. В обоих случаях корректность решения подтверждает не общее описание технологии, а проверка конкретной системы.
Замена импортных покрытий: как проверять систему целиком
При замене импортных покрытий сравнивать только названия или заявленные часы соляного тумана недостаточно.
Рабочая система включает материал детали, очистку, предварительную обработку, антифрикционное покрытие, толщину сухой пленки и способ нанесения. Если изменить хотя бы один из этих элементов, результат может отличаться от исходного.
Для деталей нефтедобывающего оборудования инженерная оценка может включать воздействие рабочей среды, риск вымывания, фреттинг и холодный пуск. В подобных условиях важно отдельно проверить коррозионную защиту и антизадирные свойства. MODENGY 1002 рассматривают как решение для задач, где от антифрикционного покрытия требуются высокая коррозионная стойкость и защита от задиров; вывод о пригодности подтверждают испытаниями на деталях и в режимах, соответствующих эксплуатации.
План валидации удобно строить последовательно:
зафиксировать материал детали и состояние исходной поверхности;
выбрать предварительную обработку с учетом подложки;
определить способ нанесения и целевую толщину покрытия;
проверить адгезию и коррозионную стойкость по выбранной методике;
провести испытание на изделии с реальной геометрией и оценить его в рабочем режиме.
В высокоответственных применениях ориентиром для требований к сухим пленочным смазкам может служить спецификация SAE AS5272. Ее упоминание не заменяет проверки соответствия конкретной системы требованиям оборудования. Для закупщика важно получить технические критерии, по которым можно сопоставить варианты, а инженеру - проверить, что испытания отражают реальные условия работы детали.
Результаты в соляном тумане полезны для сравнения при одинаковой методике, но сами по себе не дают прогноза срока службы. Поэтому решение о замене принимают по совокупности данных: подготовка поверхности, адгезия, коррозионная стойкость, толщина сухой пленки и результат проверки на оригинальном изделии.
Часто задаваемые вопросы
Нужно ли всегда фосфатировать сталь перед нанесением антифрикционного покрытия?
Нет, выбор подготовки зависит от материала детали, требований к покрытию и технологии нанесения. Для стали применяют фосфатирование или пескоструйную обработку, поскольку они могут улучшить механическую фиксацию покрытия. Подход проверяют на конкретном изделии, учитывая очистку, толщину сухой пленки и условия эксплуатации.
Можно ли фосфатировать нержавеющую сталь?
Обычно фосфатирование нержавеющей стали неэффективно: пассивная оксидная пленка препятствует реакции. Ее разрушение может ухудшить коррозионные свойства металла. Для нержавеющих сталей рассматривают химическую пассивацию, в том числе по ASTM A967, а пригодность поверхности под антифрикционное покрытие подтверждают отдельно.
Что выбрать: марганцевое или цинковое фосфатирование?
Выбор зависит от задачи. Марганцевое фосфатирование связывают с несущей способностью и приработкой, цинковое - с улучшением коррозионной защиты. При этом учитывают подложку, последующее покрытие и технологию нанесения. Окончательное решение принимают после испытаний системы, а не только по назначению отдельного вида обработки.
Как трактовать результат испытания в соляном тумане?
Часы в соляном тумане - результат испытания по заданной методике, а не прямой прогноз срока службы в годах. Для интерпретации учитывают стандарт, толщину сухой пленки, подготовку поверхности, способ нанесения и геометрию детали. При переносе системы в производство проверяют изделие в условиях, близких к эксплуатации.
Заключение
Предварительное фосфатирование может повысить адгезию антифрикционного покрытия и улучшить защитные свойства системы на стали. Эффект зависит от подготовки поверхности, вида фосфатирования и параметров нанесения. Для нержавеющей стали фосфатирование обычно не подходит, а для оцинкованных деталей совместимость проверяют отдельно.
Следующий шаг - зафиксировать материал детали и текущий маршрут подготовки, выбрать подходящий тип обработки и согласовать метод проверки адгезии и коррозионной стойкости. Затем испытать покрытие на изделии с реальной геометрией, не переводя часы соляного тумана напрямую в срок службы.