Толщина слоя покрытия влияет на фактический боковой зазор: пленка добавляет материал к поверхности зубьев и может уменьшить расстояние между ними. Поэтому при нанесении твердосмазочного покрытия на червячную пару учитывают исходный зазор, толщину пленки после отверждения и то, покрывают ли одну или обе контактирующие поверхности.
Материал полезен инженерам и специалистам по обслуживанию передач, а также закупщикам, которые сопоставляют требования к покрытию с условиями работы узла. Разберем, какие диапазоны толщины встречаются у сухих покрытий, почему важно контролировать равномерность слоя и как проверить зазор после нанесения.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор в червячной передаче предусматривают не только для свободного зацепления зубьев.
Он также учитывает тепловое расширение и может регулироваться толщиной зуба колеса или положением червяка при сборке. Покрытие меняет размеры обработанной поверхности, поэтому его вклад нужно оценивать вместе с заданной геометрией передачи.
Если пленку наносят на обе стороны, участвующие в контакте, обе поверхности влияют на фактическое расстояние между зубьями. Это не означает, что любой слой автоматически уменьшит зазор ровно на удвоенную толщину: результат зависит от геометрии зубьев, расположения покрытия и направления измерения. Но при малом исходном люфте даже несколько микрон могут оказаться значимыми.
Для сухих покрытий в материалах встречаются разные рабочие значения: от 1–2 мкм до диапазонов 5–20 мкм. В одном из технических документов приведена толщина 8–13 мкм, причем отдельно оговорено, что такой слой обычно не требует изменения уже заданных зазоров. Это условие не следует переносить на любую червячную пару: оно относится к конкретным требованиям документа и конструкции, для которой они заданы.
Боковой зазор нельзя оценивать только по паспортной толщине покрытия. Нужно знать, когда именно она измерена, сколько поверхностей покрывают и каков исходный зазор. Если после нанесения пленки передача начинает работать с чрезмерно малым зазором, возрастает вероятность нагрева, шума и заедания. Поэтому контроль люфта червячной передачи до и после нанесения помогает связать изменение работы узла с покрытием, а не с предположением о его влиянии.
Толщина покрытия: слои и рабочие диапазоны
Диапазон толщины выбирают по назначению покрытия и требованиям передачи, а не по правилу «чем толще, тем надежнее».
В материалах по сухим антифрикционным покрытиям указаны типовые диапазоны 5–20 мкм, а также более узкие окна 5–10 мкм, 7–15 мкм и 10–20 мкм. Для сухих твердых смазок также приводятся значения порядка 1–2 мкм или несколько микрон, когда важно ограничить влияние пленки на зазор.
Различия между диапазонами объясняются тем, что покрытия рассчитаны на разные составы и задачи. Например, для MoS₂-содержащих покрытий в отдельном исследовании приводятся значения около 1 мкм; увеличение толщины примерно с 1,8 до 2,8 мкм сопровождалось снижением адгезии. Этот результат нельзя автоматически распространять на все составы, но он показывает, почему увеличение толщины само по себе не гарантирует улучшения работы.
Запрос «толщина 1 слоя покрытия» не имеет универсального числового ответа для червячной передачи. В одном техническом документе задана рабочая толщина 0,008–0,013 мм, то есть 8–13 мкм, а нанесение выполняют не более чем в 3 слоя. Там же указаны пределы для отдельных измерений: от 0,005 до 0,018 мм. Это требования конкретной спецификации, а не общая норма для любого твердосмазочного покрытия.
При многослойном нанесении важна суммарная толщина после отверждения. Если каждый проход добавляет пленку, превышение целевого значения может уменьшить зазор и повлиять на адгезию. Для червячной пары с малым люфтом разумно сначала проверить, допускает ли конструкция выбранный диапазон, и только затем задавать число слоев. В документации нужно сверять не только целевой номинал, но и разрешенный разброс замеров.
Смазочное покрытие: отверждение и контроль толщины
Значение, нанесенное до сушки или отверждения, не обязательно совпадает с толщиной готовой пленки.
В технических требованиях к сухому покрытию значение часто относится к состоянию после отверждения. Поэтому при оценке влияния на боковой зазор используют итоговую толщину, а не только данные о мокром нанесении.
Контроль равномерности не менее важен, чем проверка среднего значения. В приведенной спецификации рабочая толщина составляет 0,008–0,013 мм, но для отдельных замеров установлены границы 0,005–0,018 мм. Если на отдельных участках пленка выходит за целевые пределы, средний результат по детали может скрыть локальное утолщение. В червячной передаче такой участок способен сократить зазор именно там, где поверхности сближаются.
На практике стоит заранее зафиксировать, какие детали и поверхности покрывают, как определяют толщину после отверждения и в какой момент проверяют зазор. Если покрывают обе стороны контакта, измерения и оценку люфта проводят с учетом обеих пленок. После сборки проверяют фактический зазор, поскольку исходная настройка передачи сама по себе не подтверждает, что он сохранился после нанесения покрытия.
При выборе покрытия также учитывают условия работы узла и способ нанесения. Для точного контроля толщины и уменьшения влияния пленки на зазор рассматривают антифрикционные твердосмазочные покрытия, в том числе MODENGY 1001, которое отверждается при комнатной температуре. Если при этом оценивают вымывание смазки, фреттинг или работу при холодном пуске, эти требования нужно проверять отдельно: одной толщины пленки недостаточно, чтобы подтвердить пригодность покрытия для всех режимов.
Как связать толщину покрытия с люфтом червячной передачи
Перед нанесением покрытия полезно исходить из фактического состояния передачи.
Сначала фиксируют исходный боковой зазор, затем уточняют, какие поверхности будут покрыты и какой толщины должна достигнуть пленка после отверждения. Такой порядок позволяет не подменять измерение предположением, что покрытие либо совсем не влияет на люфт, либо обязательно требует изменения сборки.
Оценивать нужно именно пару, а не изолированную деталь. Например, слой толщиной 8–13 мкм на каждой контактирующей поверхности может заметно повлиять на передачу с малым зазором. При этом утверждение, что покрытие такой толщины всегда требует коррекции, было бы неверным: в одном техническом документе этот диапазон обычно не требует изменения уже заданных зазоров. Решение зависит от конструкции и доступного запаса.
Для червячной передачи зазор также связан с рабочим нагревом. Справочные материалы указывают, что его предусматривают для компенсации теплового расширения, а регулировка может выполняться изменением толщины зуба колеса или положения червяка при сборке. Поэтому нельзя стремиться свести зазор к минимуму только ради точного зацепления: покрытие не отменяет конструктивного запаса.
Если исходный люфт мал, следует рассматривать минимально достаточную толщину из диапазона, допустимого для конкретного покрытия. В материалах по сухим смазкам встречаются слои порядка 1–2 мкм и несколько микрон, тогда как другие покрытия рассчитаны на значения до 20 мкм. Перед выбором сравнивают требования к пленке и имеющийся зазор, а после нанесения и отверждения проверяют фактическое состояние собранной передачи.
Измерение толщины слоя покрытия и проверка передачи
План контроля должен отвечать на три вопроса: какую толщину требуется получить, где ее измеряют и какой разброс разрешен.
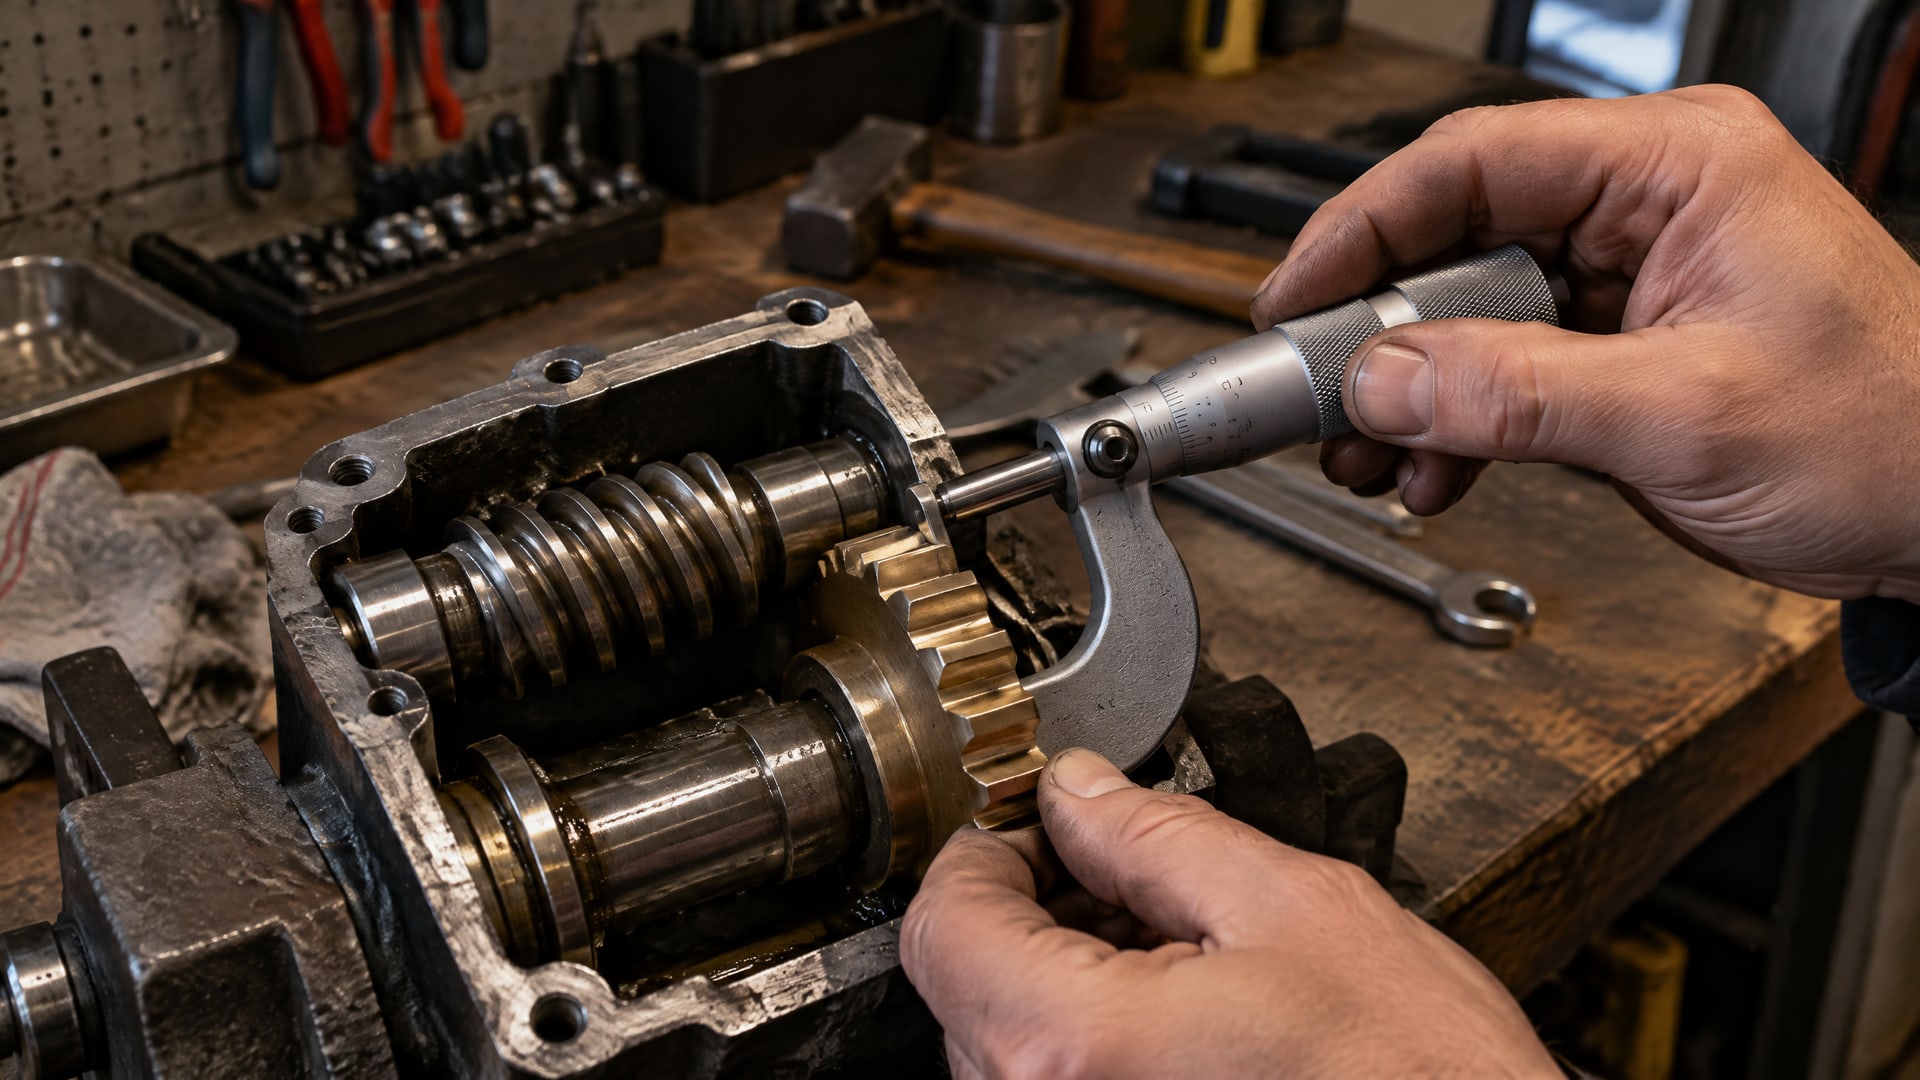
В одном из документов рабочий интервал задан как 0,008–0,013 мм, а отдельные измерения не должны выходить за 0,005–0,018 мм. Эти значения показывают, что требования к локальным замерам могут быть шире целевого интервала, но применять их можно только в рамках соответствующей спецификации.
Также важно не смешивать число проходов и итоговую толщину. В технических материалах по сухой пленочной смазке указано нанесение не более чем в 3 слоя для достижения целевого результата. Это не универсальное ограничение для всех покрытий, а параметр конкретных требований. Если многослойность предусмотрена технологией, контролируют суммарную толщину после отверждения, а не считают, что каждый слой имеет одинаковое значение без проверки.
Для инженера последовательность контроля может выглядеть так:
Зафиксировать исходный боковой зазор и способ его проверки.
Уточнить, какие поверхности будут покрыты и каким должно быть состояние пленки при измерении.
Сверить целевую толщину и допустимый разброс с документацией на выбранное покрытие.
Проверить фактическую толщину после отверждения с учетом неоднородности по поверхности.
После сборки повторно проверить зазор и работу передачи.
Если покрытие наносится на одну деталь, это не исключает необходимости оценить контакт с ответной поверхностью. Если обработаны обе детали, учитывают суммарное влияние двух пленок, но не заменяют проверку зазора расчетным удвоением толщины: геометрия контакта может различаться. Итоговое решение принимают по фактическому состоянию узла и требованиям к его работе, а не только по номиналу на упаковке или в технологической карте.
Часто задаваемые вопросы
Любое ли покрытие уменьшает боковой зазор червячной передачи?
Покрытие добавляет материал к обработанной поверхности и может уменьшить фактический зазор. Насколько заметно изменится люфт, зависит от толщины пленки, числа покрытых поверхностей и геометрии передачи. При малом исходном зазоре даже покрытие толщиной в несколько микрон требует проверки после отверждения и сборки.
Какую толщину 1 слоя покрытия выбрать для червячной пары?
Универсального значения нет. В источниках встречаются слои порядка 1–2 мкм, диапазоны 5–20 мкм и отдельная спецификация с рабочей толщиной 8–13 мкм. Выбор связывают с назначением покрытия, исходным боковым зазором и требованиями документации. Для многослойного нанесения оценивают итоговую толщину после отверждения.
Нужно ли менять зазор, если покрытие имеет толщину 8–13 мкм?
Не обязательно. В одном техническом документе указано, что слой 8–13 мкм обычно не требует изменения заданных зазоров. Однако это не универсальное правило для любой передачи. Если исходный люфт мал или покрыты обе контактирующие поверхности, фактический зазор проверяют после отверждения и сборки.
Почему важно измерять покрытие после отверждения?
Толщина готовой пленки может отличаться от значения до сушки или отверждения. Именно отвержденное покрытие участвует в формировании геометрии поверхности и влияет на зазор. Кроме целевого значения, проверяют разброс по отдельным участкам: в одной спецификации для слоя 8–13 мкм заданы отдельные пределы измерений 0,005–0,018 мм.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, но результат зависит от исходного люфта, геометрии пары, числа покрытых поверхностей и толщины пленки после отверждения. Диапазоны сухих покрытий в источниках различаются от 1–2 мкм до 10–20 мкм, поэтому переносить одно значение на все передачи нельзя.
Перед нанесением зафиксируйте исходный зазор, сверьте допустимую толщину с документацией на покрытие, а после отверждения и сборки повторно проверьте люфт червячной передачи. Такой контроль покажет, сохраняет ли узел необходимый зазор для работы и компенсации теплового расширения.