Снизить потери на трение в маломощном редукторе помогают твердосмазочные покрытия на поверхностях зубьев и других нагруженных деталей. Они формируют сухую антифрикционную пленку, которая уменьшает трение в контакте и может улучшить приработку. Покрытие не заменяет масло в редукторе, если конструкция рассчитана на его использование: в таком случае оно дополняет жидкую смазку.
Эта статья полезна инженерам и техническим специалистам, которые оценивают способы снижения трения редуктора, а также закупщикам, подбирающим материалы для узла. Разберем, как работает покрытие, в каких режимах оно дает практический эффект, на что обращать внимание при выборе и как проверить результат на конкретной передаче.
Как твердосмазочные покрытия снижают трение в редукторе
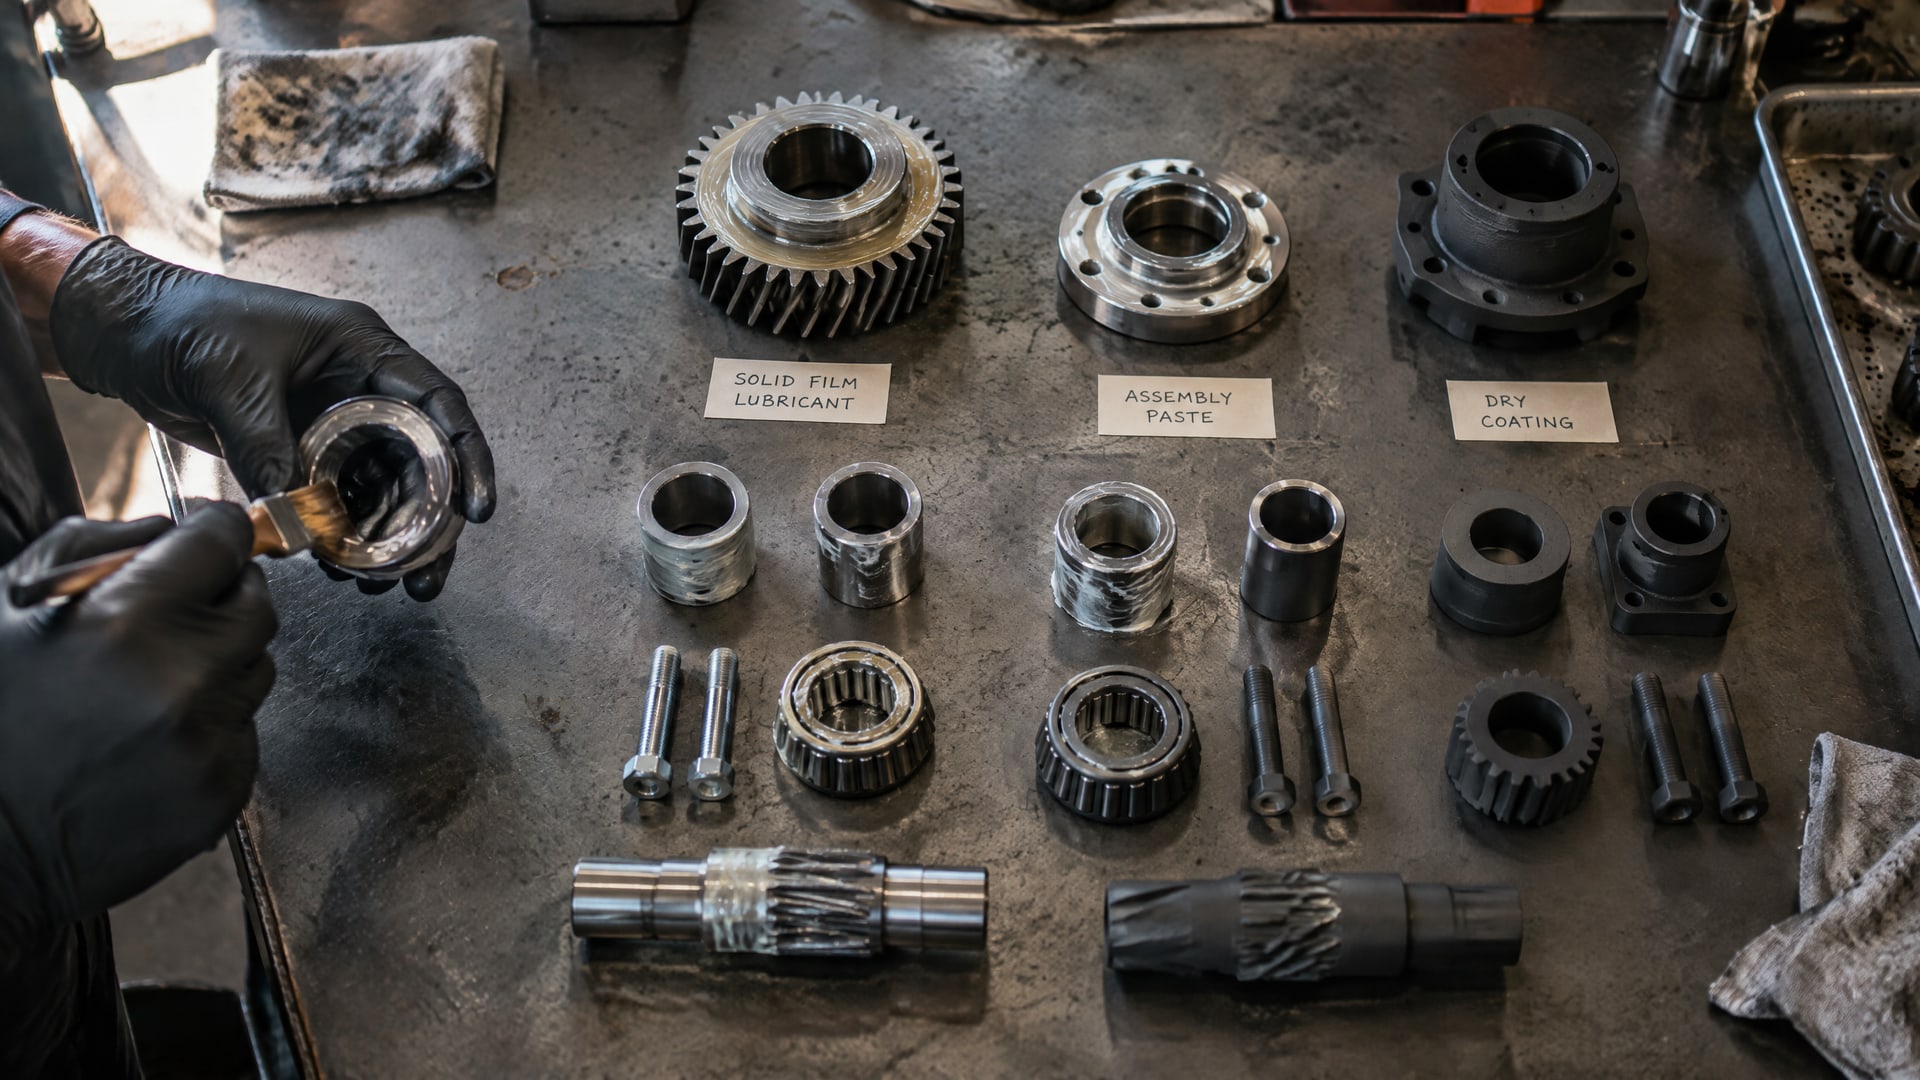
Сухое антифрикционное покрытие обычно состоит из полимерной связки и твердых смазочных компонентов, например дисульфида молибдена или графита.
После нанесения и отверждения оно образует на металлической поверхности пленку с низким коэффициентом трения. В контакте зубьев часть материала может формировать transfer film - тонкую пленку переноса, которая разделяет поверхности и меняет условия трения.
Такой механизм особенно важен при граничной и смешанной смазке, когда контакт деталей не полностью разделен жидким маслом. Покрытие помогает снизить потери на трение и температуру, а также поддерживает приработку зубчатой передачи. Если конструкция редуктора предусматривает масляную ванну, антифрикционный слой работает вместе с маслом, а не вместо него.
Потери зависят от множества параметров: геометрии зацепления, контактного давления, скорости скольжения, свойств материалов и режима смазывания. Поэтому нельзя переносить результат испытания одной пары трения на любой редуктор. Например, в обзоре зубчатых передач для покрытий типов a-C:H:Ti и a-C:H:Zr приведено снижение среднего коэффициента трения и температуры шестерни до 40% по сравнению с незакрытой сталью при масляной ванне. Это результат для конкретных покрытий и условий, а не обещание такого же эффекта для других составов.
В другом исследовании молибденовое покрытие на шестернях испытательного стенда FZG дало прирост КПД редуктора на 0,5% относительно необработанных шестерен. Это измеренное значение для испытанной конструкции, а не универсальная прибавка. Для маломощного редуктора даже небольшое изменение КПД может иметь практическое значение, если оно подтверждается повторяемыми измерениями и связано с рабочими задачами узла.
При выборе важно смотреть не только на твердость пленки. Для трибологического контакта имеют значение низкая сдвиговая прочность, адгезия к детали и способность покрытия формировать устойчивый разделительный слой. Избыточная твердость сама по себе не подтверждает, что материал будет снижать трение в нужном режиме.
Где антифрикционное твердосмазочное покрытие может быть полезно
Эффект покрытия заметнее в узлах, где значительную роль играют потери на скольжение.
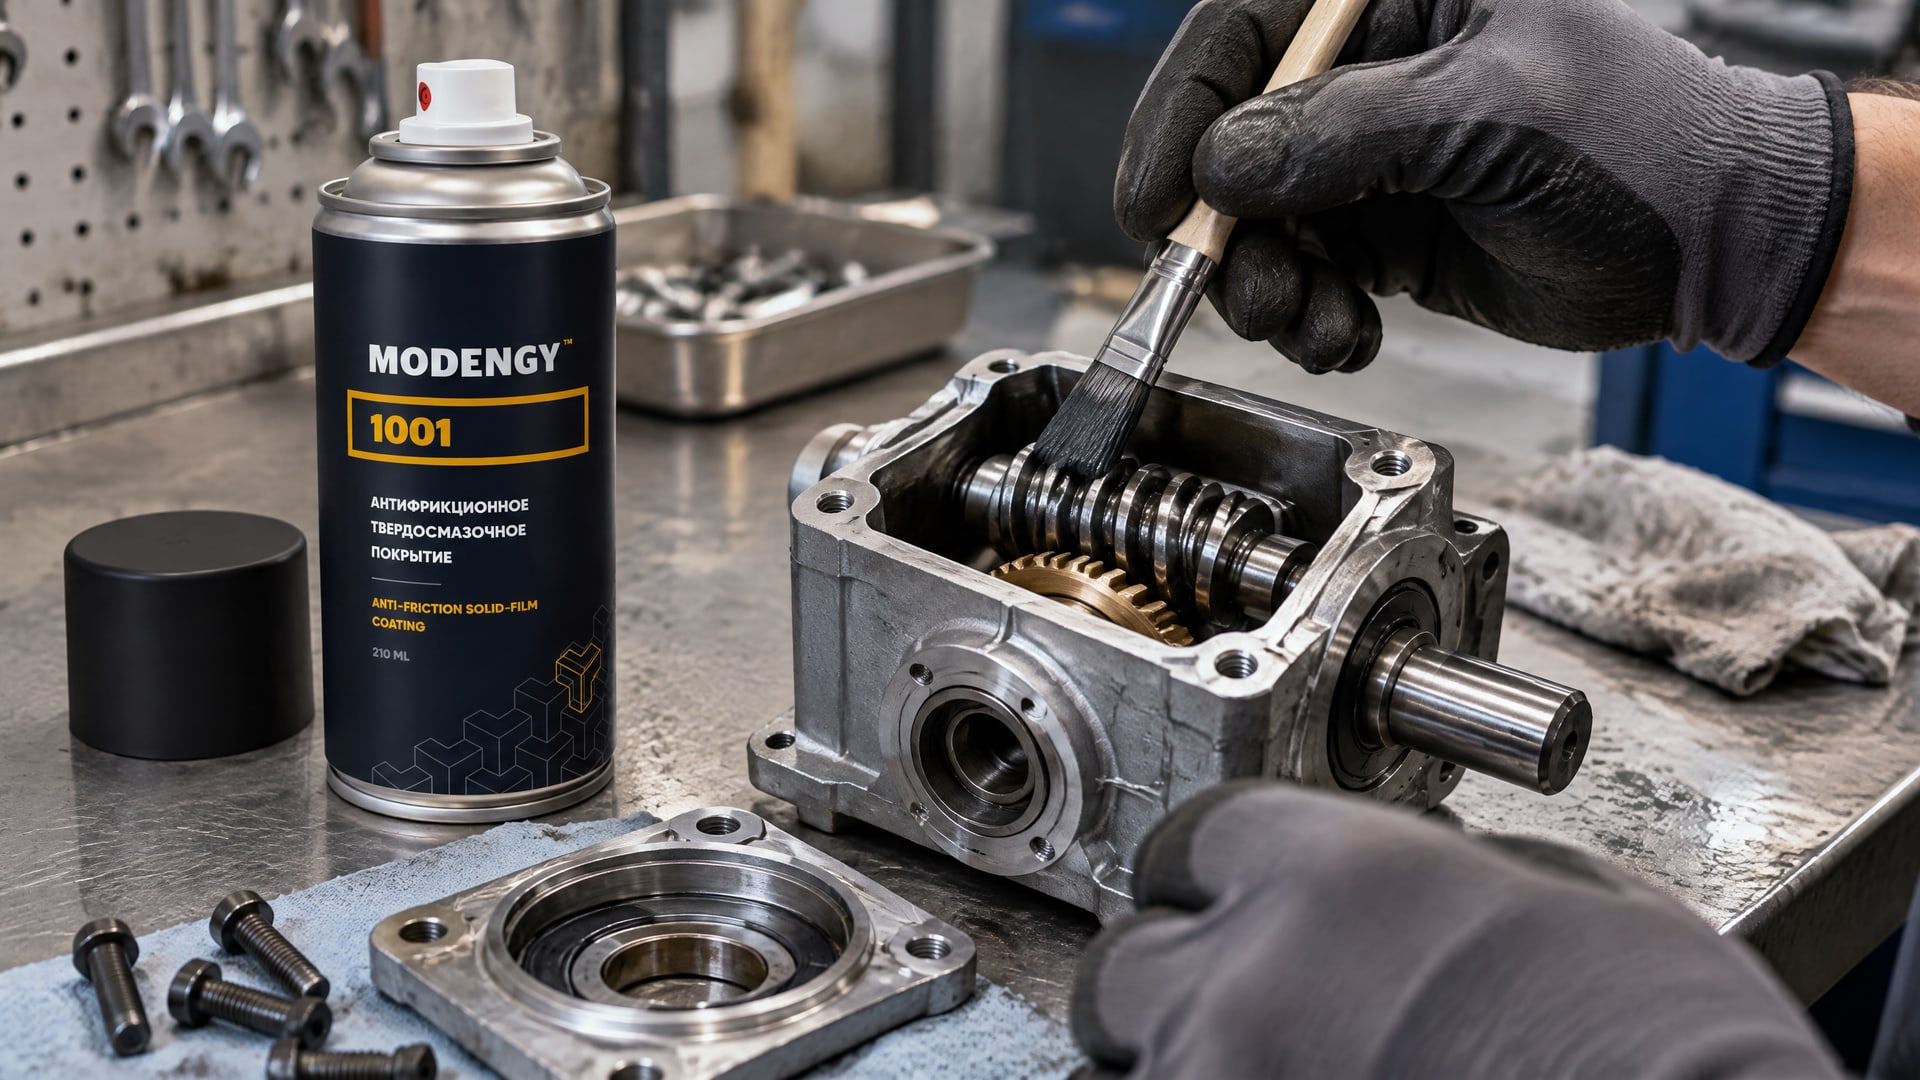
К ним относятся червячные передачи и другие пары с высоким скольжением, а также механизмы, которым требуется улучшить приработку или снизить износ при неблагоприятных условиях смазывания. Однако даже для таких узлов результат зависит от конкретного сочетания нагрузки, скорости, температуры и материала деталей.
Для червячной передачи в одном исследовании защитное покрытие червяка в сочетании с жидкой смазкой позволило повысить КПД редуктора до 75-80%. Этот диапазон относится именно к рассмотренному сочетанию конструкции и условий испытаний. Его нельзя использовать как расчетное значение для другой передачи без проверки: различия в материалах, геометрии и смазке могут изменить результат.
Покрытия также рассматривают для зубчатых передач, которым нужна контролируемая приработка. Снижение трения на начальном этапе может помочь уменьшить износ и тепловыделение, но покрытие не исправляет ошибки геометрии, несоосность или неподходящую смазку. До выбора состава полезно определить, какой фактор ограничивает работу редуктора: трение в контакте, перегрев, износ или нестабильное смазывание.
В условиях малого тока потребления у маломощного привода важно учитывать и потери в механической части: повышенное трение может влиять на требуемый момент при запуске и установившуюся работу. Когда масло вытекает из зоны контакта или смазывание недостаточно для режима, инженеры рассматривают твердую пленку как дополнительный способ уменьшить трение. Для таких задач применяют, в частности, MODENGY 1001: покрытие используют для повышения КПД маломощных редукторов и снижения трения, рассчитывая на стабильно низкий коэффициент трения и защиту от износа.
При этом нельзя считать любое покрытие подходящим для масляной ванны или для сухого контакта. Сначала сверяют совместимость состава с материалом шестерен, смазочным маслом и температурным режимом. Если производитель покрытия не подтверждает работу в нужной среде, выбор требует испытания до внедрения.
Как выбрать твердосмазочное покрытие для редуктора
Подбор начинают с условий работы передачи, а не с общего описания продукта.
Зафиксируйте скорость скольжения, нагрузку, температуру, наличие масла и характер контакта. Для червячного редуктора, зубчатой пары с масляной ванной и узла с дефицитом смазки могут потребоваться разные решения, даже если во всех случаях цель - снижение потерь на трение.
Затем уточняют материал деталей и состояние поверхностей. Важны совместимость покрытия с материалом шестерен и достаточная адгезия после нанесения. Если покрытие плохо сцепляется с поверхностью, слой может работать нестабильно, и ожидаемый эффект по трению или износу не подтвердится. Поэтому твердость пленки не стоит использовать как единственный критерий выбора.
Для сухих составов на основе дисульфида молибдена в технической документации встречается отверждение при 20 °C и рабочий температурный диапазон от -70 до 200 °C. Это параметры одного типичного покрытия, а не характеристики всех антифрикционных покрытий. Для выбранного материала условия отверждения и эксплуатации всегда сверяют с его собственной документацией.
Классификации NLGI и ISO применяют к смазкам и пластичным материалам, но они не описывают твердое покрытие как самостоятельный слой. При его подборе важнее требования к трибологическим испытаниям, адгезии, толщине пленки и режиму отверждения. Эти параметры задаются документацией производителя и, при необходимости, методикой испытаний на трибометре или стенде FZG.
Если рассматривается антифрикционное покрытие для работы вместе с маслом, отдельно проверяют, не ухудшает ли оно смазывание контакта и сохраняет ли свойства в присутствии масла. Для режима с дефицитом смазки оценивают способность покрытия поддерживать разделение поверхностей и снижать износ. В обоих случаях итоговый выбор должен опираться на условия реального редуктора, а не только на лабораторное значение коэффициента трения.
Нанесение запекаемого покрытия и подготовка поверхности
Результат зависит не только от состава, но и от технологии нанесения.
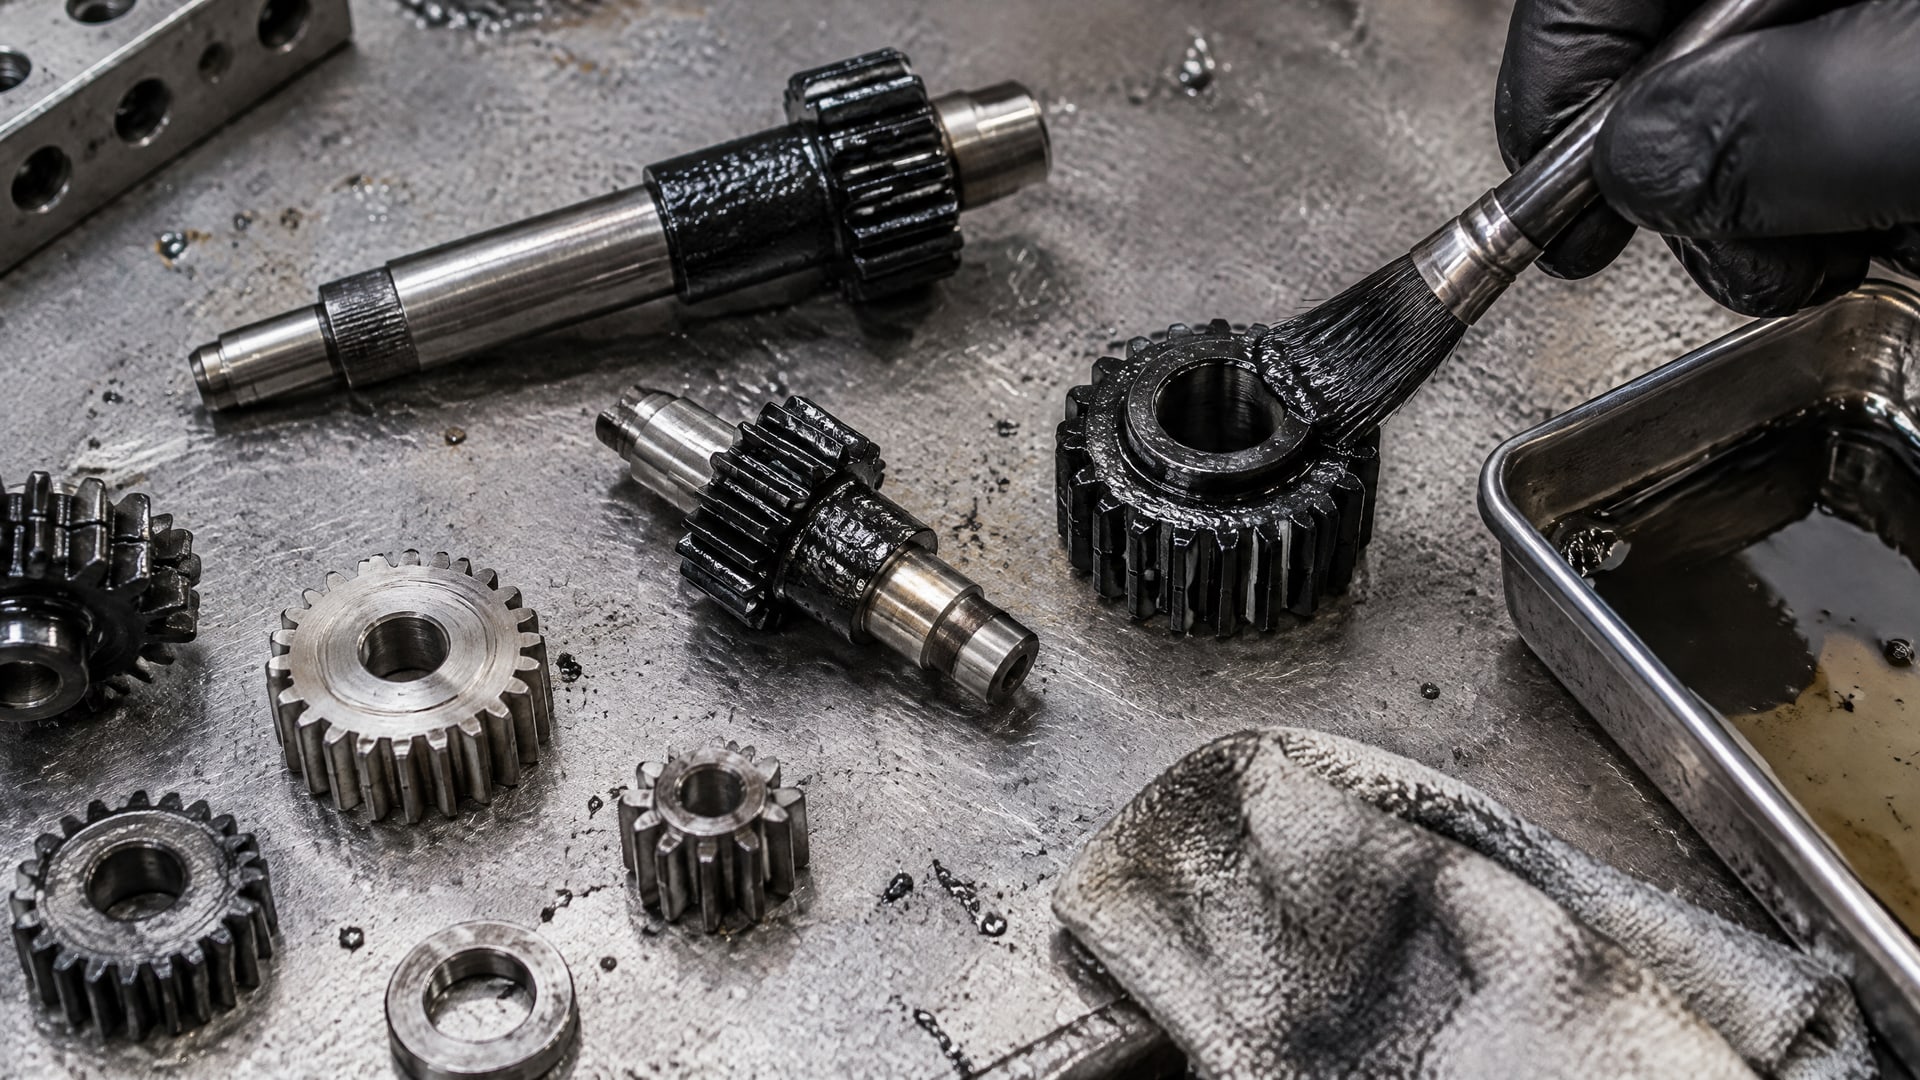
До обработки определяют способ подготовки детали, метод нанесения, требуемую толщину пленки и режим отверждения. Эти параметры берут из документации на конкретное покрытие: переносить условия от одного состава к другому нельзя.
Для нанесения применяют распыление, кисть, окунание, валковый метод и трафаретную печать. В зависимости от продукта и оборудования могут использоваться также центрифугирование и автоматическое распыление или окунание. Выбор метода влияет на равномерность слоя и возможность обработать нужные поверхности без пропусков.
Подготовка поверхности включает очистку и предусмотренную технологией активацию. Загрязнения и нарушения режима могут ухудшить адгезию и сократить ресурс покрытия. Важно контролировать толщину: слишком тонкая или неравномерная пленка может не обеспечить требуемого разделения поверхностей, а избыточная толщина не означает автоматически более низкое трение.
Совет инженера
Сценарий: требуется обработать детали партии, и для них рассматривают окунание или распыление. Что сделали: сначала сверили способ нанесения, подготовку поверхности и режим отверждения с рекомендациями производителя для конкретного антифрикционного покрытия MODENGY. Итог: технологию выбирают по возможности обеспечить равномерную пленку и повторяемость процесса, а не только по скорости нанесения.
Для запекаемого покрытия особенно важно выдержать заданный режим отверждения. Если слой не прошел предусмотренный процесс, его свойства могут отличаться от ожидаемых. До серийной обработки проверяют технологию на контрольной детали и фиксируют параметры, необходимые для повторяемого нанесения.
Как проверить повышение КПД редуктора
Покрытие оценивают на конкретном узле, сравнивая его работу до и после обработки.
Для сопоставимости испытаний сохраняют одинаковые условия: нагрузку, скорость, температуру окружающей среды, тип и количество масла, если редуктор работает в масляной ванне. Без таких условий изменение показаний может быть связано не с покрытием, а с различием испытательных режимов.
Основные показатели выбирают под задачу. Если цель - повышение КПД редуктора, измеряют входную и выходную мощность в сопоставимых режимах. Дополнительно отслеживают температуру и износ, поскольку покрытие может влиять на них наряду с потерями на трение. Для проверки применяют стендовые испытания или трибологические тесты, подходящие для рассматриваемой пары материалов.
Изменение на 0,5% уже фиксировали в испытании редуктора с молибденовым покрытием, но это значение нельзя принимать за ожидаемый результат для любого маломощного механизма. В исследовании по червячным передачам также приведен диапазон КПД 75-80% для отдельного случая применения защитного слоя совместно с жидкой смазкой. Эти данные показывают возможные результаты конкретных испытаний, но не задают гарантированный прирост для новой конструкции.
До внедрения полезно провести испытание на контрольной партии деталей или на одном редукторе. Результат сравнивают с исходными данными и оценивают повторяемость. Если КПД вырос, но температура или износ ухудшились, решение требует дополнительного анализа: для промышленного узла важен баланс эффективности, ресурса и стабильности работы.
По итогам проверки фиксируют состав покрытия, подготовку поверхности, метод нанесения, толщину слоя и режим отверждения. Такая запись помогает воспроизвести технологию при дальнейшей обработке и связать измеренный эффект с конкретными параметрами процесса. Для закупщика эти данные также позволяют сверить спецификацию материала с условиями эксплуатации редуктора.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить масло в редукторе?
Нет, покрытие не отменяет необходимость жидкой смазки в редукторе, конструкция которого рассчитана на ее применение. Оно может дополнять масло и снижать трение в граничном или смешанном режиме. Исключение нельзя устанавливать по одному свойству покрытия: решение зависит от конструкции и подтвержденной технологии работы узла.
Дает ли любое антифрикционное покрытие рост КПД редуктора?
Нет. Результат зависит от геометрии пары, нагрузки, скорости, температуры, материала деталей и режима смазывания. В отдельных испытаниях фиксировали прирост КПД на 0,5%, а для отдельного случая червячной передачи приводится диапазон 75-80%. Эти значения нельзя переносить на другой редуктор без испытаний.
Как наносят запекаемое твердосмазочное покрытие?
Сначала подготавливают и очищают поверхность, затем наносят состав подходящим методом, например распылением или окунанием. После этого покрытие отверждают в режиме, указанном для конкретного продукта. Толщину и условия процесса определяют по его документации, поскольку универсальных параметров нанесения для всех составов нет.
Подходит ли твердосмазочное покрытие только для сухого трения?
Нет. Некоторые покрытия применяют и в контактах с масляной смазкой, где они дополняют ее и помогают снижать трение и температуру. Совместимость с конкретным маслом и режимом работы нужно подтвердить для выбранного состава. Само наличие жидкой смазки не исключает применение покрытия, но и не гарантирует его эффективности.
Заключение
Твердосмазочные покрытия могут помочь повысить КПД маломощного редуктора, если потери связаны с трением в конкретной паре и состав подобран под ее режим. Наиболее перспективны передачи с заметным скольжением, сложной приработкой или неблагоприятными условиями смазывания. Покрытие не заменяет масло там, где оно необходимо, а результат нельзя считать универсальным без проверки.
Следующий шаг - описать рабочие условия редуктора, сверить совместимость покрытия с материалами деталей и смазкой, затем провести сравнительное испытание до и после обработки. Зафиксируйте подготовку поверхности и параметры нанесения: это позволит оценить эффект и повторить процесс на других узлах.