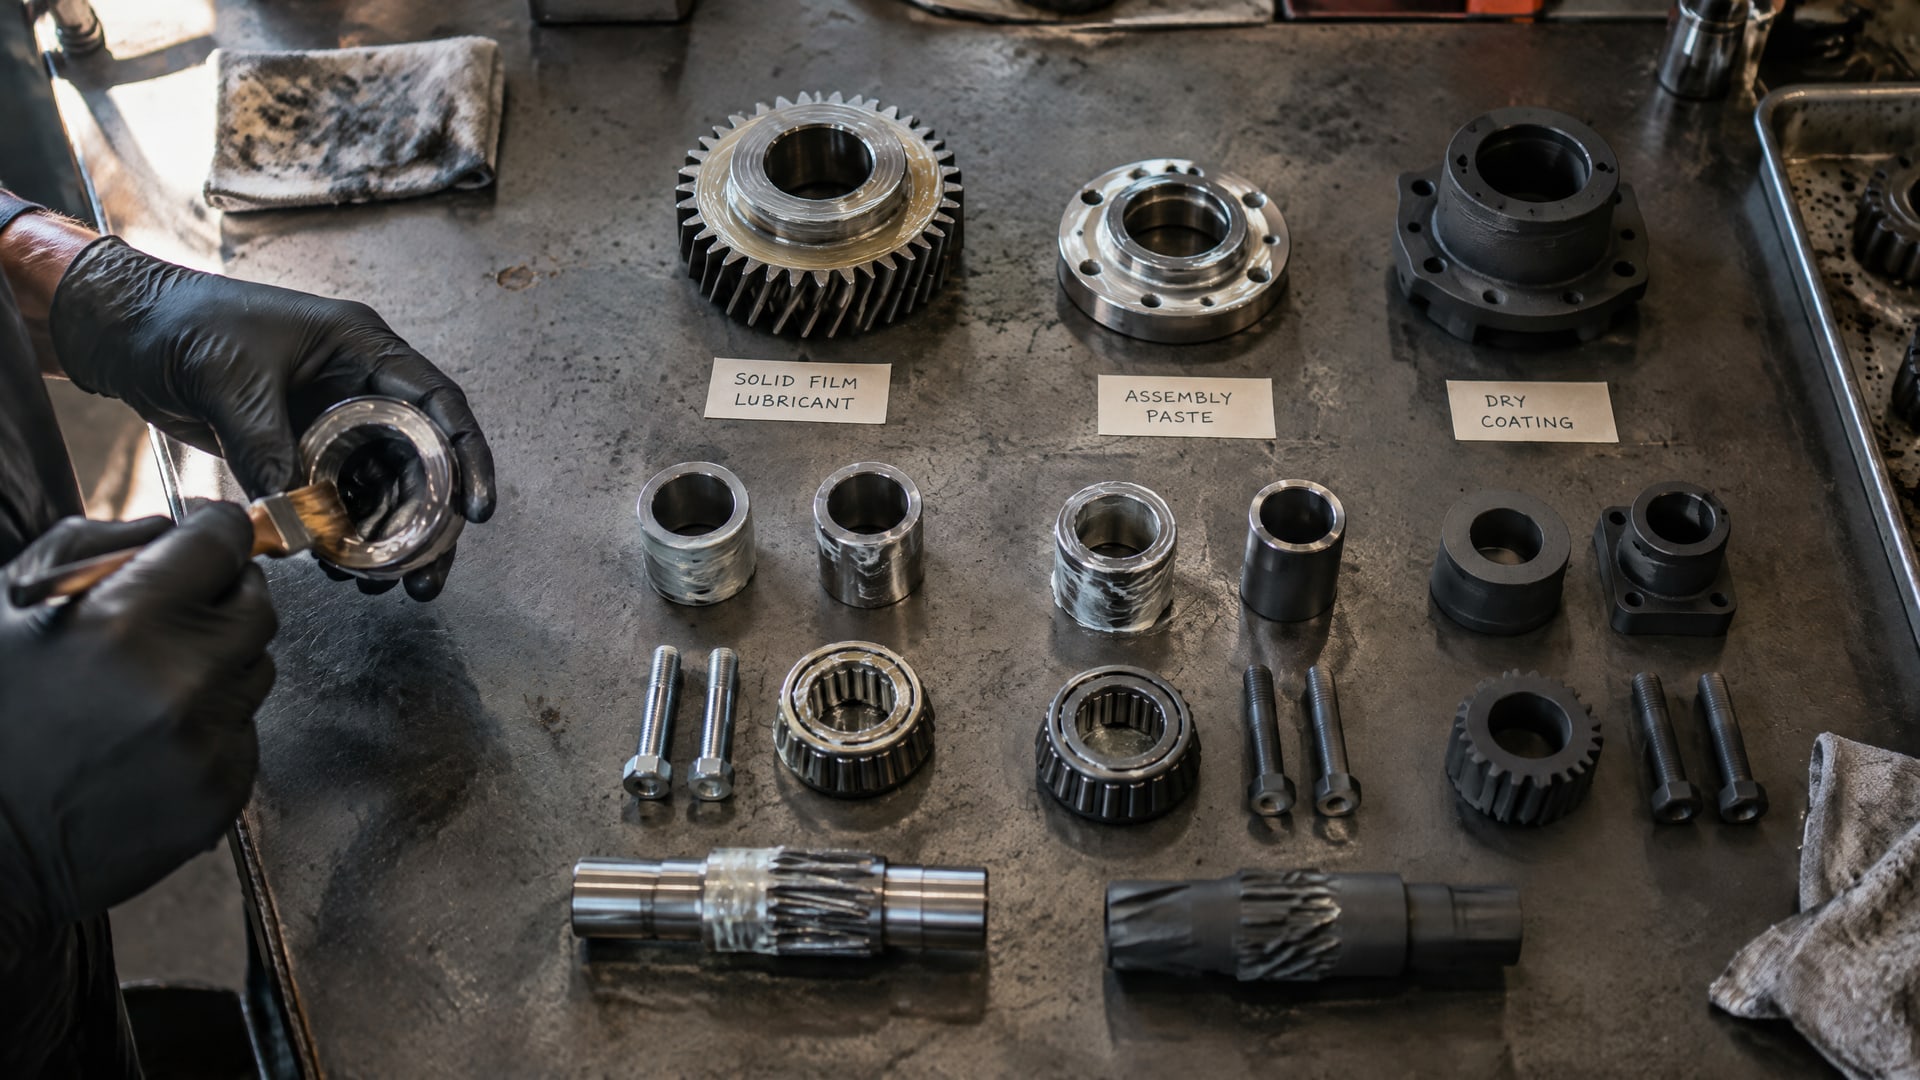
Для стали и соединений с натягом твердую смазку выбирают не по ее густоте, а по задаче: облегчить монтаж, сохранить удержание детали после сборки или снизить риск фреттинг-коррозии. Сначала нужно определить тип материала - монтажная паста, твердосмазочное покрытие или пластичная смазка, - затем учесть конструкцию узла, режим работы и способ нанесения. Одной марки стали или цифры NLGI для выбора недостаточно.
Статья поможет инженерам и техническим специалистам разделить виды твердосмазочных материалов и определить, какие характеристики важны при посадке с натягом. Закупщик найдет ориентиры по классификациям, консистенции и документации, которые стоит проверить перед выбором смазки для стали.
Твердая смазка: какие материалы и формы не стоит смешивать
Выражение «твердая смазка» используют для материалов с разными функциями.
К ним относят твердые смазочные вещества, монтажные пасты и антифрикционные покрытия, а также иногда так называют пластичные смазки высокой консистенции. Это не взаимозаменяемые категории: монтажный состав применяют при сборке, покрытие формирует твердосмазочный слой, а пластичная смазка предназначена для смазывания узла в эксплуатации.
В частности, MoS₂ и PTFE применяют в монтажных составах для деталей, которые устанавливают с натягом. Для этих материалов в монтажных применениях приводятся температурные ориентиры до 450 °C для MoS₂ и до 300 °C для PTFE. Эти значения не следует автоматически считать рабочими температурами любого состава с соответствующей добавкой: параметры конкретного материала проверяют по технической документации.
Твердосмазочное покрытие и твердая пластичная смазка
NLGI относится к пластичным смазкам и характеризует их консистенцию. Этот показатель определяют по проникновению конуса после механического перемешивания, измеряемому по DIN ISO 2137 или ASTM D217. Поэтому NLGI не описывает твердость покрытия и не позволяет сам по себе оценить противоизносные свойства, адгезию или совместимость с металлом.
Антифрикционные твердосмазочные покрытия MODENGY представляют отдельное направление материалов для различных условий эксплуатации, включая высоконагруженные узлы и агрессивные среды. При выборе такого покрытия важно сверить назначение и способ применения с документацией на конкретный материал, а не переносить на него критерии, предназначенные для пластичной смазки.
Как понимать запросы про карандаш и шприц
Формулировки «карандаш твердой смазки» и «шприц для твердой смазки» сами по себе не определяют состав или назначение материала. Инструмент нанесения не отвечает на вопросы о типе смазки, ее консистенции и пригодности для посадки с натягом. Для подбора сначала устанавливают, что именно нужно нанести: пасту, покрытие или пластичную смазку.
Важно и не путать твердую смазку с твердой пластичной смазкой. Последняя остается пластичной, а ее консистенцию описывают классом NLGI. В промышленности часто используют NLGI 2, но для монтажной операции или распределения материала в закрытом механизме такой класс может оказаться неподходящим.
Как подобрать смазку для стали
Марка стали важна для выбора материала, однако доступные исходные данные не устанавливают соответствия между конкретными сталями и типами смазок.
Поэтому подбор нельзя строить на одном обозначении сплава. Нужно уточнить конструкцию сопряжения, способ сборки, требования к силе запрессовки и удержанию, а также режим последующей работы узла.
Для соединения с натягом принципиален баланс между легкостью монтажа и фиксацией детали. Смазка может снизить трение при сборке, но это способно уменьшить удерживающее трение в эксплуатации. В материалах по прессовым посадкам для легкого масления приводится коэффициент трения около 0,10-0,15; такой ориентир показывает, почему снижение сопротивления при запрессовке нужно оценивать вместе с требованиями к удержанию.
Что проверить перед выбором
Назначение материала: монтажная паста, твердосмазочное покрытие или пластичная смазка.
Требования к силе сборки и удержанию детали после монтажа.
Тип узла и условия эксплуатации после запрессовки.
Рекомендации по нанесению и отверждению, указанные в документации материала.
Классификацию и параметры, относящиеся именно к выбранной категории смазки.
Классификации помогают сузить выбор. DIN 51502 включает сведения о типе смазки, базовом масле, классе NLGI, верхней и нижней рабочих температурах и водостойкости. Для подшипников качения, подшипников скольжения и скользящих поверхностей в DIN 51825 используется код K, соответствующий консистенциям NLGI 1-4. Эти обозначения полезны при оценке смазок для узлов, но не заменяют спецификацию на монтажный состав или покрытие.
В международной классификации ISO 12924:2023 смазки относятся к семейству X в рамках класса L, а обозначение выполняют по ISO 6743-9. Эти стандарты помогают определить категорию материала, но не дают универсального ответа, подойдет ли он для конкретной марки стали или натяга. Если в документации нет данных для нужной операции, выбор следует подтвердить у изготовителя материала или испытанием на соответствующем соединении.
Смазка при натяге: как сохранить баланс между сборкой и фиксацией
При запрессовке смазочный материал влияет на контакт деталей уже во время монтажа.
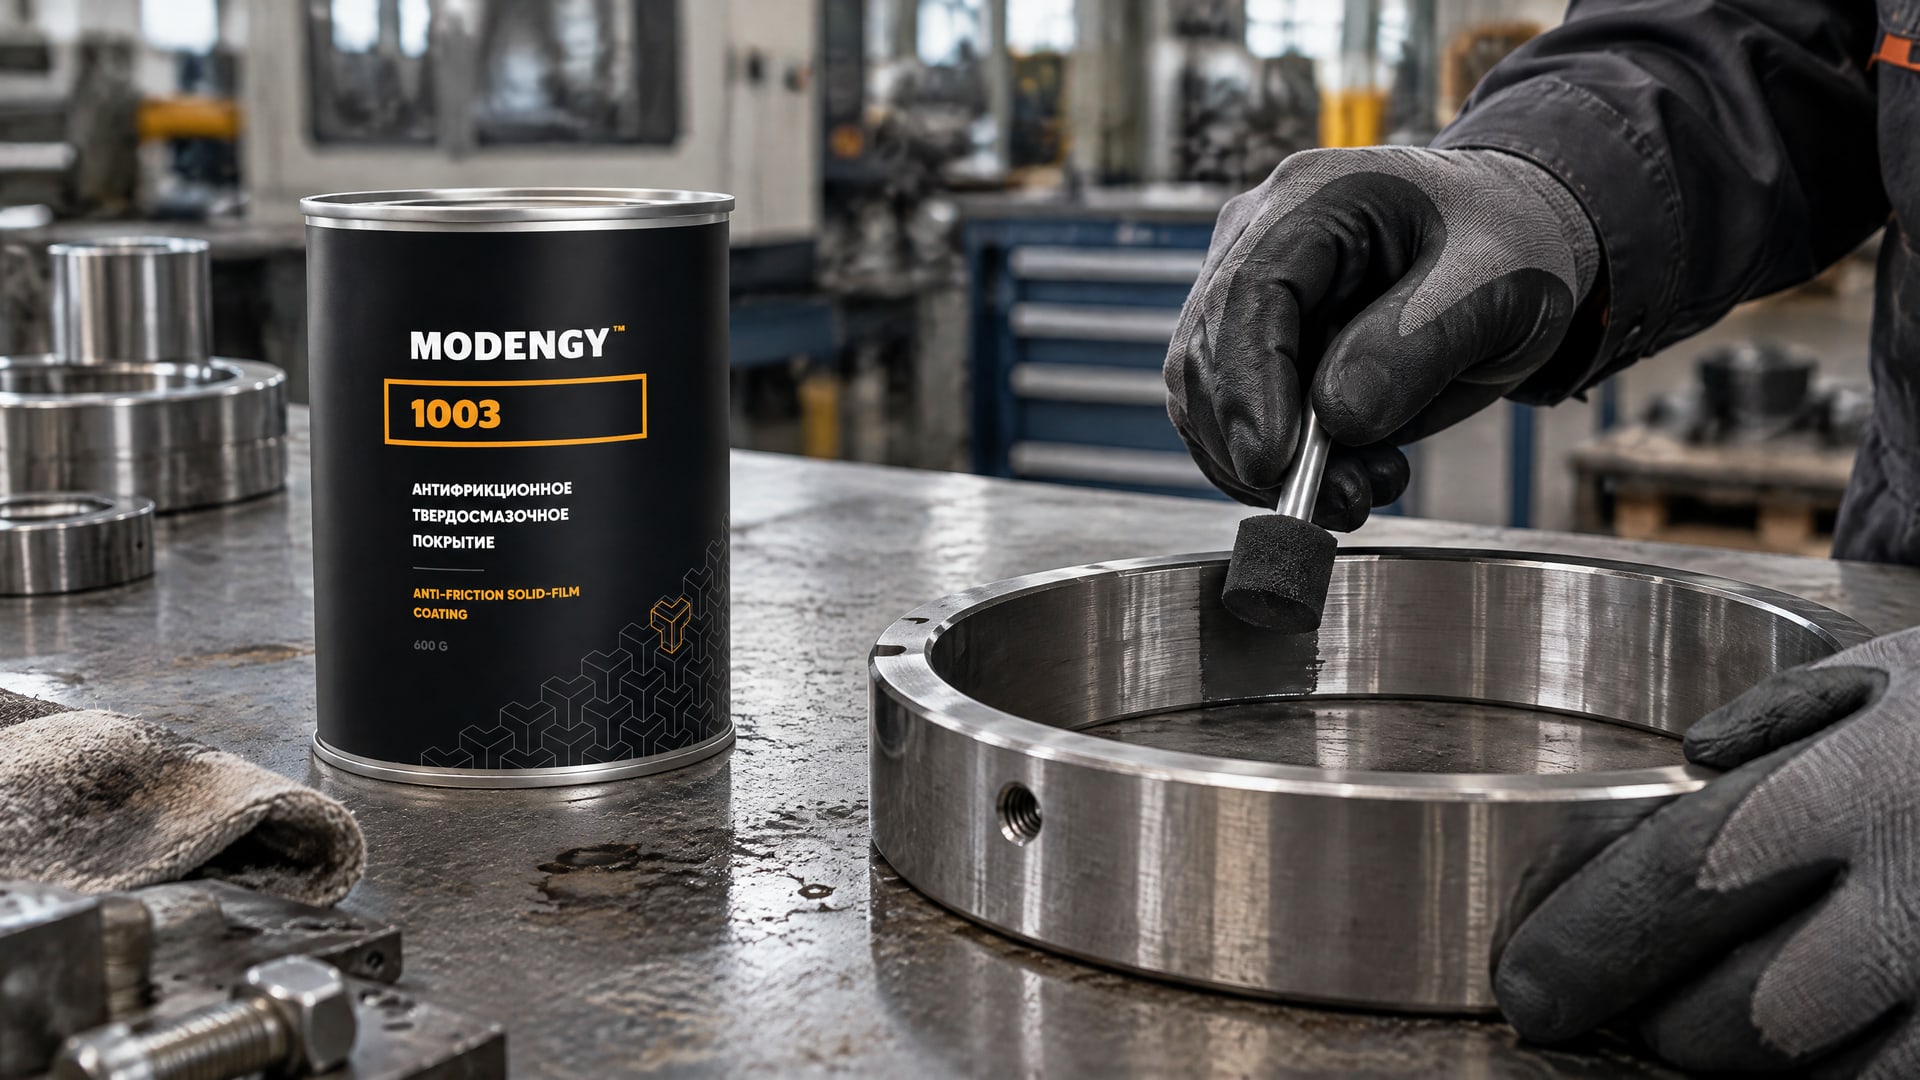
Если задача состоит в снижении сопротивления сборке, применяют монтажные твердосмазочные составы на базе MoS₂ или PTFE. Однако меньший коэффициент трения облегчает установку, но может уменьшить удерживающую способность соединения. Поэтому оценивать нужно не только ход запрессовки, но и работу собранного узла.
Для посадки с натягом недостаточно выбрать «погуще» или «поскользче». Консистенция пластичной смазки по шкале NLGI и коэффициент трения при монтаже описывают разные характеристики. Например, NLGI 2 - распространенная консистенция промышленной пластичной смазки, но это не означает, что такой материал автоматически подходит для посадки с натягом.
Когда важны фреттинг-коррозия и холодный пуск
В кольцевых соединениях и других деталях с натягом при выборе учитывают не только усилие запрессовки, но и риск фреттинг-коррозии в работе. Если одновременно требуется низкий коэффициент трения и защита от фреттинг-коррозии, для такой задачи подходит MODENGY 1003, отверждаемый при комнатной температуре. Условия применения и подготовку поверхности нужно сверять с технической документацией продукта.
Отдельно оценивают влияние условий эксплуатации на состояние смазочного материала. Вымывание, фреттинг и холодный пуск - разные факторы, и один показатель консистенции не отвечает на вопрос, как материал поведет себя при каждом из них. Перед монтажом полезно зафиксировать требования к сборочной силе, удержанию и защите сопряжения, а затем сопоставить их с данными производителя.
Температурные ориентиры для твердых смазочных материалов также нельзя смешивать с характеристиками готового состава. Для MoS₂ в монтажных применениях приводится значение до 450 °C, для PTFE - до 300 °C. Эти ориентиры помогают понять, какие материалы рассматривают для монтажных операций, но не устанавливают допустимую температуру конкретного соединения без данных на применяемый продукт.
Как читать NLGI и выбирать консистенцию
NLGI - класс консистенции пластичной смазки, а не показатель ее липкости, противоизносных свойств или пригодности для определенной марки стали.
Шкала включает классы от 000 до 6: чем выше номер, тем гуще смазка. Значения определяют по проникновению после механического перемешивания в соответствии с DIN ISO 2137 или ASTM D217.
Например, диапазон проникновения для NLGI 2 составляет 295-265 сотых долей миллиметра, а для NLGI 000 - 475-445 сотых долей миллиметра. Чем больше значение проникновения, тем мягче материал. В промышленности NLGI 2 встречается часто, но для закрытого редуктора или распределения в ограниченном объеме могут использовать более мягкие смазки.
Для чего применяют мягкие смазки
Для смазок редукторов обычно указывают консистенцию NLGI 000-1. В классификации DIN 51826 код G относится к смазкам NLGI 000-2 для приводных элементов, особенно закрытых редукторов. Мягкие материалы могут лучше подходить для распределения в ограниченном объеме, тогда как более густая смазка не всегда будет удобна для такого узла.
DIN 51825, напротив, связывает код K со смазками NLGI 1-4 для подшипников качения, подшипников скольжения и скользящих поверхностей. Это еще раз показывает, что класс консистенции читают вместе с назначением и классификацией. Нельзя выбирать материал по принципу «чем выше NLGI, тем надежнее защита»: номер описывает только консистенцию.
При сравнении твердых пластичных смазок полезно сверять полное обозначение по DIN 51502 и ISO 6743-9, а также проверять верхнюю и нижнюю рабочие температуры и водостойкость, если эти параметры приведены в документации. Для твердосмазочного покрытия или монтажной пасты вместо NLGI нужно изучать показатели, относящиеся к соответствующему материалу. Сопоставление продуктов имеет смысл только при одинаковом назначении и сопоставимых условиях применения.
Отверждение твердой смазки и контроль нанесения
Отверждение твердой смазки важно для материалов, которые после нанесения формируют покрытие.
Его нельзя приравнивать к изменению консистенции пластичной смазки: NLGI описывает проникновение конуса в пластичный материал, а не процесс формирования покрытия. Для конкретного продукта порядок нанесения и условия отверждения устанавливает его техническая документация.
В соединении с натягом нужно заранее определить, на какой поверхности будет материал и какую задачу он выполняет при сборке и эксплуатации. Если смазка облегчает запрессовку, необходимо проверить, не снижает ли это требуемое удержание. Если приоритетом выступает защита сопряжения, оценивают соответствие материала условиям контакта и режиму работы, а не только удобство нанесения.
Что учитывать при нанесении
Различайте монтажную пасту, твердосмазочное покрытие и пластичную смазку.
Не переносите классы NLGI на покрытия и материалы, для которых этот показатель не предназначен.
Уточняйте в документации подготовку поверхности, способ нанесения и условия отверждения.
Сопоставляйте усилие сборки с требованиями к удержанию детали после монтажа.
При сравнении классификаций проверяйте назначение материала по DIN 51502, DIN 51825, DIN 51826 или ISO 6743-9, если эти обозначения применимы к выбранному продукту.
Для пластичных смазок следует помнить о ширине шкалы: она идет от NLGI 000 до NLGI 6, а стандартной промышленной консистенцией часто служит NLGI 2. Для посадки с натягом эти значения не заменяют информации о трении и фиксации. При подборе покрытия или монтажного состава вместо попытки оценить его через NLGI используют данные, указанные для данного типа материала.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердой пластичной смазки?
Твердая смазка может означать монтажный состав или твердосмазочное покрытие, тогда как твердая пластичная смазка остается пластичной. Для нее консистенцию определяют по проникновению конуса и обозначают классом NLGI. Поэтому сначала уточняют тип материала и его назначение, а не ориентируются только на слово «твердая».
Как выбрать смазку для соединения с натягом?
Нужно определить требуемую силу запрессовки и удержание детали после монтажа. Легкое масление может снизить коэффициент трения примерно до 0,10-0,15, облегчая сборку, но одновременно уменьшая удерживающее трение. Учитывают и риск фреттинг-коррозии, а характеристики выбранного состава сверяют с его технической документацией.
Что показывает класс NLGI 2?
NLGI 2 описывает консистенцию пластичной смазки, а не ее универсальную пригодность для любого узла. Диапазон проникновения для этого класса составляет 295-265 сотых долей миллиметра. Для выбора дополнительно проверяют назначение материала, рабочие температуры и другие параметры, указанные в классификации и документации производителя.
Можно ли выбирать материал по запросу «шприц для твердой смазки»?
Название инструмента нанесения не определяет состав и рабочие свойства материала. Сначала нужно выяснить, предназначен ли продукт для применения как монтажная паста, покрытие или пластичная смазка. Затем проверяют требования к нанесению в документации: один и тот же инструмент нельзя считать универсальным способом для всех категорий материалов.
Подходит ли карандаш твердой смазки для посадок с натягом?
Одного названия недостаточно, чтобы определить пригодность для запрессовки. Важно знать тип материала, его назначение и данные по трению при сборке и удержанию соединения после монтажа. Для посадок с натягом эти параметры оценивают совместно; класс NLGI, если он указан для пластичной смазки, ответа на все вопросы не дает.
Заключение
Твердую смазку для стали и деталей с натягом подбирают по функции материала и требованиям соединения. Монтажный состав, покрытие и пластичная смазка решают разные задачи; NLGI характеризует только консистенцию пластичной смазки. При запрессовке важно учесть и снижение усилия сборки, и сохранение удержания детали после монтажа.
Следующий шаг - зафиксировать марку стали, геометрию и требования к посадке, усилию запрессовки и удержанию, а затем определить категорию материала. После этого сопоставьте параметры продукта с условиями эксплуатации и проверьте порядок нанесения по технической документации.