Толщину твердосмазочного слоя нужно учитывать при проектировании посадки: покрытие добавляет размер детали, а на сопрягаемых поверхностях эффект может суммироваться. Для многих нагрузочных применений ориентир по сухой толщине составляет 10-20 мкм, но точное значение зависит от допусков, геометрии и способа нанесения. Если посадка чувствительна к зазору или натягу, прибавку под покрытие закладывают в конструкторскую документацию заранее и проверяют на деталях после нанесения.
Статья полезна инженерам и техническим специалистам, которые выбирают твердосмазочное покрытие, а также закупщикам, сверяющим технологические требования с документацией на материал и процесс. Разберем, как антифрикционное покрытие влияет на размеры, какие значения толщины встречаются на практике, как различаются окунание и распыление и чем контролировать готовый слой.
Как толщина антифрикционного покрытия влияет на посадку
Твердосмазочный слой изменяет размер покрытой поверхности.
Если покрывают одну сторону детали, размер увеличивается на толщину слоя в соответствующем направлении; если покрывают две сопрягаемые поверхности, обе прибавки влияют на получившийся зазор или натяг. Поэтому даже слой в несколько микрометров может иметь значение для точной посадки, хотя для многих обычных машинных допусков толщина 8-12 мкм приемлема.
В техдокументации для разных сухих покрытий встречаются диапазоны 5-20 мкм и 10-20 мкм. Для отдельных задач указывают более узкие значения: 5-15 мкм или 5-10 мкм. Это ориентиры для выбора технологии, а не универсальное разрешение наносить любой материал с такой толщиной на любую деталь. Итоговое решение сверяют с допусками, геометрией и требованиями к работе узла.
Почему увеличение толщины не всегда повышает надежность
Слишком тонкий слой может не обеспечить требуемые эксплуатационные свойства. Для толщины ниже 5 мкм отмечают ухудшение износостойкости и коррозионной стойкости. Но увеличение толщины тоже не гарантирует лучший результат: при значениях выше 25 мкм повышаются риски когезионного сдвига, растрескивания и проблем с точной посадкой.
При скользящем контакте под нагрузкой чрезмерная толщина может сопровождаться плохой адгезией, шелушением или выкрашиванием. Поэтому для узлов, чувствительных к натягу и зазору, разумнее рассматривать стабильный тонкий слой, например в пределах 5-15 мкм, если он соответствует задаче и технологии. Выбор подтверждают испытанием на реальной детали, а не только ссылкой на типовой диапазон в документации.
При проектировании важно учитывать толщину после нанесения и, если применимо к конкретной спецификации, состояние покрытия после приработки. Размеры детали должны оставаться в пределах, заданных конструкторской документацией. Если прибавку заранее не заложили, нельзя автоматически считать, что покрытие удастся компенсировать последующей механической обработкой: такая операция может повлиять на функциональность слоя.
Твердосмазочное покрытие и допуски: что заложить в документацию
Для точных посадок допуск на покрытие предусматривают на этапе проектирования детали.
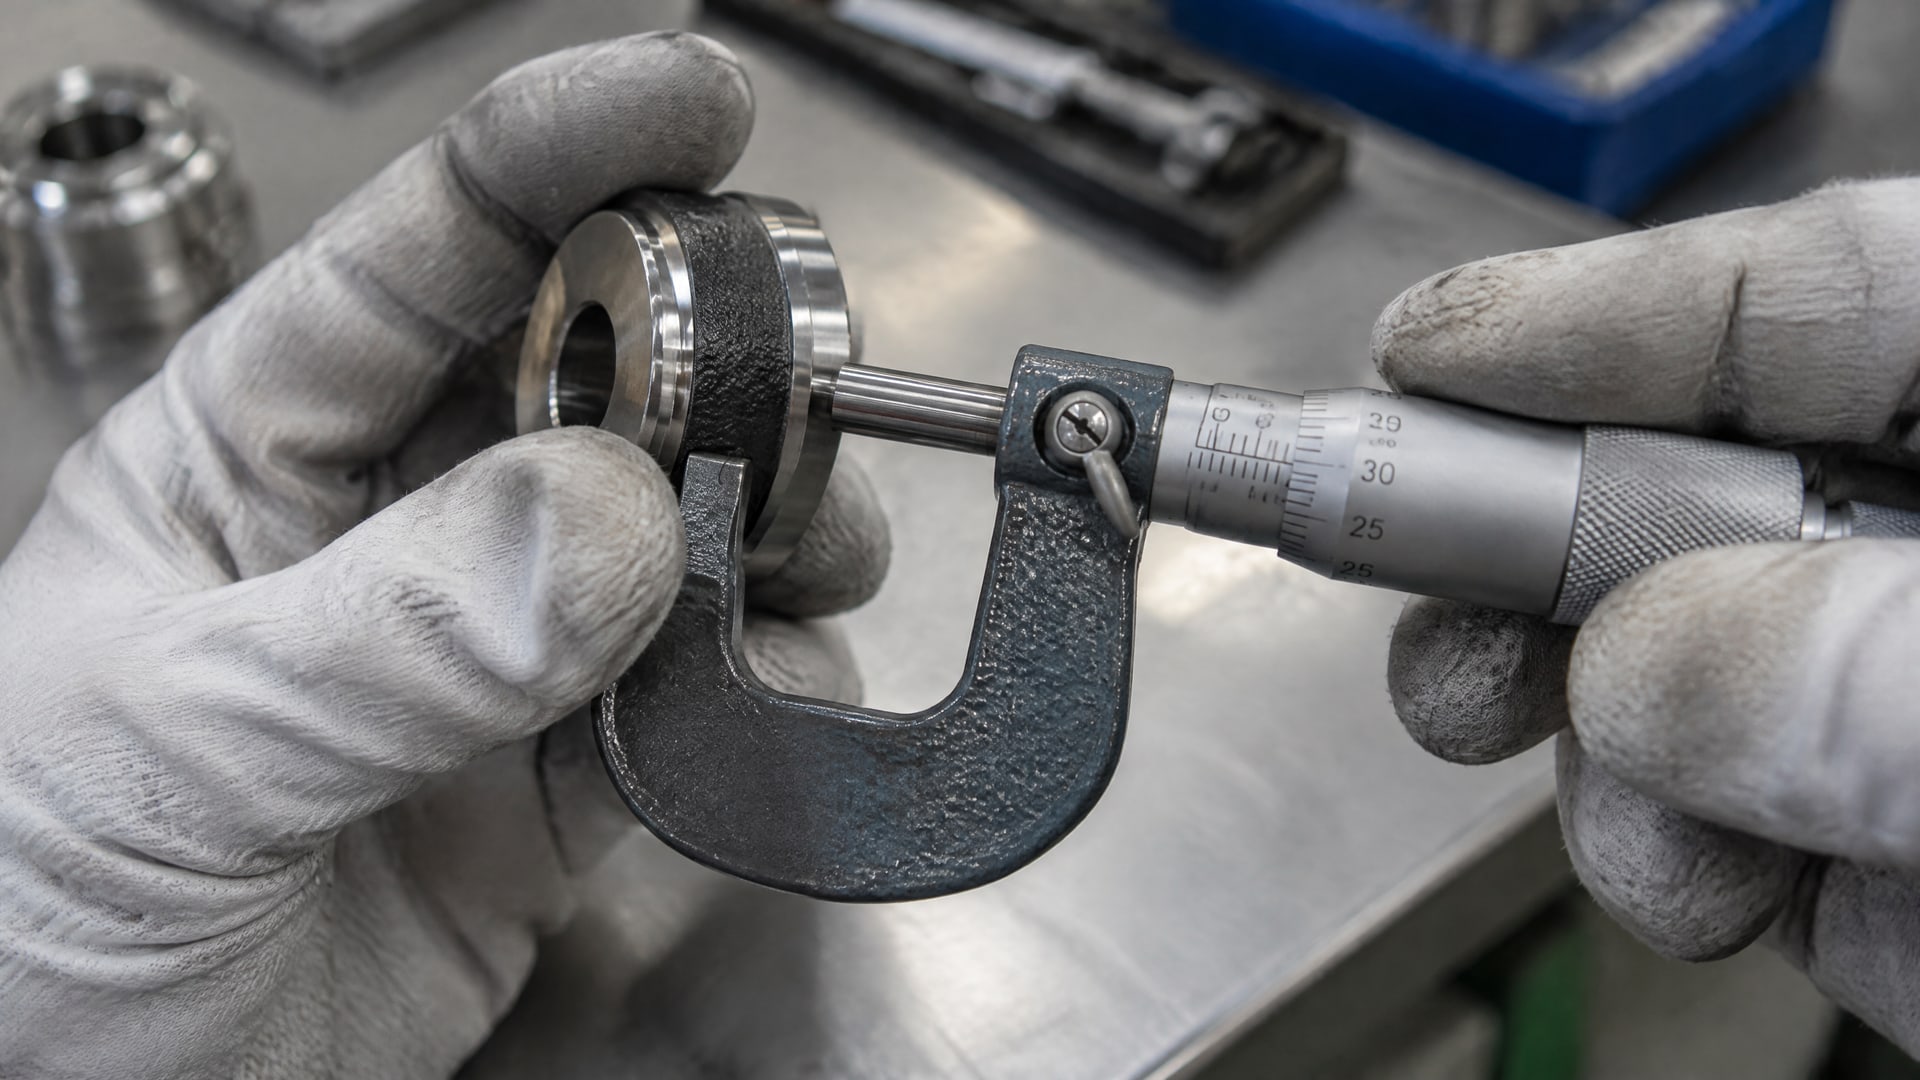
Если сначала изготовить поверхность по конечному размеру, а затем нанести слой, готовая деталь может выйти за пределы допуска. Особенно внимательно проверяют сопряжения с малым зазором или заданным натягом: покрытие влияет на размер обеих деталей, если нанесено на обе контактирующие поверхности.
В одной из техсводок указано, что инженерные допуски часто позволяют только 0.0002-0.0003 inch прироста без помех посадке. В метрическом выражении это приблизительно 5.1-7.6 мкм. Для сравнения, типичный диапазон сухого слоя в материалах по нанесению окунанием составляет 0.0003-0.0007 inch, или около 7.6-17.8 мкм. Эти значения показывают, почему типовая толщина из паспорта может оказаться выше допустимой прибавки для конкретного соединения.
Какие данные сопоставить до заказа
Номинальные размеры покрываемых поверхностей и предельные отклонения по чертежу.
Какие поверхности будут покрыты: одна сторона детали или обе сопрягаемые стороны.
Требуемая сухая толщина и допустимая прибавка к размеру.
Метод нанесения, заданный для процесса, и возможность выдерживать стабильный результат.
Способ контроля готового слоя и размеры, которые проверяют после нанесения.
Если узел чувствителен к посадке, требования к толщине и к готовому размеру фиксируют в КД или технологической документации. В частности, спецификация может задавать толщину покрытия, которую необходимо обеспечить в процессе, и пределы после приработки. Формулировки должны относиться к конкретной детали и операции, а не только повторять общий диапазон материала.
Для многих задач разумно начать с более тонкого слоя, например 8-12 мкм, если он подходит по функциональным требованиям. Однако это не заменяет проверки на оригинальных деталях. Геометрия, подготовка поверхности, режим отверждения и полнота покрытия могут повлиять на результат, поэтому одного расчета по номинальным размерам недостаточно.
Окунание, распыление и другие способы нанесения
Способ нанесения влияет на толщину и равномерность твердосмазочного слоя.
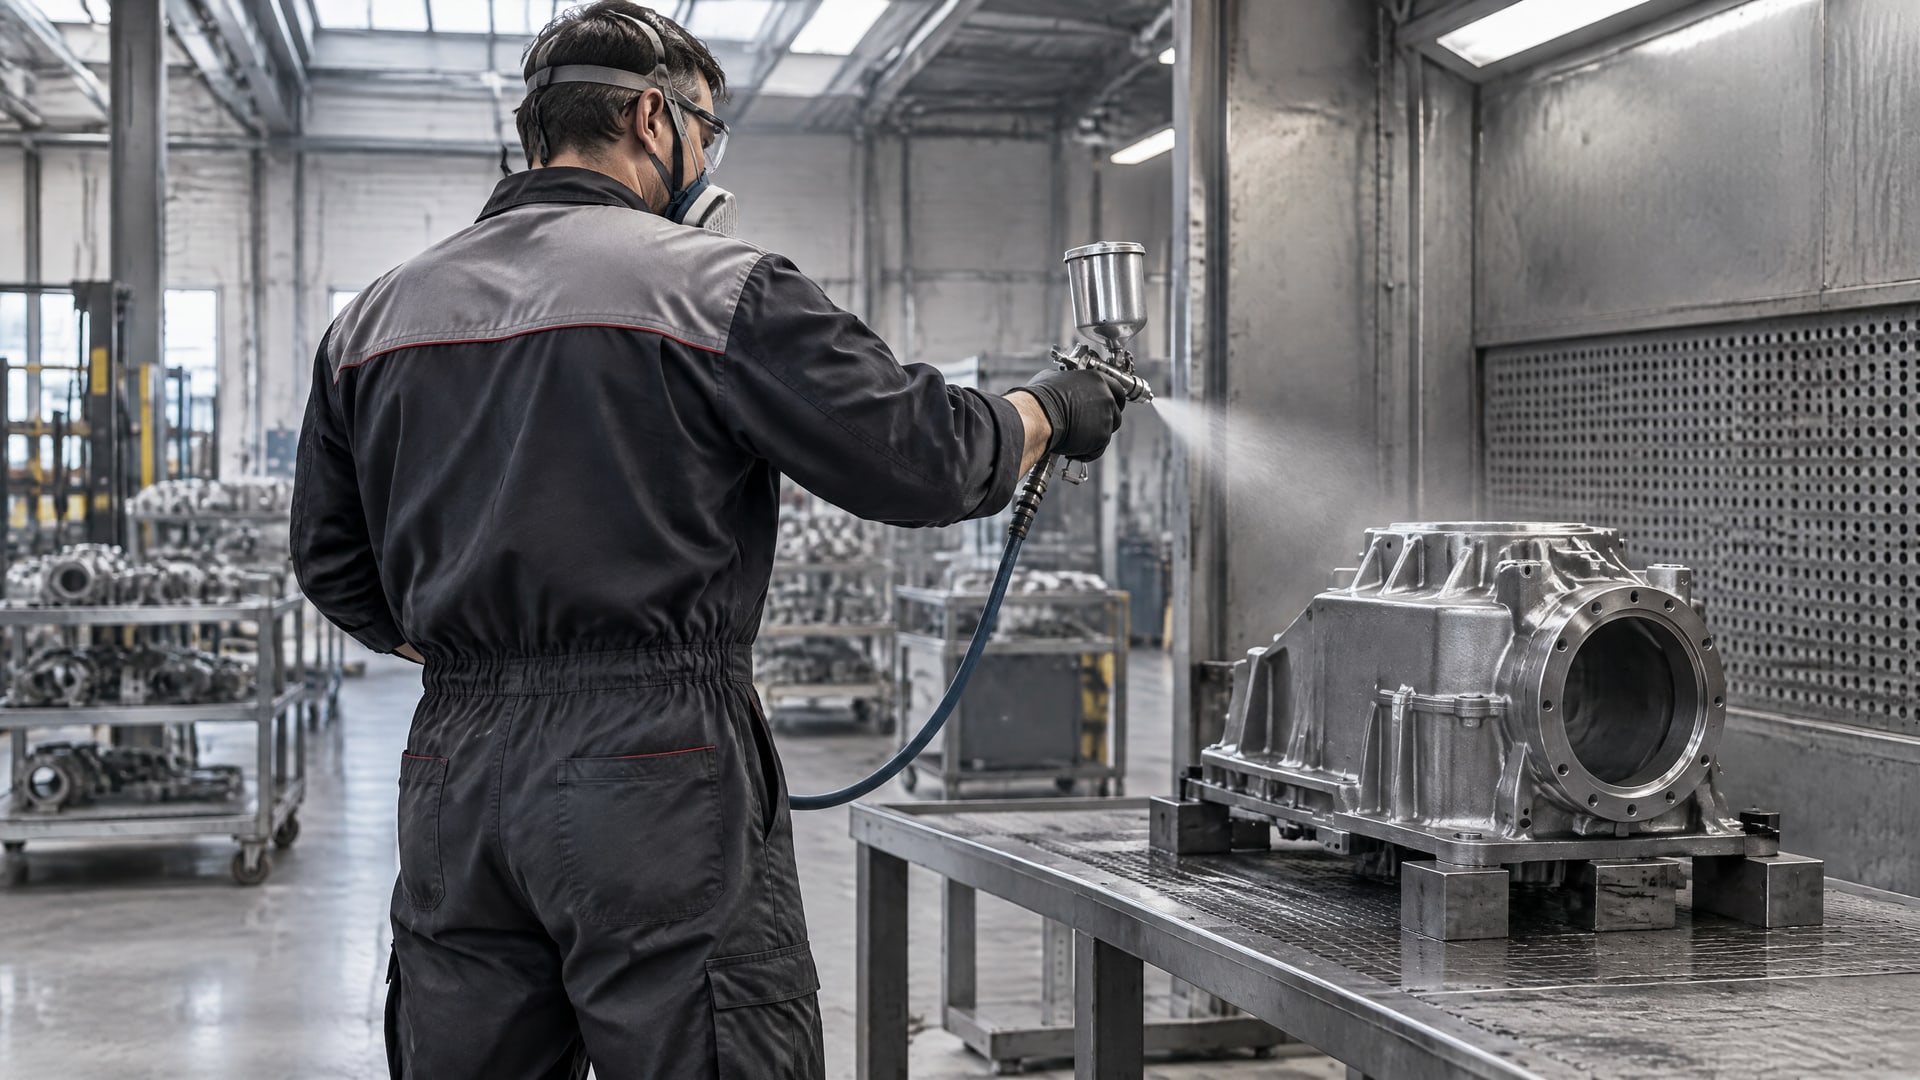
В материалах по сухим покрытиям перечисляют распыление, окунание и нанесение кистью; для каждого способа необходимо учитывать особенности конкретного процесса. Нельзя исходить из того, что окунание и распыление автоматически дадут одинаковую толщину на одной и той же детали.
Для окунания в техлистах встречается диапазон 0.0003-0.0007 inch, примерно 7.6-17.8 мкм. Отдельная спецификация для сухой пленочной смазки задает 0.0003-0.0005 inch, что соответствует приблизительно 7.6-12.7 мкм. Эти цифры относятся к конкретным материалам и процедурам, а не устанавливают единый норматив для всех покрытий.
Как метод связан с геометрией детали
При выборе процесса учитывают конфигурацию детали и участки, для которых важны размеры. Важна не только средняя толщина по поверхности, но и ее стабильность на функциональных участках. Если на одной зоне слой тоньше, а на другой толще, фактическая геометрия и условия контакта могут отличаться от расчетных.
Для посадочных поверхностей технологию нанесения согласуют с чертежом и требованиями к маскированию или покрытию отдельных зон, если они предусмотрены процессом. Толщину проверяют не только на образце с простой геометрией: при строгих требованиях к размеру испытание проводят на детали, проходящей реальный цикл подготовки и нанесения. Такой подход позволяет увидеть влияние формы, ориентации и особенностей процесса.
Паспортный диапазон помогает сузить выбор, но не подтверждает пригодность покрытия для конкретного сопряжения. До серийного применения полезно изготовить пробную партию и измерить размеры деталей после нанесения. Если фактическая толщина нестабильна, вопрос решают корректировкой процесса или требований к допускам, а не подбором номинального значения без проверки.
Как измерять толщину и проверять готовую деталь
Толщину сухого слоя контролируют измерительными приборами по методам, соответствующим ISO 2178 или ASTM B499.
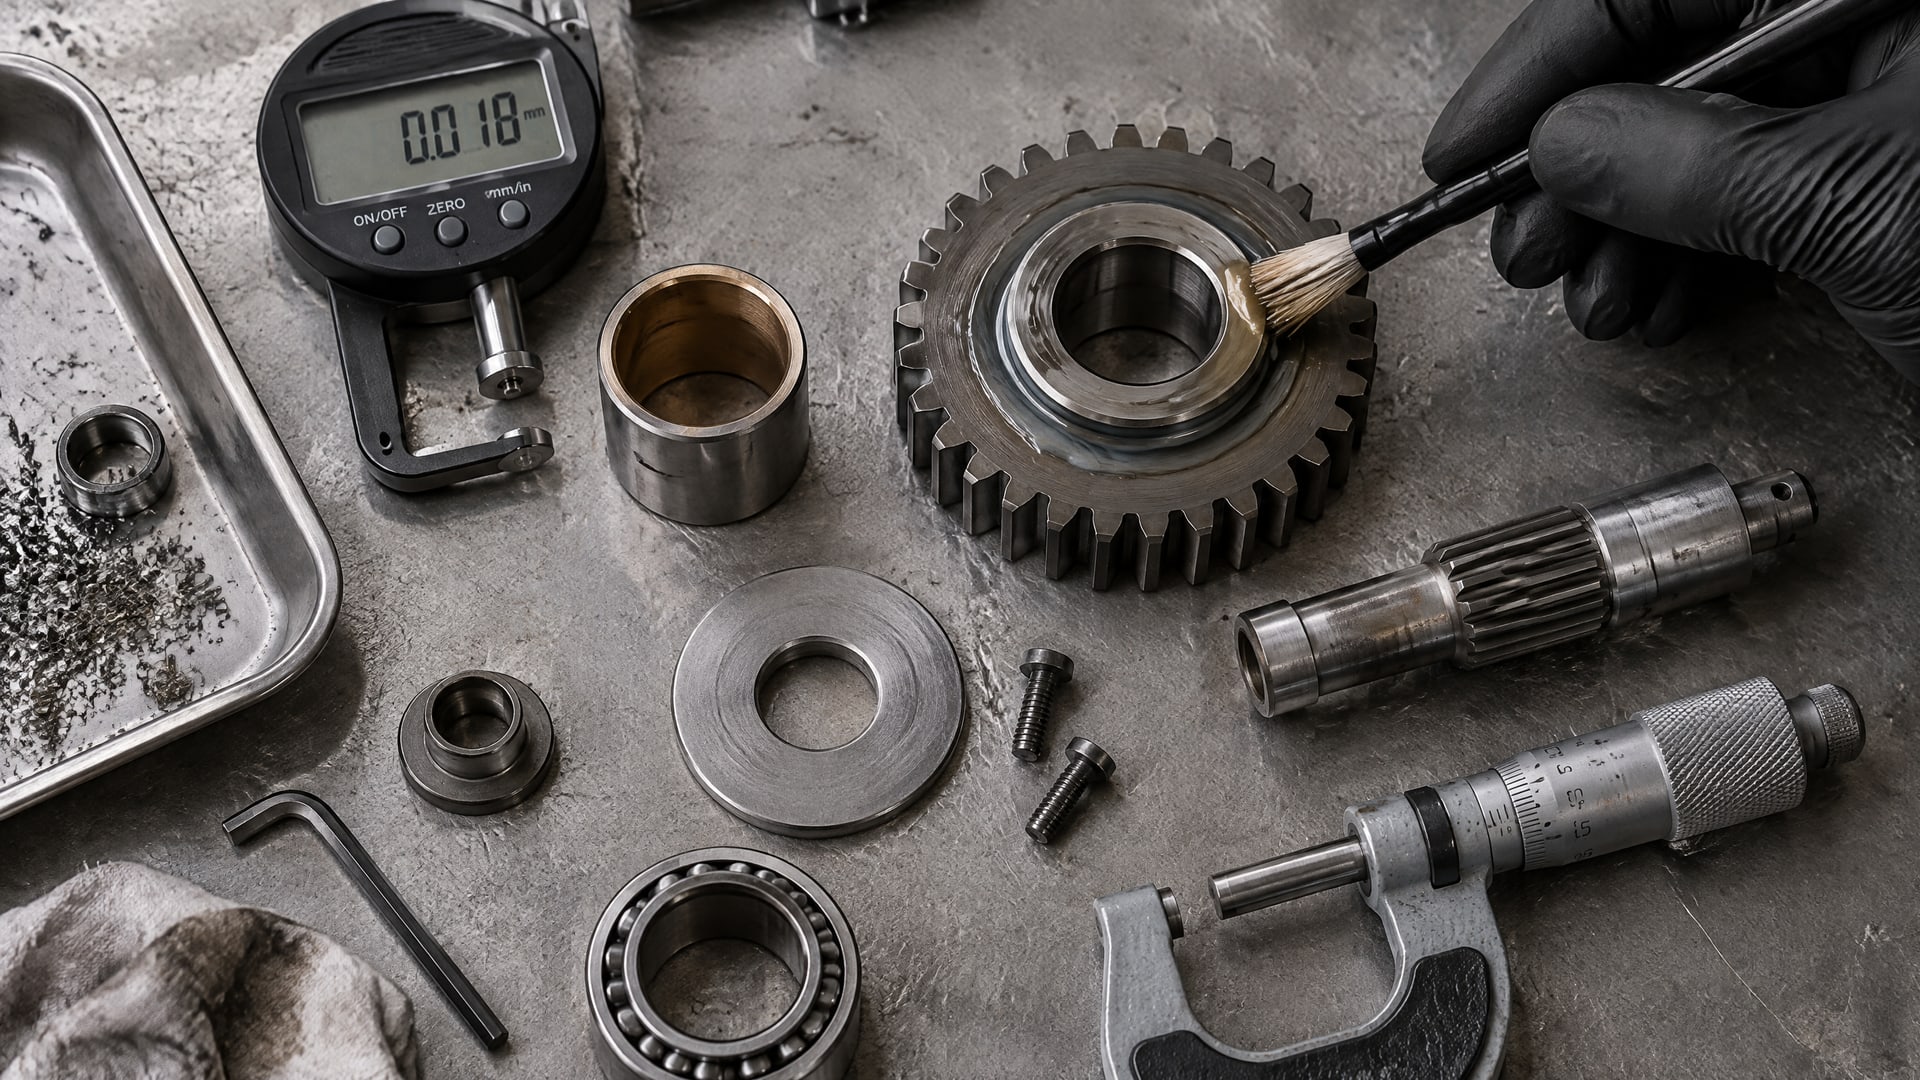
Выбор метода и применимость прибора к детали должны соответствовать материалу основания и конкретной измерительной задаче. Контроль по расходу материала сам по себе не заменяет измерение толщины: расход не показывает фактический результат на каждой функциональной поверхности.
Измерения полезно связать с проверкой размеров посадки. Для этого оценивают не только слой как отдельную характеристику, но и готовую деталь в целом: соответствует ли она допуску после нанесения. Если конструкция чувствительна к толщине, измерения выполняют на реальных деталях, обработанных выбранным способом, а результаты сопоставляют с требованиями КД.
Что включить в план контроля
Контроль толщины покрытия по подходящему приборному методу, например по ISO 2178 или ASTM B499.
Проверку размеров посадочных поверхностей после нанесения.
Оценку повторяемости результата на партии деталей, если требуется подтверждать стабильность процесса.
Проверку покрытия на участках, которые определяют работу соединения, а не только на удобной для измерения плоской зоне.
Коррозионную стойкость системы покрытия могут проверять испытанием в соляном тумане по ISO 9227. Это отдельная оценка эксплуатационного свойства, а не метод измерения толщины. Результат зависит не только от толщины: имеют значение подготовка поверхности, геометрия детали, режим отверждения и полнота покрытия.
В документации на процесс фиксируют требуемую толщину и критерии приемки готовой детали. Если для узла важно состояние после приработки, контроль должен учитывать соответствующие требования спецификации. Единичное измерение на удобном участке не всегда показывает, как нанесение повлияло на точную посадку по всей функциональной поверхности.
Твердая смазка для посадочных размеров в червячном редукторе
В червячном редукторе требования к посадке нужно рассматривать вместе с задачей снижения потерь в узле.
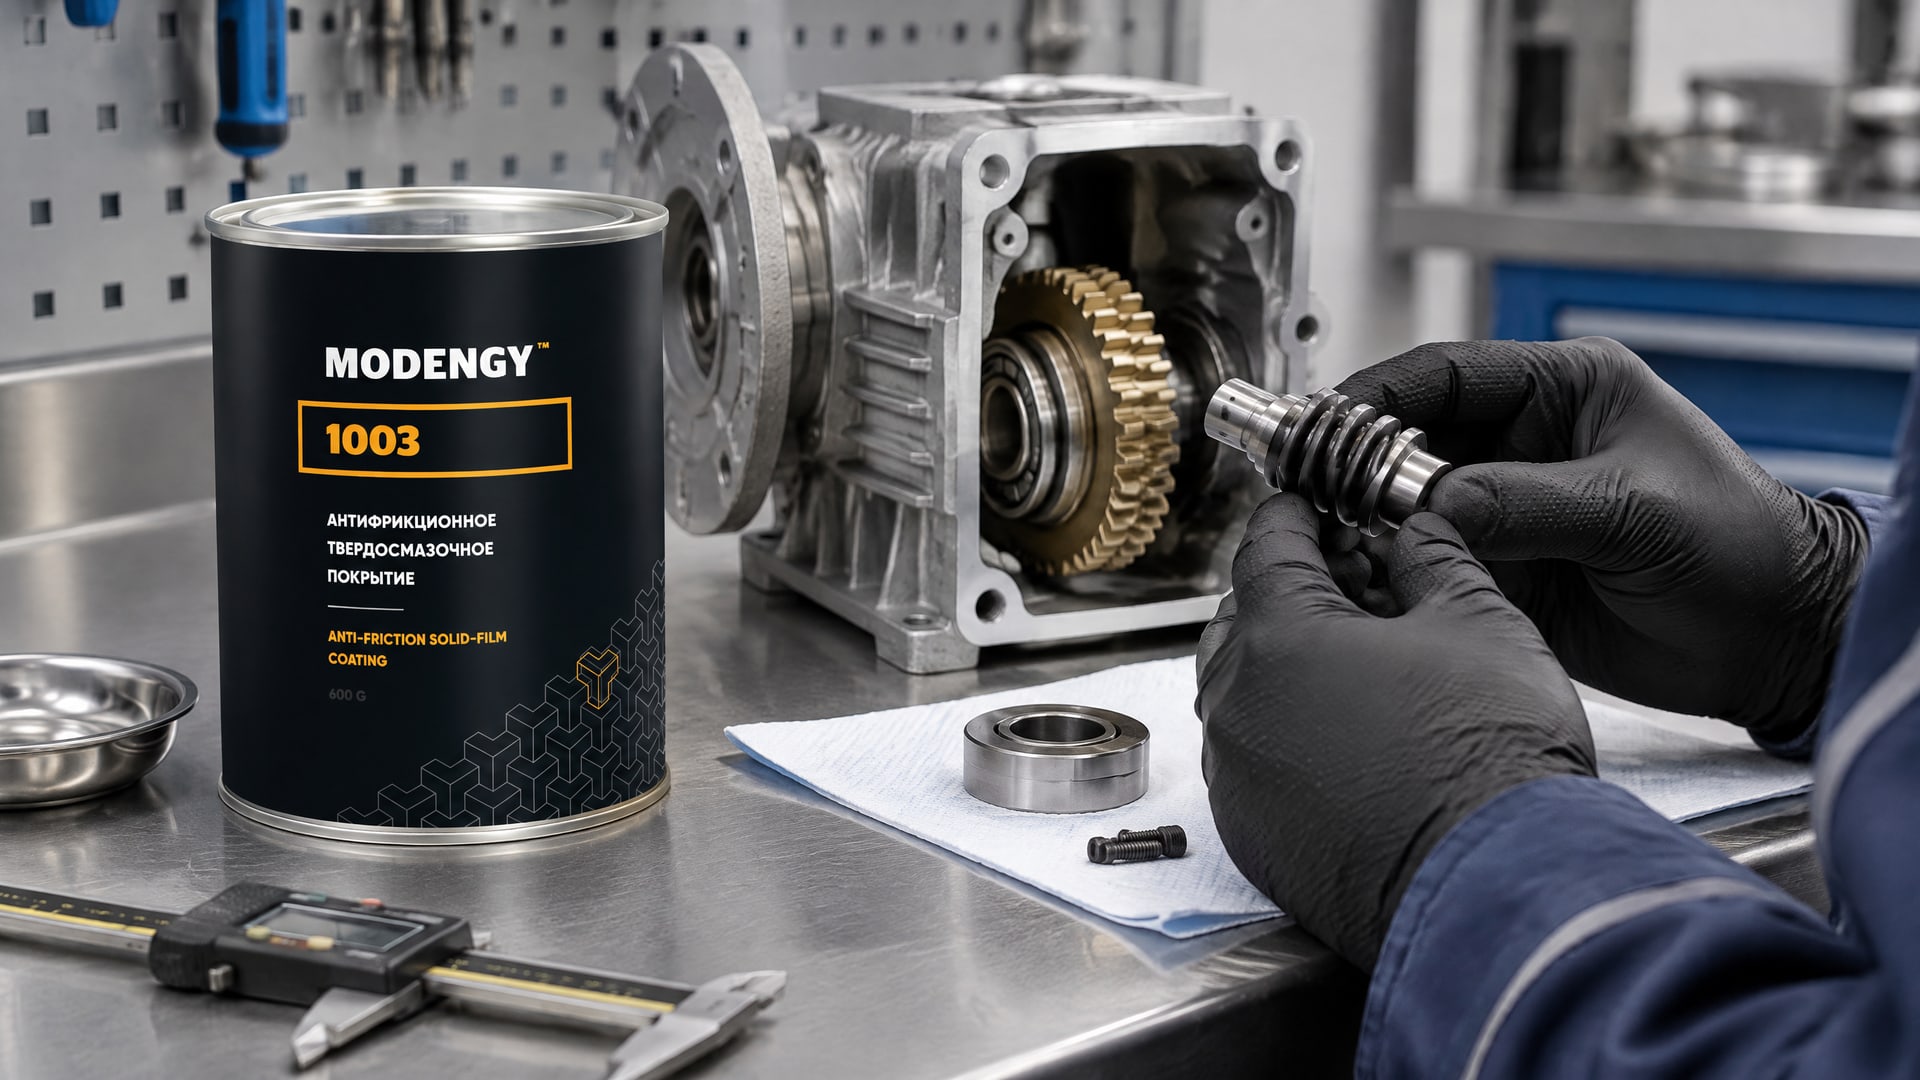
Для точных сопряжений недостаточно выбрать покрытие только по назначению: учитывают толщину сухого слоя, изменение размеров после нанесения и возможность контролировать результат на деталях. Общий диапазон 5-20 мкм помогает сориентироваться, но конкретное значение определяют по геометрии и допускам редуктора.
Низкий КПД червячного редуктора может быть одной из причин рассмотреть твердосмазочное покрытие, однако конструктивные размеры при этом остаются отдельным условием выбора. Если посадочные поверхности чувствительны к натягу или зазору, увеличивать толщину ради дополнительного слоя не следует без проверки: при значениях выше 25 мкм растут риски растрескивания, сдвигового разрушения и нарушения посадки. Для подтверждения используют оригинальные детали и реальный процесс нанесения.
Как совместить функцию покрытия и допуск
В конструкторской документации задают допустимую прибавку под слой, а технологию подбирают так, чтобы фактический результат оставался в установленном диапазоне. Для отдельных сухих покрытий встречаются толщины 5-15 мкм и 8-12 мкм, но эти значения не следует переносить на редуктор без проверки его требований. Также учитывают метод нанесения и равномерность покрытия на функциональных поверхностях.
В задаче снижения потерь червячного редуктора при сохранении точных посадочных размеров применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут и обеспечивает необходимую толщину и адгезию. До внедрения процесса согласуют размеры с учетом слоя и проверяют фактический результат на деталях редуктора.
Для снабженца и инженера важно, чтобы в документации были определены не только материал и номинальная толщина, но и способ нанесения, контроль размера и критерии приемки. При необходимости отдельно проверяют коррозионную стойкость системы по ISO 9227; при этом результат зависит также от подготовки поверхности и режима отверждения. Такой порядок связывает функциональную задачу покрытия с реальными размерами узла.
Часто задаваемые вопросы
Какая толщина твердосмазочного покрытия подходит для точной посадки?
Единого значения для всех посадок нет. В материалах встречаются диапазоны 5-20 мкм и 10-20 мкм, а для отдельных задач - 5-15 мкм или 8-12 мкм. Выбор зависит от допуска, геометрии, способа нанесения и того, покрывают одну или обе сопрягаемые поверхности.
Влияет ли слой толщиной 8-12 мкм на посадочные размеры?
Да, его нужно учитывать при расчете посадки. В материалах отмечено, что такая толщина обычно не влияет на многие машинные допуски, но это не гарантирует соответствие точного соединения. Размер проверяют на конкретной детали после нанесения, сопоставляя его с требованиями чертежа.
Чем измеряют толщину сухого покрытия?
Для контроля применяют приборные методы, соответствующие ISO 2178 или ASTM B499. Подходящий способ выбирают с учетом основания и детали. Измерение толщины дополняют проверкой готовых размеров посадочных поверхностей, поскольку соответствие слоя само по себе не подтверждает, что деталь осталась в пределах допуска.
Окунание и распыление дают одинаковую толщину?
Нет, способ нанесения влияет на толщину и равномерность слоя. Для окунания в техлистах встречается диапазон 7.6-17.8 мкм, но его нельзя переносить на любой материал и процесс. Фактический результат подтверждают на деталях, обработанных выбранной технологией.
Заключение
Толщина антифрикционного покрытия непосредственно связана с точными посадочными размерами: слой изменяет геометрию детали, а при покрытии обеих сопрягаемых поверхностей прибавки учитывают совместно. Типовые диапазоны 5-20 мкм или 10-20 мкм служат отправной точкой, но не заменяют расчета по допускам и проверки готовой детали. Чрезмерная толщина может привести к выходу за допуск, растрескиванию и сдвиговому разрушению слоя.
Следующий шаг - внести допустимую прибавку под покрытие в конструкторскую или технологическую документацию, согласовать метод нанесения и проверить толщину и посадочные размеры на деталях после реального процесса. Для контроля толщины используют применимый приборный метод по ISO 2178 или ASTM B499, а приемку проводят по требованиям конкретного чертежа.