Оборудование для нанесения покрытий выбирают не по названию технологии, а по типу покрытия, размерам деталей, требуемой производительности и способу контроля результата. Для порошковой окраски нужна линия с камерой и печью, для гальваники - ванны и источник постоянного тока, а для вакуумного нанесения - отдельная инфраструктура. Универсального комплекта для всех трех процессов нет.
Статья поможет инженерам и техническим специалистам сопоставить производственную задачу с составом участка, а закупщикам - проверить, какие узлы и условия нужно включить в спецификацию. Разберем оборудование для порошковых и гальванических покрытий, нанесение антифрикционных составов и контроль качества, включая испытание в солевом тумане.
Как подобрать оборудование для нанесения покрытий под задачу
Начните с изделия и условий его эксплуатации.
Зафиксируйте максимальные габариты и массу детали, материал основы, участки, которые нужно покрыть, и требуемую производительность. Для покрытия нефтяного оборудования, крепежа или деталей с резьбой условия будут различаться: одна и та же технология не гарантирует одинаковый результат на изделиях разной формы и назначения.
Следующий шаг - определить тип покрытия и технологический процесс. Порошковая окраска, гальваническое осаждение и вакуумные методы требуют разных узлов и инженерной инфраструктуры. Поэтому запрос «оборудование нанесение покрытий» не задает достаточных исходных данных для подбора линии: в техническом задании важно назвать конкретную технологию и описать деталь.
До закупки согласуйте требования к качеству. Уточните, какие свойства покрытия нужно контролировать: коррозионную стойкость, толщину, адгезию, пористость или соответствие требованиям к конкретной системе. Для разных параметров могут потребоваться отдельные методы испытаний и средства измерения. Например, солевой туман не заменяет проверку адгезии.
Что включить в техническое задание
Тип и материал деталей, их максимальные габариты и особенности геометрии.
Вид покрытия и требования к обработке поверхности перед нанесением.
Планируемую производительность и организацию подачи и выгрузки изделий.
Требования к вентиляции, электроснабжению, сжатому воздуху и заземлению.
Способы контроля покрытия и критерии приемки готовых деталей.
На этапе сравнения предложений проверьте состав всей технологической цепочки, а не только основного аппарата. Распылитель или ванна не обеспечат стабильный процесс без подходящей подготовки деталей, инженерных систем и контроля. Для закупщика это также способ сопоставить предложения по одинаковой комплектации, а не только по цене основного оборудования.
Какое оборудование нужно для нанесения порошковых покрытий
Базовая линия порошковой окраски включает камеру нанесения, систему подачи порошка, электростатический пистолет, печь полимеризации и транспортировку или подвеску деталей.
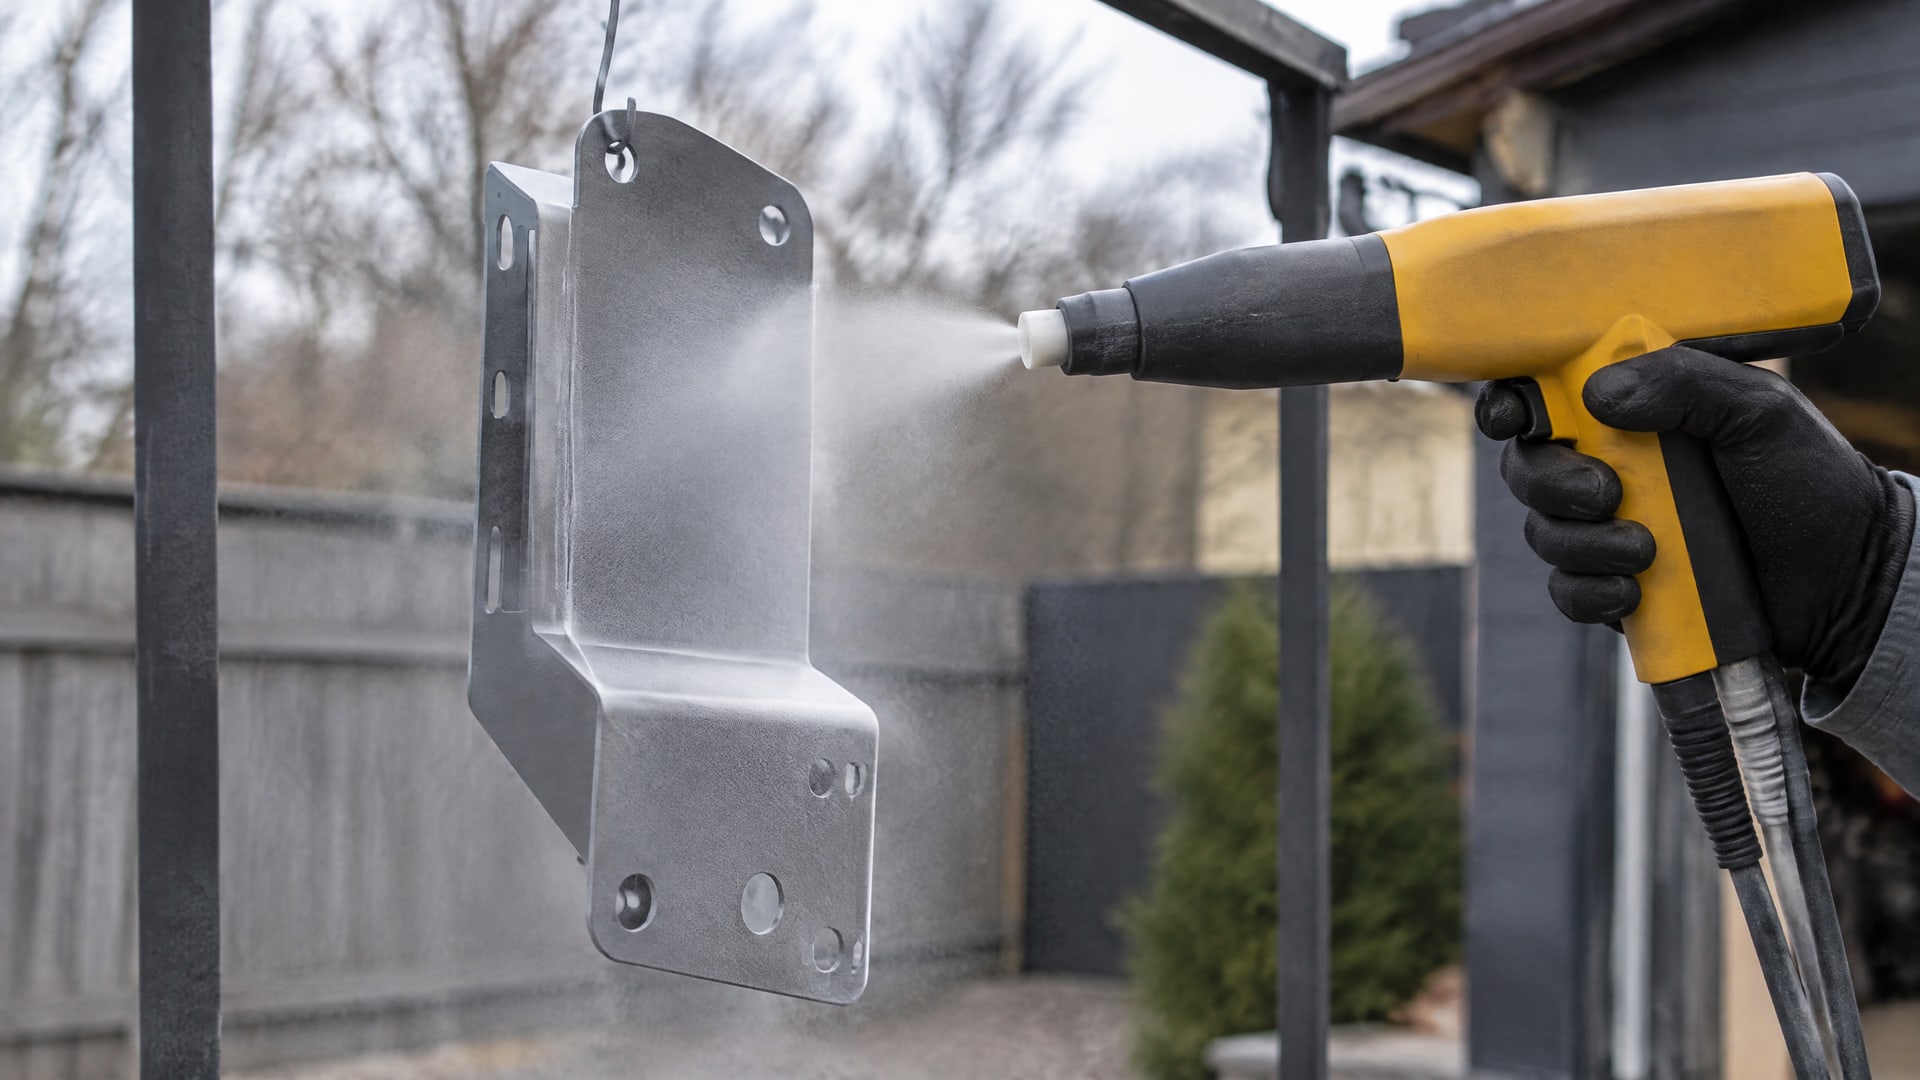
Размер камеры и печи выбирают с учетом максимальных габаритов изделий и требуемого режима отверждения. Если в линии обрабатывают изделия разных форм, заранее оценивают, насколько удобно менять подвесы и доступ к поверхности.
Для стандартных термореактивных порошков в руководствах по промышленным системам приводится диапазон отверждения 160-200 °C. Его нельзя автоматически переносить на любой материал: режим нужно сверять с требованиями конкретного порошкового покрытия. Печь должна обеспечивать необходимый температурный режим для детали, а не только показывать заданную температуру в камере.
На качество распыления влияет подготовка сжатого воздуха. Он должен быть чистым, сухим и безмасляным: влага и масло ухудшают распыл, осаждение порошка и повторяемость покрытия. В проекте также учитывают достаточную вентиляцию, электроснабжение и заземление оборудования и зоны нанесения.
Безопасность и возврат порошка
Оборудование порошкового участка должно иметь заземление, а подача порошка должна блокироваться при отказе вентиляции. Эти функции проверяют в спецификации и при приемке линии, а не оставляют на усмотрение оператора. Отдельно рассматривают систему улавливания избыточного порошка, или overspray: ее наличие помогает контролировать потери материала и стабильность процесса.
До заказа оборудования полезно проверить, как линия будет работать с реальной номенклатурой деталей. Нужно оценить размещение изделий в камере, доступ пистолета к поверхностям и маршрут через печь. Такой разбор позволяет выявить ограничения компоновки до монтажа, а не после запуска участка.
Оборудование для нанесения гальванического покрытия
Оборудование для нанесения гальванического покрытия подбирают по процессу, материалу детали и требованиям к готовому слою.
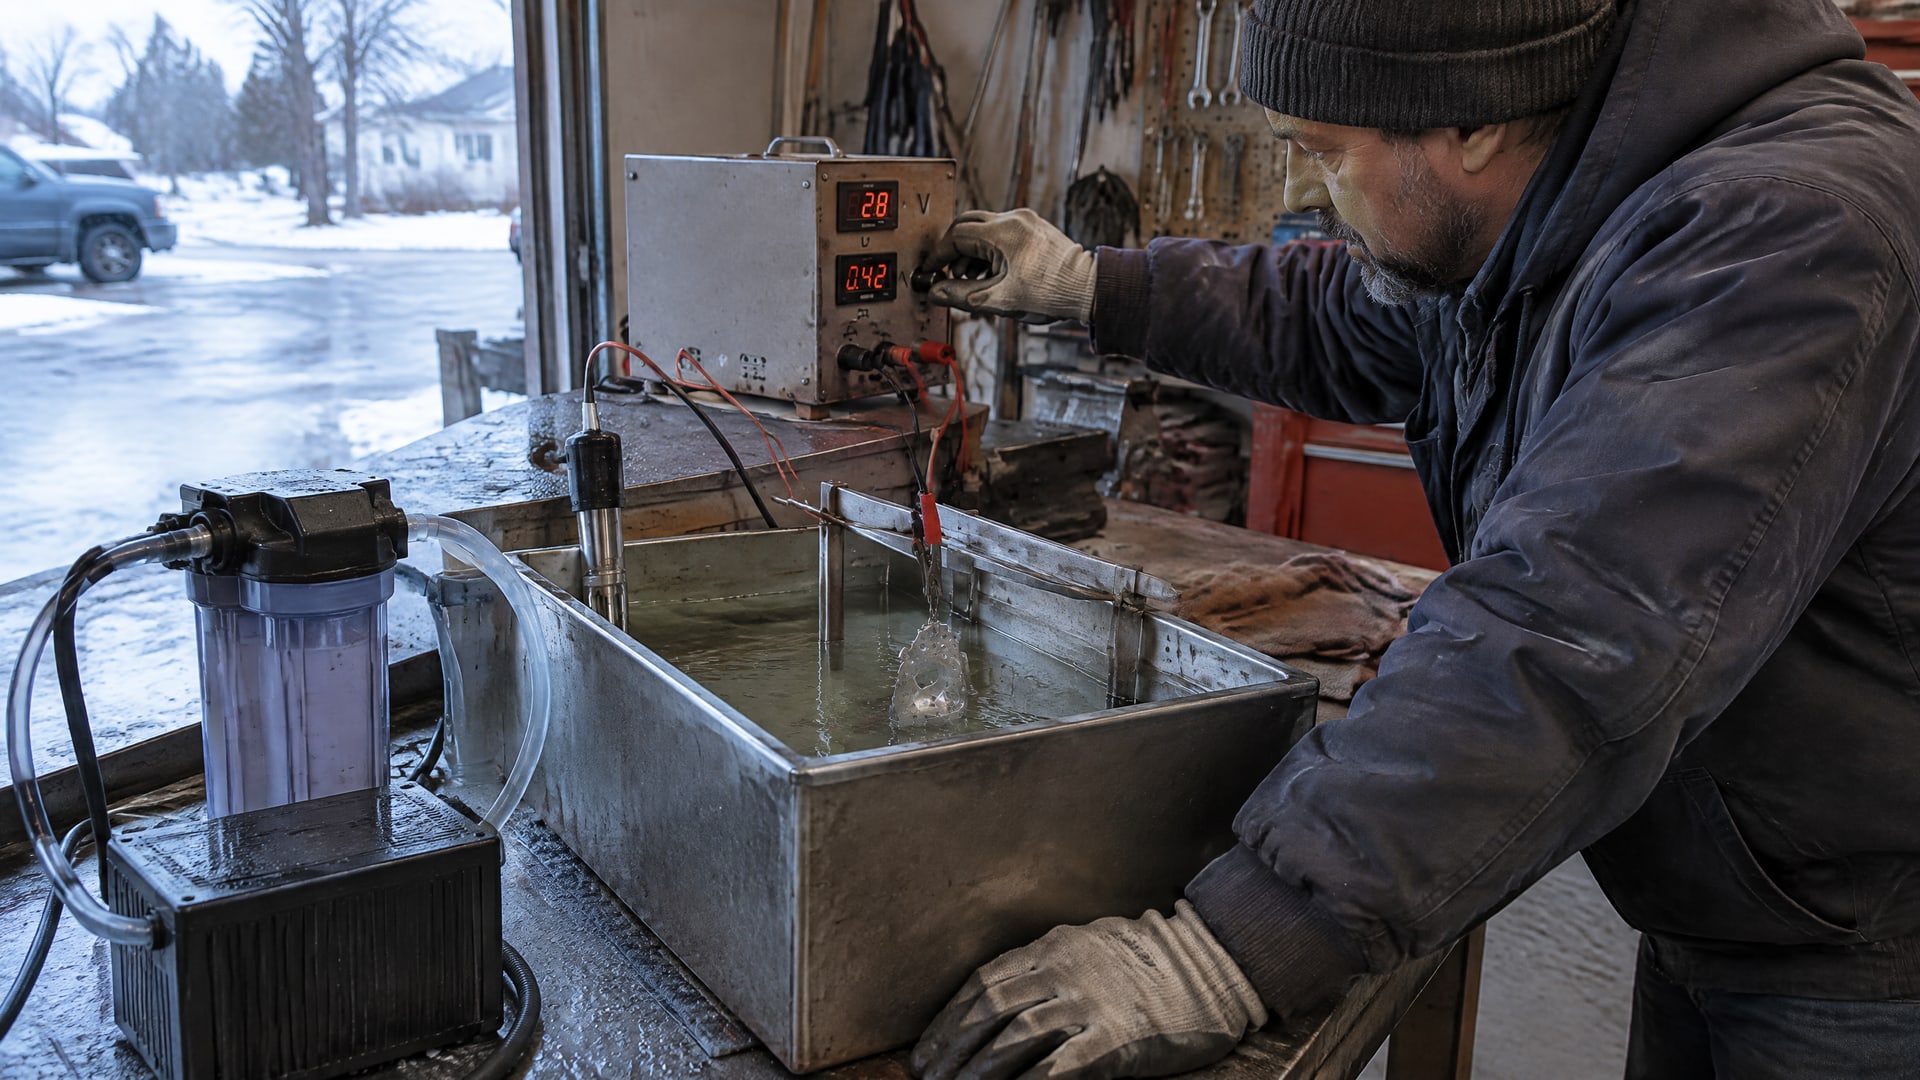
В типовой состав входят ванны или чаны, фильтрация, нагреватели, источник постоянного тока - выпрямитель, а также средства сушки и оснастка. Для массовой обработки небольших деталей могут применяться барабаны; для изделий, требующих индивидуального размещения, подбирают соответствующие подвесы и приспособления.
При выборе важно рассматривать весь маршрут обработки: размещение деталей, прохождение через технологические ванны, промывку и сушку. Производительность зависит не только от характеристик выпрямителя, но и от вместимости ванн, фильтрации и организации загрузки. Поэтому предложения на оборудование гальванического нанесения сравнивают по полной схеме процесса, а не по одному узлу.
Для покрытий на крепежных изделиях требования к системе задает ISO 4042:2022. Стандарт рассматривает системы с цинком, цинк-никелем, цинк-железом и кадмием, а также варианты с конверсионным слоем, герметиком, верхним слоем и/или смазкой. Эти требования относятся к покрытиям крепежа и не заменяют спецификацию для других типов деталей.
Риск водородного охрупчивания
При электролитическом нанесении на стальные детали учитывают риск водородного охрупчивания, особенно для высокопрочных крепежных изделий. ISO 4042:2022 содержит рекомендации по снижению этого риска, а ASTM B689 рассматривает, в частности, толщину, адгезию, пористость инженерного никеля и испытание на водородное охрупчивание.
До закупки закрепите в документации, какие свойства покрытия проверяют и как подтверждают соответствие требованиям. Если покрываются детали с резьбой или ответственные крепежные изделия, оборудование и оснастку нужно выбирать с учетом именно этой номенклатуры. Сам факт наличия гальванической линии не подтверждает, что готовое покрытие отвечает заданным требованиям.
Оборудование для нанесения антифрикционных покрытий на сталь
Антифрикционное покрытие стали подбирают под условия работы узла и свойства готовой поверхности.
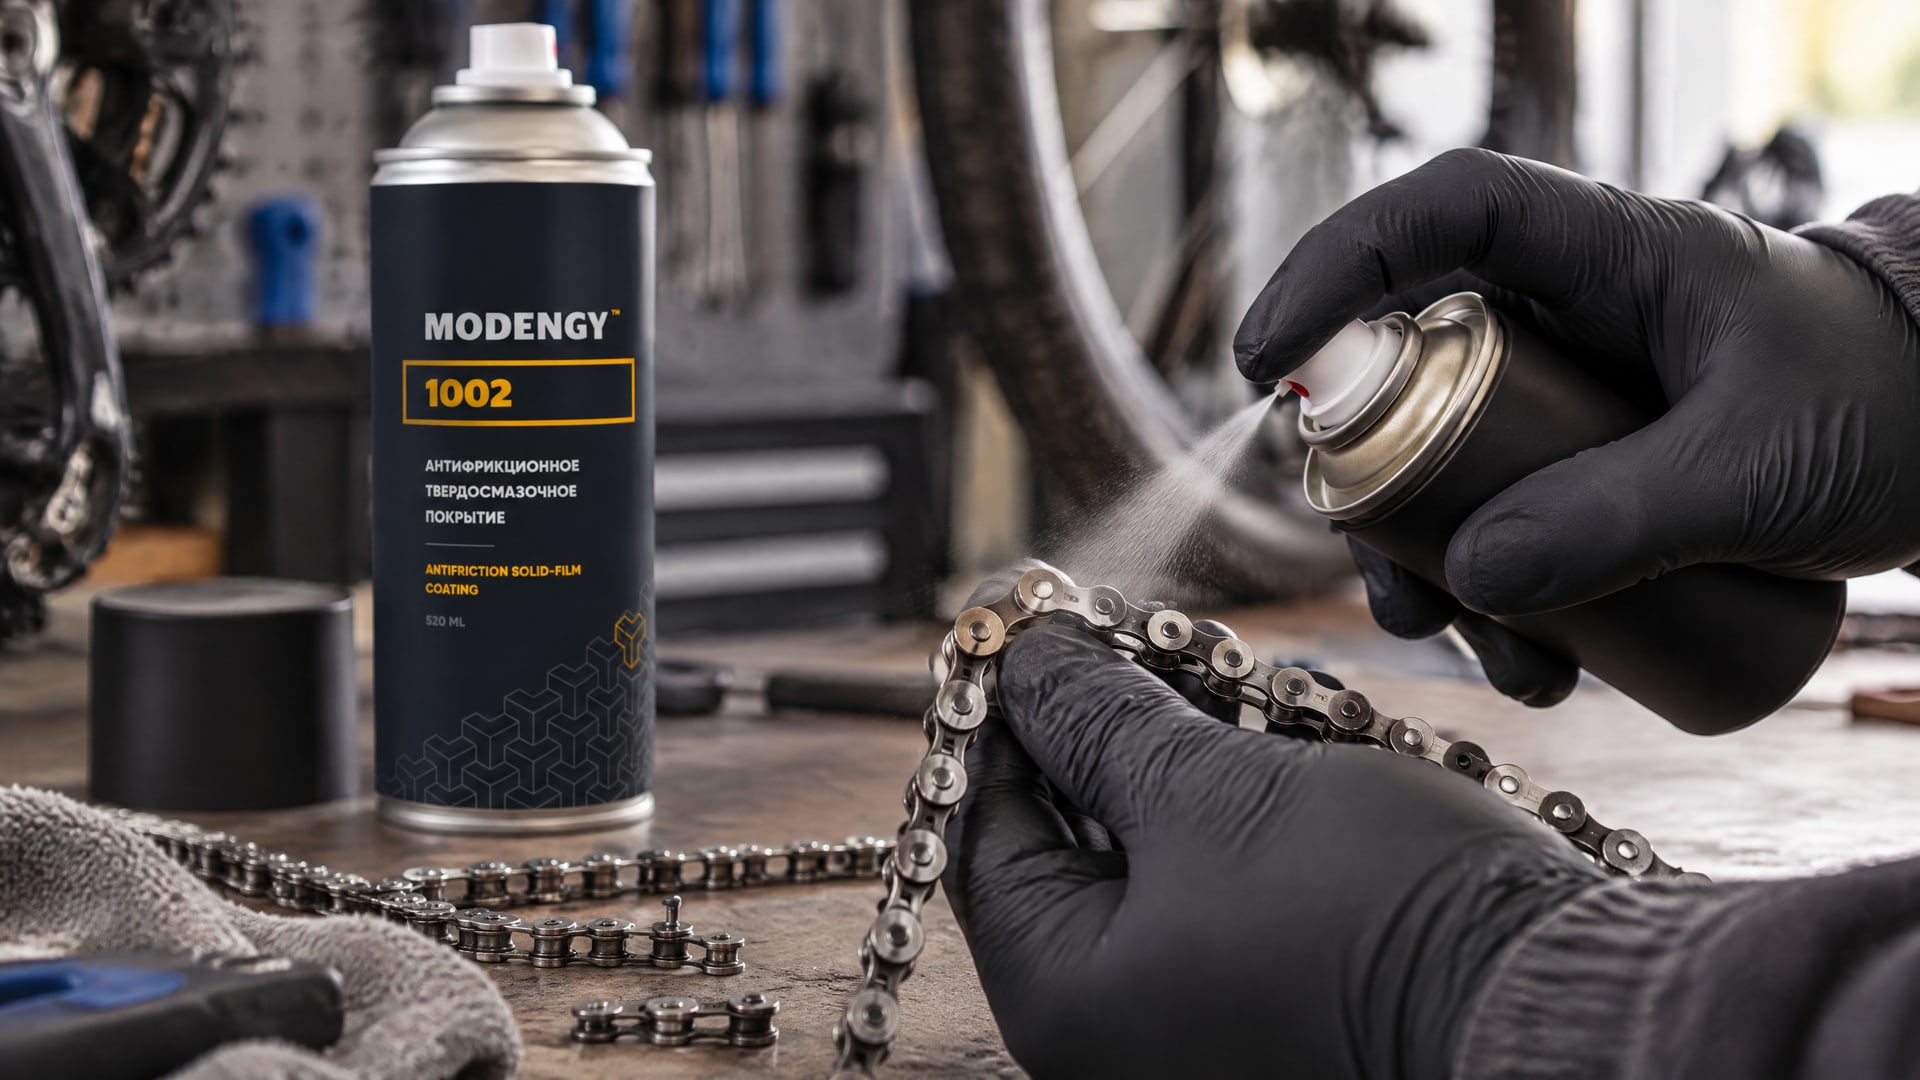
Перед выбором оборудования определите, какая часть детали должна быть обработана, какова ее геометрия и какие требования предъявляются к защите от износа и коррозии. Также важно выяснить, какие операции подготовки и контроля предусмотрены технологией конкретного покрытия.
Оборудование для такого процесса нельзя выбирать только по принципу «подойдет любой распылитель». Сначала уточняют способ нанесения, подготовку поверхности и требования к формированию покрытия по технической документации на выбранный материал. Без этих данных нельзя корректно определить конфигурацию рабочего места и оценить, насколько она подходит для серийной обработки.
Для случаев, когда обычная смазка может вымываться, а в узле важны защита от фреттинга и работа при холодном пуске, рассматривают твердосмазочные покрытия. В качестве альтернативы импортным покрытиям для защиты от износа и коррозии в таких задачах применяют MODENGY 1002. Перед выбором оборудования для его нанесения необходимо сверить технологические требования покрытия с конфигурацией участка: само название материала не определяет способ нанесения.
Если на производстве сравнивают несколько покрытий, фиксируют требования к нанесению и контролю для каждого варианта. Это помогает не смешивать в одной спецификации оборудование для разных процессов и заранее определить, какие операции выполняются на участке, а какие требуют отдельной инфраструктуры.
Испытание в солевом тумане и другие методы контроля
Испытание в солевом тумане - ускоренный сравнительный метод оценки коррозионной стойкости покрытий.
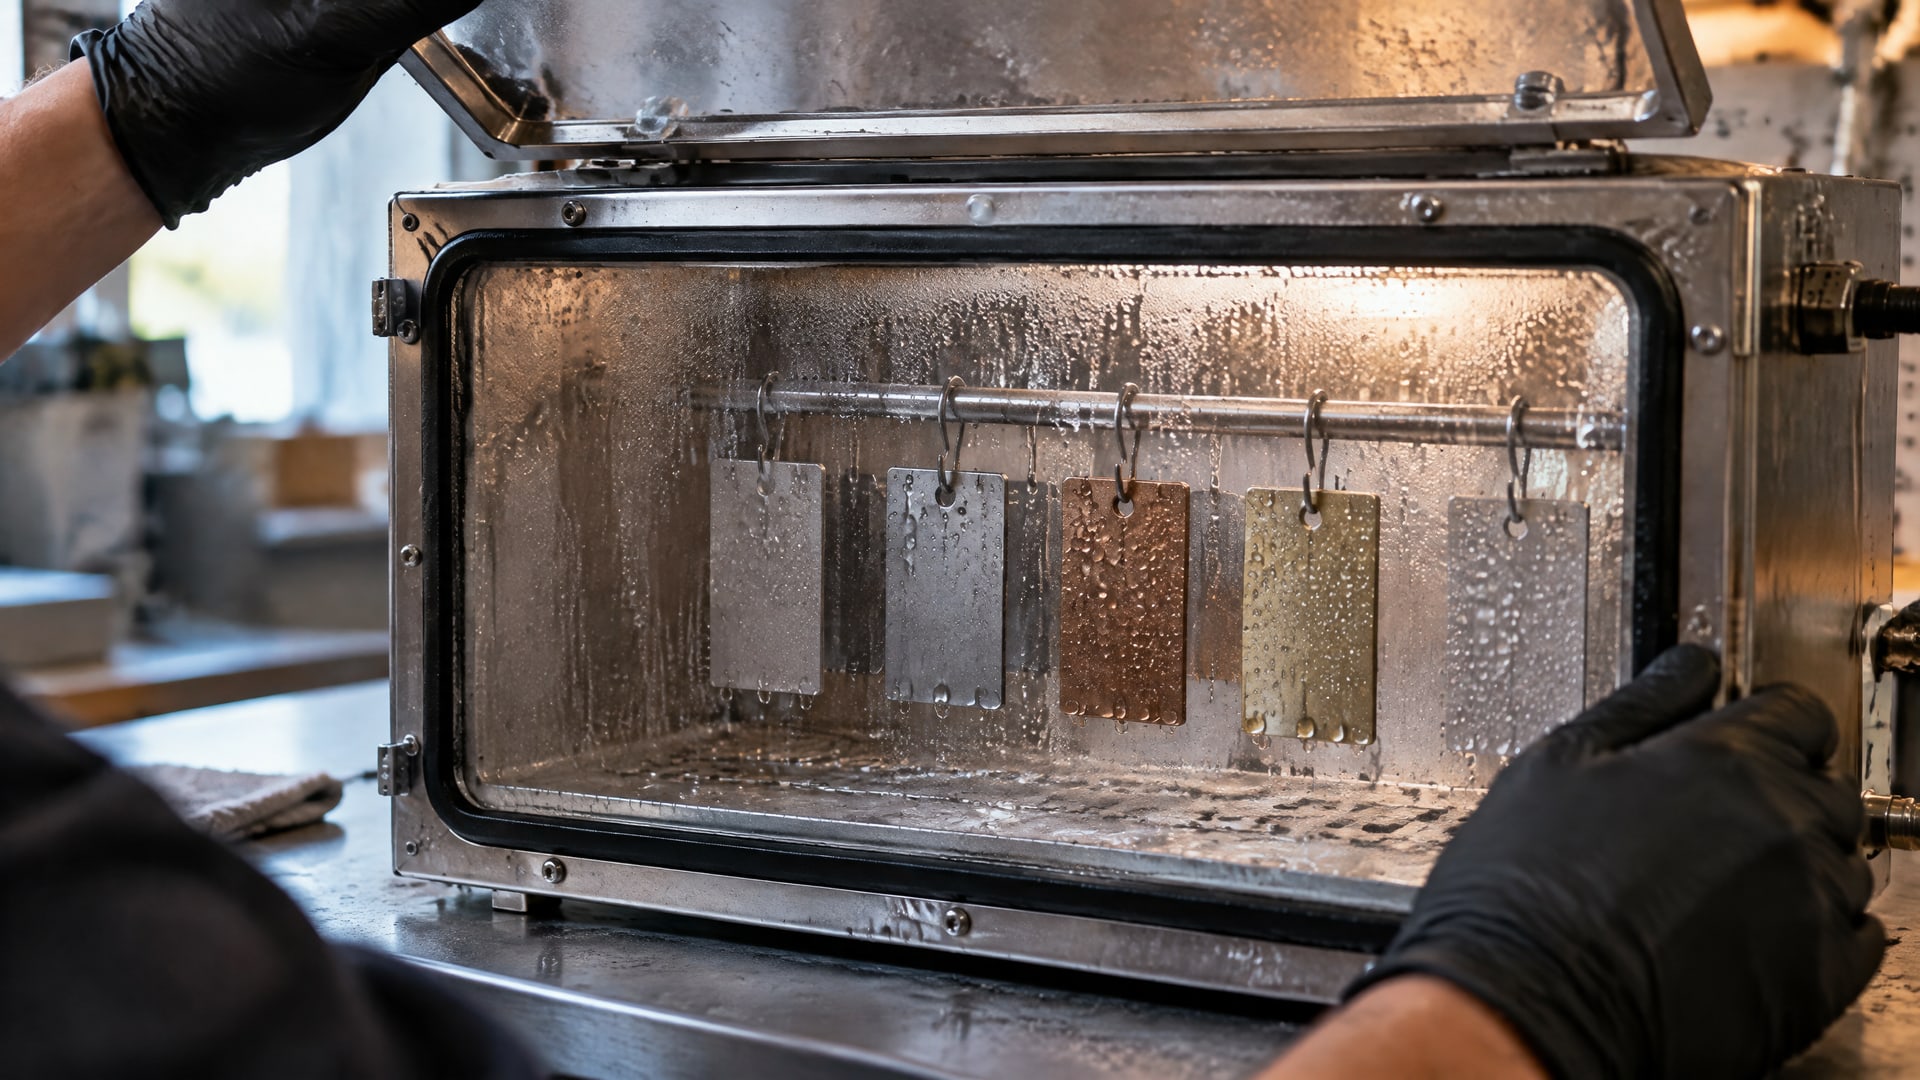
ISO 9227:2022 описывает три метода: NSS, AASS и CASS. Стандарт также рассматривает выявление пор, разрывов и других дефектов покрытия. Результат испытания полезен для сравнения партий и оценки дефектности, но не дает прямого прогноза срока службы изделия в реальной среде.
Для проведения испытания требуется камера с резервуаром для раствора, атомизаторами и системой поддержания условий. Элементы, которые контактируют с распылом, должны быть коррозионно-стойкими. При выборе испытательного оборудования проверяют не только наличие камеры, но и соответствие ее конструкции требованиям метода, который нужен для контроля конкретного покрытия.
Результат солевого тумана не заменяет проверку толщины, адгезии или пористости. Эти характеристики оценивают отдельно с учетом вида покрытия и требований к изделию. Например, ASTM B689 рассматривает толщину, адгезию, пористость и испытание на водородное охрупчивание для электроосажденного инженерного никеля.
В спецификации на контроль следует указать, что именно считается приемлемым результатом и какие испытания подтверждают каждое требование. Для антикоррозионных покрытий крепежа ориентируются на требования ISO 4042:2022 к соответствующей системе, а солевой туман используют как один из методов сравнения. Так результаты испытаний связываются с условиями эксплуатации, а не трактуются отдельно от назначения детали.
Проверка комплектации, безопасности и запуска участка
Перед заказом оборудования проверьте границы поставки: какие узлы входят в линию, какие инженерные системы нужны и кто отвечает за подготовку площадки.
Для порошковой окраски отдельно фиксируют требования к сжатому воздуху, вентиляции, электроснабжению и заземлению. Для гальваники уточняют состав ванн, фильтрации, нагрева, источника тока, сушки и оснастки.
При приемке порошкового оборудования проверяют работу вентиляции и межблокировок, включая блокировку подачи порошка при отказе вентиляции. Также важно подтвердить заземление оборудования и зоны нанесения. Для печи сверяют предусмотренный режим отверждения с требованиями выбранного порошкового покрытия; ориентир 160-200 °C относится к стандартным термореактивным порошкам, а не ко всем составам.
До запуска подготовьте рабочую инструкцию и перечень контрольных операций. В ней закрепляют порядок подготовки поверхности, параметры нанесения, требования к осмотру и методы проверки покрытия. Конкретные режимы должны соответствовать технической документации на покрытие и технологическому процессу предприятия.
Закупщику полезно сравнить предложения поставщиков по единой таблице комплектации. В нее включают основное оборудование, вспомогательные узлы, инженерные требования, безопасность, контроль качества и ограничения по габаритам изделий. Такой подход помогает выбрать не отдельный аппарат, а участок, который соответствует производственной задаче.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения порошковых покрытий?
Определите габариты изделий, производительность и требуемый режим отверждения. В базовый состав линии входят камера нанесения, система подачи порошка, электростатический пистолет, печь и транспортировка деталей. Также проверьте качество сжатого воздуха, вентиляцию, заземление и систему улавливания избыточного порошка.
Что входит в оборудование для нанесения гальванического покрытия?
Типовой комплект включает ванны или чаны, фильтрацию, нагреватели, выпрямитель, средства сушки и оснастку. Для массовой обработки небольших деталей могут применяться барабаны. Состав линии уточняют по виду покрытия, материалу и геометрии изделия, а для крепежа учитывают требования ISO 4042:2022.
Показывает ли испытание в солевом тумане срок службы покрытия?
Нет. ISO 9227:2022 описывает ускоренное сравнительное испытание, которое помогает оценить коррозионную стойкость и выявить дефекты покрытия. Оно не моделирует все условия эксплуатации и не дает прямого прогноза срока службы. Адгезию, толщину и другие свойства проверяют отдельно подходящими методами.
Можно ли использовать одну линию для порошковой окраски и гальваники?
Нет, у технологий разные базовые узлы и инфраструктура. Порошковая линия включает камеру, систему подачи порошка и печь, а гальваническая - ванны, источник постоянного тока, фильтрацию и сушку. Вакуумное нанесение также требует отдельной инфраструктуры, поэтому универсальный комплект нужно проверять по составу конкретной технологии.
Заключение
Оборудование для нанесения покрытий подбирают по технологическому процессу, геометрии деталей, производительности и требованиям к контролю. Порошковая окраска, гальваника и вакуумные методы требуют разных линий, а испытание в солевом тумане оценивает коррозионные дефекты сравнительно и не заменяет проверку других характеристик покрытия.
Следующий шаг - составить техническое задание с перечнем деталей, типом покрытия, требуемой производительностью, инженерными условиями и методами приемки. По нему можно запросить сопоставимые комплектации и проверить, подходит ли оборудование для реального производственного процесса.