Поврежденный анодный слой нельзя восстановить простым нанесением любого антифрикционного покрытия: анодирование формирует оксидный слой, интегрированный в поверхность алюминия. Если нужно вернуть детали функциональность, выбирают повторное анодирование или совместимое покрытие поверх подготовленного металла. Для узла, где важно скольжение резиновой прокладки, дополнительно оценивают трение и совместимость покрытия с эластомером.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ ремонта алюминиевого корпуса или детали из сплава Д16. Разберем, чем твердое анодирование отличается от твердосмазочного покрытия, как подготовить поверхность и какие параметры учитывать при выборе решения для контакта с уплотнением.
Что происходит с анодным слоем при повреждении
Твердое анодирование преобразует поверхность алюминия в интегрированный оксидный слой.
Это не лакокрасочная пленка, которую можно просто подкрасить в месте дефекта. Поэтому нанесение антифрикционного материала решает задачу формирования нового функционального слоя, но само по себе не восстанавливает структуру исходного анодирования.
Твердое анодирование применяют прежде всего ради износостойкости и микротвердости, а не ради декоративного эффекта. В описаниях процесса приводится толщина слоя около 70 мкм и до 150 мкм, а микротвердость указывается в диапазоне 300-600 HV. Эти значения не означают, что большая толщина автоматически даст лучший результат: важны режим обработки, свойства конкретного алюминиевого сплава и качество поверхности.
Анодный слой может быть пористым и после обработки требовать упрочнения или запечатывания. Для этого применяют горячую воду, пар или холодную воду - выбор зависит от состава электролита. Если слой поврежден в зоне трения, при оценке ремонта нужно учитывать не только наличие дефекта, но и функцию поверхности в узле: износостойкость, трение и контакт с уплотнением.
Для инженера принципиален вопрос, какой результат требуется получить. Если нужно вернуть именно анодный оксидный слой, рассматривают повторное анодирование. Если задача состоит в снижении трения или обеспечении скольжения прокладки, можно оценить совместимое покрытие поверх подготовленного алюминия. Это разные технологические решения, и одно не следует считать автоматической заменой другого.
Восстановление анодного слоя: повторная обработка или покрытие
Выбор способа начинается с осмотра детали и определения функции поврежденной зоны.
Для восстановления анодного слоя рассматривают повторное анодирование. Технологически совместимое покрытие поверх алюминия выбирают, когда важна дополнительная функция поверхности, например снижение трения при движении уплотнения. Такое решение следует обозначать как нанесение покрытия, а не как повторное анодирование.
Режим твердого анодирования зависит от сплава и условий процесса. Для него приводятся низкие температуры от -5 до +5 °C и плотность тока 2-5 А/дм². В других описаниях встречается диапазон плотности тока 2,5-15 А/дм² и концентрация серной кислоты 15-35%. Также указываются параметры 180-200 г/л серной кислоты, температура от 0 до -7 °C и плотность тока 2,5-5,0 А/дм². Эти режимы нельзя механически объединять в единую инструкцию: технологию подбирают под конкретный сплав и процесс.
Для алюминиевых сплавов режимы обработки могут различаться, поэтому при ремонте детали из Д16 необходимо подтвердить совместимость выбранной технологии с этим материалом. Если требуется именно твердое анодирование, важны подготовка поверхности и последующее упрочнение пористого слоя. Если выбирают твердосмазочное покрытие, проверяют его назначение и совместимость с условиями трения, а также с материалом прокладки.
В документации на ремонт стоит фиксировать, какая функция восстанавливается: износостойкость анодного слоя или антифрикционные свойства поверхности. Такое разделение помогает корректно сформулировать техническое задание и принять работу по нужным критериям, не смешивая разные технологии.
Подготовка поверхности перед нанесением покрытия
Адгезия и ресурс покрытия зависят от подготовки алюминия.
В технологических рекомендациях указываются очистка, обезжиривание, травление и осветление. Для отдельных процессов также нужна механическая подготовка, например шлифовка. Конкретный набор операций определяют с учетом состояния детали и выбранной технологии.
Перед нанесением важно удалить загрязнения и оценить дефект: его расположение, площадь и отношение к рабочей зоне контакта. Поверхность, подготовленная неравномерно, может повлиять на сцепление покрытия с основой. Поэтому операции подготовки должны быть предусмотрены в технологическом процессе, а не оставлены на усмотрение исполнителя.
Для твердого анодирования подготовка особенно важна, поскольку процесс преобразует поверхность самого алюминия. В качестве общих технологических параметров для сернокислого твердого анодирования приводятся концентрация кислоты 15-35% и плотность тока 2,5-15 А/дм². Другой набор данных указывает концентрацию 180-200 г/л, температуру от 0 до -7 °C и плотность тока 2,5-5,0 А/дм². Эти значения описывают разные технологические режимы, а не взаимозаменяемые настройки.
После анодирования учитывают пористость слоя и необходимость его упрочнения или запечатывания. После нанесения антифрикционного покрытия оценивают уже его сплошность, адгезию и соответствие условиям узла. В обоих случаях важно не переносить параметры одной технологии на другую: анодирование и твердосмазочное покрытие отличаются способом формирования и назначением.
Скольжение резиновой прокладки и выбор покрытия
В узле с резиновой прокладкой покрытие должно не только снижать трение, но и сохранять совместимость с эластомером.
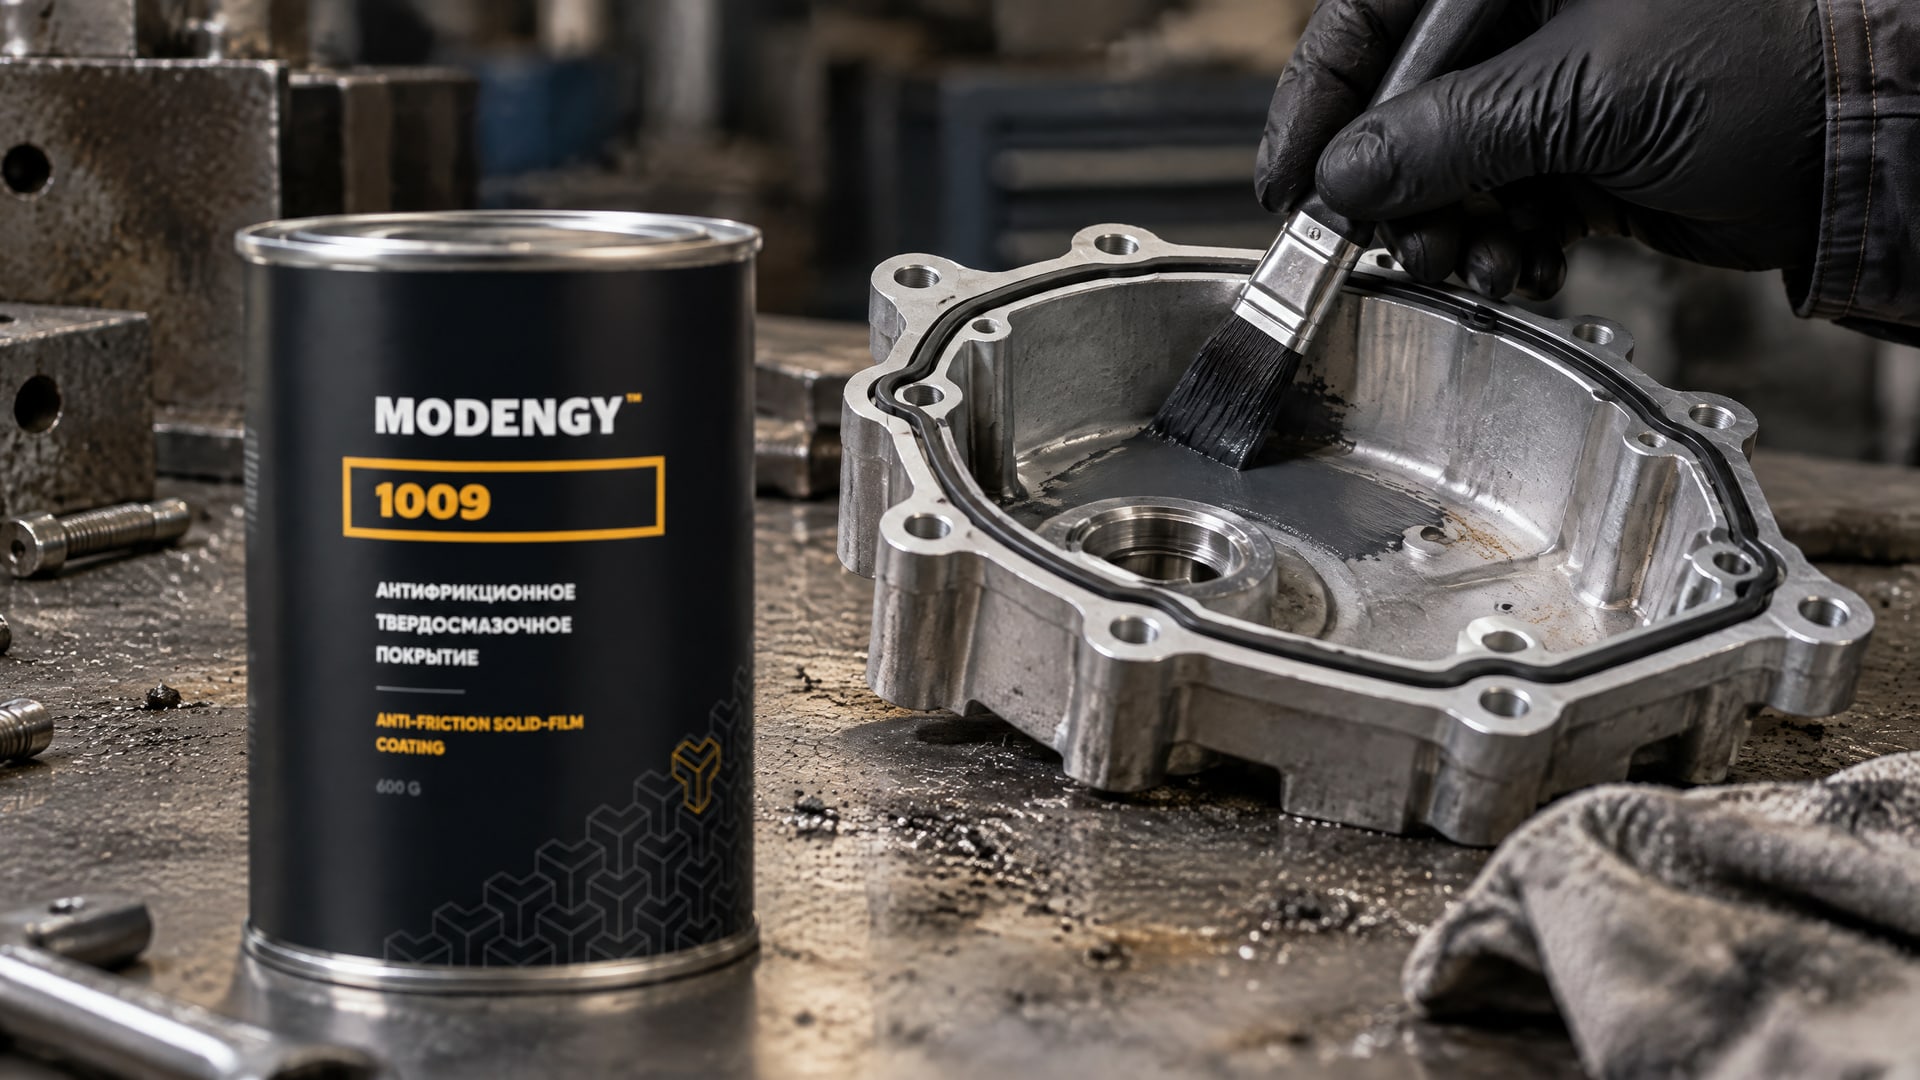
При выборе учитывают износ, возможное фреттинг-повреждение, условия холодного пуска и риск вымывания покрытия из рабочей зоны. Поэтому свойства материала оценивают в сочетании с характеристиками конкретного уплотнения и режимом работы узла.
Для восстановления функциональности алюминиевого корпуса из Д16 при скольжении прокладки применяют антифрикционное твердосмазочное покрытие MODENGY 1009 на основе политетрафторэтилена (ПТФЭ). Его химическая стойкость и гидрофобные свойства соответствуют задаче покрытия подготовленной поверхности, когда нужно обеспечить скольжение резиновой прокладки. При этом нанесение такого материала следует считать созданием функционального слоя, а не восстановлением исходного анодного оксида.
Проверка совместимости покрытия с уплотнением остается обязательной частью выбора. ISO 2063-1:2019 относится к термонапыленным цинковым и алюминиевым покрытиям, а не к анодированию или твердосмазочным покрытиям. В стандарте учитываются условия эксплуатации уплотнений и температурный диапазон от -50 до +200 °C, однако эти параметры нельзя автоматически переносить на другое покрытие.
Для узла с прокладкой также важно определить, где именно возникает контакт и насколько поверхность нагружена. Твердое анодирование ориентировано на износостойкость и микротвердость, а антифрикционное покрытие выбирают с учетом трения и совместимости с эластомером. В техническом задании эти требования лучше разделять, чтобы оценивать решение по реальной функции детали.
Контроль качества и стандарты
При контроле анодного оксидного покрытия проверяют его сплошность.
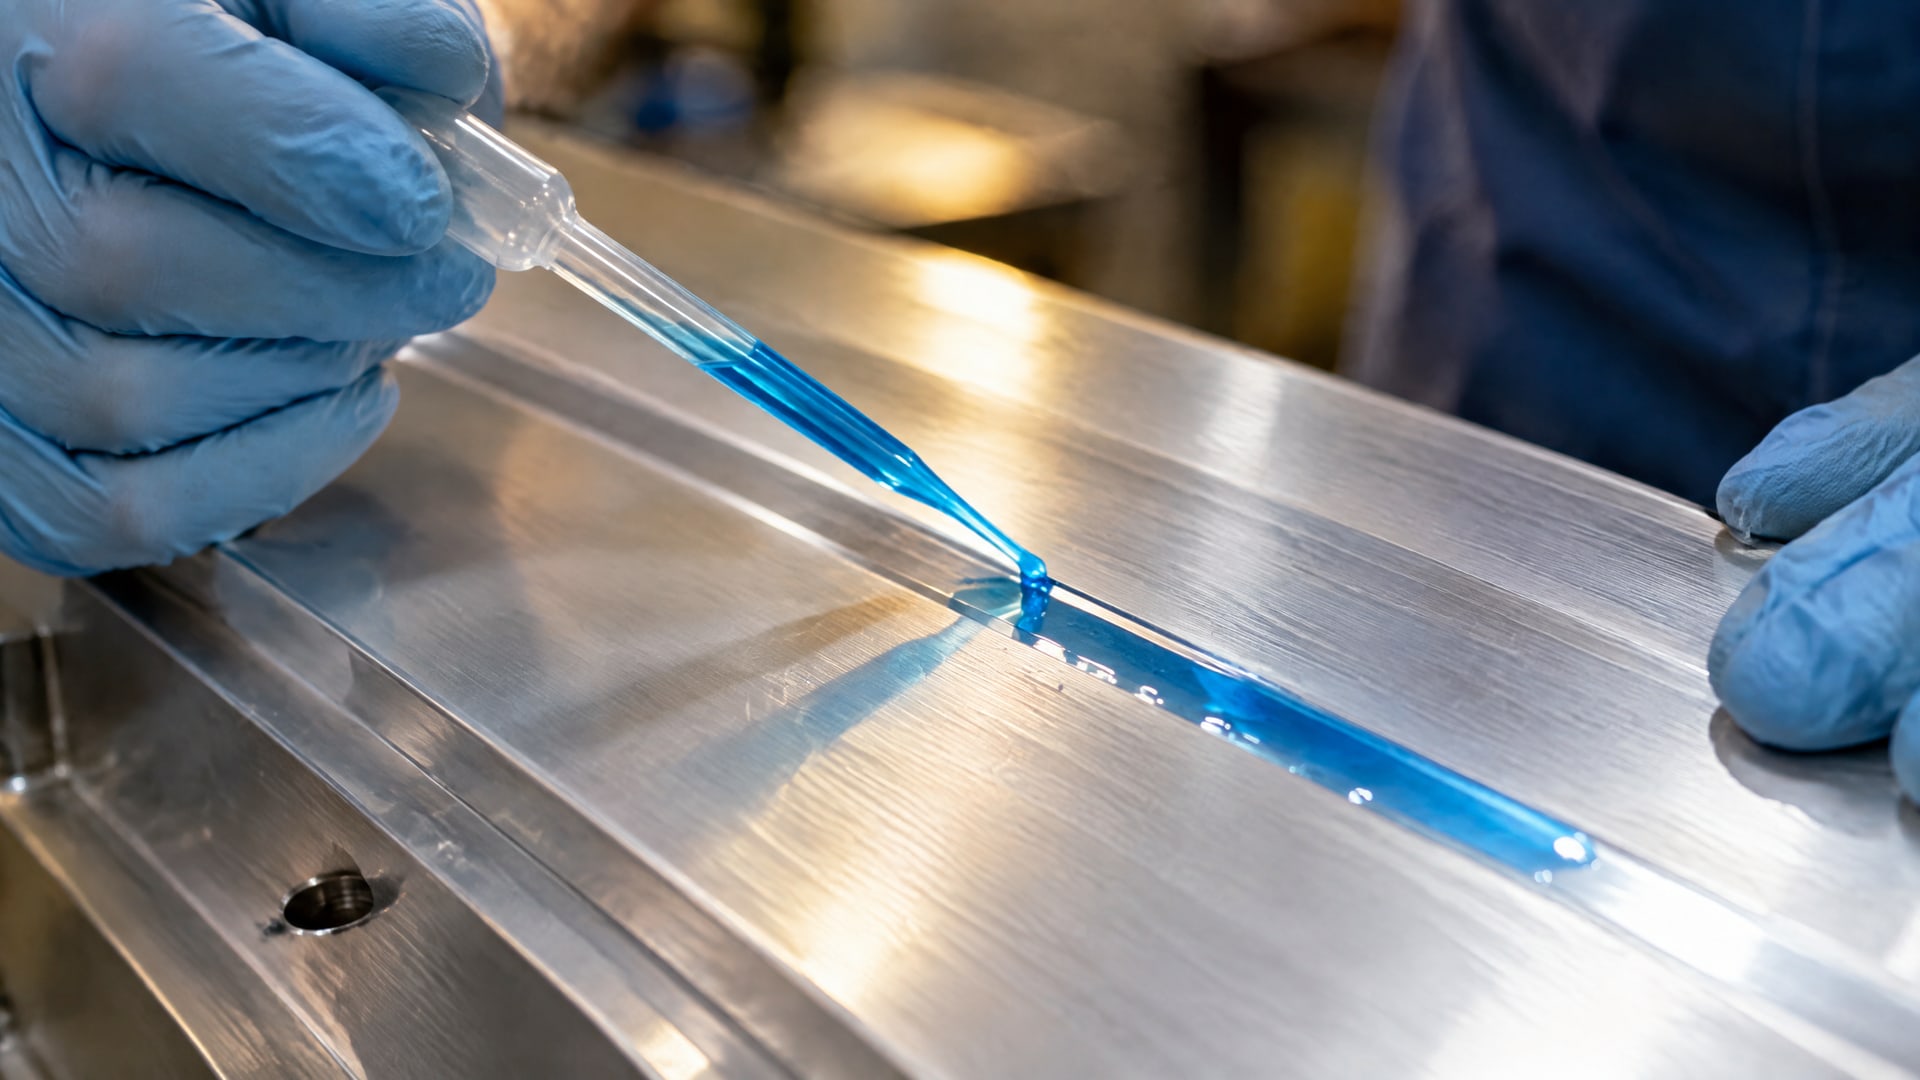
В профильном наборе стандартов ISO по анодированию алюминия и его сплавов предусмотрен метод проверки непрерывности тонких анодных оксидных покрытий с использованием медного купороса. Конкретный стандарт и метод контроля следует выбирать по типу покрытия и применимой документации.
Не следует путать стандарты на разные виды обработки. ISO 2063-1:2019 описывает термонапыленные цинковые и алюминиевые покрытия для защиты от коррозии, а ГОСТ ISO 2081-2017 касается гальванических покрытий. Ни один из этих документов не следует представлять как стандарт на восстановление анодного слоя или нанесение твердосмазочного покрытия.
При приемке ремонта полезно проверить три группы параметров: соответствие технологии материалу детали, состояние подготовленной поверхности и качество полученного слоя. Для узла с уплотнением к ним добавляют оценку скольжения и совместимости покрытия с резиной. Критерии контроля нужно согласовать до начала работ: они зависят от того, выполнялось повторное анодирование или наносилось другое функциональное покрытие.
Часто задаваемые вопросы
Можно ли восстановить анодный слой антифрикционным покрытием?
Не в строгом смысле. Анодирование формирует интегрированный оксидный слой на алюминии, а антифрикционное покрытие создает другой функциональный слой поверх подготовленной поверхности. Если требуется именно анодный оксид, рассматривают повторное анодирование. Если задача связана со снижением трения, оценивают совместимое покрытие.
Какое покрытие выбрать для скольжения резиновой прокладки?
Выбор зависит от условий контакта, материала уплотнения и состояния алюминиевой детали. Нужно учитывать трение, износ, возможное фреттинг-повреждение, холодный пуск и риск вымывания. Совместимость покрытия с эластомером проверяют отдельно: одного обозначения «антифрикционное» недостаточно для окончательного решения.
Нужно ли запечатывать анодный слой после обработки?
Пористый анодный слой часто требует упрочнения или запечатывания. В зависимости от состава электролита для этого применяют горячую воду, пар или холодную воду. Конкретную операцию определяют по технологии обработки и требованиям к детали, а не только по толщине полученного слоя.
Подойдет ли один режим анодирования для разных алюминиевых сплавов?
Нет, режим зависит от сплава и состава электролита. Для твердого анодирования приводятся, например, температуры от -5 до +5 °C и плотность тока 2-5 А/дм², но эти параметры нельзя считать универсальными. Совместимость процесса с конкретным алюминиевым сплавом подтверждают до обработки.
Заключение
Поврежденный анодный слой восстанавливают повторным анодированием, а твердосмазочное покрытие рассматривают как отдельный функциональный слой для решения задачи трения. При скольжении резиновой прокладки важно проверить подготовку алюминия, режим обработки, совместимость покрытия с эластомером и критерии контроля качества.
Следующий шаг для инженера или закупщика - определить, требуется ли вернуть именно анодный оксид или обеспечить скольжение прокладки, затем указать сплав детали, условия контакта и метод приемки в техническом задании.