После нанесения антифрикционного покрытия обычно допустима только ограниченная доводка: легкая полировка или притирка, если они не повреждают функциональный слой. Точение, фрезерование и шлифование со значительным съемом материала чаще выполняют до нанесения. Причина в том, что покрытие образует тонкую сухую пленку толщиной в несколько микрон: ее легко нарушить, а снятие материала может изменить размер детали и свойства поверхности.
Статья полезна инженерам, технологам и снабженцам, которым нужно определить последовательность операций и понять, когда обработка после нанесения покрытия оправдана. Разберем, как учитывать толщину пленки, чем доводка отличается от механической обработки и какие операции важнее для результата.
Что означает финишная обработка покрытия
Твердосмазочное покрытие формирует на детали сухую пленку, которая снижает трение и износ.
В состав таких систем могут входить твердые смазочные компоненты, в том числе MoS2 и PTFE; также в справочных материалах упоминаются графит и WS2. Это функциональный слой, а не просто декоративное покрытие, поэтому операции после нанесения оценивают прежде всего по влиянию на его свойства.
В обзоре сухих смазочных покрытий приведены значения толщины от 0,0003 до 0,0005 дюйма, что соответствует примерно 7,6-12,7 мкм. Там же указан типичный коэффициент трения 0,02-0,14. Эти данные показывают, почему даже небольшой съем или повреждение пленки может иметь значение: поверхность работает как часть трибологической пары, а не только задает внешний вид детали.
Под финишной обработкой после нанесения обычно понимают ограниченную вторичную операцию. В качестве примера источники называют полировку, если она требуется из-за геометрии или функционала детали. Полноценная обработка с заметным снятием материала - например, точение или фрезерование - решает другую задачу и способна нарушить покрытие.
Важно различать доводку поверхности и исправление неверного размера. Полировка может быть допустима для конкретной детали, если не повреждает слой. Но если требуется существенно изменить геометрию, технологическую последовательность лучше пересмотреть: задать чистовой размер до нанесения и заранее учесть вклад покрытия.
Можно ли шлифовать или точить деталь после нанесения
Универсального разрешения на механическую обработку после нанесения антифрикционного покрытия нет.
В технических материалах допускается вторичная доводка, например полировка, но обычно речь идет о легком воздействии без заметного съема материала. Абразивная обработка, точение и фрезерование после формирования пленки могут нарушить ее целостность.
Особенно внимательно оценивают поверхности, которые участвуют в посадке или сопряжении. Пленка толщиной 7,6-12,7 мкм способна повлиять на размерный результат, даже если визуально слой кажется тонким. Для таких деталей сначала определяют, может ли узел работать после нанесения покрытия без дополнительного съема.
Практическое решение зависит от функции поверхности:
Если нужно получить окончательный размер, планируют мехобработку до нанесения покрытия.
Если требуется убрать небольшую неровность, рассматривают полировку или притирку и проверяют, не нарушается ли слой.
Если после нанесения требуется заметный съем материала, пересматривают маршрут обработки и требования к покрытию.
Если деталь относится к точному сопряжению, учитывают толщину пленки при задании размеров.
Сухая пленка может заполнять мелкие поверхностные несовершенства, но это не делает ее аналогом краски, которую можно обрабатывать только ради внешнего вида. Покрытие должно сохранять функциональные свойства. Поэтому после любой доводки проверяют равномерность и целостность слоя, а при необходимости - его толщину и адгезию.
Как учитывать размер детали и толщину пленки
Финишная обработка покрытия начинается не после нанесения, а на этапе планирования техпроцесса.
Для размерно-критичной детали заранее определяют чистовой размер и учитывают, что покрытие добавляет слой к поверхности. Поскольку типичная толщина может составлять 7,6-12,7 мкм, полагаться на то, что пленка не повлияет на посадку, нельзя.
Сначала решают, может ли деталь работать «как есть» после нанесения. Если нет, задают размер до покрытия таким образом, чтобы итоговая геометрия соответствовала требованиям узла. Затем подбирают способ нанесения и контролируют толщину и равномерность слоя. Разные методы - нанесение распылением, погружением, кистью, обкаткой или барабанной обработкой - могут влиять на равномерность пленки и возможность последующей доводки.
Для проверки процесса полезно разделить контроль на этапы:
До нанесения сверяют требования к геометрии и посадочным поверхностям.
После нанесения проверяют толщину и равномерность покрытия.
После допустимой полировки или притирки оценивают, сохранилась ли целостность пленки.
Если важна работа сопряжения, проверяют соответствие итогового размера заданным требованиям.
ISO DIS 2080 описывает терминологию и общие виды процессов отделки поверхности. Однако это не универсальный стандарт, который устанавливает допустимый съем материала после нанесения антифрикционного покрытия. Единого стандарта с такими требованиями в рассматриваемых материалах не приведено, поэтому решение принимают по технологии конкретного изделия и требованиям к узлу.
Почему подготовка поверхности важнее постобработки
Долговечность покрытия зависит от состояния основы до нанесения.
Перед обработкой удаляют масло, пыль, грязь, ржавчину и окалину. Загрязнение мешает адгезии, а последующая полировка обычно не исправляет проблему, возникшую из-за недостаточной очистки.
Для предварительной подготовки могут применять шлифование, дробеструйную обработку или травление. Конкретный метод выбирают с учетом материала, исходного состояния детали и требований к сцеплению покрытия с основой. Абразивная подготовка нужна не всегда: важна не сама операция, а получение поверхности, подходящей для выбранной технологии нанесения.
Толщина сухой пленки обычно измеряется микронами, а в одном из обзоров указан диапазон 0,0003-0,0005 дюйма, или около 7,6-12,7 мкм. Поэтому после нанесения чаще контролируют слой, адгезию и равномерность, чем рассматривают мехобработку как обязательный этап. При необходимости легкой доводки важно убедиться, что она не меняет функциональные свойства покрытия.
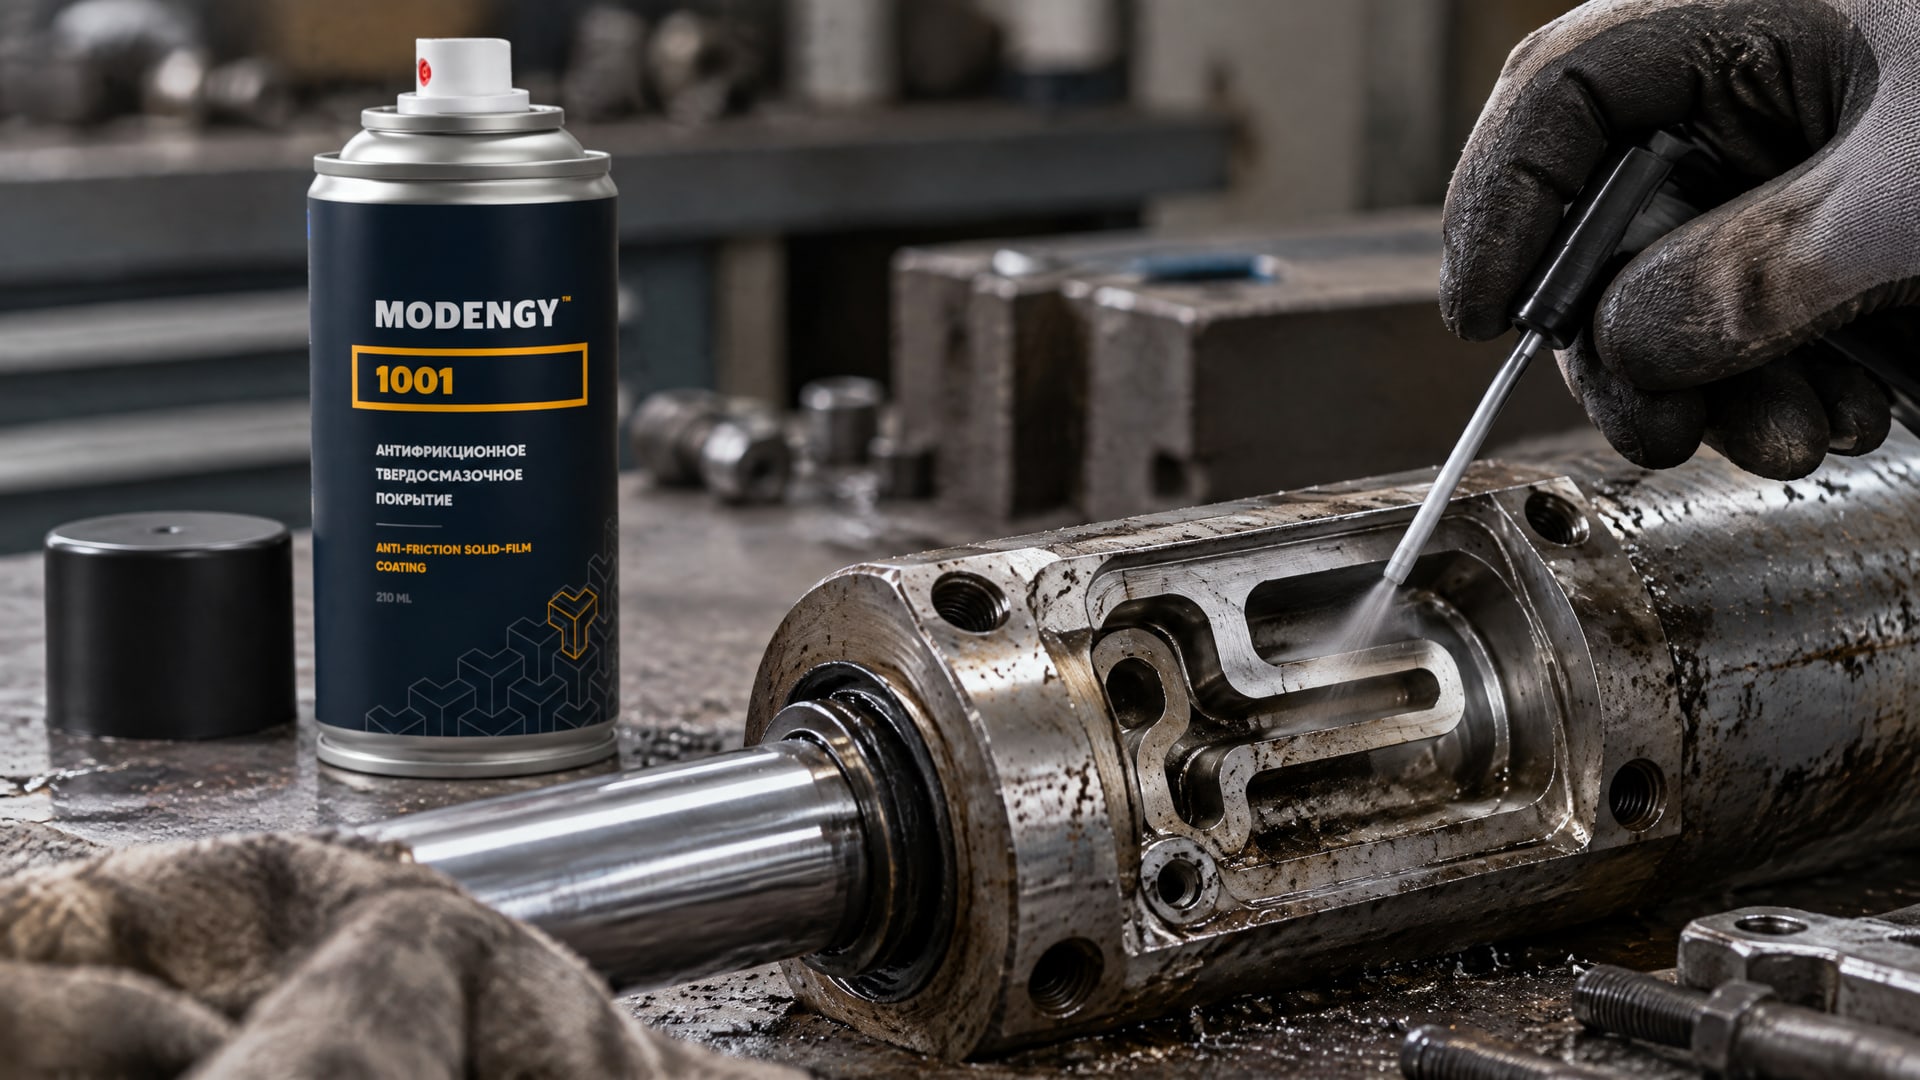
Если внутренние каналы или плунжерные отверстия сложной детали требуют отдельного покрытия, важно заранее учесть риск вымывания, фреттинга и проблем при холодном пуске. Для обработки таких участков после нанесения основного покрытия может применяться MODENGY 1001, отверждающийся при комнатной температуре. Это локальная технологическая операция, а не способ исправить загрязненную или неподготовленную поверхность.
Как оценить необходимость постобработки
До запуска детали в производство следует определить, нужна ли доводка вообще.
Если геометрия и функционал достигаются после нанесения, дополнительная операция увеличит риск повредить пленку без очевидной пользы. Если же есть требование к финишному состоянию поверхности, вид обработки и критерии приемки задают до нанесения.
При выборе операции учитывают назначение покрытия, материал основы, способ нанесения и требования сопряжения. Например, при коэффициенте трения в диапазоне 0,02-0,14 покрытие выполняет функциональную задачу, поэтому оценивать результат только по внешнему виду недостаточно. После полировки поверхность может выглядеть ровнее, но это само по себе не подтверждает сохранение слоя и его свойств.
Для технологической карты полезно зафиксировать последовательность действий:
Указать, какие поверхности обрабатывают до нанесения покрытия.
Задать участки, где разрешена легкая доводка после нанесения.
Определить способ проверки толщины, равномерности и адгезии.
Установить критерии приемки детали после доводки.
Предусмотреть повторную оценку технологии, если требуется значительный съем материала.
Если операция не описана в технологии, ее не стоит вводить как локальное исправление без оценки результата. Мехобработка способна снять функциональный слой, а загрязнение или плохая подготовка основы после нанесения уже не устраняются простой полировкой.
Часто задаваемые вопросы
Можно ли шлифовать деталь после нанесения антифрикционного покрытия?
Полноценную шлифовку со значительным съемом материала обычно не рассматривают как штатную операцию после нанесения. Источники допускают ограниченную доводку, например полировку, если она нужна по геометрии и не нарушает слой. Для точного сопряжения размер и мехобработку лучше предусмотреть до нанесения покрытия.
Влияет ли тонкое покрытие на размер детали?
Да, влияет. В одном из обзоров приведен диапазон толщины сухой пленки 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. Для посадочных и размерно-критичных поверхностей такой слой может иметь значение, поэтому итоговую геометрию рассчитывают с учетом покрытия.
Можно ли исправить плохую подготовку поверхности полировкой?
Нет, полировка не заменяет подготовку основы. До нанесения удаляют масло, пыль, грязь, ржавчину и окалину, поскольку загрязнения ухудшают адгезию. Если покрытие нанесено на неподготовленную поверхность, последующая доводка обычно не устраняет первопричину дефекта.
Есть ли стандарт на обработку после нанесения твердосмазочного покрытия?
В рассматриваемых материалах не указан универсальный стандарт, который устанавливает допустимую мехобработку после нанесения. ISO DIS 2080 описывает терминологию и общие процессы отделки поверхности, но не задает правила снятия антифрикционного слоя. Решение принимают по требованиям конкретной детали и технологии.
Заключение
Финишная обработка покрытия обычно ограничивается легкой полировкой или притиркой, если они не нарушают сухую пленку. Точение, фрезерование и заметный съем материала чаще планируют до нанесения, особенно для посадочных и размерно-критичных поверхностей. Ключевыми остаются чистая подготовка основы, учет толщины покрытия и контроль результата.
Следующий шаг - проверить чертеж и маршрут обработки: определить чистовой размер до нанесения, отметить поверхности, где допустима доводка, и задать контроль толщины, равномерности и адгезии.