Защита плунжерных пар от трения, задиров и износа может включать нанесение антифрикционного твердосмазочного покрытия. Такие составы применяют для пар трения металл-металл, в том числе в гидрооборудовании. При выборе учитывают назначение покрытия, рабочую среду и возможность контролировать толщину слоя.
Статья полезна инженерам и техническим специалистам, которые выбирают технологию обработки плунжера и сопрягаемой поверхности, а также закупщикам, которым нужно сверить требования к покрытию и подтверждающие документы. Ниже рассмотрены свойства твердосмазочных составов, способы нанесения, в том числе окунание, и стандарты, связанные с производством и испытаниями таких покрытий.
Для чего нужно твердосмазочное покрытие плунжерных пар
Плунжер и сопрягаемая с ним поверхность работают как пара трения.
Для такого контакта важны плавность перемещения и сопротивление повреждению при трении. Тонкий слой твердой смазки способен снижать трение, защищать поверхности от задиров и износа, а также повышать плавность хода. Поэтому защиту сопрягаемых поверхностей плунжера рассматривают как один из способов повлиять на работу узла.
В профильных материалах для плунжерных пар гидрооборудования упоминаются антифрикционные покрытия на основе дисульфида молибдена и графита. Такие составы также применяют для подшипников скольжения, клапанов и золотников. Это не означает, что любой материал с твердой смазкой подходит для плунжерного узла: назначение конкретного покрытия должно быть подтверждено документацией.
При выборе полезно разделять задачи покрытия. Антифрикционные свойства связаны со снижением трения, противозадирные - с защитой от повреждения при контакте поверхностей, а износостойкость и коррозионная стойкость характеризуют другие стороны защиты. Одного указания на низкое трение недостаточно, если условия эксплуатации требуют также сопротивления износу или коррозии.
Для инженера исходной точкой служат конструкция узла и режим его работы, а для закупщика - спецификация покрытия и подтвержденные характеристики. Сверяйте, указано ли применение для плунжерных пар или пар металл-металл, какие свойства заявлены и какими испытаниями они подтверждены. Если нужной характеристики в документации нет, не следует переносить на покрытие параметры другого состава.
Как выбрать покрытие для плунжерной пары
При подборе твердосмазочного покрытия для плунжерных пар сначала определяют, какую задачу должен решать слой: снижать трение, защищать от задиров и износа или обеспечивать коррозионную защиту.
В описаниях покрытий для таких узлов эти свойства рассматривают вместе, но наличие одного из них не подтверждает автоматически остальные. Проверяйте характеристики по технической документации на конкретный состав.
Следующий критерий - соответствие назначению узла. Источники связывают применение покрытий с парами трения металл-металл и плунжерными парами гидрооборудования. Если покрытие описано только для другого типа деталей, этого недостаточно для выбора его в плунжерный узел. Важны также условия среды и температура эксплуатации: рабочий диапазон одного состава нельзя считать универсальным для всей категории твердосмазочных материалов.
Для разных покрытий приводятся разные температурные параметры. Один материал рассчитан на работу от -70 °C до +315 °C с кратковременным воздействием до +450 °C. Эти значения относятся к конкретному покрытию и не являются общими пределами для всех твердосмазочных составов. До включения таких цифр в спецификацию проверьте их соответствие документации выбранного материала и режиму эксплуатации узла.
Если для узла важна коррозионная защита, ищите результат испытаний, а не только общее описание свойства. В одном из материалов показатель испытания по ISO 9227 превышает 300 часов; это частный результат конкретного покрытия. Он не подтверждает такую же стойкость для любого состава. Для технического выбора и закупки фиксируйте в требованиях только те параметры, которые подтверждены документами именно на рассматриваемое покрытие.
Способы нанесения: распыление, окунание и кисть
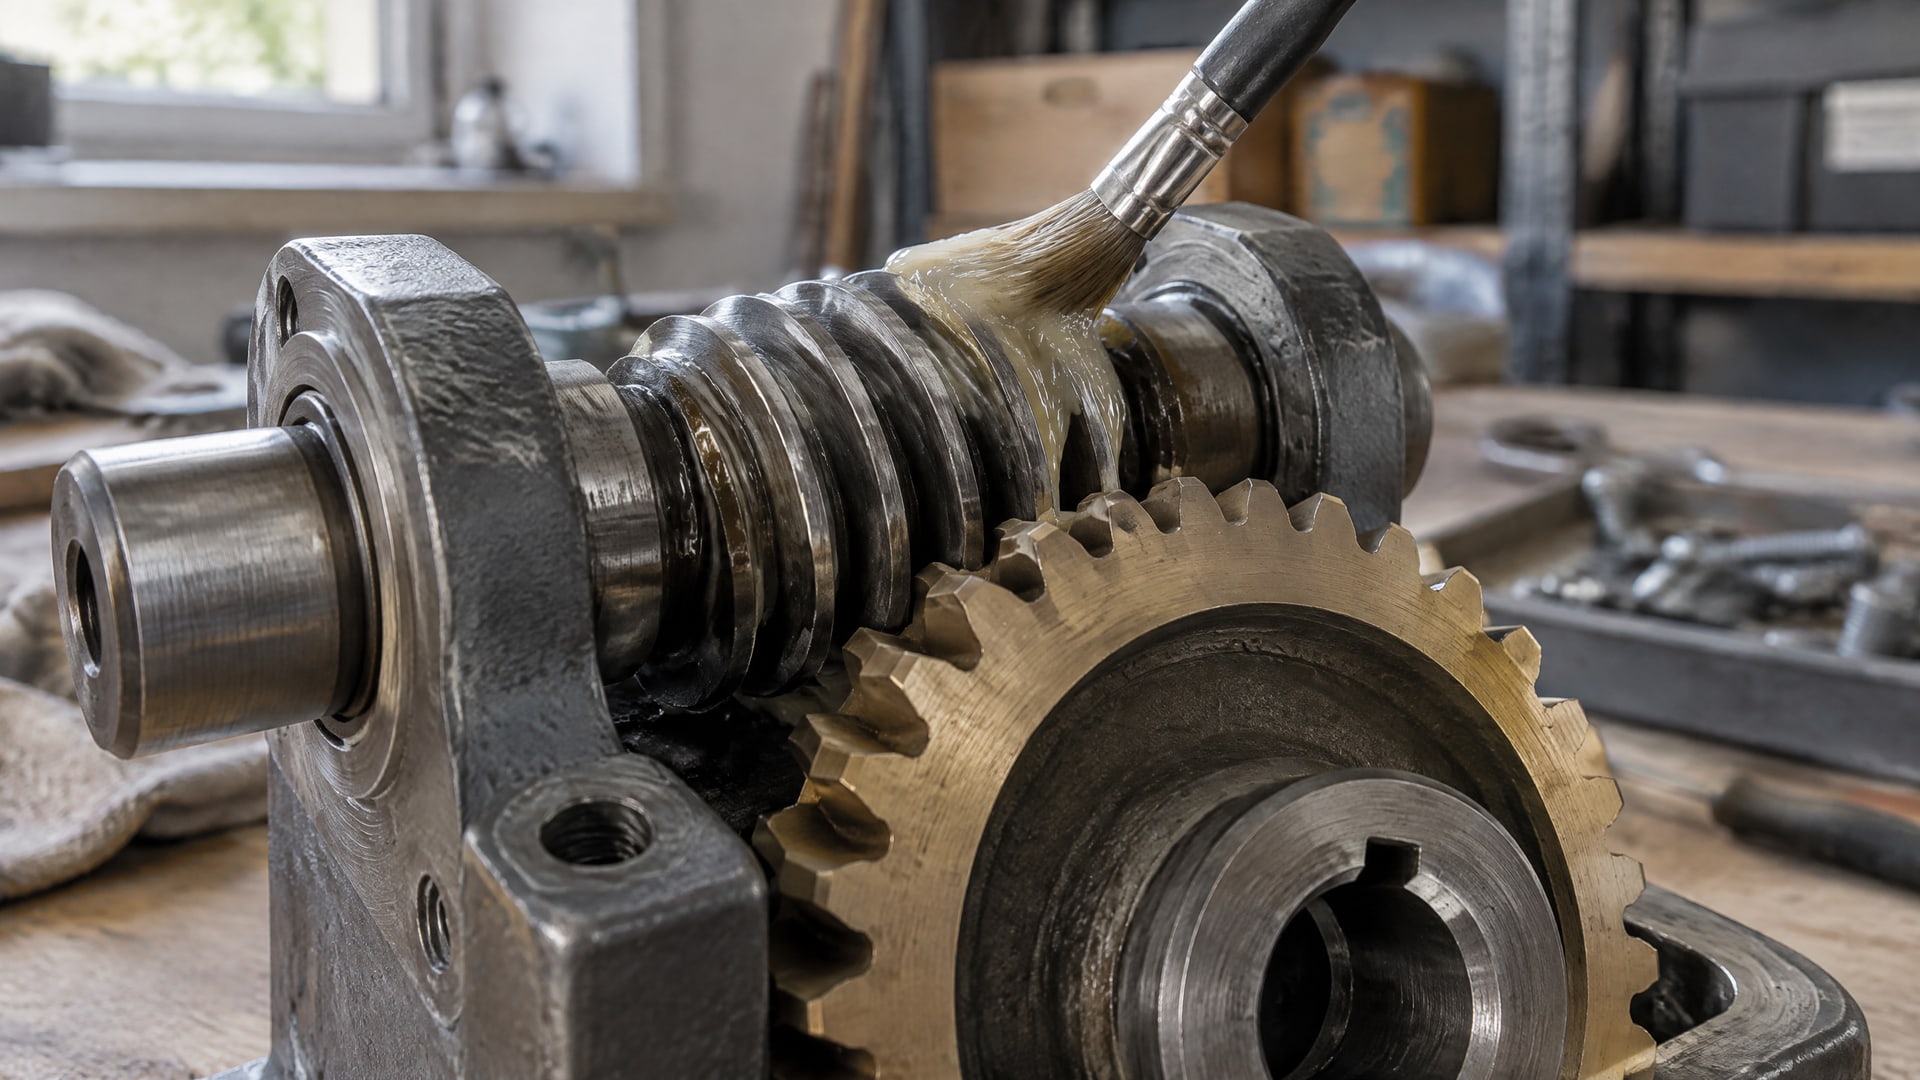
Твердосмазочные покрытия наносят распылением, окунанием или кистью.
Выбор метода связан с геометрией поверхности и требованиями к контролю толщины. Для плунжерных пар отдельно описано применение распыления с последующей полимеризацией. Такой вариант позволяет рассматривать покрытие для сопрягаемых поверхностей, но технологические параметры нужно брать из документации конкретного состава.
Метод окунания может быть удобен для обработки деталей с внутренними участками, включая плунжерные отверстия. Однако он не считается универсальным решением: в профильных материалах отмечено, что окунание не рекомендуется, когда требуется контроль толщины нанесенного слоя. Поэтому запрос «твердосмазочное покрытие методом окунания» следует рассматривать не как готовое решение, а как выбор технологии, который зависит от требований к слою.
Распыление также не отменяет проверки равномерности покрытия и соблюдения технологического режима. В одном из описаний для твердосмазочного состава указан режим полимеризации до +200 °C в течение 20 минут. Этот пример нельзя переносить на другие материалы: температура и длительность обработки зависят от конкретного покрытия. Перед запуском процесса сверяйте способ нанесения и параметры полимеризации с технической документацией.
Как оценить пригодность окунания
Уточните, допускает ли документация выбранного состава нанесение окунанием.
Проверьте, требуется ли заданная толщина и можно ли контролировать ее при выбранной технологии.
Сопоставьте способ нанесения с геометрией плунжера и доступностью обрабатываемых поверхностей.
Отдельно сверьте режим полимеризации, если он предусмотрен для покрытия.
Как подтвердить качество и испытания покрытия
При оценке покрытия важно различать стандарт на требования к производству и испытаниям, метод модификации поверхности и конкретный результат испытания.
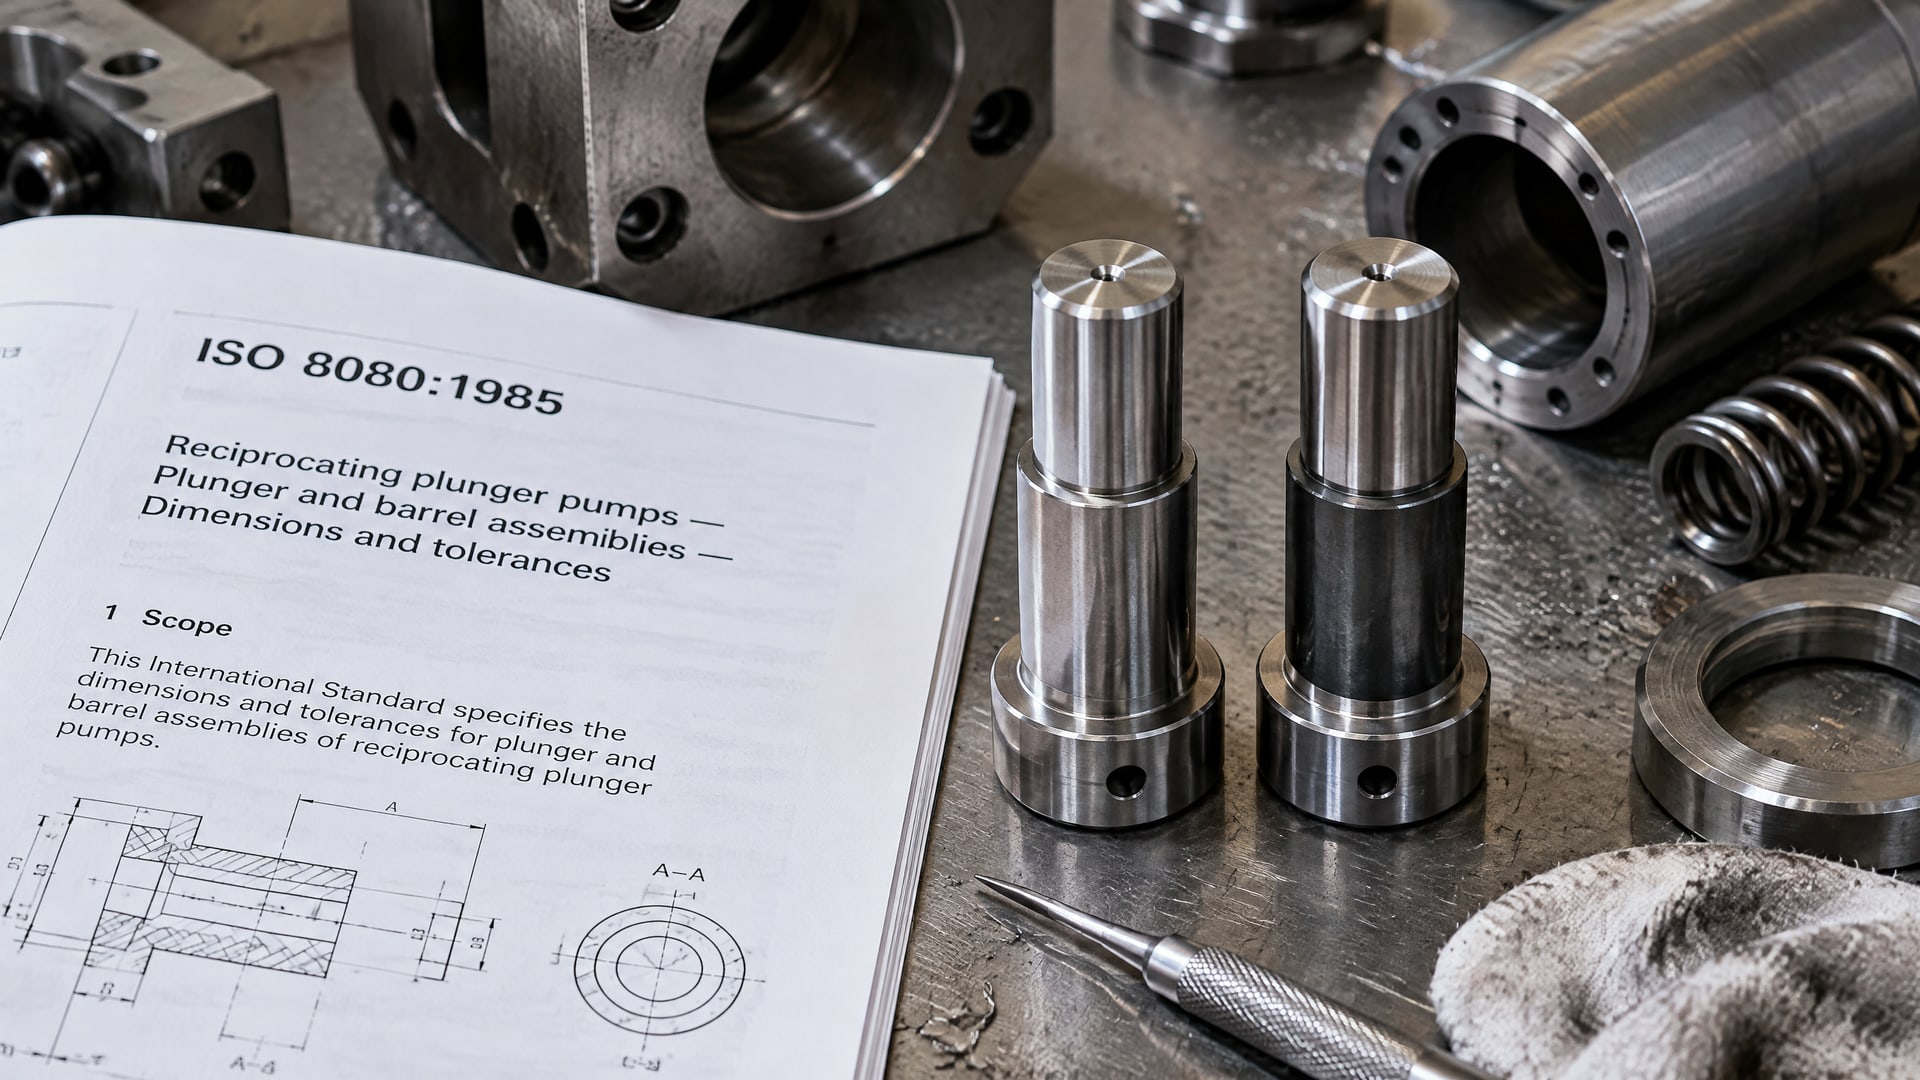
ISO 8080:1985 описывает требования к производству и испытаниям покрытий, применяемых с твердыми смазочными материалами, а также затрагивает качество, упаковку и поставку. Этот документ дает ориентир по соответствующим покрытиям, но не заменяет спецификацию конкретного состава.
ISO/TS 24137:2023 описывает модификацию поверхности для улучшения характеристик трения в подшипниках скольжения. В этой методике твердая смазка механически впрессовывается в поверхность, обработанную микролунками. Это отдельный подход к модификации поверхности, а не описание способа нанесения покрытия на любую плунжерную пару. Применимость методики к конкретному узлу необходимо оценивать отдельно.
Для коррозионной стойкости в материалах упоминается испытание по ISO 9227. В одном случае результат превышает 300 часов, но такая цифра относится к определенному покрытию и не характеризует весь класс твердосмазочных материалов. При сравнении документов проверяйте, какой именно состав испытывали и какие свойства оценивали. Не объединяйте результаты разных испытаний в одно общее утверждение о качестве.
Что запросить для технической оценки
Документ, где указана область применения покрытия и совместимость с плунжерными парами или парами металл-металл.
Подтверждение заявленных антифрикционных, противозадирных, износостойких и коррозионно-защитных свойств.
Описание метода нанесения и, если требуется, режима полимеризации.
Результаты испытаний с указанием примененного стандарта и конкретного покрытия.
Технологическая карта защиты сопрягаемых поверхностей плунжера
Для внедрения покрытия в производственный процесс полезно свести требования к узлу и материалу в одну технологическую карту.
В ней указывают назначение покрытия, обрабатываемые поверхности, допустимый способ нанесения и подтвержденные параметры обработки. Если материал требует полимеризации, режим фиксируют по его документации, а не по данным другого состава.
Отдельно определяют, насколько важен контроль толщины. Если требование строгое, окунание может оказаться неподходящим методом, поскольку в профильных материалах прямо отмечено его ограничение по контролю толщины. В таком случае технологу следует сравнить другие описанные способы нанесения и выбрать тот, для которого требования к слою можно проверить. Метод нанесения должен соответствовать как геометрии деталей, так и критериям приемки.
При закупке и согласовании процесса не стоит опираться только на формулировку «твердосмазочное покрытие». В спецификации указывают требуемые свойства и проверяют, что они подтверждены для выбранного состава. Если нужны сведения о температурной стойкости, коррозионной защите или режиме отверждения, их запрашивают по конкретному продукту. Это помогает не подменять характеристики плунжерного узла параметрами покрытия с другой областью применения.
Итоговая проверка должна связывать материал, способ нанесения и критерии контроля. Стандарты помогают ориентироваться в требованиях и методах, но сами по себе не подтверждают пригодность любого покрытия для любого узла. Решение принимают по совокупности документации на состав, условий эксплуатации и требований к сопрягаемым поверхностям.
Часто задаваемые вопросы
Подходит ли любое твердосмазочное покрытие для плунжерной пары?
Нет. В источниках покрытия для плунжерных пар связаны с гидрооборудованием и парами трения металл-металл. Для выбора проверьте область применения конкретного состава, его заявленные свойства и условия эксплуатации узла. Названия «твердосмазочное покрытие» недостаточно, чтобы подтвердить пригодность материала для плунжерной пары.
Можно ли наносить покрытие на плунжерные отверстия методом окунания?
Окунание описано как один из способов нанесения покрытий, но оно не подходит для всех задач. Если требуется контроль толщины слоя, профильные материалы не рекомендуют выбирать этот метод. Перед обработкой плунжерных отверстий проверьте, допускает ли документация состава окунание и можно ли проконтролировать результат.
Нужно ли смазывать плунжерную пару после нанесения покрытия?
Это зависит от конкретного покрытия и режима работы узла. В одном из описаний указана возможность работы без последующего смазывания, но это не универсальное правило. Проверьте документацию состава и требования к плунжерной паре, прежде чем менять установленный порядок смазывания.
Какие стандарты учитывать при выборе твердосмазочного покрытия?
ISO 8080:1985 описывает требования к производству и испытаниям покрытий с твердыми смазочными материалами. ISO/TS 24137:2023 относится к модификации поверхности для улучшения трения в подшипниках скольжения. Эти документы рассматривают разные подходы и не заменяют проверку характеристик конкретного покрытия для плунжерного узла.
Заключение
Защита плунжерных пар твердосмазочным покрытием требует подбора состава и метода нанесения под конкретный узел. Проверяйте назначение покрытия, подтвержденные антифрикционные и защитные свойства, температурные параметры и возможность контролировать толщину слоя. Окунание рассматривайте с учетом его ограничения по точности контроля, а числа из документации одного состава не переносите на другой.
Следующий шаг - собрать требования к плунжерной паре, выбрать допустимый способ нанесения и сверить их со спецификацией покрытия. Запросите подтверждение нужных характеристик и режима обработки, затем закрепите в технологической карте критерии приемки готового слоя.