Для узла трения металл-металл антипригарное покрытие выбирают не по одному признаку «не липнет», а по сочетанию коэффициента трения, износа, адгезии к основе и стойкости к задиру. PTFE-системы обеспечивают низкое трение, однако их износостойкость зависит от наполнителей, подготовки поверхности и режима работы. Поэтому покрытие с минимальным коэффициентом трения не всегда дает наибольший ресурс.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают покрытие узлов трения или оценивают защиту оборудования от пригорания материала. Разберем, как сравнивать свойства покрытий, какие параметры проверять и почему бытовой опыт со сковородой с антипригарным покрытием не заменяет трибологических испытаний. Отдельно рассмотрим применение покрытия в упаковочном оборудовании.
Как выбрать антипригарное покрытие для промышленного узла
В промышленности под антипригарными обычно понимают покрытия, которые уменьшают трение и склонность поверхностей к задирам или налипанию материала.
Но для подвижной пары металл-металл важнее измеримые трибологические параметры, чем бытовое описание эффекта. Перед выбором нужно определить, работает ли узел всухую, есть ли смазка, каковы нагрузка и скорость, насколько часто меняется направление движения и какие загрязнения попадают в зону контакта.
Для PTFE-покрытий приводят коэффициент трения примерно 0,04–0,10 для систем с очень низким трением и 0,05–0,2 для низкофрикционных покрытий. Диапазоны перекрываются, поскольку результат зависит от нагрузки и скорости испытания. Эти значения нельзя рассматривать как универсальную гарантию для любого узла: режим теста и материалы пары должны быть сопоставимы с эксплуатацией.
Не менее важно оценить износ. Для неполностью наполненного PTFE в сухом скольжении указан удельный износ порядка 10⁻⁴–10⁻⁵ мм³/(Н·м). Это показывает, почему низкое трение не равнозначно длительному ресурсу: материал может легко скользить, но постепенно терять массу или объем. Если нагрузка и цикличность высоки, выбор покрытия только по минимальному коэффициенту трения может привести к преждевременному износу.
Какие условия нужно зафиксировать
Тип движения: скольжение, возвратно-поступательное движение или циклический контакт.
Наличие и режим подачи смазки, а также риск загрязнения контактной зоны.
Материал основы и контртела, шероховатость и состояние поверхности.
Нагрузка, скорость и температура в рабочем цикле.
Приоритет задачи: снижение трения, защита от задиров, уменьшение налипания или увеличение ресурса.
Только после этого стоит сравнивать конкретные системы. Если покрытие нужно для алюминиевого узла, отдельно рассматривают твердое анодирование с пропиткой или совместным нанесением PTFE. Это инженерная система обработки поверхности, а не просто краска с антипригарным эффектом. Для алюминиевых сплавов такое решение связано со стандартом AMS 2482.
Какое антипригарное покрытие лучше: PTFE и наполненные системы
Универсального ответа на вопрос, какое антипригарное покрытие лучше, нет: выбор зависит от того, что ограничивает ресурс узла.
Если важнее минимальное трение и снижение прилипания, PTFE-система может быть подходящим вариантом. Если одновременно нужны низкое трение и повышенная стойкость к износу, рассматривают композиции с наполнителями или многослойные решения.
Для PTFE-композиций приводится ориентир по содержанию наполнителей около 15–25% по массе. Это компромисс между снижением трения, повышением износостойкости и сохранением целостности покрытия. Однако само наличие наполнителя не гарантирует результата: значение имеют тип системы, адгезия к подложке и условия работы. Сопоставлять нужно характеристики готового покрытия, а не только долю наполнителя.
Показательна разница между коэффициентом трения и результатом испытания на истирание. В данных по двум фторполимерным системам одна показала коэффициент трения 0,04–0,07 и потерю массы 12–20 мг на 1000 циклов Taber. Для другой системы указаны 0,04–0,08 и 25–35 мг на 1000 циклов. По этим цифрам видно, что близкий коэффициент трения не означает одинаковой стойкости к истиранию. При этом результаты Taber нельзя напрямую переносить на любой узел: испытание характеризует покрытие в заданной методике, а не воспроизводит все условия эксплуатации.
Термонапыленные покрытия также оценивают с учетом конкретного теста и основы. В одном абразивном испытании коэффициенты трения находились около 0,4–0,6, а износостойкость зависела от подложки. Эти значения нельзя напрямую сравнивать с данными по PTFE, полученными в иных режимах. Разные методики, контактные материалы и нагрузки могут давать несопоставимые результаты.
Что показывает сравнение
| Критерий | Что помогает оценить |
|---|---|
| Коэффициент трения | Сопротивление скольжению в условиях конкретного испытания |
| Удельный износ | Потерю материала на единицу нагрузки и пути трения |
| Taber abrasion | Стойкость к истиранию по потере массы за заданное число циклов |
| Адгезия к подложке | Устойчивость покрытия к отслоению от основы |
| Стойкость к задирам | Поведение поверхностей при контакте и скольжении |
У наполненных и многослойных систем преимущество может проявляться в ресурсе, а у низкофрикционных PTFE-систем - в снижении трения. Поэтому лучшее покрытие определяют по совокупности параметров и условиям, в которых будет работать деталь.
Почему износостойкость зависит от основы и контртела
Покрытие работает не отдельно, а в паре с подложкой и контртелом.
На результат влияют материал обеих деталей, шероховатость, подготовка поверхности и характер контакта. Даже одна и та же система может вести себя по-разному на разных основах или при изменении скорости, нагрузки и температуры.
Для формирования устойчивого скольжения важна поверхность основы. В материалах по PTFE указано, что более гладкая основа с Ra < 1 мкм ускоряет формирование transfer film и способствует снижению установившегося трения. Transfer film - переносимый на контртело слой материала, который участвует в формировании режима трения. Если подготовка поверхности не соответствует требованиям системы, расчетный эффект покрытия может не проявиться.
При оценке износостойкости следует различать истирание, скользящий износ и задир. Испытание на истирание показывает поведение при конкретном абразивном воздействии, но не отвечает на все вопросы о работе пары металл-металл. Для скользящего контакта используют испытания на трибометре, например линейное возвратно-поступательное движение с шариком из нержавеющей стали марки 440. В протоколе важны не только итоговые цифры, но и условия испытания.
У алюминиевых деталей может применяться твердое анодирование с PTFE-пропиткой или совместным осаждением. Такое покрытие описывается как твердый самосмазывающийся слой с низким трением и стойкостью к скалыванию, отслаиванию, коррозии, абразивному износу и задирам. Для этого типа обработки алюминиевых сплавов указан стандарт AMS 2482. Это не универсальная замена другим покрытиям: решение привязано к материалу основы и требованиям узла.
Что запросить для технического сравнения
Сведения о подложке и подготовке поверхности.
Метод испытания, материал контртела и параметры контакта.
Коэффициент трения и показатель износа с описанием условий измерения.
Данные об адгезии и стойкости к задиру, если они важны для узла.
Требования к нанесению и отверждению покрытия.
В отдельных системах оптимальные свойства достигаются при определенном режиме отверждения. Для одной формулы в технических данных указан режим 225 °C. Переносить эту температуру на другие покрытия нельзя: параметры нанесения и отверждения сверяют с документацией именно выбранной системы.
Покрытие узлов трения в упаковочном оборудовании
В упаковочном оборудовании материал может контактировать с нагретыми или движущимися деталями, а налипание влияет на стабильность процесса.
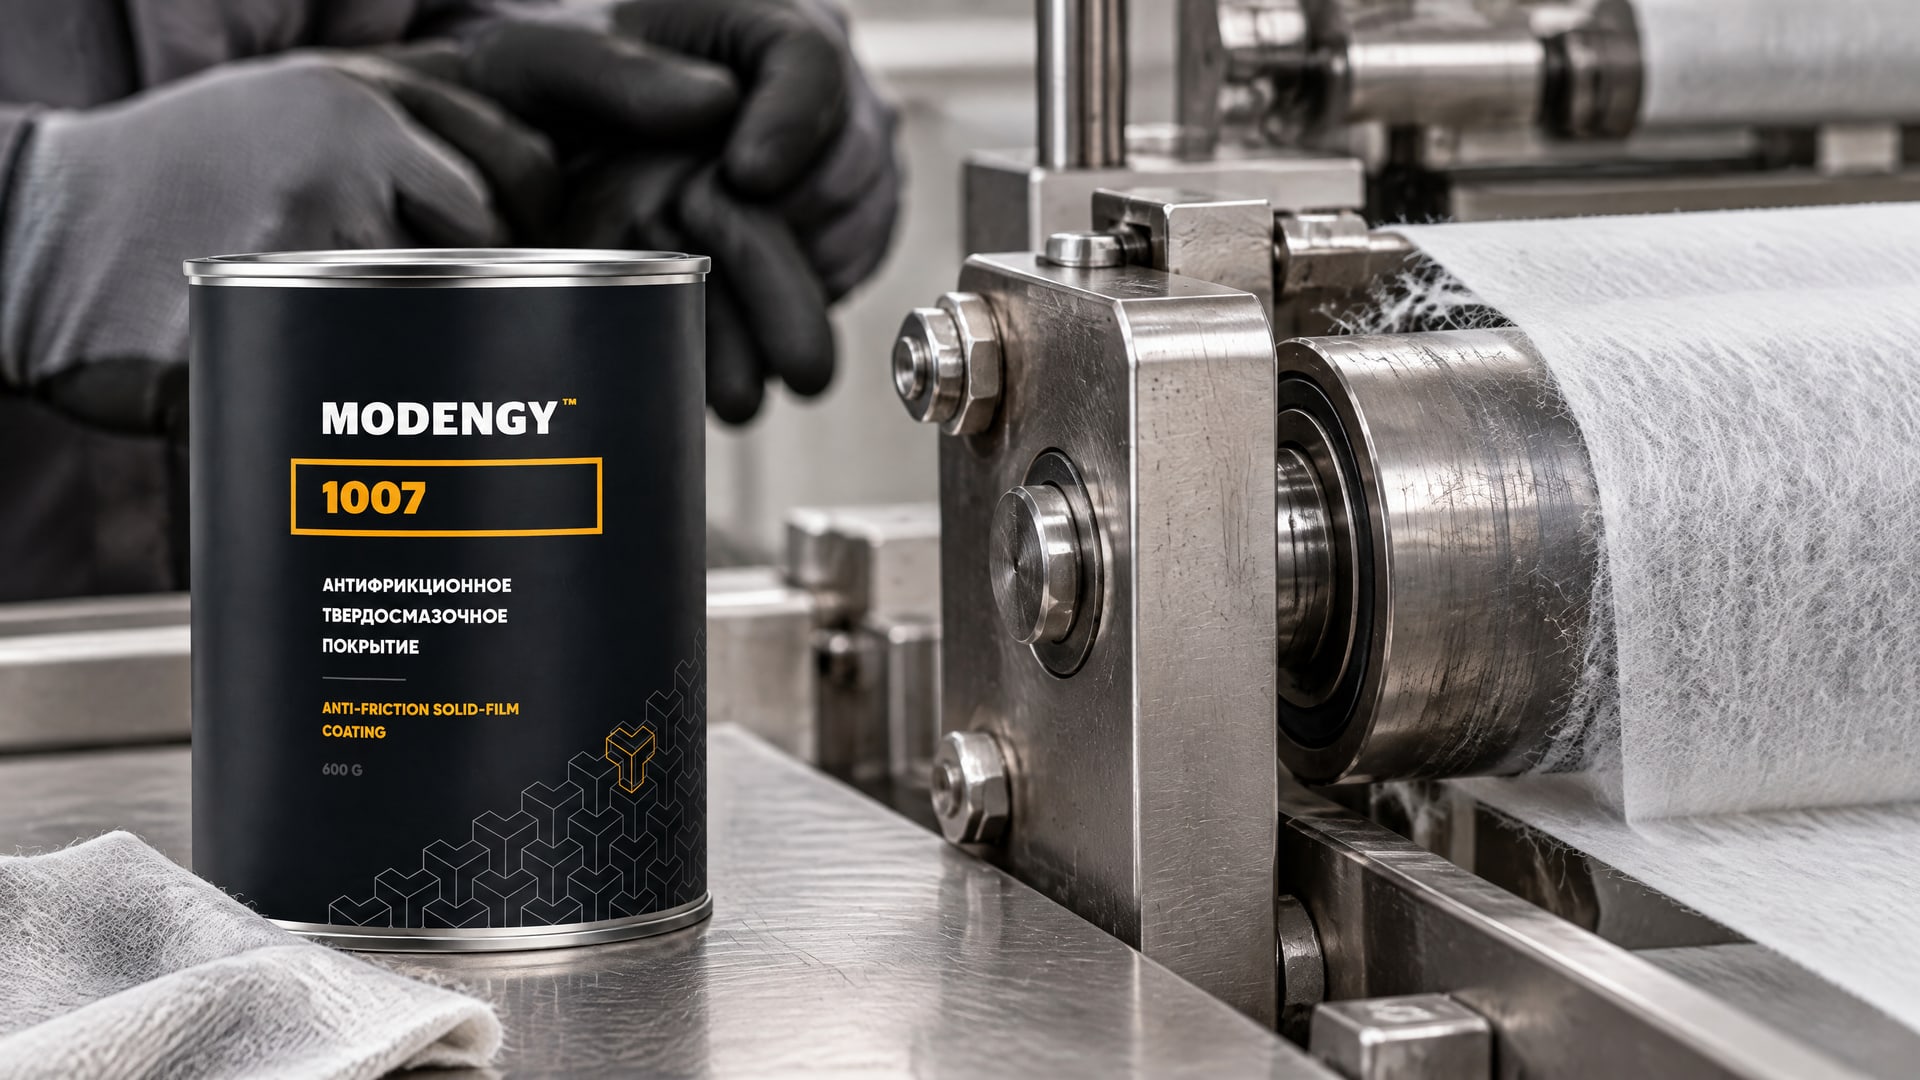
При оценке решения важно понять, где именно возникает контакт, как движется материал и какая поверхность оборудования соприкасается с ним. Эти условия определяют, требуется ли снизить трение, уменьшить налипание или решить обе задачи одновременно.
Само выражение «защита от пригорания» не описывает нагрузку на покрытие и его износ. Для движущегося узла нужно учитывать цикличность контакта, состояние поверхности и загрязнения. Если материал задерживается на рабочем элементе, следует также проверить, не связано ли это с геометрией детали, качеством поверхности или режимом процесса. Покрытие не исправляет автоматически проблемы конструкции и настройки оборудования.
При этом смазка упаковочного оборудования и антипригарное покрытие решают разные задачи. Смазка снижает трение в узле, а покрытие формирует функциональную поверхность детали. В зависимости от конструкции и режима работы может потребоваться одно решение или их сочетание. Нельзя заранее считать, что покрытие полностью заменит смазку: источники по PTFE-системам указывают, что износ в паре сохраняется, а в некоторых режимах важны смазка, подслой или наполнители.
В кейсе упаковочного оборудования, где нужно исключить пригорание нетканого материала, для обработки рабочей поверхности применяют MODENGY 1007. Перед переносом такого решения на другой механизм проверяют, совпадают ли тип материала, характер контакта и режим работы. Это позволяет отделить эффект снижения налипания от требований к ресурсу и износостойкости.
Для других узлов трения металл-металл, где требуется снизить трение и защитить детали от износа, рассматривают антифрикционные покрытия MODENGY, в том числе системы на основе PTFE. Конкретный вариант подбирают по материалу основы, режиму трения и приоритетному показателю. Само название материала не заменяет проверку технических характеристик и совместимости покрытия с технологией нанесения.
Как проверять покрытие перед промышленным применением
До закупки покрытия важно согласовать, какие показатели будут определять результат.
Если главная задача - уменьшить трение, сравнивают коэффициент трения в релевантном режиме. Если ограничивающим фактором становится износ, проверяют потерю массы или объема и стойкость к истиранию. Для узлов, где возможны задиры или отслоение, отдельно оценивают соответствующие свойства и адгезию к подложке.
Методы испытаний нельзя считать взаимозаменяемыми. Например, данные Taber abrasion в мг на 1000 циклов описывают потерю массы в конкретном испытании. Удельный износ в мм³/(Н·м) нормирован по нагрузке и пути трения. Коэффициент трения характеризует сопротивление скольжению в заданных условиях. Сводить эти показатели к единому рейтингу без учета методики некорректно.
Для сопоставления полезно запросить условия испытаний и проверить, насколько они приближены к эксплуатации. В испытаниях PTFE-покрытий используют линейное возвратно-поступательное трение с шариком из нержавеющей стали 440. Если в реальном узле другое контртело, иной тип движения или иная нагрузка, результаты следует трактовать с осторожностью. Для оценки ресурса может понадобиться проверка на деталях или образцах с той же подготовкой поверхности.
Практический порядок выбора
Зафиксировать условия работы: нагрузку, скорость, температуру, цикличность и наличие смазки.
Указать материал основы, контртела и требования к подготовке поверхности.
Определить приоритет: снижение трения, уменьшение налипания, защита от задиров или износостойкость.
Сравнить покрытия по нескольким показателям и сопоставимым методикам.
Проверить требования к нанесению, отверждению и контролю готовой поверхности.
Если нужно купить антипригарное покрытие для серийного применения, закупщику стоит сверить карточку товара с технической спецификацией узла и согласованными критериями испытаний. Для инженерного решения важны не только заявленный эффект, но и предсказуемость результата на конкретной подложке. Это сокращает риск выбора по одному привлекательному показателю, который не отражает реальный режим трения.
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для узла металл-металл?
Универсального варианта нет. PTFE-системы обеспечивают низкое трение, но износостойкость неполностью наполненного PTFE может быть умеренной. Для повышенного ресурса рассматривают наполненные или многослойные системы, а для алюминия - твердое анодирование с PTFE. Сравнивать решения нужно по условиям испытаний, материалу основы и контртелу.
Можно ли оценить промышленное покрытие по сковороде с антипригарным покрытием?
Нет. Бытовая сковорода помогает понять сам принцип снижения прилипания, но не показывает, как поверхность поведет себя при нагрузке, возвратно-поступательном скольжении или контакте металл-металл. Для промышленной детали нужны данные о коэффициенте трения, износе, адгезии и стойкости к задирам в подходящей методике.
Низкий коэффициент трения означает высокую износостойкость?
Нет. Это разные характеристики. Для отдельных PTFE-систем коэффициент трения может быть близким, тогда как потеря массы в испытании Taber различается: 12–20 мг и 25–35 мг на 1000 циклов. Поэтому при выборе покрытия нужно оценивать и трение, и износ, а также учитывать методику измерения.
Заменяет ли антипригарное покрытие смазку?
Не всегда. Покрытие может снижать трение и препятствовать налипанию, но износ в паре трения сохраняется. В некоторых режимах для ресурса нужны смазка, наполнители или подслой. Решение зависит от нагрузки, скорости, температуры, материалов деталей и конструкции узла.
Заключение
Антипригарное покрытие для узла металл-металл выбирают по сочетанию низкого трения, износостойкости, адгезии и совместимости с основой. Минимальный коэффициент трения не гарантирует максимальный срок службы, а показатели, полученные разными методами, нельзя напрямую сопоставлять. Для оборудования также важно различать снижение налипания материала и защиту самого узла от износа.
Следующий шаг - описать режим работы, материалы деталей и основной критерий выбора, затем запросить сопоставимые данные по трению и износу. Если испытания подтверждают пригодность покрытия для конкретной пары и условий нанесения, результат можно проверить на образце или рабочей детали.