Выбор между антифрикционным покрытием холодного и горячего отверждения зависит от материала детали, доступного оборудования и требуемого режима обработки. Холодное отверждение помогает избежать нагрева изделия, а горячее требует выдержки при заданной температуре. Для промышленных систем встречаются режимы от комнатной температуры до 250 °C и время отверждения от 2 до 90 минут.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие для серийного производства или ремонта. Разберем различия между способами отверждения, подготовку поверхности, нанесение и контроль результата. Отдельно рассмотрим, какие условия нужно проверить до запуска процесса на реальных деталях.
Чем отличаются холодное и горячее отверждение антифрикционных покрытий
Холодное отверждение, также называемое отверждением при комнатной температуре, не требует печи для формирования пленки.
Конкретное время зависит от состава: для одного из типовых покрытий через 5 минут при 23 °C пленка становится сухой на ощупь, а полные свойства достигаются после 2 часов при 23 °C. В качестве способа ускорения для этого состава указан горячий воздух при 80 °C. Эти значения описывают отдельный пример, а не универсальный режим для всех материалов.
Горячее отверждение предполагает нагрев покрытия и детали по установленному графику. Среди типовых примеров есть выдержка 60 минут при 120 °C, а также режимы 30 и 20 минут при 200 °C для других составов. Поэтому нельзя переносить время и температуру от одного покрытия к другому: параметры задает документация выбранного материала.
| Параметр | Холодное отверждение | Горячее отверждение |
|---|---|---|
| Температура | Комнатная температура; для отдельных составов возможно ускорение горячим воздухом | Нагрев по установленному режиму |
| Пример времени | Полные свойства одного типового состава достигаются за 2 часа при 23 °C | Примеры режимов: 60 минут при 120 °C, 30 минут при 200 °C |
| Ограничение процесса | Проверяют совместимость покрытия с материалом детали и условиями эксплуатации | Проверяют возможность прогреть саму деталь и выдержать заданный режим |
Ключевое различие для производства заключается не в том, что один способ всегда лучше другого, а в доступных условиях обработки. Холодный процесс может быть удобен для деталей, чувствительных к нагреву. Для термочувствительных материалов, включая полимеры, до нанесения рекомендуют проверить термостабильность и склонность к образованию трещин.
Горячее отверждение рассматривают, если изделие выдерживает нагрев и для выбранной системы важны ее свойства после полимеризации при повышенной температуре. Однако предполагаемое преимущество нужно подтвердить на реальных деталях. При выборе учитывают нагрузку, скорость, температуру работы узла, материал пары трения и необходимость последующей сборки или разборки.
Почему нельзя сравнивать покрытия только по времени
Короткое время выдержки само по себе не означает, что состав подходит для конкретного узла. Для одного покрытия пять минут при 23 °C означают только сухость на ощупь, а полные свойства достигаются позже. У другого материала могут быть свои требования к подготовке, толщине и режиму отверждения.
Условия процесса сверяют с технической документацией конкретного покрытия. Если меняются размер детали, материал основы или способ нанесения, режим стоит проверить на изделии или представительной пробе. Такой подход помогает избежать ситуации, когда время выдержки выбрано по температуре воздуха, но изделие не прогрелось или пленка не достигла нужной степени отверждения.
Как выбрать покрытие для детали и производственного процесса
Подбор начинают с условий работы узла, а не с выбора способа нанесения.
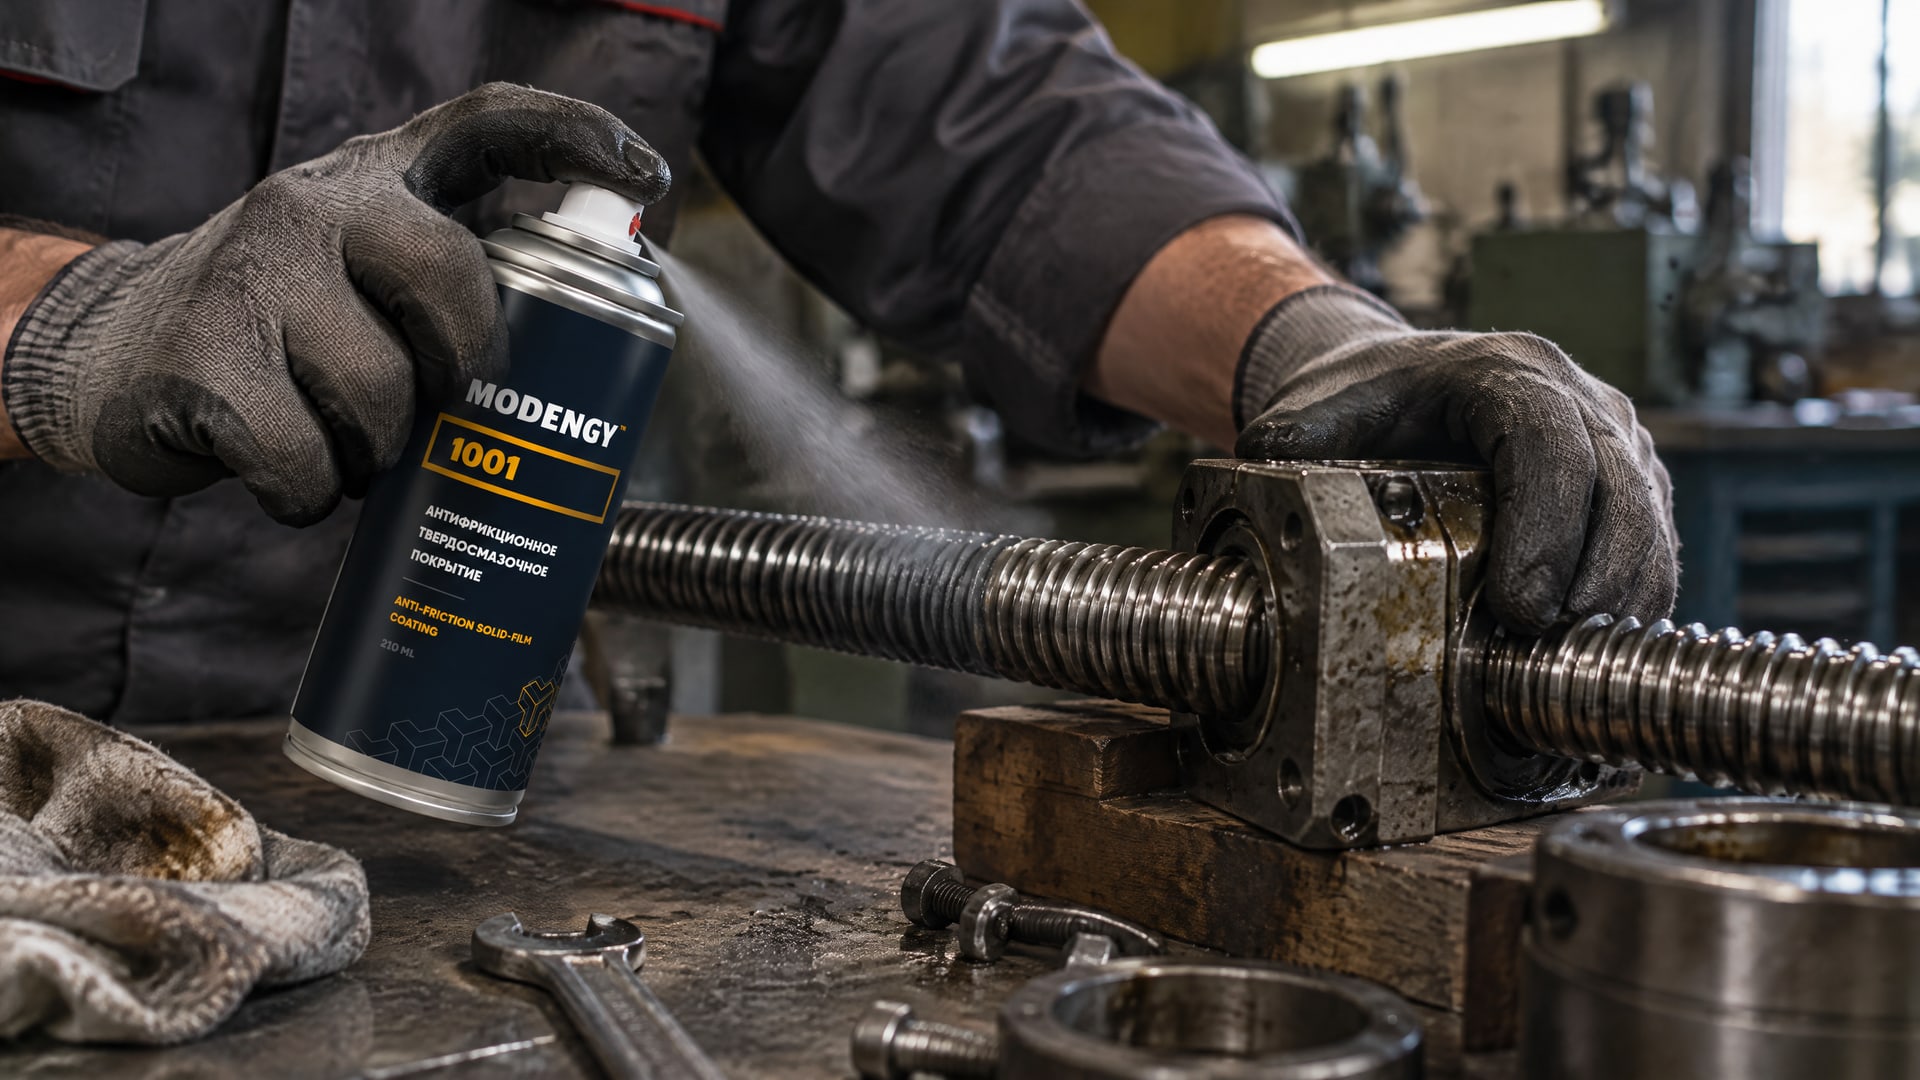
Для пары трения важны нагрузка, скорость, рабочая температура, материалы контактирующих деталей и требования к сборке. Для антифрикционного покрытия кольца дополнительно учитывают геометрию изделия и возможность равномерно обработать рабочую поверхность. Для разных форм деталей могут применяться распыление, окунание, центрифугирование, кисть, валик или трафаретная печать.
Следующий вопрос - выдержит ли изделие тепловой режим горячего отверждения. Если нагрев нежелателен, рассматривают холодное отверждение, но предварительно проверяют совместимость состава с материалом детали. Для полимеров и других термочувствительных материалов проводят испытание на термостабильность и образование трещин. Если изделие можно нагревать, режим термоотверждения все равно подтверждают на конкретной детали.
В серийном производстве важно оценить не только заданную температуру печи, но и прогрев самой детали. Крупным изделиям может потребоваться больше времени выдержки, чем небольшим, поэтому контроль только температуры воздуха не подтверждает соблюдение режима. Если в партии есть детали разных размеров, условия обработки проверяют с учетом наиболее массивных изделий.
Для отдельных задач уместны покрытия с разными механизмами отверждения. Так, MODENGY 1001 в подборе рассматривают для ходовых винтов и подшипников скольжения, когда нужен процесс при комнатной температуре.
Отверждение MODENGY 1001: при комнатной температуре.
Если для соединения предусмотрено отверждение при повышенной температуре, в подборе может рассматриваться MODENGY 1003 для шлицевых соединений.
Отверждение MODENGY 1003: при +170 °C.
Эти параметры не заменяют проверку совместимости с материалом и требованиями узла. Для обоих вариантов инженер сверяет режим, условия эксплуатации и способ подготовки поверхности с технической документацией продукта. В закупке при этом важно сопоставлять не только стоимость материала, но и затраты на оборудование, время обработки и организацию стабильного процесса.
Когда холодное отверждение практичнее
Холодный процесс имеет смысл рассматривать, если деталь чувствительна к нагреву или производство не располагает подходящей печью. Он также может упростить обработку изделий, которые сложно разместить в термическом оборудовании. Но отсутствие нагрева не отменяет требований к чистоте поверхности, равномерности пленки и времени достижения полных свойств.
Когда оправдано горячее отверждение
Горячий процесс подходит, если изделие допускает заданную температуру и производство может обеспечить равномерный прогрев. Для крупных деталей необходимо учитывать, что время выдержки может увеличиваться. Режим проверяют не только на пробных образцах, но и на деталях, близких к серийным по размеру и массе.
Подготовка поверхности и нанесение твердой смазки
До нанесения поверхность должна быть сухой и чистой.
В технических материалах по покрытиям отдельно подчеркивают необходимость очистки и обезжиривания. Для отдельных систем и материалов может потребоваться дополнительная подготовка, например фосфатирование или пескоструйная обработка. Ее необходимость определяют по требованиям к покрытию и поверхности детали.
Метод нанесения выбирают по геометрии изделия, его массе, размеру партии и вязкости состава. В промышленности используют распыление, окунание, центрифугирование, кисть, валик и трафаретную печать. Задача процесса - получить равномерную тонкую пленку; способ, подходящий для большой партии простых деталей, не обязательно будет удобен для единичных изделий сложной формы.
Для ряда твердосмазочных покрытий рекомендуемая толщина сухой пленки находится в диапазоне 5–20 мкм; в типовых применениях встречается диапазон 10–15 мкм. Эти значения не следует считать единым нормативом для всех составов. Слишком толстый слой не становится автоматически более эффективным: толщину задают документация продукта и требования к узлу.
Что проверить перед нанесением
Удалены ли загрязнения и остатки обезжиривающего средства.
Сухая ли поверхность перед обработкой.
Подходит ли выбранный способ нанесения для геометрии детали и размера партии.
Можно ли получить равномерную тонкую пленку на рабочих поверхностях и в зазорах.
Соответствует ли режим отверждения материалу детали и характеристикам покрытия.
При серийном нанесении полезно проверить процесс на деталях из партии, а не ограничиваться оценкой на плоском образце. Геометрия изделия может влиять на равномерность покрытия и прогрев. Если изделие крупное, учитывают время, необходимое для достижения требуемого температурного режима самой деталью.
Почему одинаковая толщина не всегда означает одинаковый результат
Толщина пленки - только один из параметров процесса. На результат также влияют подготовка поверхности, способ нанесения и полнота отверждения. Поэтому контроль проводят комплексно: оценивают равномерность покрытия, соблюдение технологического режима и сцепление пленки с основой. Для измерения адгезии сухих пленочных смазок существует метод ASTM D2510.
Как контролировать отверждение и качество покрытия
Контроль начинается с проверки соблюдения режима, указанного для конкретного состава.
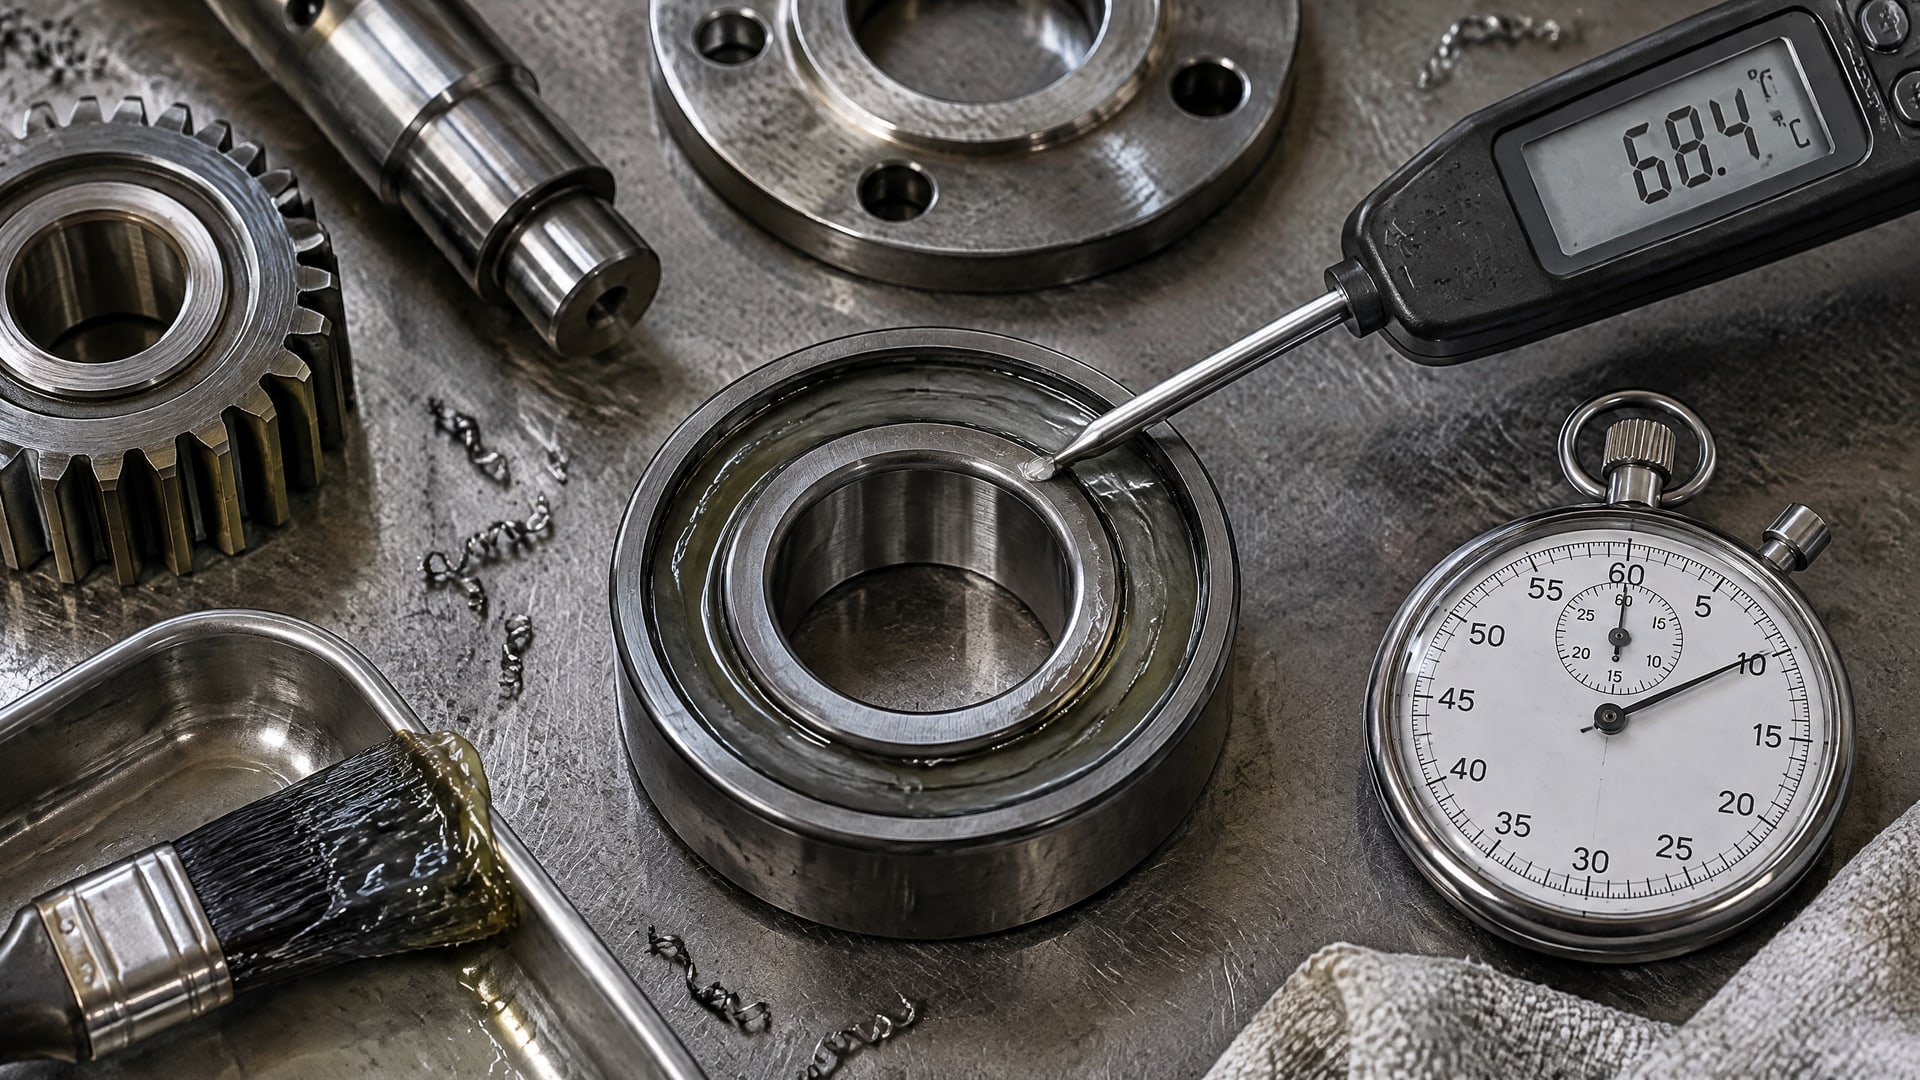
Для холодного отверждения важны температура и время выдержки. Для горячего - температура и фактический прогрев изделия, а также продолжительность выдержки. Ориентироваться только на показания воздуха в печи недостаточно, особенно при обработке крупных деталей.
Один из практических способов проверки полноты отверждения - тест протиранием растворителем, известный как wipe test. Если пленка удаляется при такой проверке, покрытие не достигло полного отверждения. Метод применяют с учетом инструкции для конкретного материала: вид растворителя и условия испытания нельзя произвольно выбирать как универсальные для всех покрытий.
Для оценки адгезии сухих пленочных смазок используют ASTM D2510. Это метод испытания сцепления покрытия с поверхностью, а не универсальный стандарт, который задает все параметры нанесения и эксплуатации. ISO 8080:1985 относится к твердосмазочным покрытиям для защиты крепежных изделий из титана от заедания и устанавливает требования к таким покрытиям, обеспечению качества, упаковке и поставке. Эти документы применимы к разным задачам, поэтому один не заменяет другой.
| Что контролируют | На что обратить внимание |
|---|---|
| Подготовку | Чистота, сухость и обезжиривание поверхности |
| Нанесение | Равномерность и соответствие толщины требованиям выбранного состава |
| Отверждение | Время и температура, включая прогрев самой детали при горячем процессе |
| Адгезию | Метод испытания, соответствующий задаче, например ASTM D2510 |
| Назначение стандарта | ISO 8080:1985 применяют в контексте твердосмазочных покрытий для титанового крепежа |
До запуска серии результаты проверяют на изделиях, близких к производственным по материалу, размеру и геометрии. Если покрытие наносится на новые детали или меняется метод обработки, процесс подтверждают заново. Такой контроль помогает отделить проблему материала от ошибок подготовки, нанесения или отверждения.
Частые ошибки при выборе и нанесении покрытия
Распространенная ошибка - считать, что холодное отверждение всегда уступает горячему.
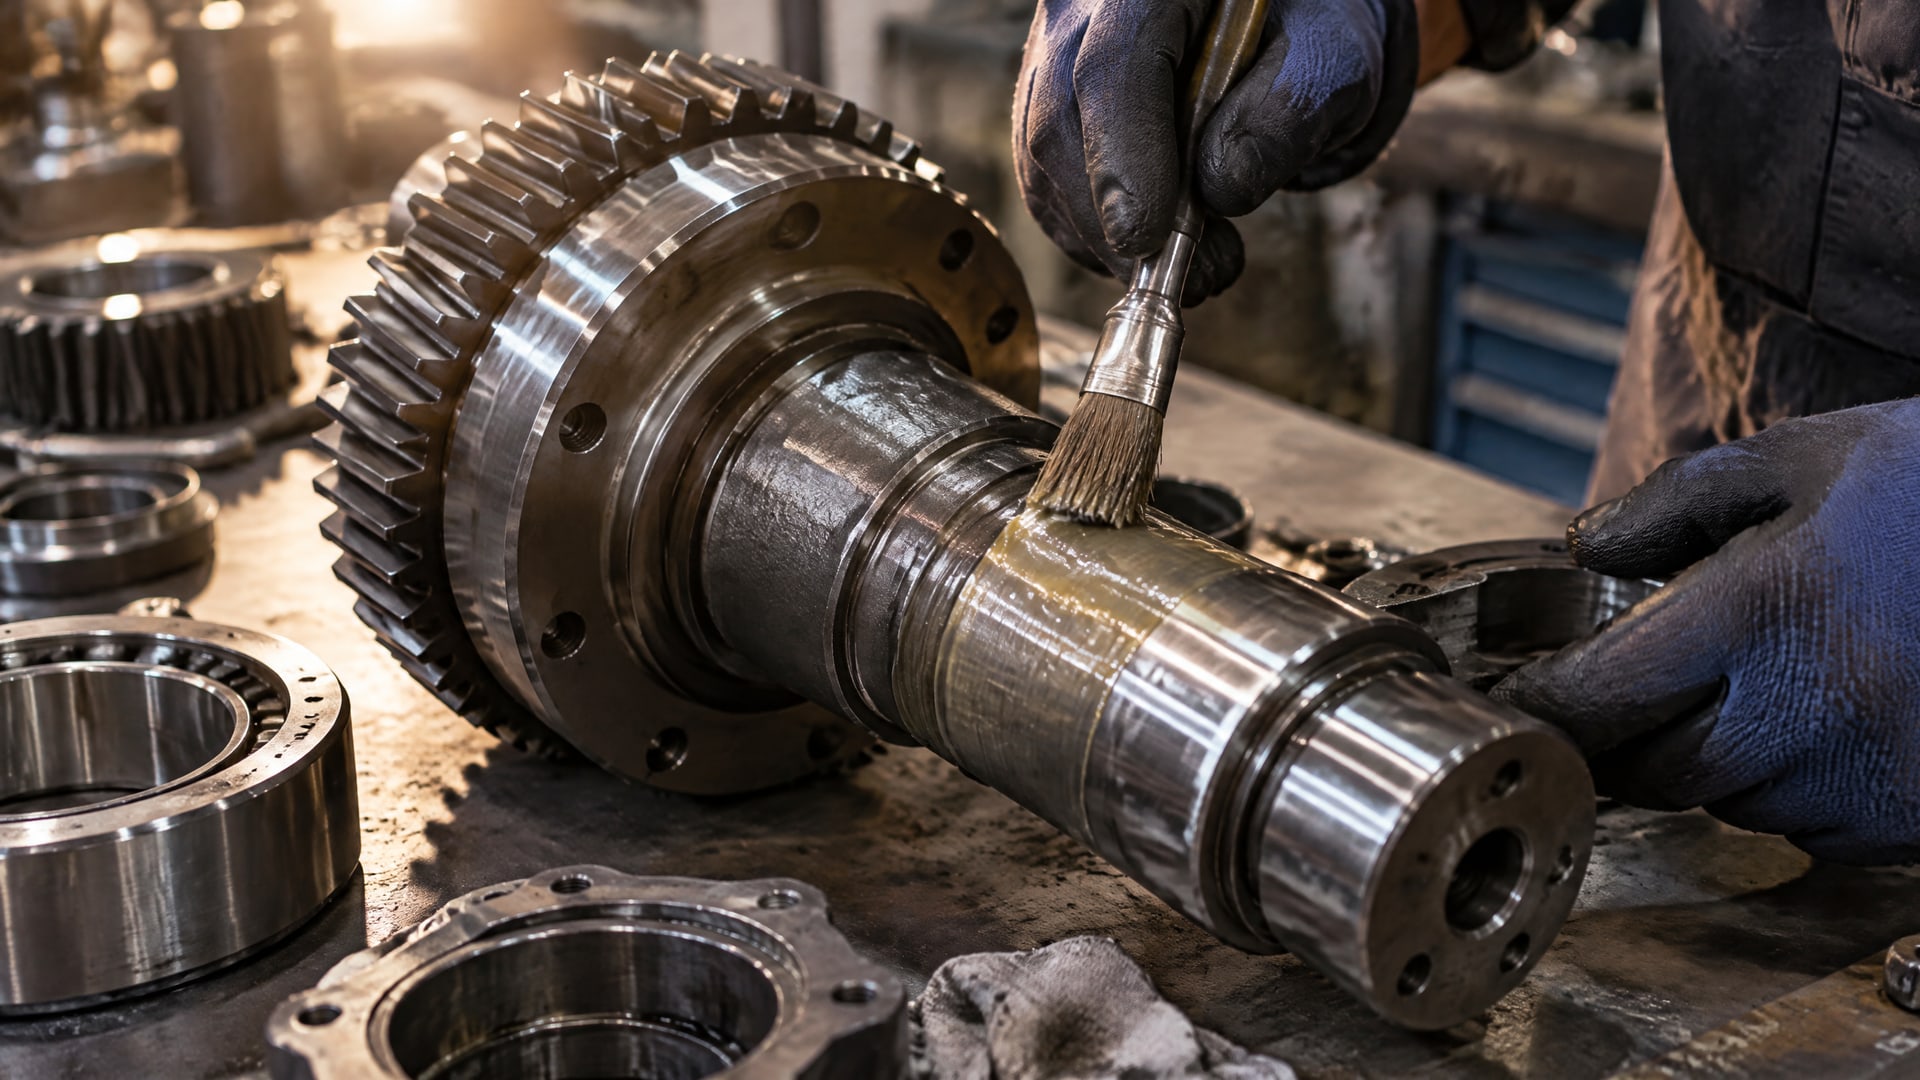
Выбор зависит от материала детали, оборудования и условий эксплуатации. Для изделия, которое нельзя нагревать, холодный процесс может быть практичнее; для горячего отверждения требуется возможность выдержать заданную температуру. Преимущество конкретной системы проверяют на реальном изделии, а не выводят только из способа отверждения.
Еще одна ошибка - переносить параметры одного состава на другой. В отрасли встречаются режимы от комнатной температуры до 250 °C и время отверждения от 2 до 90 минут. Примеры 60 минут при 120 °C, 30 минут при 200 °C и 20 минут при 200 °C относятся к разным составам и не образуют общей инструкции. Перед обработкой сверяются с технической документацией выбранного продукта.
Нельзя пропускать подготовку поверхности или пытаться компенсировать загрязнения увеличением толщины пленки. Для ряда покрытий типовая толщина составляет 5–20 мкм, а в некоторых применениях - 10–15 мкм. Поверхность перед нанесением должна быть сухой и чистой, обычно после обезжиривания; отдельным системам может потребоваться дополнительная обработка.
Что учитывать в серии
При переходе от пробной партии к серии проверяют, остается ли стабильным нанесение и соблюдается ли отверждение на деталях разных размеров. Для печи важно оценить прогрев изделия, а не только показания воздуха. Для крупных деталей время выдержки может потребовать увеличения, поэтому режим подтверждают на наиболее массивном или сложном изделии партии.
Какие документы помогают избежать разночтений
ASTM D2510 описывает метод измерения адгезии сухих пленочных смазок. ISO 8080:1985 относится к специальной задаче - твердосмазочным покрытиям для титанового крепежа, предназначенным для защиты от заедания. Ни один из этих документов не следует трактовать как универсальную инструкцию для всех антифрикционных покрытий и способов отверждения.
Часто задаваемые вопросы
Чем холодное отверждение покрытия отличается от горячего?
При холодном отверждении пленка формируется при комнатной температуре, хотя отдельные составы допускают ускорение горячим воздухом. Горячее отверждение требует заданного нагрева детали. Время и температура зависят от конкретного покрытия: для отдельных примеров указаны 2 часа при 23 °C, 60 минут при 120 °C и 30 минут при 200 °C.
Можно ли наносить твердосмазочное покрытие без подготовки поверхности?
Перед нанесением поверхность должна быть чистой и сухой, обычно после обезжиривания. Для отдельных систем применяют дополнительную подготовку, включая фосфатирование или пескоструйную обработку. Отказ от очистки не заменяют более толстым слоем: подготовка влияет на сцепление пленки с основой и качество покрытия.
Как понять, что покрытие полностью отверждено?
Сначала проверяют соблюдение времени и температуры, указанных для выбранного состава. Для горячего процесса учитывают прогрев самой детали, а не только воздуха в печи. В качестве практической проверки используют wipe test растворителем: если пленка удаляется, отверждение неполное. Условия теста сверяют с документацией покрытия.
Есть ли один стандарт для всех антифрикционных покрытий?
Универсального стандарта, который задает требования для всех покрытий и задач, нет. ASTM D2510 описывает метод измерения адгезии сухих пленочных смазок. ISO 8080:1985 относится к твердосмазочным покрытиям для защиты крепежа из титана от заедания, поэтому его область применения ограничена этой задачей.
Заключение
Холодное отверждение выбирают, когда важно избежать нагрева изделия или у производства нет подходящего термического оборудования. Горячее отверждение рассматривают для деталей, которые выдерживают заданную температуру и могут быть равномерно прогреты. В обоих случаях режим, подготовку поверхности и толщину пленки определяют по документации конкретного покрытия, а результат подтверждают на изделии.
Следующий шаг - описать условия работы узла, материал детали, ее размеры и доступный способ обработки. Затем сверить эти данные с требованиями к покрытию, провести пробное нанесение и проверить качество отверждения и адгезию до запуска серийной партии.