Анаэробный герметик обычно не используют как универсальное средство для нанесения поверх краски. Он отверждается при отсутствии воздуха и контакте с металлом, поэтому рассчитан прежде всего на металлические соединения с малым зазором. На окрашенной детали важно оценить не только адгезию герметика к краске, но и совместимость состава с покрытием, а также условия отверждения.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, когда допустима герметизация окрашенных деталей анаэробным составом, какие испытания проверить и почему результат нельзя оценить только по тому, повреждает ли герметик краску сразу после нанесения.
Как работает анаэробный герметик на окрашенном металле
Анаэробный состав отверждается при одновременном выполнении двух условий: воздух исключен из зоны соединения, а материал контактирует с металлом.
Поэтому его типичная задача - фиксация, уплотнение или удержание металлических деталей внутри соединения. Нанесение поверх непрерывного слоя краски не обеспечивает автоматически ни нужного контакта с металлом, ни условий для полноценного отверждения.
Для таких составов характерен малый зазор: в технических материалах указан предел примерно до 0,1 мм. Это не означает, что герметик заполнит широкое пространство или надежно приклеится к окрашенной поверхности. Если краска остается между металлическими деталями, она может выступать барьером для контакта с металлом, а значит, повлиять на отверждение соединения.
Есть и другой фактор: анаэробные соединения могут быть хрупкими и не подходят для гибких оснований. Если лакокрасочная пленка эластична или деформируется вместе с деталью, прочность самого состава не гарантирует надежной работы всего соединения. В таких случаях оценивают поведение системы целиком, а не только сцепление герметика с верхним слоем краски.
Это не исключает применение анаэроба на окрашенном металле в любой ситуации. Важны конструкция узла, наличие контакта с металлом, зазор, свойства покрытия и подтвержденная совместимость конкретного состава с ним. Если герметик должен работать по сплошной эмали, следует рассматривать материал, в документации которого прямо указана совместимость с окрашенными поверхностями.
Адгезия герметика к краске и совместимость с эмалью
Понятия «совместим с краской» и «можно окрашивать» описывают разные свойства.
Совместимость с покрытием означает, что контакт герметика с уже окрашенной деталью не вызывает вредного взаимодействия между материалами. Возможность окраски означает, что на полностью отвержденный герметик можно нанести краску без повреждающего взаимодействия.
Поэтому отсутствие видимого повреждения эмали сразу после нанесения не доказывает, что адгезия герметика к краске будет надежной. Необходимо отдельно учитывать сцепление с существующим покрытием, воздействие состава на него и условия последующей окраски, если она предусмотрена технологией.
В материалах по испытаниям покрытия и герметиков приведена методика DIN 52452-4. Испытание A1 оценивает совместимость существующего покрытия с последующим нанесением герметика, а A2 - совместимость полностью отвержденного герметика с последующей окраской прилегающей зоны. Эти испытания отвечают на разные вопросы, поэтому наличие результата по одному из них не подтверждает автоматически другое свойство.
Для оценки прочности соединений на металлах также упоминается ASTM D1002. В ускоренных испытаниях адгезии после воздействия влажности используются ASTM D4585 и ASTM D2247. Выбор проверки зависит от конструкции и условий эксплуатации: важно оценивать не абстрактную «адгезию к краске», а поведение конкретной связки материалов после предусмотренного воздействия.
Подготовка окрашенной поверхности и роль праймера
Перед герметизацией поверхность очищают, высушивают и обезжиривают.
Даже если состав допускает некоторую терпимость к загрязнениям, лучшие результаты получают на подготовленной поверхности. Для окрашенной детали это особенно важно: загрязнение может повлиять на контакт материалов и затруднить оценку того, чем вызван неудовлетворительный результат - покрытием, загрязнением или самим герметиком.
Необходимость праймера зависит от металла и состояния поверхности. На активных металлах, включая обычную сталь, латунь, бронзу, медь и железо, праймер часто не требуется. Для неактивных металлов и пассивных поверхностей, в том числе покрытых, оцинкованных и анодированных, его часто рекомендуют, чтобы обеспечить полное отверждение.
Краска может отделять анаэробный состав от металлической основы. Поэтому нельзя считать, что праймер всегда решит проблему сцепления с эмалью: сначала следует проверить, предусмотрен ли он для конкретного состава и поверхности. Требования к подготовке, применению активатора или праймера сверяют с технической документацией герметика и покрытия.
Если деталь должна оставаться окрашенной после сборки, также проверяют, не повредит ли состав эмаль и не изменится ли сцепление после предусмотренных условий эксплуатации. Для этого используют согласованную процедуру испытаний, а не ограничиваются визуальной оценкой сразу после нанесения.
Как проверить герметизацию окрашенных деталей
До запуска процесса на производстве следует определить, где именно будет работать герметик: внутри соединения металл-металл или по окрашенной поверхности.
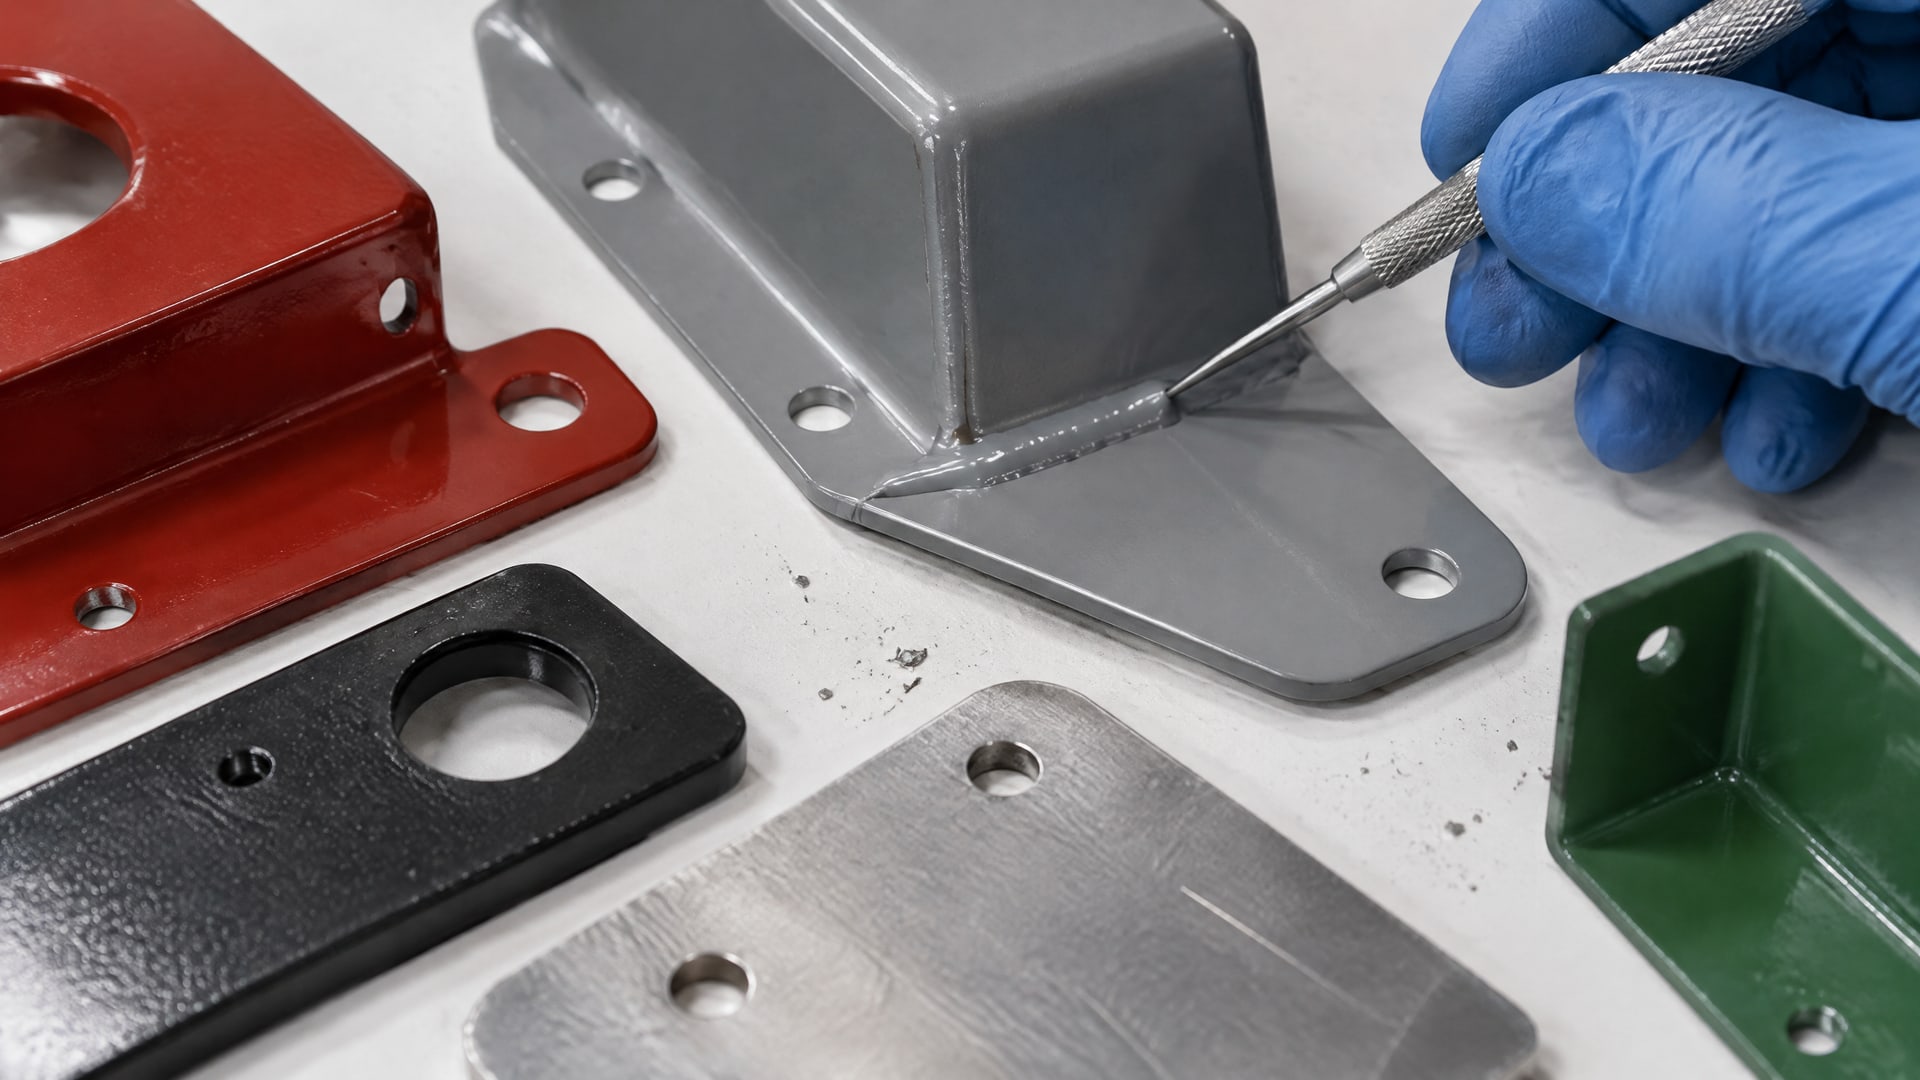
В первом случае оценивают контакт с металлом, зазор и отверждение. Во втором необходимо прямое подтверждение совместимости с покрытием и требуемого сцепления.
Проверку удобно вести по этапам:
Сверить техническую документацию герметика и краски: наличие указания на совместимость с окрашенными поверхностями и требования к подготовке.
Установить, будет ли состав контактировать с металлом и исключен ли воздух в зоне соединения.
Проверить, относится ли покрытие к пассивным поверхностям и нужен ли для него праймер или активатор.
Испытать систему герметик-покрытие на образце детали или технологическом образце.
Если после сборки предусмотрена окраска, отдельно проверить совместимость полностью отвержденного герметика с последующим нанесением краски.
Для испытаний могут применяться DIN 52452-4, Test A1 и A2, а также методы ASTM D1002, ASTM D4585 и ASTM D2247 - в зависимости от того, оценивают ли совместимость покрытия, прочность соединения или адгезию после воздействия влажности. Само упоминание стандарта не заменяет требований конкретной технологии: заранее определяют, какое свойство требуется подтвердить и на каком образце проводить проверку.
Когда анаэроб подходит для плоского фланца
В плоском металлическом фланцевом соединении задача может включать не только удержание деталей, но и герметизацию стыка.
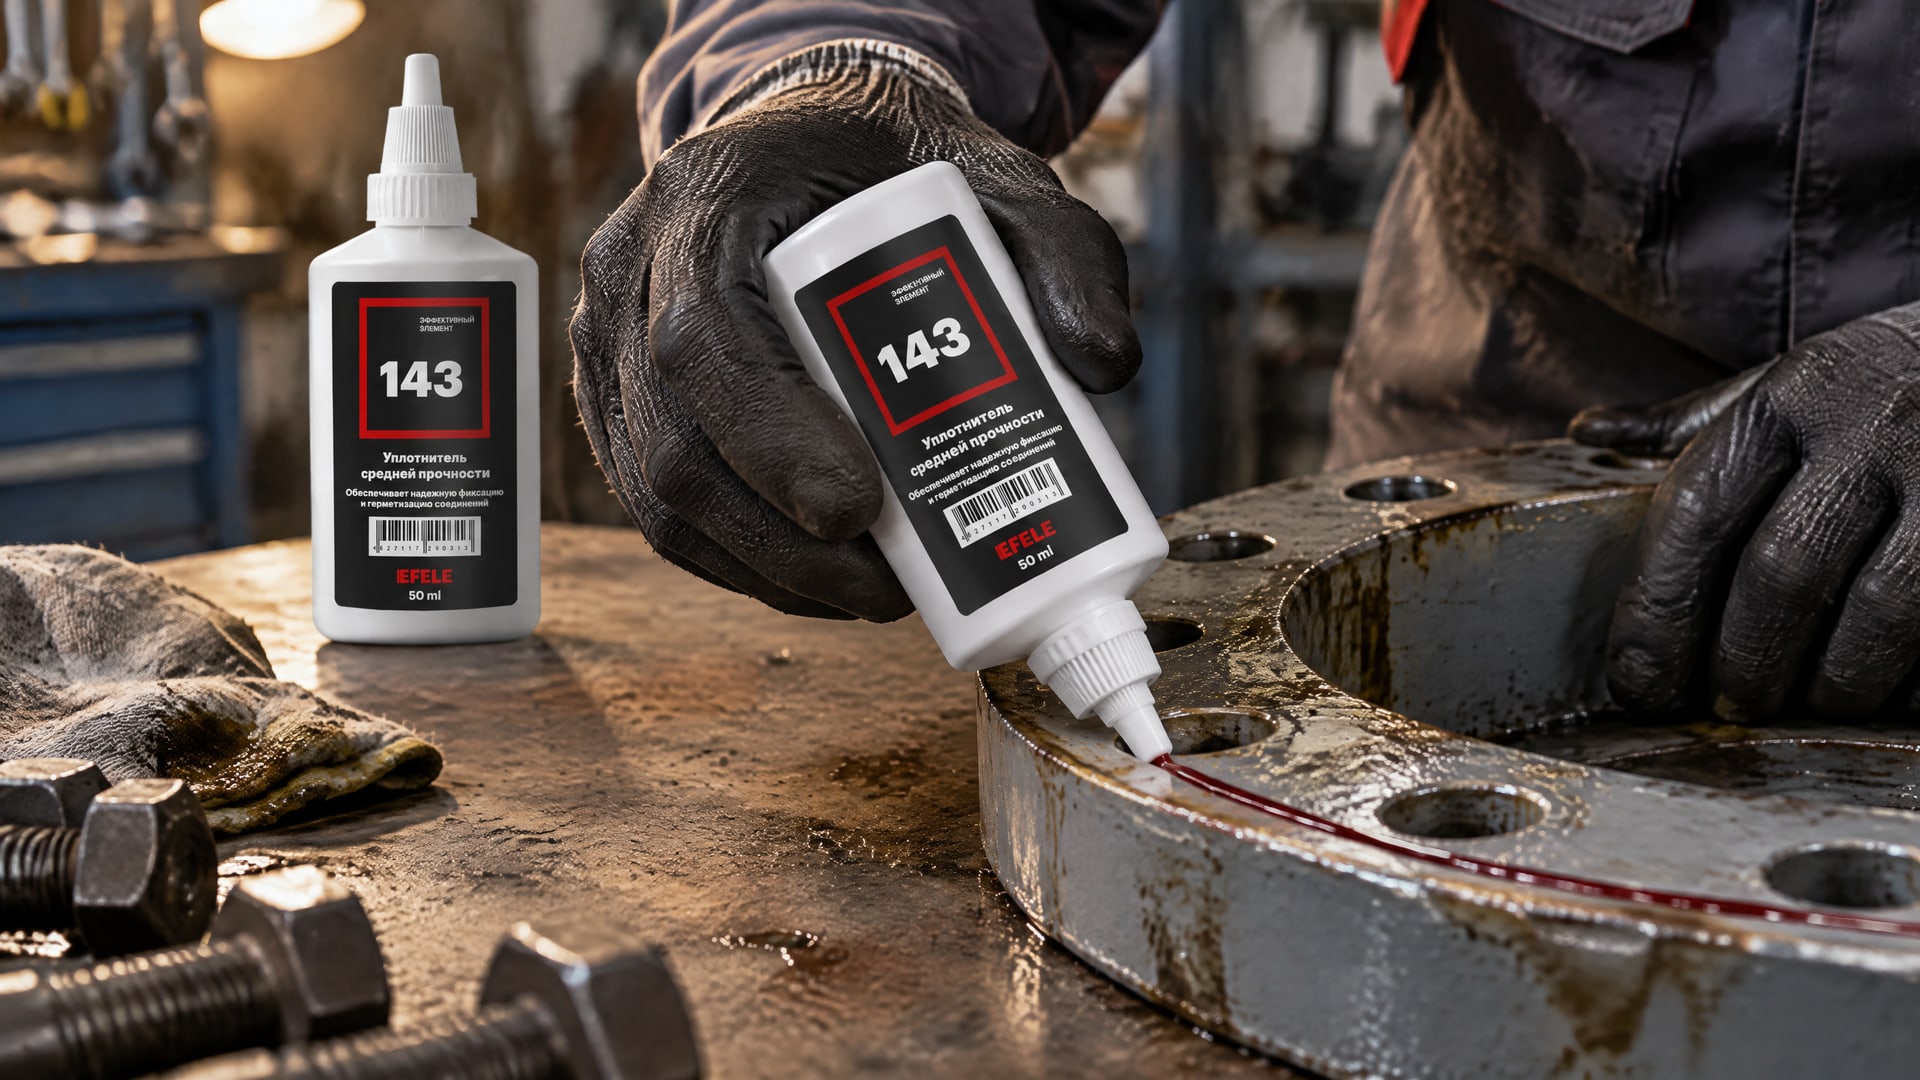
При эксплуатации инженеру важно учитывать состояние покрытия, возможное вымывание, фреттинг и поведение соединения при холодном пуске. Эти факторы не отменяют главного условия: анаэробному составу нужны контакт с металлом и отсутствие воздуха, а совместимость с конкретной краской должна быть подтверждена.
Для плоских металлических фланцев, где требуется высокая адгезия к окрашенным поверхностям, в качестве решения может применяться анаэробный жидкий уплотнитель EFELE 143. При этом применимость к конкретной эмали и режим отверждения все равно проверяют по технической документации и испытаниям узла: это позволяет учесть свойства покрытия, конструкцию фланца и условия работы без предположений о результате только по названию продукта.
Если герметик должен соединять две детали через сплошную окрашенную пленку, это уже не типовая задача анаэробного состава. В таком случае выбирают материал с прямо заявленной совместимостью с краской и требуемой адгезией, а не переносят на покрытие свойства, подтвержденные для контакта металл-металл.
Как выбрать состав для окрашенной детали
При выборе разделяйте три требования: сохранность существующей краски, сцепление герметика с окрашенной поверхностью и возможность последующей окраски.
Формулировки в технической документации должны соответствовать реальной задаче. Указание на возможность окрашивания герметика не подтверждает, что его можно наносить поверх любой эмали.
Для анаэроба дополнительно проверяют материал основы, наличие контакта с металлом, ширину зазора и вероятность неполного отверждения. Рабочий зазор до 0,1 мм относится к условиям, приведенным для анаэробных клеев и герметиков, но не служит универсальным допуском для любого состава или узла.
Практический критерий выбора - подтвержденное поведение всей системы: металл, покрытие, герметик и, если требуется, последующий слой краски. Если документация не отвечает на вопрос о совместимости, решение принимают после испытания образца, а не на основании того, что краска осталась визуально целой сразу после нанесения.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик на окрашенную поверхность?
Не следует считать любой анаэробный герметик подходящим для нанесения на краску. Такие составы обычно работают в соединениях металл-металл, при отсутствии воздуха и контакте с металлом. Для окрашенной поверхности проверяют совместимость конкретного состава с покрытием и испытывают систему на образце.
Как проверить совместимость герметика с эмалью?
Сначала сверяют техническую документацию герметика и краски. Затем проводят испытание на образце, оценивая совместимость покрытия с нанесенным составом и требуемую адгезию. DIN 52452-4 включает Test A1 для оценки совместимости существующего покрытия с герметиком, а Test A2 относится к последующей окраске полностью отвержденного герметика.
Нужен ли праймер для анаэроба на окрашенном металле?
Праймер нужен не всегда. Для активных металлов, таких как обычная сталь, латунь, бронза, медь и железо, он часто не требуется. Для неактивных и пассивных поверхностей, включая покрытые, оцинкованные и анодированные детали, праймер часто рекомендуют для полного отверждения. Окончательное решение сверяют с документацией состава.
Подходит ли анаэробный герметик для соединения металл-металл через краску?
Если краска остается между металлическими деталями, она может мешать контакту анаэробного состава с металлом и влиять на отверждение. Поэтому сначала определяют конструкцию соединения и состояние покрытия. Типовой зазор для таких материалов может составлять до 0,1 мм, но этот параметр сам по себе не подтверждает пригодность конкретного узла.
Заключение
Анаэробный герметик не стоит считать универсальным решением для окрашенной поверхности. Его типичная область применения - металлическое соединение с малым зазором, где состав контактирует с металлом и отверждается без доступа воздуха. Для работы по эмали отдельно подтверждают совместимость, адгезию и условия отверждения.
Следующий шаг - сверить техническую документацию герметика и покрытия, определить необходимость праймера и провести испытание на образце узла. Если соединение должно герметизироваться непосредственно по краске, выбирают состав с подтвержденной совместимостью с окрашенными поверхностями.