Температура смазочно-охлаждающей жидкости влияет на пенообразование и стабильность эмульсии при волочении проволоки. Универсального значения для всех составов нет: для одних эмульсионных смазок рабочую температуру указывают в диапазоне 35-40 °C, для некоторых других - 35-45 °C. Поэтому ориентируются на рекомендации для конкретного состава и проверяют условия подачи, аэрацию, качество воды и работу фильтрации.
Статья полезна инженерам и техническим специалистам, которые разбираются с пеной в ванне или контуре рециркуляции, а также закупщикам, выбирающим смазочную жидкость для волочения. Ниже рассмотрим, почему температура связана с поведением эмульсии, какие параметры проверять при подборе и как оценивать фильтрацию смазки волочения.
Как температура СОЖ влияет на пенообразование при волочении
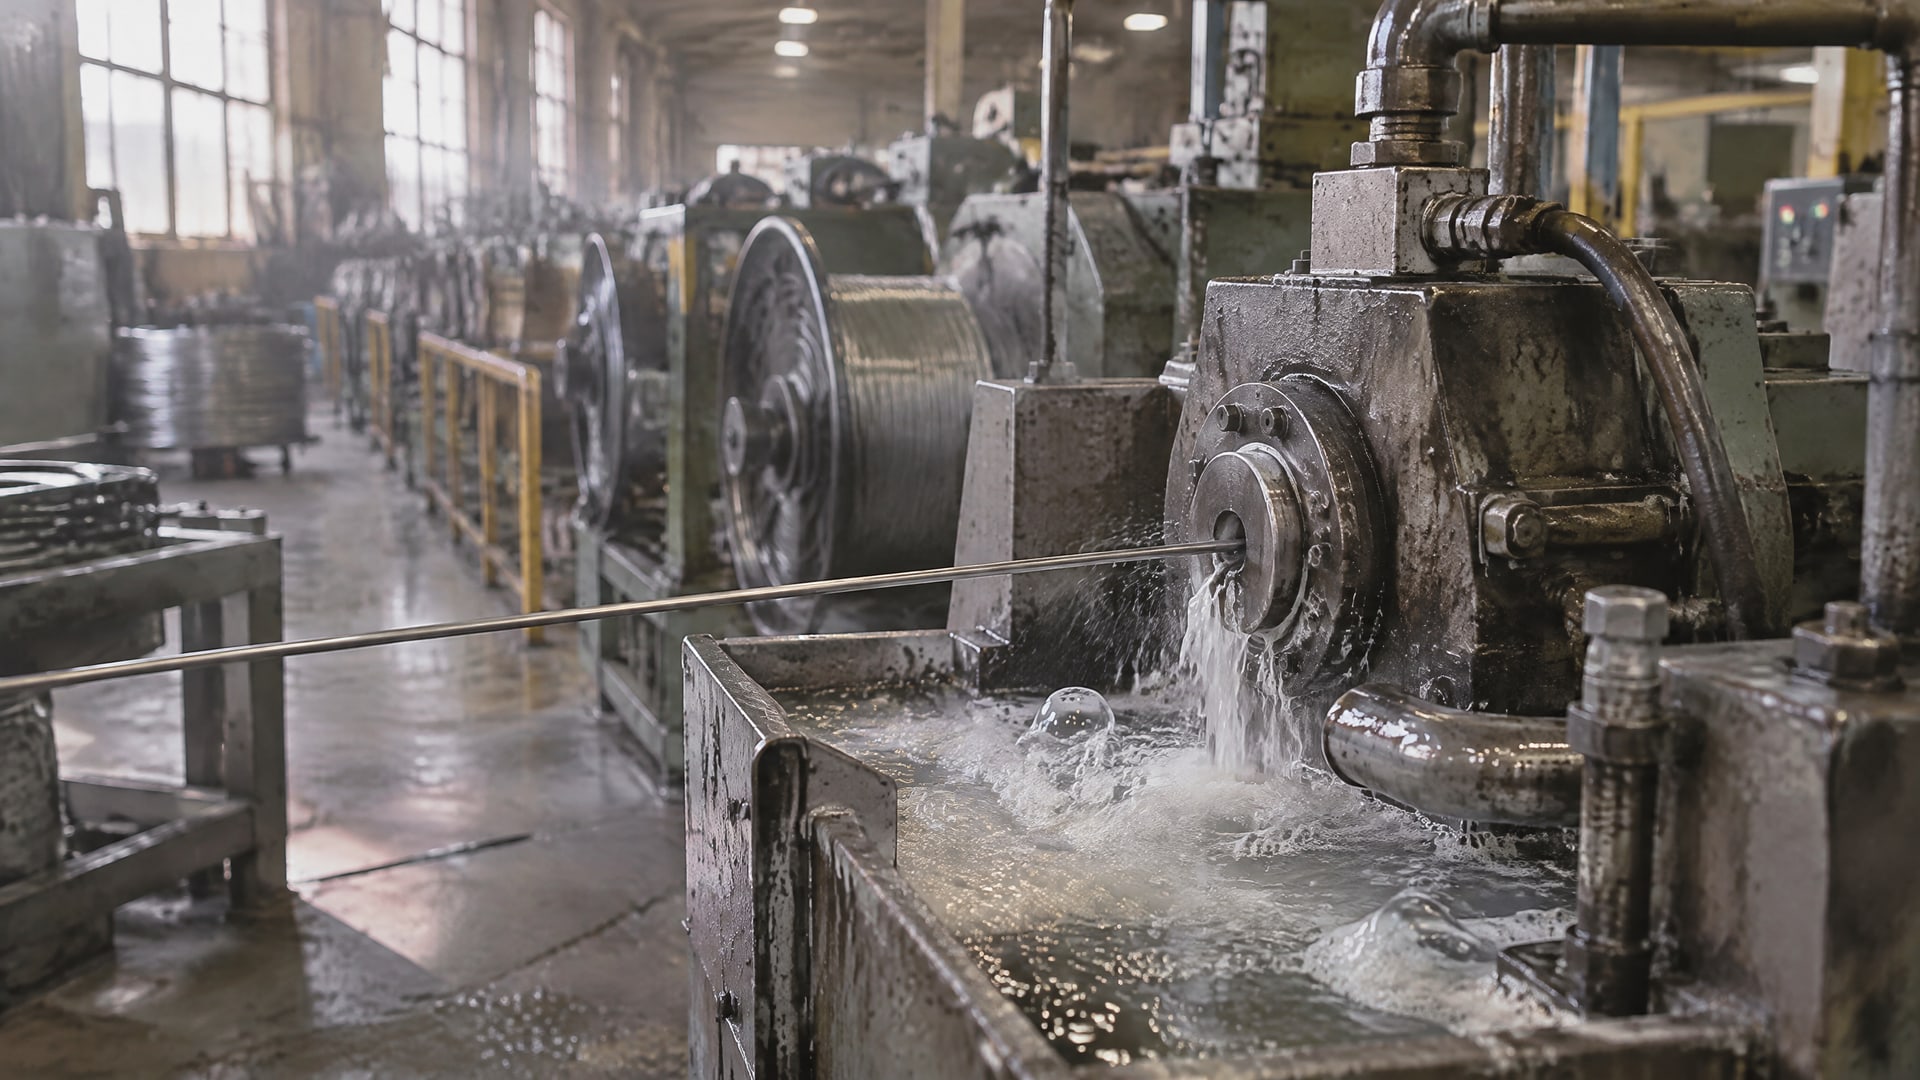
При волочении проволоки смазка работает под давлением и при повышенной температуре.
Она формирует пленку между проволокой и инструментом, а состояние этой пленки влияет на трение, тепловыделение и износ фильеры. Если температура выходит за рекомендованное для эмульсии окно, поведение состава может измениться, а риск пенообразования - возрасти.
Температура не действует отдельно от других факторов. Одинаковая смазочная жидкость может вести себя по-разному при изменении качества воды, способа подачи или интенсивности аэрации. Поэтому наличие пены не доказывает само по себе, что состав выбран неправильно. Сначала нужно оценить процесс в целом и установить, связана ли проблема с нагревом, циркуляцией или состоянием эмульсии.
Откуда берется пена
Пена появляется при вовлечении воздуха в жидкость. В волочильном оборудовании на ее образование могут влиять подача и возврат эмульсии, интенсивность перемешивания, а также работа контура рециркуляции. Температура может усугублять нестабильность эмульсии, но не заменяет проверку остальных условий.
Если ванна нагревается, а пена сохраняется или усиливается, сравните фактическую температуру с рекомендованным диапазоном для применяемой смазки. Одновременно проверьте качество воды, места возможного подсоса воздуха и состояние фильтрации. Такой порядок помогает не сводить поиск причины к простой замене состава.
Почему важна смазочная пленка
При повышенной температуре и давлении меняются условия формирования пленки. Если смазывающая способность становится нестабильной, процесс может сопровождаться ростом трения и тепловыделения. Для высокоскоростного волочения особенно важны термостабильность смазки и охлаждающий эффект: при увеличении скорости растут температурные нагрузки на систему.
Пена в таком режиме - один из признаков, который стоит оценивать вместе с температурой и стабильностью процесса. Важно не только убрать видимую пену, но и выяснить, сохраняется ли смазочная пленка и соответствует ли выбранный состав режиму волочения.
Рабочая температура эмульсии: почему диапазон зависит от состава
Для ряда эмульсионных смазок для волочения указывают рабочую температуру ванны 35-40 °C.
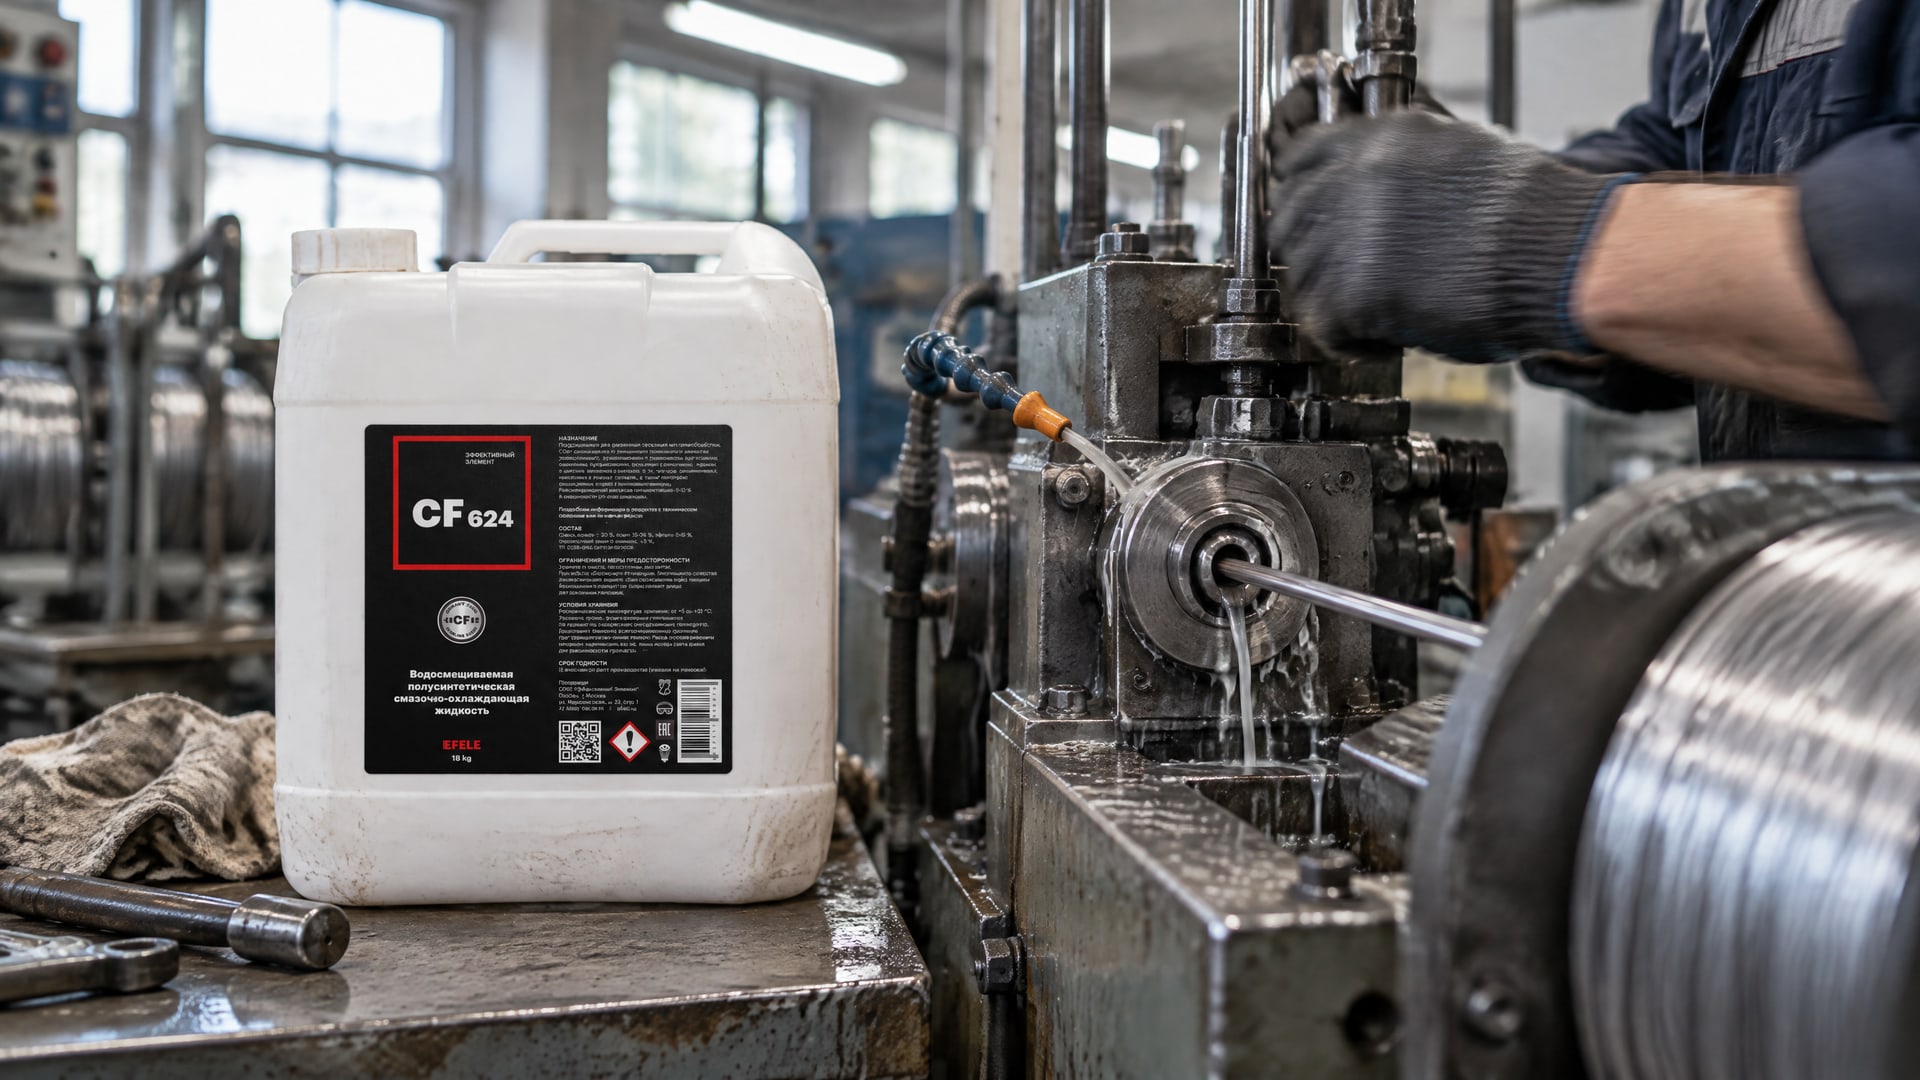
Для некоторых составов диапазон составляет 35-45 °C. Эти значения нельзя объединять в одну универсальную норму: нижняя граница 35 °C встречается в обоих рекомендационных диапазонах, а верхняя зависит от конкретного продукта и процесса.
Если температура ванны приближается к верхней границе указанного для состава диапазона, стоит наблюдать за пеной и устойчивостью эмульсии. Выход за рекомендованные значения может ухудшать поведение эмульсии и повышать риск пенообразования. При этом сам факт работы при повышенной температуре не означает, что нужно немедленно снижать ее до произвольного значения: сначала сверяются со спецификацией смазки и технологическим режимом.
Как проверять температурный режим
Фиксируйте температуру в рабочей ванне и сравнивайте ее с диапазоном, указанным для используемой смазки. Измерения важно сопоставлять с состоянием процесса: появляется ли пена, меняется ли ее количество при изменении скорости или подачи, сохраняется ли стабильность эмульсии. Отдельно учитывайте, что при высокоскоростном волочении температурная нагрузка возрастает.
Если смазка работает в диапазоне 35-40 °C, не переносите на нее без проверки диапазон 35-45 °C, указанный для другого состава. И наоборот: нельзя считать 40 °C верхним допустимым пределом для всех эмульсий, если для конкретной смазки задан более широкий диапазон. При отсутствии четкой рекомендации по температуре нужно уточнить ее у поставщика или изготовителя состава.
Что делать при отклонении
Если температура превышает рекомендованное значение и одновременно усиливается пенообразование, проверьте тепловой режим оборудования и циркуляцию жидкости. Затем оцените аэрацию, качество воды и фильтрацию. Изменять подачу или менять смазку без диагностики остальных факторов не всегда оправданно: источник проблемы может находиться в системе подачи, а не в составе.
Полусинтетическая водорастворимая СОЖ EFELE CF-624 подходит для волочения проволоки в процессах, где важны контроль пенообразования и температурная стабильность. Для нее заявлена совместимость с водой любого качества и поддержание стабильности процесса; при подборе ее характеристики необходимо соотнести с фактическим режимом линии.
Как выбрать смазку для волочения проволоки
Смазку выбирают не по одному признаку, например по низкому пенообразованию.
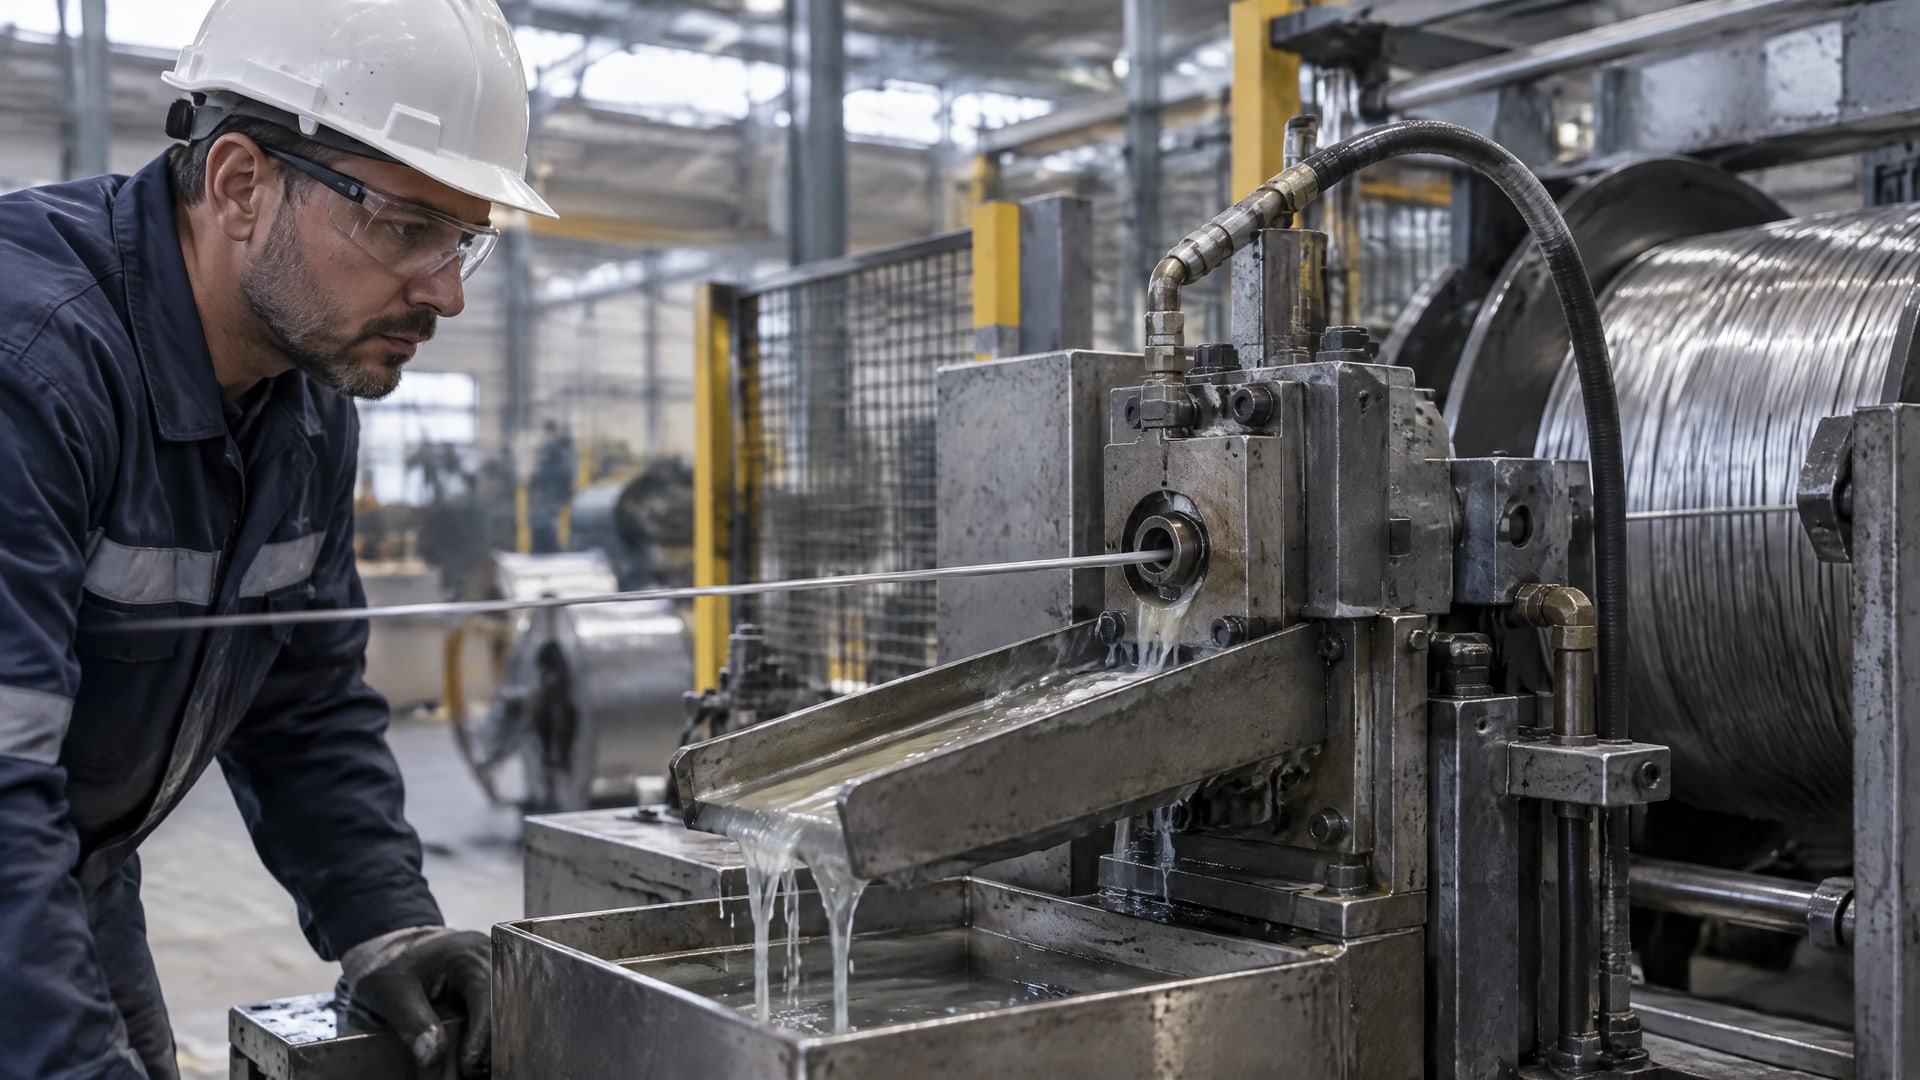
Учитывают материал проволоки, ее предварительную обработку, последовательность проходов, тип фильеры, скорость волочения, температурный диапазон и требования к готовой поверхности. Такой подход важен и для закупщика: название категории «эмульсия для металлообработки» само по себе не подтверждает пригодность для конкретной операции волочения.
Для горячего режима предпочтительны составы с низким пенообразованием и стабильной смазочной пленкой. В технических описаниях волочильных смазок встречаются характеристики low foaming и non-foaming. Их рассматривают как свойства, подходящие для условий процесса, а не как гарантию отсутствия пены при любых температуре, воде и способе циркуляции.
Смазка для сухого волочения проволоки и эмульсионный процесс
Смазки для сухого волочения проволоки и водосмешиваемые эмульсионные составы применяют в разных схемах процесса. Температурные диапазоны эмульсионных ванн нельзя автоматически переносить на сухое волочение: условия подачи и охлаждения отличаются. При выборе нужно исходить из технологии, характеристик оборудования и требований к смазочному материалу на конкретном участке.
Точно так же смазки для волочения нержавеющей проволоки подбирают с учетом материала и высоких нагрузок процесса. Важны термостабильность, охлаждающий эффект и способность состава к фильтрации. Универсального выбора по одному признаку нет: состав должен соответствовать всей последовательности проходов и требованиям к очистке после волочения.
Натриевые мыла и чистота поверхности
Натриевые мыла обычно термостабильнее и имеют более высокую температуру плавления по сравнению с другими мыльными смазками. Однако это не означает, что они подходят для любого процесса. Их выбор зависит от материала проволоки, температурной нагрузки, требований к остаткам и последующей очистке.
Если после волочения предусмотрено покрытие или меднение, на финальных проходах могут рассматривать водорастворимые натриевые мыла: они помогают обеспечить более удобную очистку поверхности перед дальнейшей обработкой. При этом нужно учитывать весь маршрут изделия, а не только состояние эмульсии на отдельной операции.
Фильтрация смазки волочения и проверка контура
Фильтруемость важна не только для удаления загрязнений.
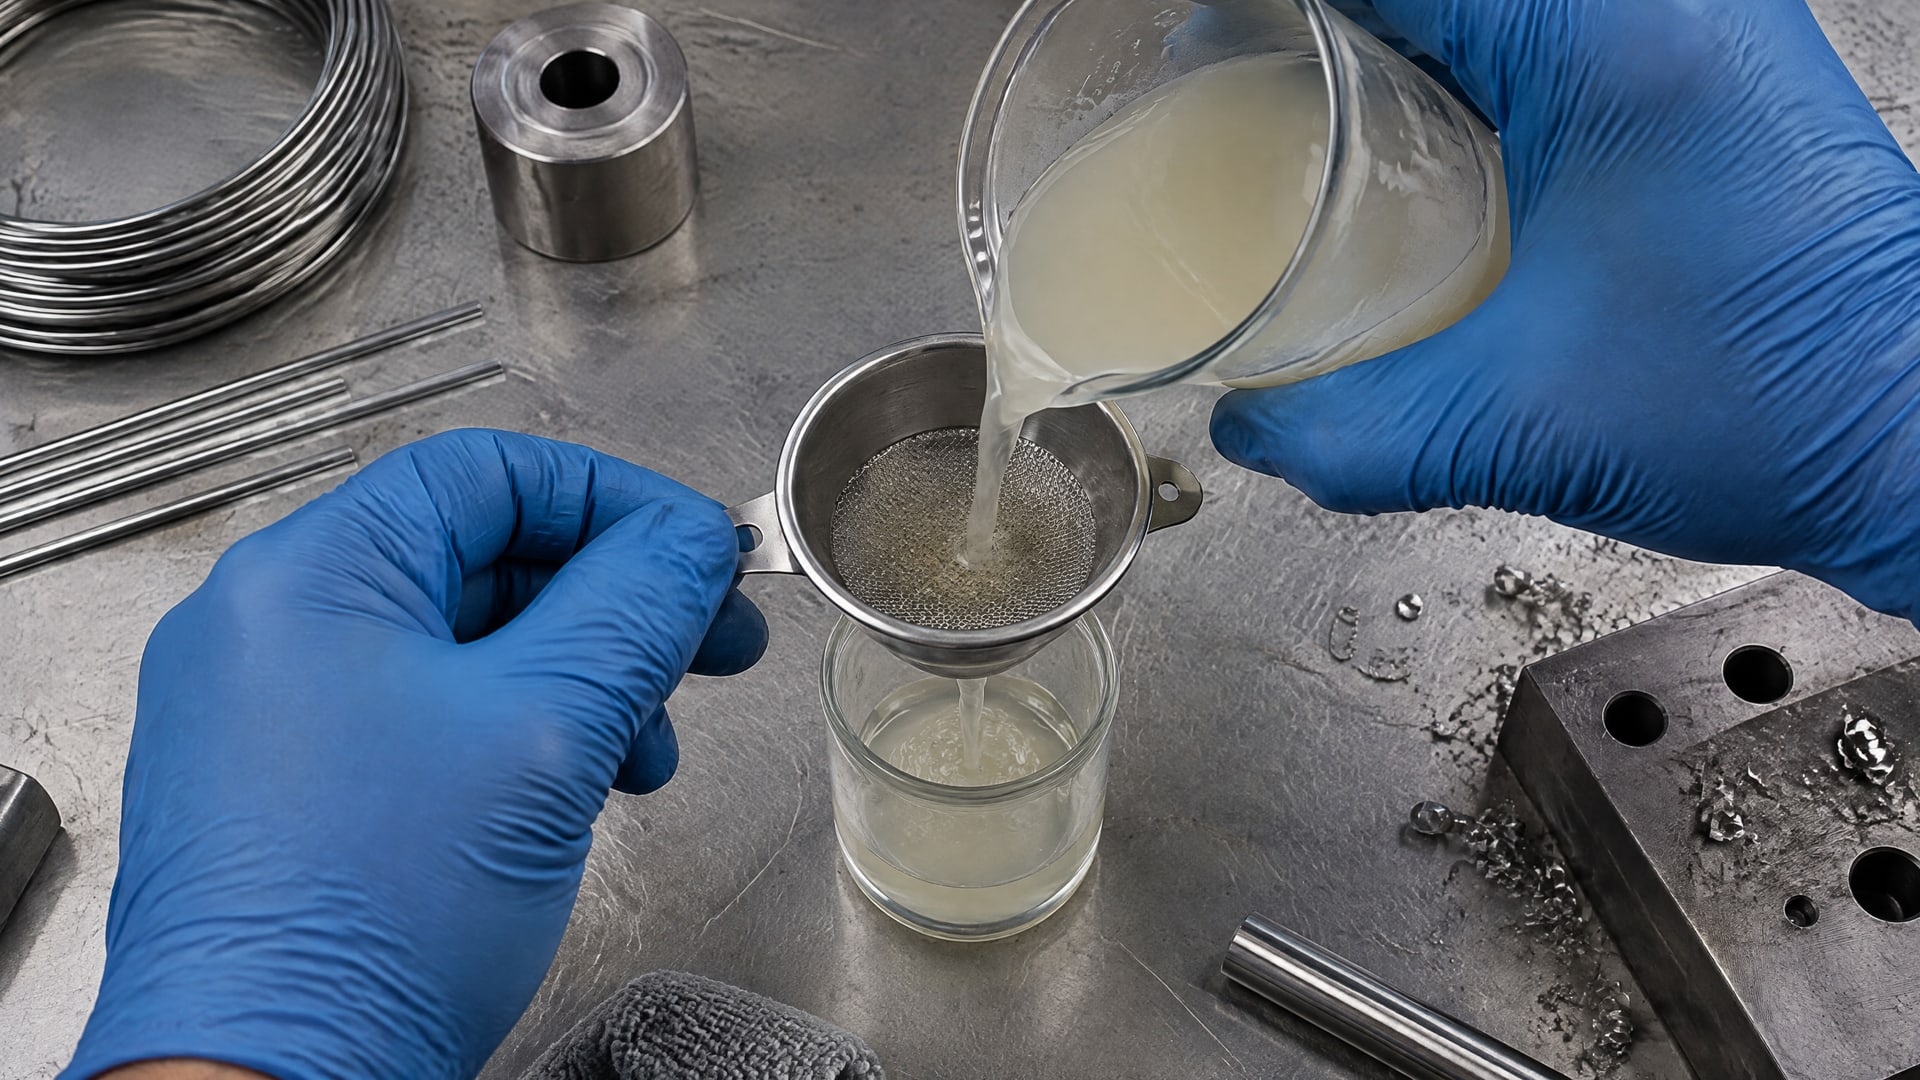
В технических материалах по смазкам для волочения ее также связывают со стабильностью работы состава в процессе. Для некоторых продуктов отмечают, что они легко фильтруются и имеют низкую склонность к пенообразованию. При подборе эти свойства оценивают вместе, а не по отдельности.
Если пена появляется в системе с рециркуляцией, проверьте состояние фильтрации, качество воды, способ подачи и участки, где жидкость может захватывать воздух. Учитывайте и режим возврата эмульсии в ванну: резкое перемешивание или неудачная организация потока могут поддерживать аэрацию. Эти проверки не требуют сразу менять смазку и помогают отделить проблему оборудования от несоответствия самого состава.
Что проверить на линии
Сверьте температуру ванны с диапазоном для используемой смазки: для одних составов указывают 35-40 °C, для других - 35-45 °C.
Оцените, зависит ли количество пены от скорости волочения и интенсивности подачи.
Проверьте качество воды и возможное вовлечение воздуха в контур.
Убедитесь, что фильтрация соответствует условиям работы и не нарушает циркуляцию эмульсии.
Сопоставьте характеристики смазки с материалом проволоки, фильерой и требованиями к очистке после процесса.
Если после проверок пена сохраняется, соберите данные о температуре, состоянии эмульсии, подаче и фильтрации. Эти сведения помогут предметно обсуждать с поставщиком подбор состава и возможные изменения режима. Случайная замена смазки без такого анализа затрудняет поиск причины.
Очистка системы перед заменой СОЖ
При переходе на другую смазочно-охлаждающую жидкость важно учитывать состояние системы подачи.
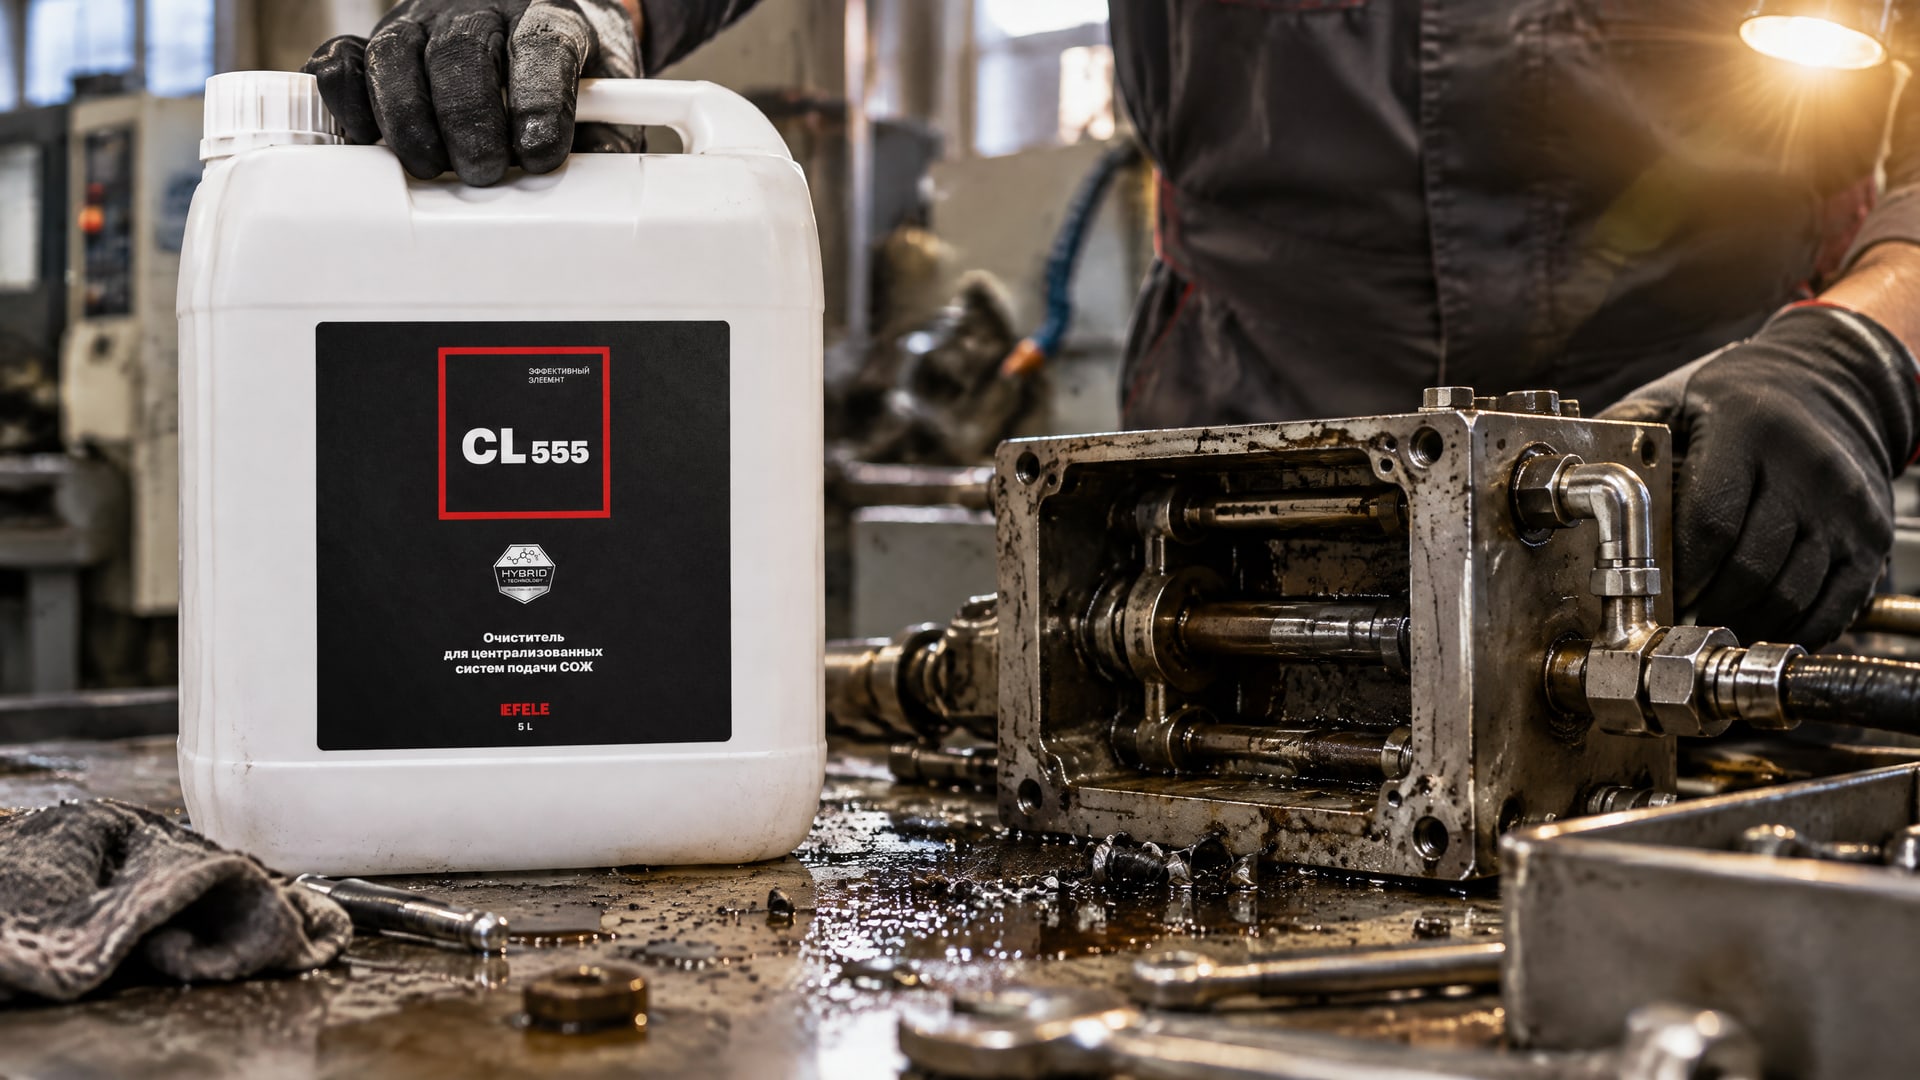
Остатки прежнего состава и накопившиеся загрязнения могут осложнить запуск новой эмульсии, а шламообразование - мешать стабильной работе контура. Поэтому перед заменой оценивают состояние оборудования и планируют промывку системы.
Совет инженера
Сценарий: перед заменой СОЖ в контуре обнаружено шламообразование, и требуется подготовить систему к новому составу.
Что делают: до заливки новой жидкости промывают оборудование очистителем для систем СОЖ EFELE CL-555. Затем готовят систему к работе с выбранной смазкой и проверяют состояние эмульсии, фильтрации и подачи.
Ожидаемый результат: удаление загрязнений и остатков прежней жидкости помогает подготовить контур к работе с новой СОЖ. После запуска все равно контролируют температуру, пену и циркуляцию: очистка системы не отменяет проверки режима волочения.
Промывку рассматривают как часть процедуры замены, а не как универсальное средство от любой пены. Если пенообразование вызвано температурой, аэрацией, качеством воды или способом подачи, очистка сама по себе эти причины не устранит. Поэтому ее сочетают с проверкой параметров процесса и рекомендаций для новой смазки.
Как оценить причины пены в процессе волочения
Пенообразование не всегда означает, что смазка низкого качества.
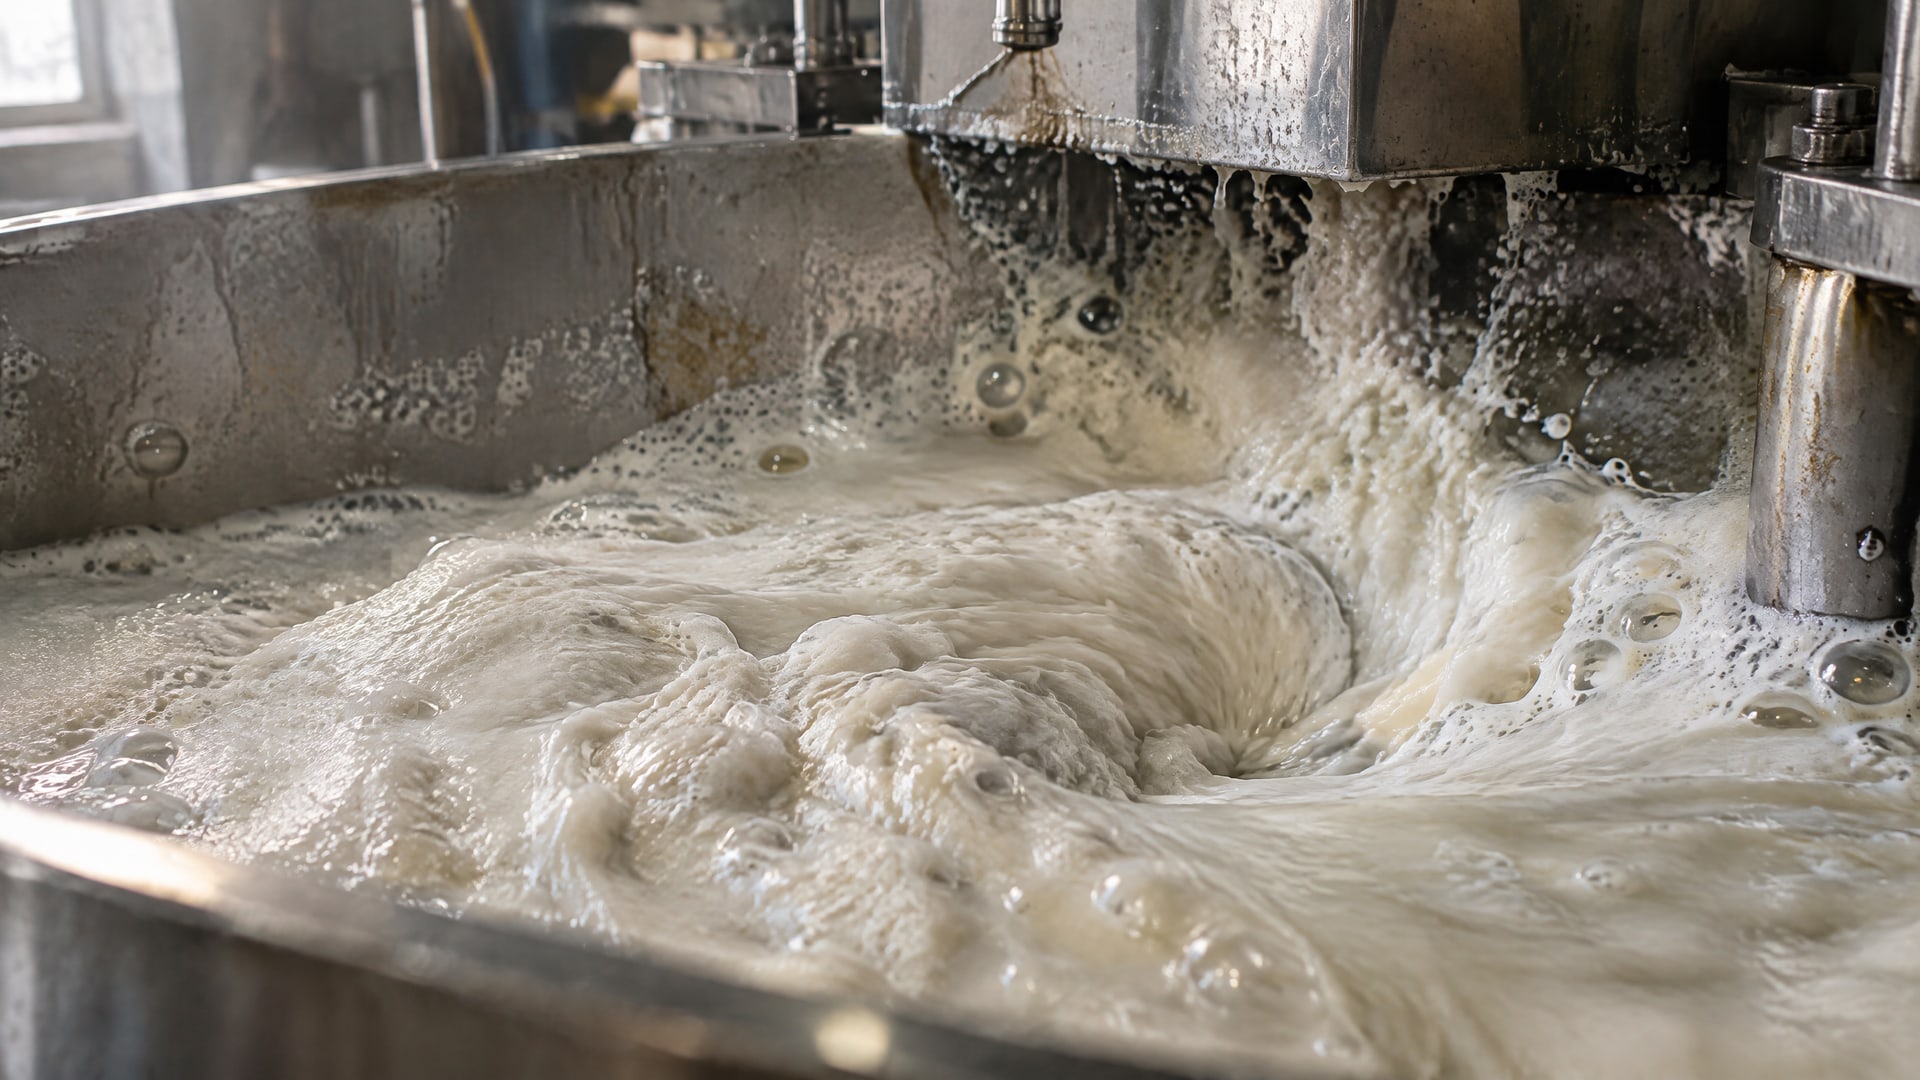
На него влияют температура, вода, аэрация и циркуляция, а производители предлагают составы с разной склонностью к образованию пены. Поэтому оценка начинается с условий эксплуатации, а не с общего вывода по виду эмульсии.
Полезно фиксировать изменения процесса: температуру ванны, момент появления пены, режим подачи, скорость волочения и состояние фильтрации. Затем сопоставляют наблюдения с рекомендациями к смазке. Если пена возникает только при конкретном режиме или после изменения циркуляции, это помогает сузить круг причин и избежать необоснованной замены состава.
При подборе учитывают также конечное применение проволоки. Требования к остаткам и очищаемости после волочения могут повлиять на выбор смазки, особенно если далее предусмотрено покрытие или меднение. Для финальных проходов в таких процессах могут рассматривать водорастворимые натриевые мыла, но решение зависит от совокупности условий, а не только от температуры.
Часто задаваемые вопросы
Какая температура СОЖ подходит для волочения проволоки?
Для ряда эмульсионных смазок указывают диапазон 35-40 °C, для некоторых составов - 35-45 °C. Эти значения относятся к разным продуктам, поэтому выбирать температуру нужно по рекомендациям к конкретной смазке. Одновременно контролируют пену, качество воды, аэрацию и режим рециркуляции.
Если смазка пенится, нужно ли сразу ее менять?
Нет, сначала проверяют температуру, качество воды, способ подачи, аэрацию и фильтрацию. Пенообразование зависит не только от самой смазки, поэтому замена состава без диагностики может не решить проблему. Если условия процесса соответствуют рекомендациям, а пена сохраняется, уточняют у поставщика пригодность состава для данного режима волочения.
Подходит ли одна смазка для сухого и эмульсионного волочения?
Не следует считать их взаимозаменяемыми. Сухое волочение и работа с эмульсионной ванной отличаются условиями подачи и охлаждения, поэтому температурные рекомендации для эмульсии нельзя автоматически применять к сухому процессу. При подборе учитывают технологию, материал проволоки, режим проходов и требования к поверхности после обработки.
Что важнее при выборе смазки для нержавеющей проволоки?
Оценивают термостабильность, охлаждающий эффект и фильтруемость состава, а также материал проволоки, скорость, тип фильеры и последовательность проходов. Для высоконагруженного режима особенно важно, чтобы свойства смазки соответствовали температурным условиям процесса. Если после волочения требуется покрытие, дополнительно учитывают требования к остаткам и очистке.
Заключение
Температура СОЖ влияет на пенообразование и стабильность эмульсии, но не определяет их в одиночку. Для одних смазок рабочий диапазон составляет 35-40 °C, для других - 35-45 °C. Поэтому смазку для волочения проволоки выбирают по рекомендациям конкретного состава и проверяют вместе с условиями подачи, качеством воды, аэрацией и фильтрацией.
Следующий шаг для инженера или снабженца - зафиксировать температуру и режим работы линии, сверить их со спецификацией смазки и проверить контур рециркуляции. При выборе нового состава сопоставьте его с материалом проволоки, типом проходов и требованиями к очистке готовой поверхности.