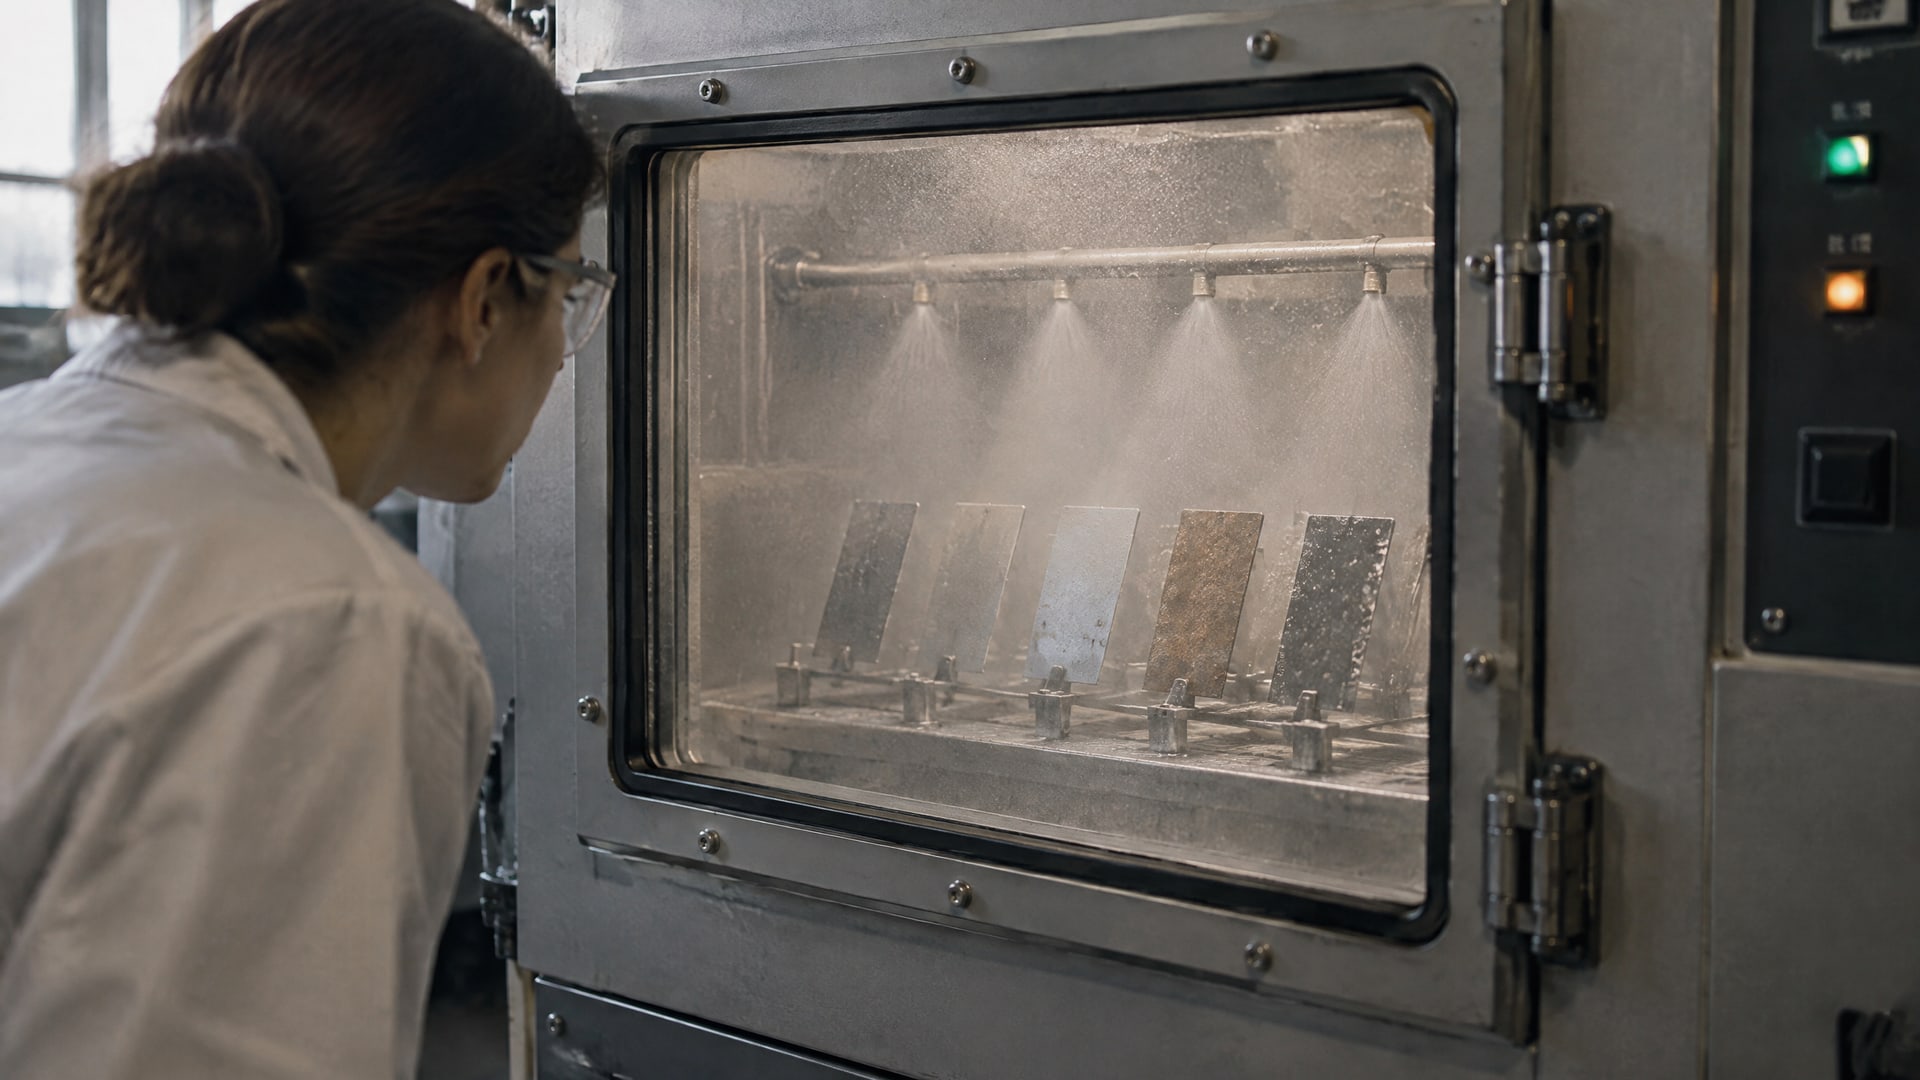
Сроки службы покрытий нельзя надежно определить только по числу часов в камере соляного тумана. Испытание показывает стойкость материала в заданном ускоренном коррозионном режиме и помогает выявлять дефекты, но для прогноза ресурса в скважине нужна подтвержденная связь результатов теста с реальными условиями эксплуатации.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, что именно проверяют по ISO 9227 и ASTM B117, почему результаты разных испытаний нельзя напрямую сравнивать и какие данные запросить при выборе или замене покрытия. Отдельно рассмотрим, чем соляной туман отличается от скважинной среды и почему для ответственных решений нужны комбинированные испытания и полевые данные.
Что показывает испытание солевым туманом
Испытание солевым туманом оценивает коррозионную стойкость металлического материала или защищающего его покрытия в заданной лабораторной среде.
ISO 9227:2017 и ISO 9227:2022 описывают методы NSS, AASS и CASS. Их применяют для проверки материалов с постоянной или временной защитой, в том числе для поиска пор, непрокрасов и других дефектов покрытия.
Один из распространенных режимов нейтрального соляного тумана описан в ASTM B117: используют раствор NaCl концентрацией 5% и поддерживают температуру 35°C. Это заданные условия испытания, а не универсальная модель скважины. Если образец сохраняет целостность в камере в течение определенного периода, результат характеризует его поведение именно в этом режиме.
Испытание солевой туман: для чего оно подходит
Солевой туман полезен для входного контроля, сравнения партий в рамках одной методики и выявления заметных дефектов. Он позволяет проверить, как покрытие реагирует на регламентированное воздействие, и оценить изменения образца после выдержки. Для контроля качества это практичный инструмент, если условия подготовки и испытания согласованы.
Однако ISO 9227 не устанавливает длительность проверки для конкретного изделия. Стандарт также не предназначен для надежного прогноза долгосрочной коррозионной стойкости или ранжирования материалов по ресурсу в эксплуатации. Поэтому требование «выдержать определенное число часов» само по себе не отвечает на вопрос, сколько прослужит покрытие.
При чтении протокола важно уточнять, по какому методу испытан образец, как подготовили поверхность и какие признаки отказа фиксировали. Нельзя считать результаты сопоставимыми, если проверяли разные системы покрытия или применяли разные критерии оценки. Само число часов без этих условий дает ограниченную информацию.
Для покрытия скважин испытание в камере может быть одним из этапов отбора, но не заменяет оценку рабочих факторов. Оно показывает реакцию на солевой туман, а не совокупное действие давления, температуры, химических компонентов среды и механического износа.
Почему часы в камере не равны сроку службы покрытия
Результат в часах и срок службы покрытия описывают разные вещи.
Первый относится к конкретному лабораторному режиму, второй - к работе изделия в заданной среде. Между ними можно проводить количественное сопоставление только при наличии подтвержденной корреляции «испытание - эксплуатация». Без нее нельзя обоснованно переводить часы в камере в месяцы или годы работы.
В отраслевых обзорах встречаются ориентиры для разных типов покрытий: для phosphate/oil приводится диапазон 6-24 ч, для hard chromium - 24-100 ч, для paint over steel - 500-2000 ч. Для оцинкованной стали указывают 500-4000 ч, для анодированного алюминия - 96-1000 ч. Эти значения нельзя трактовать как нормативный срок службы: они зависят от конкретной системы и цели испытания.
| Пример покрытия | Ориентир выдержки в соляном тумане |
|---|---|
| phosphate/oil | 6-24 ч |
| hard chromium | 24-100 ч |
| paint over steel | 500-2000 ч |
| оцинкованная сталь | 500-4000 ч |
| анодированный алюминий | 96-1000 ч |
Диапазон 8-3000 ч также встречается в описаниях солевых испытаний на рынке. Он отражает разнообразие задач и требований, а не срок службы покрытия и не универсальный график проверки. Даже результат 1000 ч не означает, что материал прослужит в скважине в определенное число раз дольше, чем образец с меньшей выдержкой.
Одинаковое число часов не гарантирует одинаковый ресурс разных систем. На результаты влияют состав покрытия, подготовка поверхности, пористость и дефекты, а в реальной эксплуатации - еще и сочетание механических и химических воздействий. Поэтому для сравнения необходимо сопоставлять не только длительность теста, но и условия, структуру покрытия и критерии отказа.
Чем условия в скважине отличаются от солевого тумана
Солевой туман создает стандартизированную коррозионную нагрузку, но не воспроизводит полный режим скважинной эксплуатации.
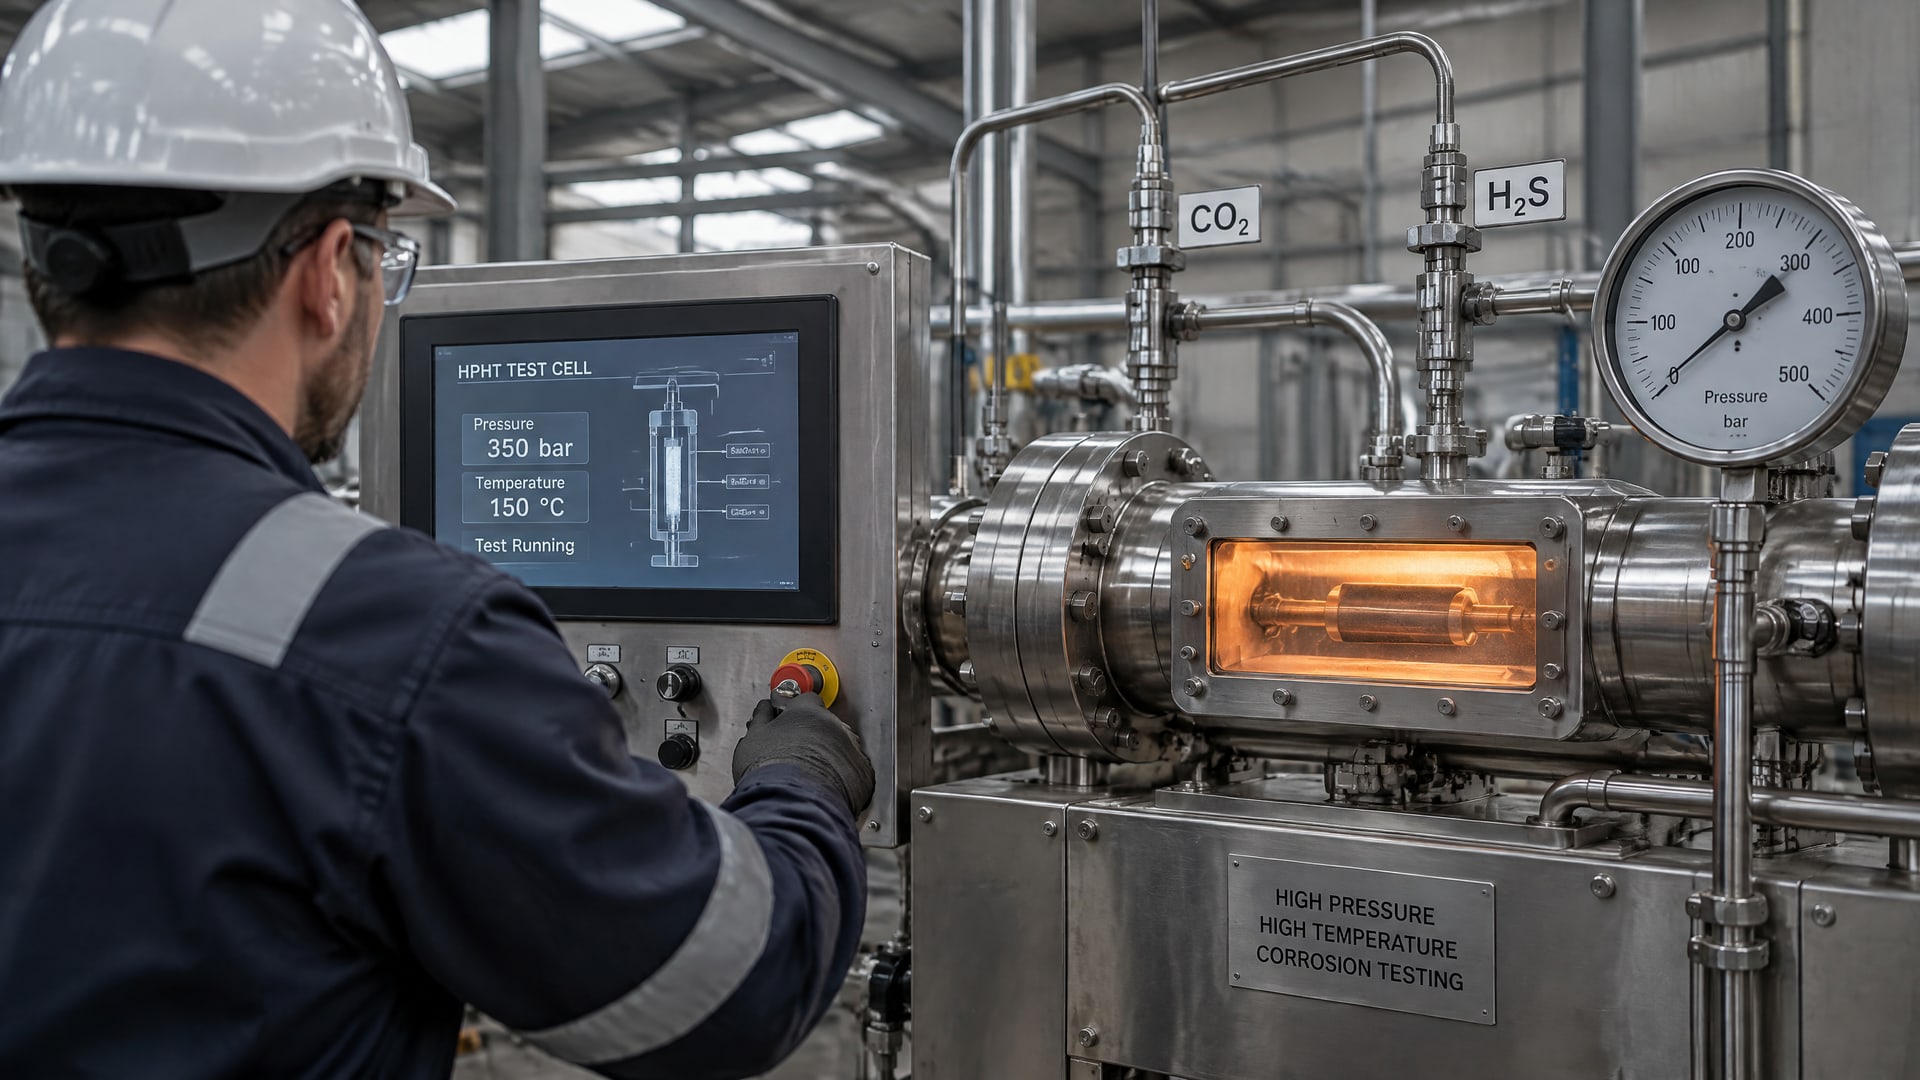
На покрытие могут одновременно влиять температура и давление, CO2 и H2S, соленость воды, абразивный износ, химическая совместимость со средой и цикличность работы. Значимость каждого фактора зависит от конкретного участка и режима оборудования.
Отсюда следует практический вывод: для оценки покрытия скважин недостаточно знать только стойкость к соли. Например, результат NSS не отвечает сам по себе на вопросы об износе поверхности, поведении покрытия при смене режимов или его совместимости с рабочей средой. Для таких задач нужны испытания, учитывающие сочетание факторов, и данные эксплуатации, близкой к целевой.
Когда нужны циклические испытания
Для защитных систем, работающих в агрессивной внешней среде, ISO 12944-6 предусматривает циклические испытания. В них сочетаются воздействие ультрафиолета, конденсация влаги, нейтральный соляной туман и перепады температуры. Такой подход ближе к переменным условиям, чем непрерывное воздействие одного солевого тумана.
Для лакокрасочных и полимерных покрытий также применяют ISO 7253 и методы циклического старения. Их результаты не дают автоматического прогноза скважинного ресурса, но расширяют оценку поведения покрытия по сравнению с одним испытанием NSS. Выбирать методику следует по условиям, которые требуется проверить.
Для закупщика и инженера полезно разделять три вопроса: выдерживает ли покрытие лабораторный режим, какие механизмы повреждения проверены и насколько результаты связаны с реальной работой. Если на последний вопрос нет подтвержденного ответа, заявленный срок службы остается неподтвержденным испытанием в соляном тумане.
Как оценивать срок службы полимерного покрытия
У срока службы полимерного покрытия нет универсального значения, которое можно вывести только из результата в часах.
ISO 9227 не задает продолжительность испытания для конкретного продукта, а длительность солевого теста зависит от изделия и цели проверки. Поэтому сравнивать системы корректно лишь при совпадении методики, подготовки образцов и критериев оценки.
При выборе важно рассматривать не только финишное покрытие. Рабочий результат зависит от всей системы, включая подготовку поверхности и свойства нанесенного слоя. При анализе документации стоит запросить сведения о толщине, пористости и адгезии, а также о том, как покрытие ремонтируют после повреждения. Эти параметры входят в перечень характеристик, которые следует сопоставлять при замене покрытия.
Фосфатирование и роль подслоя
Фосфатирование нередко применяют не как самостоятельную толстую барьерную защиту, а как конверсионный слой в системе с маслом, лаком или краской. Для phosphate/oil в отраслевом обзоре приводится ориентир 6-24 ч в соляном тумане. Этот показатель не описывает срок службы всей системы в скважине и не позволяет оценивать ресурс фосфатированного слоя отдельно от остальных компонентов.
При обсуждении фосфатирования нержавеющей стали не следует переносить на конкретный материал данные по другим системам без подтверждения. В документации нужно проверять, к какой основе относится результат, каким способом подготовлена поверхность и какое покрытие испытывали. Иначе сравнение может оказаться некорректным еще до начала оценки эксплуатационного ресурса.
Для заявления о сроке службы запросите связь между результатом испытаний и полевыми условиями. Если поставщик приводит только часы выдержки, уточните, какие механизмы повреждения проверяли и есть ли данные для среды, близкой к вашей. Такая проверка помогает отделить лабораторный показатель от подтвержденного эксплуатационного ресурса.
Как сравнивать покрытия при замене импортных систем
При замене импортных покрытий сравнивают не названия и не отдельные числа из рекламных материалов, а техническую систему.
В нее входят подготовка поверхности, тип и толщина покрытия, пористость, адгезия, способ нанесения и возможность ремонта. Результаты испытаний имеют смысл только в контексте этой системы и условий, на которые она рассчитана.
Сначала зафиксируйте среду и режим эксплуатации: температуру, давление, наличие CO2 и H2S, соленость воды, абразивный износ, химическую совместимость и цикличность. Затем сопоставьте эти факторы с набором испытаний. Если требуется проверить только наличие дефектов и сравнить партии, уместен солевой тест. Если задача - оценить поведение при переменных воздействиях, стоит рассмотреть циклические методы, включая подходы ISO 12944-6 и ISO 7253.
Что запросить у поставщика
Протокол испытания с указанием метода: например, ISO 9227 или ASTM B117.
Условия теста и критерии, по которым фиксировали повреждение или отказ.
Данные о подготовке поверхности, толщине, пористости и адгезии покрытия.
Информацию о ремонтопригодности системы и порядке восстановления поврежденных участков.
Обоснование связи лабораторного результата с условиями, близкими к скважинной эксплуатации.
Следующий этап - проверить сопоставимость протоколов и определить, какие механизмы разрушения в них не охвачены. Если поставщик заявляет ресурс, попросите показать, на каких полевых данных или корреляции он основан. Одно число часов в соляном тумане не подтверждает срок службы покрытия.
Такой порядок полезен и при выборе системы, и при замене импортного решения. Он позволяет оценить не только начальную коррозионную стойкость, но и пригодность покрытия к реальным условиям, где одновременно действуют химические, температурные и механические факторы.
Часто задаваемые вопросы
Сколько часов в соляном тумане соответствуют одному году службы покрытия?
Универсального пересчета нет. ISO 9227 описывает методы испытаний, но не предназначен для прогноза долгосрочной коррозионной стойкости. Чтобы связать результат в часах с годами эксплуатации, нужна подтвержденная корреляция для конкретной системы и условий, близких к рабочим.
Что определяет срок службы полимерного покрытия?
Его нельзя надежно определить одним показателем солевого теста. Имеют значение состав системы, подготовка поверхности, толщина, пористость и адгезия, а также условия эксплуатации. Для оценки ресурса нужно сопоставить лабораторные методы с факторами рабочей среды и запросить подтверждение связи результатов с реальной эксплуатацией.
Почему фосфатированное покрытие может показать небольшую выдержку в соляном тумане?
Фосфатный слой часто используют как часть системы с маслом, лаком или краской, а не как самостоятельную толстую барьерную защиту. Для phosphate/oil приводится ориентир 6-24 ч. Он не задает срок службы в скважине и не характеризует систему без учета остальных слоев.
Чем заменить испытание ASTM B117 при оценке эксплуатации в скважине?
Один тест не заменяет оценку всех факторов среды. ASTM B117 задает режим с раствором NaCl концентрацией 5% и температурой 35°C, но не моделирует полный набор скважинных воздействий. Для выбора покрытия сопоставляют солевой тест с циклическими испытаниями и данными, связанными с реальными условиями работы.
Заключение
Сроки службы покрытий нельзя выводить напрямую из числа часов в камере соляного тумана. ISO 9227 и ASTM B117 помогают проверить поведение материала в заданном режиме, но ресурс в скважине зависит от сочетания коррозии, давления, температуры, состава среды, износа и цикличности. Для прогноза необходима подтвержденная связь лабораторных результатов с эксплуатацией.
Следующий шаг при выборе или замене покрытия - запросить полный протокол испытаний, сведения о системе и доказательства ее работы в условиях, близких к вашим. Затем сопоставьте покрытие с факторами скважинной среды и определите, нужны ли дополнительные циклические испытания или полевое подтверждение.