Смазка шпинделя станка зависит от конструкции узла: в одних шпинделях подшипники работают с заложенной пластичной смазкой, в других масло подают дозированно вместе с потоком воздуха. Чтобы продлить срок службы подшипников, нужно соблюдать требования производителя станка или шпинделя, контролировать количество смазочного материала и отслеживать шум, температуру и биение.
Статья полезна инженерам, техническим специалистам и снабженцам, которые отвечают за обслуживание оборудования и выбор смазки. Разберем, как различаются системы смазывания, что проверять в регламенте и как диагностировать ранние признаки неисправности. Отдельно рассмотрим смазку шпинделя токарного станка и вопрос по модели 2А622-1.
Как выбрать смазку шпинделя станка
Выбор смазки для шпинделя начинают с руководства по эксплуатации станка или документации на шпиндель.
В них ищут тип смазочной системы, допустимый материал, объем подачи и периодичность обслуживания. Эти требования важнее универсальных рекомендаций: условия работы зависят от конструкции подшипников и режима станка.
Для высокоскоростных шпинделей применяют специально подобранную пластичную смазку или систему oil-air. В обзорных материалах для электродвигателей и высокоскоростных шпинделей упоминается масло класса ISO VG 100, но это не универсальная рекомендация для любого узла. Вязкость масла и консистенцию пластичной смазки нельзя выбирать отдельно от указаний изготовителя.
NLGI показывает консистенцию пластичной смазки, а не ее качество и не пригодность для любой скорости. По шкале от NLGI 000 до NLGI 6 класс NLGI 000 соответствует текучей или полутекучей смазке, а NLGI 6 - практически твердому блоку. NLGI 2 встречается чаще всего, а NLGI 3 в некоторых материалах рекомендуют для очень высоких скоростей. Для определения консистенции применяют ASTM D217.
В подборе учитывают:
частоту вращения и тип подшипника;
рабочую температуру и нагрузку;
предусмотренный способ подачи смазочного материала;
совместимость новой смазки с остатками ранее применявшейся.
Не смешивайте смазки или масла разных классов и вязкостей без подтверждения совместимости. При переходе на другой материал нужно следовать инструкции изготовителя оборудования и учитывать состояние узла.
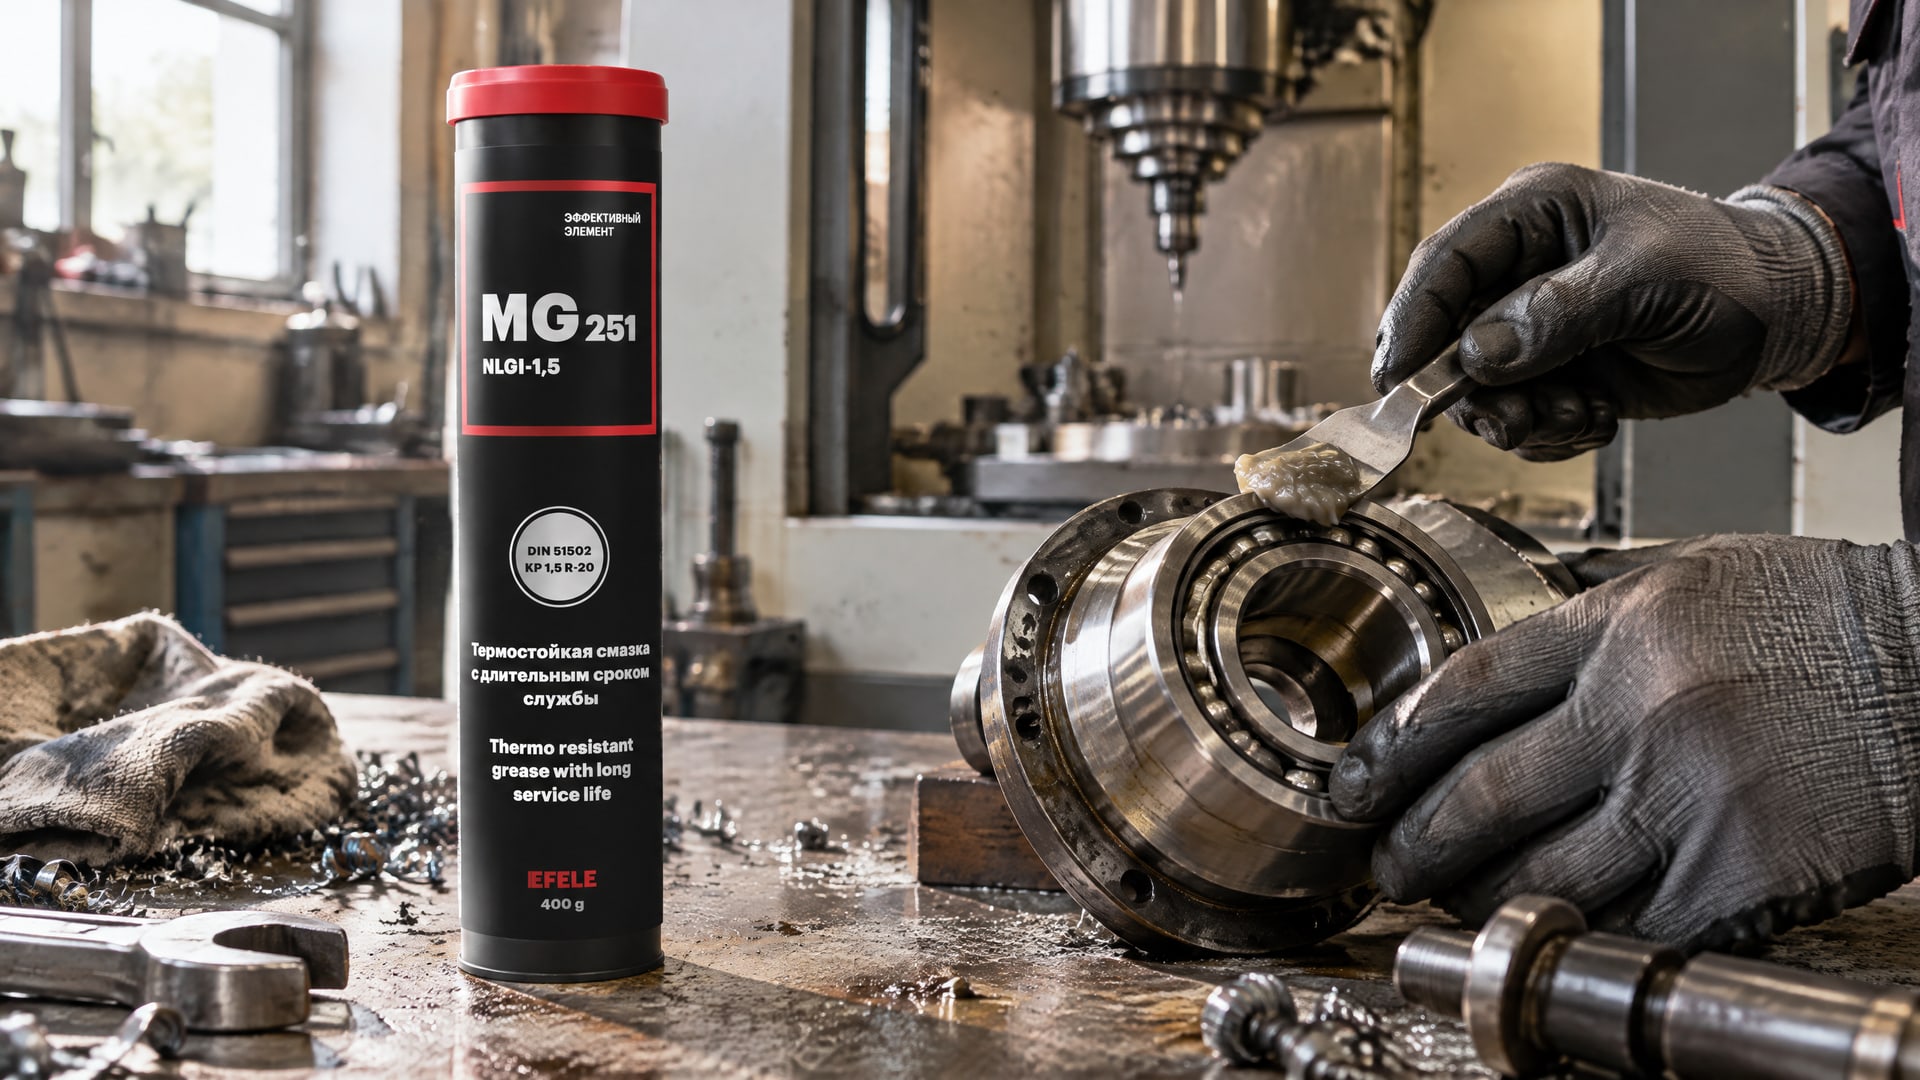
Для высокоскоростного шпинделя высокой точности, где требуется термостойкая пластичная смазка с противозадирными присадками, в качестве варианта подбора рассматривают EFELE MG-251.
| Параметр | Данные |
|---|---|
| Основа | Полимочевина |
| Назначение | Высокоскоростные шпиндели высокой точности, где требуются термостойкость и противозадирные присадки |
Пластичная смазка или система oil-air
В шпинделях встречаются два основных решения: подшипники с заложенной пластичной смазкой и система oil-air, которая подает к ним микродозы масла с потоком воздуха.
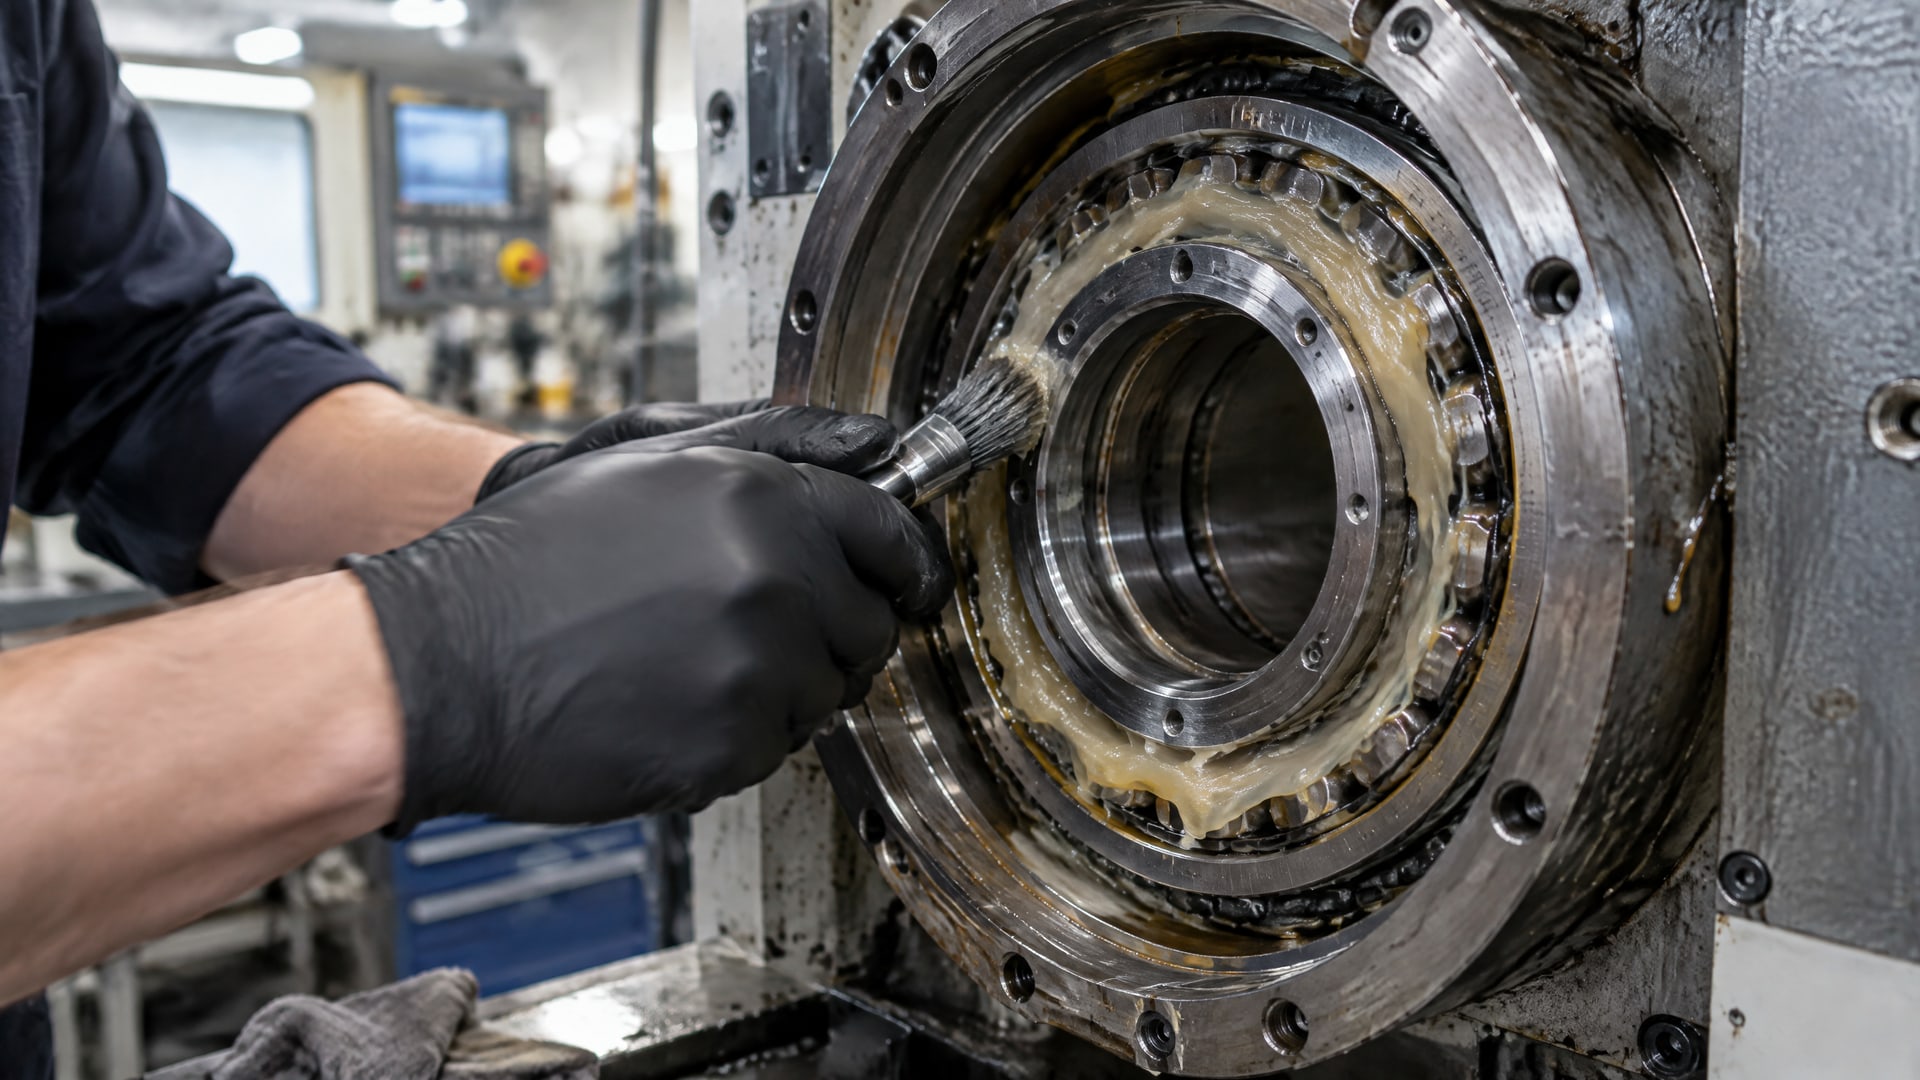
Эти схемы не взаимозаменяемы: конструкция и требования к обслуживанию различаются. Закрытый подшипник тоже не всегда означает, что любой шпиндель не нуждается в контроле смазочной системы.
В системе oil-air небольшой объем масла переносится непрерывным потоком сжатого воздуха непосредственно к подшипнику. В одном из описаний приведен ориентир около 0,01 см³ масла каждые 5-30 секунд и воздушный поток порядка 10 л/мин. Воздух участвует в переносе масла и помогает охлаждению, однако эти значения нельзя переносить на конкретный станок без проверки документации.
Для шпиндельных подшипников при скоростях свыше 15 000 об/мин система oil-air особенно уместна. Но сама по себе высокая частота вращения не дает оснований менять штатную схему смазки. Решение зависит от конструкции узла, требований к охлаждению и режима работы.
При обслуживании oil-air системы проверяют постоянство подачи масла, давление воздуха и чистоту каналов. Засорение форсунок или падение давления ухудшают поступление масла к подшипникам. Для пластично смазанных подшипников, напротив, важны правильный тип материала и точное дозирование при закладке или пополнении.
Сколько смазки подавать в подшипники шпинделя ЧПУ
Количество смазки нельзя определять «на глаз».
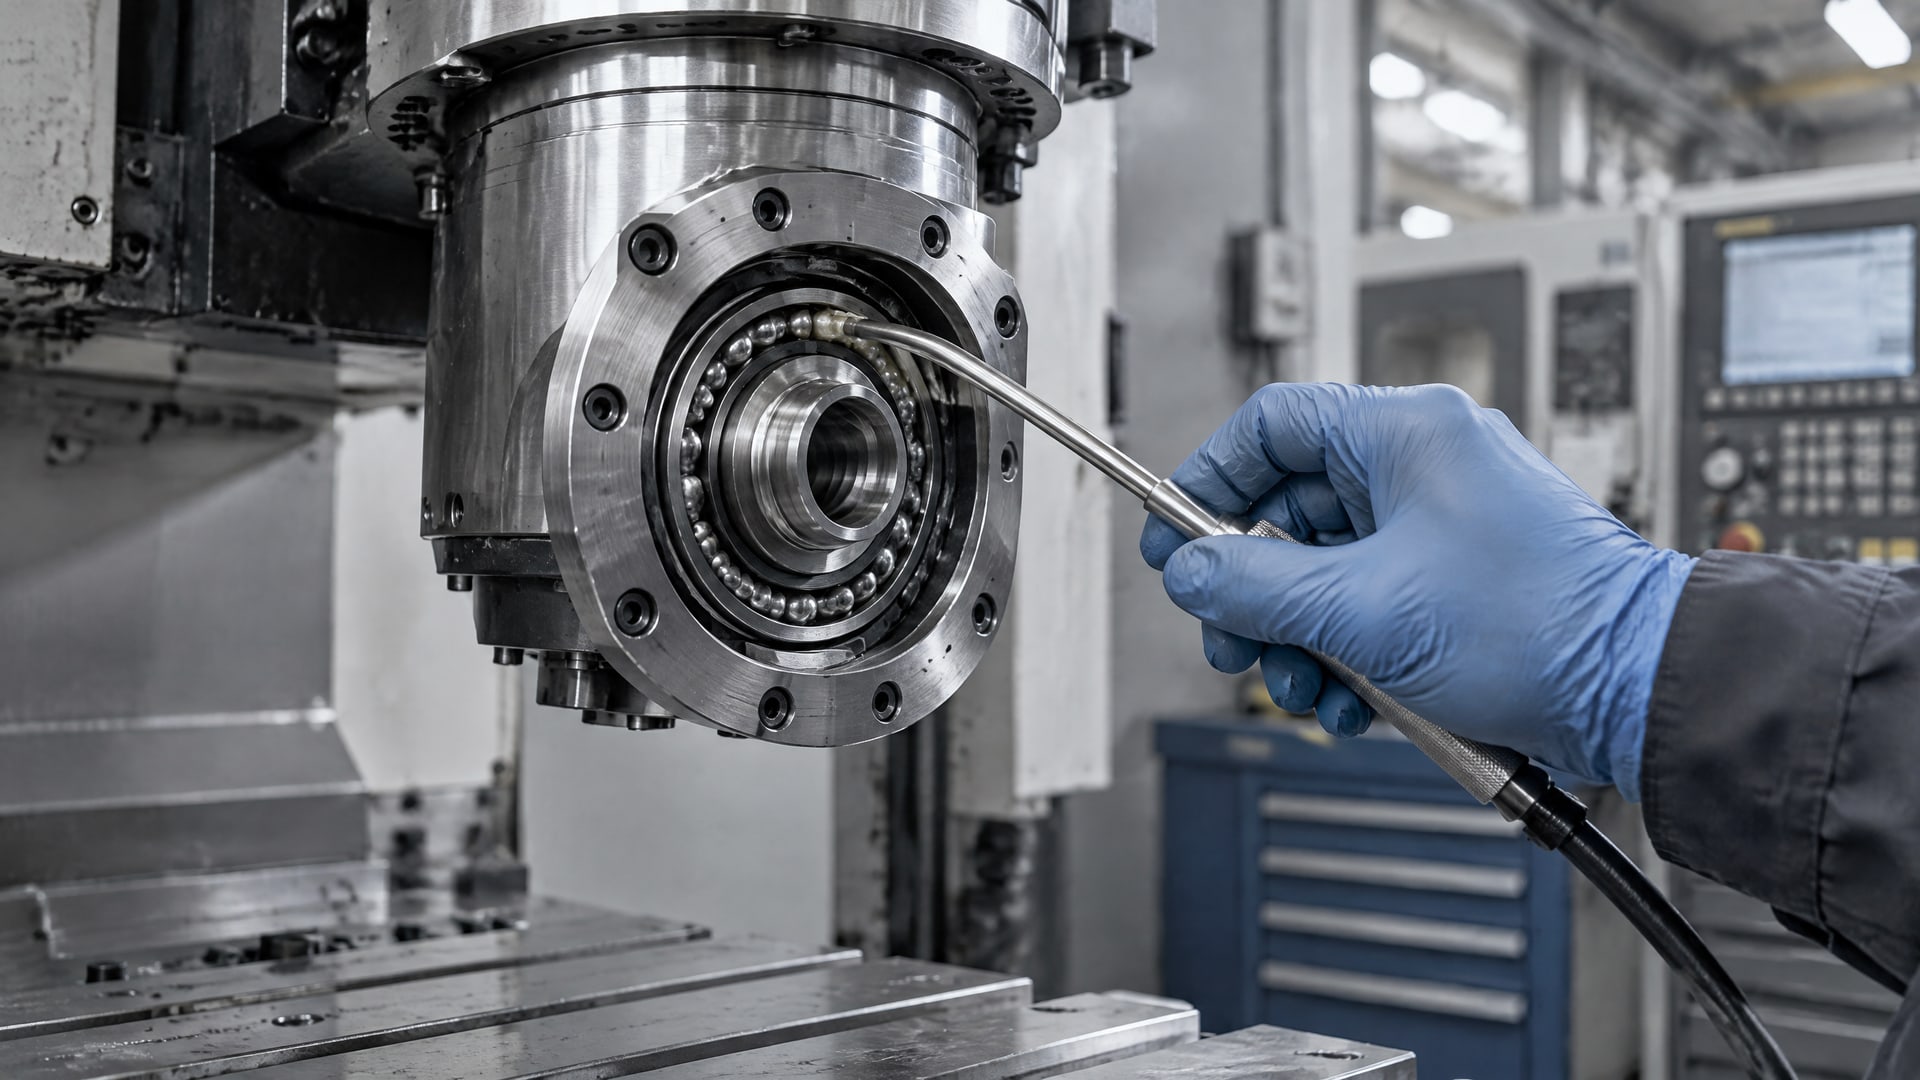
Избыток пластичного материала вызывает перемешивание в подшипнике, увеличивает потери и температуру. Недостаток ухудшает смазывание и ускоряет износ. Поэтому объем и способ нанесения берут из документации на конкретный шпиндель, а не рассчитывают по общим рекомендациям.
Для oil-air систем объем подачи также задает изготовитель оборудования. Значение около 0,01 см³ каждые 5-30 секунд встречается как ориентир в техническом описании системы, но не заменяет настройки производителя. Указанный для такой схемы воздушный поток порядка 10 л/мин тоже не следует считать универсальной нормой.
Перед обслуживанием выясните, какой узел смазывается и каким способом. Если шпиндель рассчитан на пожизненно заложенную смазку, не добавляйте материал без указания производителя. Если применяется дозированная подача масла, проверьте работу дозатора и воздушного тракта. При переходе на другую смазку уточните ее совместимость с остатками прежней.
Чтобы не допустить ошибок, зафиксируйте в карте обслуживания:
тип и наименование предписанного материала;
способ подачи и установленный объем;
интервал по наработке;
дату обслуживания и замеченные отклонения.
Такой учет помогает отличить изменение состояния подшипников от последствий неверной дозировки. Если после обслуживания выросла температура или изменился шум, не увеличивайте и не уменьшайте подачу наугад: сначала сопоставьте параметры с руководством и проверьте состояние системы.
Регламент смазки шпинделя и контроль состояния
Регламент смазки шпинделя привязывают к наработке и нагрузке.
Станок, работающий круглосуточно и под высокой нагрузкой, требует более частого внимания, чем оборудование с легким режимом. Один календарный интервал не подходит для всех условий: фиксируйте часы работы, режим эксплуатации и результаты осмотров.
В рекомендациях по обслуживанию встречается такая периодичность проверок: ежедневно - контроль шума на слух, еженедельно - осмотр, ежемесячно - анализ трендов, периодически - измерение биения. Это пример организации контроля, а не замена регламента изготовителя. При тяжелых условиях интервалы обслуживания могут быть короче.
Оценивайте шпиндель по нескольким признакам, а не по одному измерению. Рост шума, повышение температуры, увеличение биения и ухудшение качества поверхности детали могут указывать на проблему с подшипниками. Для контроля биения используют контрольную оправку и индикатор, сравнивая результаты с требованиями к конкретному оборудованию.
Записывайте результаты так, чтобы можно было увидеть динамику: значения температуры и биения, характер шума, качество обработанной поверхности, наработку и сведения о сервисных операциях. Тренд помогает заметить постепенное изменение раньше, чем оно приведет к остановке станка. При появлении отклонений проверяют смазочную систему, уплотнения, охлаждение и защиту от загрязнений, включая попадание СОЖ в узел.
Смазка шпинделя токарного станка и модели 2А622-1
Смазка шпинделя токарного станка зависит от исполнения шпиндельного узла.
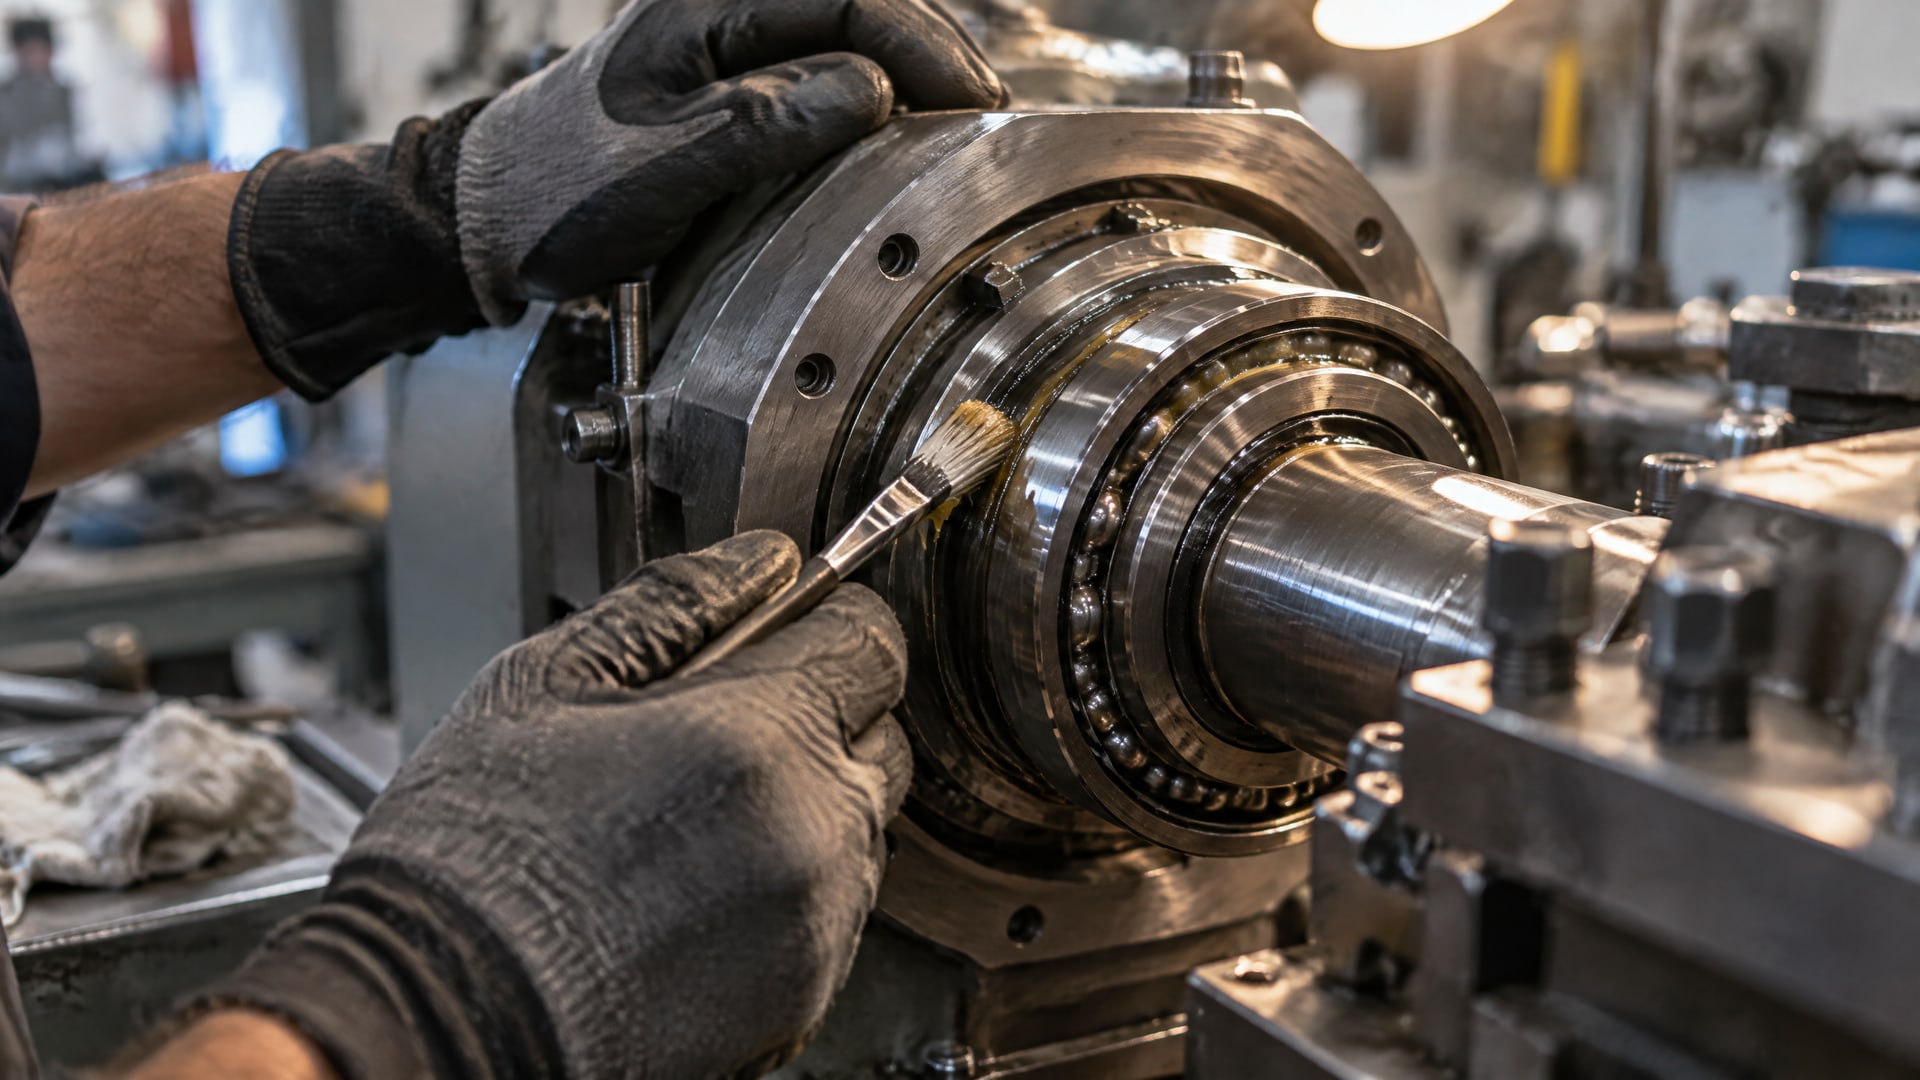
Для одного станка может быть предусмотрена заложенная пластичная смазка, для другого - подача масла, в том числе система oil-air. Поэтому выбор материала и частоту обслуживания нельзя определять только по типу станка или по внешнему сходству узлов.
Для модели 2А622-1 также нужно сверяться с руководством по эксплуатации конкретного станка. По одному обозначению модели нельзя надежно установить, какая смазка предусмотрена для подшипников шпинделя, сколько ее требуется и с каким интервалом ее подают. Не следует автоматически переносить на этот узел общие ориентиры, например подачу 0,01 см³ каждые 5-30 секунд или поток воздуха порядка 10 л/мин: они относятся к описанию системы oil-air, а не к универсальному регламенту.
Перед работой проверьте, какие точки обслуживаются, какой материал предписан и относится ли инструкция к установленной модификации оборудования. Если документация отсутствует, идентифицируйте конструкцию и смазочную систему до подачи нового материала. При сомнениях безопаснее остановить плановое пополнение и получить технические данные по конкретному узлу, чем смешать несовместимые смазки или превысить дозировку.
Часто задаваемые вопросы
Можно ли смазывать подшипники шпинделя любой пластичной смазкой?
Нет. Материал выбирают с учетом скорости, типа подшипника, температуры, нагрузки и способа подачи. Даже распространенный класс NLGI 2 сам по себе не подтверждает пригодность для шпинделя. Перед заменой смазки сверьтесь с документацией производителя и проверьте совместимость нового материала с остатками прежнего.
Как понять, что подшипники шпинделя требуют проверки?
Поводом для диагностики служат усилившийся шум, рост температуры, увеличение биения или ухудшение качества поверхности детали. Для наблюдения за изменениями сравнивайте результаты контроля во времени. Биение проверяют контрольной оправкой и индикатором, а допустимые значения определяют по документации на конкретный станок.
Как часто выполнять обслуживание подшипников шпинделя?
Интервал зависит от наработки, нагрузки и требований изготовителя. В рекомендациях по контролю встречаются ежедневная проверка шума, еженедельный осмотр, ежемесячный анализ трендов и периодическое измерение биения. Эти интервалы не универсальны: для интенсивной работы график уточняют по руководству и фактическому состоянию узла.
Какая смазка нужна шпинделю станка 2А622-1?
Только по обозначению 2А622-1 нельзя определить тип материала, дозировку и интервал обслуживания. Найдите руководство для конкретного исполнения станка и проверьте, предусмотрены ли пластичная смазка или система подачи масла. Не переносите на эту модель параметры oil-air системы без подтверждения производителя оборудования.
Заключение
Смазка шпинделя станка с ЧПУ должна соответствовать конструкции подшипников и штатному способу подачи. Для длительной работы важны точная дозировка, совместимость смазочных материалов и регламент, учитывающий наработку и нагрузку. Шум, повышение температуры, биение и ухудшение поверхности детали - основания проверить узел, а не откладывать диагностику.
Практический следующий шаг - сверить руководство станка с фактической схемой смазывания, зафиксировать предписанные материал и интервалы, затем вести журнал проверок и наработки. Для модели 2А622-1 и других станков без доступной документации сначала установите требования конкретного исполнения, не выбирая смазку по аналогии.