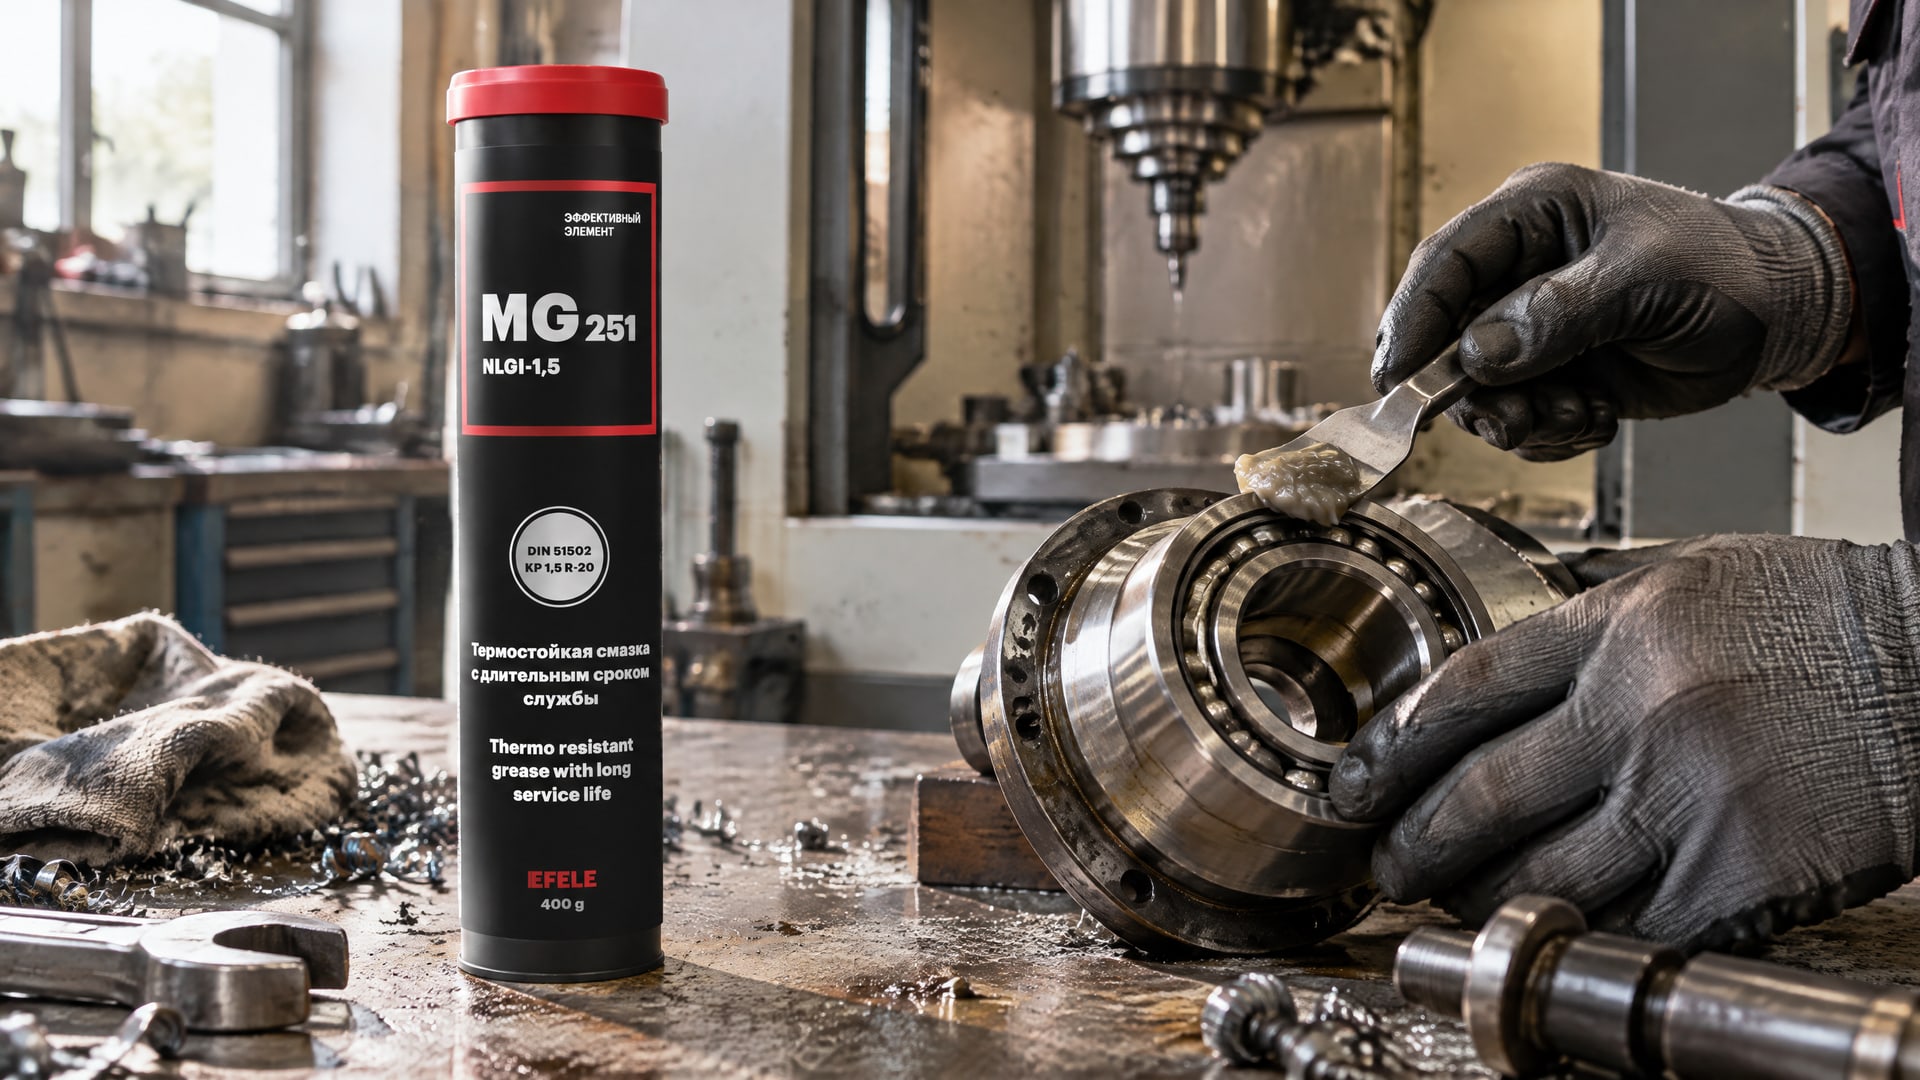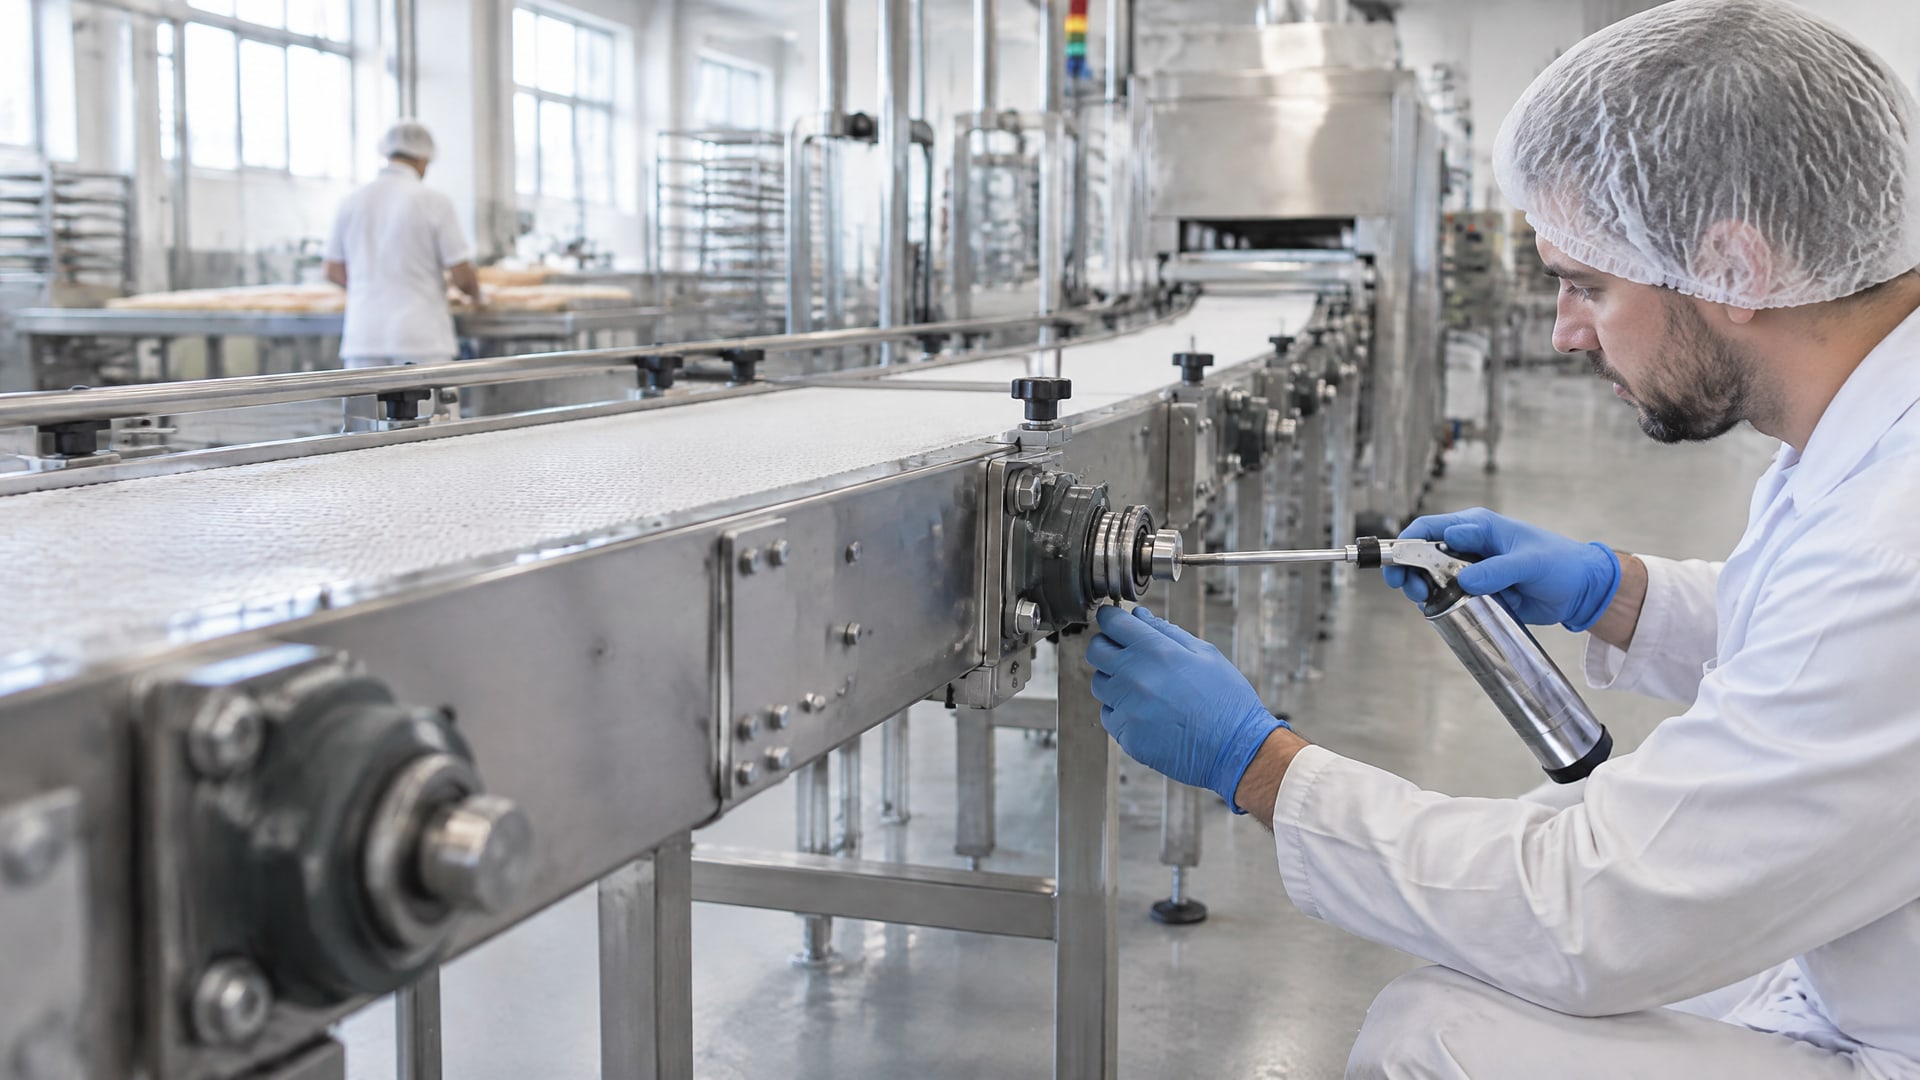
Для смазывания подшипников конвейерных линий пищевого производства выбирают лубрикант с регистрацией NSF H1 там, где возможен случайный контакт смазки с продуктом. Затем проверяют, подходит ли состав к условиям узла: мойке и влажности, нагрузке, скорости вращения, температуре, уплотнению и заводской смазке. Дозируют лубрикант по регламенту, поскольку избыток может повысить температуру подшипника и увеличить потери.
Статья полезна инженерам, специалистам по обслуживанию и снабженцам, которые подбирают смазку подшипников конвейера для сухих участков и зон регулярной санитарной обработки. Ниже разобраны значения H1 и ISO 21469, выбор смазки для подшипников мойки, совместимость при переходе на другой продукт и ситуации, когда повторная подача не нужна.
Как выбрать смазку подшипников конвейера для пищевого производства
Начинают подбор не с марки смазки, а с оценки вероятности контакта лубриканта с продуктом.
Если при работе оборудования такой контакт возможен, выбирают продукт с регистрацией NSF H1. Эта категория допускает только случайный контакт и не разрешает применять смазку как пищевой ингредиент. По приведенному в отраслевом материале определению FDA, случайный контакт ограничен уровнем не более 10 ppm.
ISO 21469 решает другую задачу: стандарт устанавливает гигиенические требования к производству и обращению со смазками, которые могут случайно контактировать с пищей. Поэтому H1 и ISO 21469 не следует воспринимать как взаимозаменяемые обозначения. При оценке документации проверяют, что именно подтверждает маркировка продукта, а не ограничиваются словами «пищевая смазка».
Даже подходящая по допуску смазка не обязательно подходит любому подшипнику. Для выбора учитывают тип узла и режим работы: шариковый, роликовый, игольчатый или скользящий подшипник может требовать отдельной проверки параметров смазки. Значение имеют нагрузка, скорость вращения, температура, вода и интервалы повторного обслуживания. Конкретные рабочие параметры нужно сверять с документацией на смазку и требованиями изготовителя оборудования.
В технических листах пищевых смазок встречаются классы консистенции NLGI 1 и NLGI 2. Это классы консистенции, а не рейтинг пищевой безопасности и не показатель адгезии. Выбор зависит от условий узла, конструкции уплотнения и способа подачи. Если оборудование снабжено автоматической системой смазки, дополнительно проверяют, подходит ли консистенция для стабильной подачи через эту систему.
Что означают H1 и ISO 21469
NSF H1 указывает на допустимость смазки в зоне возможного случайного контакта с пищей.
ISO 21469 относится к гигиеническим процедурам при производстве и обращении со смазкой.
В требованиях, связанных с регистрацией NSF H1, также встречается 21 CFR 178.3570. Соответствие этому требованию не отменяет проверки условий эксплуатации конкретного подшипника.
Смазка для подшипников мойки и влажных участков
В зонах мойки подшипник испытывает воздействие воды и санитарной обработки.
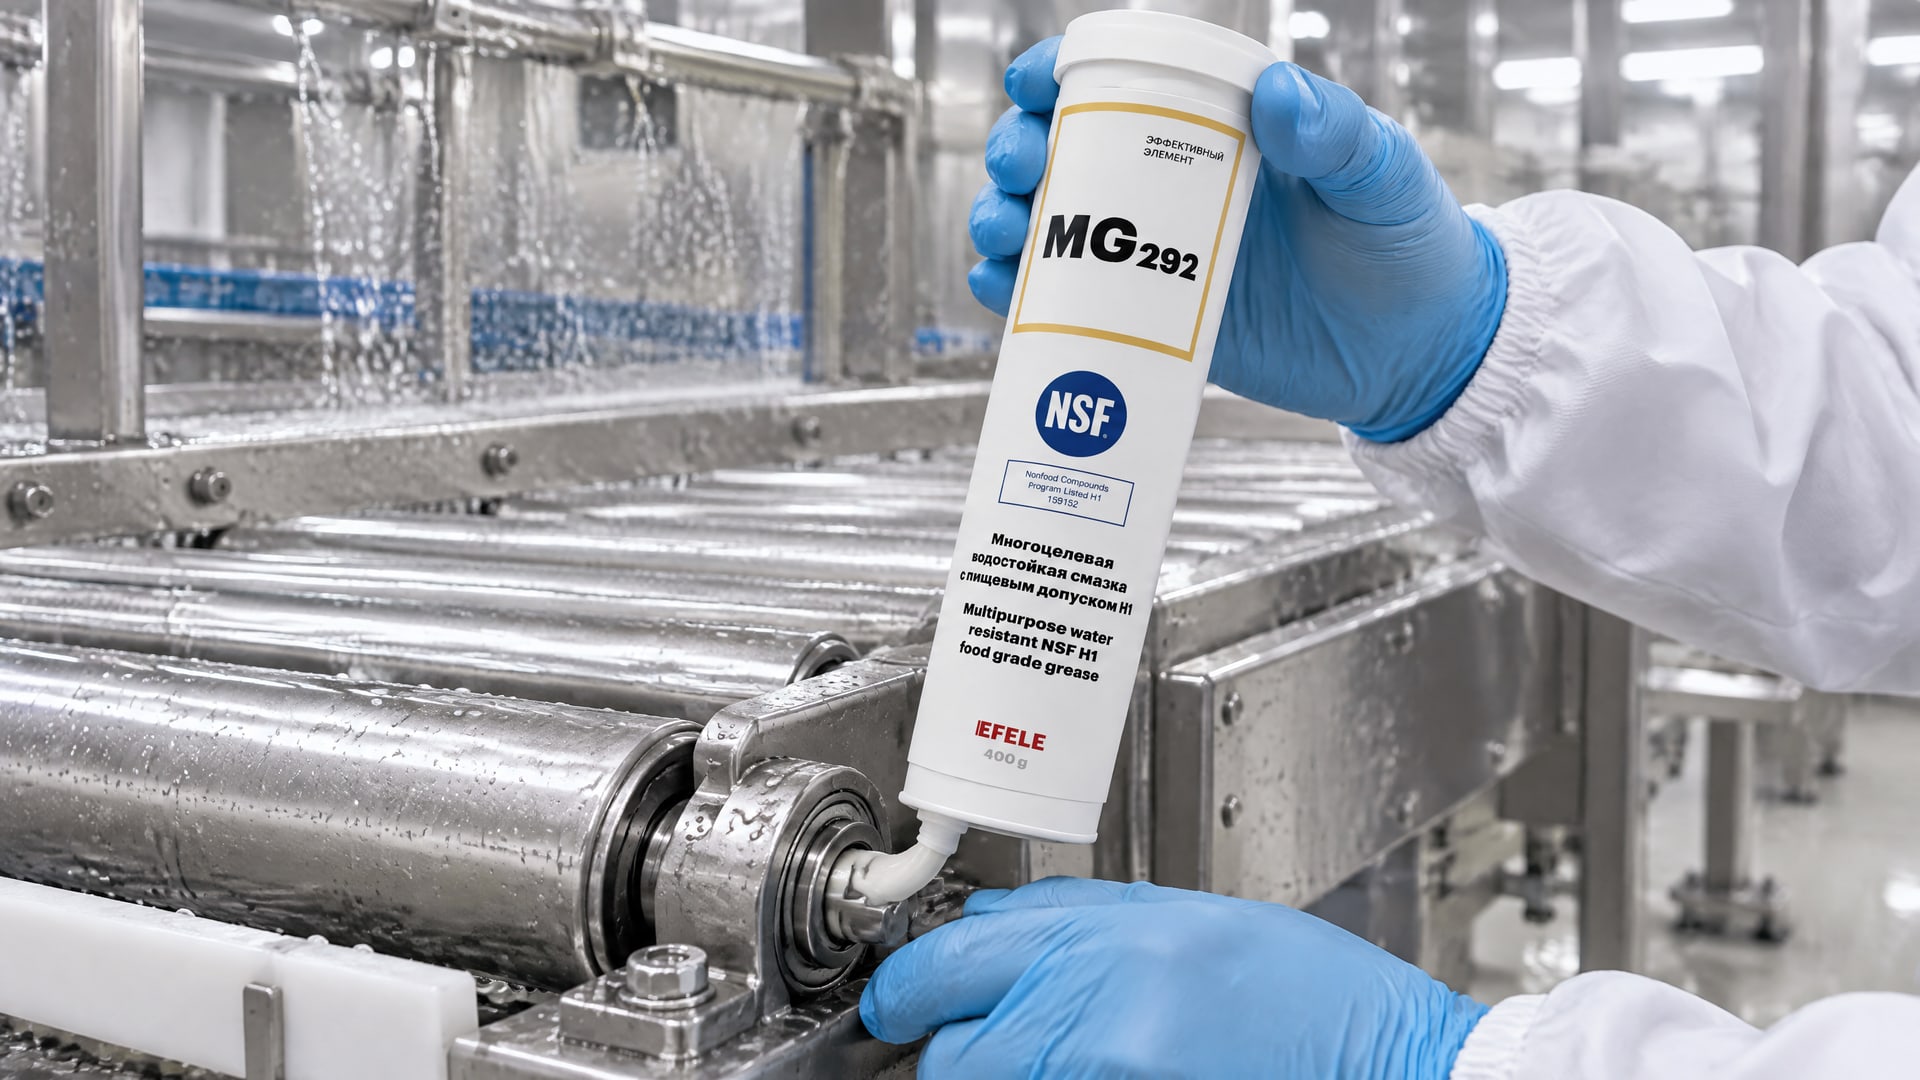
Поэтому смазку выбирают с учетом стойкости к вымыванию водой и антикоррозионной защиты. Сам факт регистрации H1 не сообщает, насколько конкретный состав подходит для частого контакта с водой: этот параметр проверяют отдельно по документации на продукт.
При обслуживании важно оценить не только смазку, но и подшипниковый узел в целом. В отраслевых рекомендациях для пищевого оборудования отмечены коррозионная стойкость подшипников и сепараторов, а также необходимость избегать утечки смазки. Тип уплотнения влияет на удержание лубриканта и защиту узла от влаги. Если вода попадает внутрь подшипника, одной заменой смазки проблема не всегда решается: нужно проверить состояние уплотнения и причины проникновения влаги.
На участках с мойкой водостойкий состав помогает снизить риск вымывания и коррозии. Для таких условий в практике обслуживания применяют EFELE MG-292 - многоцелевую водостойкую смазку с допуском NSF H1. При ее выборе все равно учитывают конкретную нагрузку, скорость, температуру и совместимость с прежней смазкой: характеристики для зоны мойки не заменяют проверки требований изготовителя подшипника.
После мойки и санитарной обработки обращают внимание на состояние узла и соблюдают установленный интервал обслуживания. Универсального интервала для всех конвейеров источники не задают: он зависит от режима мойки, условий работы подшипника и рекомендаций изготовителя оборудования. Фиксация фактических отказов, утечек и частоты обслуживания помогает оценить, соответствует ли выбранная смазка реальному режиму эксплуатации.
Что проверить на участке с мойкой
Есть ли вероятность случайного контакта лубриканта с продуктом и требуется ли NSF H1.
Указана ли в документации стойкость к воде, необходимая для конкретного режима мойки.
Нет ли следов коррозии, утечки смазки или нарушения герметичности подшипникового узла.
Соответствуют ли интервалы и способ подачи смазки требованиям изготовителя оборудования.
Как наносить смазку и не допускать пересмазки
Количество смазки должно соответствовать регламенту обслуживания подшипника.
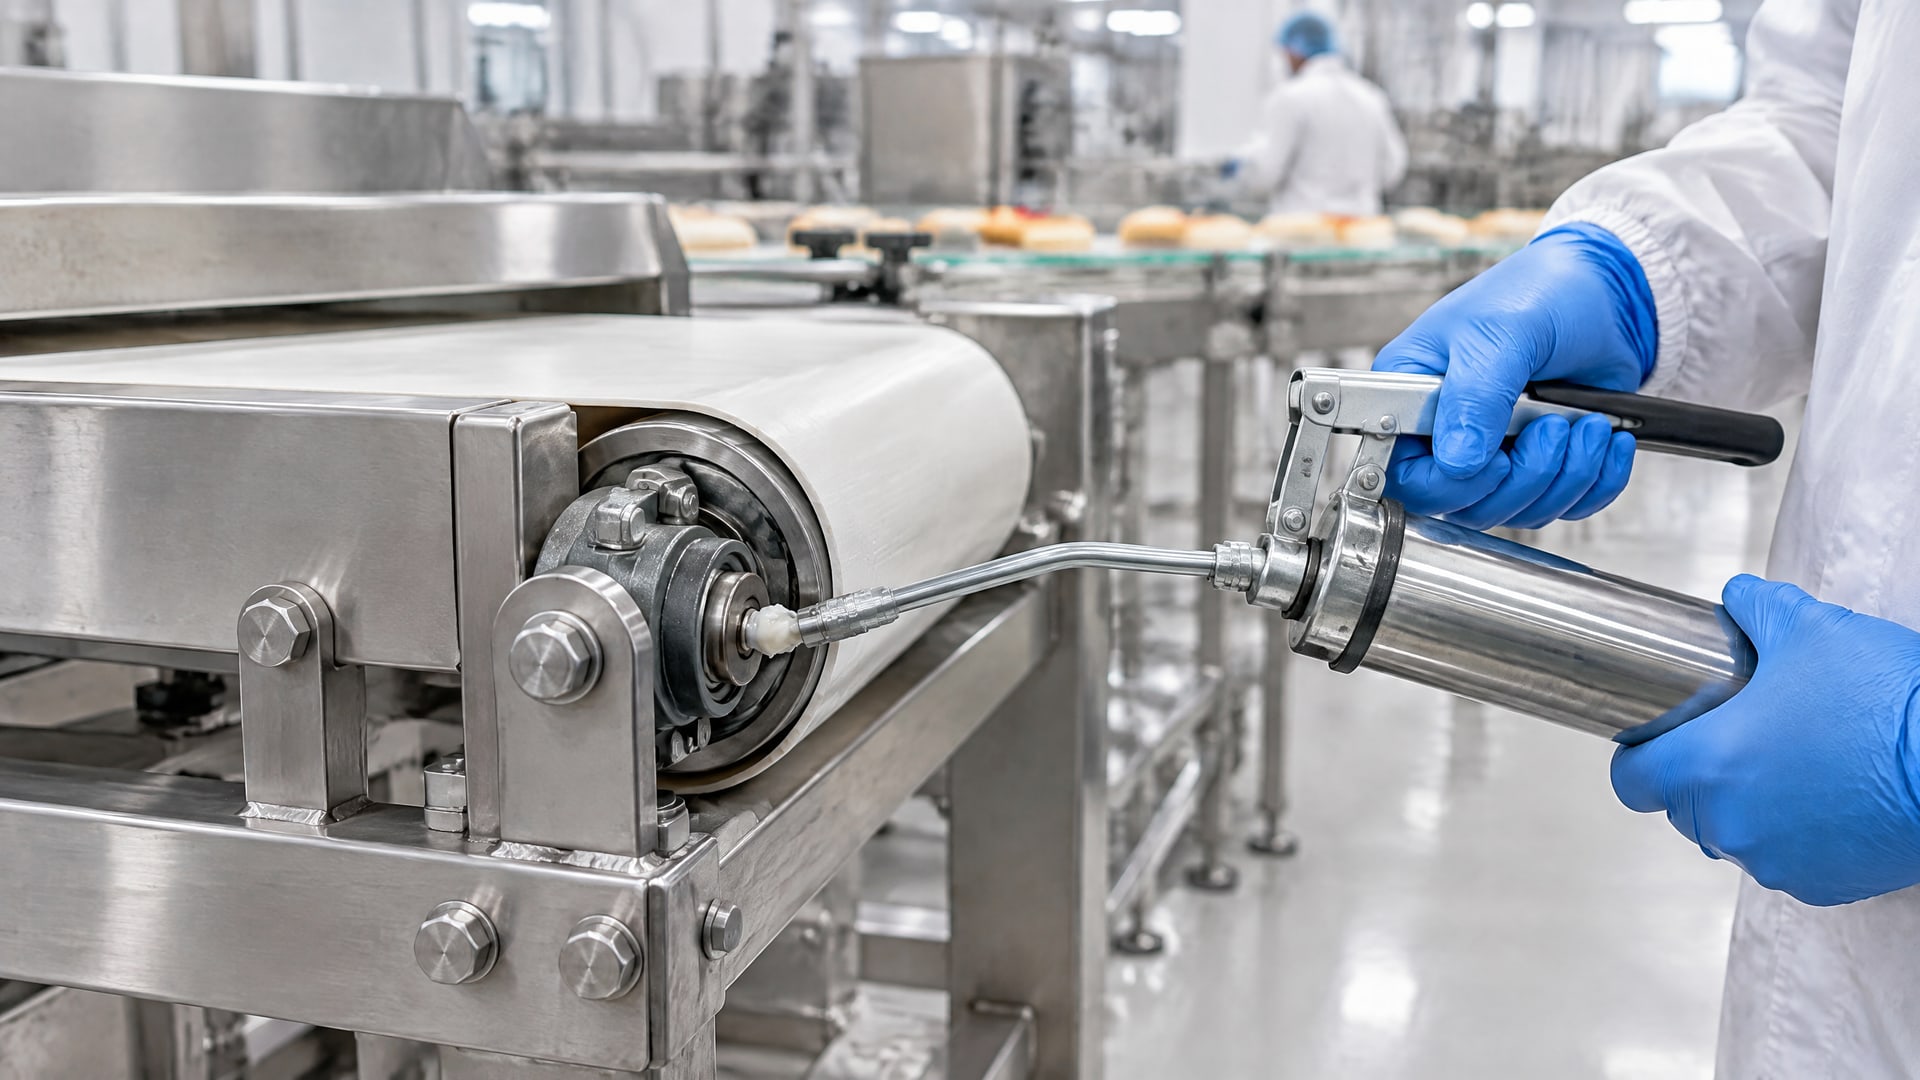
Избыток не повышает ресурс автоматически: пересмазка может увеличить температуру и вызвать дополнительные потери. Поэтому при плановом обслуживании важно соблюдать предписанный объем, а не ориентироваться на принцип «чем больше, тем лучше».
Перед подачей смазки выясняют, как подшипник был заправлен на заводе и допускает ли его конструкция повторное обслуживание. Некоторые узлы имеют заводскую пожизненную смазку или плотное уплотнение, поэтому досмазка может быть не нужна или нежелательна. В такой ситуации сначала сверяются с документацией изготовителя, а не добавляют лубрикант по общему графику для всей линии.
Для труднодоступных точек конвейера можно рассмотреть автоматическую систему смазки. Она помогает поддерживать стабильный интервал и дозирование, если система правильно настроена и совместима с узлом. При выборе режима подачи учитывают скорость подшипника, условия эксплуатации и тип уплотнения. Автоматизация не отменяет контроля: нужно проверять, поступает ли смазка в нужном объеме и нет ли утечек.
Если обслуживают несколько типов узлов, полезно разделять их по условиям работы. Подшипники в сухой зоне и узлы, регулярно контактирующие с водой при мойке, могут требовать разных критериев выбора. Для каждой точки фиксируют тип подшипника, способ смазывания, применяемый состав и интервал, установленный по документации или результатам эксплуатации. Такой порядок снижает риск случайно перенести на весь конвейер один режим обслуживания.
Признаки, требующие проверки
Смазка выходит из узла или уплотнения не удерживают ее.
После обслуживания растет температура подшипника.
На деталях появляются следы коррозии после мойки.
Автоматическая система подает смазку нестабильно или не соответствует требованиям узла.
Как перейти на H1-смазку и проверить совместимость
Замену прежнего состава начинают с проверки совместимости.
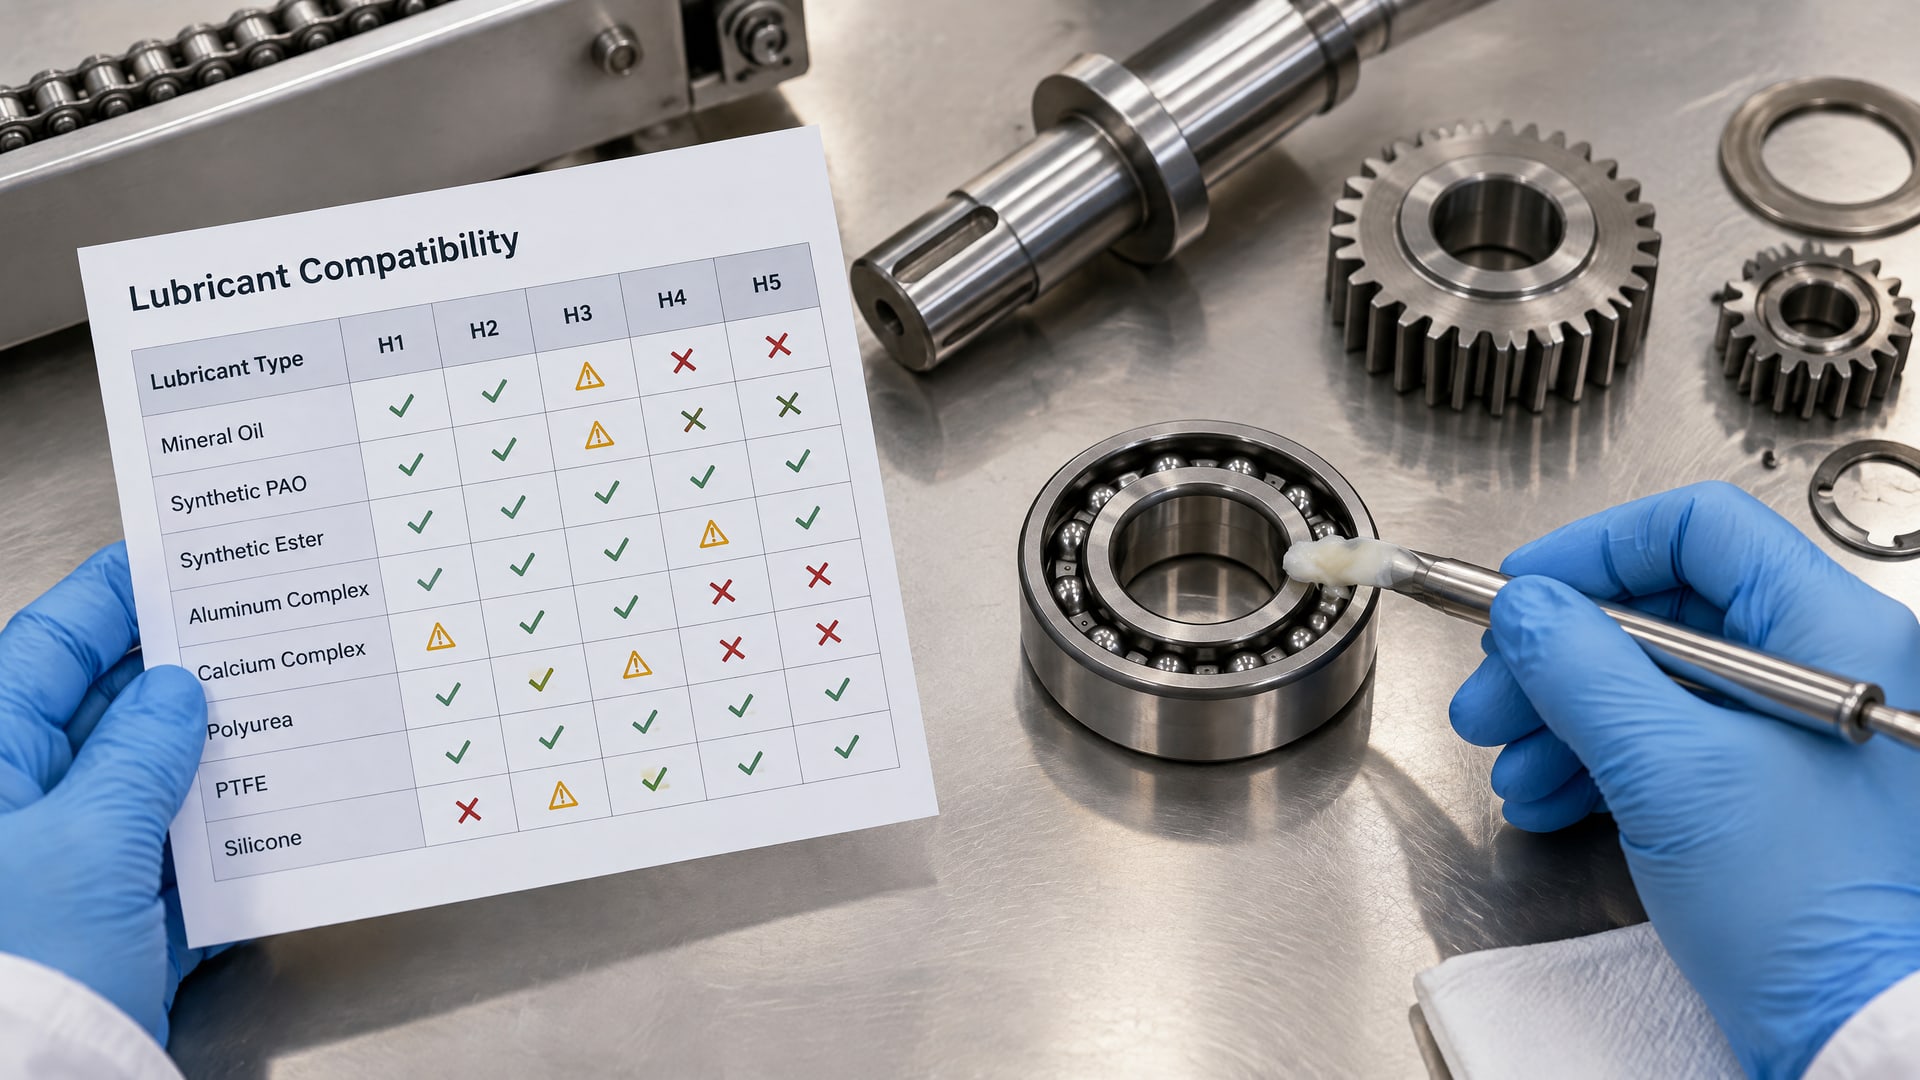
Важно учитывать как загуститель, так и базовое масло: неподходящие смазки при смешивании могут работать некорректно. Если совместимость не подтверждена, не следует считать, что добавление H1-смазки автоматически сделает весь состав подходящим для пищевой зоны.
Сначала выясняют, какая смазка находится в подшипнике, и сверяют сведения о ней с документацией на выбранный продукт. Если данных недостаточно, переход согласуют с ответственным за оборудование и действуют по регламенту замены. При несовместимости может потребоваться очистка узла и полная замена смазки. Перед выполнением работ также учитывают конструкцию подшипника и возможность его повторной заправки.
После перехода важно контролировать работу узла в реальных условиях: нагрев, удержание смазки, утечки, признаки коррозии и состояние уплотнений. Если меняется не только состав, но и режим подачи, отдельно проверяют дозирование и интервал. В подшипниках, которые имеют заводскую пожизненную смазку или плотное уплотнение, повторная заправка может быть не нужна или нежелательна, поэтому сначала сверяются с указаниями изготовителя.
Документы на пищевую смазку проверяют по нескольким основаниям. NSF H1 относится к возможному случайному контакту с пищей, а ISO 21469 - к гигиеническим требованиям производства и обращения со смазкой. Ни один из этих критериев сам по себе не подтверждает совместимость с остатками прежнего состава или пригодность к конкретной нагрузке. Эти вопросы оценивают отдельно, по технической документации и условиям работы подшипника.
Порядок перехода
Определить прежнюю смазку и проверить совместимость базового масла и загустителя.
Уточнить, допускает ли конструкция подшипника повторное обслуживание.
При подтвержденной несовместимости выполнить замену по регламенту, при необходимости с очисткой узла.
После перехода контролировать нагрев, утечки, коррозию и стабильность подачи.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера действует тот же принцип подбора: учитывать условия эксплуатации конкретного узла, а не переносить на него требования от другого участка линии.
Сначала выясняют, возможен ли случайный контакт смазки с пищей. Если возможен, рассматривают продукт с регистрацией NSF H1; затем проверяют нагрузку, температуру, скорость, наличие воды, тип уплотнения и способ повторного обслуживания.
Для газового затвора отдельно уточняют конструкцию и требования изготовителя оборудования. По одним только словам «газовый затвор» нельзя определить нужный класс консистенции, интервал или объем смазки: таких универсальных параметров нет. Если узел работает в зоне мойки, учитывают стойкость к вымыванию водой и антикоррозионные свойства. Если подшипник закрыт или заправлен на заводе на весь срок службы, сначала устанавливают, предусмотрена ли досмазка.
При переходе на другой состав проверяют совместимость с прежней смазкой. Для подшипников труднодоступных газовых затворов может быть полезна автоматическая подача, если она предусмотрена конструкцией и обеспечивает стабильный объем. Решение принимают по документации оборудования и условиям обслуживания, а не только по удобству доступа.
Наблюдения за узлом помогают уточнить программу обслуживания. Фиксируют утечки, нагрев, коррозию и необходимость повторной подачи после мойки. По этим данным инженер может сопоставить фактическое поведение подшипника с установленным интервалом и проверить, правильно ли подобрана смазка. При отсутствии подтвержденных требований к узлу не следует назначать собственные значения дозы или периодичности.
Как ресурс подшипников зависит от пищевой смазки и обслуживания
Ресурс подшипника зависит не только от обозначения H1.
На работу узла влияют вода и мойка, нагрузка, скорость, температура, уплотнение, совместимость смазок и интервал повторной подачи. Поэтому выражение «ресурс подшипников пищевое» не сводится к выбору состава с пищевым допуском: нужно оценивать соответствие смазки режиму работы и состояние самого подшипника.
Если смазка вымывается, узел теряет защиту; если она не удерживается уплотнением, возможны утечки. Влажная среда повышает значимость антикоррозионной защиты и коррозионной стойкости деталей. Для пищевого оборудования также учитывают требования к подшипникам и сепараторам, которым нужна коррозионная стойкость. Конкретный результат зависит от условий эксплуатации, поэтому его нельзя гарантировать одним только выбором H1-продукта.
Избыточная подача тоже может ухудшить работу: пересмазка способна повысить температуру и увеличить потери. Недостаток смазки, напротив, нельзя компенсировать выбором продукта только по пищевому допуску. Поддерживать ресурс помогает регламент, который учитывает конструкцию, режим мойки и рекомендации изготовителя, а также регулярная проверка нагрева, утечек и состояния уплотнений.
Практический следующий шаг - составить перечень подшипников конвейера и разделить точки по условиям работы: возможен ли контакт с продуктом, есть ли мойка, предусмотрена ли повторная смазка, насколько узел доступен. Затем для каждой точки сверить параметры состава, его документацию и совместимость с заводской смазкой. Это позволяет выбрать режим обслуживания не по общему правилу, а по фактическим требованиям оборудования.
Часто задаваемые вопросы
Чем смазать конвейер пищевой линии, если возможен контакт с продуктом?
Если смазка может случайно контактировать с пищей, выбирают лубрикант с регистрацией NSF H1. Затем проверяют его пригодность к нагрузке, скорости, температуре, воде и конструкции уплотнения. H1 не означает, что смазку можно наносить внутрь продукта: допуск относится только к случайному контакту.
Подходит ли одна смазка для сухой зоны и для подшипников мойки?
Не обязательно. В зоне мойки отдельно проверяют стойкость к вымыванию водой и антикоррозионные свойства. Также учитывают уплотнение и частоту санитарной обработки. Наличие NSF H1 само по себе не подтверждает, что смазка выдержит конкретный режим мойки.
Можно ли смешивать новую H1-смазку с той, что уже находится в подшипнике?
Сначала проверяют совместимость загустителя и базового масла. Если совместимость не подтверждена, смешивать составы не следует: может потребоваться очистка и полная замена смазки. До перехода также выясняют, допускает ли конструкция подшипника повторное обслуживание.
Что важнее при выборе: NSF H1 или ISO 21469?
Эти обозначения относятся к разным аспектам. NSF H1 указывает на допустимость случайного контакта с пищей, а ISO 21469 - на гигиенические требования при производстве и обращении со смазкой. При подборе учитывают оба критерия, если они нужны для конкретного участка, и отдельно проверяют эксплуатационные параметры.
Какой класс консистенции выбрать: NLGI 1 или NLGI 2?
Универсального ответа нет: класс выбирают с учетом температуры, скорости, системы подачи и уплотнения. В технических листах пищевых смазок встречаются оба варианта. NLGI обозначает класс консистенции, а не пищевой допуск и не показатель адгезии, поэтому нужно сверяться с документацией на подшипник и смазку.
Заключение
Смазку подшипников конвейера пищевого производства выбирают по двум группам требований: допустимость случайного контакта с продуктом и соответствие реальным условиям узла. NSF H1 отвечает за первый критерий, ISO 21469 - за гигиенические требования к производству и обращению со смазкой. Для участков мойки дополнительно проверяют стойкость к воде, защиту от коррозии, уплотнения и совместимость с прежним составом.
Следующий шаг - инвентаризировать подшипники по зонам конвейера, проверить документацию оборудования и установленный порядок обслуживания. Для каждой точки зафиксировать наличие мойки, возможность контакта с продуктом, тип уплотнения и необходимость повторной подачи, затем подобрать смазку и дозирование по требованиям изготовителя узла.