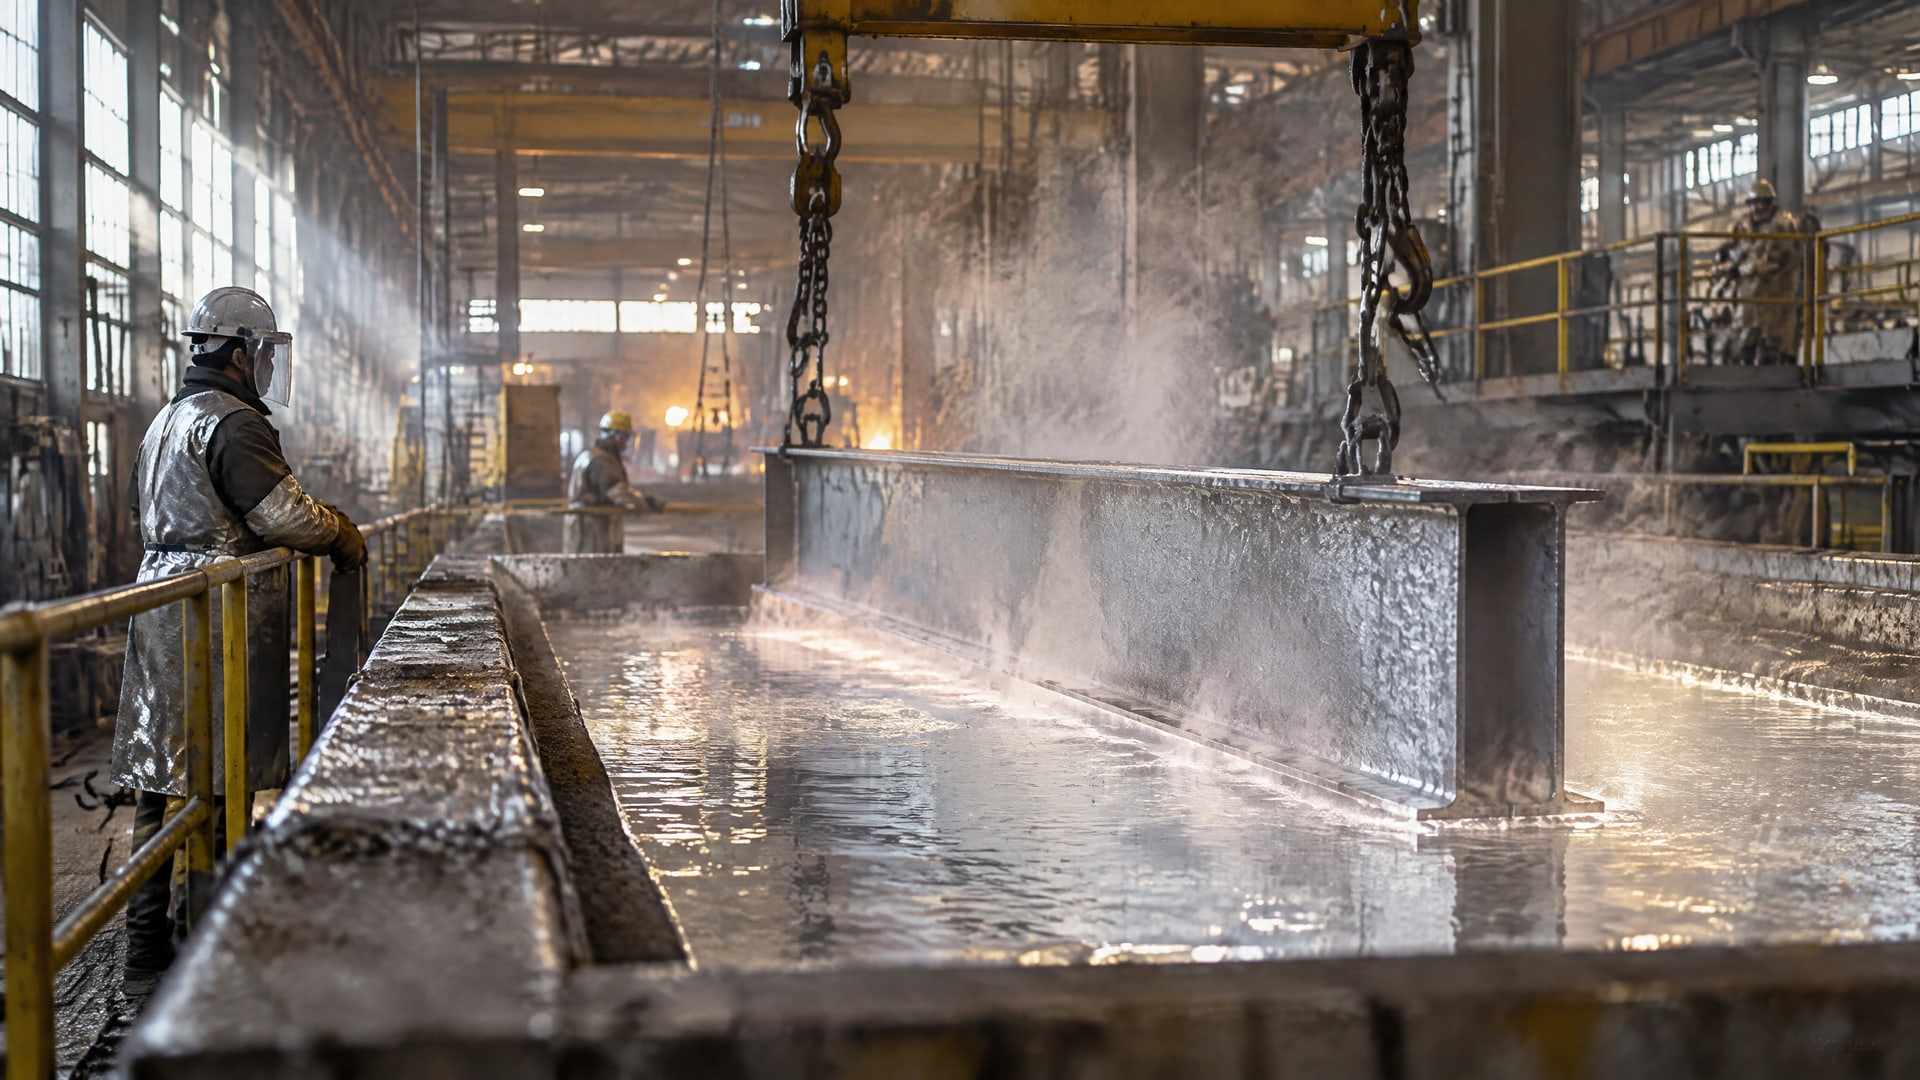
Обычная краска не предназначена для контакта с расплавленным цинком: такое применение требует покрытия с подтвержденной совместимостью с конкретной средой и режимом работы. Горячее цинкование - отдельный технологический процесс: изделие погружают в расплав, где на стали формируются связанные с основой слои цинка и железа. Обычное лакокрасочное покрытие нельзя считать подходящей защитой для оборудования, которое работает рядом с такой ванной или соприкасается с расплавом.
Статья поможет инженерам и закупщикам различить окраску оцинкованной стали, ремонт цинкового слоя и защиту оборудования в зоне горячего цинкования. Разберем, почему важны совместимость и подготовка поверхности, как выбирать материалы и какие сведения проверить в технической документации.
Горячее цинкование и краска для цинка: в чем разница
При горячем цинковании металл погружают в расплав цинка.
По ASTM A153/A153M на стальной основе образуются слои Zn/Fe, прочно связанные с ней. Это не нанесение обычной краски и не поверхностное окрашивание металла: здесь важны взаимодействие расплава с основой и параметры самой операции.
В рабочем объеме ванны среднее содержание цинка должно составлять не менее 98,0 % по массе согласно ASTM A153/A153M. Этот показатель относится к составу расплава, а не к лакокрасочным материалам или к толщине защитного слоя. Поэтому его нельзя использовать как характеристику краски для контакта с цинком.
Выражение «краска для цинка» может обозначать разные материалы. Одни предназначены для окраски уже оцинкованной стали, другие - для ремонта поврежденного цинкового покрытия. Ни одно из этих назначений само по себе не подтверждает пригодность состава для работы с расплавом. Для оборудования в зоне цинкования нужно отдельно проверять назначение покрытия и его совместимость с реальными условиями эксплуатации.
Почему толстый слой не решает проблему
Толщина пленки сама по себе не подтверждает стойкость к химическому и тепловому воздействию расплава. Если система не рассчитана на контакт с такой средой, увеличение толщины не заменит данные о совместимости. В технической документации должны быть указаны условия применения, подготовка поверхности и порядок нанесения.
Почему обычное лакокрасочное покрытие может потерять адгезию к металлу
Оцинкованная сталь отличается от обычной стали поверхностью, к которой должна прочно прикрепиться лакокрасочная система.
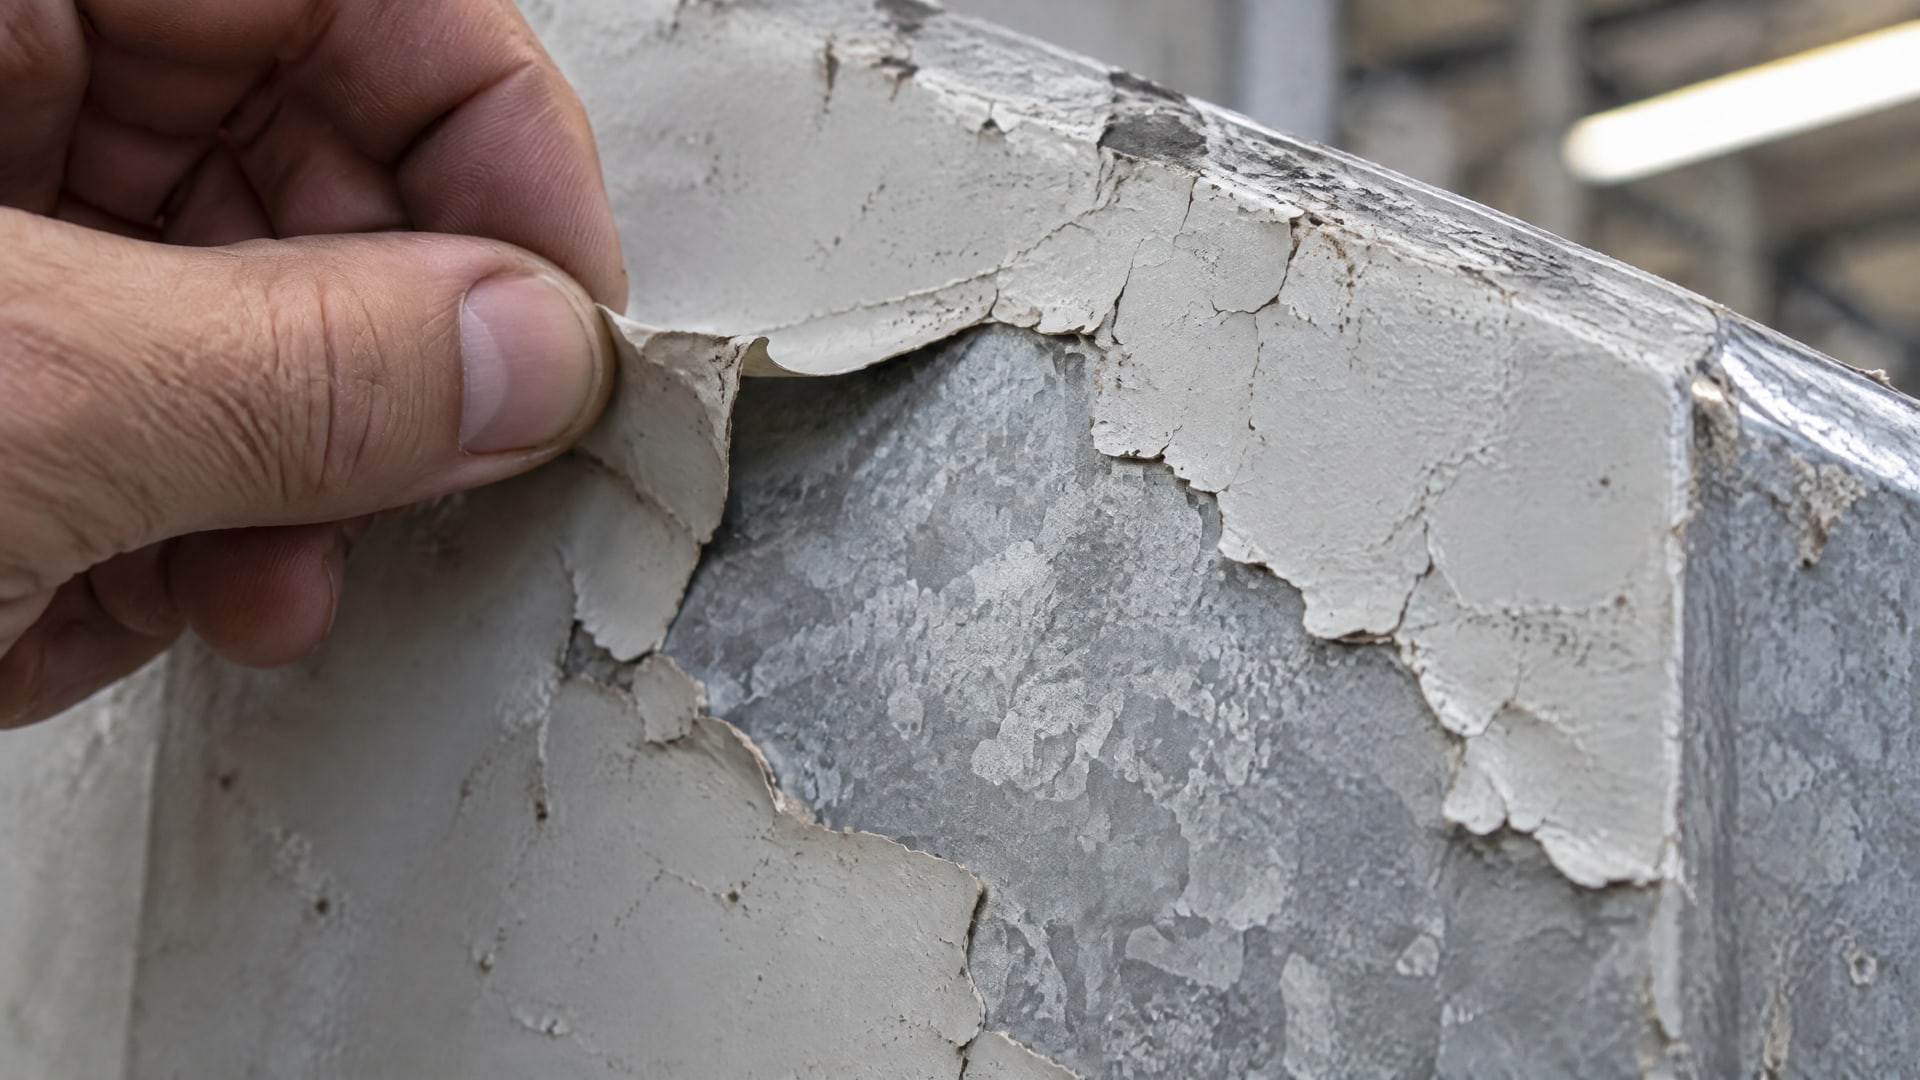
Если состав не совместим с цинком или поверхность подготовлена неправильно, адгезия к металлу может оказаться недостаточной. Поэтому краска, которая держится на стали, не обязательно подойдет для оцинковки.
Один из факторов отказа покрытия - высокий pH лакокрасочного материала: взаимодействие аммиака с цинком может вызвать проблемы. Также при окраске нужно учитывать состояние поверхности. Влага, белая коррозия, оксиды, пассивация, остатки флюса, цинк-аммоний хлорид, грязь, масло и рыхлый цинк мешают получить надежное покрытие.
ASTM D6386 устанавливает подход к подготовке горячецинкованных поверхностей перед окраской. Он подразумевает очистку, профилирование и выбор совместимой системы, а не только обычное обезжиривание. Для крупных площадей и тяжелых условий в технических руководствах может предусматриваться абразивоструйная подготовка типа sweep blasting. Ее необходимость и режим определяют по спецификации конкретной системы.
Что проверить перед нанесением
Указана ли в технической документации совместимость материала с оцинкованной сталью.
Удалены ли с поверхности загрязнения, остатки флюса, рыхлый цинк, продукты коррозии и влага.
Предусмотрены ли очистка и профилирование по ASTM D6386.
Заданы ли требования к толщине сухой пленки и выдержке между слоями.
Эти проверки относятся к окраске оцинкованной поверхности. Для прямого контакта с расплавом требуется отдельное подтверждение пригодности покрытия именно к такому режиму.
Защита от цинка: как выбрать материал для оборудования
Перед подбором покрытия важно определить, с какой задачей оно должно справиться.
Окраска уже оцинкованной стали, восстановление поврежденного цинкового слоя и защита детали оборудования от воздействия расплава требуют разных решений. Слова «антикоррозионная краска» или «для покрытия металла» не дают достаточной информации о совместимости с цинком.
Для окраски оцинковки применяют системы, в технической документации которых прямо указана совместимость с цинковой поверхностью. В качестве вариантов для таких систем рассматривают эпоксидные грунты и совместимые с ними финишные слои, включая полиуретановые. Но выбор зависит от подготовки, условий эксплуатации и указаний производителя материала. Силиконовые покрытия, например, не рекомендуются для прямого нанесения на оцинкованную сталь.
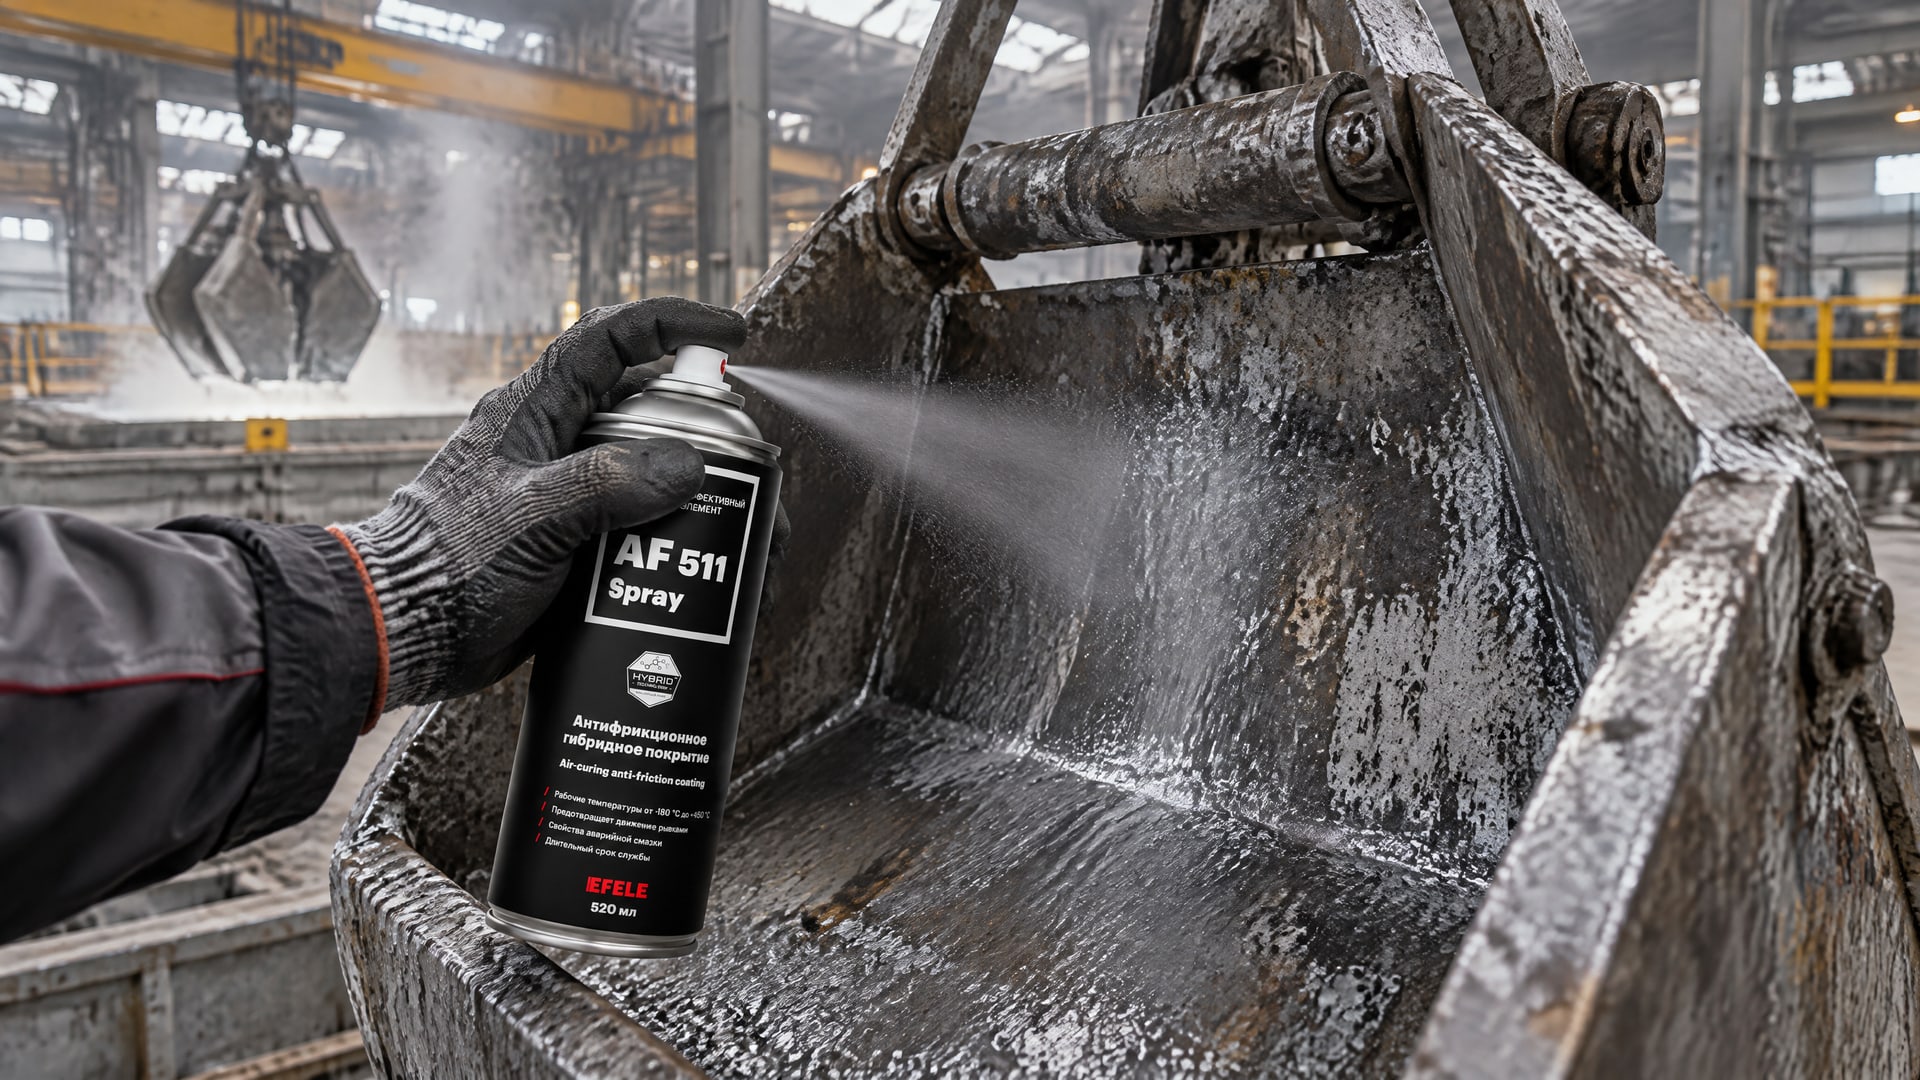
Если речь идет о детали, которая работает в зоне расплава, следует сверяться со спецификацией покрытия для конкретного узла. В частности, у грейферного ковша могут быть отдельные поверхности и механические контакты, для которых важны не только защита от агрессивного воздействия цинка, но и снижение трения. Для такой задачи применяют EFELE AF-511 Spray - сухое антифрикционное покрытие для защиты грейферного ковша от воздействия расплавленного цинка и снижения трения при высоких температурах. Это решение для оборудования, а не замена краски для окраски оцинкованной стали.
Ремонт цинкового слоя и подготовка поверхности
Если цинковое покрытие повреждено, для восстановления защиты используют материалы и методы, соответствующие ASTM A780.
Стандартная практика предусматривает цинкосодержащие ремонтные материалы, в том числе цинк-наполненные краски, цинковое напыление или цинковые припои. Обычная декоративная краска не заменяет цинковый слой и не подтверждает восстановление его защитной функции.
Перед окраской горячецинкованной стали проверяют состояние поверхности и удаляют загрязнения, которые ухудшают адгезию. К ним относятся флюсовые остатки, цинк-аммоний хлорид, влага, грязь, масло, рыхлый цинк и продукты коррозии. Свежая поверхность также может иметь оксиды или пассивацию, поэтому внешний вид сам по себе не подтверждает готовность к нанесению краски.
ASTM D6386 используют как ориентир для подготовки горячецинкованной поверхности к окраске, а ASTM A780 - для ремонта поврежденного цинкового покрытия. Эти стандарты решают разные задачи: первый касается подготовки перед нанесением лакокрасочной системы, второй - восстановления цинковой защиты. Их не следует подменять друг другом или воспринимать как подтверждение пригодности обычной краски для контакта с расплавом.
После цинкования некоторые постобработки могут ухудшить последующую окраску. Поэтому технологию охлаждения и пассивации нужно согласовать с планируемым покрытием и его документацией. Если предусмотрено окрашивание, подготовку поверхности и порядок работ определяют заранее, а не после появления проблем с адгезией.
Как не перепутать горячее и холодное цинкование
Горячее цинкование связано с погружением изделия в расплав и образованием слоев Zn/Fe на стальной основе.
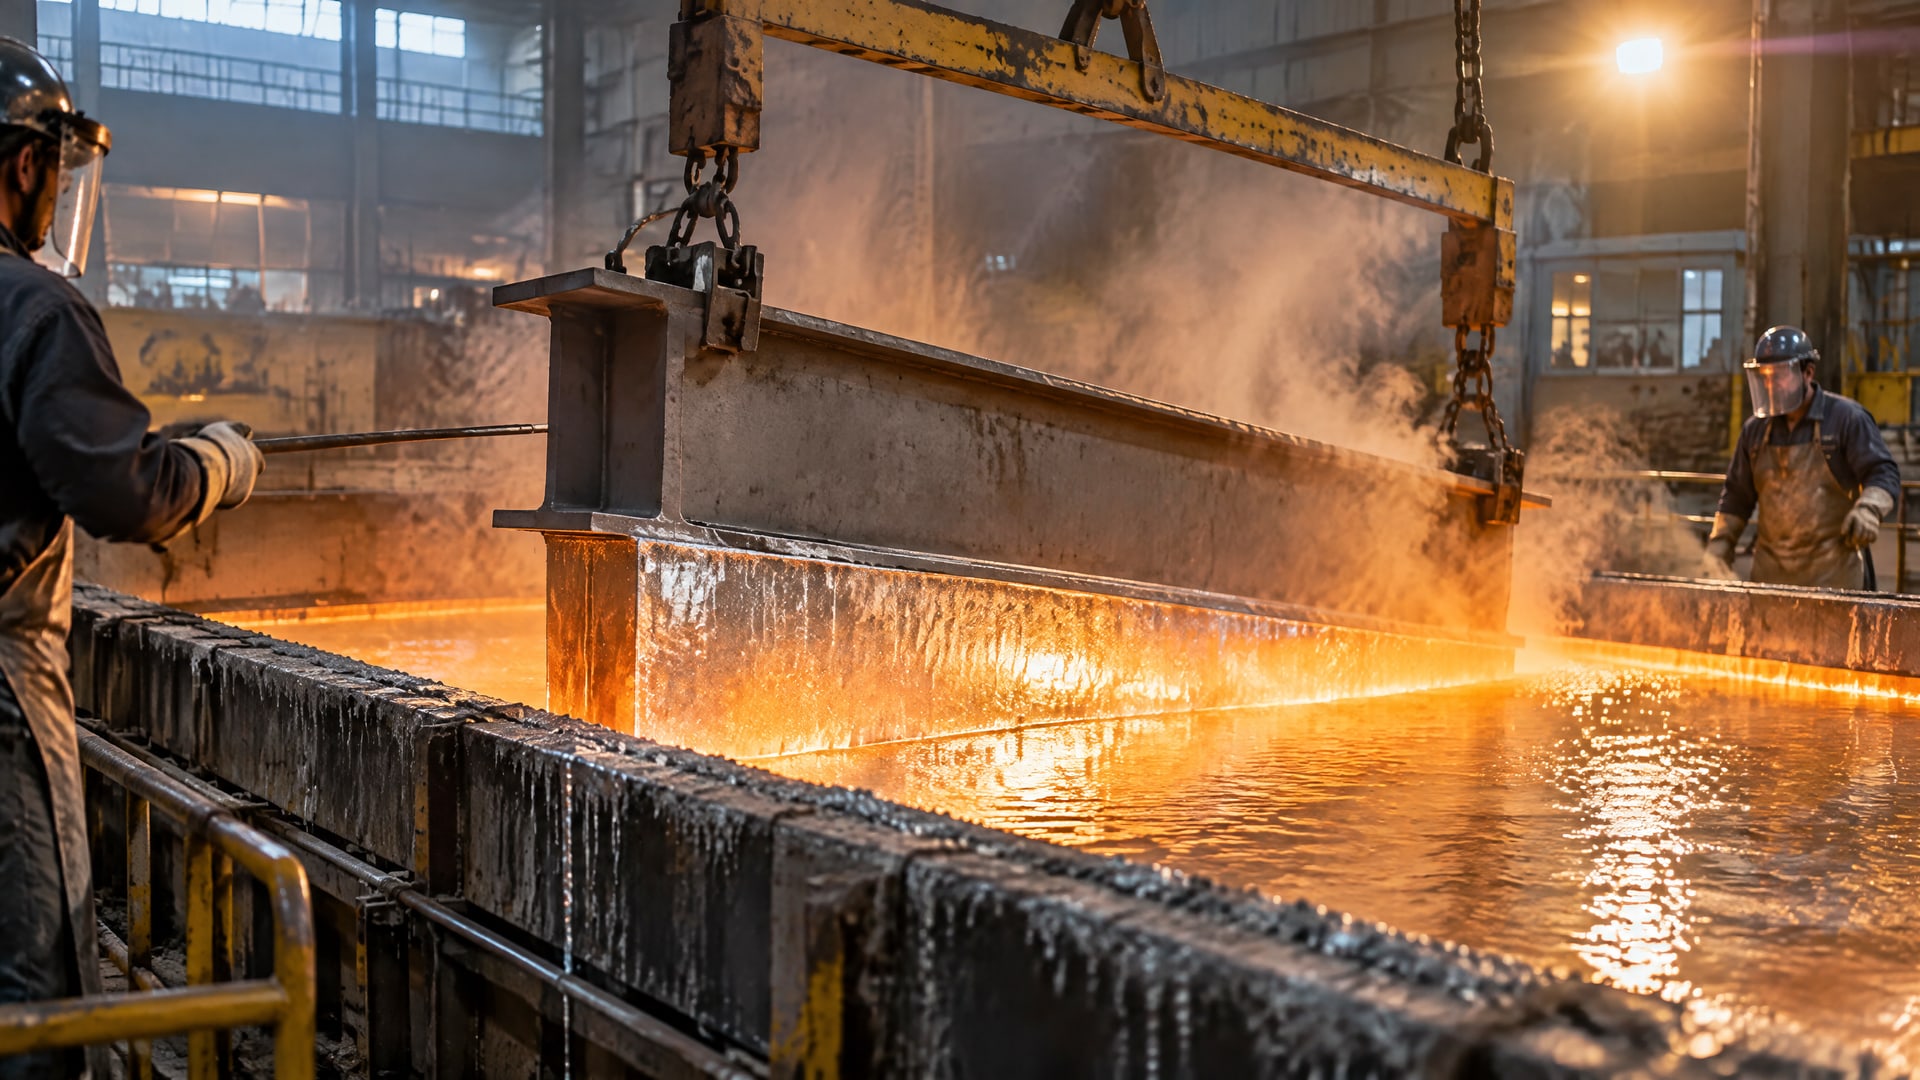
Выражение «холодное цинкование» часто используют для материалов, содержащих цинк и наносимых на поверхность как покрытие. Эти процессы нельзя считать взаимозаменяемыми: материал для ремонта или окраски не воспроизводит автоматически результат горячего цинкования.
При выборе важно уточнить, что именно требуется: цинкование стали, окраска уже оцинкованного изделия, ремонт локального повреждения или защита детали оборудования в зоне расплава. Для каждого случая проверяют соответствующую документацию. Если поставщик указывает только антикоррозионное назначение, этого недостаточно, чтобы считать состав пригодным для контакта с расплавленным цинком.
Закупщику стоит запрашивать технические сведения о совместимости с оцинкованной сталью или с условиями конкретного узла. Инженеру - сопоставлять их с подготовкой поверхности, характером контакта и эксплуатационной средой. Такой подход помогает избежать ошибки, когда краску для оцинковки принимают за покрытие для оборудования, работающего с расплавом.
Часто задаваемые вопросы
Можно ли красить оцинкованную сталь любой краской?
Нет. Обычная краска может плохо сцепляться с цинковой поверхностью, особенно без предусмотренной подготовки. Для окраски оцинковки выбирают систему, в технической документации которой прямо указана совместимость с цинком, и подготавливают поверхность по ASTM D6386. Такая совместимость не означает, что краска пригодна для контакта с расплавленным цинком.
Подойдет ли краска, которая хорошо держится на обычной стали?
Не обязательно. Поверхность оцинкованной стали отличается от обычной стали, поэтому адгезия покрытия зависит от совместимости с цинком и качества подготовки. Перед нанесением проверяют требования производителя к очистке и профилированию. Успешное применение материала на стали не подтверждает его пригодность для оцинковки или работы рядом с расплавом.
Чем ремонтируют поврежденное цинковое покрытие?
Для ремонта применяют материалы, предусмотренные практикой ASTM A780: цинк-наполненные краски, цинковое напыление или цинковые припои. Обычная декоративная краска не восстанавливает цинковый слой. Конкретный вариант выбирают с учетом поврежденного участка и требований к восстановлению защиты, сверяясь с технической документацией материала.
Подходит ли холодное цинкование для контакта с расплавом?
Само название «холодное цинкование» не подтверждает пригодность состава для контакта с расплавленным цинком. Такие материалы нельзя автоматически приравнивать к горячему цинкованию или к специальным покрытиям для оборудования. Нужно проверить назначение продукта, условия применения и наличие прямых указаний производителя на совместимость с требуемой средой.
Заключение
Обычная краска не подходит для работы в контакте с расплавленным цинком, потому что ее типичное назначение не подтверждает стойкость к химическому и тепловому воздействию этой среды. При цинковании, окраске оцинкованной стали и ремонте цинкового слоя решают разные задачи: для них выбирают разные материалы и соблюдают соответствующие требования ASTM A153/A153M, ASTM D6386 и ASTM A780.
Следующий шаг - определить, контактирует ли с расплавом сама окрашиваемая поверхность или речь идет о ремонте оцинковки либо защите оборудования. Затем сверить техническую документацию покрытия с условиями эксплуатации и подготовкой поверхности.