Качество антикоррозионного покрытия зависит не только от выбранного материала: важны подготовка поверхности, условия нанесения, последовательность слоев и контроль каждого этапа. Обучение технических специалистов заказчика на промышленной площадке помогает отработать технологию на реальном объекте и учесть ограничения, которые не всегда видны при работе в цехе.
Статья полезна инженерам, специалистам по защите от коррозии и снабженцам, которые выбирают систему покрытия или планируют замену импортного материала. Разберем, какие параметры определить до начала работ, как выстроить практическое обучение и что учитывать при нанесении покрытия на металлоконструкции и трубопроводы.
Что определить до обучения нанесению антикоррозионного покрытия
До выхода на промышленную площадку специалисты должны понимать, какую задачу решает покрытие и в каких условиях будет работать объект.
Для этого определяют тип конструкции, среду эксплуатации и доступность поверхностей для нанесения, осмотра и последующего обслуживания. Эти данные влияют на выбор системы и способа работ.
ISO 12944-2 описывает категории коррозионной агрессивности среды для атмосферных, погруженных в воду и заглубленных в грунт условий. Для морских и прибрежных объектов учитывают ISO 12944-9: этот стандарт охватывает системы покрытий для конструкций, работающих в морской атмосфере, морской или солоноватой воде. Поэтому наружное антикоррозионное покрытие выбирают не только по признаку «для улицы», но и с учетом конкретной среды.
Следующий шаг - проверить, позволяет ли конструкция нанести покрытие сплошным слоем и проконтролировать результат. ISO 12944-3 задает критерии проектирования стальных конструкций под защитные покрытия. В частности, правильные конструктивные решения помогают избежать проблем при нанесении, контроле и обслуживании. Для обучения это означает, что инженеры должны рассматривать не только материал и оборудование, но и доступ к сложным участкам конструкции.
До начала занятий заказчик и специалисты по нанесению согласуют технологическую карту, TDS материала и условия площадки. В них сверяют требования к подготовке поверхности, температуре и влажности, сушке и межслойным интервалам. Универсальную схему нельзя считать подходящей для любого объекта: при переходе от цеха к площадке меняются условия работ и доступное время между операциями.
В предварительную оценку полезно включить:
категорию коррозионной агрессивности и тип среды по ISO 12944;
тип объекта: металлоконструкция, трубопровод или отдельное изделие;
доступность поверхностей для подготовки, нанесения и осмотра;
ограничения площадки, влияющие на способ работ и выдержку между слоями;
требования технологической карты и TDS покрытия.
Такой разбор задает программу обучения: специалисты заранее понимают, какие операции им предстоит отработать и по каким требованиям оценивать результат.
Подготовка поверхности перед нанесением антикоррозионного покрытия
Подготовка поверхности - обязательная часть технологии, а не вспомогательная операция перед окраской.
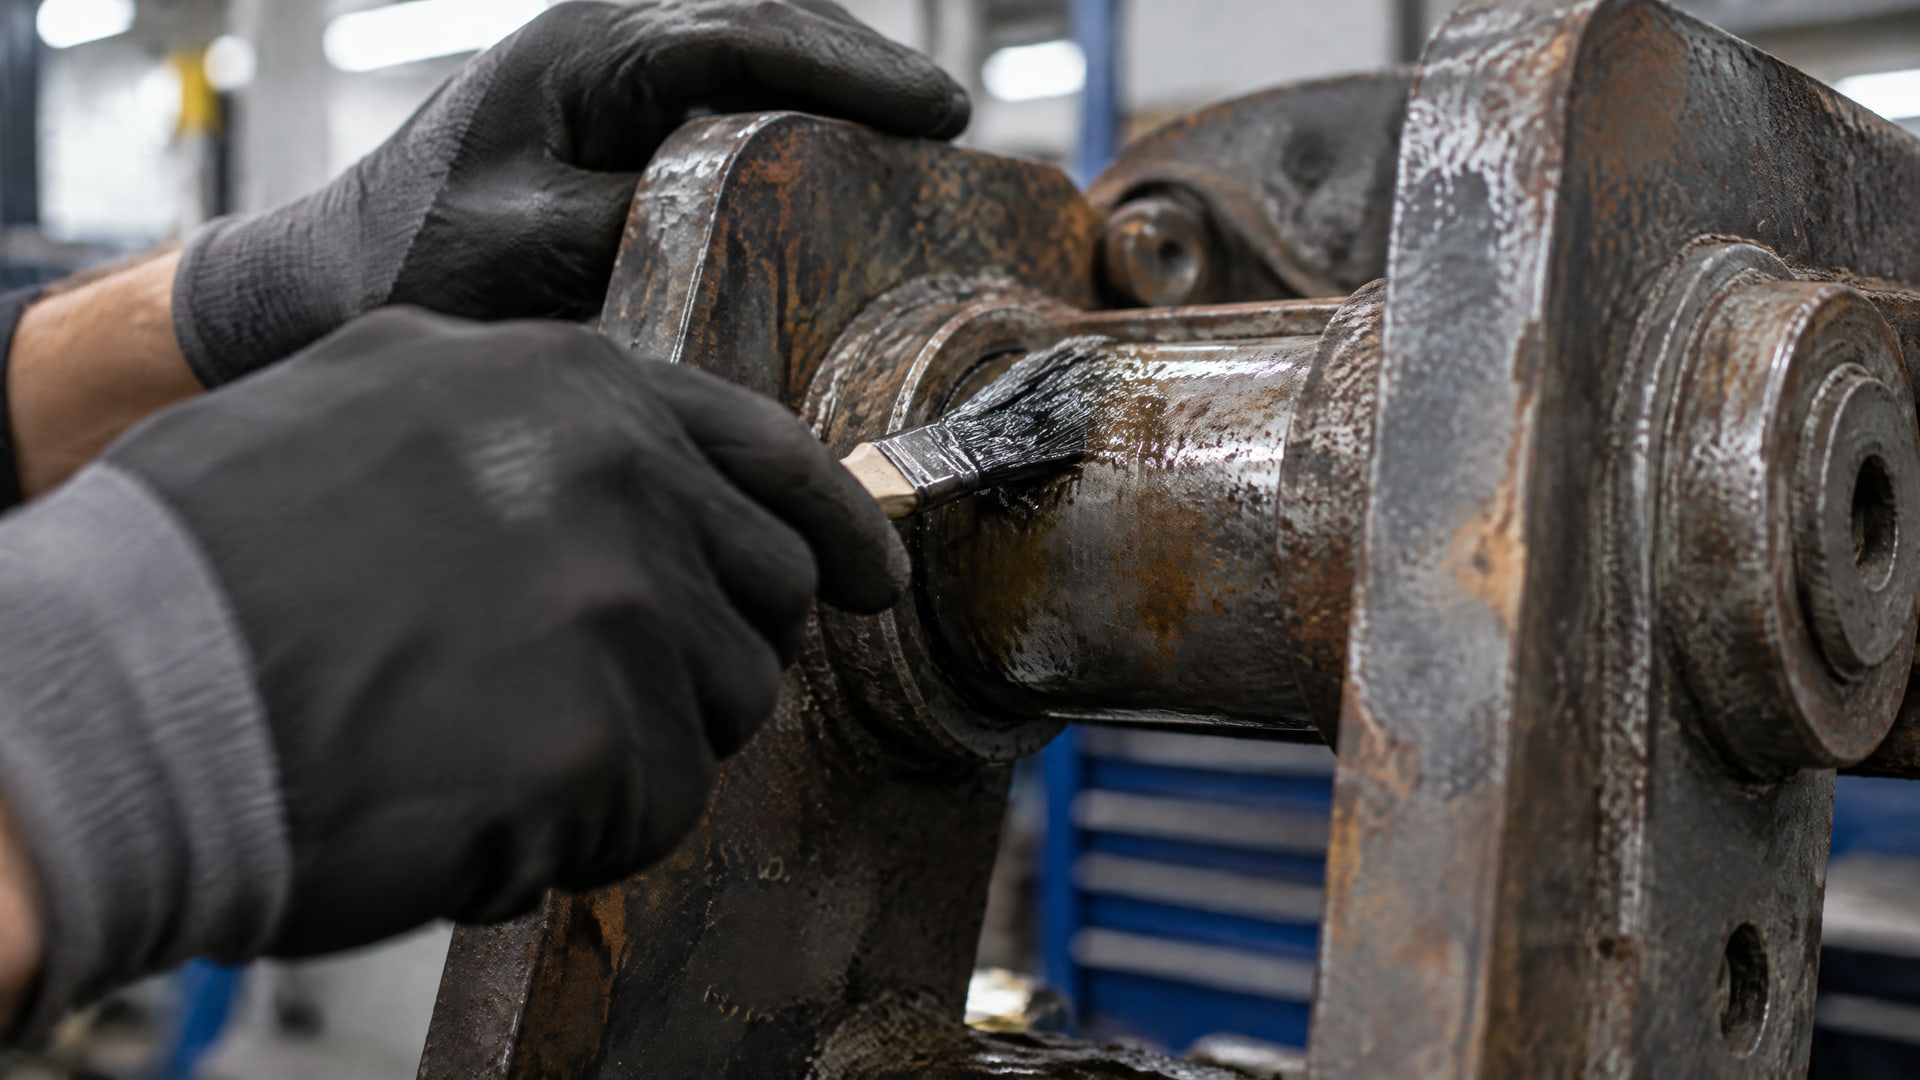
Масла, продукты коррозии, окалина, пыль и другие загрязнения мешают нанесению защитной системы. Поэтому обучающий этап начинают с определения требуемого состояния поверхности и проверки результата очистки.
Для промышленных объектов в требованиях к подготовке упоминаются ГОСТ 9.301 и ГОСТ 9.402, а ГОСТ Р 58154-2018 служит российской нормативной опорой по подготовке поверхности перед антикоррозионными покрытиями. В практических рекомендациях для абразивоструйной очистки часто указывают степень Sa 2½ по ISO 8501-1. Если такая очистка невозможна при реконструкции действующего объекта, рассматривают ручную или механизированную очистку до St 3 либо St 2. Это не означает, что методы равноценны: выбор альтернативы требует оценки допустимой степени подготовки для конкретной системы.
Во время обучения специалисты должны не только увидеть, как работает оборудование, но и научиться проверять поверхность после очистки. Внимание уделяют чистоте и шероховатости, а также участкам, которые сложнее обработать и проконтролировать. Если на поверхности остаются загрязнения или продукты коррозии, последующие операции не компенсируют недостаток подготовки.
Отдельно рассматривают материалы основания. Например, бетонную поверхность перед окраской можно использовать не ранее чем через 28 суток после укладки. Она должна быть без выступающей арматуры, трещин, выбоин, раковин, наплывов, сколов, масел, грязи и пыли. Эти требования полезны как пример того, почему программа обучения должна учитывать материал основания, а не ограничиваться только стальными конструкциями.
Практическое занятие по подготовке поверхности может включать:
выбор способа очистки с учетом условий объекта;
проверку соответствия подготовленной поверхности заданной степени;
выявление загрязнений и дефектов основания;
обсуждение ограничений ручной и механизированной очистки при реконструкции;
фиксацию результата до нанесения первого слоя.
Для порошкового антикоррозионного покрытия в техническом материале указано применение к стальным изделиям толщиной более 3 мм и подготовка поверхности до Sa 2½. Эти параметры относятся к описанной порошковой технологии, а не ко всем покрытиям. На обучении их сверяют с документацией выбранной системы.
Технология нанесения покрытий: способы и последовательность слоев
Типовая система антикоррозионной защиты обычно включает грунт, промежуточные слои и финишный слой.
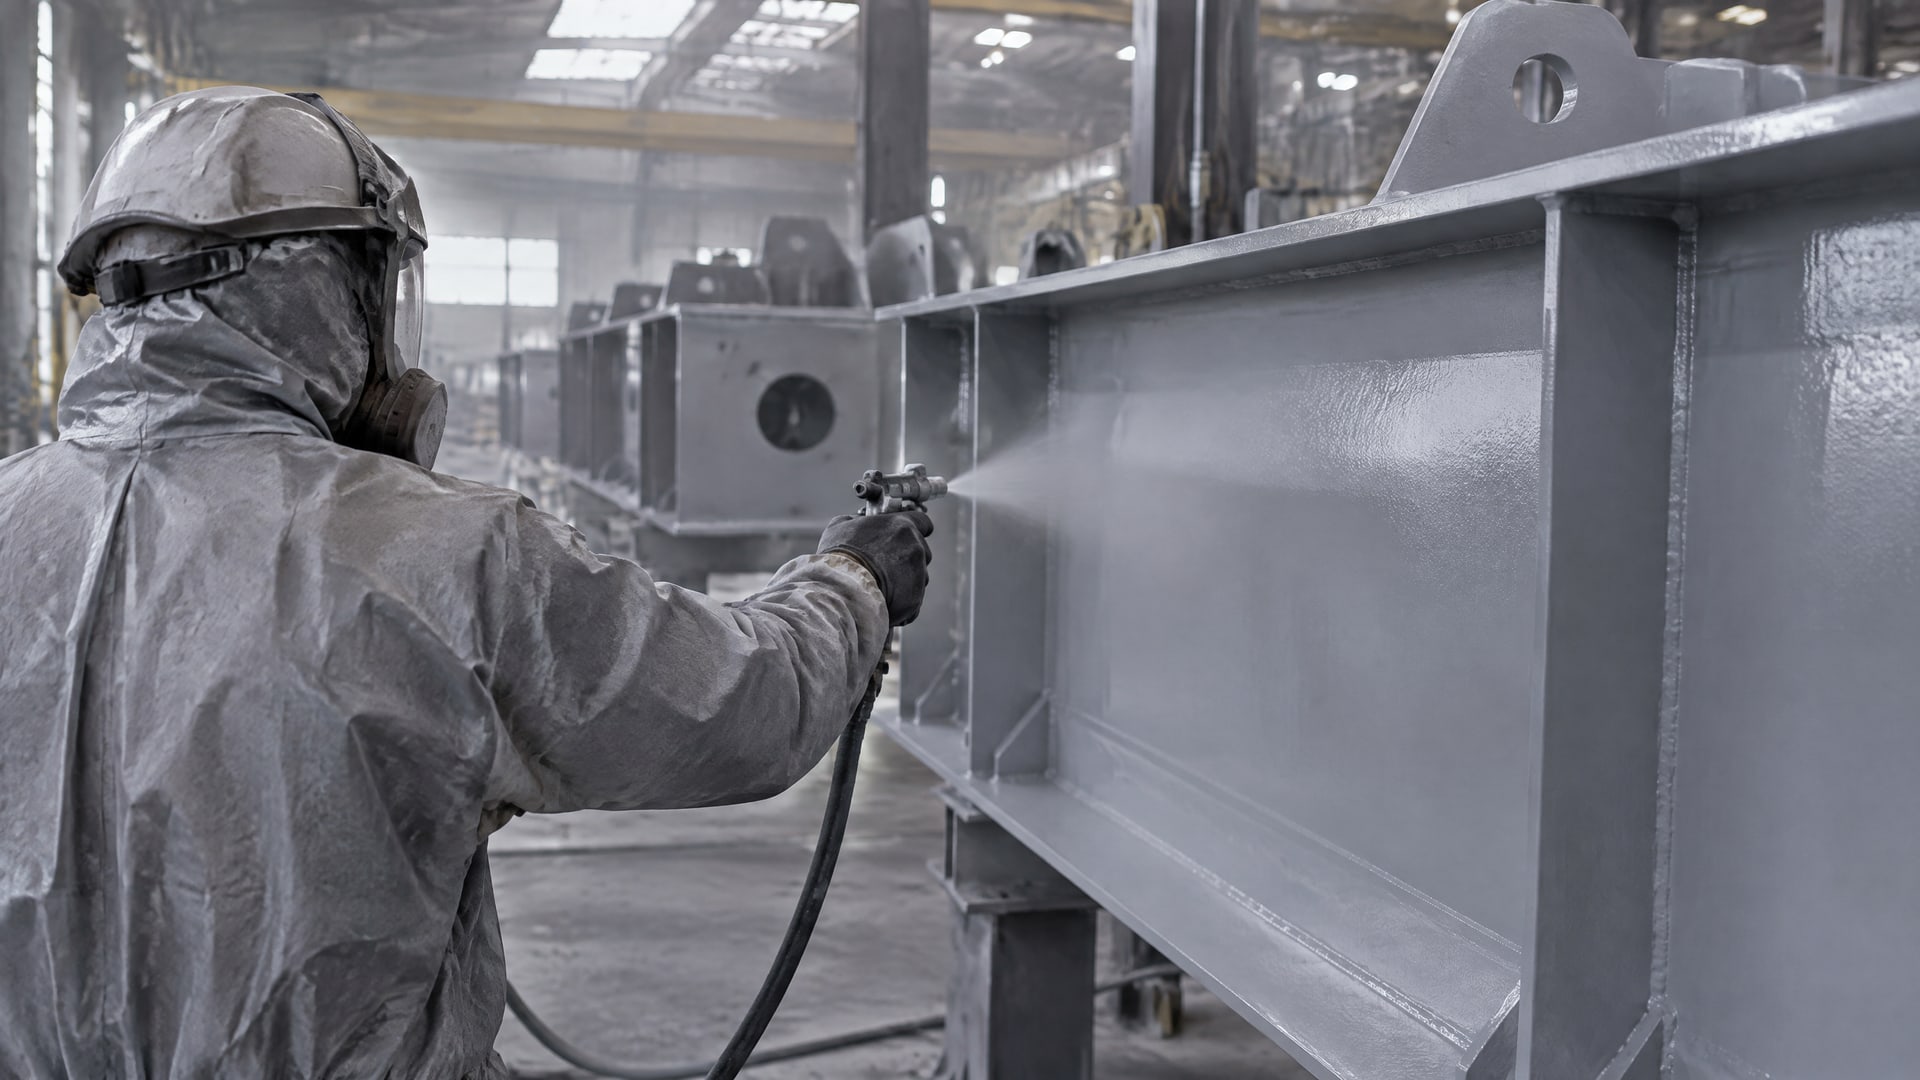
Каждый слой выполняет свою функцию и наносится в установленной последовательности. Поэтому обучение должно охватывать весь цикл, а не только работу распылителем или другим инструментом.
Способ нанесения выбирают с учетом объекта и условий площадки. Для работ применяют кисть, валик, обычное воздушное распыление, безвоздушное распыление и электростатическое безвоздушное распыление. Для отдельных изделий и серийных процессов используют окунание и flow coating. Кисть и валик подходят для локальных работ и ремонта, распыление используют на промышленных площадках и при больших объемах. Выбор метода должен соответствовать технологической карте материала.
Во время обучения специалисты проходят операции в фактической последовательности: подготовка поверхности, нанесение предусмотренных слоев, выдержка и переход к следующему слою. Для каждого этапа фиксируют условия, которые указаны в документации покрытия. В их числе температура и влажность, время сушки и отверждения, а также интервал перекрытия слоев. Конкретные значения берут из технологической карты и TDS, а не переносят с другого материала или объекта.
Особое внимание уделяют переходу от цехового нанесения к полевому. Схема, отработанная в защищенных условиях, не автоматически подходит для площадки: меняются условия работ и возможности выдерживать заданные интервалы. При обучении важно разобрать, как действовать при ограничениях объекта и какие операции нельзя выполнять до соблюдения условий, указанных производителем.
В ходе практики полезно отдельно отработать действия специалиста при отклонении от процесса: остановить работу, проверить условия и свериться с документацией. Это помогает не подменять технологию привычными приемами. Для инженера и снабженца такой порядок также упрощает согласование покрытия и расходных материалов с производственными требованиями.
Контроль качества и отработка навыков на площадке
Контроль сопровождает нанесение покрытия на каждом этапе.
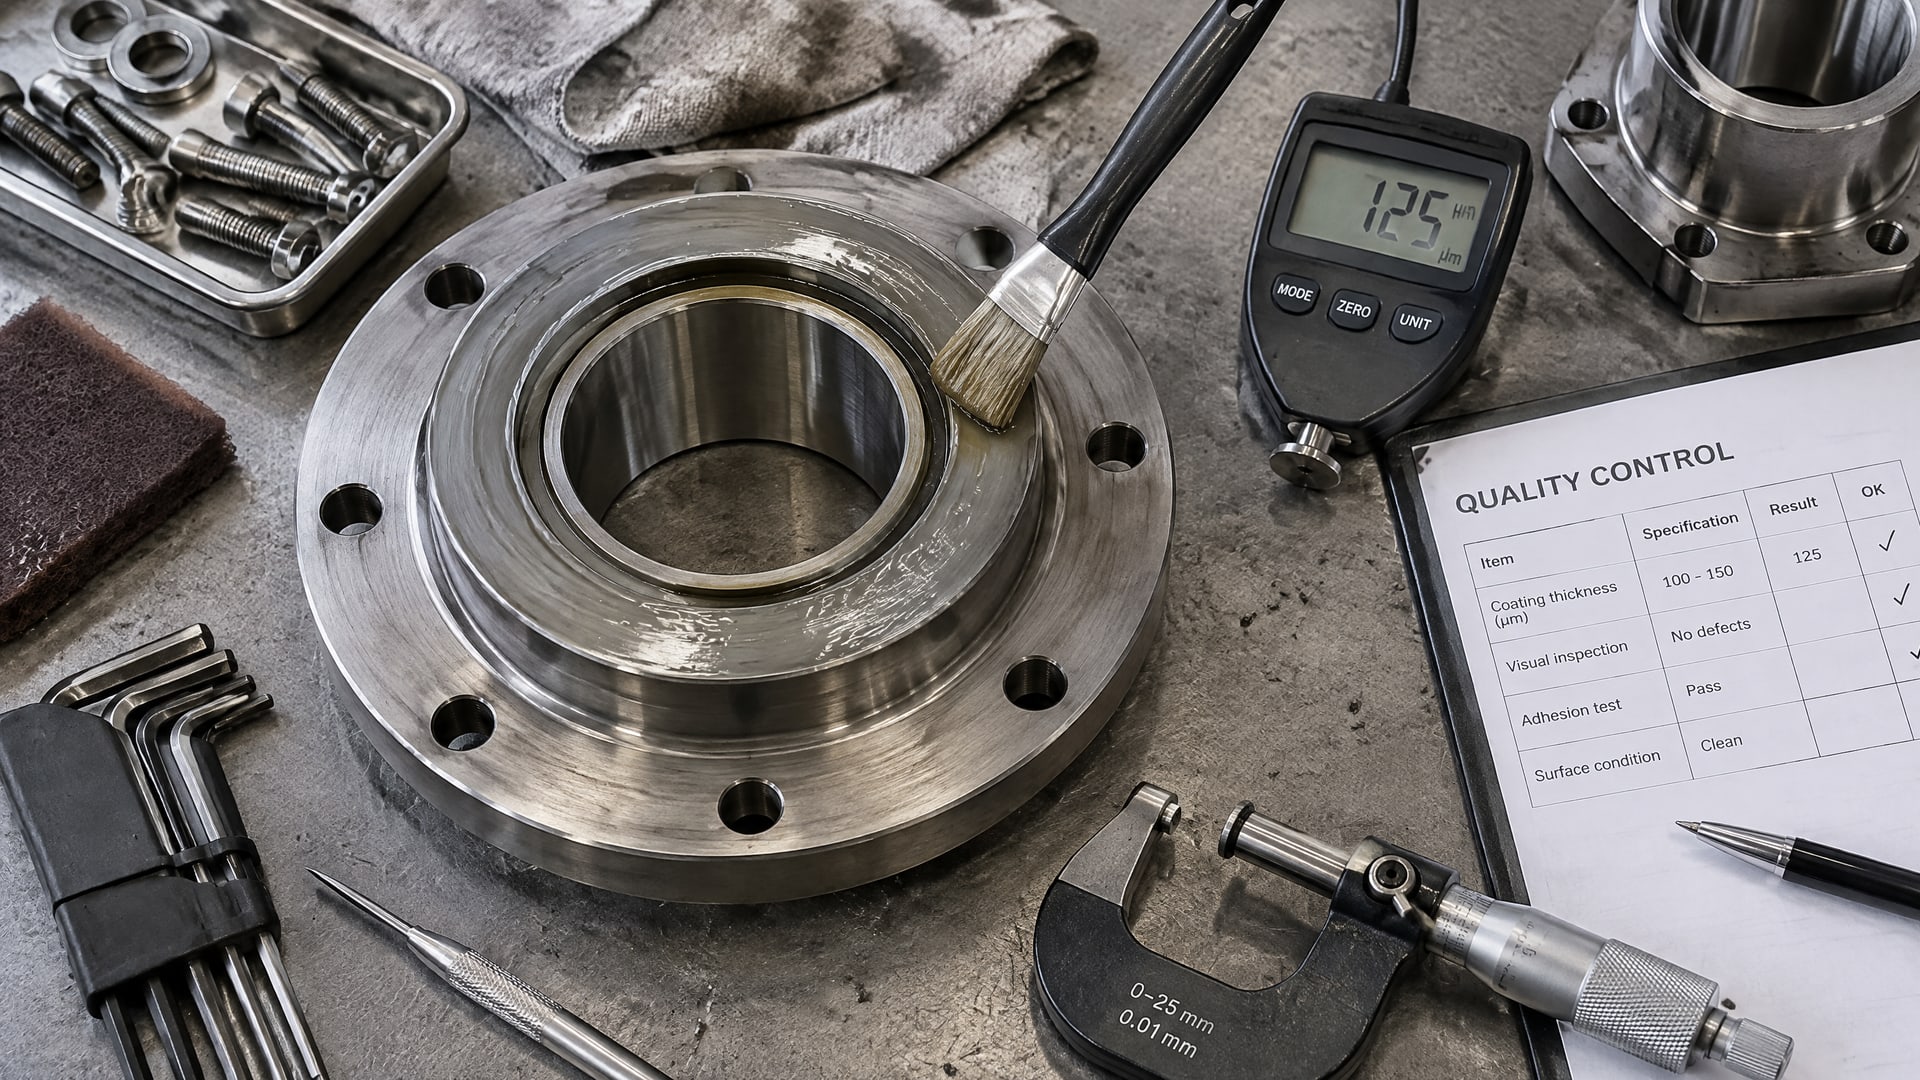
Специалисты проверяют подготовку основания, соблюдение технологической последовательности, межслойные интервалы и состояние покрытия после нанесения. Контроль толщины, дефектов и результатов инспекции включают в систему качества работ, а критерии сверяют с проектной и технической документацией.
На занятии нужно связать каждую проверку с конкретным этапом. Например, перед нанесением очередного слоя оценивают, соблюдены ли заданные условия и интервал перекрытия. После нанесения проверяют покрытие по требованиям проекта и документации материала. Если обнаружено несоответствие, его фиксируют и определяют дальнейшие действия согласно согласованной процедуре, а не скрывают следующим слоем.
Практическое обучение на объекте удобно строить вокруг участка, на котором специалисты могут пройти полный цикл работ. Инженер показывает порядок подготовки, нанесения и контроля, затем сотрудники заказчика выполняют операции самостоятельно под наблюдением. Такой формат помогает выявить расхождения между технологической картой и реальными условиями площадки до масштабирования работ.
Результаты обучения закрепляют в рабочем порядке: отмечают выполненные операции, выявленные ограничения и параметры, которые необходимо контролировать на следующих участках. Для этого не нужно вводить универсальные нормативы, отсутствующие в документации. Важнее, чтобы все участники одинаково понимали требования конкретной системы покрытия и знали, где сверять допустимые условия.
При подготовке программы обучения можно предусмотреть:
демонстрацию подготовки поверхности и оценку ее состояния;
практику нанесения выбранным для объекта способом;
разбор температуры, влажности, сушки и межслойных интервалов по TDS;
проверку толщины, дефектов и результатов инспекции по требованиям проекта;
разбор действий при несоблюдении заданных условий.
Обучение не заменяет технологическую карту и не расширяет область применения материала. Его задача - подготовить специалистов к точному выполнению согласованной технологии и контролю работ на конкретном объекте.
Антикоррозионное покрытие трубопроводов и замена импортной системы
Для трубопроводов важно различать внутренние и наружные системы.
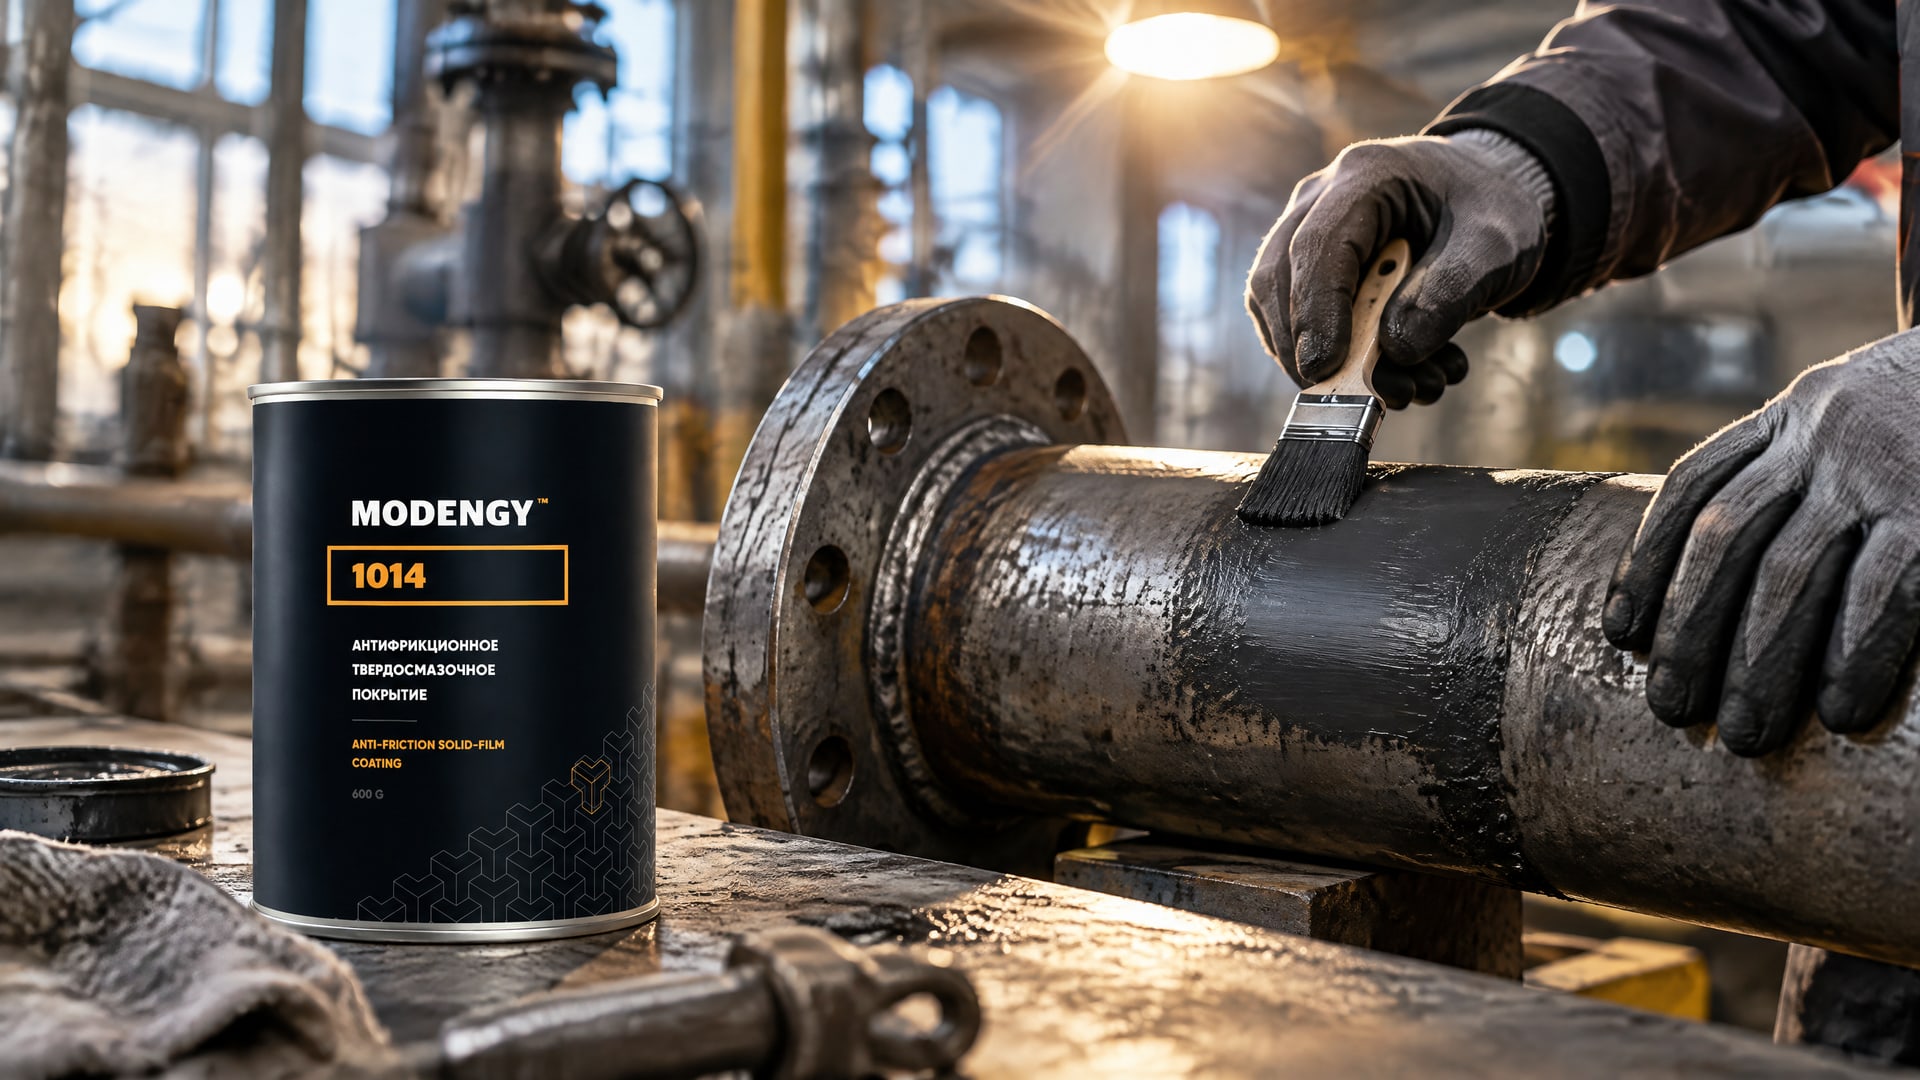
Их нельзя выбирать по одной общей формулировке «покрытие для труб»: отраслевой стандарт для трубопроводов из углеродистой стали устанавливает отдельные минимальные требования к выбору и нанесению внутренних и наружных покрытий. Поэтому до обучения уточняют, какая именно поверхность защищается и в каких условиях она будет эксплуатироваться.
Для стальных труб с внутренним антикоррозионным покрытием и для наружных поверхностей различаются задачи выбора и нанесения. Программа обучения должна охватывать требования, относящиеся к каждой системе, а не объединять их в одну процедуру. Технологию подготовки и нанесения определяют по документации конкретного покрытия и проектным требованиям.
На отдельных объектах обучение связано с заменой импортного покрытия. В таком случае сравнивают не названия материалов, а применимость выбранной системы, ее технологию и условия нанесения. Специалисты заказчика должны освоить подготовку поверхности и последовательность операций именно для нового покрытия. Нельзя предполагать, что ранее отработанный процесс автоматически переносится на заменяющий материал.
Отдельный практический пример относится к авиационной отрасли, где отечественное покрытие применили вместо импортного. В этом кейсе использовали MODENGY 1014; среди отмеченных особенностей - низкий расход растворителя. При обучении специалистов такой опыт имеет смысл разбирать через фактический порядок нанесения и требования документации, не подменяя ими данные TDS и не перенося выводы на другие системы.
Практический кейс: MODENGY 1014 заменило импортное покрытие в авиационной отрасли; отмечен низкий расход растворителя.
Для закупщика этот подход дает основу для предметного обсуждения замены: нужно сверить технические требования, условия нанесения и доступность материала. Для инженера принципиально убедиться, что выбранная система соответствует объекту, а персонал умеет работать по ее документации. Именно поэтому замена импортного покрытия должна сопровождаться обучением, а не только обновлением спецификации.
Часто задаваемые вопросы
Почему подготовка поверхности так важна для антикоррозионного покрытия?
На поверхности перед нанесением удаляют масла, продукты коррозии, окалину и загрязнения, а также контролируют шероховатость. Эти операции входят в технологию подготовки, описанную в ГОСТ 9.301 и ГОСТ 9.402. Для абразивоструйной очистки в практических рекомендациях часто указывают Sa 2½ по ISO 8501-1. Требуемую степень сверяют с документацией системы.
Можно ли заменить абразивоструйную очистку ручной?
При реконструкции действующего объекта ручную или механизированную очистку рассматривают, если абразивоструйная подготовка невозможна. В практических рекомендациях для таких случаев указаны степени St 3 или St 2. Это не равноценная замена абразивоструйной очистке: допустимость способа и результат подготовки проверяют по требованиям конкретной системы и проекта.
Чем отличаются внутренние и наружные покрытия трубопроводов?
Для трубопроводов из углеродистой стали требования к выбору и нанесению внутренних и наружных покрытий рассматривают отдельно. Поэтому при подборе уточняют, какую поверхность защищают, и сверяют систему с проектом и документацией материала. Общей формулировки «антикоррозионное покрытие труб» недостаточно для определения технологии работ.
Когда при выборе покрытия нужен ISO 12944-9?
ISO 12944-9 учитывают для систем покрытий морских и прибрежных объектов, работающих в морской атмосфере, морской или солоноватой воде. Для других условий оценивают соответствующие категории среды по ISO 12944. Выбор стандарта зависит от места эксплуатации конструкции и характера воздействия, а не только от того, находится объект снаружи или внутри.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке помогает специалистам заказчика освоить полный процесс: от оценки среды и подготовки поверхности до нанесения слоев и контроля результата. Для надежной организации работ важно заранее определить условия эксплуатации, выбрать систему по требованиям объекта и проводить практику по технологической карте и TDS конкретного материала.
Следующий шаг - выбрать участок для обучения, собрать проектные требования и документацию покрытия, затем согласовать с исполнителями программу практических работ. Для трубопроводов отдельно обозначьте внутренние и наружные поверхности, а при замене импортной системы предусмотрите отработку технологии выбранного покрытия на площадке.