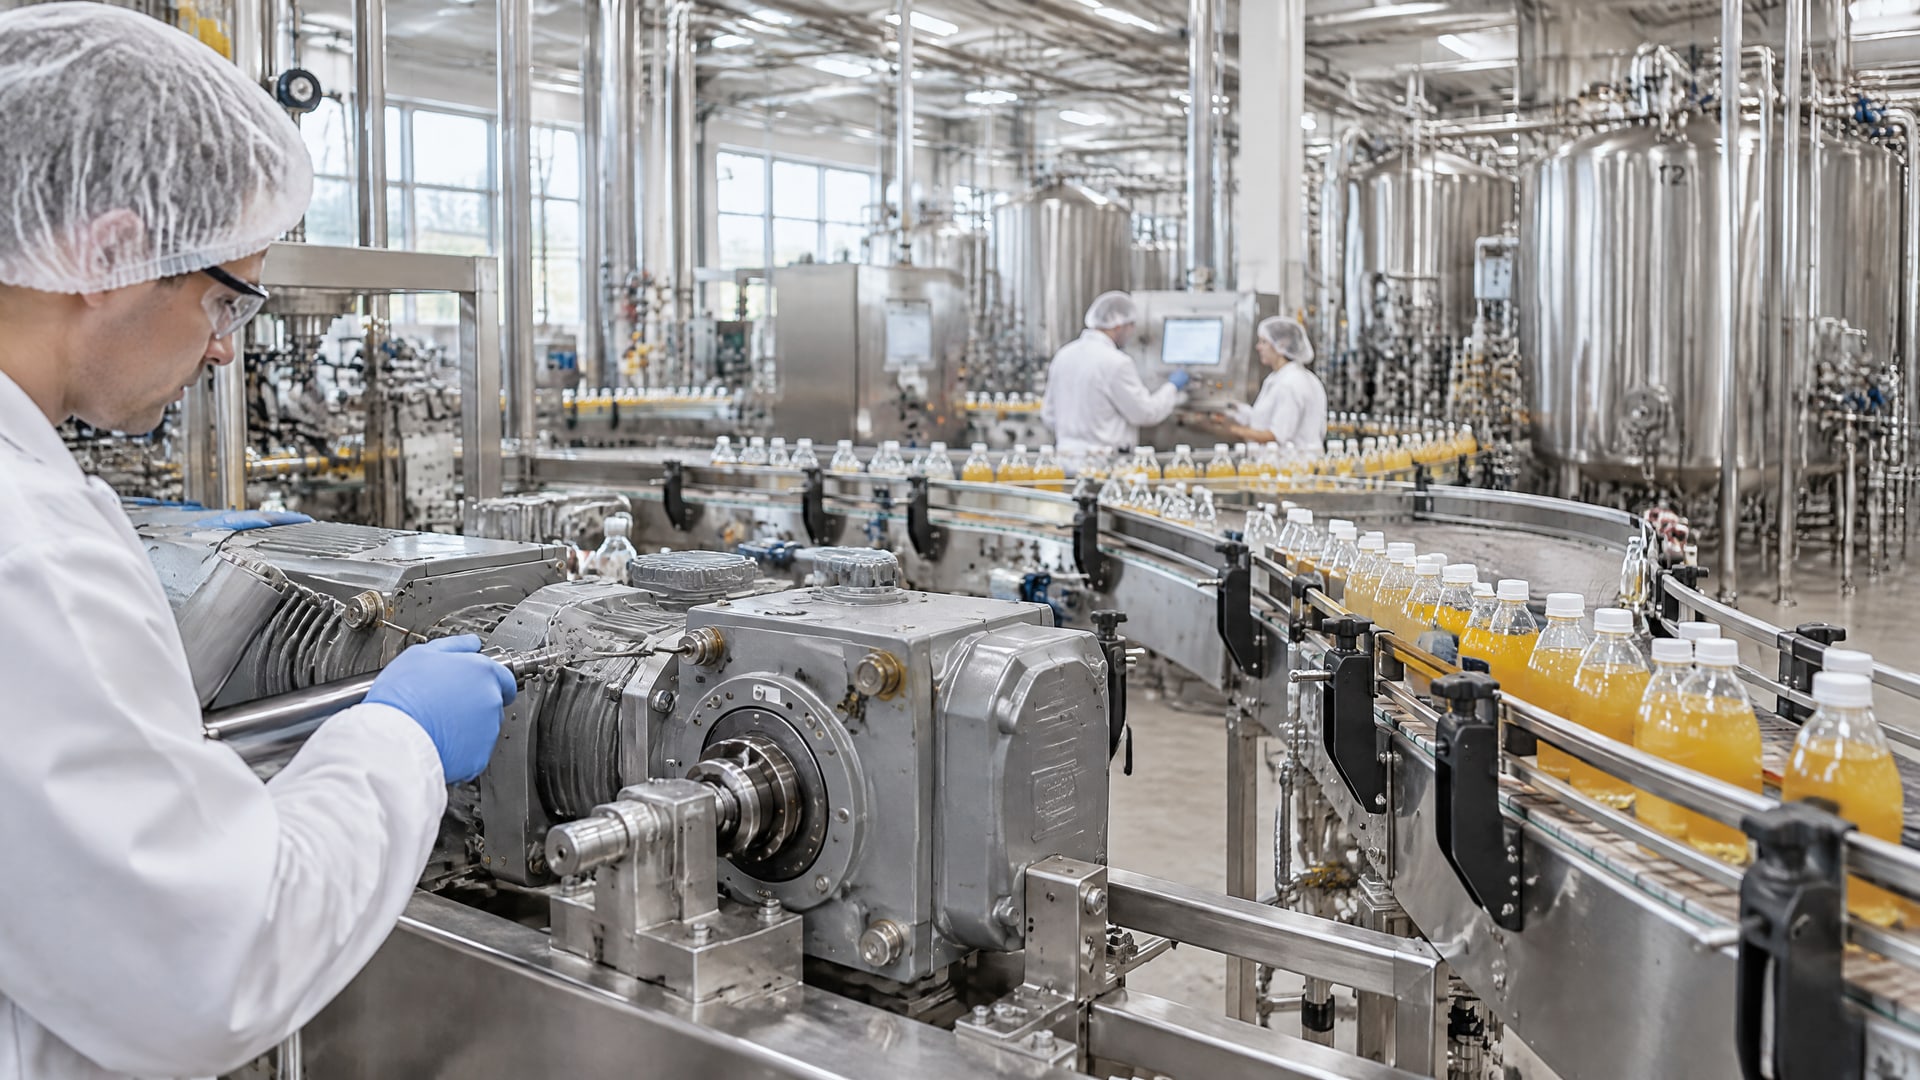
Для обслуживания оборудования на производстве напитков выбирают смазку с регистрацией NSF H1, если узел находится рядом с продуктом и возможен случайный контакт. H1 не разрешает намеренно наносить смазку на напиток или на поверхности, контактирующие с ним. На производственной линии также важно соблюдать минимально необходимое количество смазки и учитывать условия работы узла: воду, мойку, температуру и нагрузку.
Статья поможет инженерам и техническим специалистам определить, где на линии розлива нужна смазка H1, а закупщикам - сверить маркировку и документы при подборе. Разберем различия между H1 и H2, требования к выбору и практические правила смазывания конвейеров, насосов, подшипников и уплотнений.
Где на линии напитков нужна смазка H1
На производстве напитков смазка H1 нужна не для всей линии подряд, а для тех узлов, которые находятся в пищевой зоне или рядом с продуктом и могут случайно с ним соприкоснуться.
Это могут быть подшипники, конвейеры, насосы, мешалки, редукторы, компрессоры, гидравлические механизмы и узлы в зоне розлива. При этом место установки само по себе не определяет допуск: нужно оценить риск контакта смазки с напитком.
H1 допускает только случайный контакт. Она не предназначена для нанесения на продукт и не отменяет санитарные процедуры, обслуживание оборудования или контроль утечек. Если контакт с пищей исключен, для узла вне зоны риска может подойти смазка категории H2. Однако H2 не допускает контакта с пищей, поэтому ее нельзя выбирать для механизма, откуда смазка может попасть в напиток.
В материалах о допустимом случайном контакте приводятся значения до 10 ppm для H1-лубрикантов и 1 ppm для силиконовых масел. Эти значения не следует воспринимать как рабочую дозу или разрешение наносить больше смазки. Они не меняют основного правила: количество должно быть минимальным и достаточным для технической функции.
При оценке узла полезно пройти по маршруту продукта и проверить возможные пути переноса смазки: утечки, разбрызгивание, стекание и попадание с движущихся деталей. Отдельно рассматривают оборудование, которое контактирует с напитком напрямую, и механизмы, установленные над открытой тарой. Для последних риск случайного попадания может сохраняться даже при отсутствии прямого контакта между смазываемой деталью и продуктом.
Поэтому смазка H1 линии розлива - это решение для конкретных точек риска, а не допуск на всю линию. Если контакт с продуктом является частью технологического процесса, H1 не подходит: это уже не случайное воздействие. Для таких задач требуется проверять применимые требования к материалам и технологическому процессу отдельно.
Как выбрать пищевую смазку для производства напитков
Подбор начинают с определения узла и режима его работы.
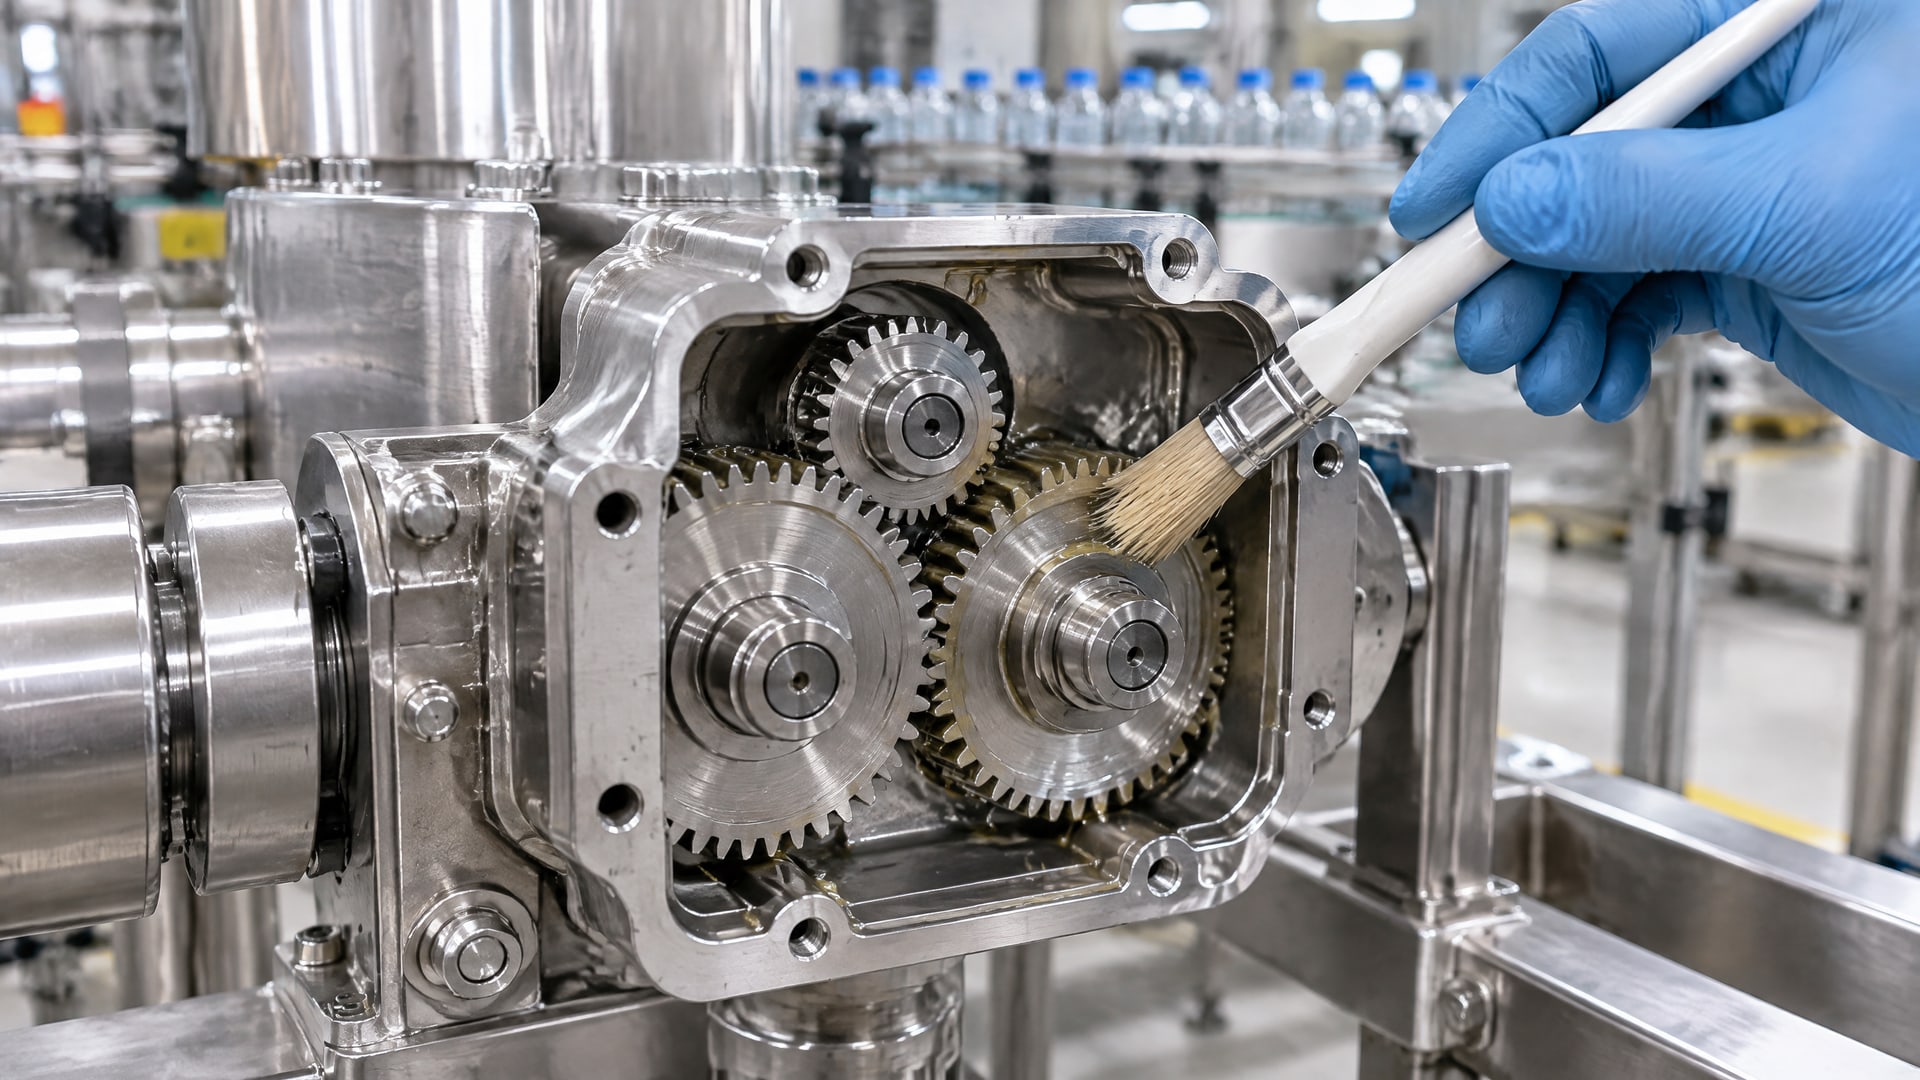
Для подшипника, редуктора, гидравлического механизма и уплотнения могут требоваться разные смазочные материалы. Затем учитывают температуру, нагрузку, скорость, воздействие воды и частоту мойки. Само обозначение H1 подтверждает допустимость только случайного контакта, но не означает, что состав подходит для любого механизма или режима обслуживания.
При проверке документов различают регистрацию NSF H1 и ISO 21469. NSF H1 относится к применению смазки в зонах, где возможен случайный контакт с пищей. ISO 21469 - отдельный международный стандарт, который устанавливает гигиенические требования к формулированию, производству и использованию смазок, способных контактировать с пищевыми продуктами во время переработки. Эти обозначения связаны с пищевой безопасностью, но не являются взаимозаменяемыми.
В описаниях пределов случайного контакта приводятся значения до 10 ppm для H1-лубрикантов и 1 ppm для силиконовых масел. При выборе эти числа не заменяют инструкцию по применению и не служат нормой расхода. На предприятии смазку все равно наносят в минимальном количестве, а риск утечки или миграции оценивают с учетом конструкции оборудования.
Закупщику стоит сверить действующую регистрацию NSF H1 или подтверждение соответствия ISO 21469, а также назначение продукта по типу узла. Инженеру важно сопоставить сведения с температурным режимом, материалами деталей и условиями мойки. Если на участке применяют нержавеющую сталь, эластомерные уплотнения или санитарную обработку пеной, эти особенности нужно включить в технический запрос поставщику.
Для контроля поставок документы на смазку включают в систему оценки материалов и поставщиков, связанную с HACCP и санитарными процедурами предприятия. Такая проверка не заменяет инструкцию по эксплуатации, но помогает подтвердить, что продукт выбран для нужной зоны и используется по назначению. При изменении режима мойки или узла проверку подбора проводят повторно.
Как смазывать подшипники и конвейеры на линии напитков
Конвейерные узлы, направляющие и подшипники работают в условиях, где смазка может подвергаться воздействию влаги и регулярной мойки.
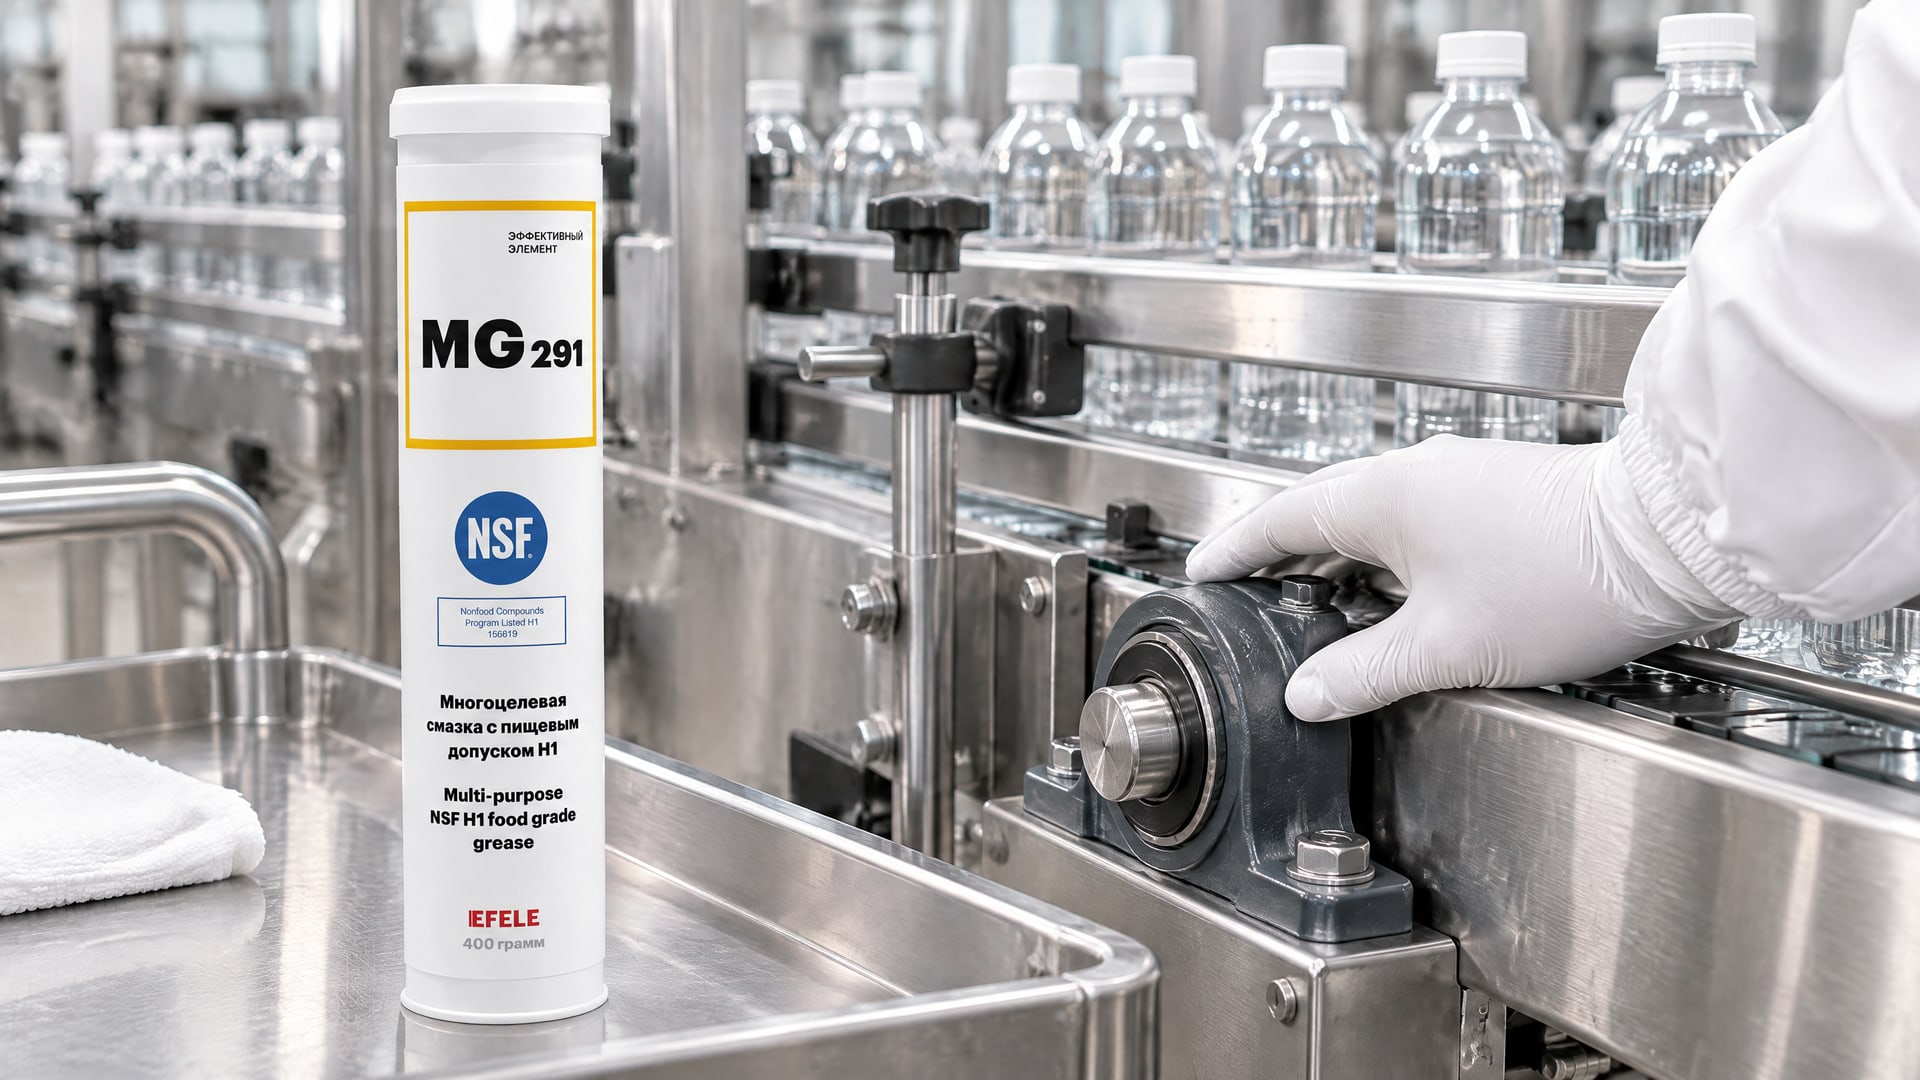
Важно определить, как вода попадает к точке смазывания, насколько близко она расположена к продукту и может ли состав быть перенесен на тару или движущиеся детали. Для каждого узла устанавливают собственный порядок нанесения и проверки, а не смазывают всю линию одинаково.
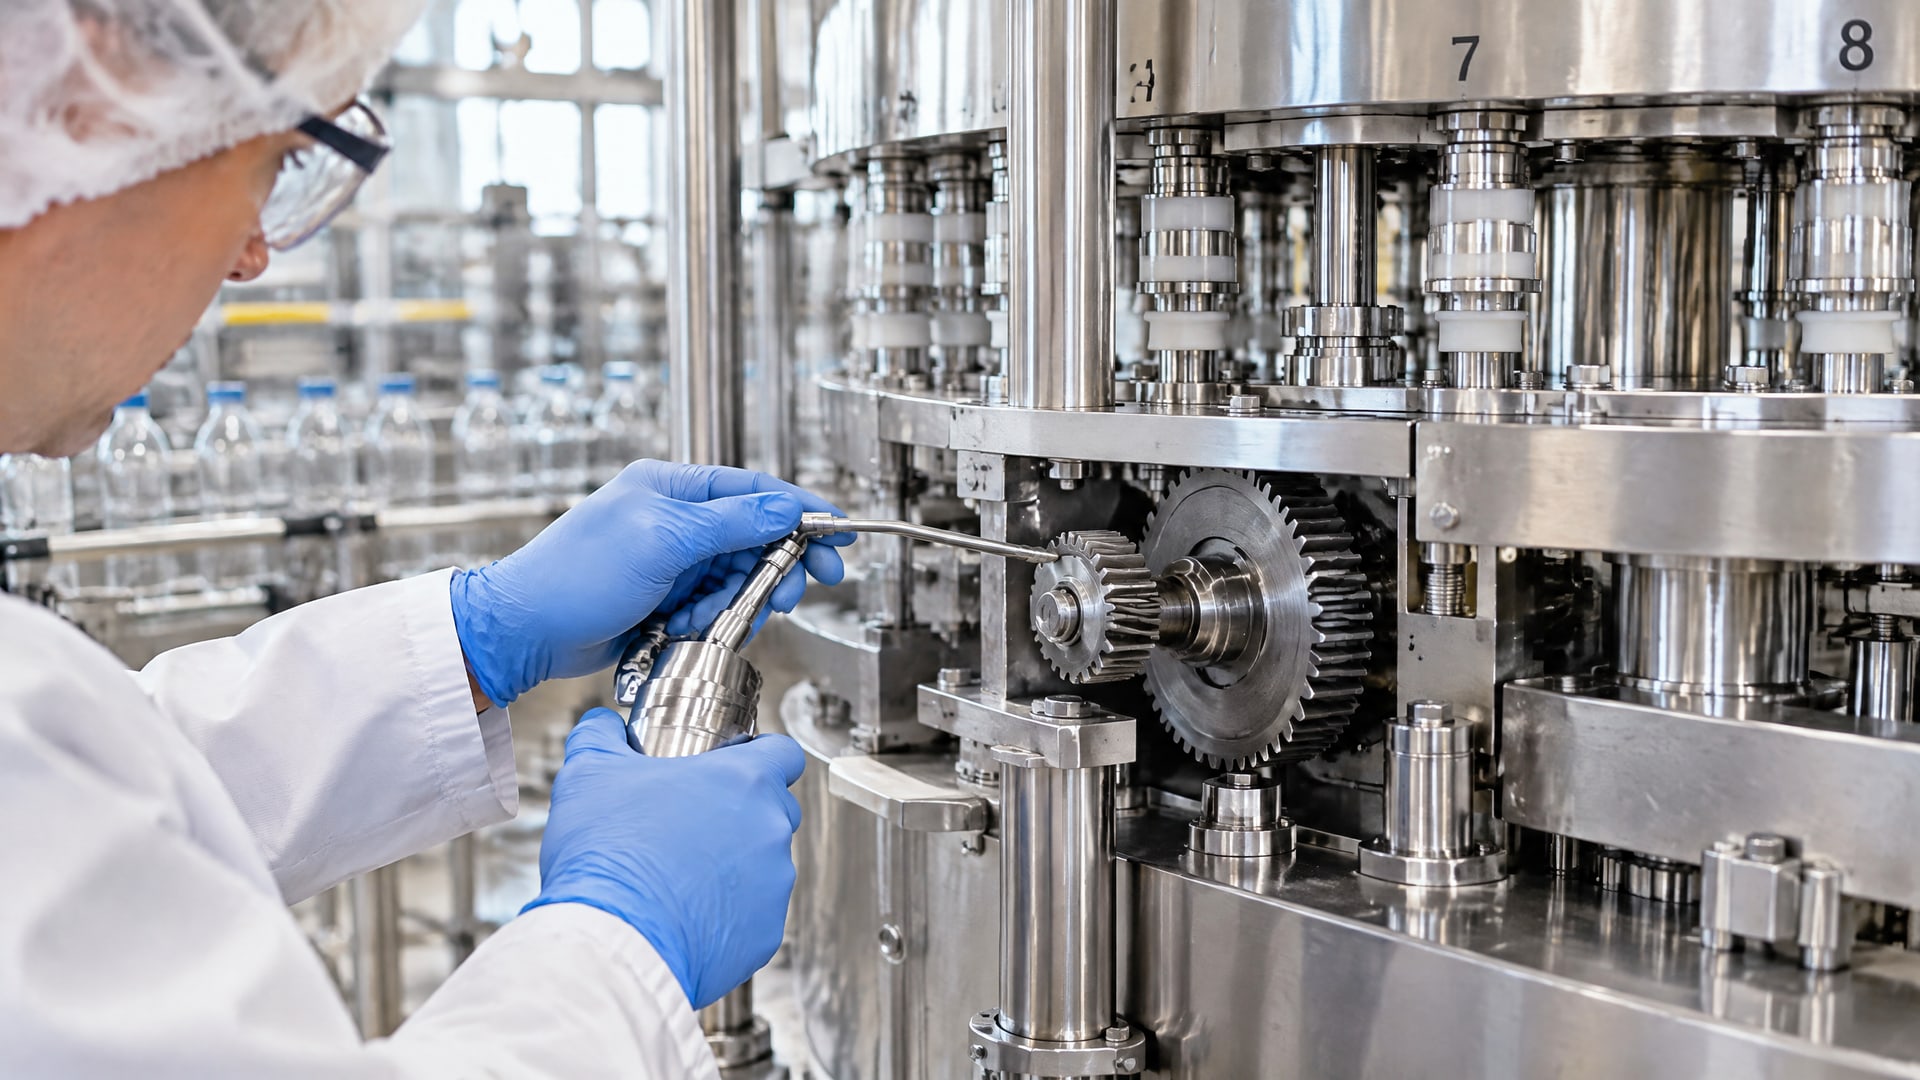
Когда подшипники или направляющие расположены рядом с напитком, сначала проверяют необходимость категории H1, затем - соответствие смазки конкретному типу узла и условиям обслуживания. Для таких точек в производственной практике используют EFELE MG-291 (NSF H1): этот вариант предназначен для подшипников, направляющих и других узлов трения, где возможен случайный контакт с продуктами. Условия работы и количество нанесения сверяют с документацией на продукт и оборудование.
Нанесение избыточного количества не повышает надежность механизма. Излишек может собирать загрязнения или перемещаться в сторону продукта, поэтому смазку подают дозированно. Если узел смазывают вручную, точку и объем определяют по инструкции оборудования и техническим требованиям к смазочному материалу. После сборки удаляют излишки, которые могли выступить за рабочую зону.
Для конвейера напитки смазывают только те элементы, которым смазка нужна по конструкции: например, предусмотренные точки опоры и направляющие. Не следует наносить состав на ленту или другие поверхности, соприкасающиеся с тарой, если это не предусмотрено технологией и документацией. Наличие маркировки H1 не превращает смазку в средство для обработки поверхностей, контактирующих с продуктом.
После обслуживания проверяют отсутствие подтеков и следов переноса смазки за пределы узла. Если на конвейере обнаружена утечка, недостаточно просто добавить смазку: нужно выяснить причину и восстановить штатную работу механизма. Такая проверка важна и для поддержания чистоты линии, и для предупреждения нежелательного контакта смазки с напитком.
Смазывание уплотнений при мойке и санитарной обработке
Уплотнения в линиях розлива и трубопроводах контактируют с водой, а во время санитарной обработки могут подвергаться воздействию моющих и дезинфицирующих растворов.
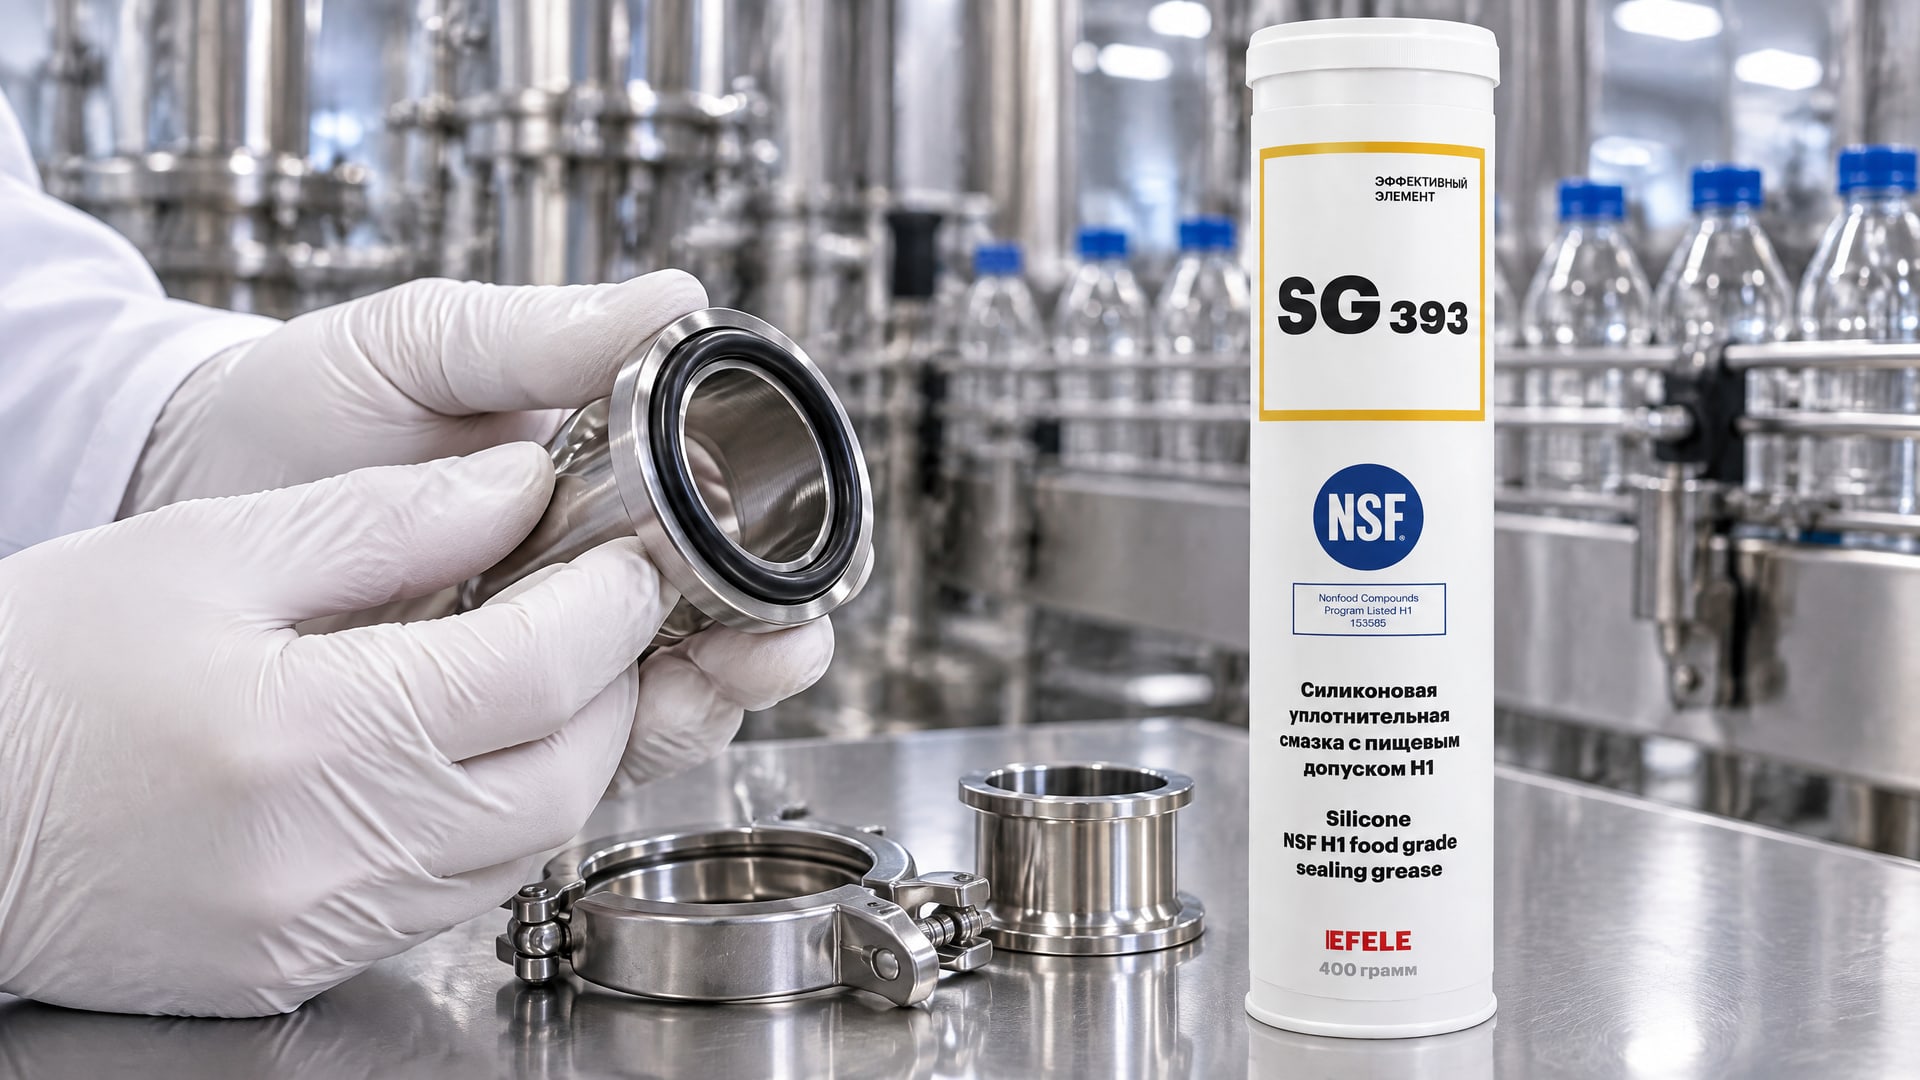
Поэтому при подборе учитывают материал уплотнения и условия конкретного участка. Также проверяют, не попадает ли смазка с уплотнения в поток напитка и как она ведет себя после мойки.
Для уплотнений линий розлива и трубопроводов, подверженных воздействию воды и моющих средств, применяют силиконовую смазку EFELE SG-393 (NSF H1). Перед использованием важно сверить ее назначение с материалом уплотнения и требованиями оборудования. Обозначение H1 говорит о допустимости только случайного контакта с продуктом, поэтому состав не наносят на детали с целью постоянного прямого контакта с напитком.
При санитарной обработке смазку нельзя считать заменой мойке или способом защитить любую поверхность от воздействия химии. Если узел регулярно проходит washdown, оценивают сохранение его работоспособности после мойки и необходимость повторного обслуживания. Частота нанесения должна соответствовать документации на механизм и смазочный материал, а не определяться только по факту контакта с водой.
Для силиконовых масел в материалах о случайном контакте указывается уровень 1 ppm, тогда как для H1-лубрикантов приводится значение до 10 ppm. Это разные значения для разных типов смазочных материалов; переносить предел для силиконовых масел на любой силиконовый продукт нельзя. Кроме того, такие значения не являются рекомендацией по нанесению и не отменяют требования минимального расхода.
Перед вводом смазки в работу проверяют, совместима ли она с уплотнением и не меняются ли условия контакта после запуска линии. Если уплотнение повреждено, смазка не заменит его ремонт или замену. При подозрении на попадание смазки в продукт участок проверяют по санитарным процедурам предприятия, а причину утечки устраняют до возобновления штатной эксплуатации.
Как организовать контроль смазки и обслуживания
Устойчивый порядок обслуживания строится вокруг перечня смазываемых узлов.
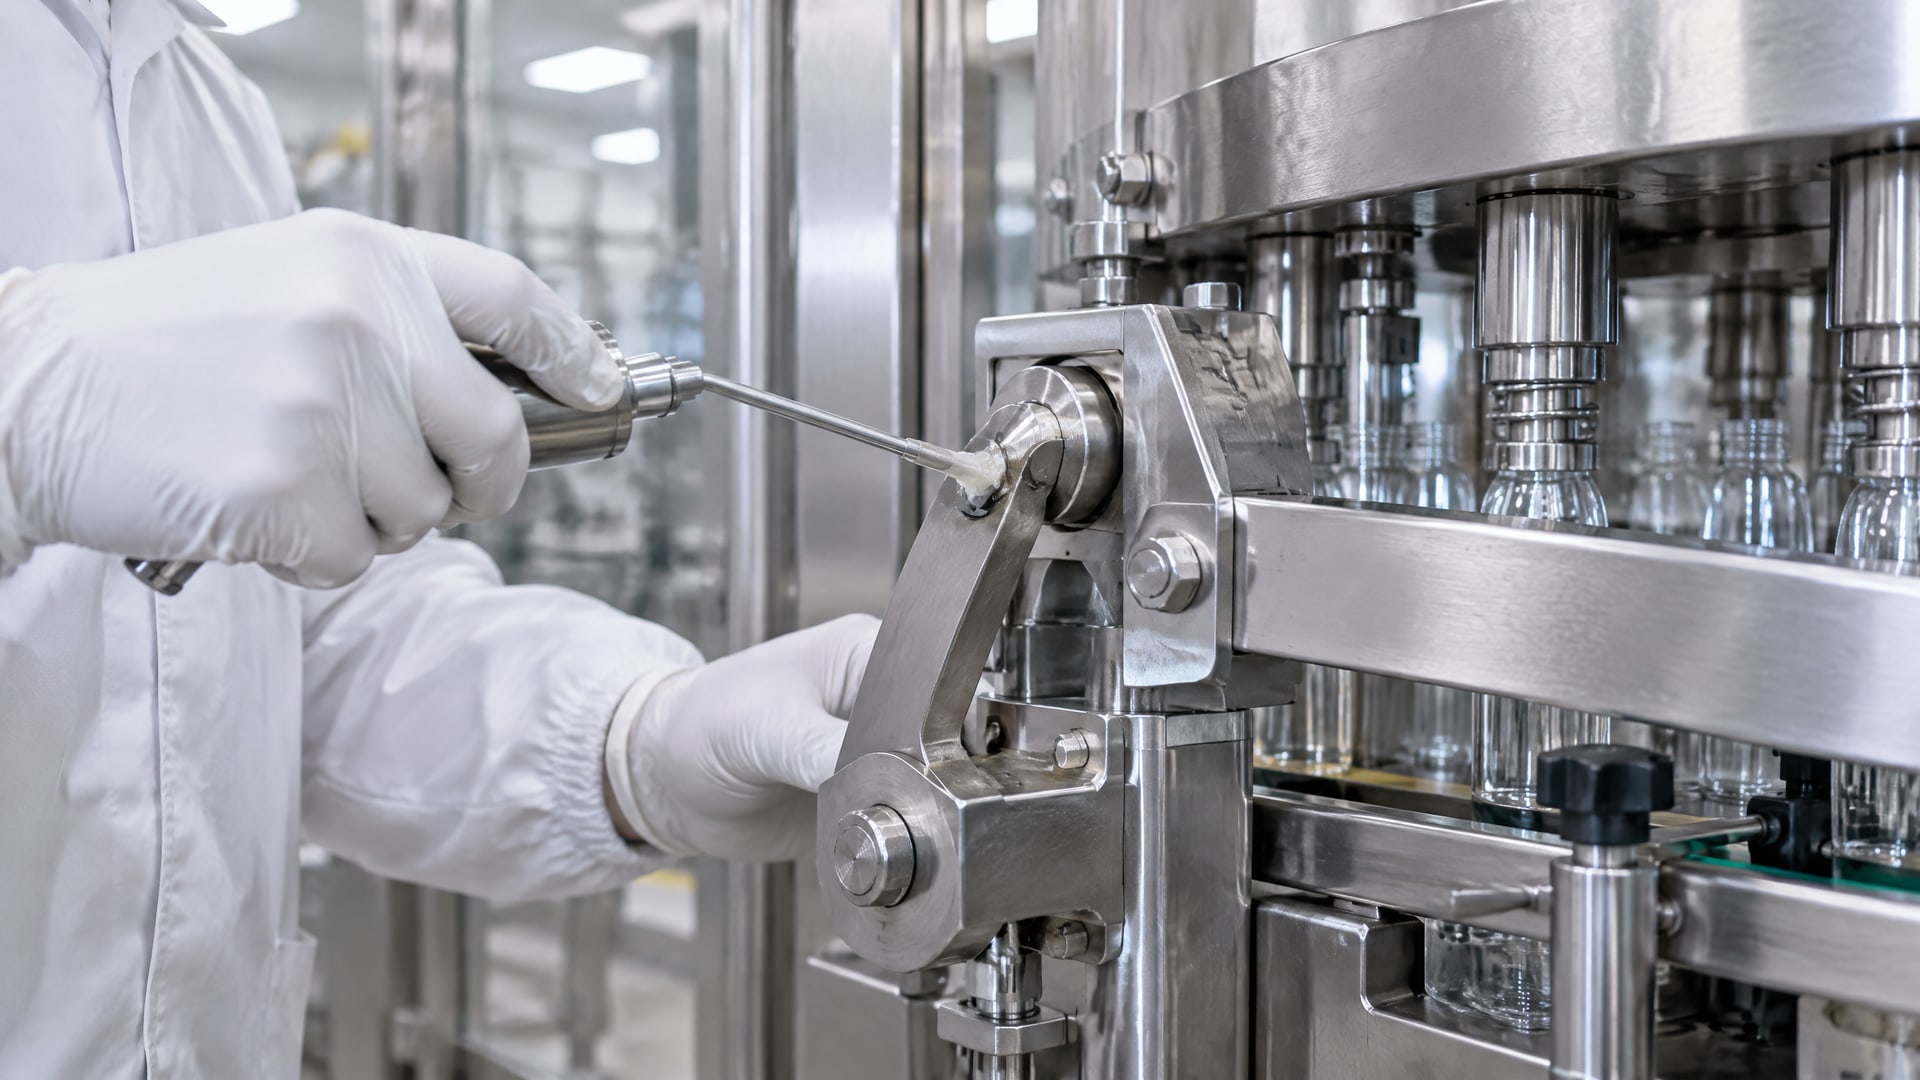
Для каждой точки фиксируют расположение, назначение, требования к категории смазки и процедуру нанесения. Отдельно отмечают узлы с возможным случайным контактом с напитком, чтобы не применять там H2 и не допускать случайной замены продукта на материал без подтвержденного пищевого допуска.
Для закупки и технического контроля сверяют маркировку, актуальные документы NSF H1 или ISO 21469 и назначение продукта. При этом ISO 21469 не следует считать другим названием H1: стандарт описывает гигиенические требования к смазке, а H1 указывает на применение при риске случайного контакта. В описаниях пределов контакта фигурируют до 10 ppm для H1-лубрикантов и 1 ppm для силиконовых масел; эти значения не задают допустимый объем нанесения при обслуживании.
Смазку подают в минимальном количестве, достаточном для выполнения ее функции. Такой подход снижает риск переноса материала и накопления загрязнений около точки смазывания. Если смазка используется как антикоррозионная пленка на поверхности, которую может затронуть продукт, перед контактом с пищей ее удаляют смывкой или протиркой согласно принятой процедуре.
После технического обслуживания проверяют узел на подтекание, остатки смазки за пределами рабочей зоны и признаки ее переноса. Результат фиксируют в журнале или системе учета, принятой на предприятии. При повторяющейся утечке выясняют причину: проблема может быть связана с состоянием уплотнения, дозированием или условиями работы механизма. Простое увеличение количества смазки не решает такие задачи.
Для санитарных участков порядок обслуживания согласуют с мойкой и производственным циклом. Это помогает избежать ситуации, когда смазку наносят перед санитарной обработкой, а затем не проверяют состояние узла после нее. Если меняются температура, частота мойки, нагрузка или конструкция оборудования, подбор смазки и регламент обслуживания пересматривают.
Часто задаваемые вопросы
Можно ли смазать всю линию розлива продуктом H1?
Нет. H1 допускает только случайный контакт с пищей и не делает любую часть линии подходящей для смазывания этим продуктом. Смазку выбирают для конкретного механизма и его условий работы. Узлы без риска контакта могут относиться к зоне H2, а поверхности прямого контакта с напитком требуют отдельной оценки.
Чем H1 отличается от ISO 21469?
H1 обозначает категорию применения при возможном случайном контакте смазки с пищей. ISO 21469 - отдельный стандарт гигиенических требований к формулированию, производству и использованию смазок, которые могут контактировать с пищевыми продуктами при переработке. Это связанные, но не взаимозаменяемые основания для проверки.
Можно ли наносить больше смазки, если на ней указано H1?
Нет. H1 не разрешает увеличивать расход и не означает, что смазку можно намеренно переносить на продукт. Ее наносят в минимальном количестве, достаточном для технической функции узла. После обслуживания проверяют отсутствие подтеков и остатков за пределами рабочей зоны.
Подходит ли любая H1-смазка для конвейера напитков?
Нет. Помимо категории H1, проверяют назначение смазки, тип узла, температуру, нагрузку, воздействие воды и частоту мойки. Для направляющих, подшипников, приводов и других механизмов требования могут различаться. Совместимость с материалами деталей и режимом обслуживания сверяют с документацией на смазку и оборудование.
Заключение
Обслуживание оборудования на производстве напитков с пищевыми смазками начинают с оценки риска контакта: H1 применяют там, где возможен случайный контакт, а не как универсальный допуск на все механизмы. При выборе проверяют документы, тип узла, материалы и режим мойки, а смазку наносят в минимальном количестве.
Практический следующий шаг - составить перечень точек смазывания на линии, отметить узлы с риском контакта с напитком и сверить для них категорию, назначение и документы на смазку. Такой список поможет инженеру контролировать применение, а снабженцу - закупать материалы для конкретных условий эксплуатации.