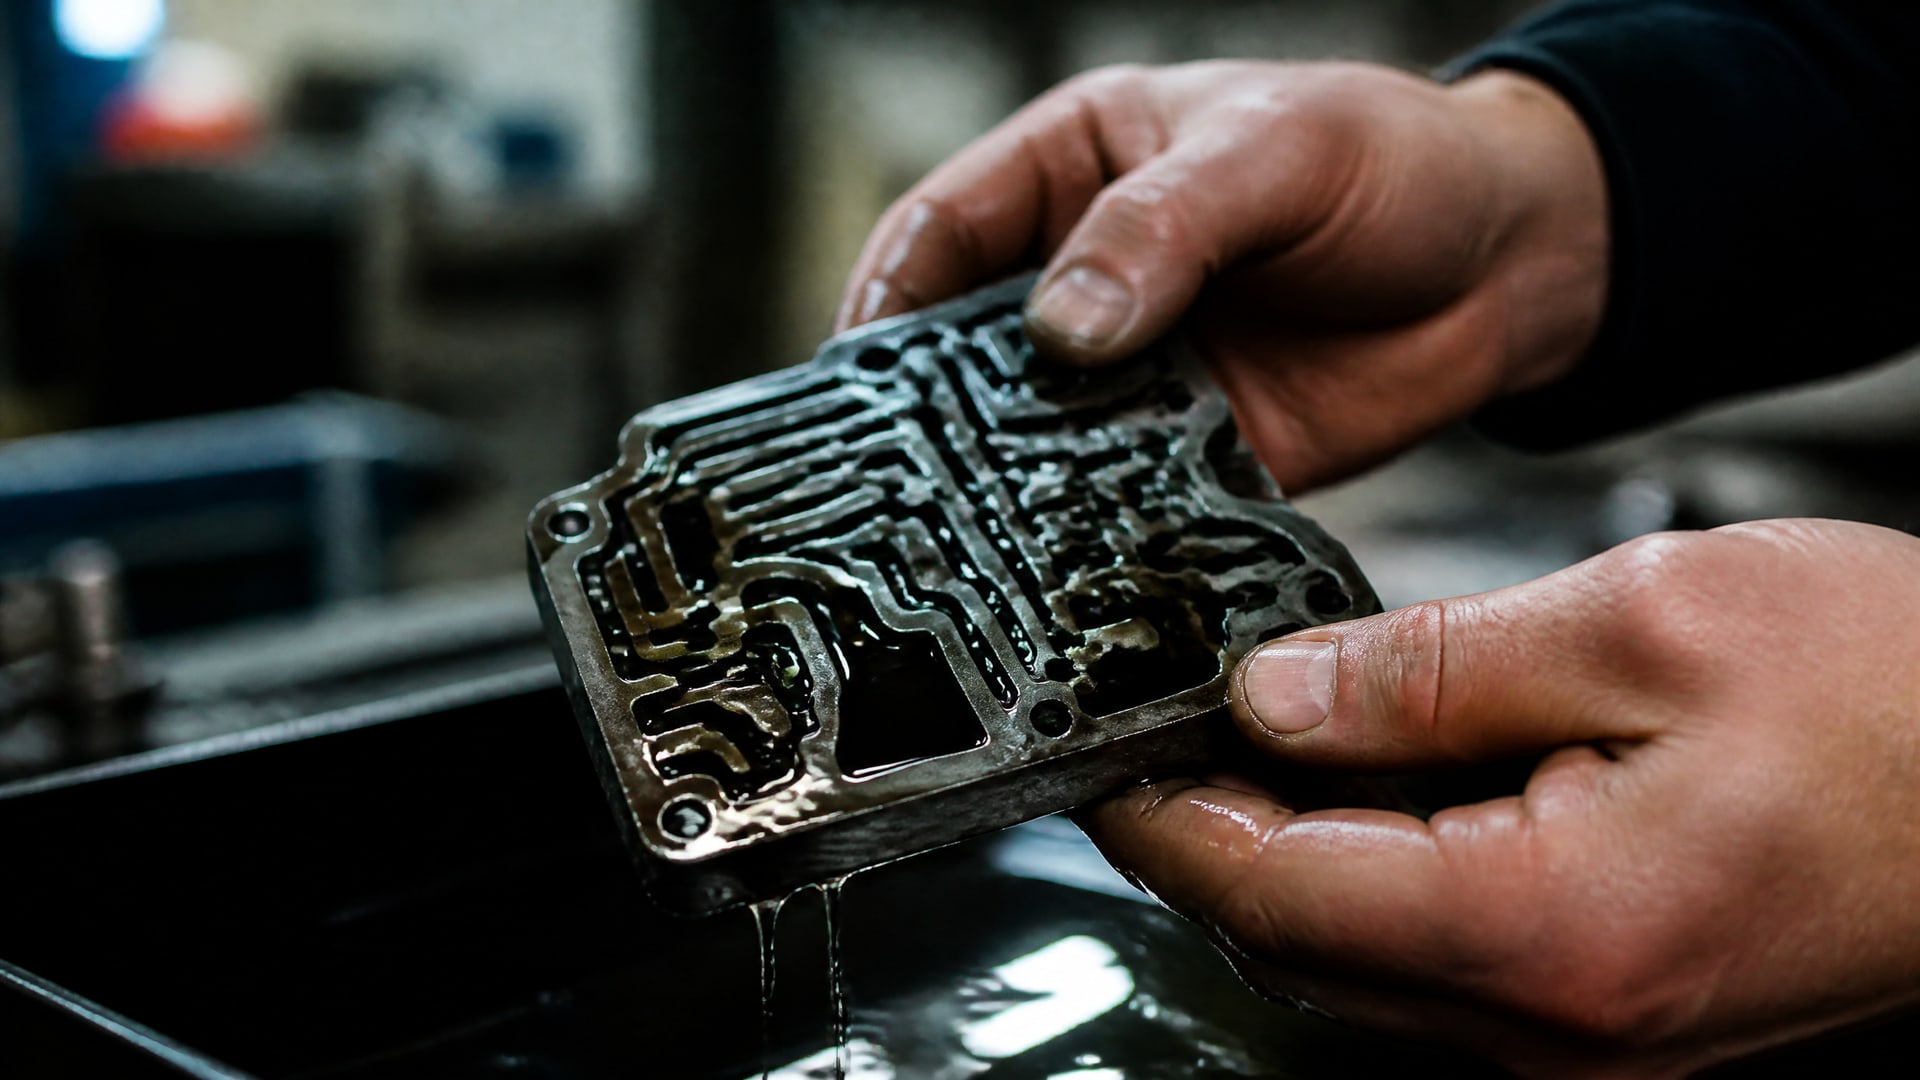
Метод окунания помогает нанести твердосмазочное покрытие на поверхности, до которых распыление может не добраться: внутренние каналы, отверстия, углубления и сложные участки. Для деталей с такой геометрией способ нанесения подбирают по расположению скрытых зон и требуемой равномерности пленки. Если нужно обработать серийные мелкие детали, применяют окунание, а для контроля стекания и распределения состава - окунание с центрифугированием.
Статья полезна инженерам, технологам и закупщикам, которые выбирают обработку для плунжерных отверстий и других труднодоступных поверхностей. Разберем, когда окунание оправдано, как подготовить деталь, какие ограничения учесть и почему твердосмазочное покрытие не заменяет смазку, выполняющую функцию рабочей среды в канале.
Как обработка каналов смазкой работает при окунании
При окунании деталь погружают в состав, который формирует на поверхности твердосмазочную пленку.
Такой способ рассматривают для обработки каналов смазкой, когда нужно покрыть отверстия, углубления и внутренние участки, скрытые от прямого распыления. Важный критерий выбора - геометрия детали: состав должен достичь нужных поверхностей, а после извлечения равномерно стечь без избытка в полостях.
Твердосмазочное покрытие отличается от жидкой или пластичной смазки. Это пленочная система: связующее удерживает твердые смазочные компоненты на поверхности, а пленка снижает трение и контакт металл-металл. В таких составах применяют дисульфид молибдена, графит или PTFE. Выбор конкретной системы зависит от задачи и условий эксплуатации детали, поэтому состав и технологию нанесения следует оценивать совместно.
Для покрытий этого типа приводится диапазон максимальной сухой толщины 3-15 мкм. Это не означает, что любую деталь нужно покрывать до верхней границы: требуемую толщину определяют для конкретного процесса. Избыточное нанесение способно ухудшить равномерность, особенно во внутренних каналах и глубоких отверстиях, где составу сложнее стекать.
Когда окунание предпочтительнее распыления
Распыление удобно для доступных поверхностей, но струя может не достигнуть внутренней полости или участка за ребром. Окунание позволяет погрузить деталь целиком, а значит, обработать скрытые поверхности без прямой видимости. Для небольших серийных деталей применяют также dip/spin - окунание с центрифугированием.
В отраслевых описаниях указаны пять способов нанесения покрытий: распыление, окунание, окунание с центрифугированием, обработка во вращающейся массе и нанесение кистью. Это не универсальный рейтинг методов. Технолог выбирает вариант по форме детали, размеру партии и требованию к покрытию.
Окунание внутренних каналов и плунжерных отверстий
Окунание внутренних каналов подходит, когда смазочную пленку нужно нанести на поверхности, которые трудно обработать направленным распылением.
Для плунжерных отверстий и деталей с глубокими полостями важно проверить не только факт погружения, но и результат после извлечения: покрылись ли нужные зоны, не осталось ли скопления состава и равномерно ли он распределился по поверхности.
Ключевая сложность - поведение жидкого состава внутри геометрически сложной детали. Если вязкость или режим процесса не соответствуют форме детали, в полости может остаться избыток материала либо отдельные участки окажутся непрокрытыми. Поэтому технологию оценивают на деталях с фактической геометрией, а не только по плоским образцам. Для контроля качества проверяют доступные и скрытые зоны покрытия.
Что учитывать при обработке каналов
Направление и размер отверстий, глубину каналов, наличие углублений и ребер.
Способ погружения и положение детали при извлечении.
Дренаж состава из полостей и риск локального скопления.
Необходимость одного или нескольких циклов нанесения.
Совместимость покрытия с функцией канала и дальнейшей работой узла.
Для получения более равномерного и толстого покрытия могут потребоваться несколько циклов нанесения. Их количество нельзя назначить без проверки конкретного состава и геометрии: каждый дополнительный цикл меняет толщину и распределение пленки.
Отдельно оценивают назначение канала. Если по нему должна проходить жидкость, твердосмазочная пленка не заменяет эту функцию. Покрытие предназначено для поверхности детали и снижения трения, а не для хранения или подачи масла, гидравлической жидкости либо другой рабочей среды.
Подготовка поверхности и режим нанесения
Адгезия - сцепление покрытия с поверхностью - зависит от подготовки детали.
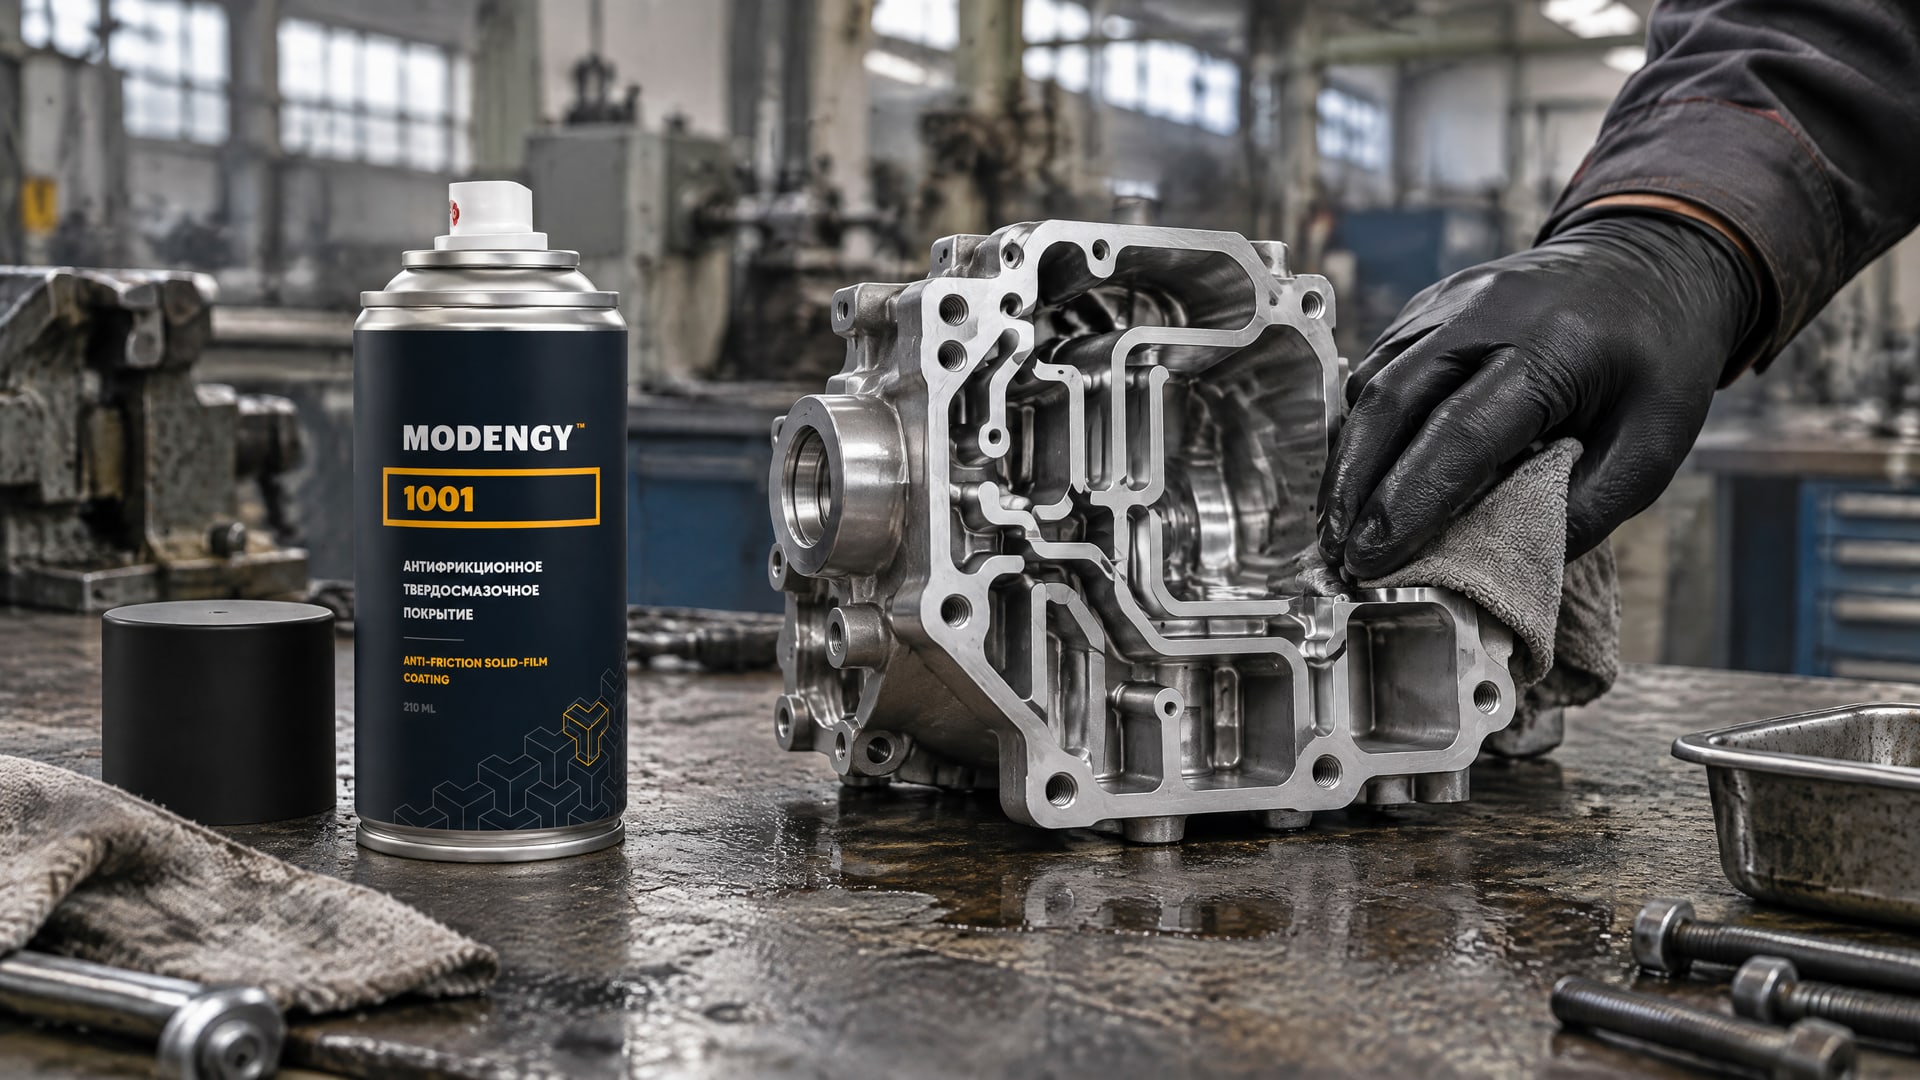
Перед нанесением удаляют масло, грязь, ржавчину и окалину. Если загрязнения останутся в отверстиях или каналах, покрытие может сцепиться с ними, а не с металлом. Поэтому очищать нужно не только наружные поверхности, но и все внутренние участки, которые предстоит обработать.
Для повышения адгезии применяют фосфатирование или пескоструйную обработку. Подходящий способ зависит от материала детали, требуемого состояния поверхности и совместимости с последующим покрытием. Предварительный нагрев до 80-90 °C в отдельных технологиях используют для ускорения сушки и улучшения адгезии. Этот режим не является универсальным: его применимость нужно сверять с требованиями выбранного состава и процесса.
После нанесения покрытие может отверждаться при нагреве или высыхать на воздухе - это зависит от системы. Для некоторых покрытий предусматривают термическое отверждение. Перед запуском партии технологу важно определить последовательность операций и проверить, как состав ведет себя в каналах при погружении, извлечении и сушке.
Как проверить технологический результат
Проверку проводят на деталях с реальной геометрией. В первую очередь оценивают, достигло ли покрытие внутренних поверхностей, нет ли непрокрытых зон и не скопился ли состав в углублениях. При недостаточной равномерности корректируют подготовку, положение детали, способ нанесения или число циклов.
Для обработки деталей со сложной геометрией и внутренними каналами в качестве твердосмазочного покрытия применяют MODENGY 1001. Когда в узле нужно ограничить трение на труднодоступных участках, при подборе оценивают равномерность и прочность покрытия, а также соответствие состава условиям эксплуатации. Риски вымывания, фреттинга и проблем при холодном пуске рассматривают как отдельные требования к узлу, а не как автоматическое свойство любого покрытия. Поэтому после выбора материала проверяют режим нанесения и работу детали в реальных условиях.
Как выбрать способ нанесения для сложной геометрии
Способ нанесения выбирают по форме детали, а не по привычке производства.
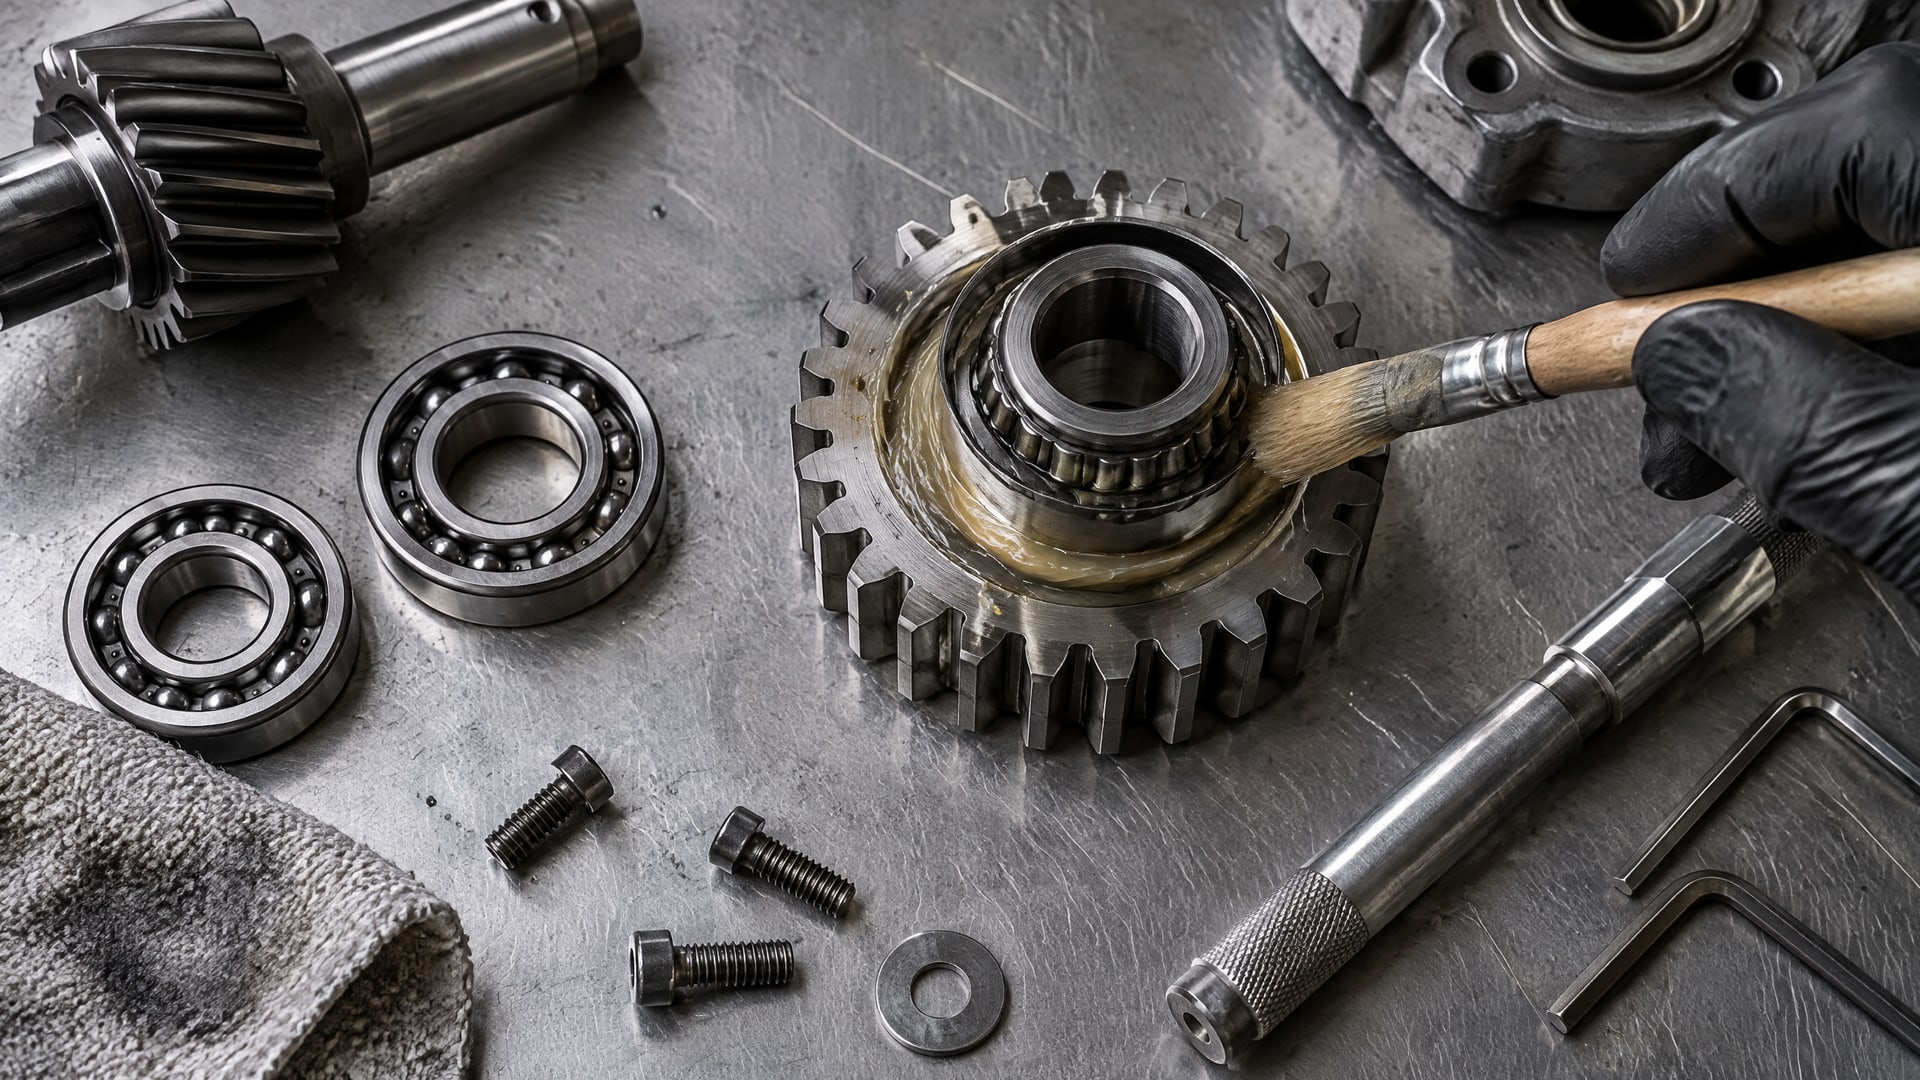
Если распыление не покрывает внутренние полости, отверстия и участки за ребрами, окунание может обеспечить доступ к этим поверхностям. Для массовой обработки мелких деталей рассматривают окунание с центрифугированием: оно помогает распределить состав и уменьшить потери материала.
Нужно также определить, какая поверхность должна получить покрытие и какую функцию выполняет канал. Если задача - снизить трение на стенках отверстия или в зоне контакта, твердосмазочная пленка может соответствовать назначению. Если канал должен обеспечивать подачу жидкости, покрытия недостаточно: отдельно проверяют совместимость материала с этой функцией.
Практические критерии выбора
Геометрия детали позволяет составу попасть на все требуемые поверхности.
Излишки могут стекать из отверстий и углублений без образования локальных скоплений.
Подготовка поверхности выполнима для внутренних каналов.
Режим сушки или отверждения совместим с деталью и технологическим маршрутом.
Результат можно проверить на образцах или деталях с реальной геометрией.
Для закупщика важно сверить не только название метода, но и требования к подготовке поверхности, оборудованию и отверждению. Если технология предполагает предварительный нагрев, фосфатирование или абразивную обработку, эти операции нужно учитывать при оценке производственного процесса. Для инженера принципиально проверить, не нарушит ли пленка функцию канала и достаточно ли равномерно она распределена.
ISO 6743 относится к классификации смазочных материалов по применению, но не описывает технологию окунания. Поэтому его не используют вместо технологической карты или требований к конкретному покрытию. Рабочий выбор делают по назначению материала, геометрии детали и результатам проверки нанесения.
Типичные ошибки при нанесении твердосмазочного покрытия
Первая ошибка - считать окунание универсальным способом для любой детали.
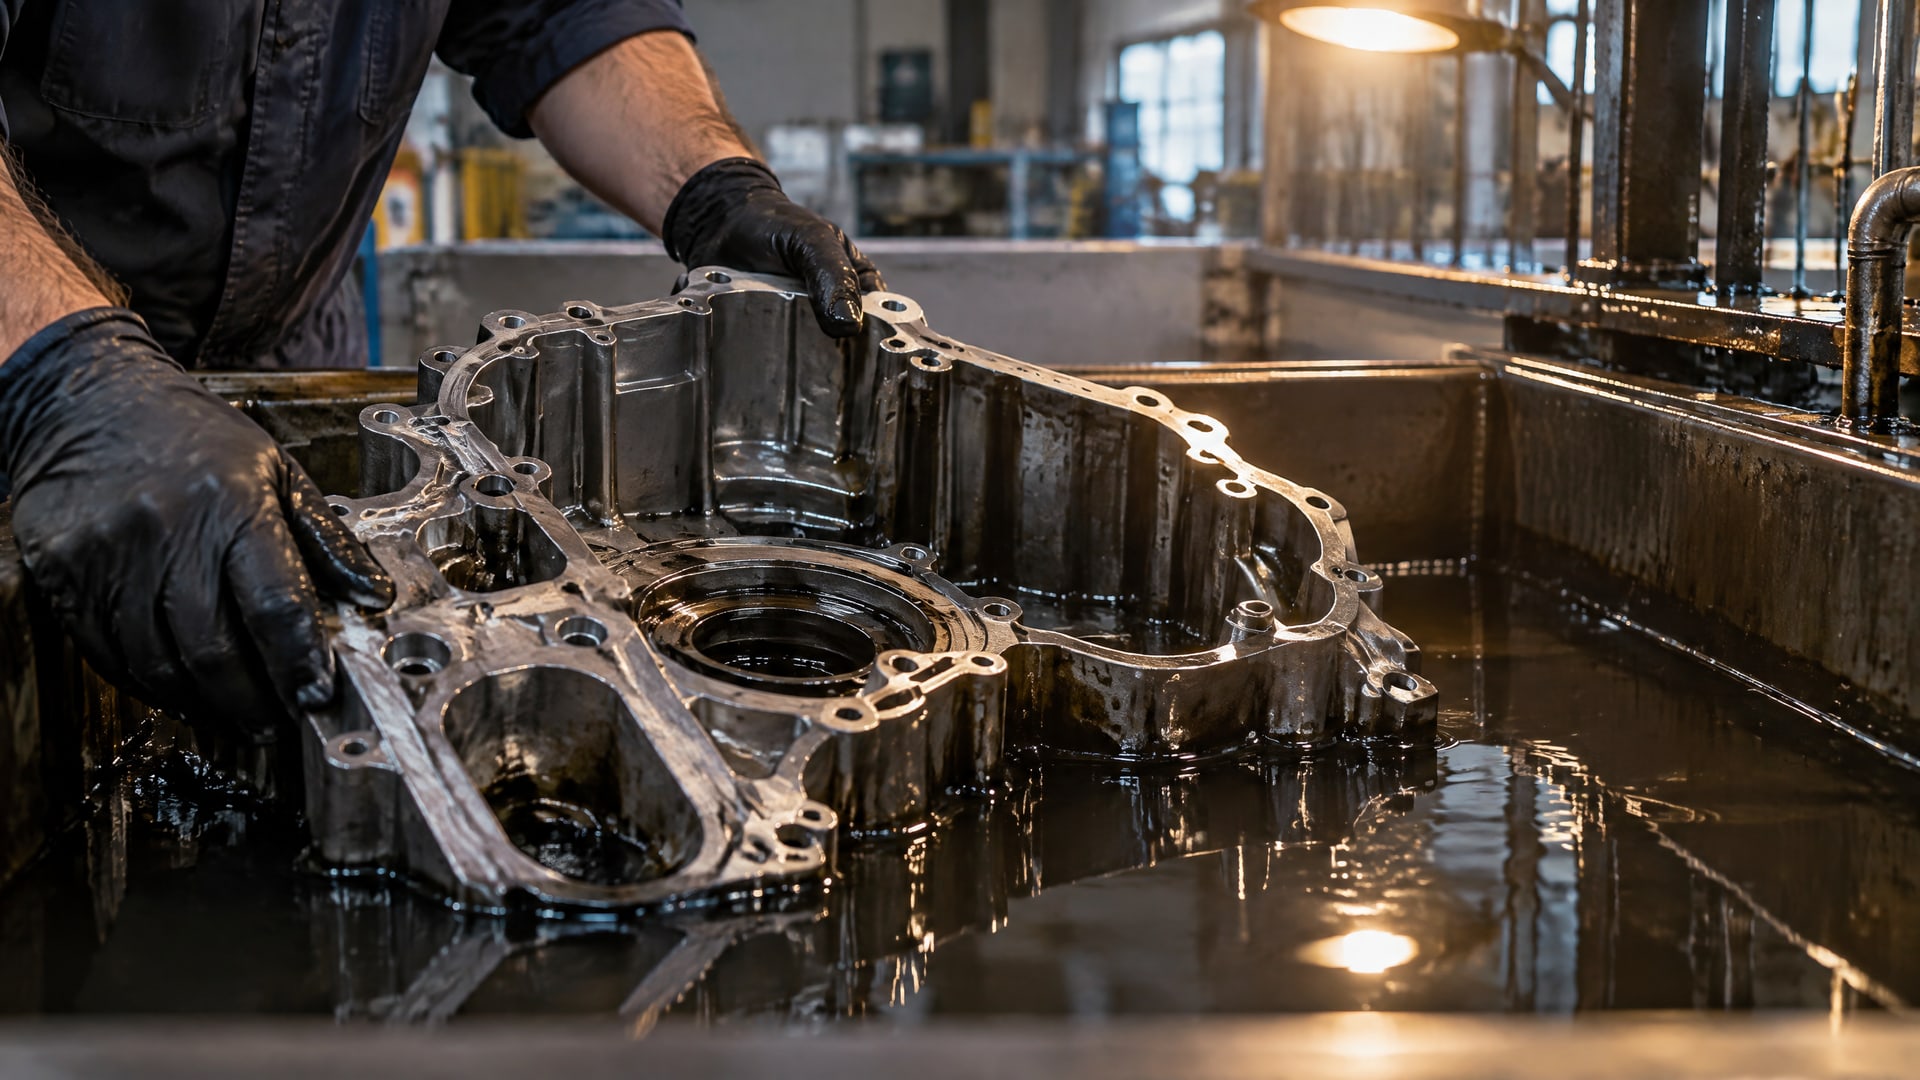
Сам факт погружения не гарантирует равномерное покрытие каналов: результат зависит от геометрии, свойств состава и режима извлечения. Если состав плохо стекает из полости, на поверхности может образоваться избыток; если не достигает скрытого участка, останется непрокрытая зона.
Вторая ошибка - наносить покрытие на недостаточно очищенную поверхность. Масло, грязь, ржавчина и окалина мешают адгезии. Очистка должна охватывать внутренние полости, поскольку загрязнения в канале могут быть незаметны при визуальном осмотре снаружи. Способ подготовки выбирают с учетом материала детали и последующих операций.
Третья ошибка - полагать, что одного прохода всегда достаточно. Для получения более толстого или равномерного слоя в некоторых процессах используют несколько циклов. При этом ориентируются на требуемый результат, а не на принцип «чем толще, тем лучше»: для описанных систем характерна сухая пленка толщиной 3-15 мкм.
Наконец, твердосмазочное покрытие не следует путать с обычной смазкой, которая заполняет канал или переносит рабочую жидкость. Пленка снижает трение на поверхности, но не заменяет функцию подачи или хранения среды. Если детали нужна именно пластичная смазка в канале, ее подбирают отдельно по назначению и условиям работы. Термин channeling в справочной терминологии относится к образованию канала в зоне перемешивания консистентной смазки, а не к процессу нанесения твердого покрытия.
Часто задаваемые вопросы
Подходит ли окунание для обработки внутренних каналов?
Да, если геометрия позволяет составу попасть на нужные поверхности и стечь после извлечения. Окунание применяют для отверстий и углублений, куда распыление может не добраться. Результат проверяют на деталях с реальной геометрией: погружение само по себе не гарантирует отсутствия непрокрытых зон или скоплений состава.
Можно ли покрывать плунжерные отверстия одним циклом?
Не всегда. Для более толстого или равномерного покрытия могут потребоваться несколько циклов нанесения. Решение принимают после проверки распределения состава в отверстии и на прилегающих поверхностях. Число циклов зависит от конкретного материала и геометрии, поэтому назначать его без технологической проверки нельзя.
Заменяет ли твердосмазочное покрытие смазку в канале?
Нет, если канал должен хранить или подавать масло, гидравлическую жидкость либо другую рабочую среду. Твердосмазочное покрытие формирует пленку на поверхности и снижает трение, но не выполняет функцию переноса жидкости. Назначение канала нужно определить до выбора материала и метода обработки.
Нужно ли очищать деталь перед окунанием?
Да. Перед нанесением удаляют масло, грязь, ржавчину и окалину, в том числе из обрабатываемых внутренних зон. Загрязнения ухудшают сцепление покрытия с поверхностью. Для повышения адгезии также могут применяться фосфатирование или пескоструйная обработка, если они подходят материалу детали и технологическому процессу.
Заключение
Окунание подходит для обработки каналов смазкой, когда нужно покрыть отверстия, углубления и скрытые поверхности, недоступные для распыления. Для стабильного результата важны подготовка детали, способность состава стекать из внутренних полостей и проверка равномерности пленки. Твердосмазочное покрытие снижает трение на поверхности, но не заменяет смазку или рабочую жидкость, если канал выполняет функцию их подачи.
Следующий шаг - проверить выбранный состав на деталях с фактической геометрией: оценить покрытие каналов, дренаж, сушку или отверждение и работу узла. По результатам этой проверки можно закрепить режим окунания и требования к подготовке поверхности в технологическом процессе.