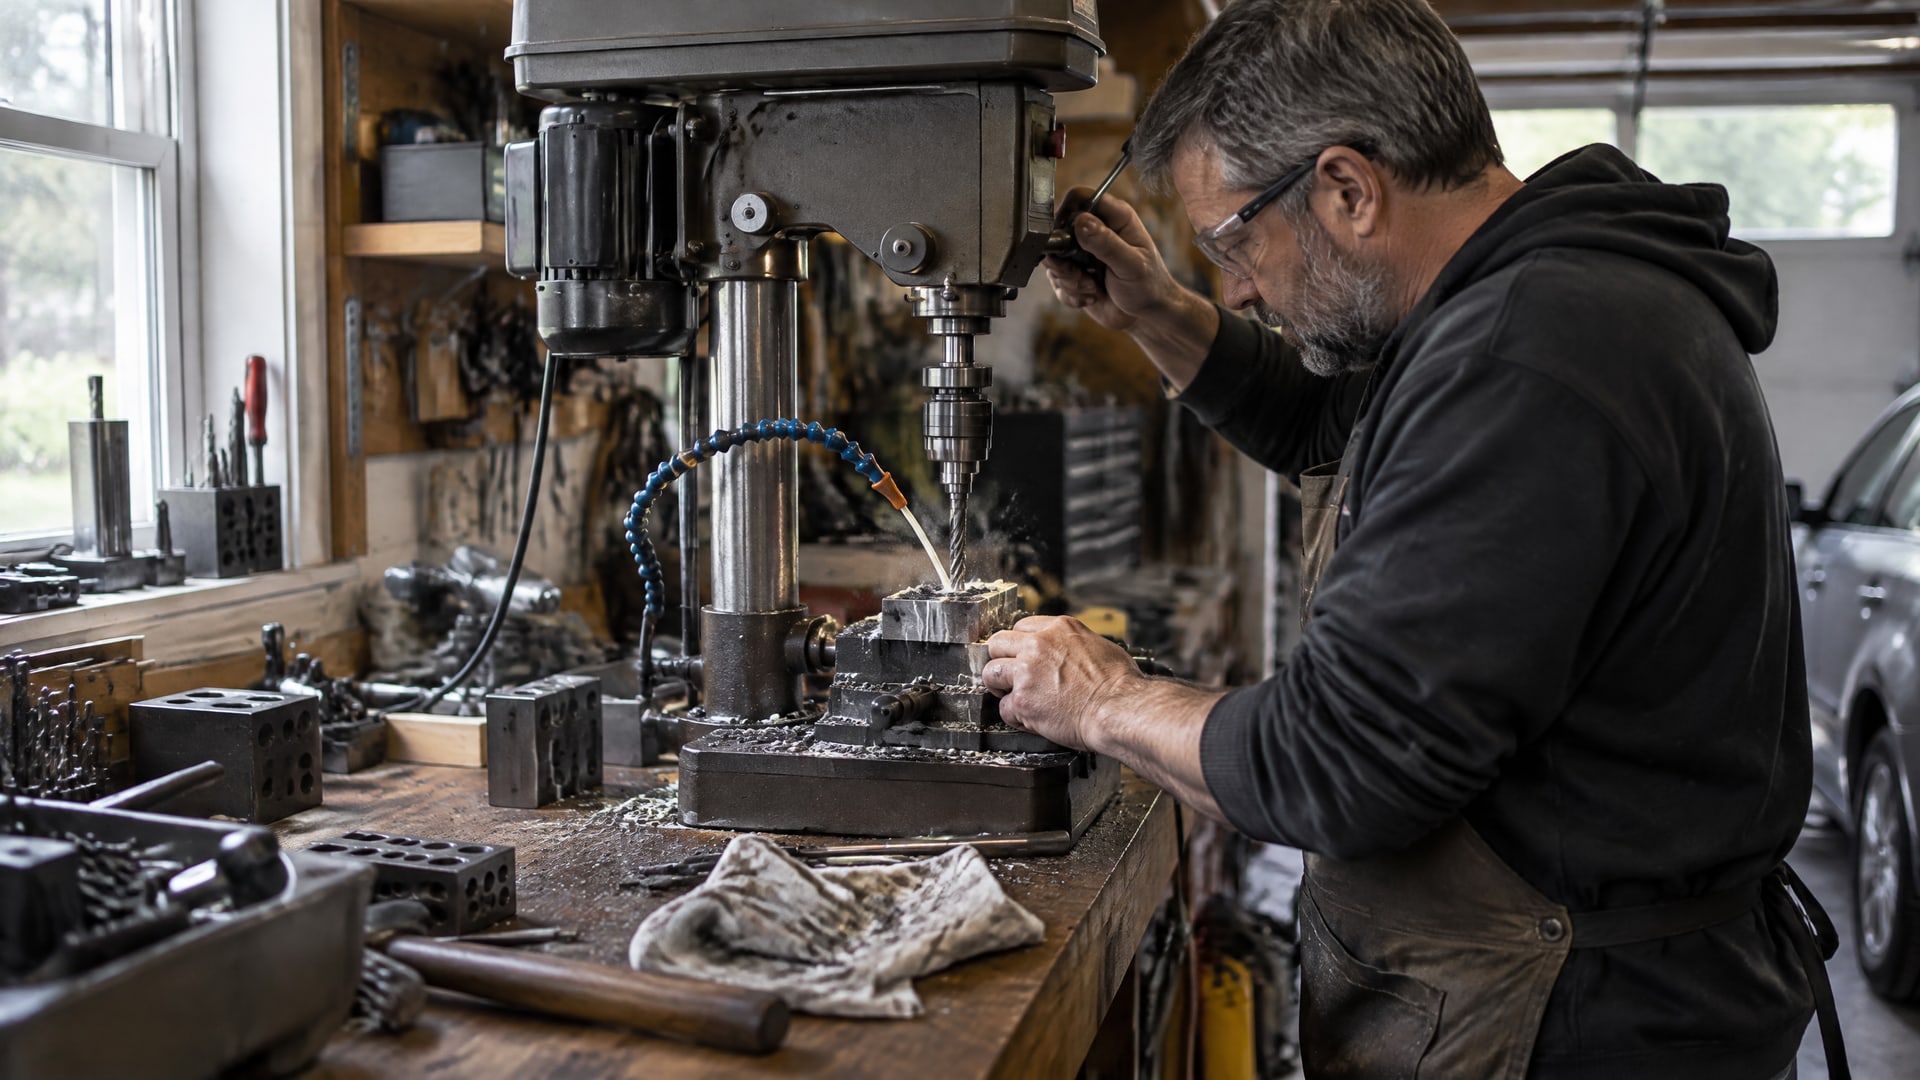
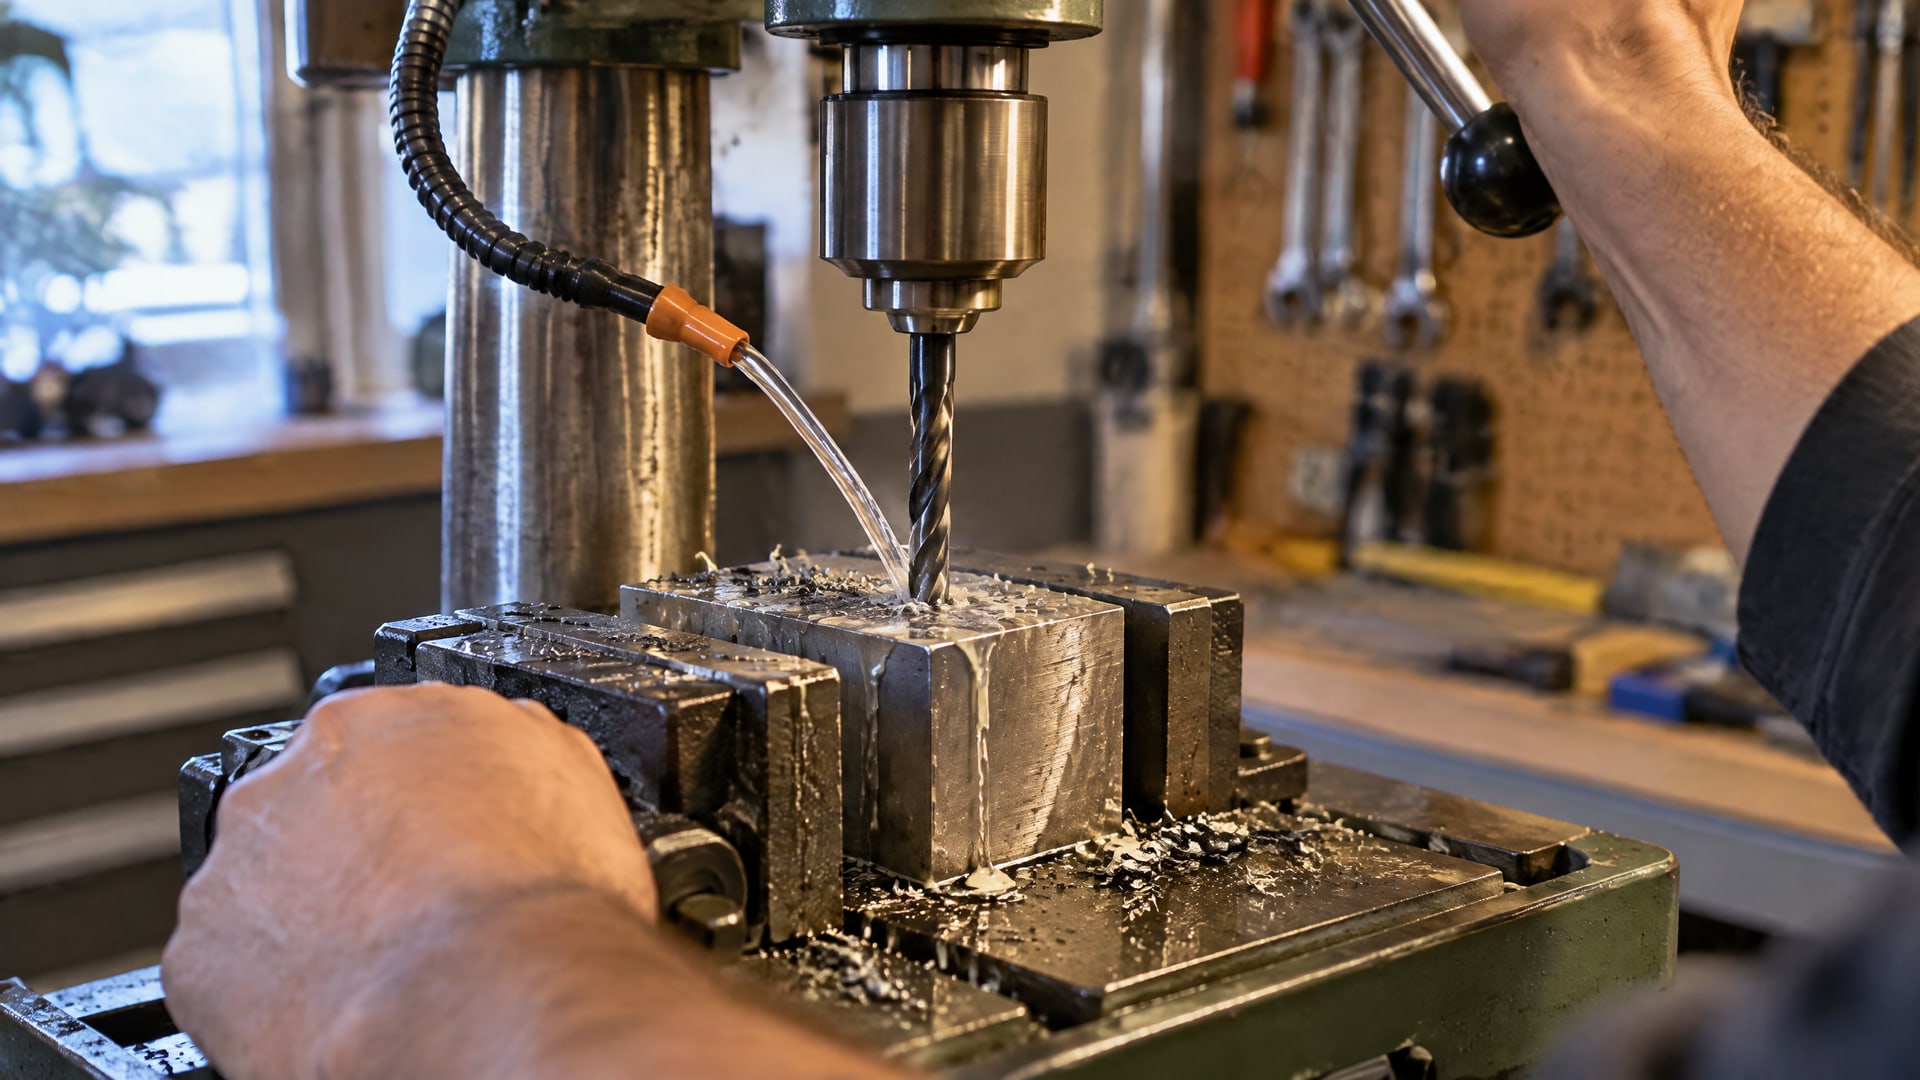
Для глубокого сверления жаропрочных сплавов выбирают СОЖ с высокой смазывающей способностью и подают ее под давлением через инструмент прямо к режущей кромке. Такая схема помогает смазывать контактную зону и удалять стружку из отверстия. Одного охлаждения или обычного облива часто недостаточно: если стружка остается в глубине, растут трение и нагрев, а риск налипания увеличивается.
Статья полезна инженерам, технологам и снабженцам, которые подбирают СОЖ для титана, никелевых сплавов и других труднообрабатываемых материалов. Разберем, как связаны свойства жидкости, давление и направление подачи, когда рассматривать масляный или водосмешиваемый состав и как проверять решение на конкретной операции.
Что учитывать при обработке жаропрочных сталей и сплавов
При обработке жаропрочных сталей и сплавов налипание связано не только с выбором жидкости.
На него влияют условия контакта режущей кромки со стружкой и то, насколько эффективно СОЖ попадает в эту зону. Если поток направлен рядом с инструментом, а не на кромку, жидкость может не обеспечить нужную смазку там, где она необходима.
Для HRSA, то есть жаропрочных суперсплавов, рекомендуют обильную направленную подачу СОЖ в зону резания. Для этих материалов указана высоконапорная подача до 80 bar как способ улучшить стойкость инструмента и стабильность процесса. Это не означает, что максимальное давление автоматически подходит любой установке: параметры нужно сверять с возможностями станка, инструмента и системы подачи.
При сверлении жаропрочных сплавов особенно важен вывод стружки из отверстия. Если она задерживается, растут трение и температура, а стружка может привариваться к инструменту. Поэтому СОЖ для глубокого сверления должна не только смазывать контакт, но и поддерживать устойчивое удаление стружки по каналу инструмента.
Для титана и HRSA при сверлении и развертывании требуется высокая смазывающая способность. По этой причине выбор только по способности отводить тепло может привести к ошибке: в операции, где доминирует трение на кромке, чисто охлаждающая жидкость способна оказаться менее подходящей, чем высокосмазывающий состав.
Если технологическая документация указывает конкретную марку сплава, например ЭИ868, параметры операции все равно подбирают с учетом самой операции, инструмента и системы подачи. Данных о специальных режимах обработки ЭИ868 в этом материале нет, поэтому переносить на этот сплав численные рекомендации без проверки нельзя.
СОЖ для глубокого сверления: подача и эвакуация стружки
Для глубокого отверстия предпочтительна подача СОЖ через инструмент.
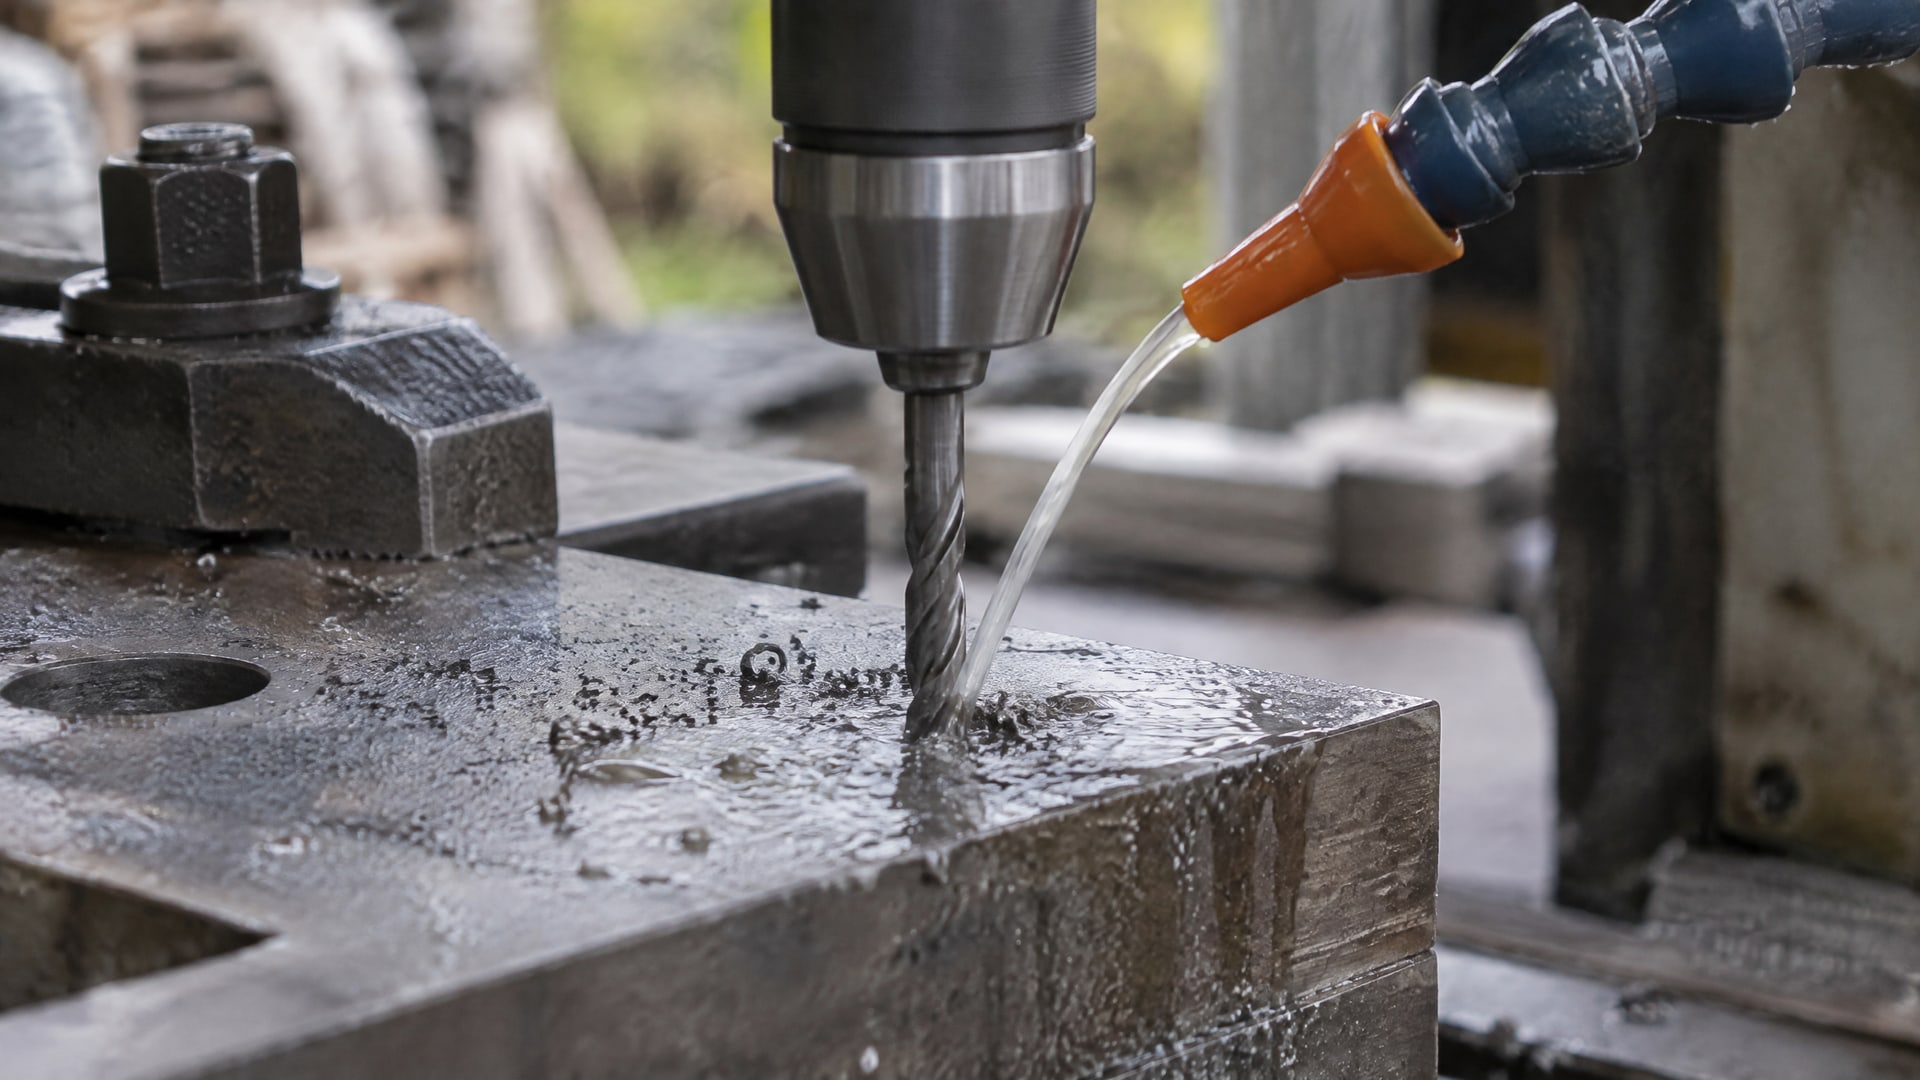
Жидкость поступает ближе к режущей кромке и помогает выталкивать стружку из зоны обработки. Для таких систем указан диапазон давления 40-70 bar. Обычный внешний облив не всегда доставляет жидкость к режущей кромке внутри отверстия и не обеспечивает эффективный вынос стружки.
Согласуйте давление с конструкцией инструмента и станка, а также проверьте, сохраняется ли направленный поток в рабочей зоне. Для жаропрочных сплавов важны и достаточный расход, и точное направление струи. Уменьшать подачу только ради экономии нецелесообразно, если из-за этого СОЖ перестает эффективно смазывать кромку или удалять стружку.
Что проверить перед запуском
Подается ли СОЖ через инструмент, а не только на поверхность заготовки.
Попадает ли поток непосредственно к режущей кромке.
Выходит ли стружка из отверстия без устойчивых задержек.
Соответствует ли давление диапазону, допустимому для станка и инструмента.
Не требуется ли скорректировать режимы резания, если сохраняются налипание и нестабильное стружкообразование.
СОЖ для титана подбирают по той же логике: высокая смазывающая способность и эффективная подача к зоне резания важны наряду с охлаждением. В одном из обзоров для обработки титана приведена подача водосмешиваемой жидкости при 40-70 bar. Это ориентир для описанной схемы, а не универсальная настройка для каждого станка и инструмента.
Если стружка не эвакуируется, увеличение давления само по себе не гарантирует устранения проблемы. Следует проверить геометрию и проходимость каналов подачи, направление струи и режим резания. При этом не стоит считать наличие СОЖ достаточным условием против налипания: результат зависит от того, доходит ли жидкость до контакта инструмента со стружкой и обеспечивает ли нужную смазку.
Масляная или водосмешиваемая СОЖ для жаропрочных сплавов
Для сверления титана и жаропрочных сплавов выбирают жидкость с учетом того, что в этой операции важна не только теплоотдача, но и смазывающая способность.
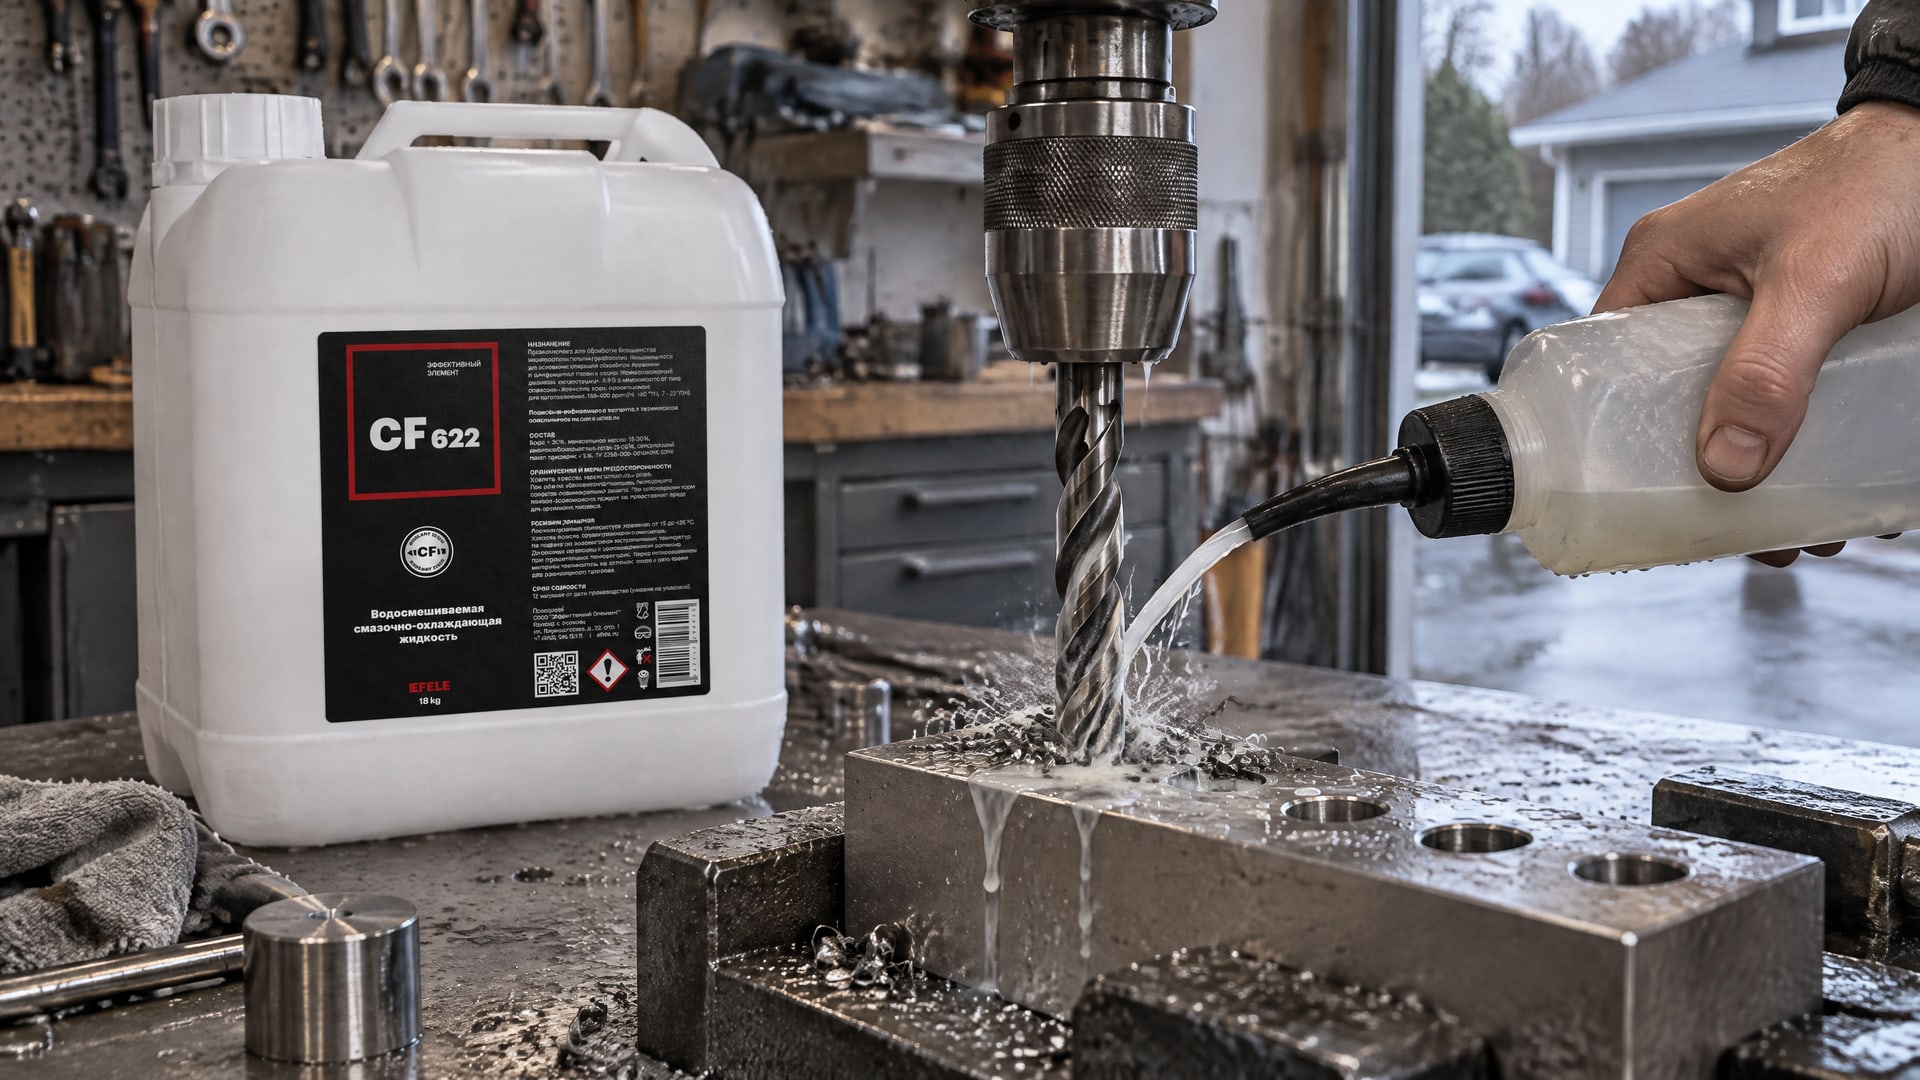
В рекомендациях по труднообрабатываемым материалам для сверления и развертывания часто рассматривают масляные жидкости или составы с противозадирными присадками. Чисто охлаждающие синтетические СОЖ могут уступать им по смазывающим свойствам.
Водосмешиваемые жидкости также применяют при обработке металлов. В материалах по их использованию приводится типичный диапазон разбавления 3-20% в воде. Для обработки титана в одной из схем указана концентрация 8-10% при высоконапорной подаче через инструмент. Эти значения относятся к конкретным рекомендациям и не заменяют указаний производителя выбранной СОЖ.
Классификация ISO 6743-7 включает металлообрабатывающие жидкости семейства M, в том числе неводные масла, водные эмульсии, концентраты и пасты. В рамках этой классификации класс MAE обозначает тяжелонагруженное неводное масло для резания с EP-присадками. Классификация помогает описать тип жидкости, но сама по себе не подтверждает ее пригодность для конкретной операции глубокого сверления.
Когда выбирать полусинтетическую СОЖ:
Когда одним составом нужно обеспечить разные операции металлообработки жаропрочных материалов.
Когда важна стабильная работа жидкости и защита инструмента в рамках выбранного технологического процесса.
Когда полусинтетический вариант соответствует требованиям оборудования, операции и документации на СОЖ.
Для такого сценария в линейке EFELE предусмотрена полусинтетическая СОЖ EFELE CF-622. Ее рассматривают как универсальное решение для различных операций металлообработки жаропрочных материалов; при подборе для глубокого сверления нужно отдельно проверить соответствие требованиям конкретной операции.
Как снизить риск налипания на режущей кромке
СОЖ без налипания нельзя выбрать только по названию материала или типу жидкости.
Нужно обеспечить подачу непосредственно на кромку и поверхность износа, подобрать достаточную смазывающую способность и настроить удаление стружки. Если жидкость поступает в отверстие, но не достигает рабочей зоны, ее наличие не решает проблему контакта инструмента со стружкой.
Для титана и суперсплавов в источниках также отмечена целесообразность снижения режимов резания при одновременном усилении подачи СОЖ. Это связано с тем, что такие материалы дают больше тепла и склонны к налипанию и образованию нароста. Конкретные режимы зависят от оборудования, инструмента и технологической карты, поэтому переносить значения с другой операции без проверки не следует.
При появлении налипания проверяйте факторы последовательно:
Сравните фактическую подачу с требуемой для инструмента и операции.
Убедитесь, что струя достигает режущей кромки внутри отверстия.
Оцените, насколько устойчиво стружка выходит из отверстия.
Проверьте, соответствует ли смазывающая способность СОЖ операции сверления жаропрочного материала.
Скорректируйте режимы резания, если налипание сохраняется при достаточной подаче жидкости.
Если используется водосмешиваемая СОЖ, контролируйте концентрацию по требованиям к конкретному продукту и условиям применения. Диапазон 3-20% охватывает разные водосмешиваемые жидкости и задачи, а указанные для титана 8-10% относятся к одной из схем высоконапорной подачи. Подменять рекомендацию производителя средним значением из общего диапазона не следует.
Решение оценивают по результату обработки: стабильности процесса, стойкости инструмента и эвакуации стружки. Для сравнительной оценки стойкости инструмента при точении применяется ISO 3685. Этот стандарт относится к испытаниям при точении, поэтому его не следует представлять как методику испытаний инструмента для глубокого сверления.
Справочник по мехобработке жаропрочных никелевых сплавов: что проверить
При выборе СОЖ для никелевого жаропрочного сплава сначала зафиксируйте условия операции: материал, тип инструмента, глубину отверстия, способ подачи жидкости и требования к отводу стружки.
Отдельно определите, что требуется от СОЖ в этой задаче: прежде всего смазка контакта, охлаждение или поддержка эвакуации стружки. Для глубокого сверления эти функции нужно рассматривать совместно.
Затем сопоставьте систему подачи с рекомендациями по инструменту. Для глубокого сверления в источниках указана черезинструментальная подача высокого давления 40-70 bar, а для HRSA описана подача до 80 bar. Это не единый целевой диапазон для всех установок: окончательное значение выбирают с учетом оборудования и технологической документации.
Термическая обработка жаропрочных сплавов и механическая обработка решают разные технологические задачи. Сведения о термообработке не определяют автоматически, какая СОЖ подойдет для глубокого сверления. Для выбора жидкости важны условия резания и доставки состава к кромке, а для конкретной марки сплава нужно учитывать техническую документацию на материал и операцию.
Перед серийной обработкой проверьте выбранное решение на конкретном станке и инструменте. Сравнивайте одинаковые условия подачи, режимы и геометрию отверстия, иначе результат не позволит понять, что именно повлияло на налипание или стойкость инструмента. Если используется водосмешиваемый состав, фиксируйте концентрацию; если применяется масляная СОЖ, проверяйте, обеспечивает ли она требуемую смазку и поступает ли в зону резания в достаточном объеме.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления титана?
Для сверления титана важны высокая смазывающая способность и подача жидкости через инструмент к режущей кромке. В одном из материалов указана схема с водосмешиваемой СОЖ при 40-70 bar, а для титана также приведена концентрация 8-10%. Эти значения нельзя переносить на любую установку без сверки с документацией на СОЖ и оборудование.
Какую концентрацию водосмешиваемой СОЖ выбрать?
Для водосмешиваемых жидкостей в рекомендациях приводится общий диапазон разбавления 3-20% в воде. Для одной из схем обработки титана указаны 8-10% при высоконапорной подаче через инструмент. Рабочую концентрацию выбирают по требованиям к конкретному продукту и операции, а не только по материалу заготовки.
Достаточно ли обычного облива при глубоком сверлении?
Обычный внешний облив может не доставлять жидкость к режущей кромке внутри глубокого отверстия и не обеспечивать вынос стружки. Для глубокого сверления рекомендуют подачу через инструмент под давлением; в источниках приведен диапазон 40-70 bar. Давление и схема подачи должны соответствовать возможностям станка и инструмента.
Как выбрать СОЖ для обработки сплава ЭИ868?
Для выбора нужны условия конкретной операции: тип сверления, инструмент, схема подачи СОЖ и требования технологической документации на материал. Численные параметры обработки ЭИ868 здесь не приведены, поэтому назначать их без проверки нельзя. При глубоком сверлении оценивайте смазывающую способность, подачу жидкости к кромке и устойчивость эвакуации стружки.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирайте СОЖ по сочетанию смазывающей способности и возможности доставить жидкость к режущей кромке. Высоконапорная подача через инструмент помогает поддерживать контакт с зоной резания и удалять стружку, но ее параметры должны соответствовать оборудованию и инструменту. Учитывайте тип СОЖ и концентрацию, если состав водосмешиваемый.
Следующий шаг - зафиксировать материал, инструмент, схему подачи и текущие признаки налипания, затем сверить параметры СОЖ и установки с технологической документацией. После этого проверьте выбранный вариант на конкретной операции, оценивая подачу к кромке, выход стружки и стабильность процесса.