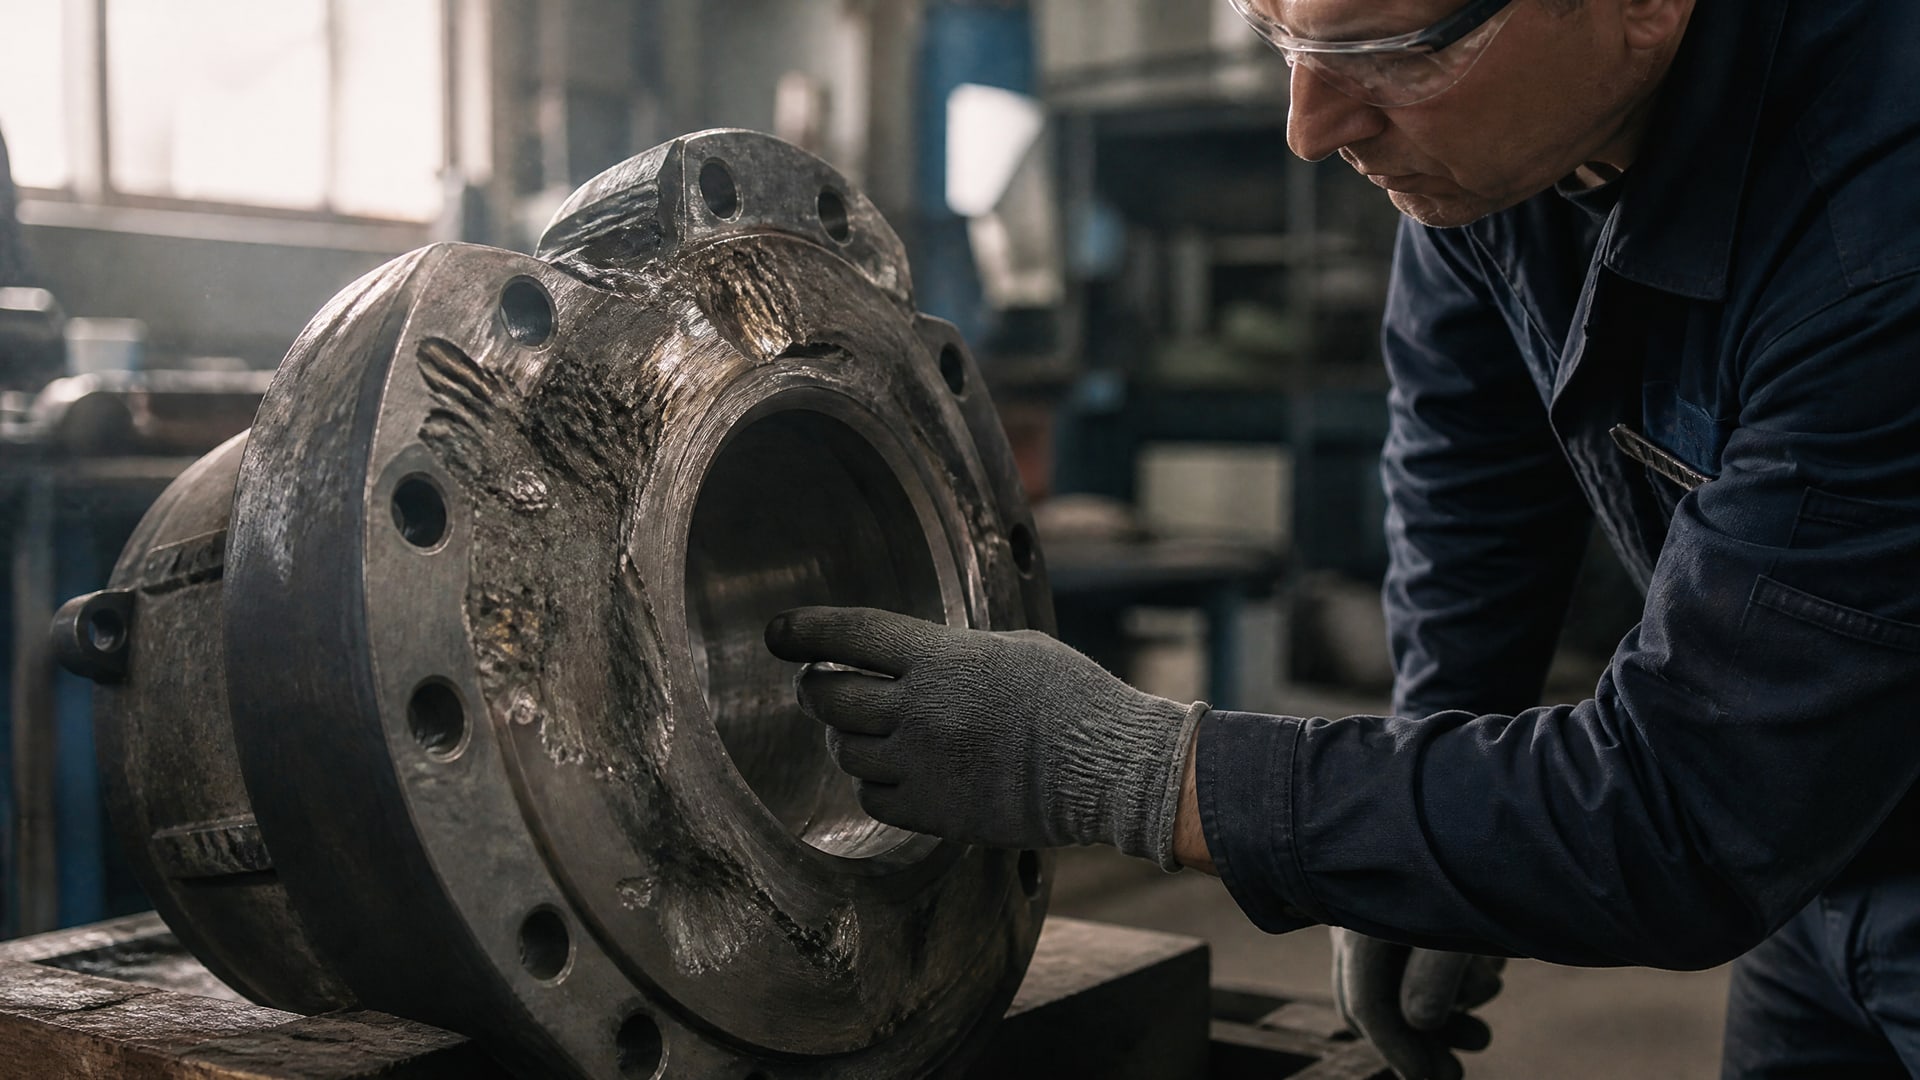
Для фланца с поврежденной поверхностью анаэробный герметик выбирают по глубине дефектов, допустимому зазору конкретного состава и материалу деталей. Если дефекты укладываются в возможности герметика, он может работать как жидкая прокладка. При глубоких раковинах, выраженных задирах или короблении сначала требуется восстановить поверхность механической обработкой: герметик не заменяет ремонт фланца.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно оценить герметизацию фланцев с дефектами поверхности и подобрать состав без опоры на универсальные обещания. Ниже разберем, как измерить повреждения, где проходит предел заполнения зазоров и как подготовить соединение к сборке и проверке герметичности.
Как оценить поврежденный фланец перед выбором герметика
Риски, задиры, раковины, вмятины и коробление мешают равномерно распределить нагрузку от болтов.
Дефект может сформировать канал для утечки, особенно если он проходит поперек предполагаемого направления движения рабочей среды. Поэтому оценивать нужно не только общую шероховатость поверхности, но и расположение, глубину и протяженность отдельных повреждений.
Для механически обработанных фланцев в технических руководствах приводятся ориентиры: Ra 0,8-3,2 мкм, Rz 3-21 мкм и Rmax 4-30 мкм. Для плоскостности указан параметр 0,1 мм на 400 мм. Эти значения помогают описать состояние поверхности, но сами по себе не подтверждают ее пригодность к герметизации: локальная глубокая царапина может стать путем утечки и при приемлемой средней шероховатости.
При осмотре важно разделить дефекты на поверхностные и геометрические. Небольшие риски и умеренная шероховатость могут компенсироваться жидкой прокладкой, если глубина укладывается в возможности выбранного состава. Коробление или крупные повреждения нарушают прилегание деталей, поэтому герметизация без восстановления плоскости ненадежна.
Что проверить при осмотре
Есть ли раковины, глубокие царапины, задиры и вмятины.
Пересекают ли дефекты направление возможной утечки.
Сохраняется ли плоскостность поверхности.
Можно ли удалить повреждения механической обработкой без выхода за допустимые размеры детали.
Такой осмотр помогает определить, подходит ли анаэробный герметик для поврежденного фланца или узлу требуется восстановление. Одной записи о шероховатости Ra недостаточно: решение принимают с учетом плоскостности и локальной глубины дефектов.
Анаэробный герметик для большого зазора: как определить предел заполнения
Выбор герметика для изношенных фланцев начинают с сопоставления фактического зазора с параметрами конкретного состава.
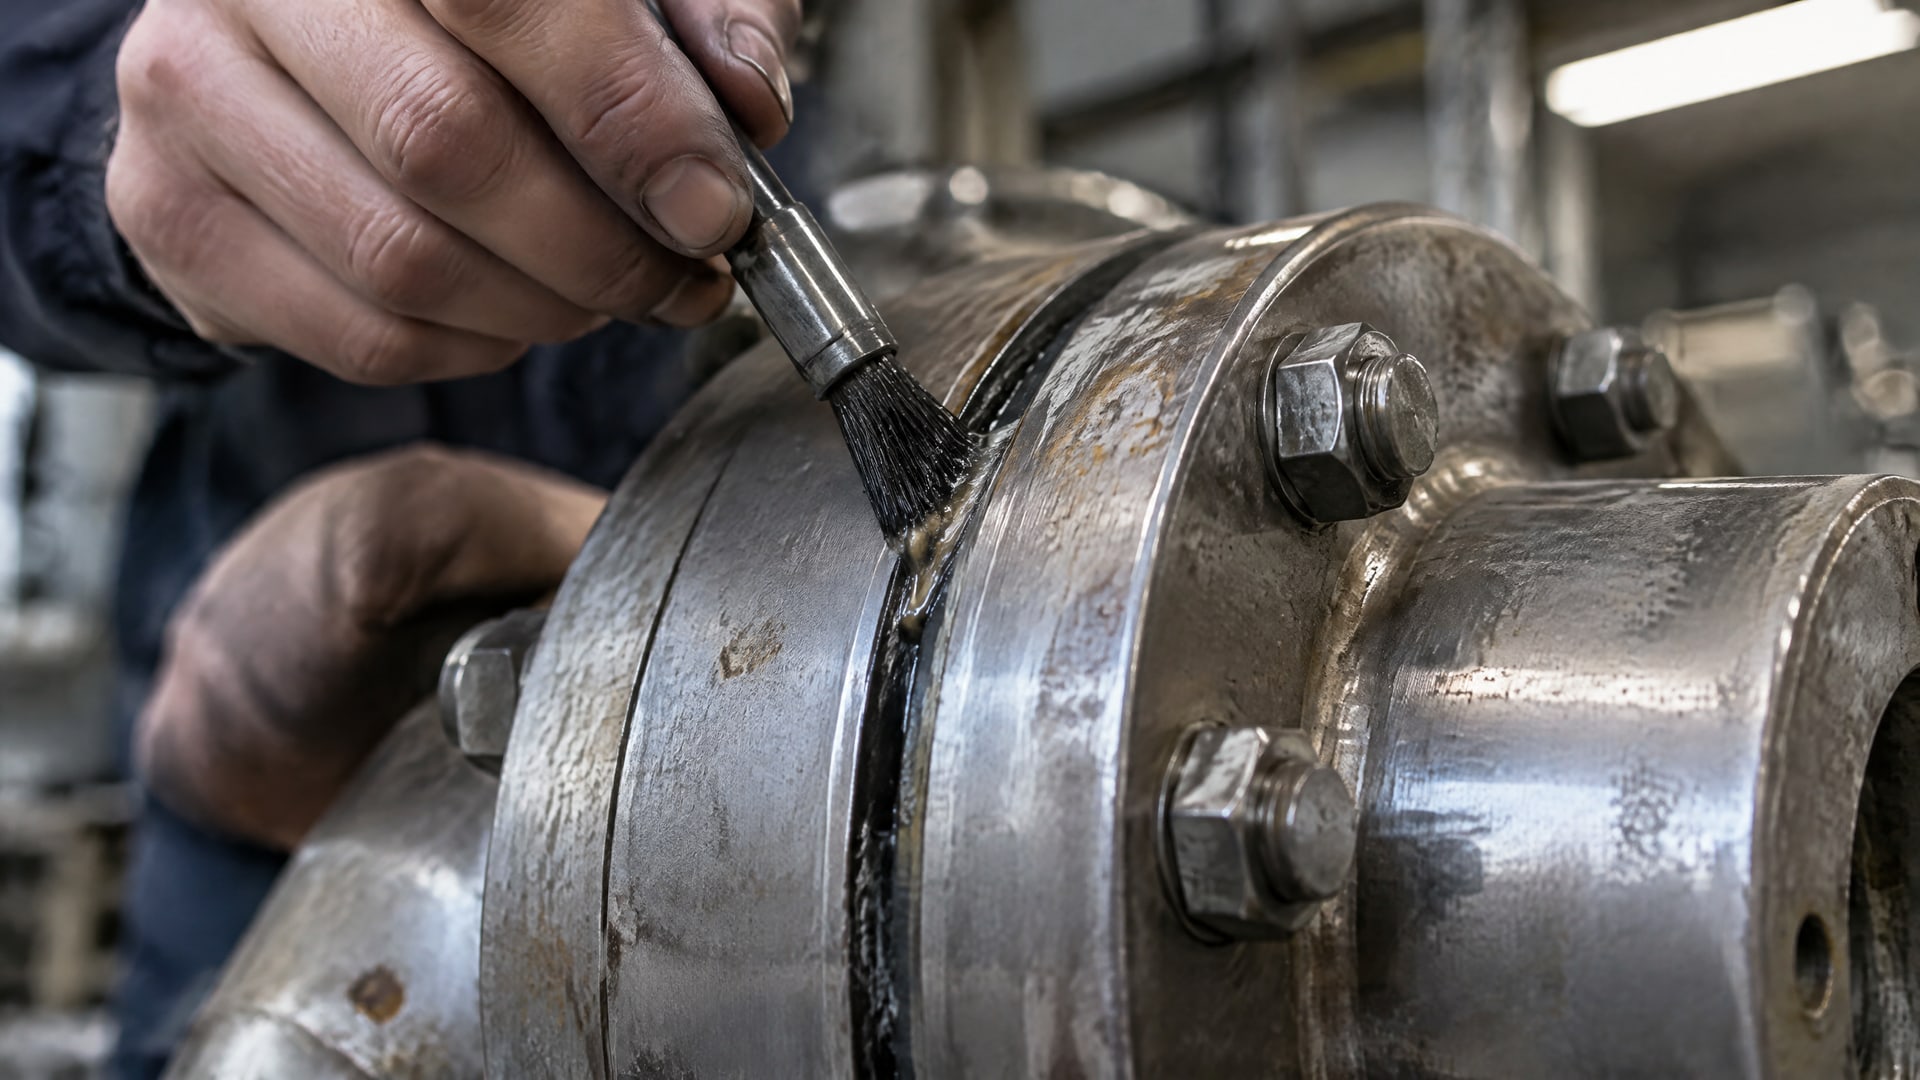
В технических руководствах для анаэробных герметиков приводится типичная максимальная глубина отверждения 0,1-0,25 мм. Это диапазон, зависящий от состава, а не универсальная характеристика всех продуктов.
В отдельных материалах указана способность анаэробных герметиков заполнять зазоры до 0,5 мм. Это значение нельзя автоматически переносить на любой герметик или считать допустимой глубиной дефекта для конкретного соединения. Рабочий предел нужно сверять с технической документацией выбранного состава, а затем сравнивать с измеренным зазором и состоянием поверхности.
Если глубина повреждения превышает допустимую для герметика, увеличение количества состава не восстанавливает геометрию фланца. В такой ситуации рассматривают механическую обработку поверхности или замену детали. Особенно внимательно оценивают глубокие царапины и локальные раковины: они могут образовать непрерывный канал протечки, даже если остальная часть фланца выглядит исправной.
| Что оценивают | Ориентир | Как использовать |
|---|---|---|
| Типичная глубина отверждения | 0,1-0,25 мм | Сверить с документацией состава и глубиной дефекта |
| Указанная для отдельных составов способность заполнения | до 0,5 мм | Не считать универсальным пределом для любого продукта |
| Плоскостность обработанного фланца | 0,1 мм на 400 мм | Учитывать при оценке прилегания поверхностей |
При выборе важна не надпись о больших зазорах, а подтвержденная пригодность состава к фактической геометрии соединения. Если таких данных нет или повреждение выходит за заявленный предел, безопаснее сначала восстановить фланец.
Как подготовить поверхность и нанести жидкую прокладку
Остатки старой прокладки и герметика, масло, жир, ржавчина и пыль ухудшают условия отверждения и создают возможные пути утечки.
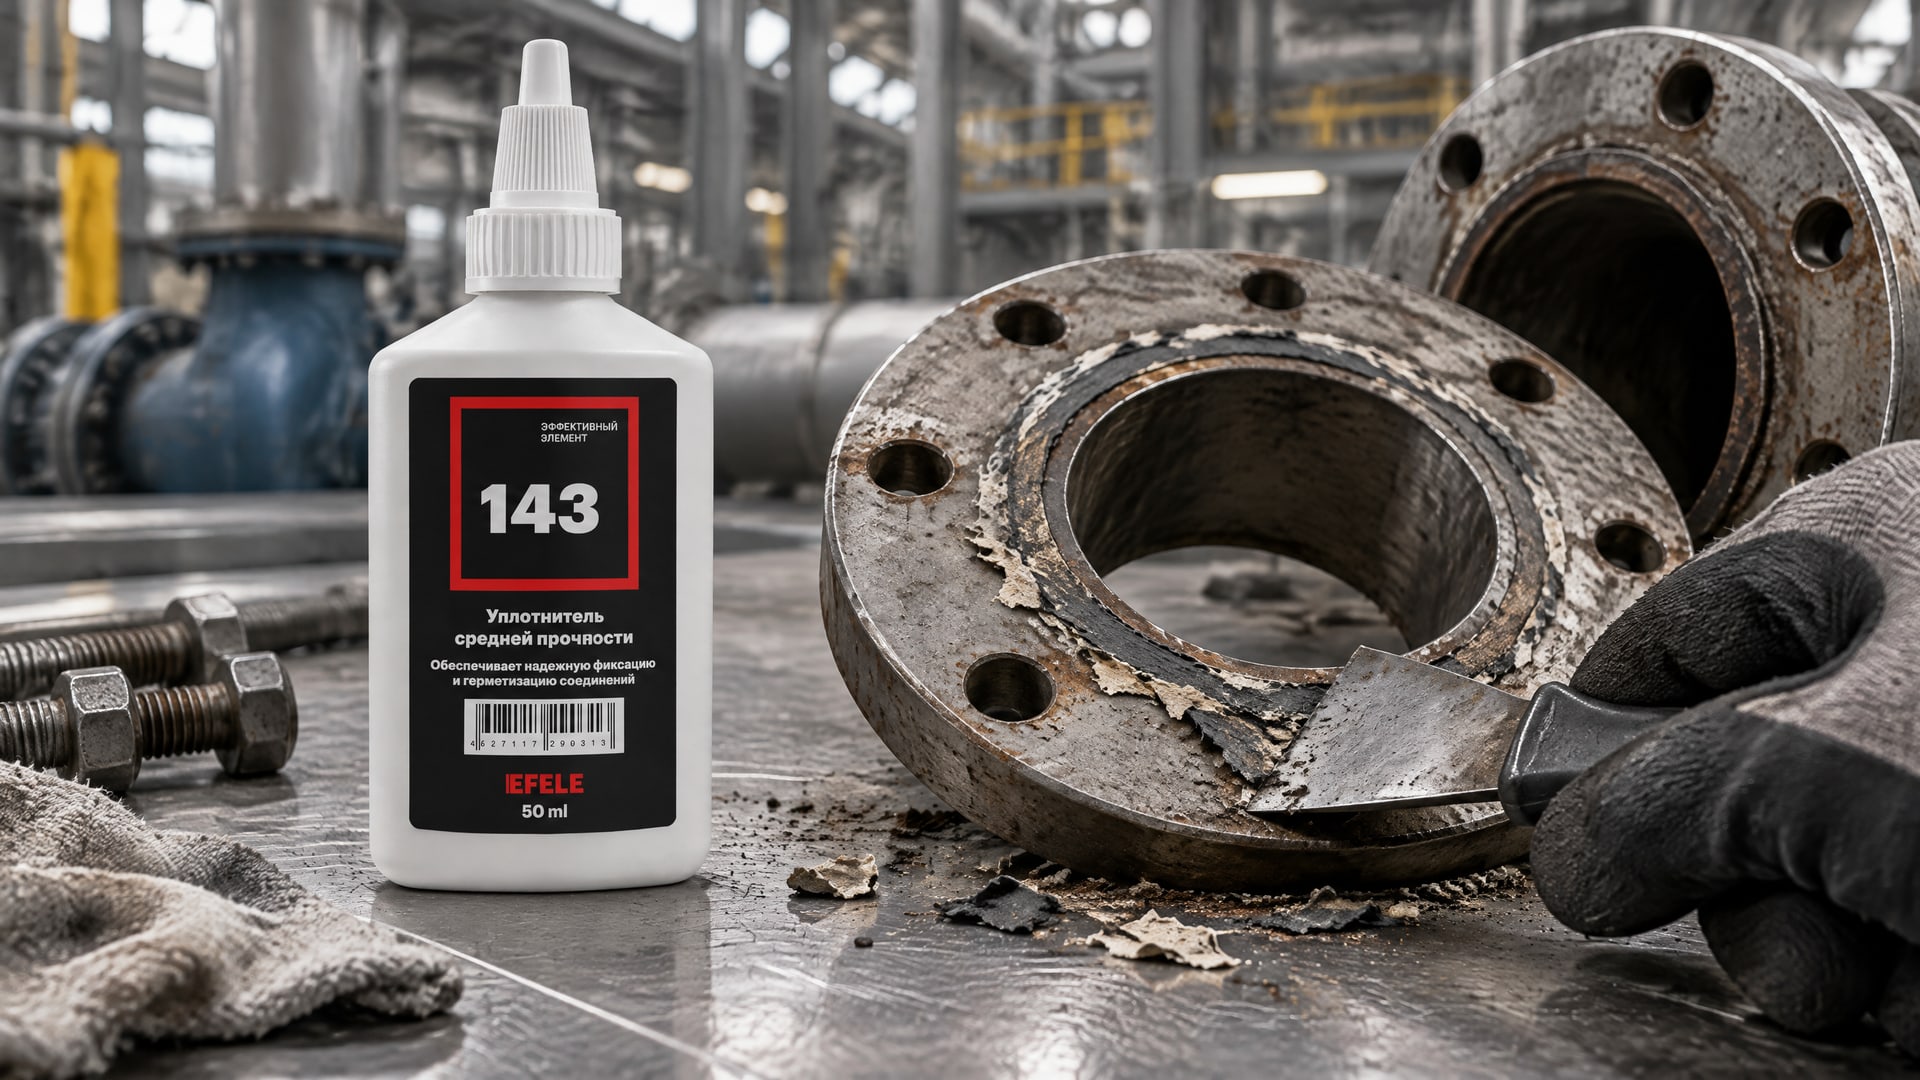
Перед сборкой поверхности очищают и высушивают. Нанесение нового состава поверх загрязнений не компенсирует недостаточную подготовку.
Для нормального уплотнения герметик наносят непрерывным валиком по подготовленной поверхности, охватывая зону вокруг каждого болтового отверстия. В технических руководствах указана минимальная ширина перекрытия фланцевой поверхности 5 мм, а в зоне вокруг болтов - 3 мм. Разрывы контура могут оставить канал для утечки, поэтому важны и непрерывность нанесения, и правильный охват отверстий.
На пассивных металлах, включая нержавеющую сталь и анодированный алюминий, для достижения полного отверждения может потребоваться активатор или праймер. Необходимость такой подготовки сверяют с документацией состава и учетом материала деталей. После сборки контролируют выдавливание: излишки неотвержденного материала удаляют, поскольку на участках, контактирующих с воздухом, он остается жидким.
Особенности фланцев с повышенной нагрузкой
При вибрации, риске вымывания герметизирующего материала и фреттинге соединение требует особенно внимательной оценки состояния поверхности и непрерывности контура. Для холодного пуска также важно не рассчитывать на герметик как на замену поврежденной геометрии: сначала проверяют глубину дефекта и допустимый зазор состава. Когда для узла с поврежденной поверхностью требуется заполнение большого зазора и высокая стойкость к вибрациям, в этой задаче применяют анаэробный герметик EFELE 143.
Как проверить герметичность после сборки
Проверять соединение сразу после затяжки не следует.
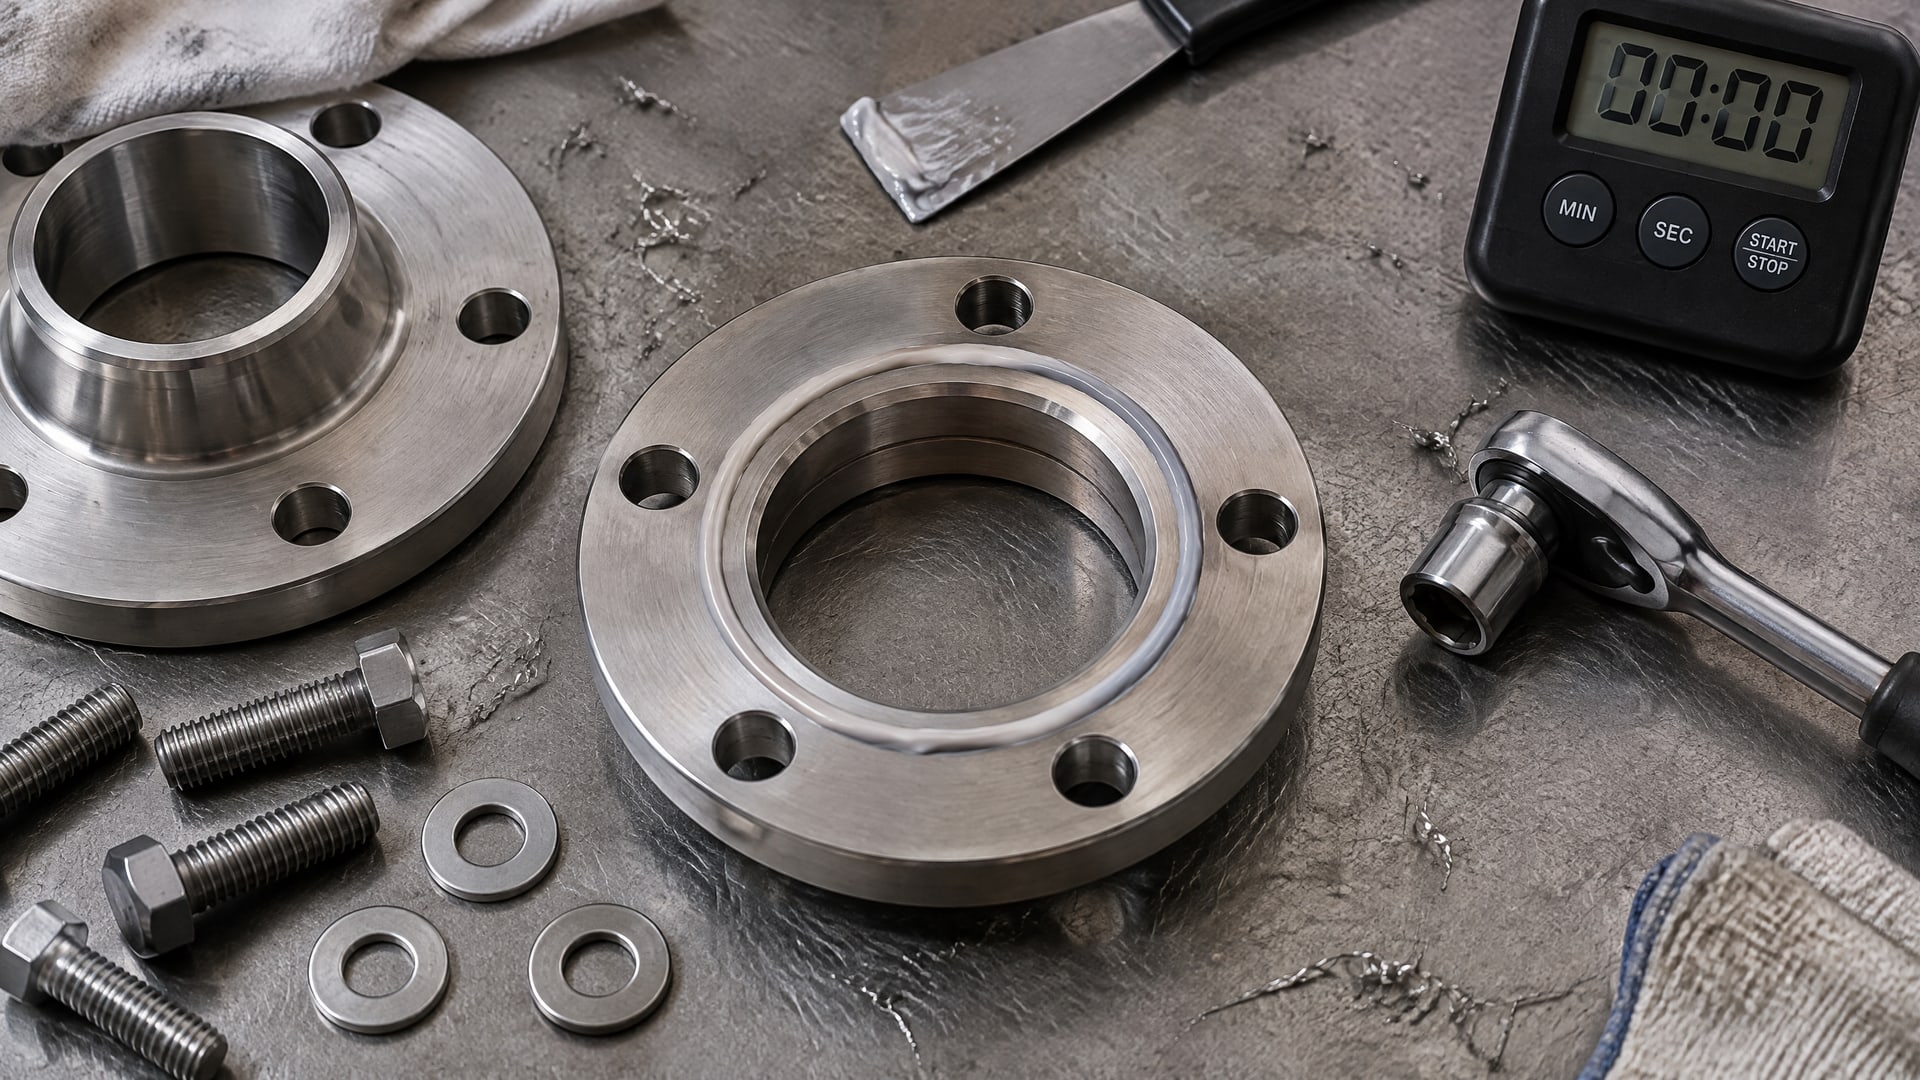
Для жидких фланцевых прокладок приводится рекомендация проводить испытание не ранее чем через 20 минут после сборки. Точное время до испытания и готовность узла к работе нужно сверить с документацией конкретного герметика, поскольку скорость отверждения зависит от состава и условий.
Для первичной проверки в технических руководствах указано испытательное давление не выше 0,03 МПа, что соответствует 0,3 бар или 4,3 psi. Испытание проводят по возможности минимальное время. Эти параметры относятся к описанной процедуре проверки и не заменяют требования технологического регламента конкретного предприятия.
Проверка не исправит дефекты подготовки или геометрии. Если при испытании обнаружена утечка, нужно оценить непрерывность нанесенного контура, чистоту поверхностей, соответствие фактического зазора возможностям состава и состояние фланца. При раковинах, глубоких царапинах и короблении повторное нанесение герметика без устранения причины может не решить проблему.
Для воспроизводимого ремонта фиксируют состояние фланца до сборки, примененный состав, параметры подготовки и результат испытания. Такой порядок упрощает диагностику повторной утечки и помогает отличить ошибку нанесения от повреждения, требующего механического восстановления.
Часто задаваемые вопросы
Можно ли загерметизировать любой поврежденный фланец анаэробным герметиком?
Нет. Возможность герметизации зависит от глубины дефектов и допустимого зазора состава. Типичная глубина отверждения составляет 0,1-0,25 мм, но характеристики различаются. При глубоких раковинах, выраженных задирах или короблении герметик не заменяет механическую обработку и восстановление плоскости.
Как понять, подходит ли герметик для большого зазора?
Измерьте глубину дефекта и сравните ее с максимальным зазором, указанным в технической документации конкретного состава. Значение до 0,5 мм встречается для отдельных продуктов, но не является общим пределом для всех анаэробных герметиков. Если параметры не совпадают, рассмотрите восстановление поверхности.
Нужен ли активатор для нержавеющего фланца?
Для пассивных металлов, в том числе нержавеющей стали, активатор или праймер может потребоваться для достижения полного отверждения. Решение зависит от состава и условий сборки. Перед применением проверьте документацию герметика, а поверхности тщательно очистите от масла, загрязнений, ржавчины и остатков старого материала.
Когда можно проверять герметичность после сборки?
Ориентир для начала проверки - не ранее чем через 20 минут после сборки. В качестве параметра испытания в технических руководствах указано давление не выше 0,03 МПа, или 0,3 бар. Условия конкретного испытания нужно сверять с технологическим регламентом и документацией примененного состава.
Заключение
Анаэробный герметик для большого зазора выбирают не по одному обещанию на упаковке, а по измеренной глубине дефектов, плоскостности фланца, материалу деталей и параметрам состава. При повреждениях, превышающих допустимую глубину отверждения, или при короблении требуется механическое восстановление поверхности, а не увеличение количества герметика.
Следующий шаг - осмотреть и измерить фланец, очистить его, сопоставить дефекты с технической документацией выбранного состава и определить необходимость обработки. После сборки выдержите установленное время до проверки герметичности и проводите испытание в пределах параметров, заданных для узла.