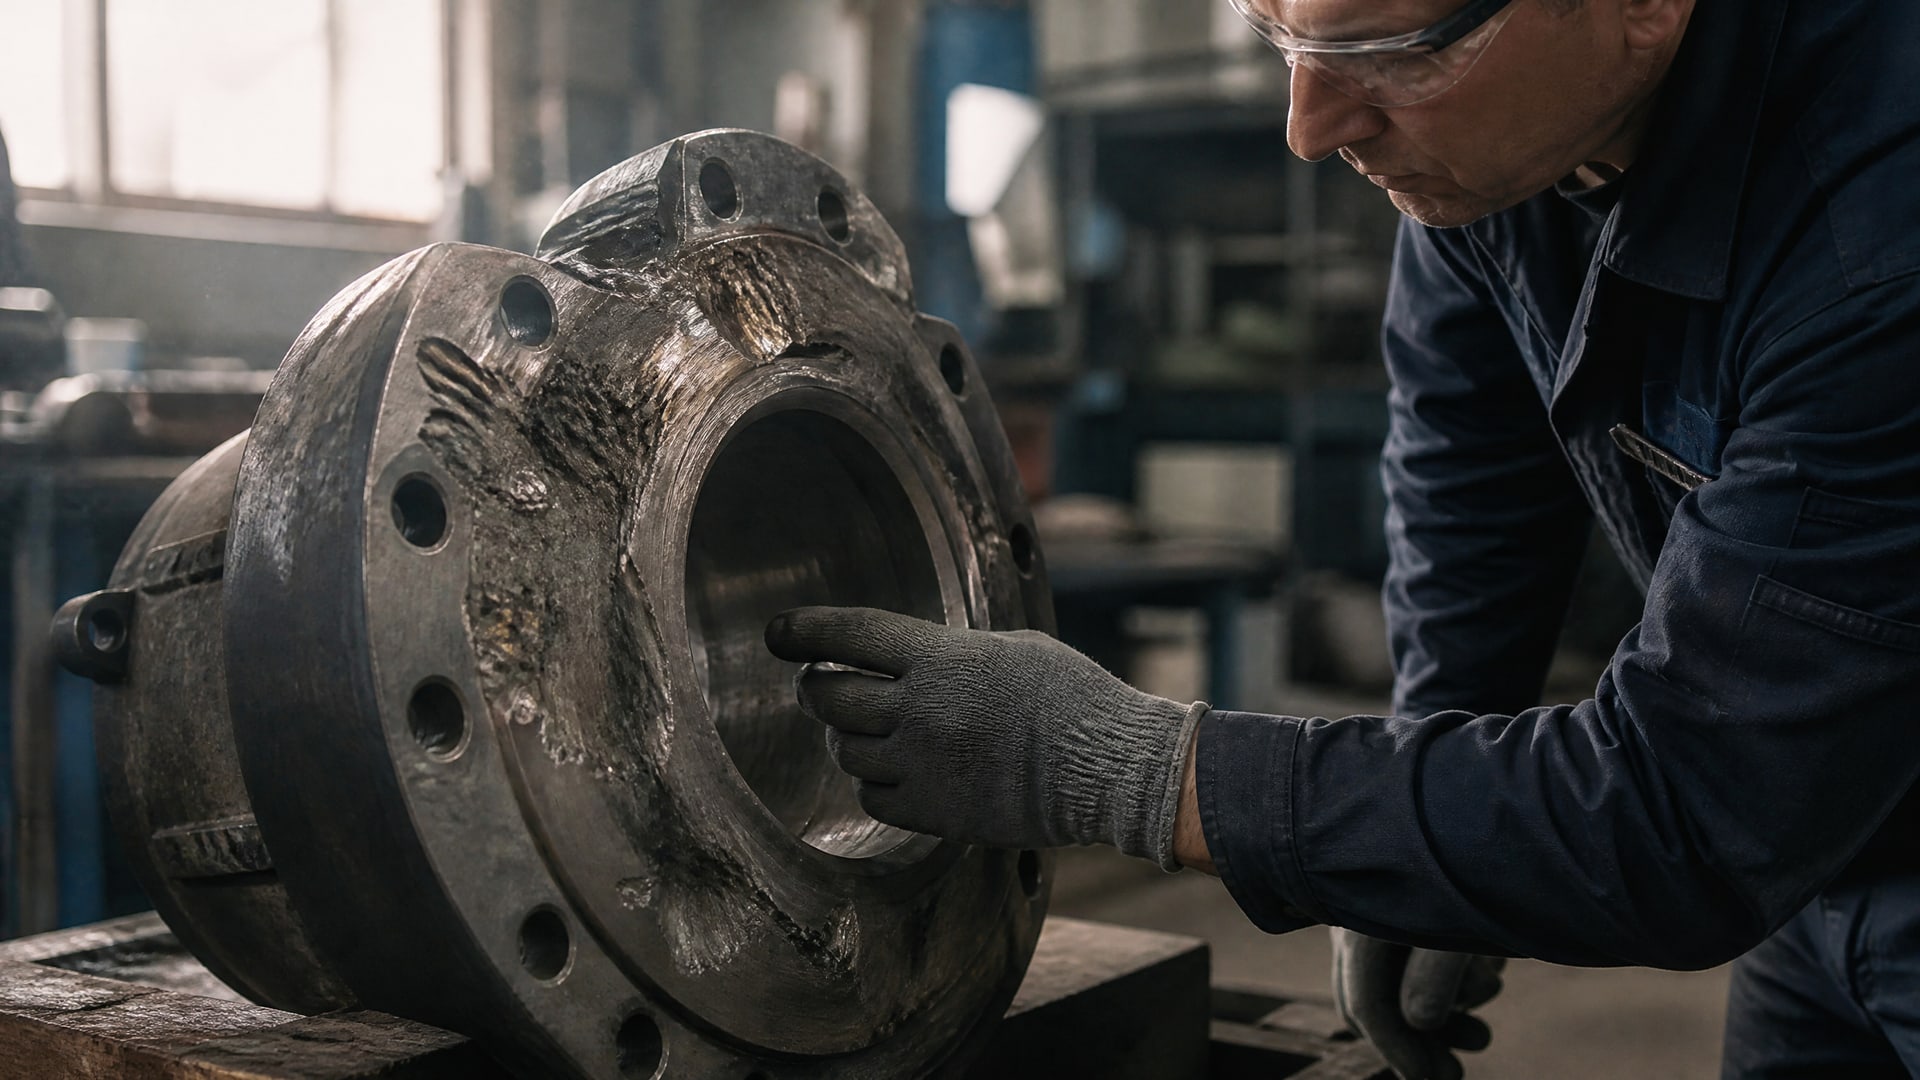
Анаэробный герметик для деформированных фланцев подходит только тогда, когда соединение остается жестким, а поверхности прилегают достаточно близко. Такой состав может компенсировать небольшие неровности и малую подвижность, но не заменит механическую обработку при заметном короблении, глубоких рисках или слишком большом локальном зазоре. Поэтому выбирать герметик нужно после проверки геометрии и состояния металла.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают возможность заменить прокладку жидким составом. Разберем, как измерить зазор и плоскостность, какие свойства учитывать при подборе, как подготовить детали и собрать соединение. Отдельно рассмотрим ограничения анаэробных составов и ситуации, когда корректнее восстановить фланец или выбрать другой способ уплотнения.
Когда подходит герметик для деформированных фланцев
Небольшая деформация не всегда исключает применение анаэробного герметика.
Важнее, сохраняют ли фланцы жесткость и близкое прилегание после сборки. Анаэробные составы отверждаются в отсутствие воздуха при контакте с металлом, поэтому рассчитаны на тонкий шов между сопряженными поверхностями. Они компенсируют ограниченные неровности, но не выравнивают существенно поведенную деталь.
Прежде чем рассматривать замену прокладок на фланцах с деформацией, нужно определить характер дефекта. Незначительные отклонения поверхности отличаются от коробления: в первом случае зазор может оставаться небольшим и равномерным, во втором между деталями возникают локальные участки с разной шириной шва. Глубокие риски и повреждения также нельзя считать обычной шероховатостью, которую заполнит любой герметик.
Оценка состояния соединения
Проверьте, насколько плотно фланцы сходятся без чрезмерного усилия и не смещаются ли относительно друг друга при соединении. Если для сведения деталей требуется силой стягивать их болтами, герметик не должен становиться способом скрыть дефект геометрии. Перекос способен оставить часть зоны уплотнения без достаточного контакта.
Для жестких металлических фланцев выбирают состав, в документации которого указано применение для близко прилегающих соединений и допустимая способность заполнять зазор. Например, в источниках приведены отдельные значения менее 0,015 дюйма, или примерно 0,38 мм, и до 0,25 мм. Эти цифры относятся к разным материалам и не задают общий предел для всех анаэробных герметиков.
Если деформация заметная, локальный зазор велик или поверхность имеет глубокие дефекты, стоит рассмотреть механическую обработку либо другой способ уплотнения. Состав не исправит плоскостность и не вернет фланцу исходную форму. Такой подход снижает риск повторной разборки из-за течи, вызванной не свойствами герметика, а неподходящей геометрией соединения.
Как измерить зазор и плоскостность фланцев
Подбор по одному признаку, например по типу соединения или консистенции герметика, не дает надежного результата.
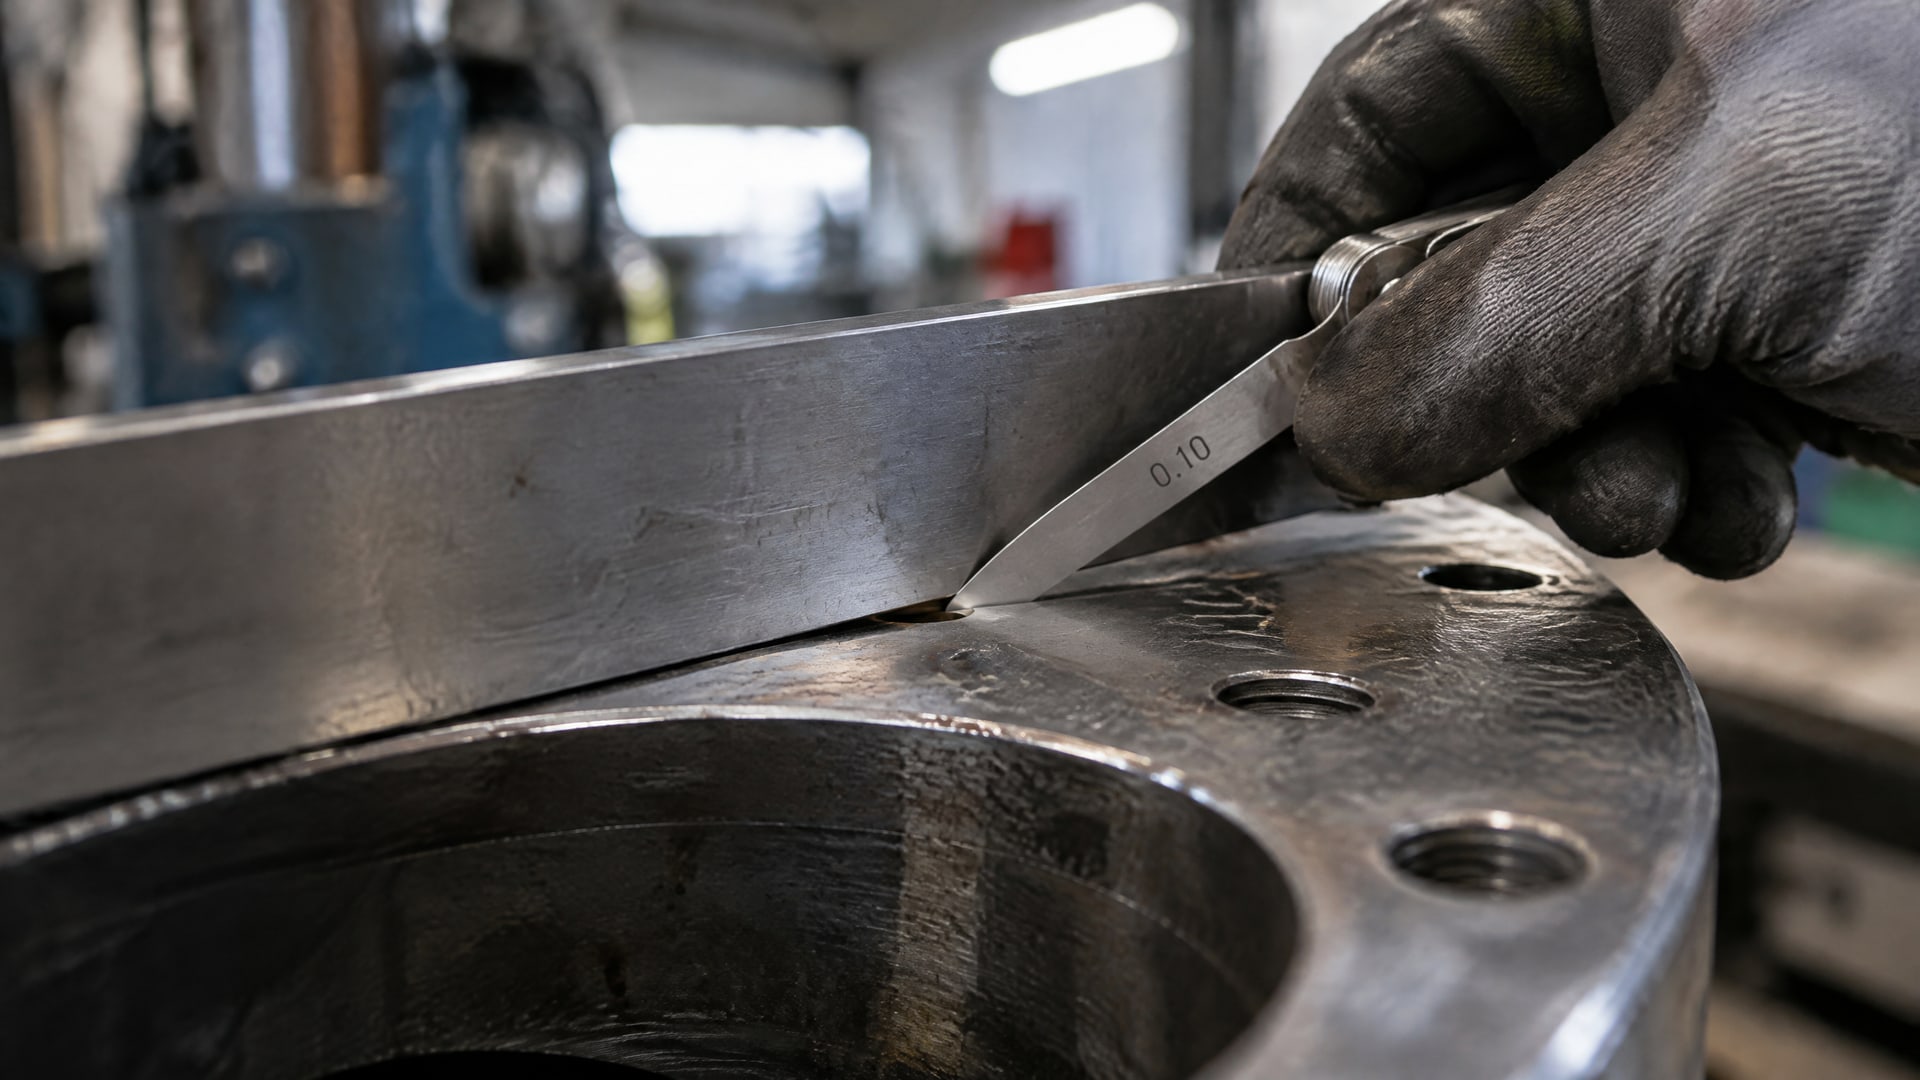
Нужно оценить реальную геометрию пары фланцев: зазор, плоскостность, ширину перекрытия и качество обработки. Даже состав с подходящей заявленной способностью заполнять зазор не компенсирует любое сочетание коробления и неровностей.
Для обработанных фланцев в одном из руководств по жидкой герметизации приведены ориентиры шероховатости: Ra от 0,8 до 3,2 мкм, Rz от 3 до 21 мкм и Rmax от 4 до 30 мкм. Там же указана плоскостность 0,1 мм на длине 400 мм. Это параметры из конкретного руководства, а не универсальные нормативы для всех продуктов и узлов. Перед применением их нужно сопоставить с требованиями технической документации выбранного герметика и чертежами оборудования.
Что проверить до выбора
Измерьте зазор в нескольких точках по периметру, чтобы выявить локальные отклонения, а не ориентироваться на одно значение.
Оцените плоскостность каждой поверхности и состояние зоны, на которую будет нанесен состав.
Проверьте ширину перекрытия фланцев. В упомянутом руководстве приведена минимальная ширина 5 мм и 3 мм вокруг болтов.
Уточните, нет ли глубоких рисок, коррозии, остатков старой прокладки или повреждений, мешающих равномерному контакту.
Сверьте полученные данные со спецификацией конкретного состава, включая допустимый зазор и ограничения по применению.
Не следует автоматически считать герметик подходящим, если максимальный зазор в одном месте укладывается в заявленное значение. Для результата важны равномерность зазора и способность деталей сохранять прилегание после затяжки. При заметной неоднородности соединения лучше выяснить ее причину до монтажа.
Универсального ГОСТ или ISO для выбора фланцевого герметика в рассмотренных материалах не указано. В технических карточках могут приводиться методы испытаний отдельных свойств, например DIN EN 15865 для момента отвинчивания и DIN EN ISO 10123 для прочности на сдвиг. Эти стандарты описывают испытания материала, но сами по себе не подтверждают совместимость состава с конкретной геометрией фланца.
Как выбрать состав для небольшой деформации
Для фланца с ограниченными отклонениями выбирайте анаэробный герметик, рассчитанный на жесткие металлические соединения и близкое прилегание.
Если после отверждения соединение испытывает небольшую подвижность, учитывайте указанную в документации способность состава работать при малых перемещениях. Не подменяйте эти параметры субъективной оценкой густоты: высокая вязкость сама по себе не означает, что материал заполнит широкий или неравномерный зазор.
У разных продуктов различается способность заполнять зазор. В источниках приведены примеры с ограничениями до 0,25 мм и менее 0,015 дюйма, что составляет примерно 0,38 мм. Это не диапазон одного универсального материала: значения относятся к разным составам. Для выбора нужно сопоставить фактический зазор с характеристикой конкретного продукта, указанной в его технической документации.
Условия эксплуатации и металл
Оцените, с какой средой контактирует соединение и какие нагрузки возникают при работе узла. Если присутствуют агрессивные среды, требуется подтверждение совместимости состава с ними. Риск вымывания, фреттинга или нагрузки при холодном пуске также стоит включить в оценку условий эксплуатации, но не считать автоматически доказательством пригодности любого анаэробного материала. Для таких факторов нужны данные о конкретном составе и требования оборудования.
На нержавеющей стали, алюминии и покрытых поверхностях отверждение может запускаться медленнее, чем на более активных металлах. Для таких поверхностей, а также при сборке в холодном цехе, часто рассматривают активатор или праймер. Однако он нужен не всегда: решение зависит от металла, условий сборки и рекомендаций изготовителя герметика.
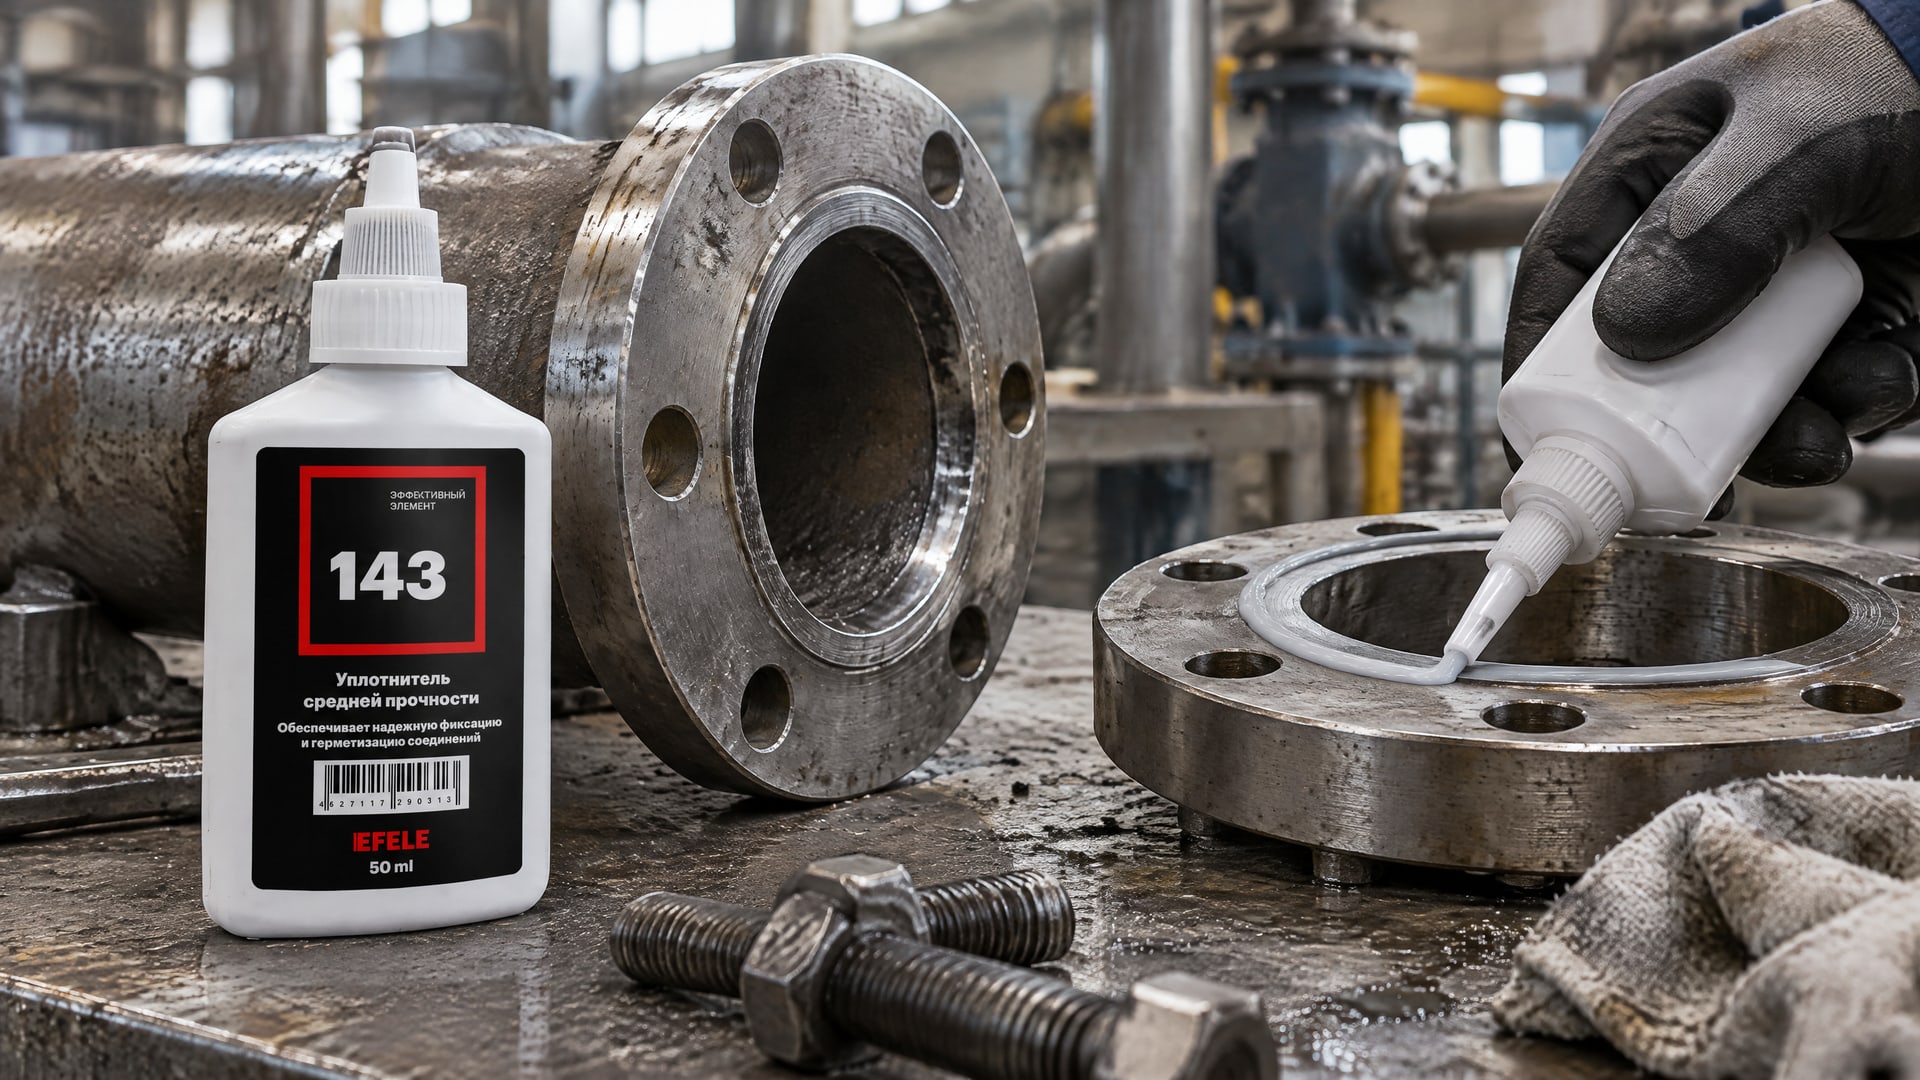
Когда небольшая деформация сочетается с требованиями высокой прочности и стойкости к агрессивным средам, важно подбирать состав под обе задачи, а не только под размер зазора. В таких соединениях применяют анаэробный жидкий уплотнитель EFELE 143. Перед монтажом все равно необходимо проверить геометрию фланцев и свериться со спецификацией: герметик не предназначен для компенсации заметного коробления или глубоких повреждений.
Подготовка поверхности перед герметизацией фланцев с неровностями
Даже правильно выбранный состав не компенсирует загрязненную поверхность.
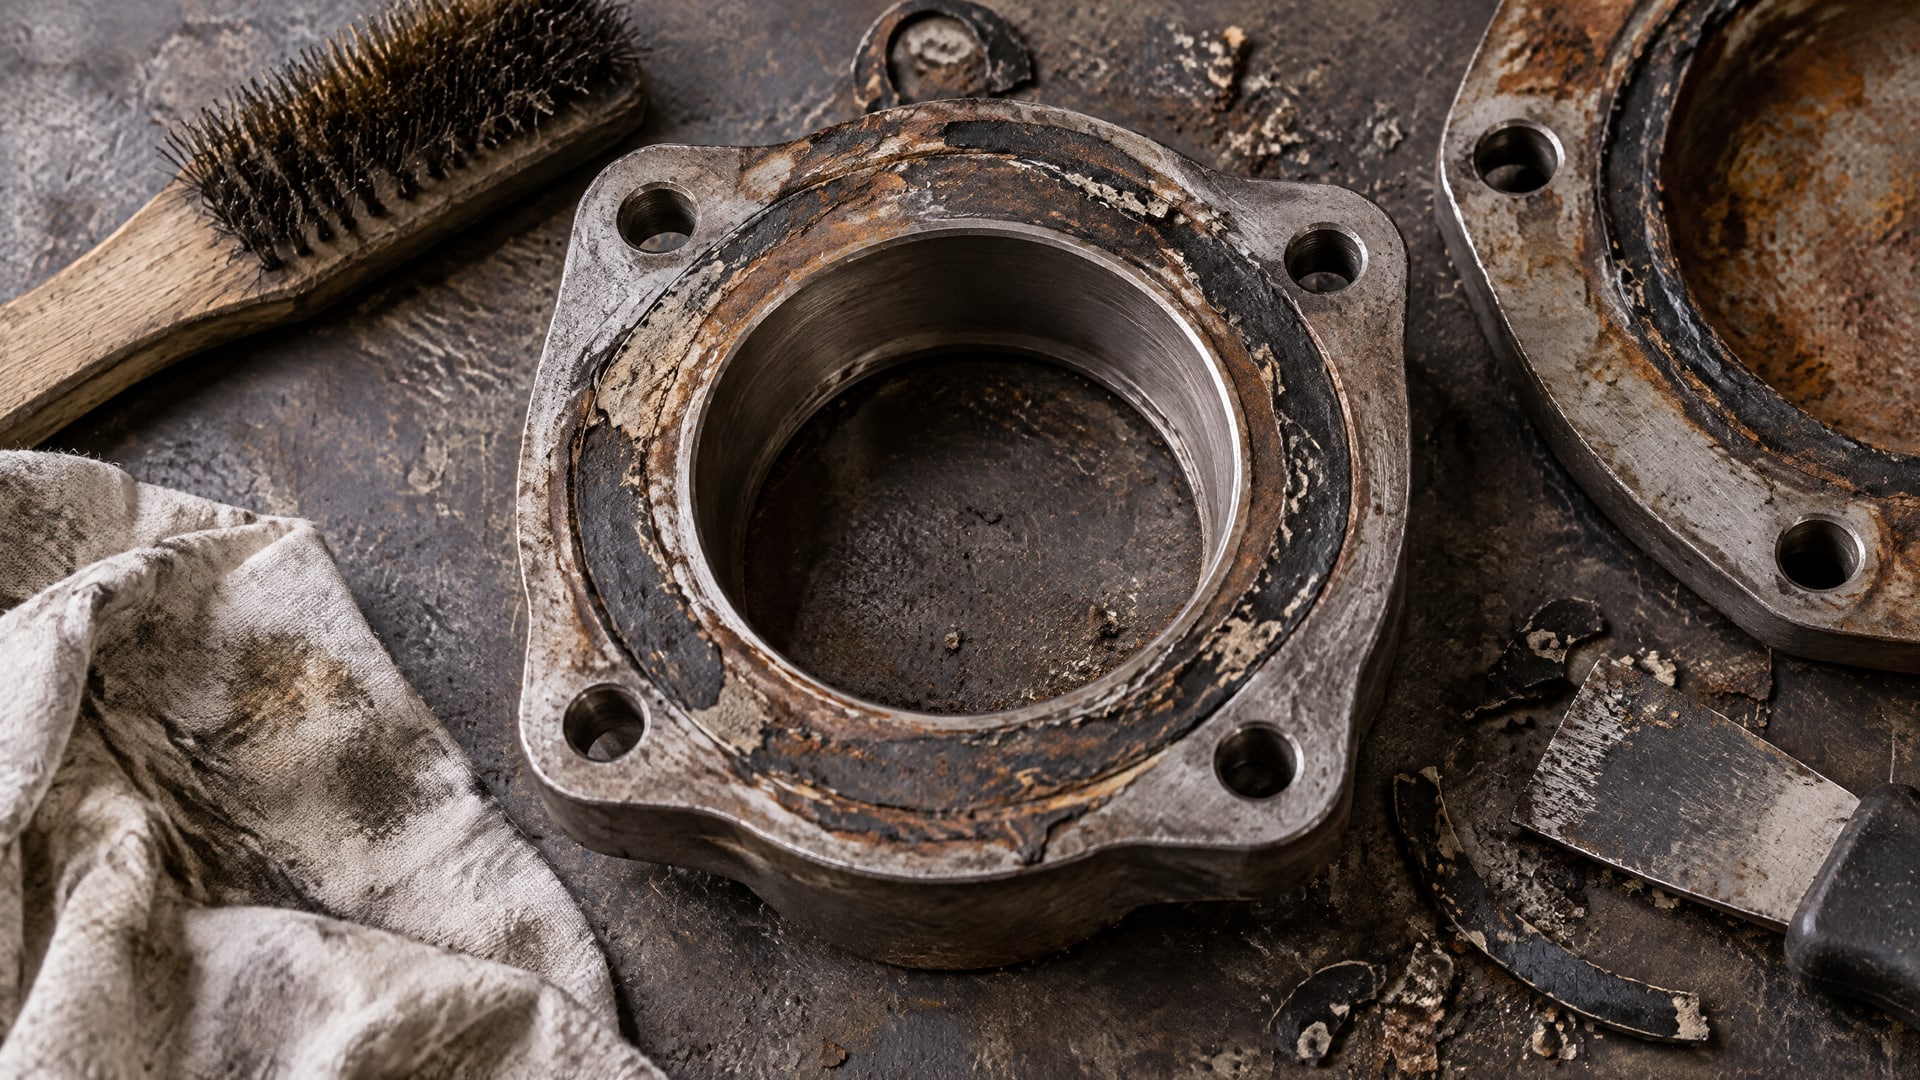
Перед монтажом полностью удалите остатки старой прокладки, краску, грязь, масло и ржавчину. Затем обезжирьте металл и убедитесь, что в зоне уплотнения не осталось частиц, способных помешать прилеганию или создать локальный канал для утечки.
При герметизации фланцев с неровностями важно различать допустимую шероховатость и дефект поверхности. Микронеровности относятся к состоянию обработанного металла; глубокие риски, выбоины и участки коррозии могут нарушить непрерывность шва. Если после очистки обнаруживаются такие повреждения, оцените возможность механической обработки. Нанесение более толстого валика не гарантирует заполнение дефектов и может привести к неравномерному соединению.
Активатор и время сборки
На пассивных металлах, включая нержавеющую сталь и алюминий, может потребоваться активатор. Его применение особенно стоит проверить, если детали собирают в холодном цехе или изготовитель герметика указывает на необходимость ускорить отверждение. Не добавляйте активатор автоматически: на некоторых металлах и при обычных условиях состав может работать без него.
После нанесения детали следует собрать без лишней задержки. Герметик наносят непрерывным валиком по зоне уплотнения, чтобы шов не прерывался. При сведении фланцев избегайте бокового смещения: оно способно сдвинуть состав с требуемого участка. Излишки снаружи удаляют после сборки до отверждения, поскольку материал, остающийся на воздухе, не отверждается так же, как состав внутри соединения.
Если задача связана с заменой прокладки на фланце с небольшой деформацией, заранее подготовьте поверхности и проверьте весь комплект деталей. Следы старой прокладки в отдельных местах могут создать неравномерный зазор, а масло или грязь помешают контакту состава с металлом. Правильная подготовка помогает оценить результат именно выбранного герметика, а не случайных загрязнений или ошибок сборки.
Как собрать фланец и дождаться отверждения
Нанесите непрерывный валик по рабочей зоне, затем сведите фланцы с минимальным боковым смещением.
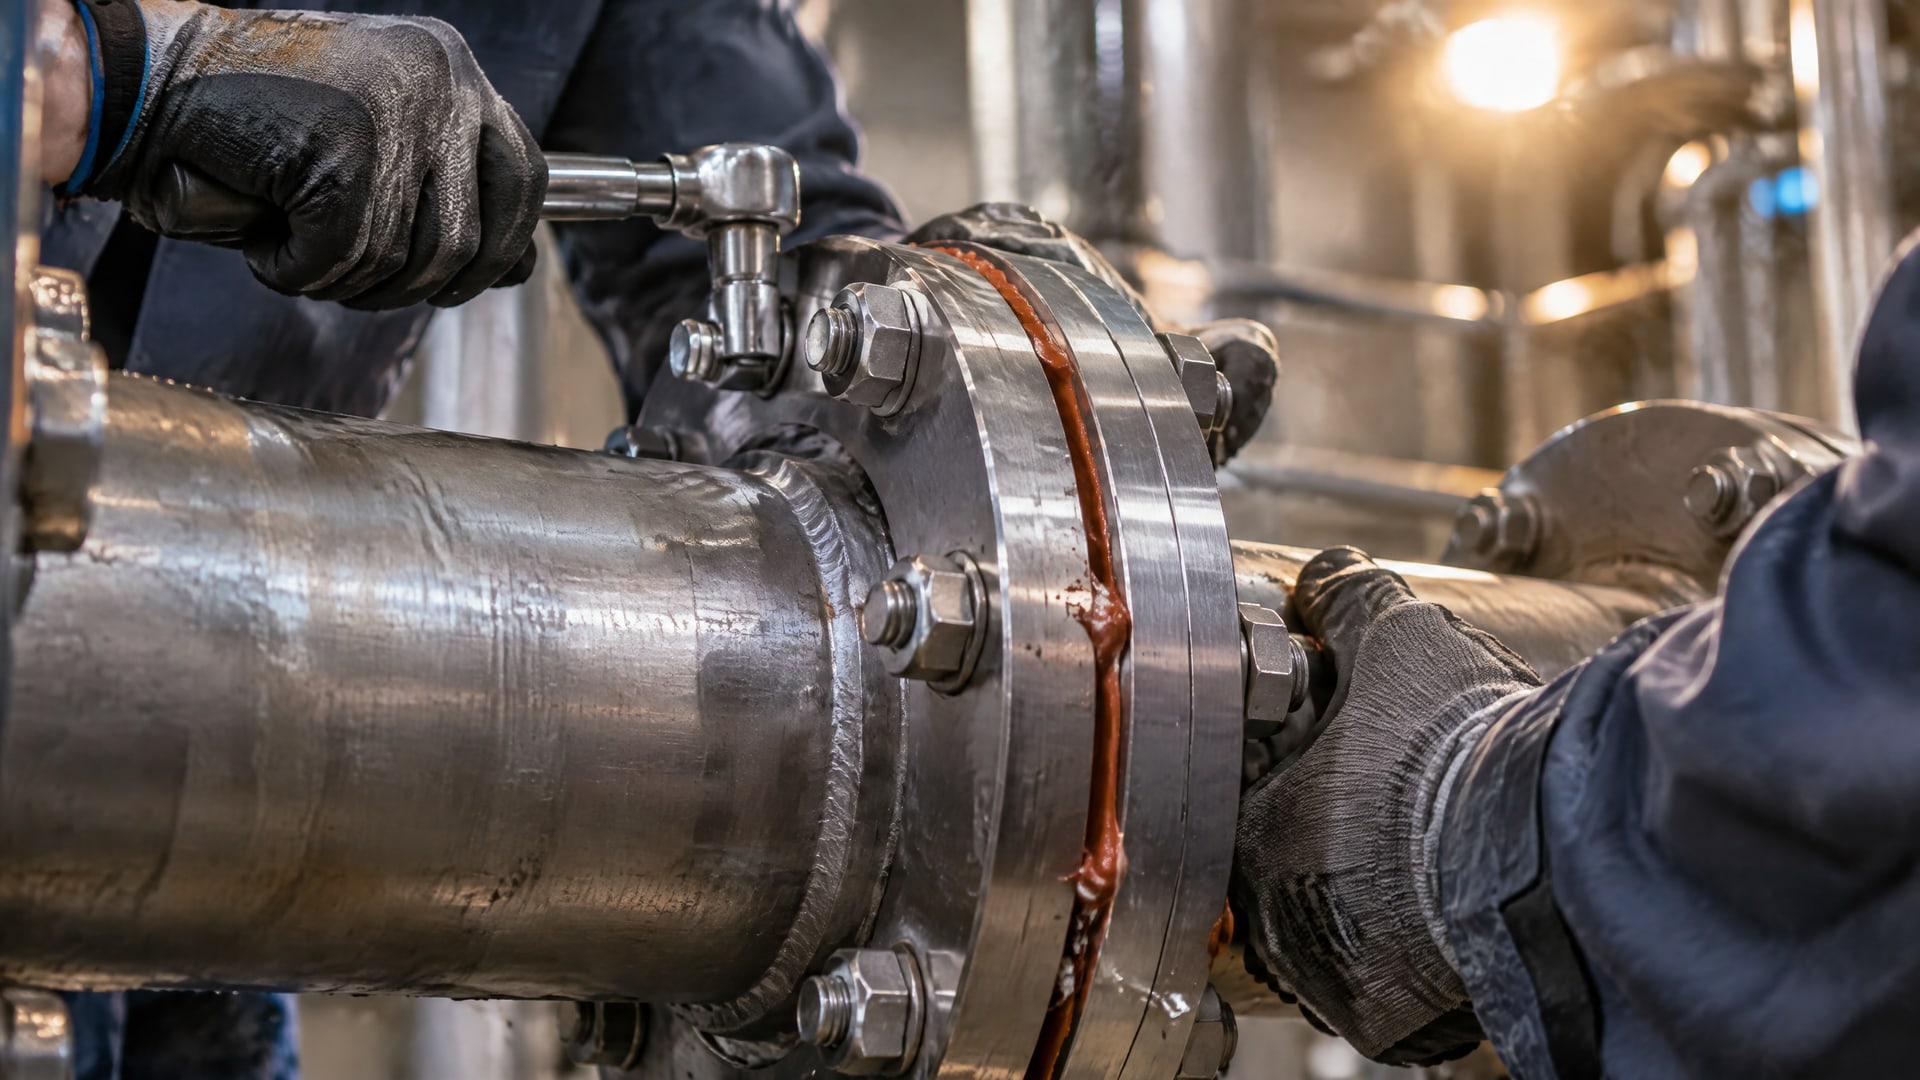
Учитывайте расположение отверстий и ширину перекрытия, чтобы герметик оставался внутри зоны уплотнения. После сведения деталей затягивайте болты крест-накрест или по звездной схеме. Такая последовательность помогает избежать перекоса и чрезмерного выдавливания состава из участка, который должен герметизировать соединение.
Не следует компенсировать несовпадение поверхностей чрезмерной затяжкой. Если фланцы не сходятся равномерно или после затяжки остается большой локальный зазор, нужно вернуться к оценке геометрии. Анаэробный герметик работает между металлическими поверхностями при ограниченном зазоре, а не как заполнение произвольной полости. После сборки удалите наружные излишки и соблюдайте порядок выдержки, указанный изготовителем.
Когда подавать давление
Не вводите узел в работу до полного отверждения. В руководствах по жидким герметикам для полной готовности может указываться срок до 24 часов, хотя рабочая герметичность иногда появляется раньше. Не переносите этот срок автоматически на любой материал: фактическое время зависит от состава, металла и условий сборки. Ориентируйтесь на документацию конкретного продукта.
Если соединение потекло после запуска, это не обязательно означает, что герметик был дефектным. Среди возможных причин - загрязненная поверхность, превышение допустимого зазора, неравномерная затяжка или подача давления до полного отверждения. Проверьте эти факторы до повторной сборки, иначе замена материала без устранения причины может не изменить результат.
В документации испытания свойств анаэробных материалов могут описываться через отдельные стандарты. DIN EN 15865 связан с измерением момента отвинчивания, а DIN EN ISO 10123 приводится как метод оценки прочности на сдвиг. Такие показатели помогают сравнивать характеристики материалов в рамках испытаний, но не заменяют проверки условий эксплуатации и геометрии фланца.
Когда нужен другой способ уплотнения
Анаэробный состав не заменяет любую прокладку и не подходит для любого фланца.
Его применение ограничено жесткими металлическими деталями, близким прилеганием и допустимым зазором. Если фланец заметно повело, между поверхностями есть большой локальный промежуток или присутствуют глубокие повреждения, сначала нужно устранить дефект либо выбрать другой способ уплотнения.
Формирователь прокладок для кривых фланцев не следует выбирать только по обещанию заполнить неровности. Важно понять, что именно называют кривизной: небольшое отклонение поверхности или выраженное коробление. Для первого случая может подойти состав, рассчитанный на малую подвижность и близкое прилегание; для второго герметик не восстановит плоскостность. Решение принимают по измерениям, а не по внешнему виду фланца или густоте продукта.
Признаки, что герметик не решит задачу
При сведении деталей сохраняется большой или резко меняющийся по периметру зазор.
Фланец требует значительного усилия, чтобы приблизить его к ответной детали.
На зоне уплотнения есть глубокие риски, выбоины или следы сильной коррозии.
После сборки детали смещаются и не удерживают равномерный контакт.
Нет подтверждения, что материал совместим с металлом и рабочей средой.
Если причина течи неясна, осмотрите соединение после разборки и сопоставьте следы контакта с картой зазоров. Неравномерное распределение состава может указывать на перекос, загрязнение или превышение допустимой способности заполнения. При сомнениях запросите техническую документацию герметика и сравните ее с реальными условиями узла. Это надежнее, чем выбирать состав только по названию «фланцевый» или «для неровных поверхностей».
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик для изношенных фланцев?
Можно рассматривать его, если фланцы остаются жесткими, близко прилегают, а зазор не превышает значения, указанного для конкретного состава. Износ с глубокими рисками, выбоинами или заметным короблением требует отдельной оценки. Герметик не восстанавливает геометрию детали и не заменяет механическую обработку.
Заменит ли анаэробный герметик прокладку на фланце с деформацией?
Не всегда. Анаэробные составы применяют на жестких металлических фланцах с близким прилеганием; они компенсируют ограниченные неровности и малую подвижность. Если деформация создает большой неравномерный зазор, замена прокладки герметиком может не решить проблему. Сначала измерьте геометрию, затем сверьте результаты с документацией материала.
Нужен ли активатор для нержавеющих фланцев?
Для нержавеющей стали активатор часто рассматривают, поскольку пассивные металлы могут замедлять отверждение анаэробного состава. Это не означает, что праймер обязателен в каждом случае. Проверьте рекомендации изготовителя герметика и условия сборки, особенно если работы проходят в холодном цехе.
Сколько ждать до подачи давления?
До подачи давления нужно дождаться полного отверждения герметика. Для некоторых жидких материалов в руководствах указывается срок до 24 часов, но его нельзя автоматически переносить на любой состав. Сверьтесь с технической документацией конкретного продукта и учитывайте материал фланцев и условия сборки.
Заключение
Герметик для деформированных фланцев подходит, если деформация невелика, детали остаются жесткими, а измеренный зазор укладывается в ограничения конкретного состава. При короблении, глубоком повреждении поверхности или большом локальном зазоре надежнее сначала восстановить геометрию либо выбрать другой способ уплотнения. Одного обозначения «фланцевый герметик» недостаточно для подтверждения пригодности.
Следующий шаг - очистить и измерить фланцы, зафиксировать зазор и плоскостность, затем сверить эти данные с технической документацией герметика и условиями эксплуатации узла. Перед запуском проверьте равномерность затяжки и выдержите срок полного отверждения, указанный изготовителем.