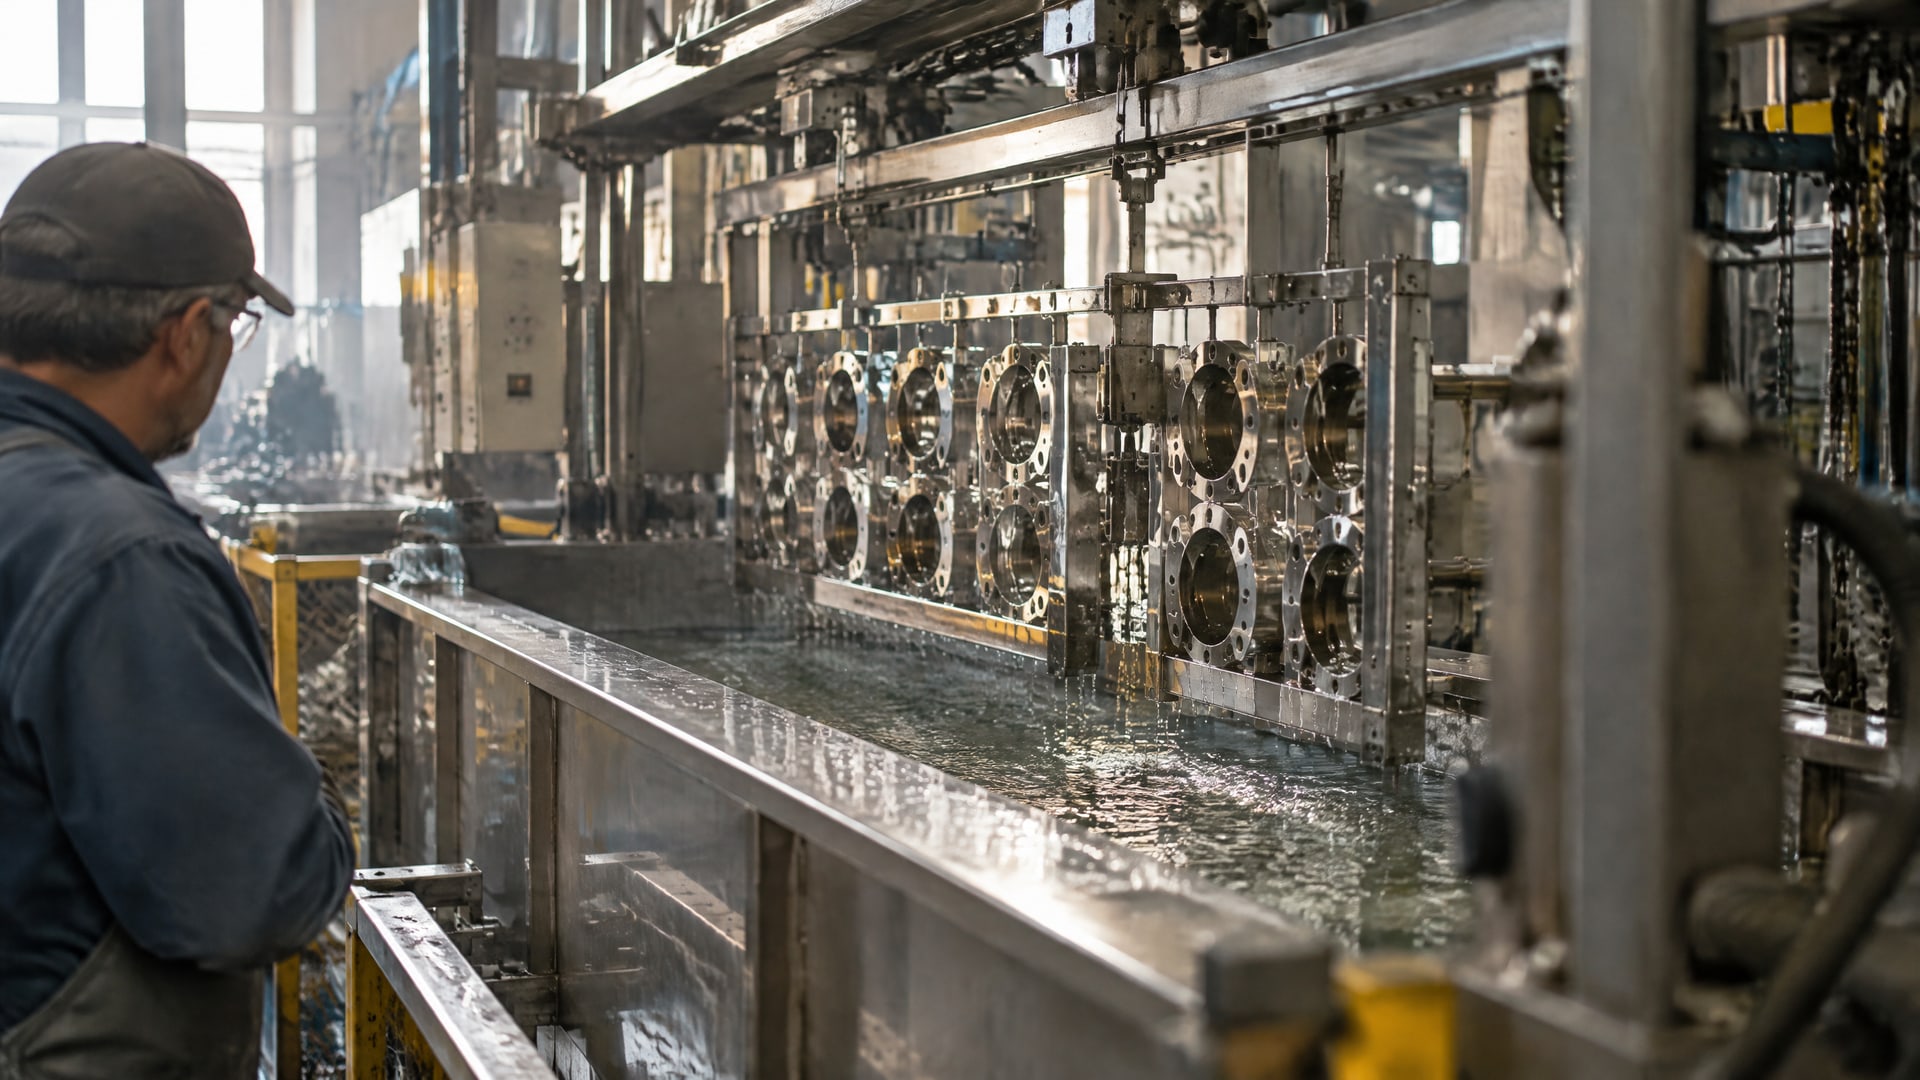
Фосфатирование нержавеющей стали обычно не выбирают как стандартный способ подготовки: пассивная оксидная пленка мешает реакции с фосфатирующим раствором, а агрессивная обработка может ухудшить коррозионные свойства металла. Для нержавеющих сталей чаще рассматривают химическую пассивацию. Если же задача состоит в снижении трения и защите от задиров, покрытие подбирают по совместимости с подложкой, механическим характеристикам и технологии нанесения.
Инженерам, техническим специалистам и закупщикам важно сравнивать не только происхождение покрытия, но и условия испытаний. Ниже разобраны ограничения фосфатирования нержавеющей стали, критерии выбора антифрикционного покрытия для нефтегазового оборудования и роль испытания в солевом тумане. Также приведены параметры нанесения, которые помогают оценить, насколько сопоставимы покрытия и возможна ли замена импортного решения.
Фосфатирование нержавеющей стали: ограничения метода
Фосфатирование применяют для формирования конверсионного покрытия на металлической поверхности.
Однако фосфатирование нержавеющей стали не работает по той же схеме, что обработка обычной стали: пассивная оксидная пленка препятствует реакции с раствором. Попытка усилить воздействие может потребовать агрессивной подготовки и повлиять на коррозионные свойства материала.
Для нержавейки стандартным подходом к пассивации называют химическую обработку. В качестве одного из вариантов указывают применение лимонной кислоты по ASTM A967. Это не означает, что пассивация решает задачу снижения трения или защиты от задиров: ее назначение иное, поэтому технологию выбирают исходя из требуемого результата.
Основной международный стандарт по фосфатным конверсионным покрытиям - DIN EN ISO 9717:2018-03. Для железа и стали также существуют отдельные практики и нормы, в том числе IS 6005:1998. Наличие стандарта для фосфатирования стали само по себе не подтверждает, что тот же режим подходит для нержавеющей подложки.
Перед выбором процесса инженеру следует установить марку и состояние поверхности детали, а затем проверить, допустима ли для нее фосфатная обработка. Если задача связана с антифрикционным покрытием, отдельно оценивают совместимость состава с нержавеющей сталью и подготовку поверхности под конкретную систему. Результат на углеродистой стали нельзя автоматически переносить на нержавеющую.
Итак, вопрос не в том, можно ли в принципе обработать нержавейку фосфатирующим составом, а в том, подходит ли выбранный процесс конкретной детали без ухудшения ее свойств. Если требуется именно пассивировать нержавеющую сталь, рассматривают соответствующую химическую технологию; если нужно снизить трение, подбирают покрытие по его функциональным характеристикам.
Как сравнивать твердосмазочные покрытия для нефтегазовой отрасли
Твердосмазочное покрытие для нефтегазового оборудования сравнивают по нескольким параметрам: совместимости с материалом детали, работе при сухом трении, несущей способности, температурному диапазону, адгезии и условиям отверждения.
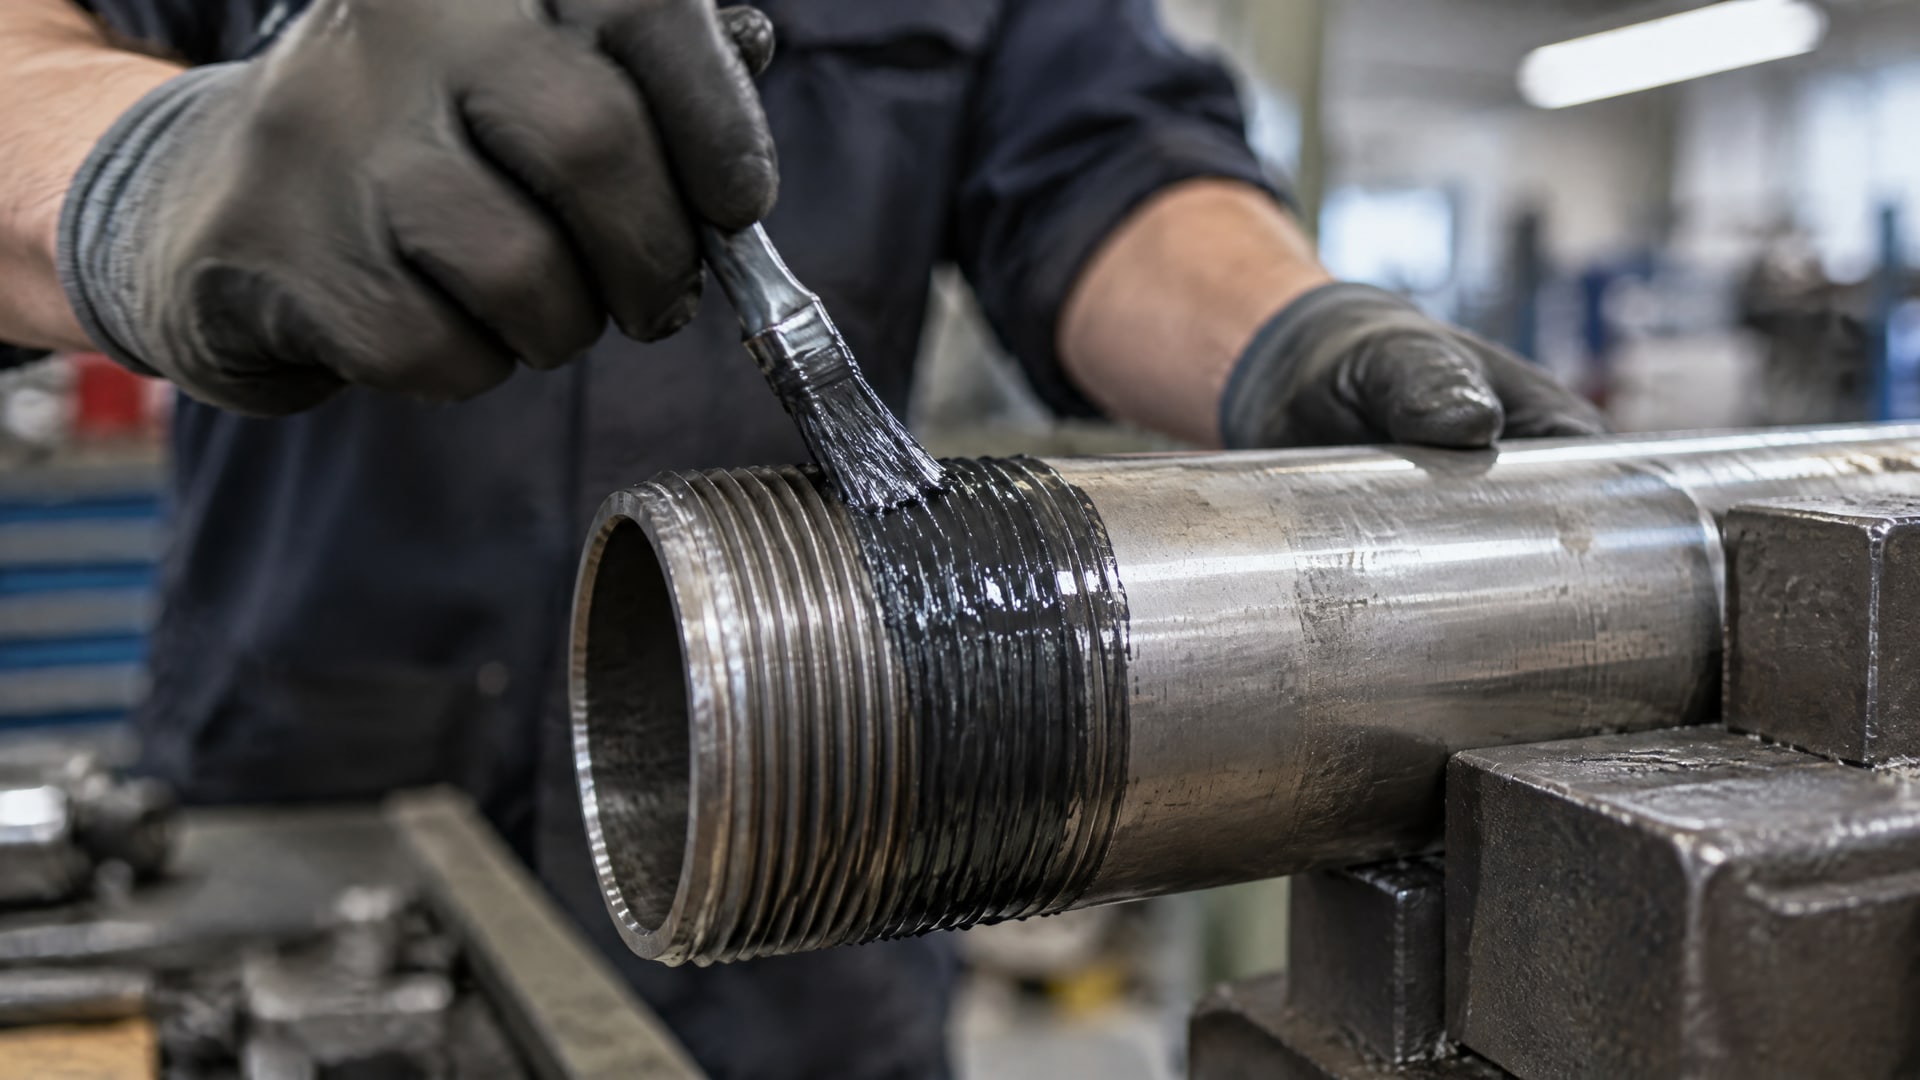
Одного заявления об антикоррозионных свойствах недостаточно, как и одного показателя термостойкости. Это разные характеристики, их проверяют раздельно.
В одном из технических примеров антифрикционного покрытия на основе дисульфида молибдена и графита указан диапазон от -70 до +260 °C, несущая способность 12 500 Н и ресурс 310 000 циклов при возвратно-поступательном движении в условиях сухого трения. Испытание проводили при контактном давлении 550 МПа. Эти значения показывают, какие параметры могут входить в техническое сравнение, но их нельзя переносить на другое покрытие без подтверждающих данных.
| Параметр | Что проверять при сравнении |
|---|---|
| Подложка | Совместимость покрытия с конкретной сталью, включая нержавеющую |
| Трение и износ | Условия сухого трения, тип движения, нагрузка и число циклов |
| Температура | Рабочий диапазон покрытия и режим его отверждения |
| Адгезия | Метод испытания и состояние поверхности перед нанесением |
| Коррозионная стойкость | Результат испытаний и примененный метод, например ISO 9227 |
Для оценки адгезии в техническом примере используется метод решетчатых надрезов по ASTM D3359. Сравнивать результаты имеет смысл только при совпадении или ясном описании подготовки поверхности и процедуры испытания. Иначе различие может быть связано не с самим составом, а с технологией нанесения.
При замене импортного покрытия запросите технические данные по одинаковому набору критериев. Если для одного состава указаны нагрузка и число циклов, а для другого только температурный диапазон, прямой вывод о превосходстве сделать нельзя. Для инженерного решения нужны сопоставимые условия и одинаково понятная методика оценки.
Испытание в солевом тумане: что показывает ISO 9227
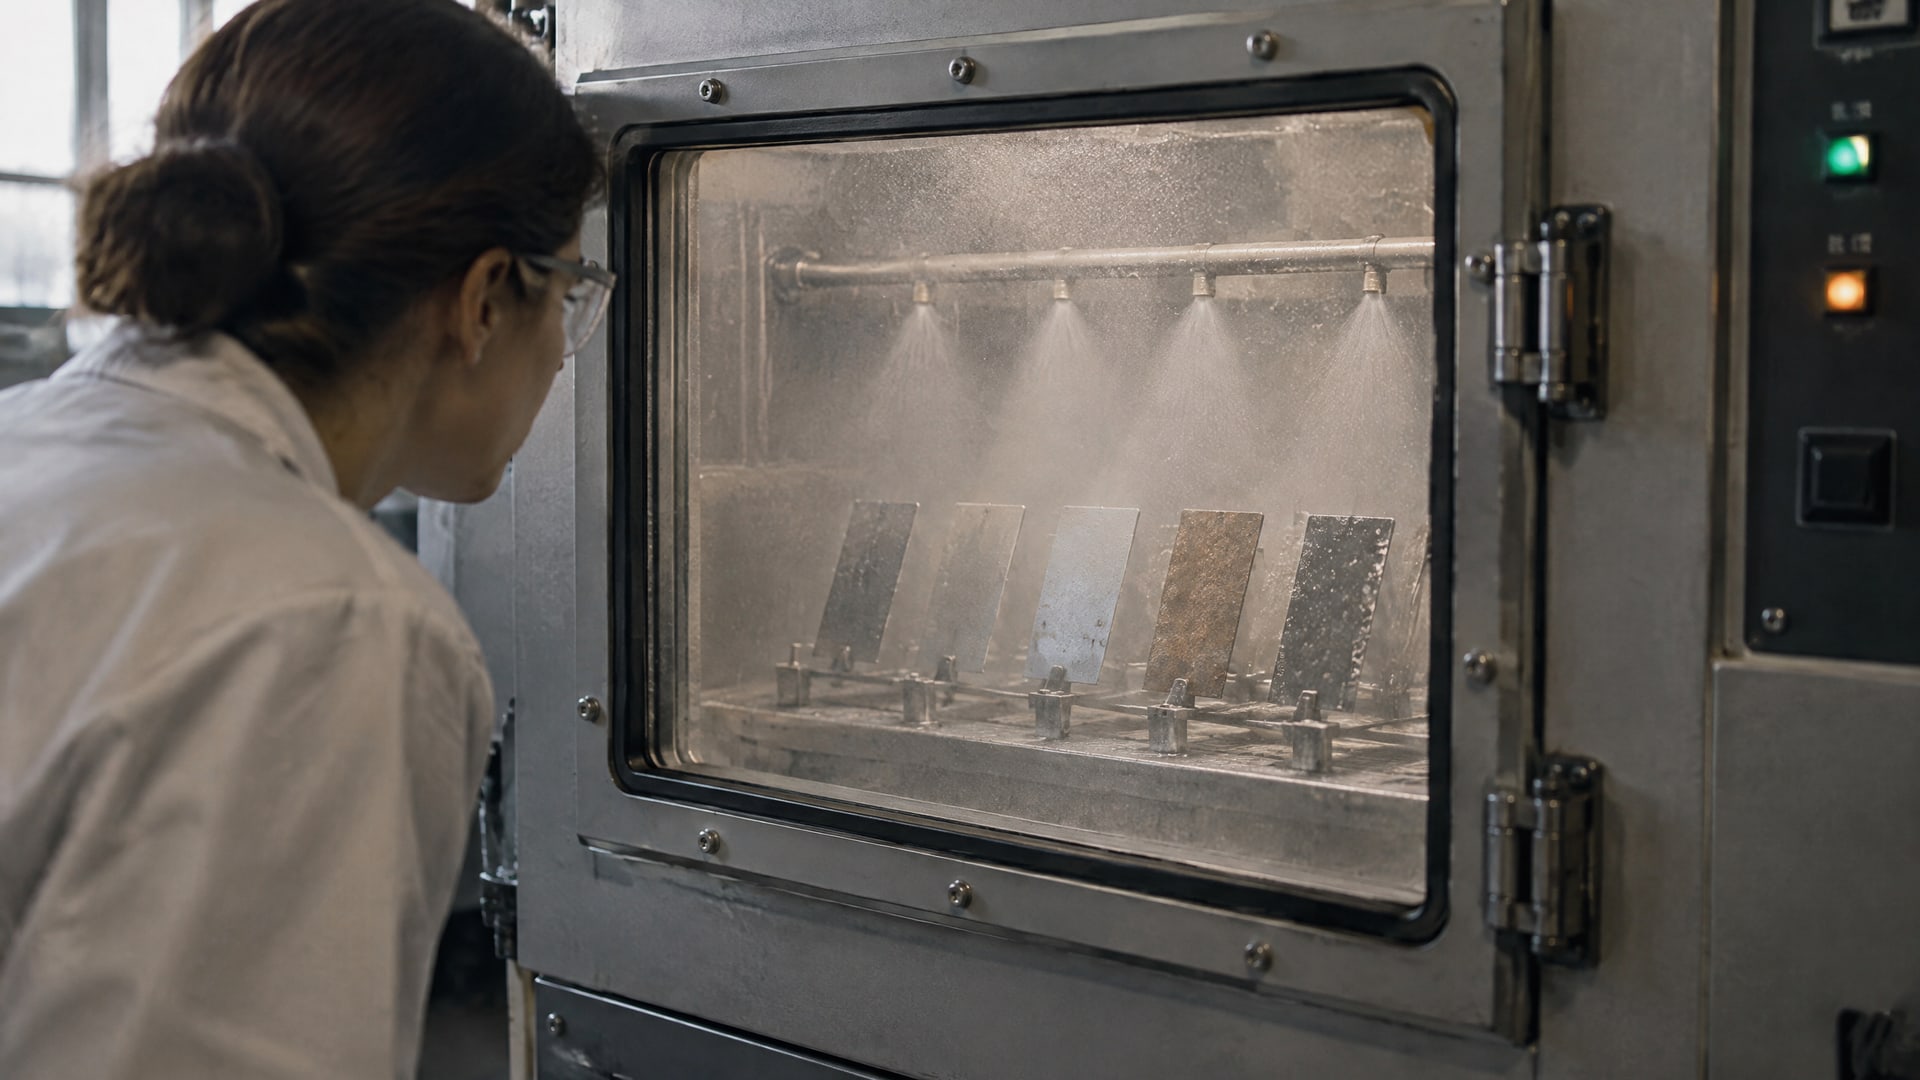
ISO 9227 устанавливает методы испытаний в искусственной атмосфере солевого тумана.
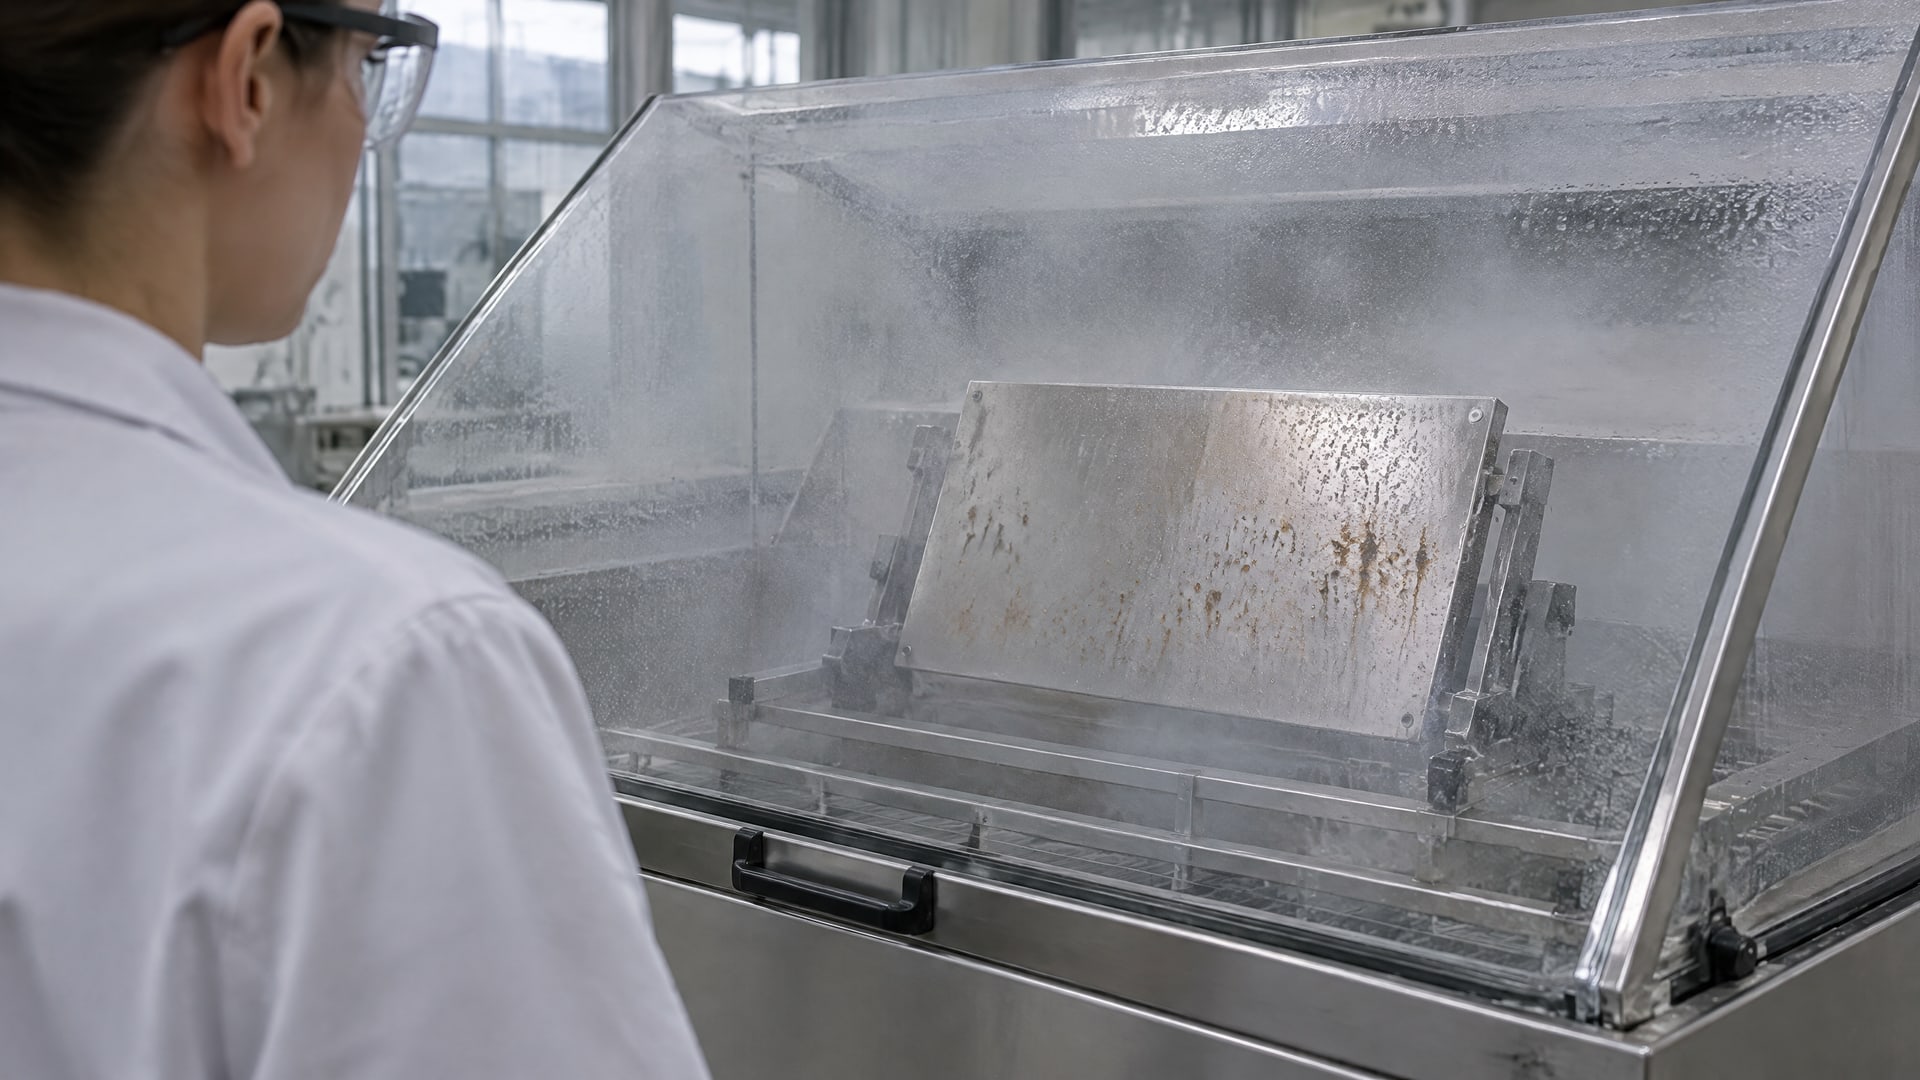
Стандарт описывает три метода: NSS, AASS и CASS. Такие испытания применяют для проверки коррозионного поведения системы «покрытие - подложка» и выявления пор, дефектов и разрывов в покрытиях.
Результат испытания в солевом тумане помогает сравнить образцы, если для них соблюдены сопоставимые условия. При интерпретации учитывают не только продолжительность воздействия, но и материал основы, подготовку поверхности, способ нанесения и толщину покрытия, если она задана в программе испытаний. Без этих данных сравнение может оказаться некорректным.
При этом ISO 9227 не доказывает, что покрытие прослужит в нефтегазовом оборудовании столько же, сколько в лабораторном тесте. Испытание полезно для выявления дефектов и сравнительной оценки коррозионной стойкости, но не заменяет эксплуатационную проверку. Термостойкость также нельзя считать доказательством стойкости к коррозии: это разные свойства.
Чтобы сравнить антизадирное покрытие стали в солевой среде, согласуйте программу испытаний заранее. Зафиксируйте материал образцов и способ подготовки поверхности, выберите метод ISO 9227 и определите, какие признаки дефектов будут оценивать. Если нужно сравнить несколько покрытий, одинаковыми должны быть не только условия испытания, но и подготовка образцов.
Подготовка поверхности и режим нанесения
Даже подходящий по назначению состав не даст ожидаемого результата при загрязненной поверхности.
Перед нанесением ее тщательно очищают от масла, воды и других загрязнений: они ухудшают адгезию и могут снизить ресурс покрытия. Для нержавеющей стали дополнительно проверяют, что выбранная подготовка не ухудшает свойства подложки.
Технологические параметры нанесения влияют на итог не меньше, чем выбор покрытия. В одном из примеров указаны температура воздуха 20±4 °C и относительная влажность ниже 50%. Расстояние распыления составляет 25-30 см. Эти режимы относятся к описанной технологии и не должны автоматически переноситься на другой состав.
Для того же технического примера полная полимеризация занимает около 12 часов при комнатной температуре или около 20 минут при +170 °C. При сравнении покрытий важно учитывать, какой режим отверждения применяли: он влияет на возможность встроить процесс в ремонтный график или производственный цикл. Условия нанесения и отверждения следует сверять с технической документацией конкретного покрытия.
Практическая проверка обычно включает несколько последовательных этапов:
Уточнить материал детали и требования к ее поверхности.
Определить метод подготовки и проверить его совместимость с подложкой.
Сопоставить параметры нанесения и отверждения для сравниваемых покрытий.
Зафиксировать метод оценки адгезии, например ASTM D3359, если он предусмотрен программой испытаний.
Для коррозионной проверки согласовать метод ISO 9227 и критерии оценки результата.
Такой порядок помогает отделить свойства состава от влияния технологии. Если в испытаниях меняются очистка, условия нанесения или отверждения, итоговые показатели разных систем уже нельзя считать прямым сравнением.
Замена импортного покрытия: критерии выбора
Замена импортного покрытия требует сопоставления не торговых названий, а функций и технических условий применения.
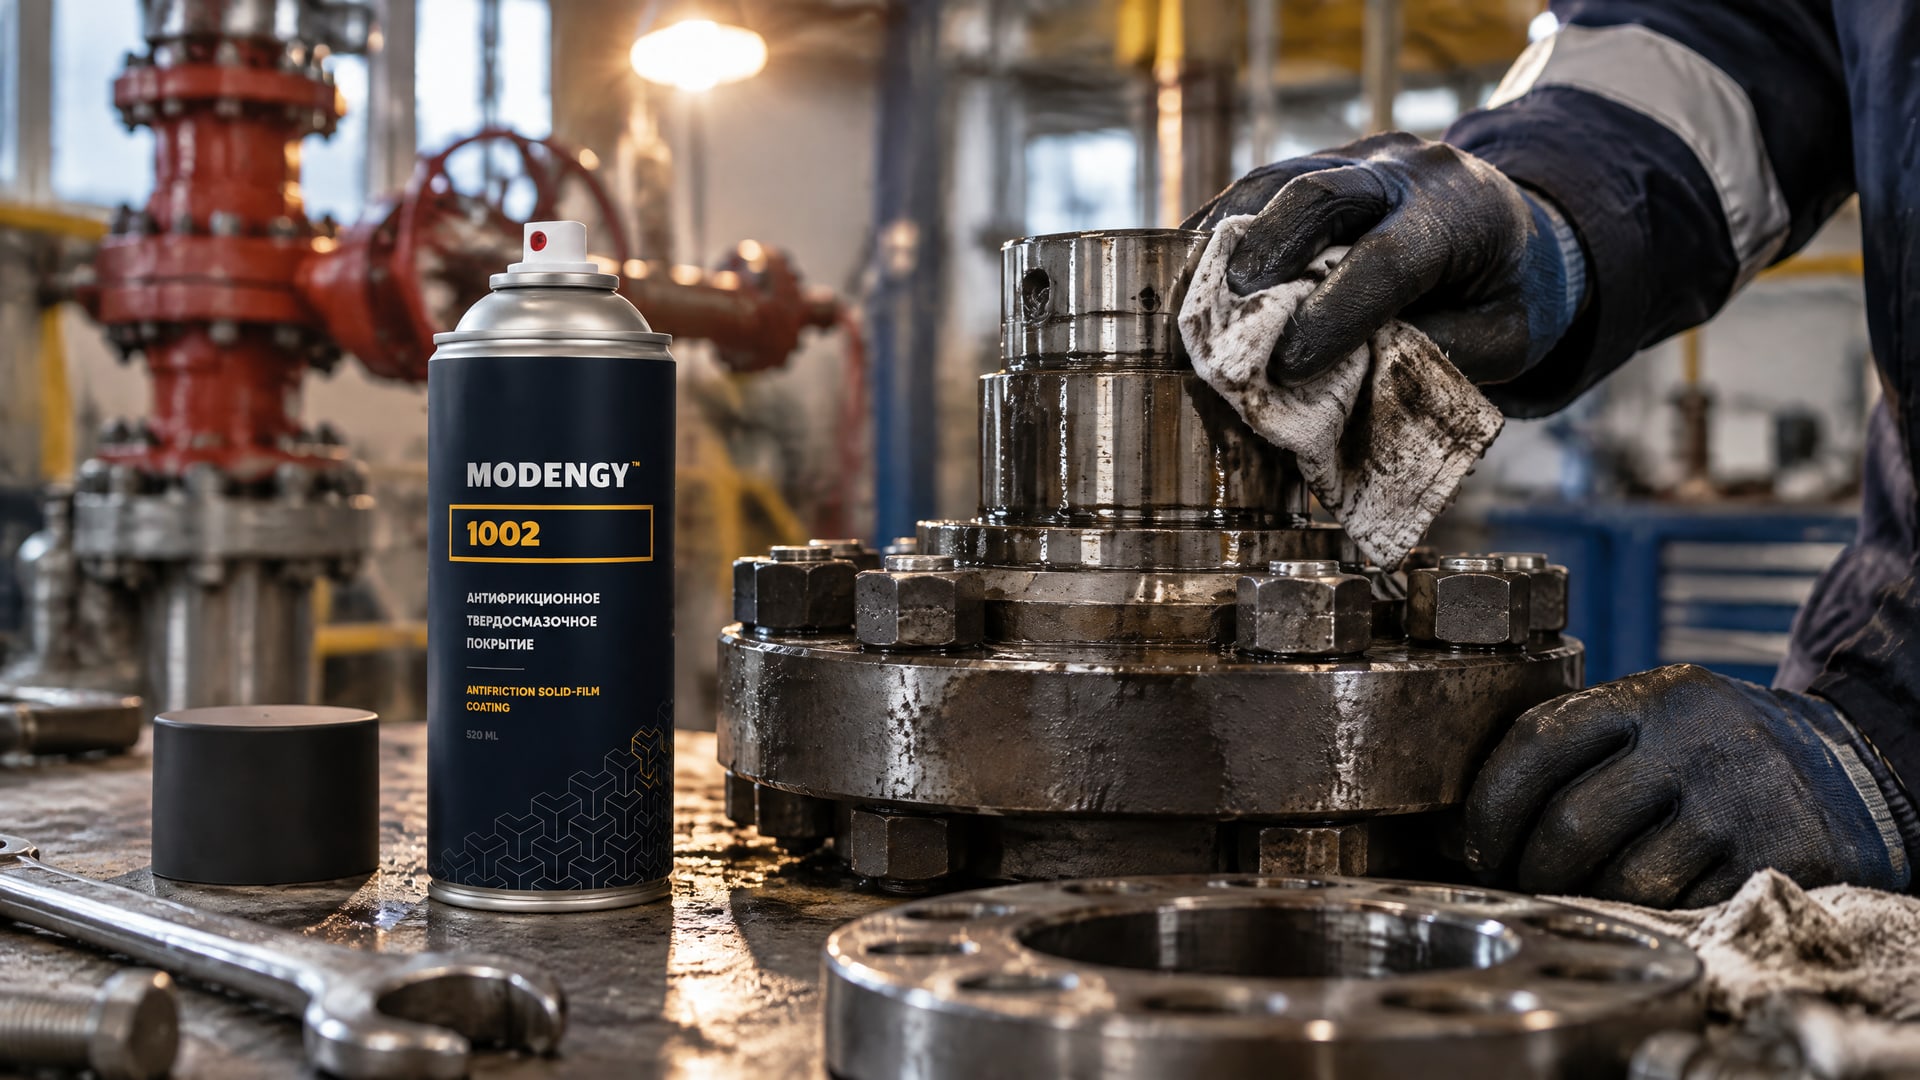
Сначала определяют, какой результат нужен детали: снижение трения, защита от задиров, антикоррозионные свойства или сочетание этих задач. Затем проверяют совместимость с подложкой и сравнивают доступные данные по нагрузке, циклам, температуре, адгезии и коррозионным испытаниям.
Если покрытие предназначено для нержавеющей стали, отдельно подтверждают применимость к этой подложке. Опыт обработки обычной стали не служит достаточным основанием для выбора режима на нержавейке. Если же в технической документации нет сопоставимых данных по условиям испытаний, корректный вывод - не объявлять покрытия эквивалентными, а провести проверку на образцах или деталях.
В рабочем перечне вариантов можно рассматривать MODENGY 1002, если нужны покрытие на основе дисульфида молибдена, антикоррозионные свойства и аэрозольная форма нанесения. Эти характеристики описывают профиль продукта, но не заменяют проверки его совместимости с конкретной подложкой и условий эксплуатации.
| Продукт | Фактические характеристики |
|---|---|
| MODENGY 1002 | Основа - дисульфид молибдена; заявлены антикоррозионные свойства; доступен в аэрозольной форме |
До выбора покрытия закупщику и инженеру стоит сверить технические данные по одному перечню: подложка, способ подготовки, функциональные испытания, коррозионный тест и режим нанесения. Это позволяет оценить не только пригодность материала, но и технологичность замены в конкретном процессе. Если ключевые данные отсутствуют, их нужно запросить или получить в ходе согласованного испытания.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Обычное фосфатирование затрудняет пассивная оксидная пленка на поверхности нержавеющей стали. Агрессивная подготовка может повлиять на коррозионные свойства материала. Поэтому до выбора процесса проверяют совместимость конкретной марки и состояния поверхности с технологией. Для пассивации нержавейки стандартным подходом называют химическую обработку, в том числе с применением лимонной кислоты по ASTM A967.
Что показывает испытание покрытия в солевом тумане?
Испытание по ISO 9227 помогает выявить поры, дефекты и разрывы покрытия, а также сравнить коррозионное поведение образцов в заданных условиях. Оно не доказывает срок службы покрытия в реальной эксплуатации. Для корректного сравнения важны подложка, подготовка поверхности, нанесение и выбранный метод испытания: NSS, AASS или CASS.
Как проверить антизадирное покрытие для стали?
Сначала уточняют материал подложки и условия работы детали, затем изучают данные по трению, нагрузке, температуре и ресурсу в циклах. Адгезию можно оценивать методом решетчатых надрезов по ASTM D3359, если он предусмотрен программой проверки. Сопоставлять результаты следует при одинаковой подготовке поверхности и понятных условиях испытаний.
Что проверить при замене импортного покрытия?
Сверьте совместимость с материалом детали, режим подготовки поверхности, условия нанесения и отверждения, а также функциональные и коррозионные испытания. Если показатели получены разными методами или при разных условиях, прямое сравнение ненадежно. При недостатке сопоставимых данных согласуйте испытание на образцах и заранее определите критерии оценки.
Заключение
Фосфатирование нержавеющей стали нельзя считать стандартным решением для подготовки поверхности: пассивная пленка мешает процессу, а агрессивная обработка может ухудшить коррозионные свойства. Для выбора твердосмазочного покрытия в нефтегазовой отрасли сопоставляют совместимость с подложкой, механические характеристики, адгезию, режим нанесения и отдельные результаты коррозионных испытаний. ISO 9227 дает основу для проверки в солевом тумане, но не заменяет оценку в условиях эксплуатации.
Следующий шаг - зафиксировать материал детали и требуемую функцию покрытия, затем составить единый перечень параметров для сравнения вариантов. Для нержавеющей стали отдельно подтвердите совместимость подготовки поверхности и покрытия. Если технических данных недостаточно, согласуйте испытание на образцах с одинаковой подготовкой, нанесением и методикой оценки.