Чистота поверхности после шлифовки нержавейки зависит от последовательности абразивной обработки, контроля нагрева и защиты металла от загрязнения железом. Чтобы получить требуемый финиш, начинают с подходящей зернистости, переходят к более тонкому абразиву ступенями и подают СОЖ, если операция связана с риском перегрева. Цветные следы, потемнение и глубокие риски нельзя считать только косметическими дефектами: они могут сопровождаться снижением коррозионной стойкости.
Статья пригодится инженерам, специалистам по обработке и закупщикам, которые выбирают расходные материалы и оценивают результат шлифования. Ниже разберем, как определить требования к поверхности, подобрать последовательность абразивов и СОЖ, избежать загрязнения и понять, когда поврежденный участок нужно обработать заново.
Как определить требования к чистоте поверхности при шлифовке нержавейки
До подбора абразива нужно понять, какой результат требуется: визуально ровная поверхность, определенное состояние отделки или заданная шероховатость.
Эти требования не всегда означают отсутствие всех видимых следов обработки. Например, для состояния поверхности 1D стандарт допускает наличие следов шлифования. Поэтому оценивать результат нужно относительно спецификации изделия, а не по принципу «любая риска означает брак».
Для листа, полосы и плиты обозначения поверхностных состояний приведены в Table 6 стандарта BS EN 10088-2:2024. К специальным отделкам относятся, в частности, варианты с кодами G, J, K и P, а также шлифованные и механически полированные поверхности. Обозначение важно сверять со спецификацией: оно помогает согласовать требуемый тип отделки между производством, контролем качества и заказчиком.
Для гигиенических применений в технических материалах часто приводят ориентир Ra ≤ 0,8 мкм. Это не универсальное требование для любой детали из нержавеющей стали: нужное значение зависит от назначения изделия и документации на него. Если спецификация задает шероховатость, одного визуального осмотра недостаточно, чтобы подтвердить соответствие.
Что считать дефектом, а что особенностью отделки
Пятна после шлифовки нержавейки, глубокие риски и неравномерные участки оценивают с учетом заданного состояния поверхности. Следы шлифования могут быть допустимы для одних отделок и не соответствовать требованиям к другим. Сначала устанавливают тип поверхности по BS EN 10088-2:2024, затем сравнивают готовую деталь с заданными требованиями.
| Что проверяют | На что ориентироваться |
|---|---|
| Тип отделки | Обозначение поверхности в спецификации и Table 6 BS EN 10088-2:2024 |
| Шероховатость | Требование документации; для гигиенических применений часто указывают Ra ≤ 0,8 мкм |
| Следы обработки | Для состояния 1D следы шлифования могут присутствовать |
| Цвет поверхности | Потемнение и цветные следы могут указывать на перегрев |
Такой порядок помогает не завышать требования к детали и не пропускать существенные дефекты. Если документация не задает критерии приемки, их лучше согласовать до обработки, а не после появления спорного результата.
Как выбрать зернистость и последовательность абразивов
Для ровного финиша важна не только конечная зернистость, но и переход между этапами.
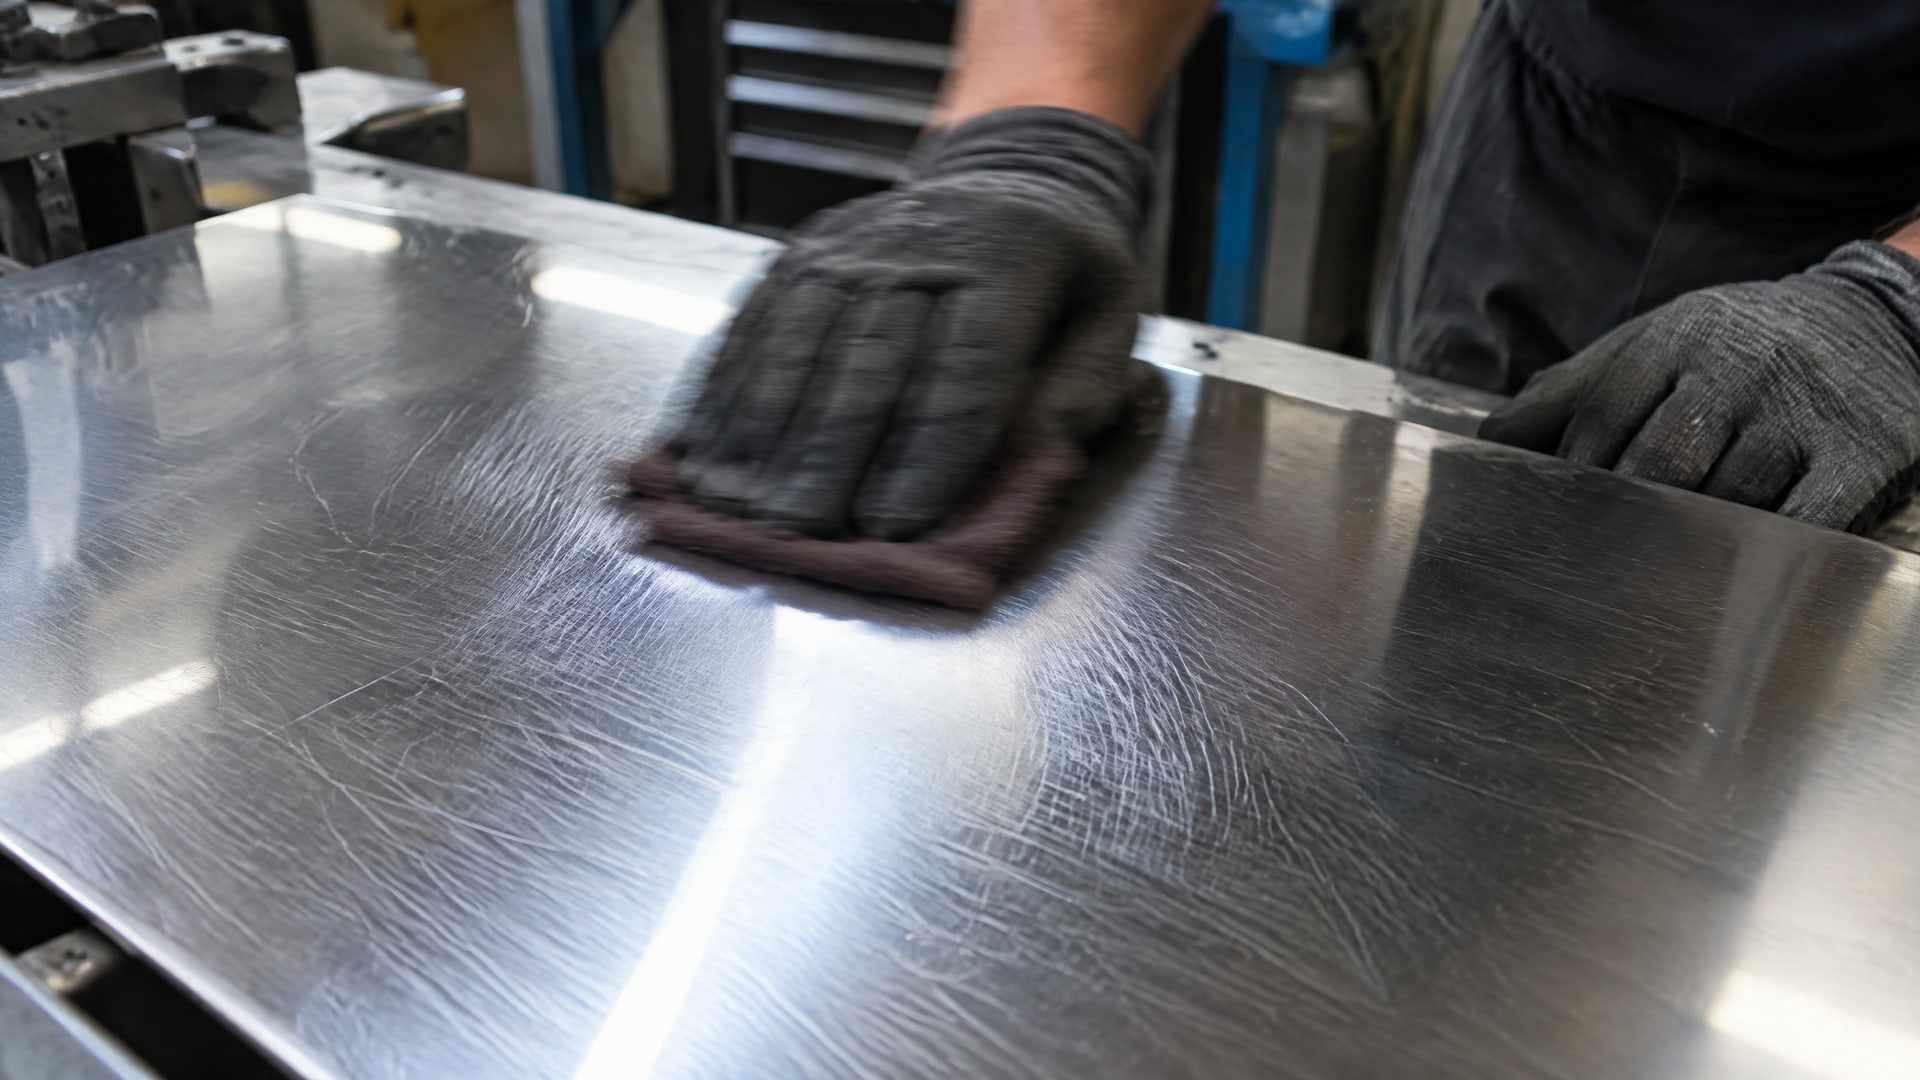
Слишком грубый абразив может оставить глубокие дефекты, которые сложно убрать последующей обработкой. Для нержавеющей стали абразив P36 повышает риск таких повреждений, поэтому его не стоит выбирать автоматически ради ускорения съема материала.
Практический старт для многих задач - P60 или P80. После грубой обработки переходят к более тонким абразивам ступенями, например P80 → P160 → P320. В рекомендациях по обработке также приводится подход, при котором после грубого этапа 40–60 grit выполняют финишную шлифовку до grit 180 или тоньше. Эти ориентиры не заменяют требования к конкретной детали: окончательную последовательность определяют по нужному финишу и результату пробной обработки.
Как переходить от грубой шлифовки к финишу
Каждая следующая ступень должна убирать риски, оставленные предыдущей, а не маскировать их случайным изменением направления или усилия. Если после грубой обработки перейти сразу к слишком тонкому абразиву, глубокие дефекты могут остаться на поверхности. Поэтому зернистость повышают постепенно и проверяют поверхность между этапами.
Не начинайте с P36 без необходимости: такой абразив повышает риск глубоких рисок.
Для многих задач рассматривайте P60 или P80 как стартовую зернистость.
Переходите к более тонкой обработке последовательно, например по схеме P80 → P160 → P320.
После грубой обработки 40–60 grit предусмотрите финишный этап, например grit 180 или тоньше, если это соответствует требуемой отделке.
Не увеличивайте давление на инструмент ради ускорения обработки.
Грубая обработка и финишная шлифовка решают разные задачи. Первая снимает материал и исправляет исходную поверхность, вторая уменьшает следы предыдущего этапа. Контроль промежуточного результата позволяет вовремя заметить, что выбранная зернистость оставляет слишком глубокий рисунок или формирует неравномерную поверхность.
Как уменьшить нагрев и не допустить разводов на нержавейке
При шлифовании нержавеющей стали избыточное тепловложение может привести к потемнению и цветным следам, а также повлиять на коррозионную стойкость.
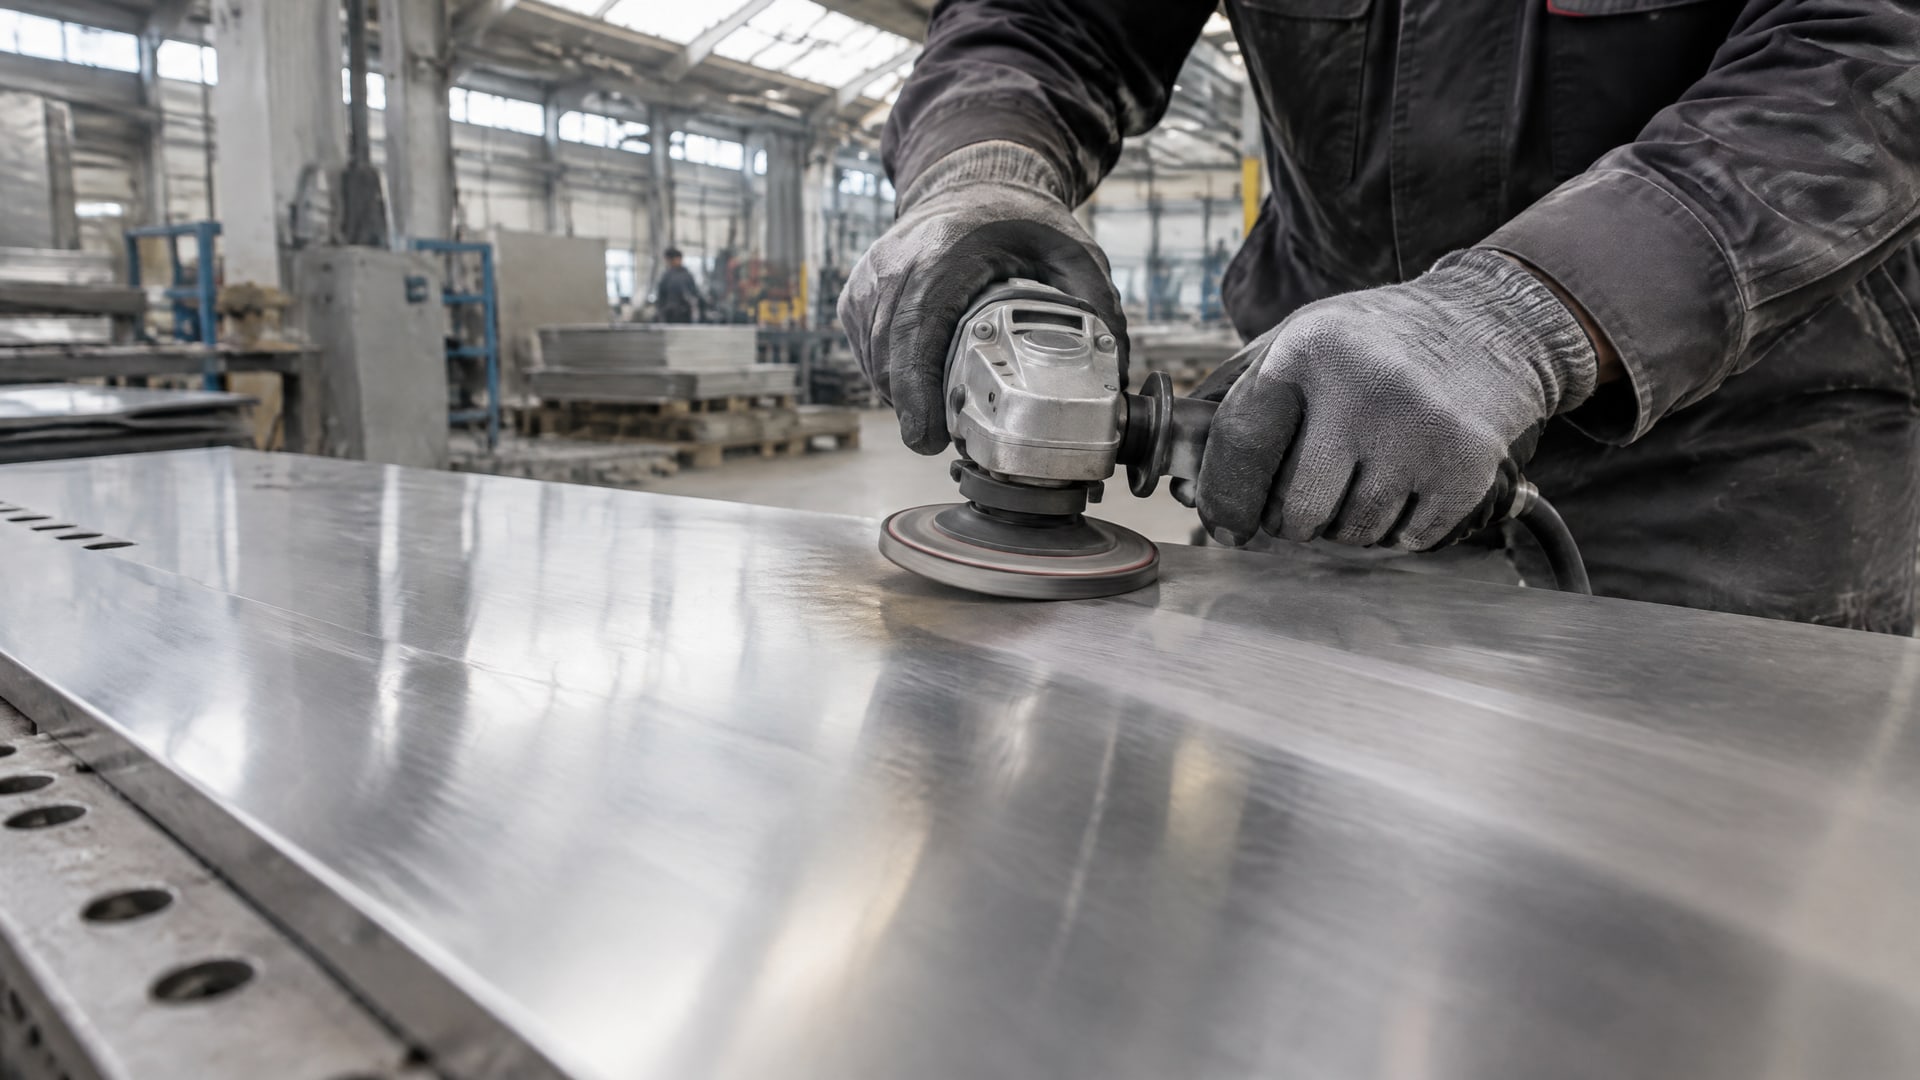
Поэтому скорость обработки сама по себе не служит показателем качества. Важно не перегревать участок, не форсировать шлифовальный круг и не прикладывать избыточное усилие.
Для снижения риска перегрева используют контролируемое давление и охлаждение. В рекомендациях по шлифованию нержавейки отмечено, что даже кратковременный перегрев может вызвать изменение цвета поверхности. При продолжительных операциях особенно важна обильная и частая подача СОЖ. Водные СОЖ подходят для большинства операций шлифования, если состав соответствует условиям процесса и не загрязняет обрабатываемый металл.
Что делать, если появились пятна после шлифовки нержавейки
Если поверхность потемнела или на ней появились цветные следы, дополнительный легкий проход не всегда устраняет причину. При термическом окрашивании поврежденный слой рекомендуют удалить полностью, иначе следы перегрева могут сохраниться. Если дефект выражен, участок обрабатывают заново и контролируют нагрев на каждом этапе.
Разводы на нержавейке при использовании СОЖ могут быть связаны с перегревом или загрязнением поверхности. Поэтому недостаточно просто увеличить подачу жидкости: нужно проверить режим обработки, состояние инструмента и чистоту рабочих материалов. Если после удаления дефектного слоя поверхность продолжает изменяться в цвете, стоит пересмотреть усилие и условия охлаждения.
Как исключить загрязнение железом и абразивом
Нержавеющую сталь обрабатывают инструментом, предназначенным только для нее.
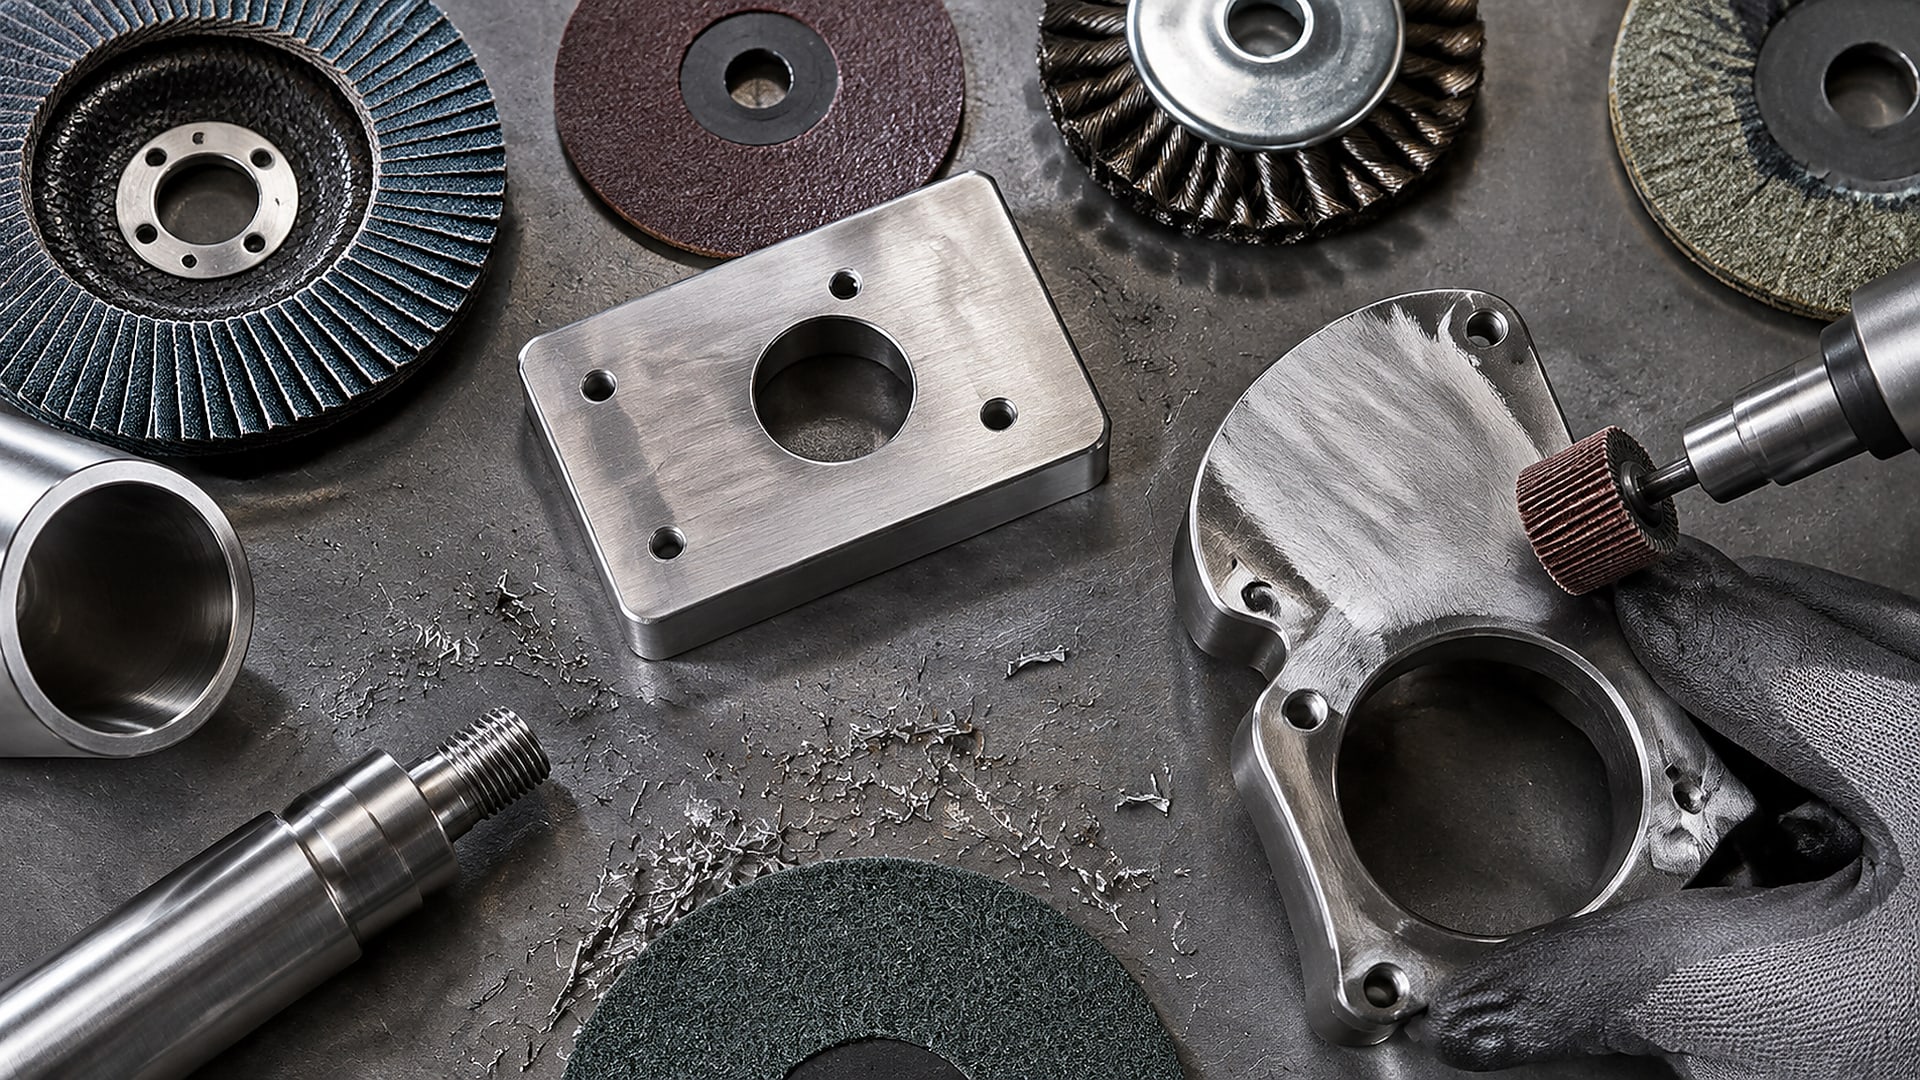
Круги и другие расходные материалы, которые уже применяли по низколегированной стали, могут перенести на поверхность железо. Такое загрязнение снижает коррозионную стойкость нержавейки, поэтому отдельное хранение и маркировка инструмента - часть контроля качества, а не формальность.
Для абразивной обработки рекомендуют расходные материалы без железа, серы и хлоридов. Их состав важен наряду с зернистостью: неподходящий абразив способен оставить загрязнения и создать условия для появления коррозионных пятен. Чтобы уменьшить тепловложение, где это применимо, выбирают абразивы с охлаждающим покрытием и подложки, улучшающие отвод тепла.
Проверка перед началом работ
Убедитесь, что круг и оснастка не использовались по низколегированной стали.
Используйте инструмент, предназначенный для обработки нержавеющей стали.
Проверьте, что абразивы и связки не содержат железа, серы и хлоридов.
Не давите на инструмент сверх необходимого: форсирование повышает риск перегрева.
Не допускайте контакта подготовленной поверхности с загрязненным инструментом.
Если на детали уже появились следы загрязнения или термического окрашивания, дальнейшая обработка должна удалить пораженный слой полностью. В отдельных случаях для устранения поверхностных дефектов применяют травление или пассивацию, но необходимость такой операции определяют по состоянию изделия и требованиям к нему.
Как выбрать СОЖ для шлифования нержавеющей стали
СОЖ при шлифовании помогает отводить тепло и снижать риск потемнения поверхности.
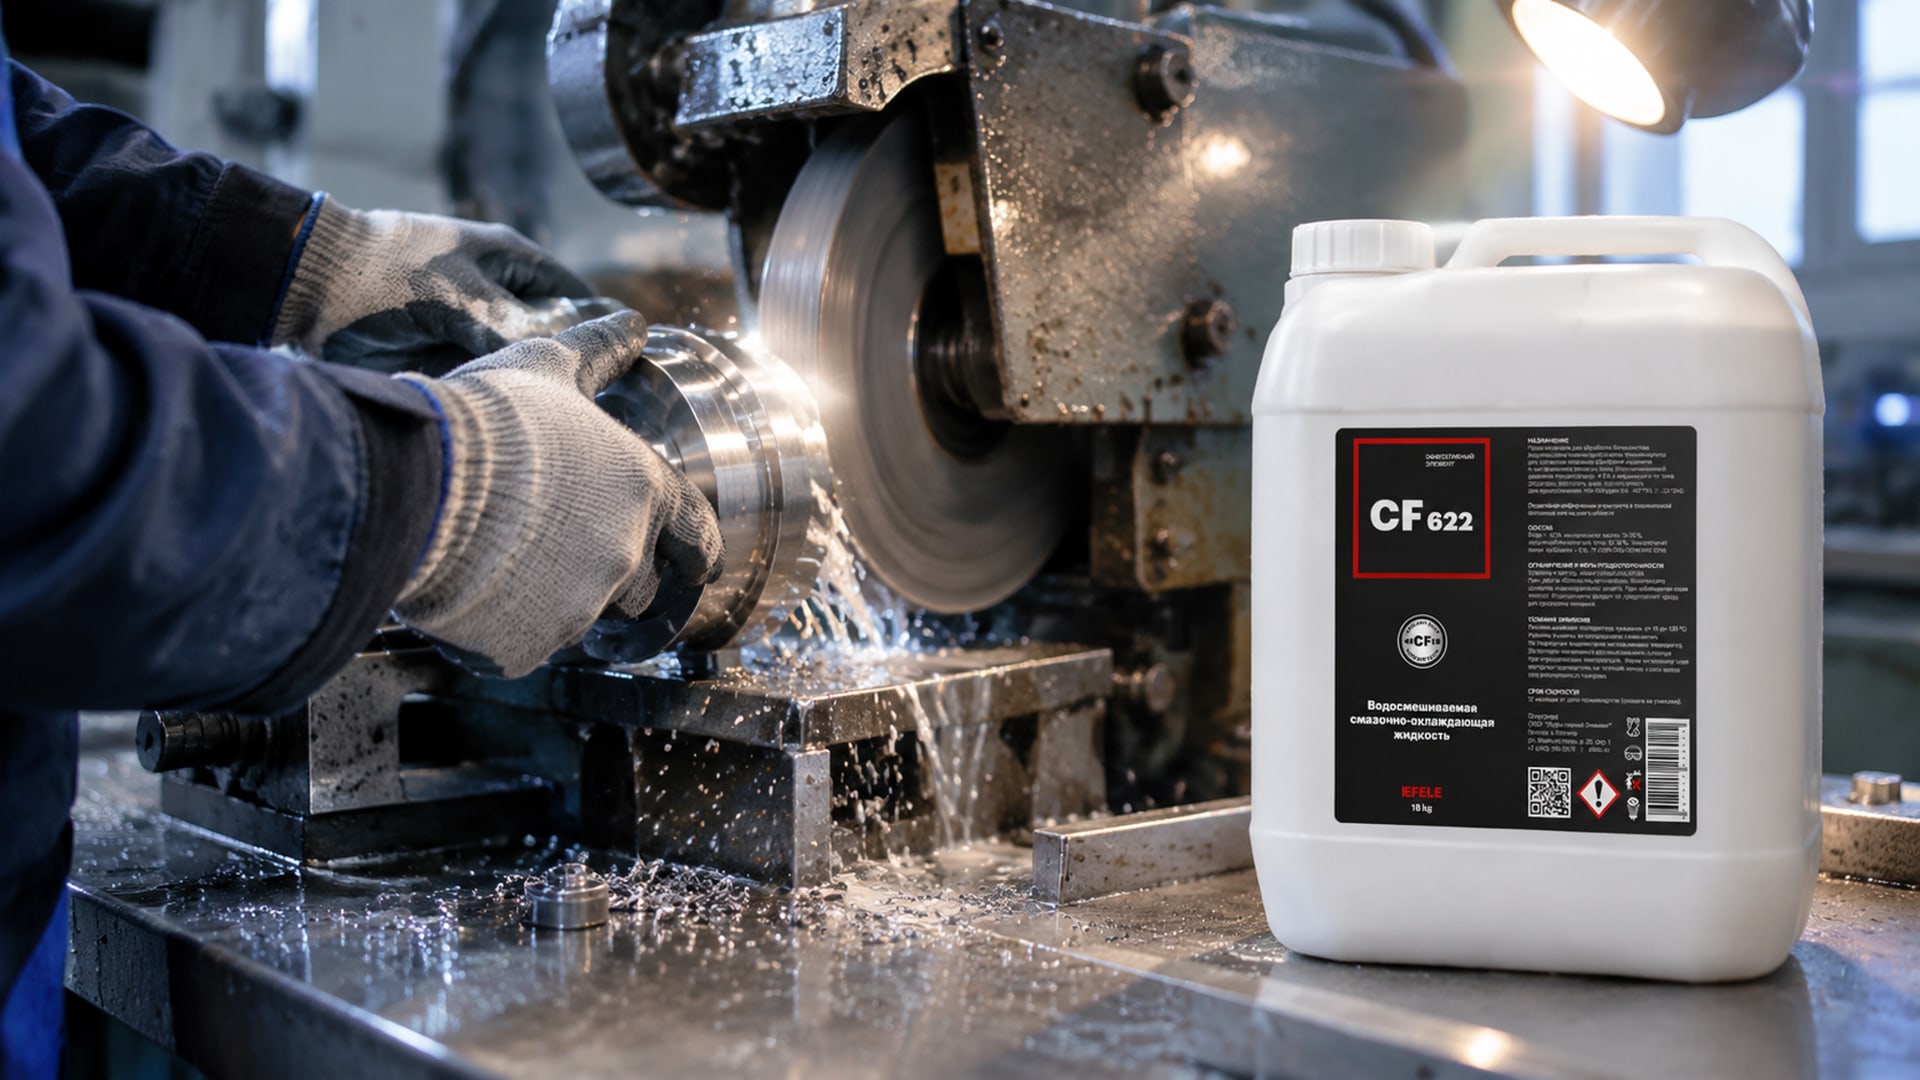
Для большинства операций подходят водные составы, но ориентироваться только на факт водной основы недостаточно. Важно учитывать материал, режим обработки и вероятность загрязнения поверхности. Требования к отсутствию железа, серы и хлоридов относятся к расходным материалам для абразивной обработки; чистоту и пригодность СОЖ также оценивают с учетом процесса и требований к детали.
При продолжительном шлифовании подача должна быть обильной и частой, особенно если есть риск перегрева. Если охлаждение недостаточно, поверхность может изменить цвет, а дефект придется удалять вместе с поврежденным слоем. При выборе СОЖ для шлифования полезно заранее уточнить ее назначение для обрабатываемого материала и проверить совместимость с фактическими условиями операции.
В задаче, где важны охлаждение и чистота поверхности при обработке нержавеющей и высоколегированной стали, применяют полусинтетическую СОЖ EFELE CF-622, разработанную для этих материалов. Ее рассматривают именно как часть режима шлифования: результат зависит также от зернистости, состояния абразива, усилия и своевременной подачи жидкости. Если после обработки остаются разводы, следует проверять весь процесс, а не менять только один параметр.
Как выбрать СОЖ для шлифования
Перед утверждением состава оцените несколько факторов:
обрабатываемый материал и требования к его поверхности;
продолжительность операции и риск теплового повреждения;
возможность обеспечить частую подачу СОЖ;
чистоту инструмента и абразивных материалов;
появление потемнения, разводов или других изменений поверхности после пробной обработки.
Для закупщика важна не только стоимость самой жидкости, но и предсказуемость результата при заданном режиме. Инженеру стоит фиксировать условия пробной обработки, чтобы при изменении партии материала или абразива можно было выявить причину отклонения. Если состав не помогает удерживать стабильный результат, проверьте подачу, усилие и состояние расходных материалов до масштабирования процесса.
Как проверить результат и когда начинать обработку заново
Контроль готовой поверхности проводят относительно требований к изделию: учитывают обозначение отделки, наличие видимых рисок и заданную шероховатость.
Например, Ra ≤ 0,8 мкм может выступать ориентиром для гигиенических применений, но не заменяет значение из спецификации. Для листа, полосы и плиты состояние поверхности сверяют с обозначениями BS EN 10088-2:2024, включая соответствующие варианты отделки в Table 6.
Если обнаружены цветные следы, потемнение или глубокие риски, важно установить причину до повторной обработки. При термическом окрашивании рекомендации предусматривают полное удаление поврежденного слоя, а не поверхностное сглаживание. При загрязнении железом проверяют, не использовался ли инструмент по другой стали, и исключают его повторное применение для нержавейки.
Небольшой пробный участок помогает оценить, как выбранные зернистость, охлаждение и усилие влияют на поверхность. Сопоставьте результат с заданным типом отделки и требованиями к шероховатости, а затем закрепите последовательность обработки. Такой контроль снижает риск повторения дефекта на всей детали и облегчает передачу параметров между сменами.
Часто задаваемые вопросы
Почему после шлифовки нержавейки появляются пятна?
Потемнение и цветные следы могут возникнуть из-за перегрева. На результат также влияет загрязнение железом, если инструмент ранее использовали по низколегированной стали. Проверьте усилие, подачу СОЖ и состояние абразива. Если участок термически окрашен, поврежденный слой рекомендуют удалить полностью, а затем повторить обработку с контролем нагрева.
Какую зернистость выбрать для шлифования нержавейки?
Для многих задач начинают с P60 или P80, затем переходят к более тонкому абразиву ступенями, например P80 → P160 → P320. P36 повышает риск глубоких дефектов. Итоговая последовательность зависит от требуемой отделки: после грубой обработки 40–60 grit может потребоваться финишная шлифовка до grit 180 или тоньше.
Какая шероховатость нужна для чистой поверхности нержавеющей стали?
Универсального значения для всех деталей нет: шероховатость задают назначение изделия и спецификация. Для гигиенических применений в технических материалах часто приводят ориентир Ra ≤ 0,8 мкм. Сверяйте требование с документацией и не оценивайте соответствие только визуально, если задан конкретный параметр шероховатости.
Можно ли одним шлифовальным кругом обрабатывать нержавеющую и низколегированную сталь?
Так делать не следует. После работы по низколегированной стали на круге могут остаться частицы железа, которые загрязнят нержавеющую поверхность и снизят ее коррозионную стойкость. Для нержавейки используют отдельный инструмент без железа и не допускают его контакта с расходными материалами, применявшимися по другим сталям.
Заключение
Чистота поверхности при шлифовке нержавейки достигается сочетанием правильно заданного финиша, последовательного перехода между зернистостями, контролируемого усилия, охлаждения и защиты от загрязнения железом. Пятна и разводы нельзя оценивать только как косметический недостаток: перегрев и загрязнение способны повлиять на коррозионную стойкость. Для приемки результат сверяют со спецификацией, обозначением поверхности по BS EN 10088-2:2024 и заданной шероховатостью.
Следующий шаг - зафиксировать требования к отделке и шероховатости, проверить инструмент и выполнить пробную обработку с подходящей СОЖ. Если на пробном участке появились глубокие риски или термическое окрашивание, сначала устраните причину и полностью удалите поврежденный слой, затем повторите обработку и оцените результат по тем же критериям.