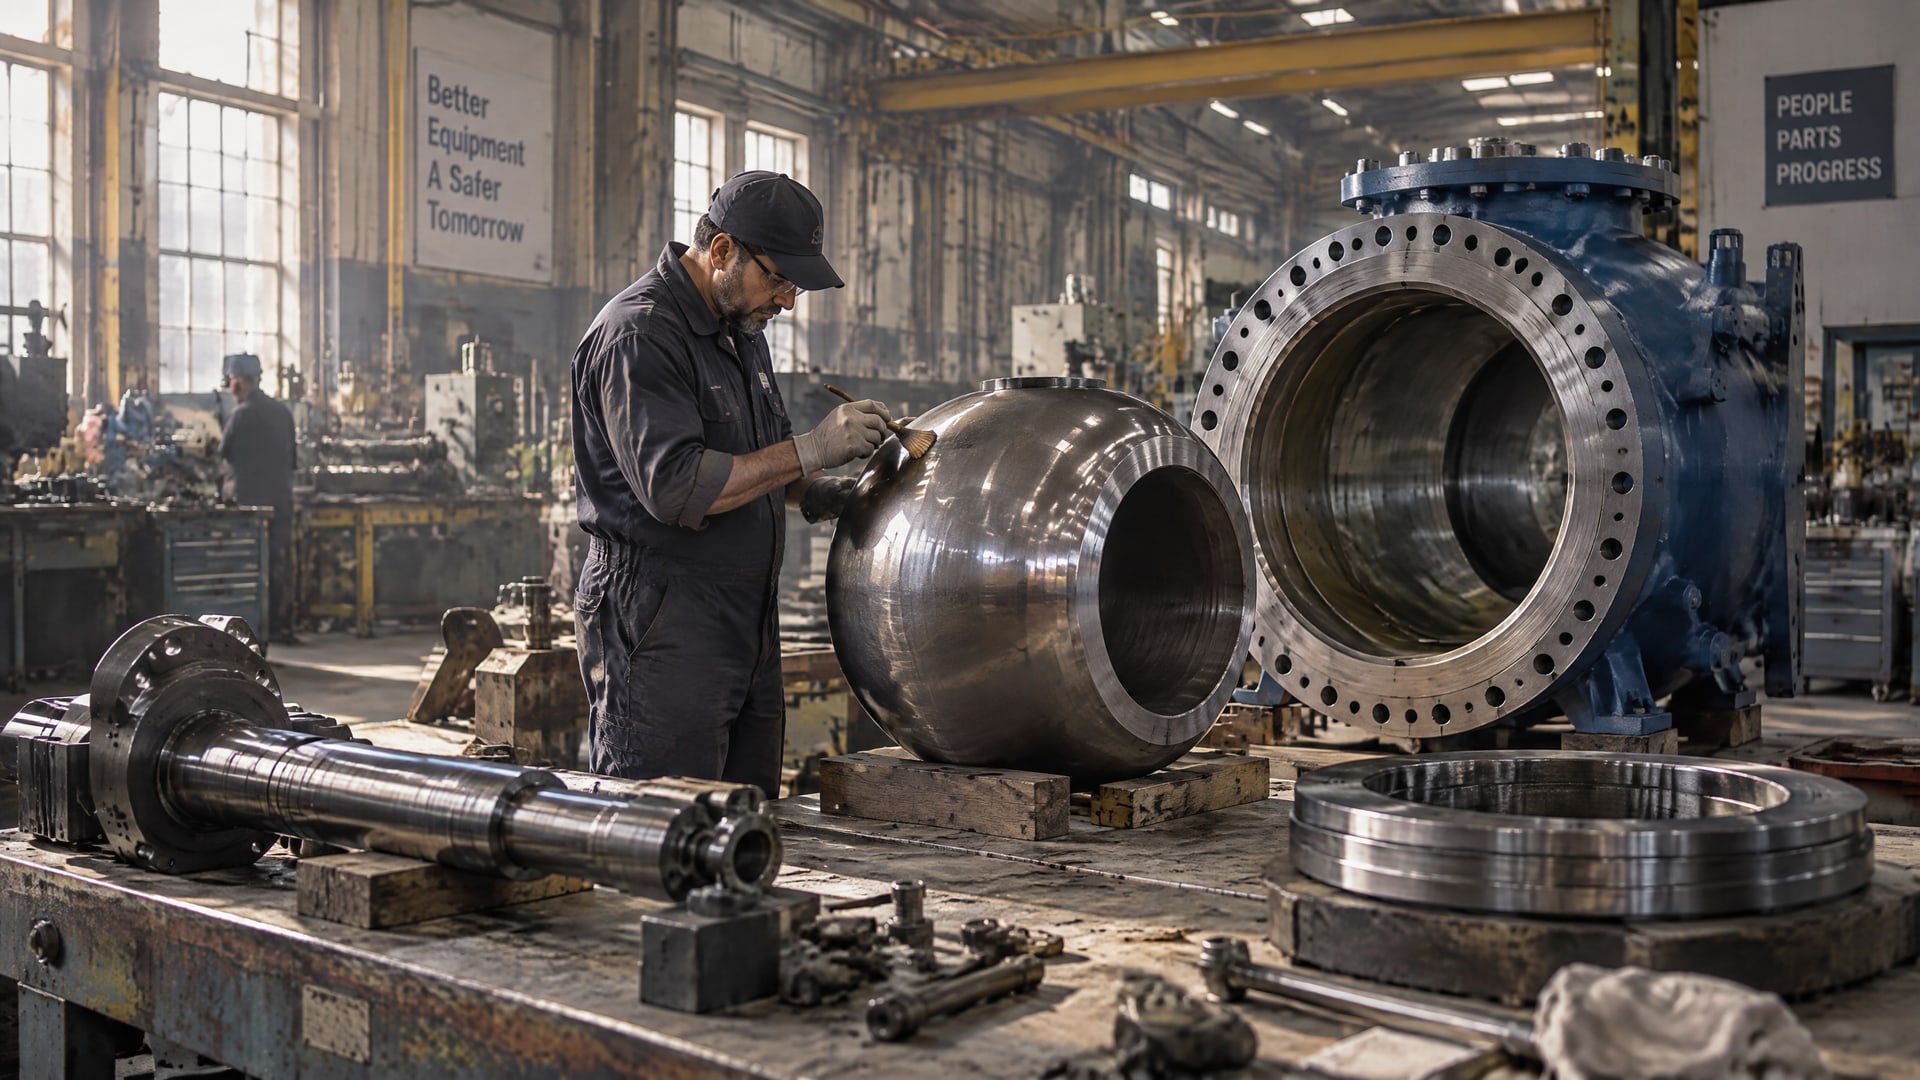
Антифрикционные покрытия помогают снизить трение в парах «затвор–седло», «шар–седло» и «шток–втулка», а значит, уменьшить рабочий крутящий момент трубопроводной арматуры. Для больших диаметров это важно при выборе привода и обеспечении стабильного открытия и закрытия. Эффект зависит не только от состава покрытия, но и от материалов контактирующих деталей, подготовки поверхности и точности нанесения.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для запорных узлов и оценивают его совместимость с рабочей средой. Разберем, как покрытие влияет на трение, чем отличаются сухие смазочные пленки от наружной антикоррозионной защиты и что проверять при нанесении и приемке.
Как антифрикционные покрытия снижают крутящий момент
При открытии и закрытии арматуры привод преодолевает сопротивление в контактирующих деталях.
В шаровых кранах это могут быть шар и седло, в других конструкциях - затвор и седло, а также шток и втулка. Антифрикционная пленка снижает трение в таких парах, поэтому рабочий крутящий момент может уменьшиться. В некоторых конструкциях это позволяет рассматривать привод меньшего размера, но решение принимают с учетом всей арматуры и требований к ее работе.
Для больших диаметров важен не только расчетный момент, но и его повторяемость от цикла к циклу. На нее влияют состояние сопряженных поверхностей, нагрузка, среда и качество нанесенного слоя. Если покрытие распределено неравномерно или нанесено на неподготовленную поверхность, результат может отличаться на отдельных участках пары трения. Поэтому нанесение рассматривают как часть технологии изготовления или ремонта узла, а не как отдельную операцию.
Сухие антифрикционные покрытия образуют тонкую твердосмазочную пленку. Для таких составов типична толщина 10–20 мкм. Она должна соответствовать конструкции контактной пары: чрезмерно толстый слой может нарушить посадку и ухудшить работу деталей. Поэтому до нанесения проверяют зазоры и технологические требования к сопряжению.
При выборе покрытия важно отличать снижение трения от повышения твердости поверхности. Для высоконагруженных применений в инженерных материалах приводят контактные давления до примерно 2500 МПа, однако это не означает, что любое сухое покрытие рассчитано на такие условия. Отдельные проектные требования к твердым износостойким слоям могут предусматривать твердость не менее 1050 Vickers и толщину от 400 мкм после шлифования и полировки. Это другой тип покрытия и другая задача, поэтому такие параметры нельзя переносить на тонкую антифрикционную пленку.
Выбор покрытия для пары трения и рабочей среды
Антифрикционное твердосмазочное покрытие подбирают под конкретный узел.
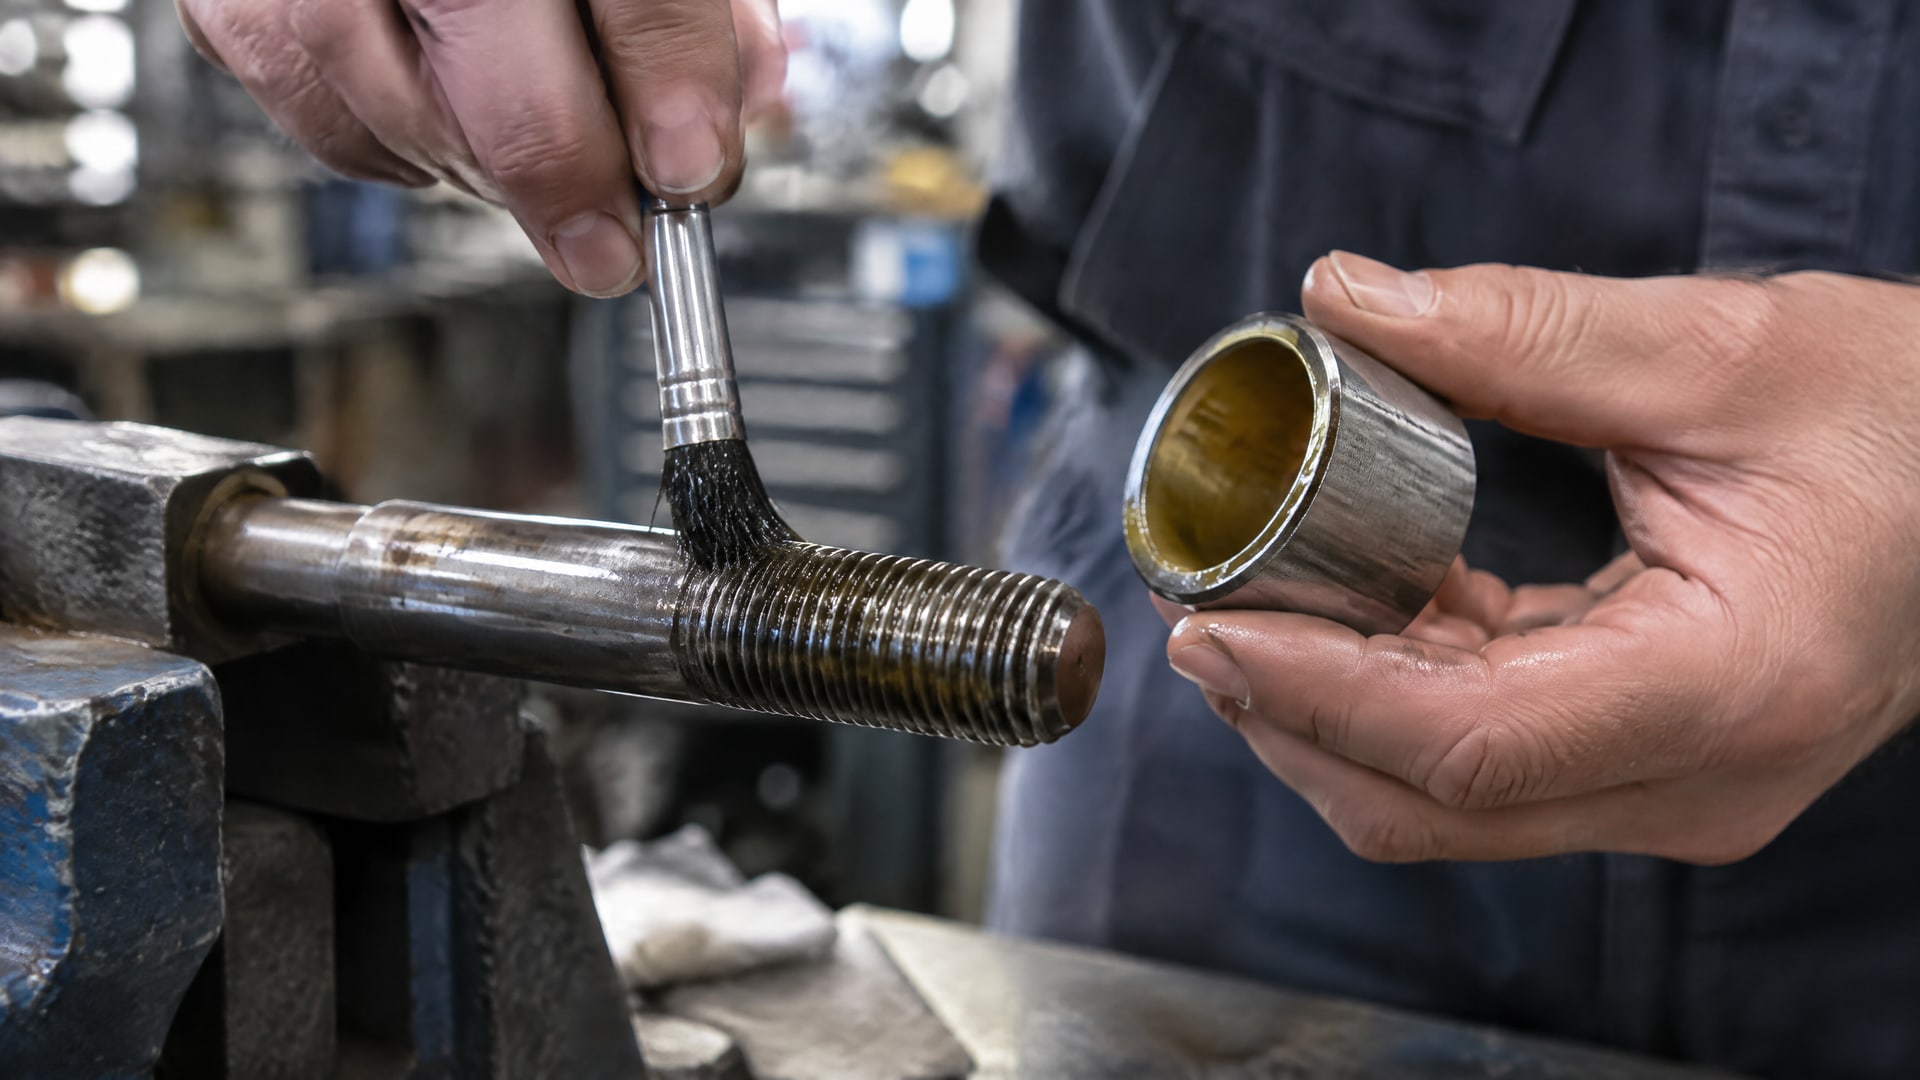
Для штока и втулки важны одни условия контакта, для шара и седла - другие. До выбора состава определяют, что требуется в первую очередь: снижение крутящего момента, уменьшение риска заедания, защита от износа или сочетание этих задач. Затем оценивают материалы деталей, нагрузку, температуру, рабочую среду и частоту циклов.
В сухих покрытиях используют твердые смазочные компоненты, в том числе дисульфид молибдена, ПТФЭ и графит, в сочетании со связующими смолами. Их соотношение влияет на свойства пленки, поэтому само название компонента не дает достаточного основания для подбора. Нужно сверяться с назначением конкретного состава и проверять его совместимость с условиями эксплуатации арматуры.
Если на узле нежелательно применять пасту или жидкую смазку, а загрязненная среда повышает требования к чистоте контактных поверхностей, рассматривают сухую пленку. Она не притягивает пыль так, как могут притягивать ее пастообразные смазочные материалы. При этом покрытие не следует считать универсальной заменой смазки: рабочую температуру, нагрузку и контакт со средой оценивают для конкретного применения.
Когда для узла требуется сухая пленка на основе ПТФЭ и дисульфида молибдена, в подборе рассматривают MODENGY 1014. Такой состав может быть уместен там, где нужно совместить снижение трения с химической стойкостью покрытия; применимость к конкретной арматуре подтверждают проверкой условий эксплуатации и требований к поверхности. Если при пуске возможны низкая температура или нестабильная нагрузка, эти режимы также включают в программу оценки, а не принимают совместимость на веру.
Температурные диапазоны покрытий различаются: для отдельных составов указывается диапазон от −75 до +255 °C. Это значение нельзя автоматически относить к любому антифрикционному покрытию или к любой арматуре. При закупке снабженец должен сверить характеристики выбранного материала с температурой, средой и требованиями проекта.
Антифрикционное покрытие и наружная защита арматуры
Антифрикционное покрытие трубопроводной арматуры наносят на рабочие контактные поверхности, чтобы снизить трение.
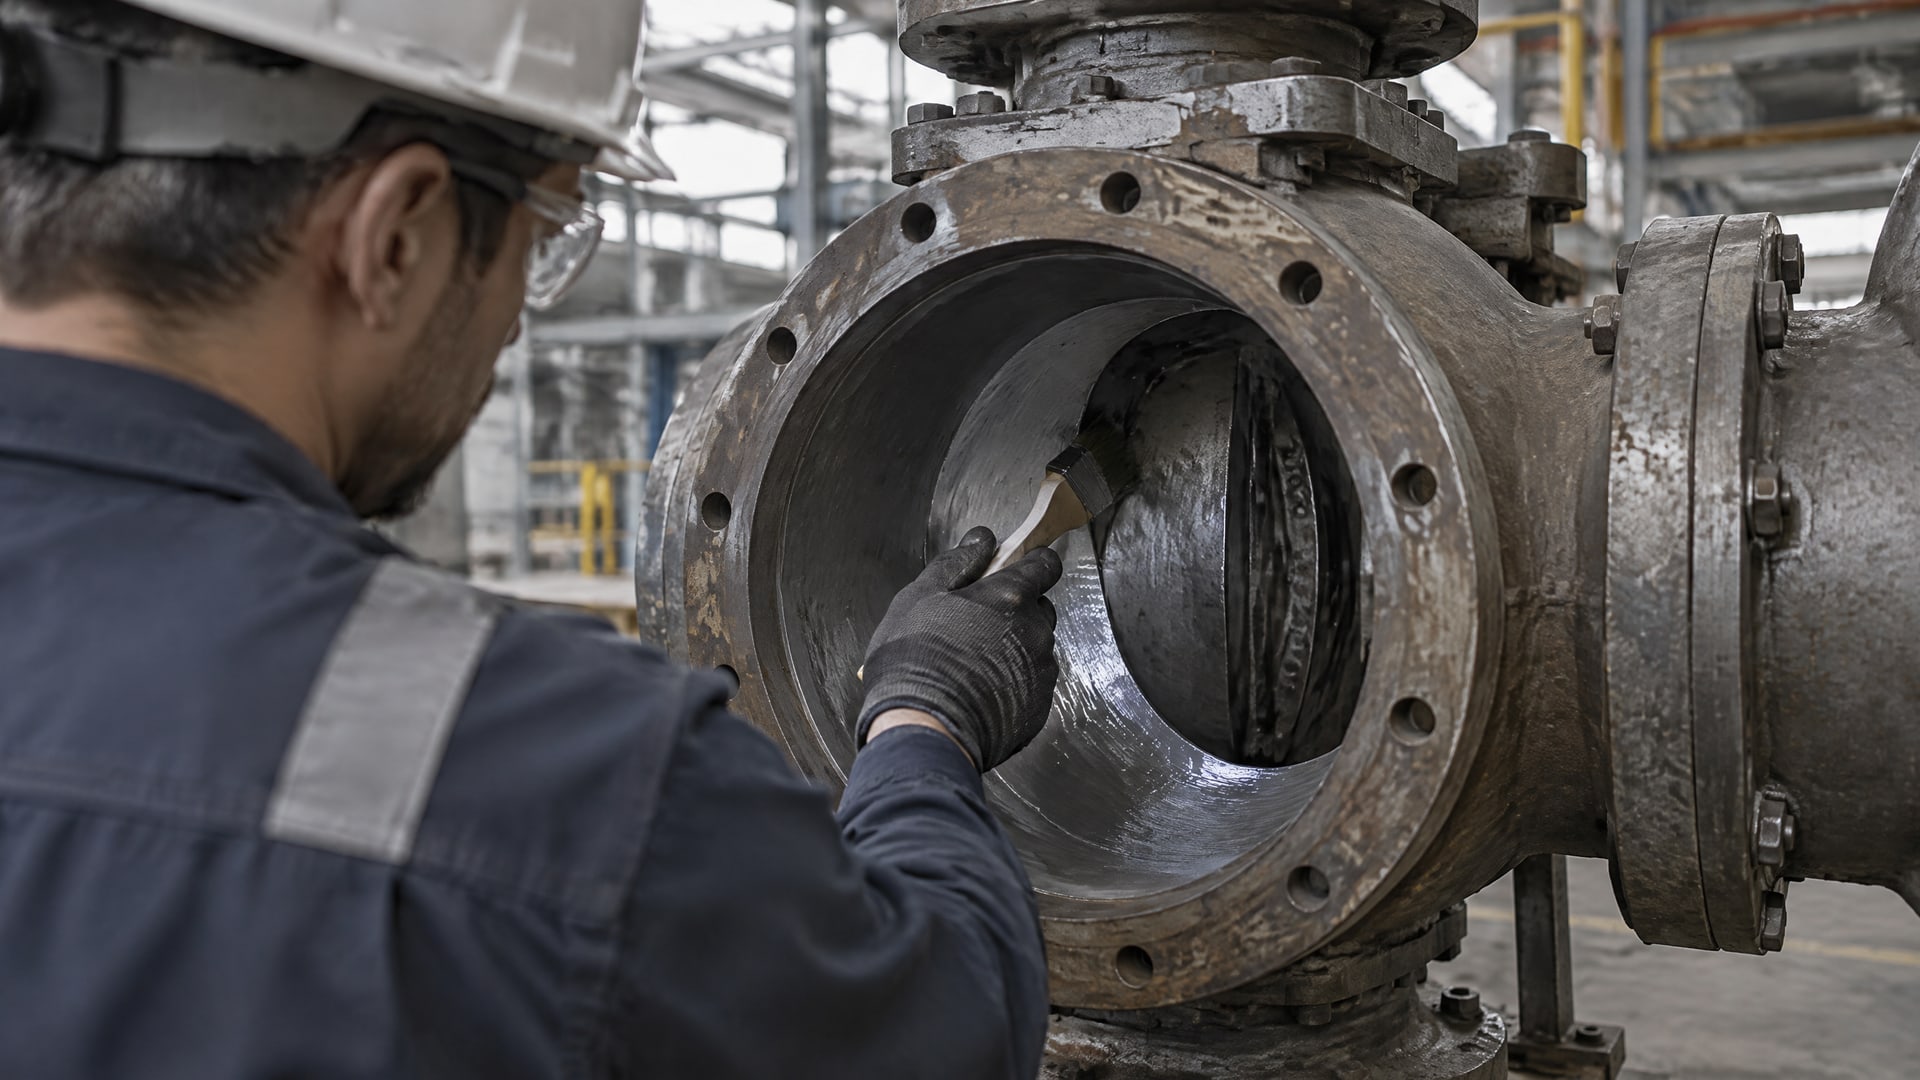
Наружное защитное покрытие решает другую задачу: помогает защищать корпус и другие внешние поверхности от коррозионного воздействия. Для подземной арматуры эти системы могут применяться одновременно, но их нельзя считать взаимозаменяемыми.
Для наружной защиты в отраслевых руководствах приводят типовую толщину покрытия FBE 300–500 мкм, а для жидких эпоксидных систем - 200–400 мкм. В проектной документации для многослойных систем защиты подземной арматуры встречается требование общей толщины до 1500 мкм. Эти значения относятся к защитным системам и не задают толщину внутренней антифрикционной пленки, для которой типичен диапазон 10–20 мкм.
Смешение функций приводит к ошибкам в спецификации. Например, наружная антикоррозионная система не обеспечивает автоматически низкое трение в паре «шар–седло», а тонкая сухая пленка не заменяет многослойную защиту корпуса, если она требуется проектом. В технической документации полезно отдельно указать поверхности нанесения, назначение каждого слоя и критерии приемки.
На отдельных покрытиях заявляют стойкость к коррозии более 672 часов в солевом тумане по ISO 9227. Такой результат характеризует конкретный материал и испытание, но не подтверждает автоматически его пригодность для любой детали трубопровода. Для выбора важно учитывать конструкцию узла и условия его эксплуатации, а также проверять, к какой именно системе и поверхности относится показатель.
Если проектом предусмотрено несколько видов покрытий, инженеру следует проверить их взаимное расположение и совместимость. Для закупщика это означает необходимость запрашивать спецификацию не только на материал, но и на область его применения. В документах должны быть разделены требования к рабочим парам, наружной защите и любым твердым износостойким слоям.
Нанесение антифрикционного покрытия: подготовка и толщина
Долговечность сухой пленки во многом определяется состоянием поверхности до нанесения.
В зависимости от материала и процесса применяют механическую обработку, обезжиривание, абразивоструйную очистку, фосфатирование или анодирование. Конкретную последовательность задают технологией выбранного покрытия и требованиями к детали. Если пропустить подготовку или выполнить ее нестабильно, сцепление пленки с поверхностью и итоговые характеристики могут ухудшиться.
Типовая толщина сухого антифрикционного покрытия составляет 10–20 мкм. Для арматуры большого диаметра важно поддерживать повторяемость этого слоя на всех рабочих поверхностях: неодинаковая толщина способна повлиять на зазоры, посадку и момент открытия или закрытия. Контроль нужен не только после нанесения, но и при разработке процесса, чтобы подтвердить, что выбранный режим подходит для геометрии детали.
Составы могут отверждаться на воздухе или проходить термоотверждение. Выбор способа зависит от конкретного материала и технологических возможностей производства. Нельзя переносить режим одного покрытия на другое без проверки: условия подготовки и отверждения влияют на итоговую пленку.
Перед запуском серийного нанесения оценивают доступность поверхностей для обработки и измерений. У сложных деталей важно учитывать кромки, переходы и зоны контакта, где равномерность покрытия может отличаться. При необходимости технологию проверяют на образцах или деталях, представляющих рабочую пару, а критерии оценки фиксируют заранее. Такой порядок помогает выявить несоответствия до сборки арматуры.
Для снабженца и инженера спецификация на нанесение должна содержать как минимум назначение покрытия, поверхности обработки и требуемую толщину. Следует также зафиксировать требования к подготовке и отверждению. Это позволяет сопоставлять предложения подрядчиков по технологическому процессу, а не только по названию материала.
Контроль качества и подтверждение результата
Контроль антифрикционного покрытия включает проверку толщины, целостности слоя и адгезии.
Для защитных покрытий арматуры также применяют проверку пористости. Эти методы отвечают на разные вопросы: измерение толщины подтверждает размер слоя, тест на пористость помогает обнаружить дефекты сплошности, а оценка адгезии показывает качество сцепления с основой. Конкретный набор проверок определяют требования проекта и назначение покрытия.
Для тонкой пленки толщиной 10–20 мкм особенно важно использовать метод контроля, подходящий для заданного диапазона и геометрии детали. Измерения должны охватывать рабочие зоны, а не только удобные для доступа участки. Если проверять лишь отдельную точку, результат не покажет равномерность покрытия по всей поверхности контакта.
Одних данных о толщине недостаточно, чтобы подтвердить снижение крутящего момента. Результат зависит от сочетания материалов, качества поверхности и условий работы. Поэтому при необходимости его оценивают на собранном узле или по предусмотренной программе испытаний. Исходные условия испытания, порядок циклов и критерий приемки согласуют до начала работ.
В требованиях к арматуре могут присутствовать и параметры твердых износостойких покрытий, например слой толщиной не менее 400 мкм после обработки и твердость от 1050 Vickers. Их следует проверять отдельно от сухой антифрикционной пленки: различаются толщина, назначение и методы оценки. Указание таких характеристик в одной спецификации не означает, что они относятся к одному слою.
При приемке полезно сверить фактическую технологию с документацией: подготовка поверхности, способ отверждения, измерения толщины и результаты проверки адгезии должны соответствовать согласованным требованиям. Если задача проекта - снижение крутящего момента, контроль нанесения дополняют проверкой работы арматуры в заданных условиях. Так можно оценить не только наличие покрытия, но и его вклад в работу узла.
Ограничения применения и выбор решения
Антифрикционное покрытие может уменьшить трение и рабочий момент, но не устраняет все причины повышенного усилия на приводе.
На результат влияют конструкция узла, состояние поверхностей, посадки, режим эксплуатации и параметры привода. Поэтому при проблемах с открытием или закрытием сначала устанавливают источник сопротивления, а затем определяют, достаточно ли изменения покрытия или требуется пересмотр пары трения и привода.
Не следует считать, что более толстый слой даст более выраженный эффект. Для сухих антифрикционных пленок типичны 10–20 мкм, а превышение требуемой толщины может повлиять на посадку деталей. Аналогично, высокое значение твердости само по себе не подтверждает низкий коэффициент трения: твердое износостойкое покрытие и твердосмазочная пленка выполняют разные функции.
Выбор также зависит от рабочей среды и температуры. Для отдельных покрытий приводится диапазон от −75 до +255 °C, но это характеристика конкретных составов, а не общий предел для всех материалов. Проверяют совместимость покрытия с контактирующей средой и режимом циклической работы. Если арматура работает в загрязненной или пыльной зоне, сухая пленка может быть предпочтительнее пастообразных материалов, однако итоговый выбор подтверждают условиями применения.
До закупки полезно сформировать техническое задание, в котором указаны:
тип арматуры и конкретная пара трения;
требуемая функция покрытия: снижение момента, защита от износа, заедания или коррозии;
материалы деталей, температура и рабочая среда;
требования к толщине, подготовке поверхности и отверждению;
методы контроля и критерии приемки.
Такая детализация помогает закупщику сопоставить предложения по назначению и технологии. Инженер, в свою очередь, получает основу для проверки совместимости покрытия с узлом и оценки результата на арматуре.
Часто задаваемые вопросы
Как антифрикционное покрытие снижает крутящий момент?
Покрытие уменьшает трение между рабочими деталями, например шаром и седлом или штоком и втулкой. За счет этого может снизиться усилие, необходимое для открытия и закрытия арматуры. Фактический результат зависит от материалов пары, состояния поверхности, толщины пленки и условий эксплуатации.
Какая толщина антифрикционного покрытия нужна для трубопроводной арматуры?
Для сухих антифрикционных покрытий типична толщина 10–20 мкм. Это не универсальное требование для всех составов: точное значение выбирают по спецификации покрытия и конструкции пары трения. Более толстый слой не обязательно улучшает свойства и может повлиять на посадку деталей и зазоры.
Заменяет ли антифрикционное покрытие смазку?
Не во всех случаях. Сухая пленка подходит для ряда узлов, где требуется уменьшить трение без применения пасты или жидкой смазки, в том числе в загрязненной среде. Но покрытие подбирают с учетом температуры, нагрузки и рабочей среды; его пригодность для конкретного режима нужно подтвердить.
Можно ли оценивать результат только по толщине слоя?
Нет. Толщина помогает проверить соблюдение технологии, но сама по себе не подтверждает снижение крутящего момента. На работу узла влияют подготовка поверхности, адгезия, равномерность пленки, материалы контактирующих деталей и условия эксплуатации. При необходимости результат проверяют на собранной арматуре по согласованной программе испытаний.
Заключение
Антифрикционные покрытия применяют в трубопроводной арматуре больших диаметров для снижения трения в рабочих парах и уменьшения крутящего момента. Результат зависит от правильного выбора состава, подготовки поверхности, толщины сухой пленки и контроля нанесения. Наружные антикоррозионные системы и твердые износостойкие слои решают отдельные задачи, поэтому их параметры нельзя переносить на антифрикционное покрытие.
Следующий шаг - описать условия работы конкретного узла: пару трения, материалы деталей, среду, температуру и требуемый момент. На этой основе можно сформировать техническое задание на покрытие, согласовать толщину и процесс нанесения, а затем определить методы проверки на готовой арматуре.