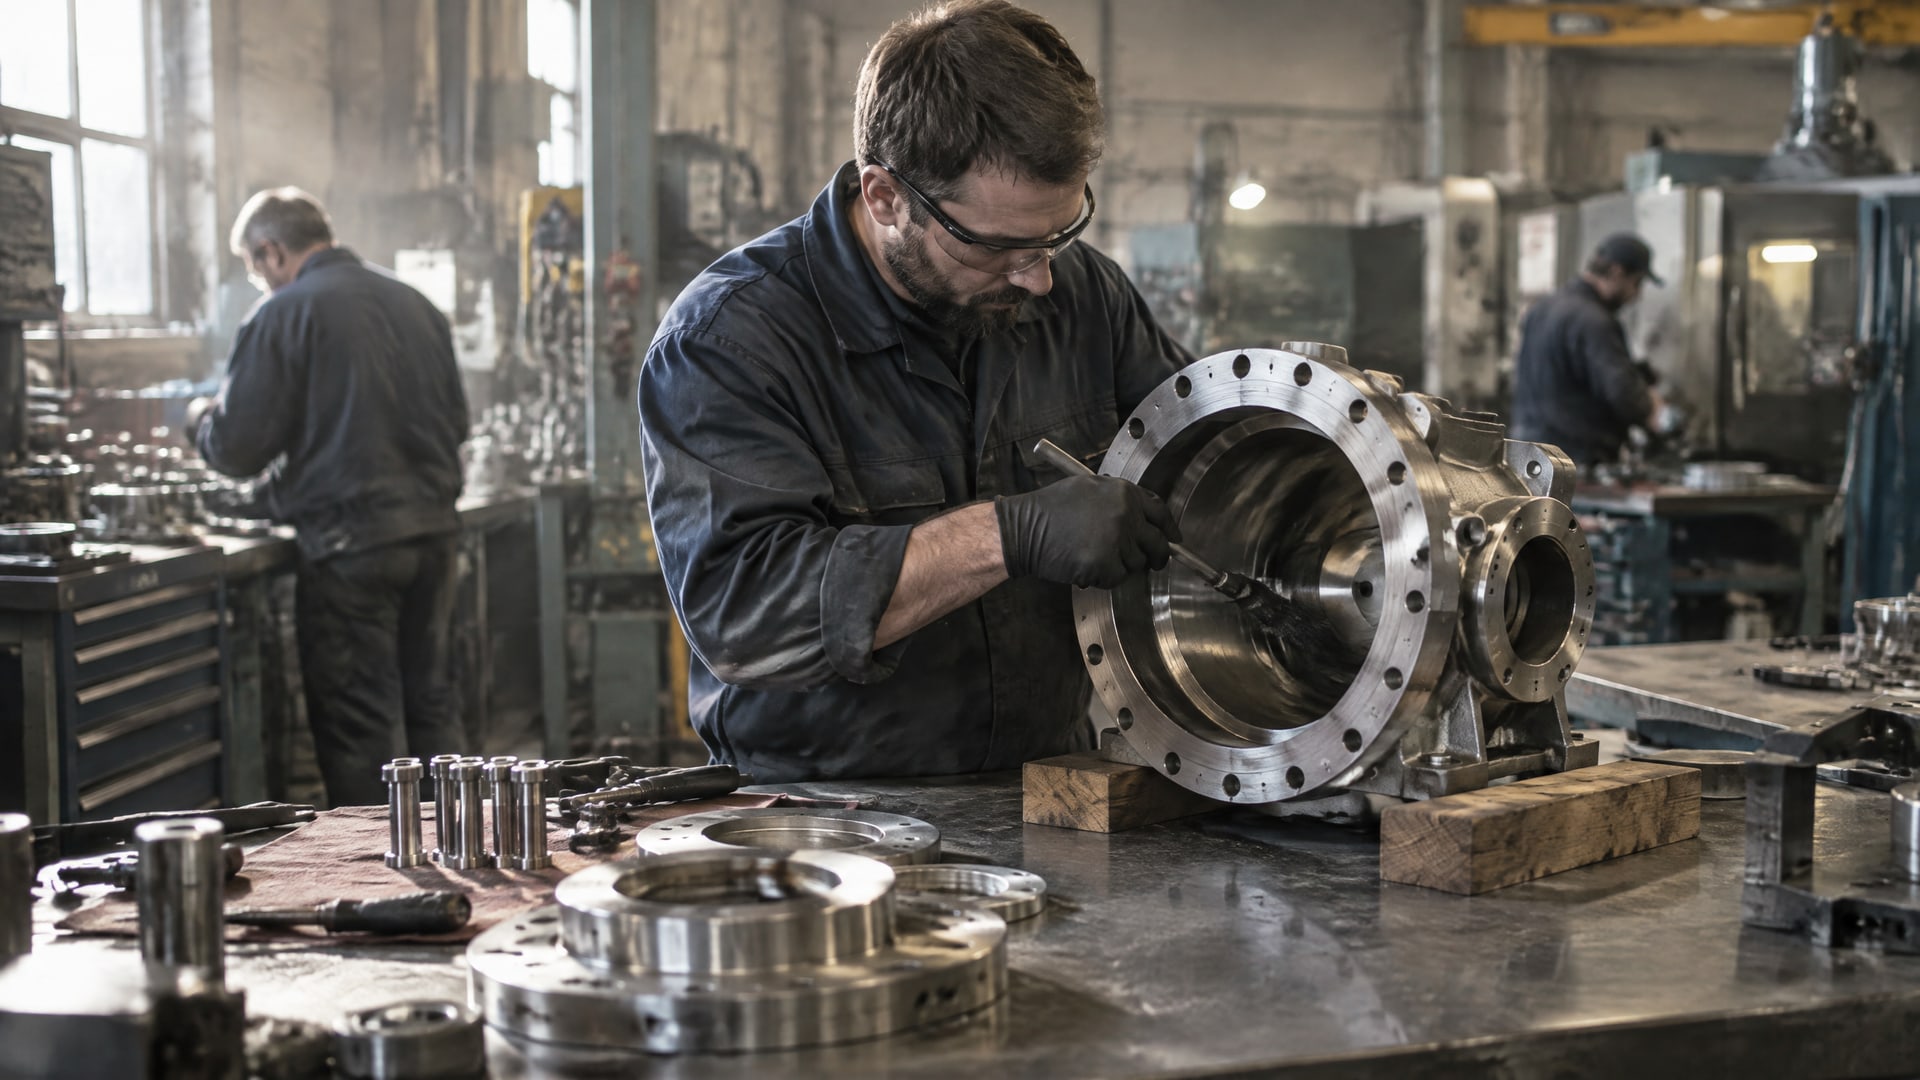
Надежная защита внутренних диаметров антифрикционным твердосмазочным покрытием начинается с подготовки металла: поверхность очищают и обезжиривают, удаляют рыхлые загрязнения, затем создают профиль, подходящий для выбранной системы. Одного обезжиривания часто недостаточно: для улучшения сцепления применяют абразивную или химическую предобработку. Конкретный способ и параметры определяют по материалу детали и технической документации покрытия.
Статья будет полезна инженерам, технологам и снабженцам, которые планируют нанесение покрытия на втулки, отверстия и другие внутренние поверхности. Разберем, как организовать подготовку поверхности перед покрытием, чем отличаются методы для стали, алюминия и нержавеющей стали и на какие параметры обратить внимание, чтобы снизить риск локального отслоения.
Почему подготовка поверхности важна для защиты внутренних диаметров
Твердосмазочное покрытие должно сцепиться с основанием по всей площади, в том числе в труднодоступной зоне отверстия.
Масло, пыль, ржавчина, окалина и остатки абразива могут помешать равномерному нанесению и ослабить адгезию. Поэтому подготовка поверхности перед покрытием включает не только очистку, но и выбор подходящего микрорельефа.
Для внутренних диаметров эта задача усложняется доступом. Инструмент или поток абразива могут обработать входную часть отверстия лучше, чем удаленную. В результате профиль поверхности по длине детали получается неоднородным, а после обработки внутри могут остаться частицы. Перед нанесением важно проверить, что средство очистки и выбранный способ подготовки позволяют обработать всю рабочую зону, а продувка или промывка удаляет загрязнения и остатки абразива.
Зеркальная гладкость не всегда улучшает сцепление. Для сухих пленочных смазочных покрытий указывают на необходимость механической подготовки поверхности и контролируемой шероховатости. В одном из технических документов приведен ориентир 32 RMS или грубее. Это не универсальная норма: значение следует применять только тогда, когда оно согласуется с документацией покрытия и требованиями к детали.
В общих системах подготовки металла перед нанесением покрытия удаляют окалину, ржавчину, пыль, жиры и масла. Стандарт ISO 12944-5 рассматривает защитные системы для стальных конструкций, а требования к подготовке поверхности связаны с ISO 12944-4 и состоянием стали по ISO 8501-1. Эти документы помогают понять общий принцип подготовки, но не заменяют технологическую документацию конкретного антифрикционного покрытия.
Что проверить до начала работ
Материал детали и состояние поверхности, включая наличие окалины, ржавчины и следов предыдущего покрытия.
Доступность всей внутренней поверхности для очистки и абразивной или химической обработки.
Требуемый профиль поверхности и допустимый способ предобработки по документации покрытия.
Возможность удалить загрязнения и абразив из отверстия перед нанесением.
Подготовка поверхности перед покрытием: последовательность операций
Рабочую последовательность строят от удаления загрязнений к формированию поверхности для адгезии.
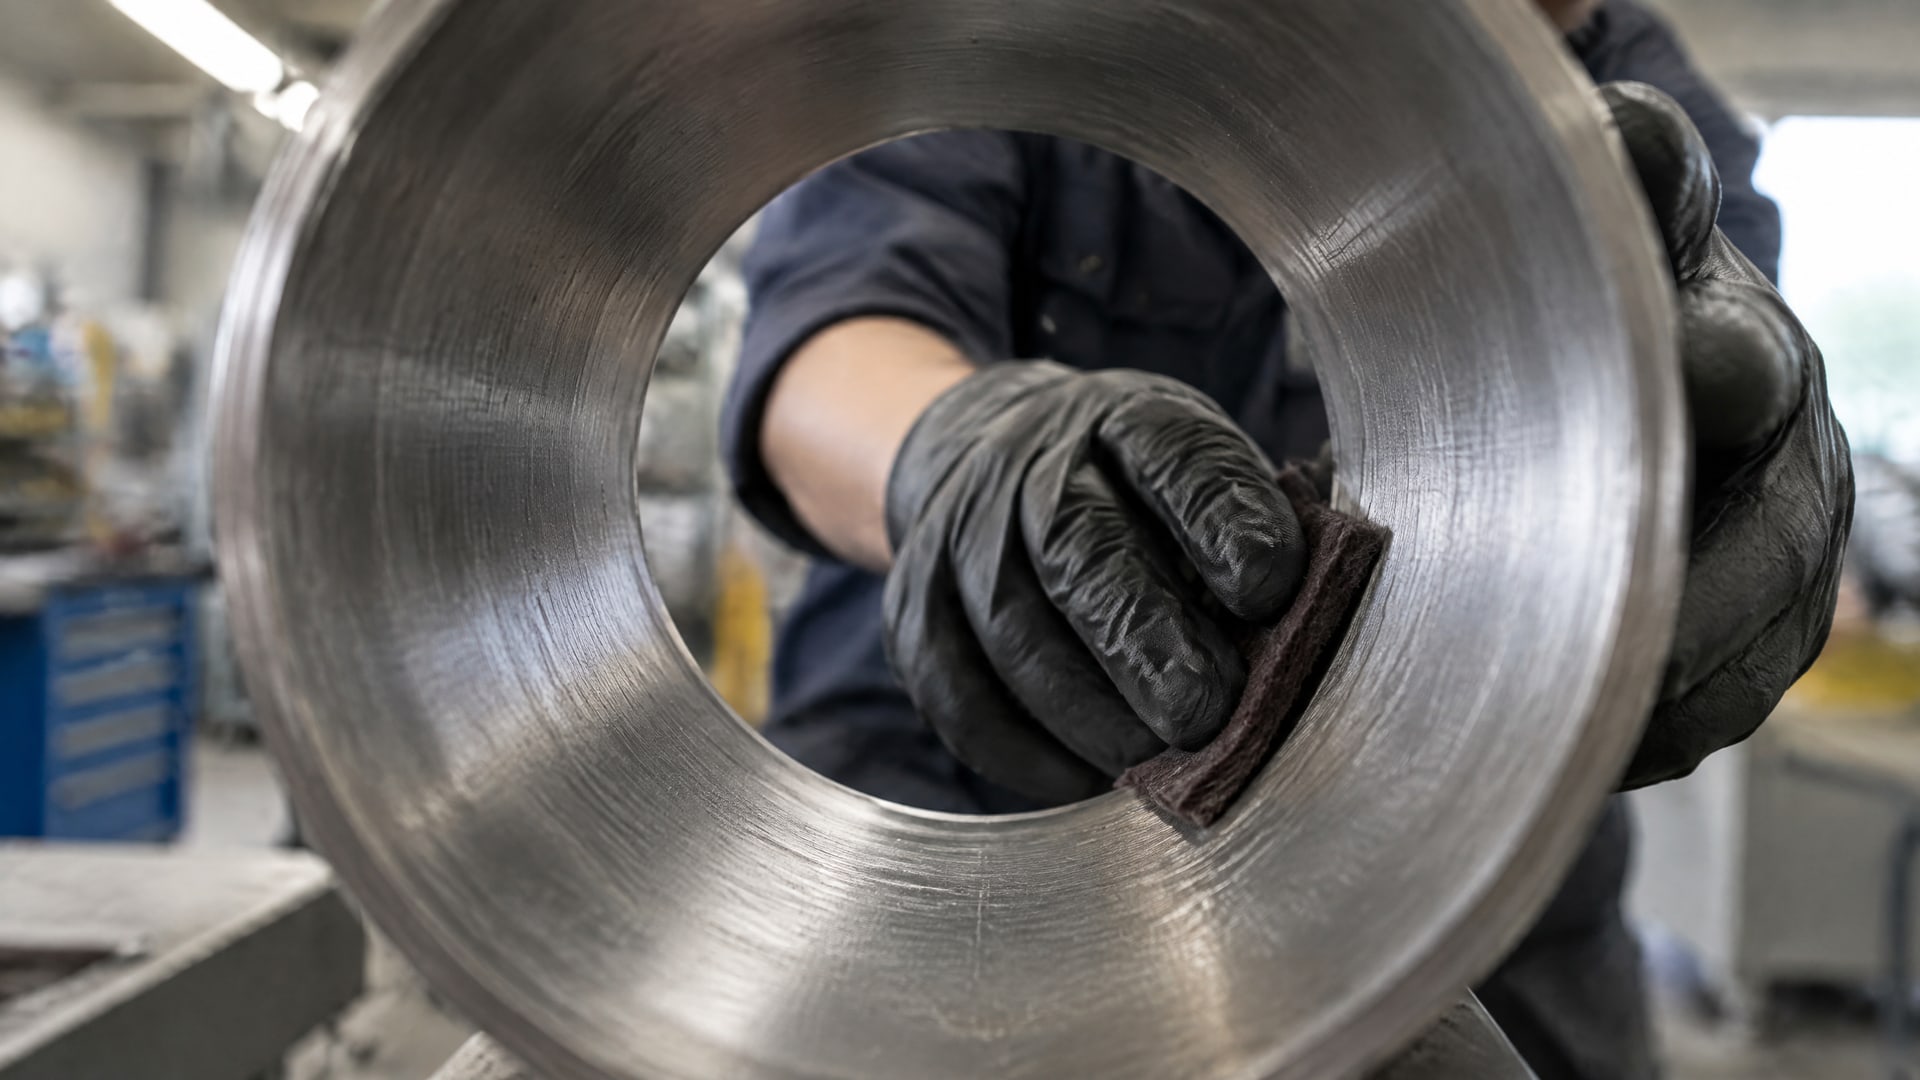
Сначала деталь очищают и обезжиривают, затем применяют выбранную механическую или химическую предобработку. После этого убирают остатки процесса и проверяют готовность поверхности к нанесению. Если изменить порядок операций или пропустить одну из них, загрязнения могут остаться под покрытием.
Для внутренних диаметров заранее оценивают, как обеспечить равномерный доступ к поверхности. Например, при абразивной обработке важны направление потока и возможность обработать отверстие по всей длине. После обработки нужно удалить частицы абразива, а не оставлять их внутри детали. Технические рекомендации по сухим пленочным покрытиям отдельно подчеркивают необходимость отсутствия грязи, масла и рыхлых включений перед нанесением.
На этапе очистки не ограничиваются визуально чистыми торцами. Загрязнения могут сохраняться в глубине отверстия или на участках, где ограничен доступ. Поэтому способ промывки, продувки и контроля выбирают с учетом геометрии детали. Если внутри есть каналы, уступы или глухие участки, их включают в план проверки, а не считают чистыми по умолчанию.
Затем формируют профиль, который соответствует требованиям покрытия. Для стали это может быть фосфатирование или абразивная обработка; для других материалов применяют иные варианты предобработки. После химической операции соблюдают предусмотренные для нее промывку и сушку. Например, для упрощенного режима железофосфатирования описан раствор ортофосфорной кислоты концентрацией 1-2% с целевым pH 2-4, после чего поверхность промывают и сушат. Это частный режим, а не универсальная инструкция для любой детали и покрытия.
Перед нанесением стоит зафиксировать состояние поверхности и параметры подготовки в технологической карте. Для закупщика такая запись помогает сравнивать предложения подрядчиков по конкретным операциям, а для инженера - отслеживать повторяемость процесса от партии к партии. Требования к шероховатости, чистоте и способу обработки в карте должны соответствовать документации выбранного покрытия.
Фосфатирование перед покрытием или абразивная обработка
Для стали среди распространенных способов повышения адгезии называют фосфатирование и абразивную подготовку.
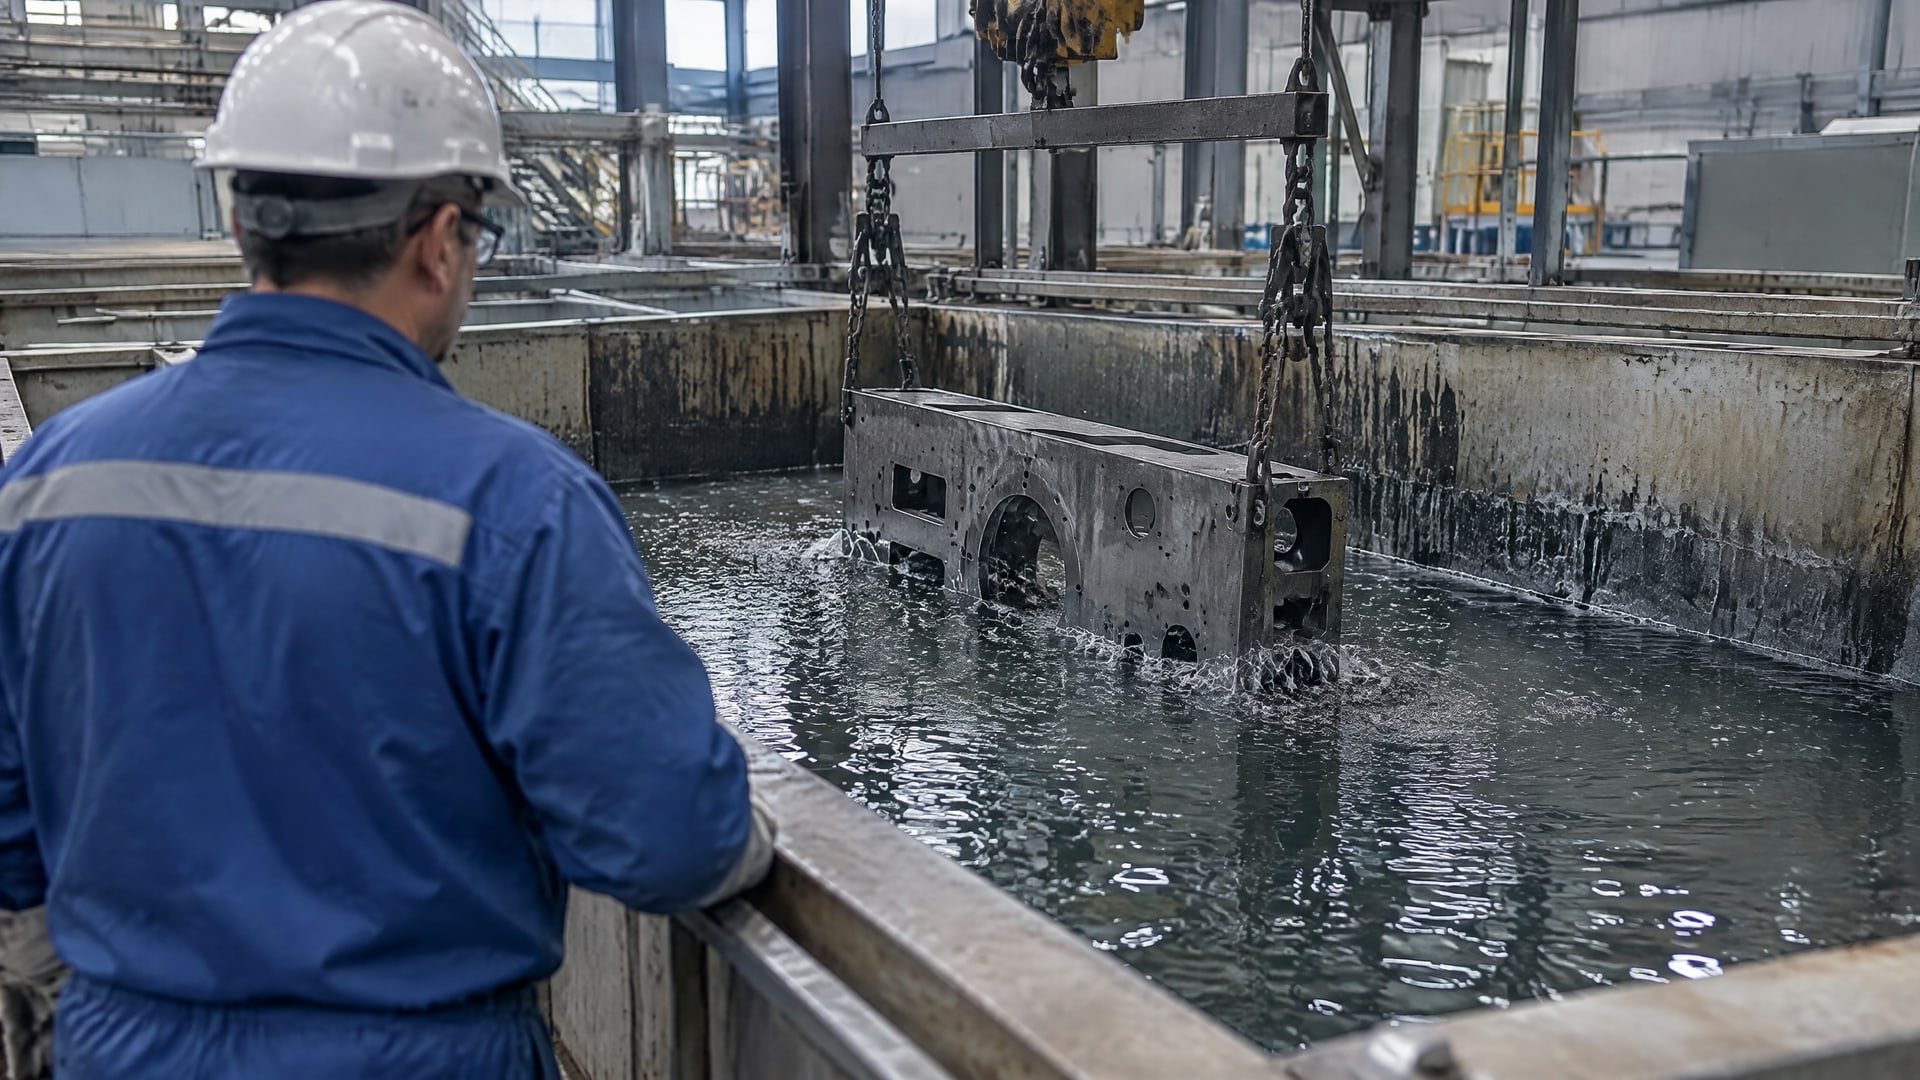
Фосфатный слой создает подготовленную поверхность под покрытие, а абразивная обработка удаляет загрязнения и формирует микрорельеф. Выбор между этими методами зависит от материала, конструкции детали, возможностей процесса и требований технической документации.
Для углеродистой и легированной стали приводят марганцевое или цинковое фосфатирование с массой слоя 3-10 г/м². Для абразивного матирования стали указан ориентир давления 0,2-0,4 МПа и профиля Ra 0,8-1,5 мкм; в качестве абразива приводятся оксид алюминия или дробь. Эти значения помогают оценить порядок параметров, но не задают единый режим для всех твердосмазочных покрытий. Если документация конкретной системы содержит собственные требования, приоритет у них.
Маркировка 180 grit также встречается как ориентир для абразивной подготовки отдельных покрытий; в одном из описаний она приведена вместе с размером 80 мкм. Это не универсальный стандарт и не основание автоматически назначать такой абразив для любой детали. Параметр согласуют с требуемым профилем поверхности и способом нанесения.
Для алюминия и его сплавов в качестве предобработки рассматривают конверсионные покрытия или твердое анодирование. Для нержавеющей стали упоминаются пассивация и легкая пескоструйная обработка; в связи с пассивацией приводится ASTM A967. Поэтому фосфатирование нельзя считать обязательной операцией для всех металлов. Неверно выбранный метод может не соответствовать материалу детали или требованиям покрытия.
Пескоструй и внутренние поверхности
Пескоструй для антифрикционного покрытия должен обеспечивать контролируемое матирование, а не только видимую очистку. На внутреннем диаметре особенно важны равномерность обработки и удаление остатков абразива. Если технологически невозможно надежно обработать всю поверхность, следует рассмотреть другой предусмотренный системой метод или изменить процесс подготовки.
Адгезия твердосмазочных покрытий и контроль результата
Адгезия твердосмазочных покрытий зависит от чистоты основания, состояния металла и сформированного профиля.
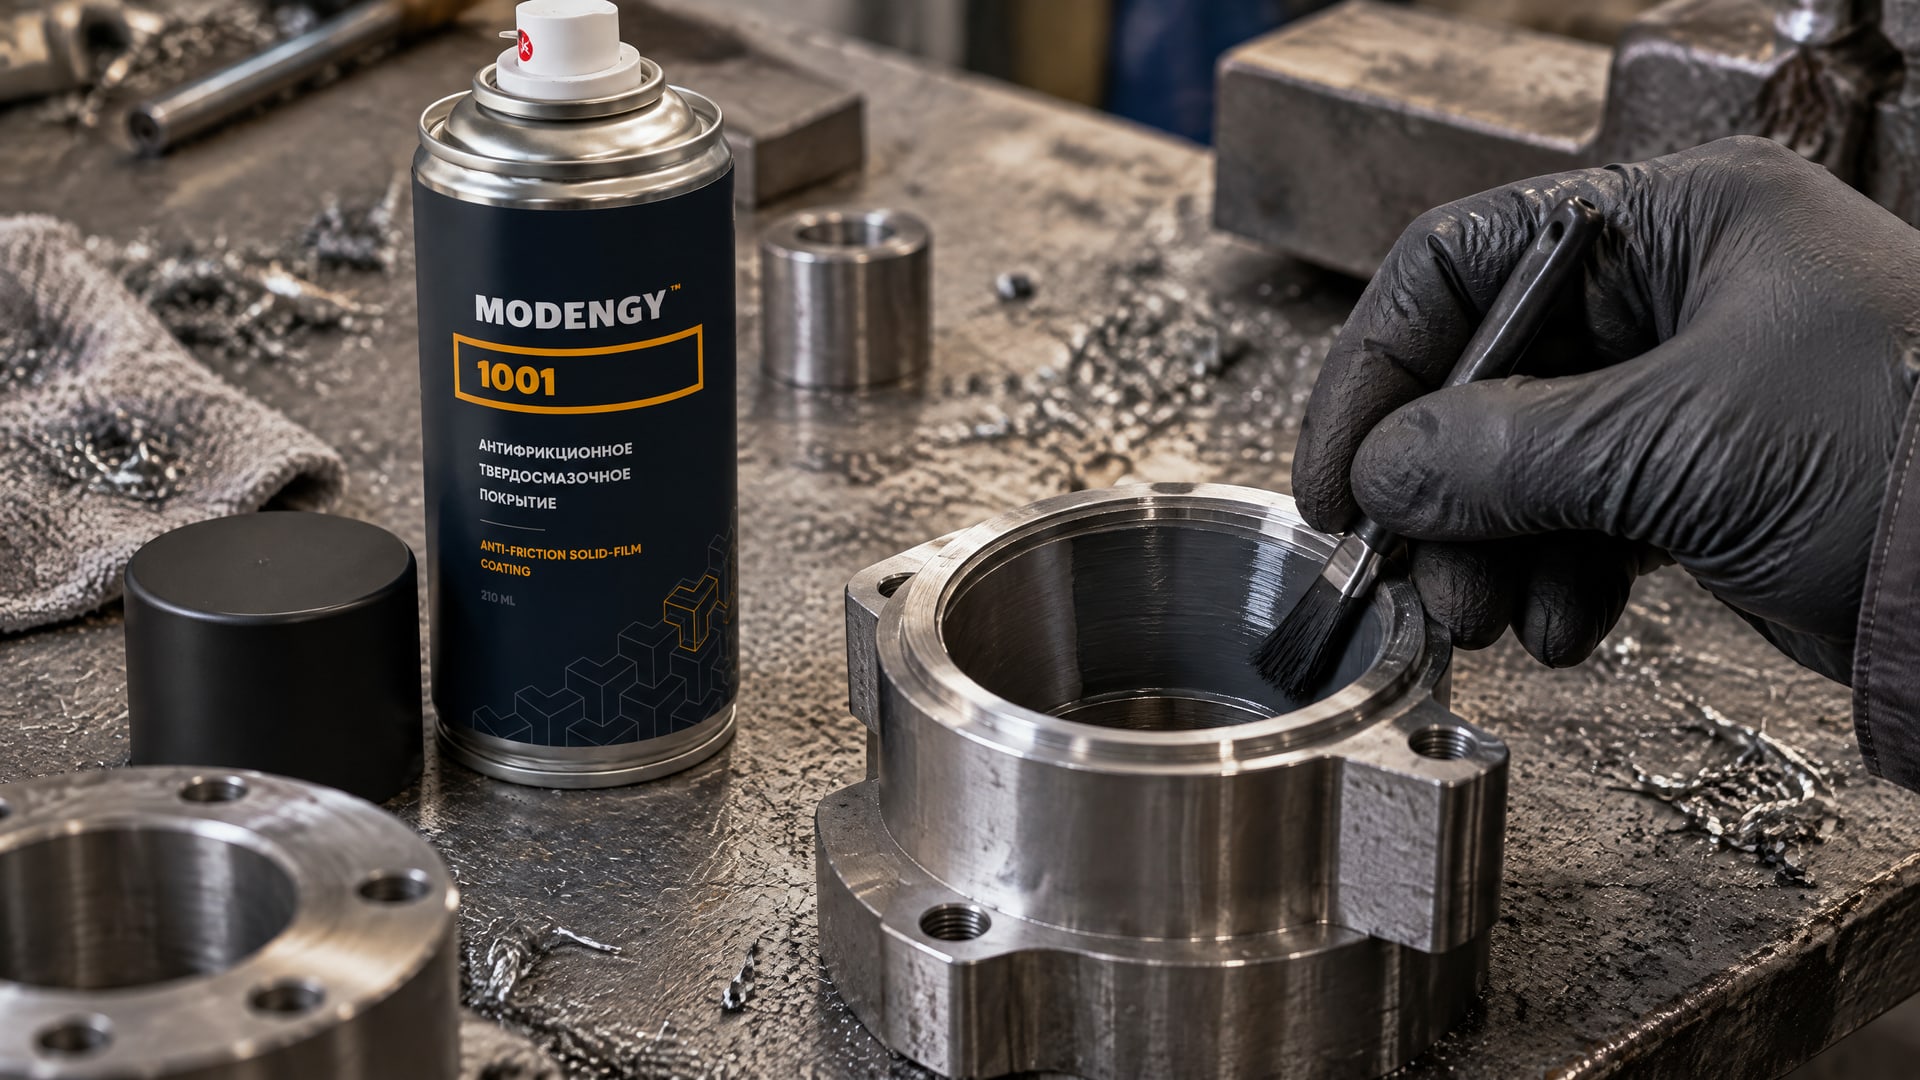
Недостаточная очистка оставляет загрязнения между покрытием и деталью, а чрезмерно гладкая поверхность может не соответствовать требованиям выбранной системы. При высоком сдвиге или вибрации контроль профиля и чистоты особенно важен: эти условия повышают значение стабильного сцепления слоя с основанием.
Для внутренних диаметров контроль проводят не только у входа в отверстие. Проверяют доступные участки по всей рабочей длине, уделяя внимание местам с уступами и изменением сечения. До нанесения необходимо убедиться, что внутри нет рыхлых включений, пыли, масла и остатков абразива. При необходимости процесс очистки и осмотра организуют так, чтобы оценить не только наружную кромку, но и внутреннюю поверхность.
Полезно разделить контроль на несколько этапов:
После очистки проверяют удаление масла, жира, пыли, окалины и ржавчины.
После абразивной обработки контролируют требуемый профиль и удаляют остатки абразива.
После химической предобработки выполняют предусмотренные промывку и сушку.
Перед нанесением сверяются с требованиями к материалу основания, чистоте и шероховатости.
В качестве общего контекста для подготовки стальных поверхностей применяют ISO 12944-5, связанный с ISO 12944-4 и ISO 8501-1. Однако эти стандарты относятся к защитным системам для стали и не устанавливают автоматически режим подготовки для антифрикционного покрытия. Инженер сверяет требования к поверхности с документацией именно той системы, которую планируют наносить.
Совет инженера
Сценарий: на внутреннюю поверхность детали планируют нанести MODENGY 1001, а доступ к удаленному участку ограничен.
Что делают: до нанесения организуют полное обезжиривание, выбирают совместимую с материалом детали абразивную или химическую предобработку и предусматривают удаление остатков из отверстия.
Итог: поверхность готовят по контролируемой последовательности, а не ограничиваются очисткой входной части. Параметры процесса сверяют с технической документацией покрытия.
Типичные ошибки при подготовке внутренних диаметров
Первая ошибка - считать обезжиривание достаточной подготовкой во всех случаях.
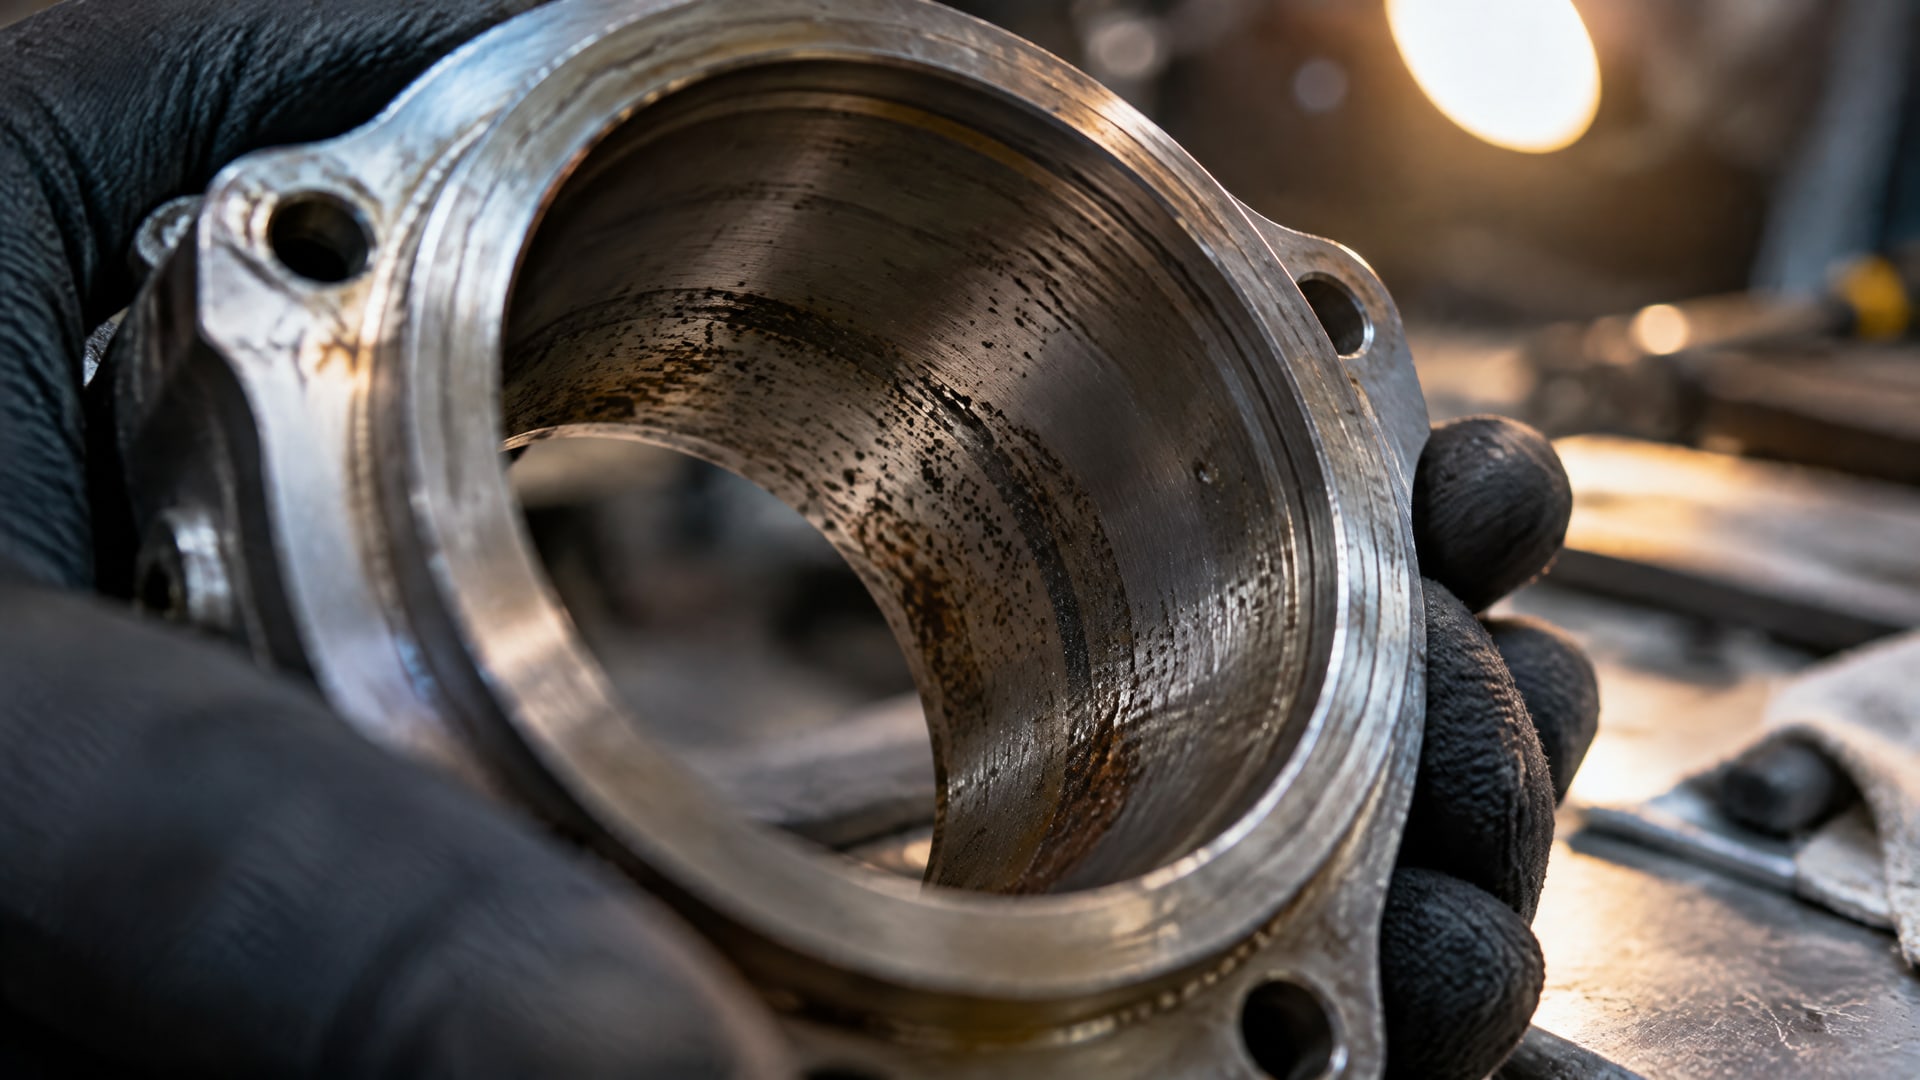
Для многих сухих пленочных покрытий в технических рекомендациях наряду с очисткой указана абразивная или химическая предобработка, повышающая адгезию. Если нанести покрытие на чистый, но неподготовленный металл, результат может не соответствовать требуемому сцеплению.
Вторая ошибка - переносить один режим на разные материалы. Фосфатирование уместно рассматривать для стали, но для алюминия приводят конверсионную обработку или твердое анодирование, а для нержавеющей стали - пассивацию или легкое абразивное матирование. Поэтому материал детали проверяют до назначения технологии, а не после обработки.
Третья ошибка - воспринимать 180 grit как обязательный стандарт. Это встречающийся практический ориентир из технических описаний отдельных систем, а не универсальное требование. Аналогично параметры 0,2-0,4 МПа и Ra 0,8-1,5 мкм нельзя применять без проверки совместимости с конкретным покрытием и геометрией детали.
Четвертая ошибка - обрабатывать только доступную часть отверстия и предполагать, что глубина очищена так же хорошо. Внутренние поверхности требуют продуманного доступа для очистки, абразивной обработки и удаления загрязнений. Особенно важно не оставлять внутри частицы после пескоструйной подготовки: их присутствие противоречит требованию чистой поверхности перед нанесением.
Пятая ошибка - полировать металл до зеркального состояния, считая это залогом лучшей адгезии. Для антифрикционного слоя важна не максимальная гладкость, а заданный и повторяемый профиль. Поэтому целевую шероховатость фиксируют заранее и проверяют после подготовки, а не корректируют на глаз непосредственно перед нанесением.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие только после обезжиривания?
Для многих сухих пленочных покрытий одной очистки недостаточно. В технических рекомендациях вместе с обезжириванием указывают фосфатирование или абразивную подготовку для улучшения сцепления. Окончательное решение зависит от материала детали и требований конкретной системы, поэтому технологию сверяют с ее документацией до начала работ.
Обязательно ли фосфатирование перед покрытием?
Нет, фосфатирование не является обязательным способом для всех материалов. Его часто рассматривают для углеродистой и легированной стали, тогда как для алюминия приводят конверсионные покрытия или твердое анодирование, а для нержавеющей стали - пассивацию и легкую абразивную обработку. Метод выбирают по материалу и документации покрытия.
Подойдет ли пескоструй для внутренних диаметров?
Абразивная обработка может применяться, если оборудование обеспечивает доступ ко всей рабочей поверхности и позволяет удалить остатки абразива. Для отдельных систем приводится ориентир 180 grit, но это не универсальное требование. Перед обработкой проверяют допустимый профиль, абразив и параметры процесса по технической документации покрытия.
Нужно ли делать поверхность максимально гладкой?
Нет. Зеркальная гладкость сама по себе не гарантирует хорошую адгезию. Для твердосмазочного покрытия важны чистота и контролируемый профиль, соответствующий требованиям системы. В технических материалах встречается ориентир 32 RMS или грубее, но применять его следует только при соответствии документации выбранного покрытия и детали.
Заключение
Защита внутренних диаметров антифрикционным покрытием требует полной очистки, корректной предобработки и контроля всей рабочей поверхности, а не только входа в отверстие. Для стали используют фосфатирование или абразивную обработку, для алюминия и нержавеющей стали рассматривают другие способы. Параметры вроде Ra 0,8-1,5 мкм, давления 0,2-0,4 МПа и слоя фосфата 3-10 г/м² служат ориентирами, но не заменяют требования конкретного покрытия.
Следующий шаг для инженера - определить материал и геометрию детали, затем сверить допустимую подготовку и целевые параметры с документацией покрытия. После этого следует закрепить последовательность очистки, обработки и контроля в технологической карте, отдельно предусмотрев доступ к внутренним участкам и удаление остатков абразива.