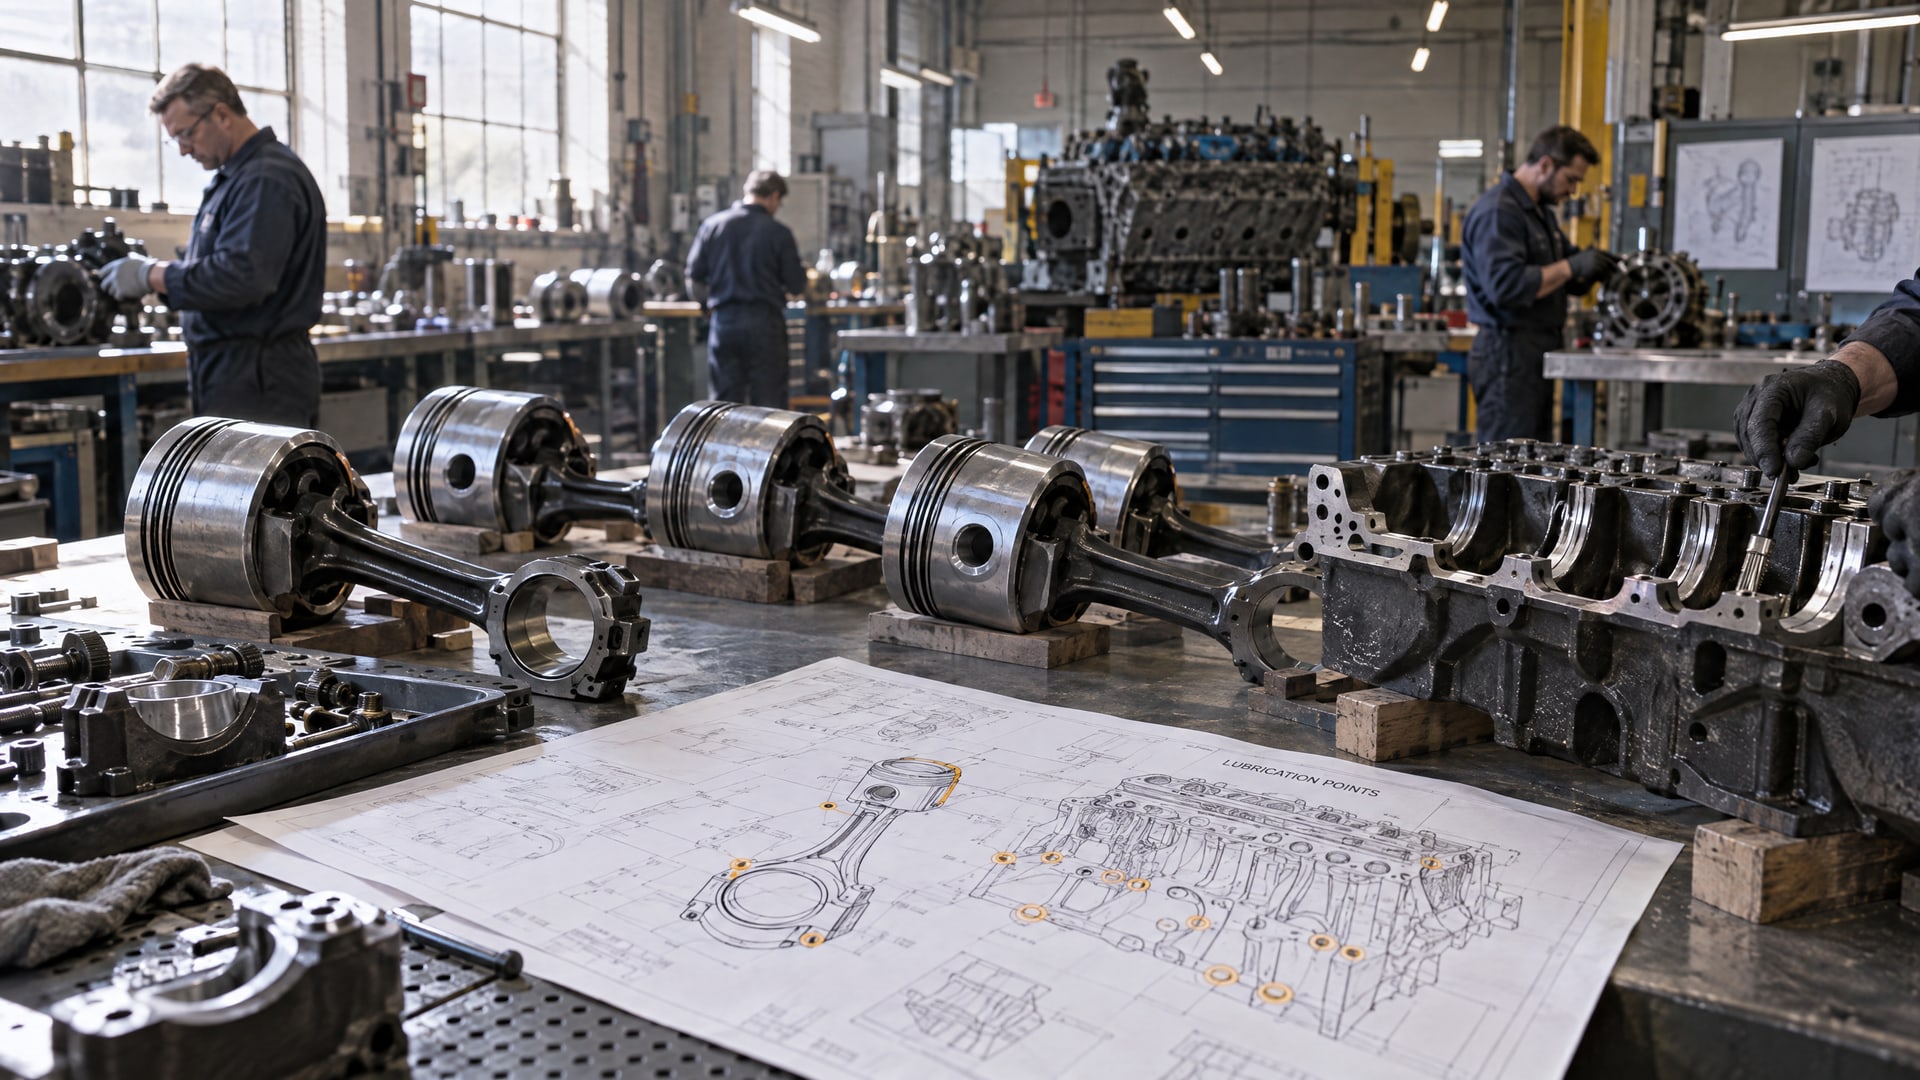
Экспресс-аудит помогает определить, какие смазочные материалы и покрытия подходят конкретным узлам, и наметить порядок их проверки перед внедрением. Для этого оценивают условия работы оборудования: температуру, нагрузку, скорость, загрязнение, влагопопадание, тип пары трения и интервалы пополнения смазки. Такой подход позволяет рассматривать твердосмазочные покрытия для поршней не отдельно от производственного процесса, а как одно из решений для конкретного узла.
Статья полезна инженерам, техническим специалистам и закупщикам, которые планируют аудит смазочных материалов на производстве. Ниже разобраны основные этапы: от карты точек смазки до сочетания полевых и лабораторных испытаний. Отдельно рассмотрены подбор пластичных смазок, трансмиссионные узлы и применение покрытий в нагруженных скользящих парах.
С чего начать аудит смазочных материалов на производстве
Экспресс-аудит не сводится к проверке наименований в закупочной документации или на складе.
Его задача - связать каждый смазываемый узел с фактическим режимом работы и оценить, насколько назначенный материал этому режиму соответствует. Для этого составляют карту точек смазки, фиксируют обслуживаемые узлы и отмечают условия, влияющие на выбор продукта.
В карточке узла полезно указать:
тип пары трения и назначение узла;
температуру, нагрузку и скорость;
вероятность попадания влаги и производственных загрязнений;
способ подачи смазки и интервалы ее пополнения;
применяемый материал и порядок контроля его состояния.
Такой перечень помогает выявить участки, где выбор смазки сделан по привычке, а не по условиям эксплуатации. Он также показывает, где недостаточно информации: например, неизвестны интервалы пополнения или способ подачи материала. До подбора замены важно уточнить эти параметры, иначе сравнение продуктов не даст надежной основы для решения.
Отдельного внимания требуют производства с вероятным случайным контактом смазки с продуктом. ISO 21469 охватывает не только формулу смазки, но и условия ее производства, упаковки, хранения и транспортировки. Сертификация предусматривает аудит производственной площадки, валидацию формул и аналитические испытания; также указаны ежегодные аудиты формул и проверки третьей стороной. Поэтому при аудите поставщика важно проверять не только маркировку материала, но и связанные с ним процедуры контроля и обращения.
Как составить карту точек смазки и выбрать консистенцию
Карта точек смазки превращает разрозненные сведения об оборудовании в основу для технического подбора.
Для каждого узла нужно сопоставить рабочую нагрузку и условия подачи материала с требованиями к смазке. Одинаковая консистенция не подходит автоматически всем подшипникам, редукторам и скользящим парам.
Класс NLGI определяют по пенетрации конуса согласно ASTM D217 и DIN ISO 2137. Классификация охватывает диапазон от NLGI 000 до NLGI 6: NLGI 000 соответствует очень жидкой или полужидкой консистенции, а NLGI 6 - очень твердой. Для подшипников типичны классы NLGI 1, NLGI 2 и NLGI 3; NLGI 2 часто используют как базовую консистенцию в промышленной практике.
При этом номер NLGI описывает консистенцию, а не универсальную пригодность материала к конкретному узлу. Важны также способ подачи, рабочая температура, нагрузка и скорость. Слишком густая смазка может ухудшить подачу и теплоотвод, поэтому принцип «чем гуще, тем лучше» не работает.
Для экспресс-аудита удобно свести наблюдения в таблицу:
| Что фиксируют | Зачем это нужно |
|---|---|
| Условия работы узла | Связать выбор смазки с температурой, нагрузкой и скоростью |
| Способ подачи | Проверить, сможет ли материал поступать к зоне трения |
| Класс NLGI | Сопоставить консистенцию с требованиями узла |
| Интервалы пополнения | Оценить принятую схему обслуживания |
| Загрязнение и влага | Учесть факторы, влияющие на работу смазки в цехе |
Снабженцу такая карта дает проверяемое основание для закупки, а инженеру - возможность объяснить, почему для разных узлов назначены разные материалы. Если параметры оборудования не подтверждены документацией или наблюдениями, их следует уточнить до выбора продукта.
Трансмиссионная смазка для техники: какие испытания учитывать
Для редукторов и трансмиссионной техники одного указания консистенции или паспортной вязкости может быть недостаточно.
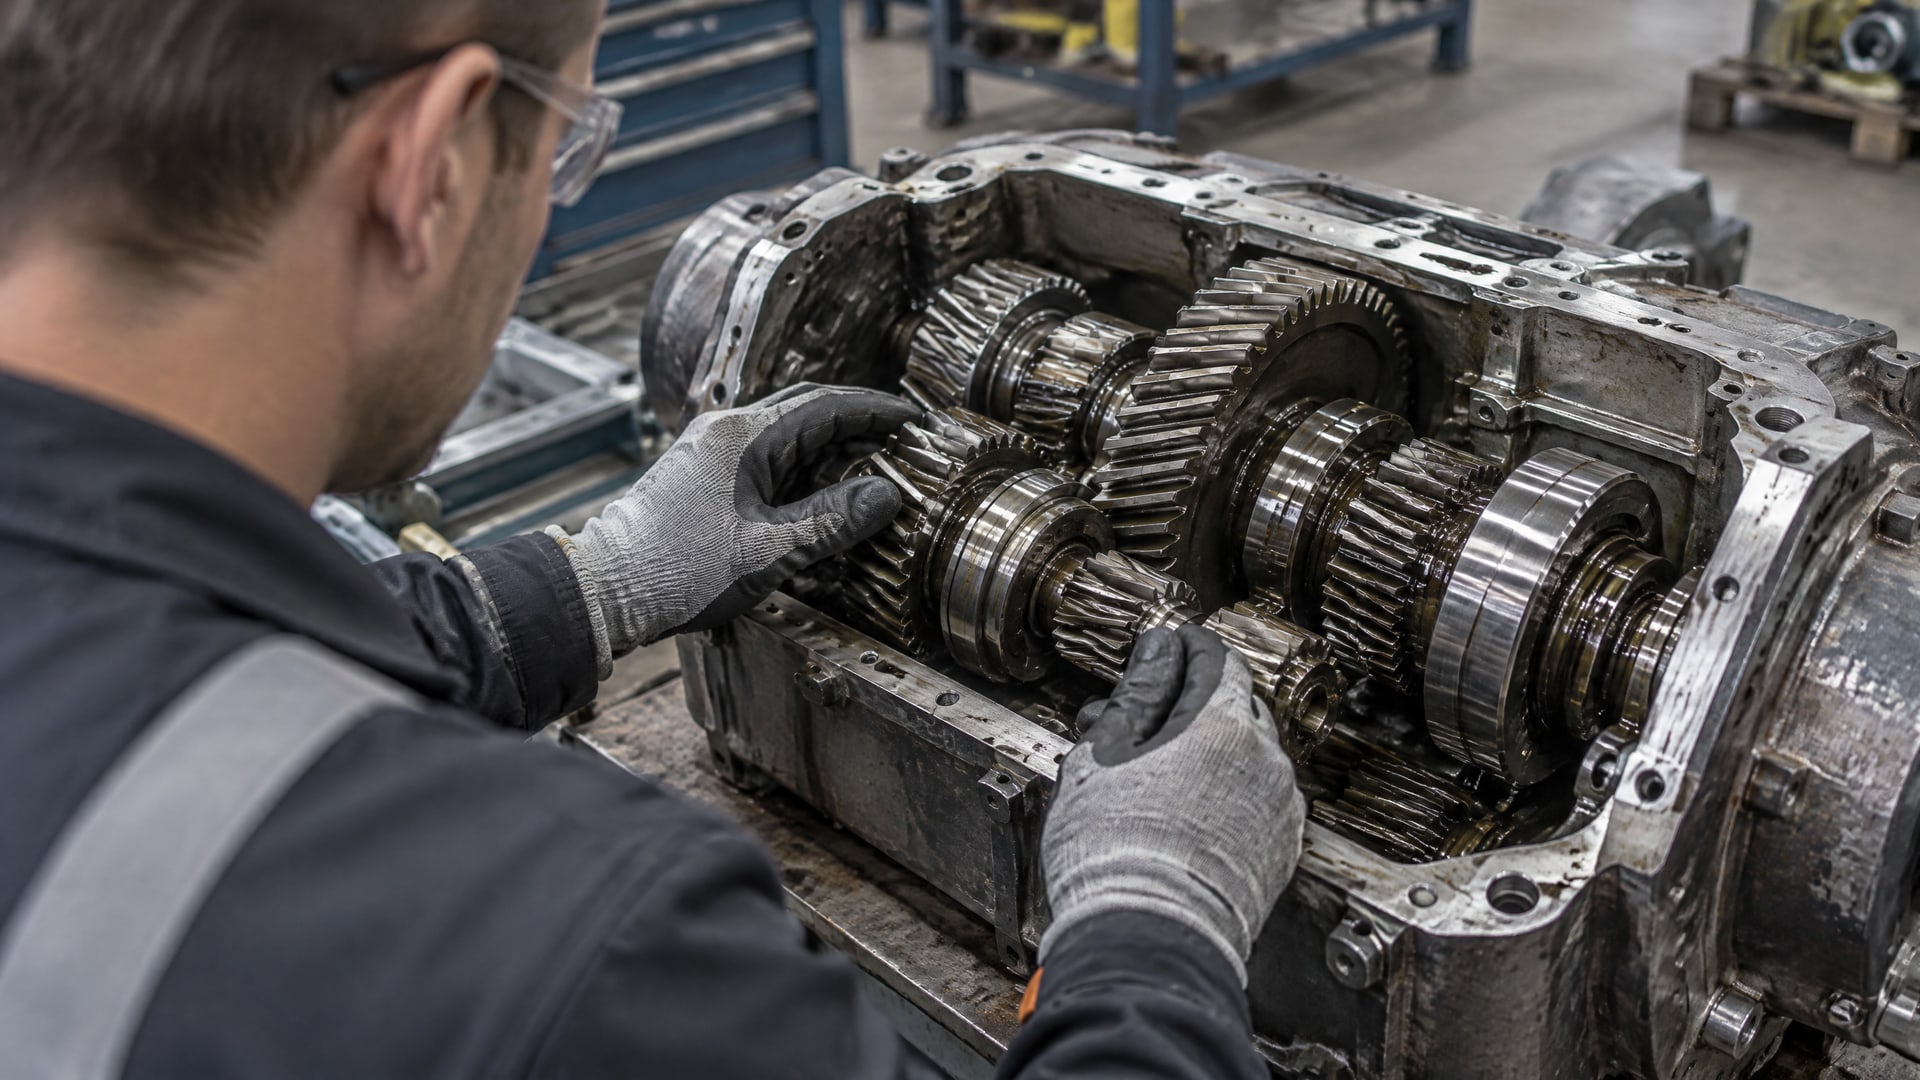
При аудите важно установить, какой тип смазки предусмотрен для узла, как она подается и какие нагрузки возникают в передаче. Для полуфлюидных смазок особенно важно проверить, соответствует ли материал условиям работы испытательной системы.
ISO 14635-3:2023 описывает оценку несущей способности полуфлюидных смазок для зубчатых передач классов NLGI 0, NLGI 00 и NLGI 000 на машине FZG four-square. Критерием служит задирная стойкость; метод применим к смазкам, которые обеспечивают достаточный поток в испытательной машине. Это позволяет учитывать не только консистенцию, но и способность материала работать в условиях, связанных с контактом зубчатых поверхностей.
Для других режимов полезно сверять профиль испытания с задачей узла. R2F применяют для оценки высокотемпературной работоспособности и смазывающей способности. R0F и R0F+ используют для оценки ресурса смазки и предельной высокотемпературной работоспособности. Эти методы не заменяют проверку в реальном оборудовании, но помогают оценить соответствующие свойства материала до цехового внедрения.
При аудите стоит отдельно отметить узлы с ограниченной подачей смазки, повышенной температурой или риском задиров. Для них важно сопоставить режим с подходящими испытаниями, а не делать вывод только по названию продукта или одному показателю в технической документации. Итогом этого этапа становится перечень узлов, для которых нужны лабораторная оценка, полевая проверка или оба вида испытаний.
Твердосмазочные покрытия для поршней и других скользящих пар
Твердосмазочное покрытие рассматривают как решение для определенных пар трения, а не как универсальную замену пластичной или жидкой смазке.
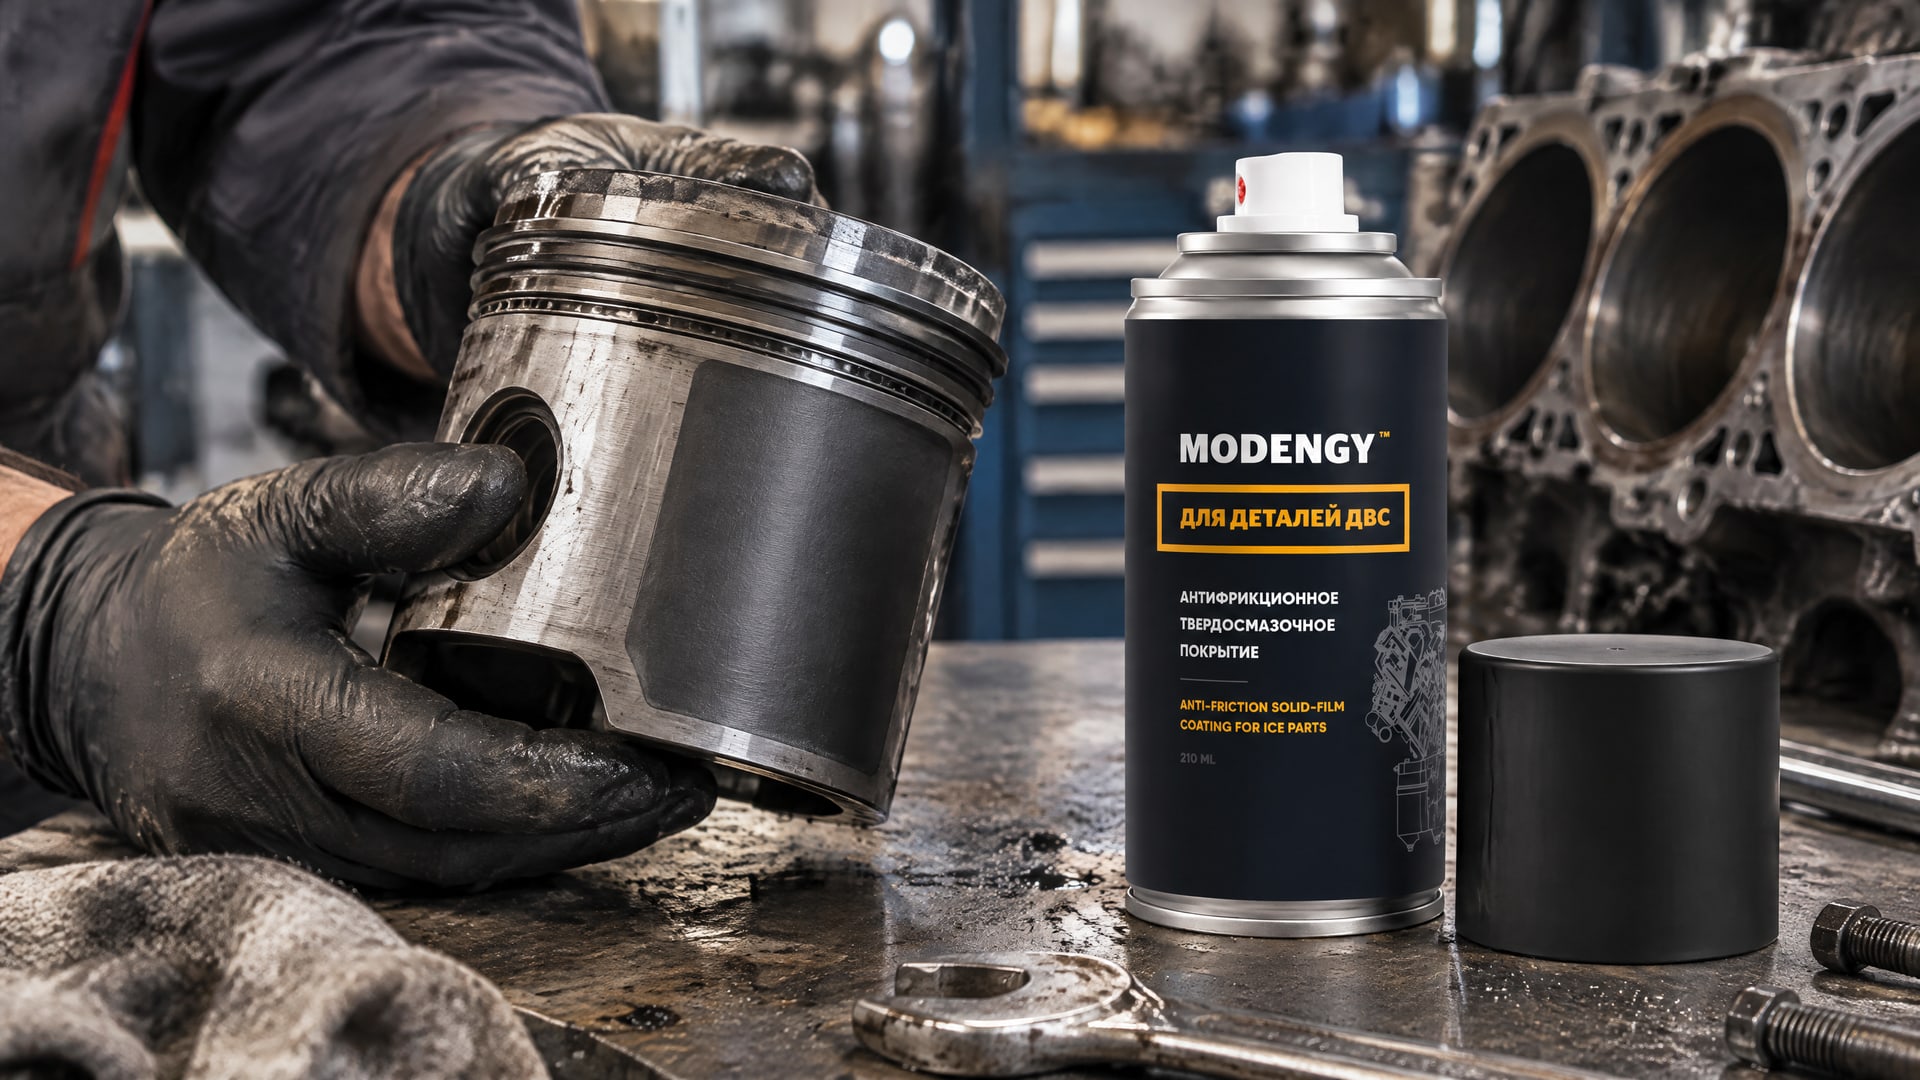
В состав таких покрытий входят твердые смазки, связующие смолы и растворители. Их применяют при высоких и низких температурах, а также при высоких давлениях - если покрытие соответствует материалу детали и условиям работы.
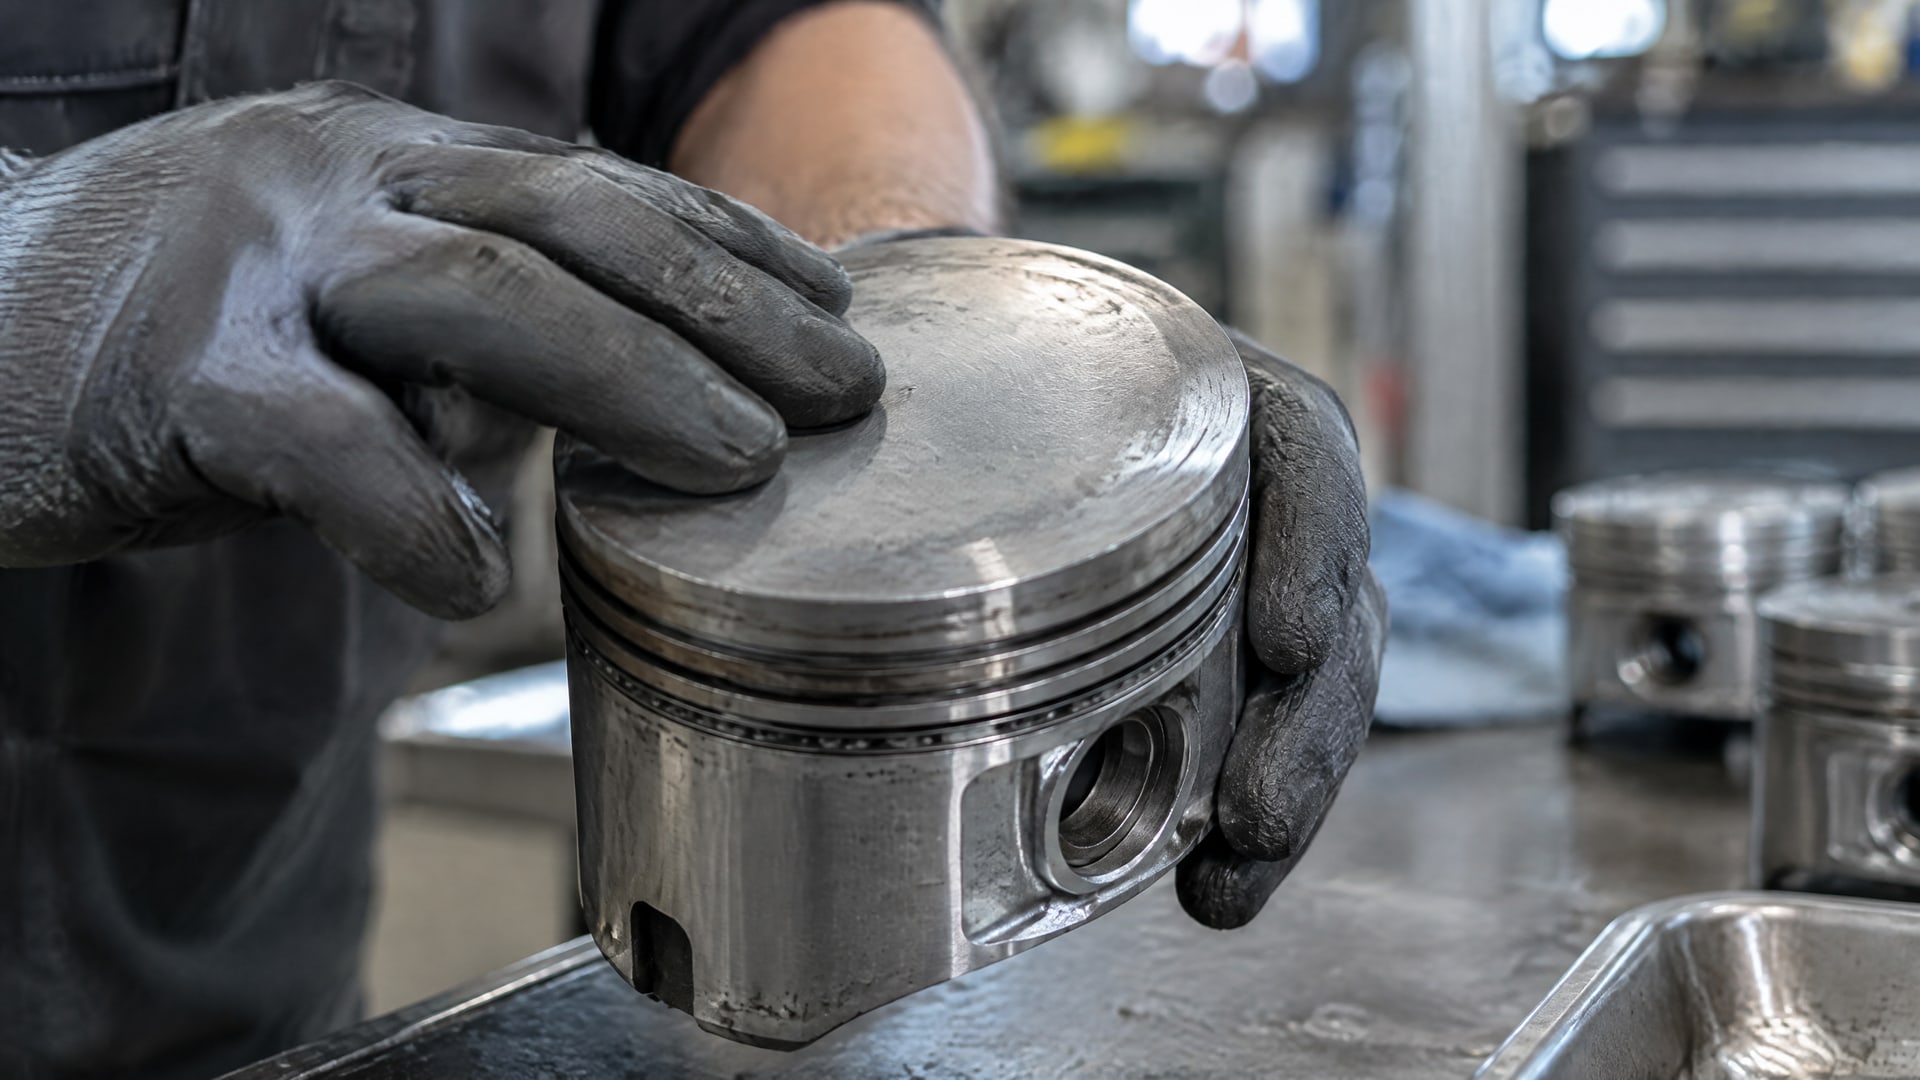
В материалах по высоконагруженным покрытиям среди примеров применения указаны поршни, подшипники, клапаны и направляющие. Покрытие наносят на подготовленную поверхность: применяют распыление, окунание, dip/spin, tumble spray или кисть. Поэтому во время аудита важно фиксировать не только сам узел, но и состояние поверхности, способ нанесения и параметры последующей проверки.
На поршневых узлах инженер отдельно оценивает риск износа и задиров, в том числе при холодном пуске, а также возможное вымывание смазочного материала и фреттинг в контактирующих деталях. Для повышения ресурса поршней двигателей Ярославского и Тутаевского заводов, а также для защиты от износа и задиров применяют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС. Включать такое решение в программу работ следует после оценки режима узла и подготовки поверхности, а не только по названию детали.
Покрытие не отменяет необходимость оценивать смазку и остальные условия контакта. Если режим работы меняется по участкам или включает смазку жидким материалом, аудит должен учитывать сочетание решений. Выбор делают по задаче узла и результатам проверки, а не по предположению, что одно покрытие подойдет для любых поршней и условий эксплуатации.
Как проверить эффективность смазочных материалов перед внедрением
Результаты лабораторного теста не гарантируют, что материал даст такой же результат в цехе.
На работу влияют реальные загрязнения, влажность и режимы оборудования. Поэтому оценку эффективности смазочных материалов строят на сочетании лабораторных испытаний и spot testing - проверок в условиях применения.
До испытаний нужно определить, какой результат важен для конкретного узла: например, работоспособность при повышенной температуре, несущая способность или стойкость к задирам. Затем выбирают подходящий метод и фиксируют условия проверки. Для высокотемпературной работоспособности смазок применим R2F, для оценки ресурса и предельной высокотемпературной работоспособности - R0F и R0F+. Для полуфлюидных смазок в зубчатых передачах критерий задирной стойкости описан в ISO 14635-3:2023.
В цехе проверяют, сохраняется ли подача материала, соответствует ли фактический режим принятому при подборе и не меняется ли состояние узла. Результаты полевой проверки сопоставляют с лабораторными данными и условиями, записанными в карте точки смазки. Если условия испытания и эксплуатации различаются, это учитывают при интерпретации, а не переносят вывод лаборатории на оборудование без проверки.
Для производств с вероятным случайным контактом смазки с продуктом аудит дополняют проверкой документов и процессов обращения с материалом. В рамках ISO 21469 важны валидация формулы, аналитические испытания, аудит производственной площадки и контроль упаковки, хранения и транспортировки. Такой подход помогает оценить не только характеристики смазки, но и риски, связанные с ее производством и логистикой.
Часто задаваемые вопросы
Что проверяют при экспресс-аудите смазочных материалов в цехе?
Проверяют точки смазки, условия работы узлов, назначенные материалы, способ подачи и интервалы пополнения. Также отмечают температуру, нагрузку, скорость, загрязнение и влагопопадание. Для участков с особыми требованиями оценивают необходимость лабораторных или полевых испытаний и проверяют документы на смазочные материалы.
Подходит ли одна консистенция NLGI для всех подшипников и редукторов?
Нет. Для подшипников типичны NLGI 1, NLGI 2 и NLGI 3, но конкретный выбор зависит от условий работы и подачи смазки. Для полуфлюидных смазок в зубчатых передачах ISO 14635-3:2023 рассматривает классы NLGI 0, NLGI 00 и NLGI 000. Консистенцию сопоставляют с требованиями узла.
Достаточно ли лабораторного испытания для внедрения смазки?
Нет. Лабораторные испытания помогают оценить отдельные свойства материала, но не воспроизводят все условия конкретного цеха. Практическая оценка сочетает лабораторные методы и spot testing. При сравнении результатов учитывают фактическую влажность, загрязнения, подачу смазки и режим оборудования.
Может ли твердосмазочное покрытие заменить смазку?
Не во всех случаях. Покрытия применяют в определенных режимах, в том числе при высоких или низких температурах и высоких давлениях. Их наносят на подготовленные поверхности, а пригодность оценивают с учетом пары трения и условий эксплуатации. В других режимах может потребоваться сочетание покрытия с отдельным смазочным решением.
Заключение
Экспресс-аудит помогает определить, какие смазочные материалы и покрытия соответствуют условиям работы оборудования. Основой служат карта точек смазки, параметры узлов и проверка, сочетающая лабораторные испытания с полевой оценкой. Твердосмазочные покрытия для поршней рассматривают как специализированное решение для подходящих скользящих пар, а не как универсальную замену смазке.
Следующий шаг - составить карту точек смазки и выделить узлы, где условия работы или результат текущего обслуживания требуют проверки. Для каждой такой точки зафиксируйте режим, назначенный материал и критерий оценки, затем сопоставьте их с подходящим лабораторным испытанием и проверкой в цехе.