Скольжение резинового уплотнения в металлическом корпусе зависит от совместимости смазки с эластомером, состояния поверхности и режима работы узла. Чтобы уменьшить трение и износ, перед монтажом наносят тонкий слой подходящей смазки, а для алюминиевого корпуса дополнительно проверяют состояние анодированного слоя. Универсального состава для всех резин и условий эксплуатации нет.
Материал поможет инженерам и техническим специалистам выбрать подход к смазке резиновых уплотнений, оценить силиконовые составы и покрытия, а также избежать ошибок при работе с анодированным алюминием. Закупщикам он даст критерии, по которым можно сверить предложение поставщика с требованиями узла, а не только с названием продукта.
Как подобрать смазку для резиновых уплотнений
Для выбора важно знать материал уплотнения и условия, в которых оно работает.
Состав оценивают по трем основным критериям: совместимость с резиной, рабочая температура и стойкость к контактирующей среде. Название «универсальная» или «силиконовая» само по себе не подтверждает пригодность для конкретного узла.
Силиконовую смазку часто рассматривают как отправную точку для распространенных эластомеров, но совместимость все равно проверяют по спецификации уплотнения и смазочного материала. Это особенно важно, если точный тип резины неизвестен: универсального решения, безопасного для всех эластомеров, нет. Не следует также переносить выводы о бытовой сантехнической арматуре на промышленный узел с другой температурой, средой и режимом работы.
Когда выбирать
Если состав контактирует с определенным эластомером, подтвердите совместимость именно с ним.
Если узел работает при низкой температуре, учитывайте температурные свойства смазки, а не только ее базовый тип.
Если уплотнение контактирует с рабочей или санитарной средой, оцените химическую стойкость состава к этой среде.
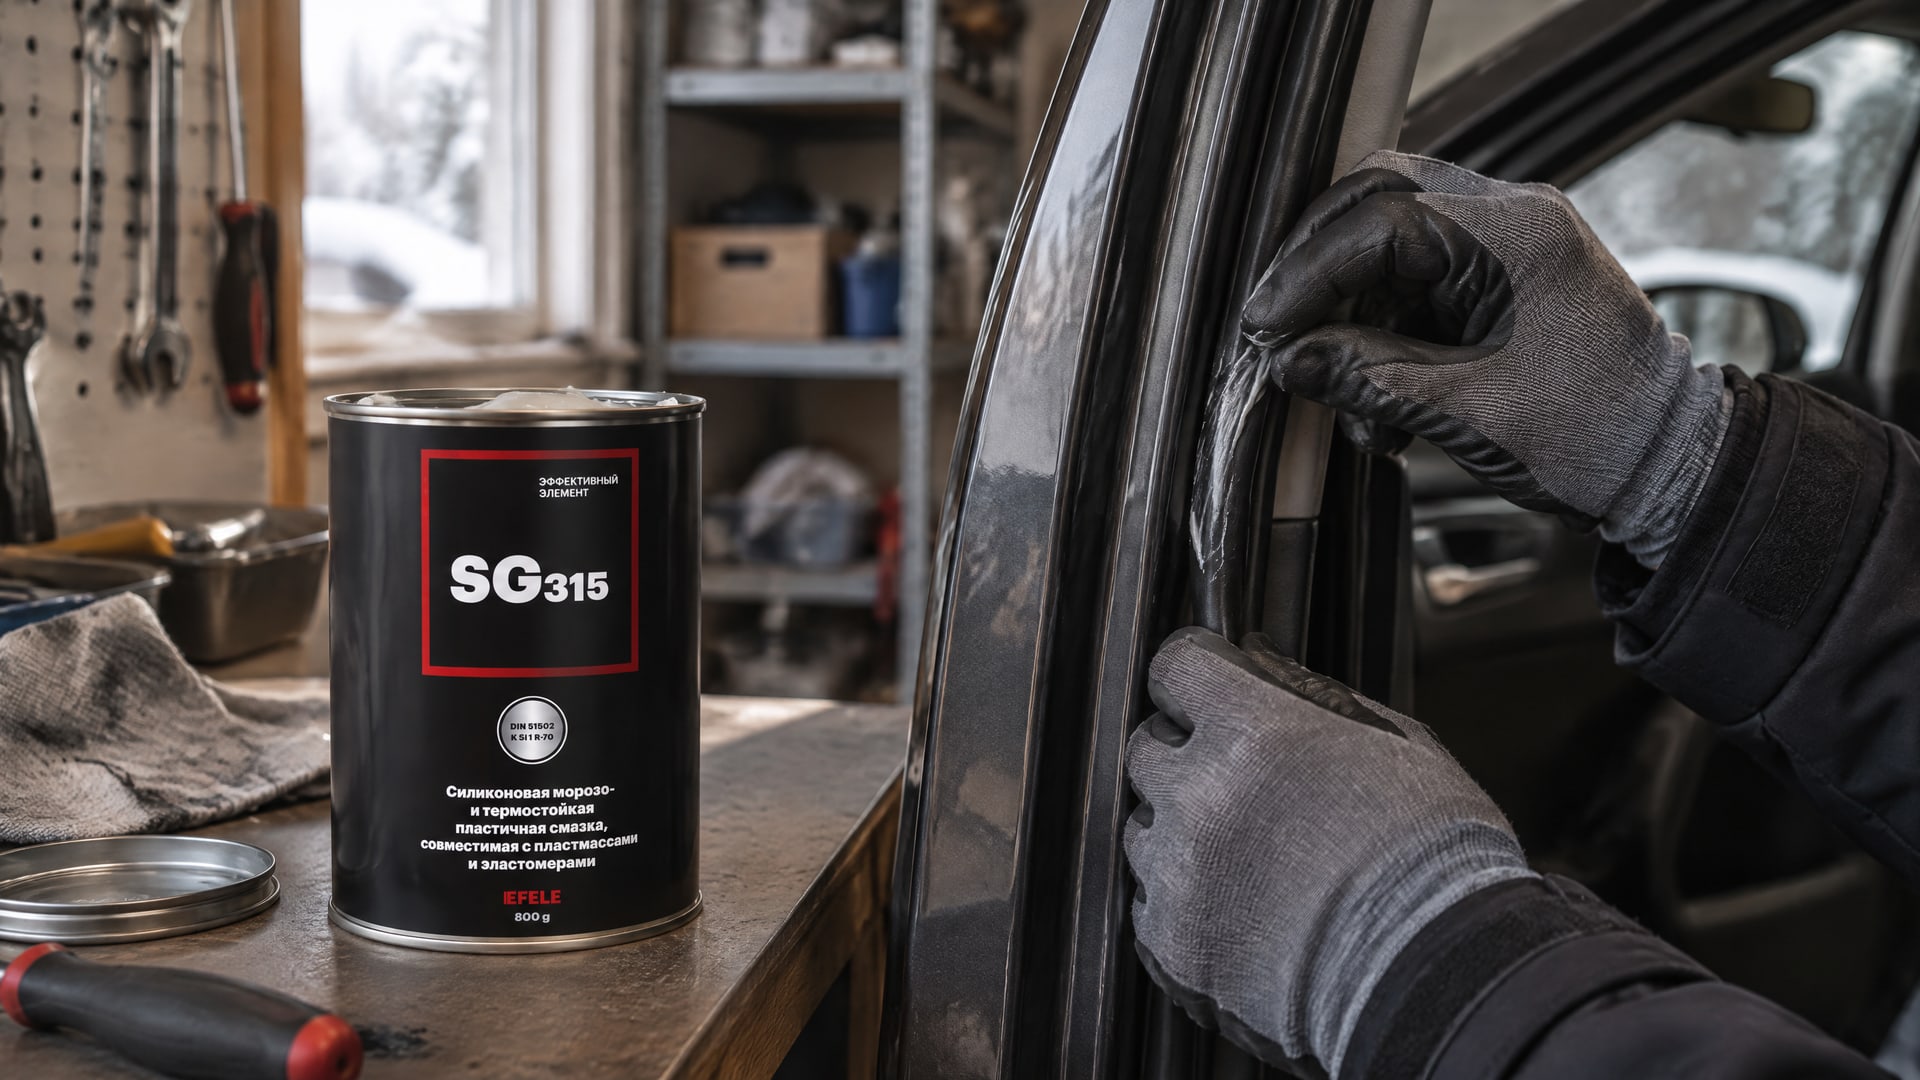
Для силиконовой смазки, предназначенной для работы с эластомерами при низких температурах, в этой группе можно рассматривать EFELE SG-315.
Смазка силиконовая сантехническая для резиновых уплотнений не становится промышленным решением автоматически. Перед применением нужно сверить назначение состава, материал уплотнения и режим эксплуатации. Такой же подход нужен к запросу «глицерин для смазки резиновых уплотнений»: доступные технические сведения не подтверждают глицерин как универсальную смазку для промышленных узлов.
Скольжение резиновых прокладок: подготовка и нанесение
Перед монтажом очистите сопрягаемые поверхности от загрязнений и остатков прежней смазки, затем высушите их.
Загрязнения делают трение менее предсказуемым, а неоднородные остатки прежнего состава могут повлиять на контакт уплотнения с корпусом. Наносите тонкую равномерную пленку на уплотнение или сопрягаемую поверхность в соответствии с конструкцией узла.
Избыток смазки не улучшает скольжение: он может собирать загрязнения и мешать сборке. Если после соединения деталей снаружи остался излишек, его удаляют после сборки, не стирая нанесенную рабочую пленку до монтажа. Для радиальных валовых уплотнений сухого хода следует избегать: смазанная кромка испытывает меньшее трение и изнашивается медленнее.
Если кромка не омывается рабочей жидкостью, смазку или масло подают отдельно, чтобы обеспечить первичную и дальнейшую смазку. Это относится к конструкции узла, а не к пищевым или санитарным требованиям: выбор состава определяется материалом уплотнения и условиями контакта. Для закупки полезно зафиксировать эти параметры в техническом задании, чтобы поставщик подбирал материал под конкретный узел, а не под общее обозначение «смазка для резины».
Смазочное покрытие алюминия и состояние анодированного слоя
Анодированный алюминий может служить не только защитной поверхностью: пористая структура слоя способна удерживать смазку, а сам слой может снижать трение и износ уплотнения.
Однако анодирование не отменяет необходимости оценить смазку и ее подачу. Для правильного выбора нужно учитывать, герметизирован ли слой и планируется ли нанесение сухого покрытия.
При использовании сухой пленки герметизация может уменьшать доступность пор для удержания смазки и снижать сцепление покрытия с поверхностью. Для лучшей адгезии перед нанесением сухого покрытия поверхность механически подготавливают. Поэтому при восстановлении анодированного слоя важно заранее определить дальнейшую технологию: герметизация, пропитка смазкой или нанесение покрытия могут требовать разных состояний поверхности.
Простая герметизация кипящей деионизированной водой или паром проводится примерно при 96-100 °C. Этот способ не полностью эффективен и может снизить абразивную стойкость примерно на 20%. Эти значения относятся к герметизации анодированного алюминия, а не к температурным характеристикам смазки или уплотнения.
Покрытие корпуса ПТФЭ и решение проблемы повышенного трения
Если после восстановления анодированного слоя обычная смазка не обеспечивает нужного скольжения или не удерживается на поверхности, рассматривают сухое антифрикционное покрытие.
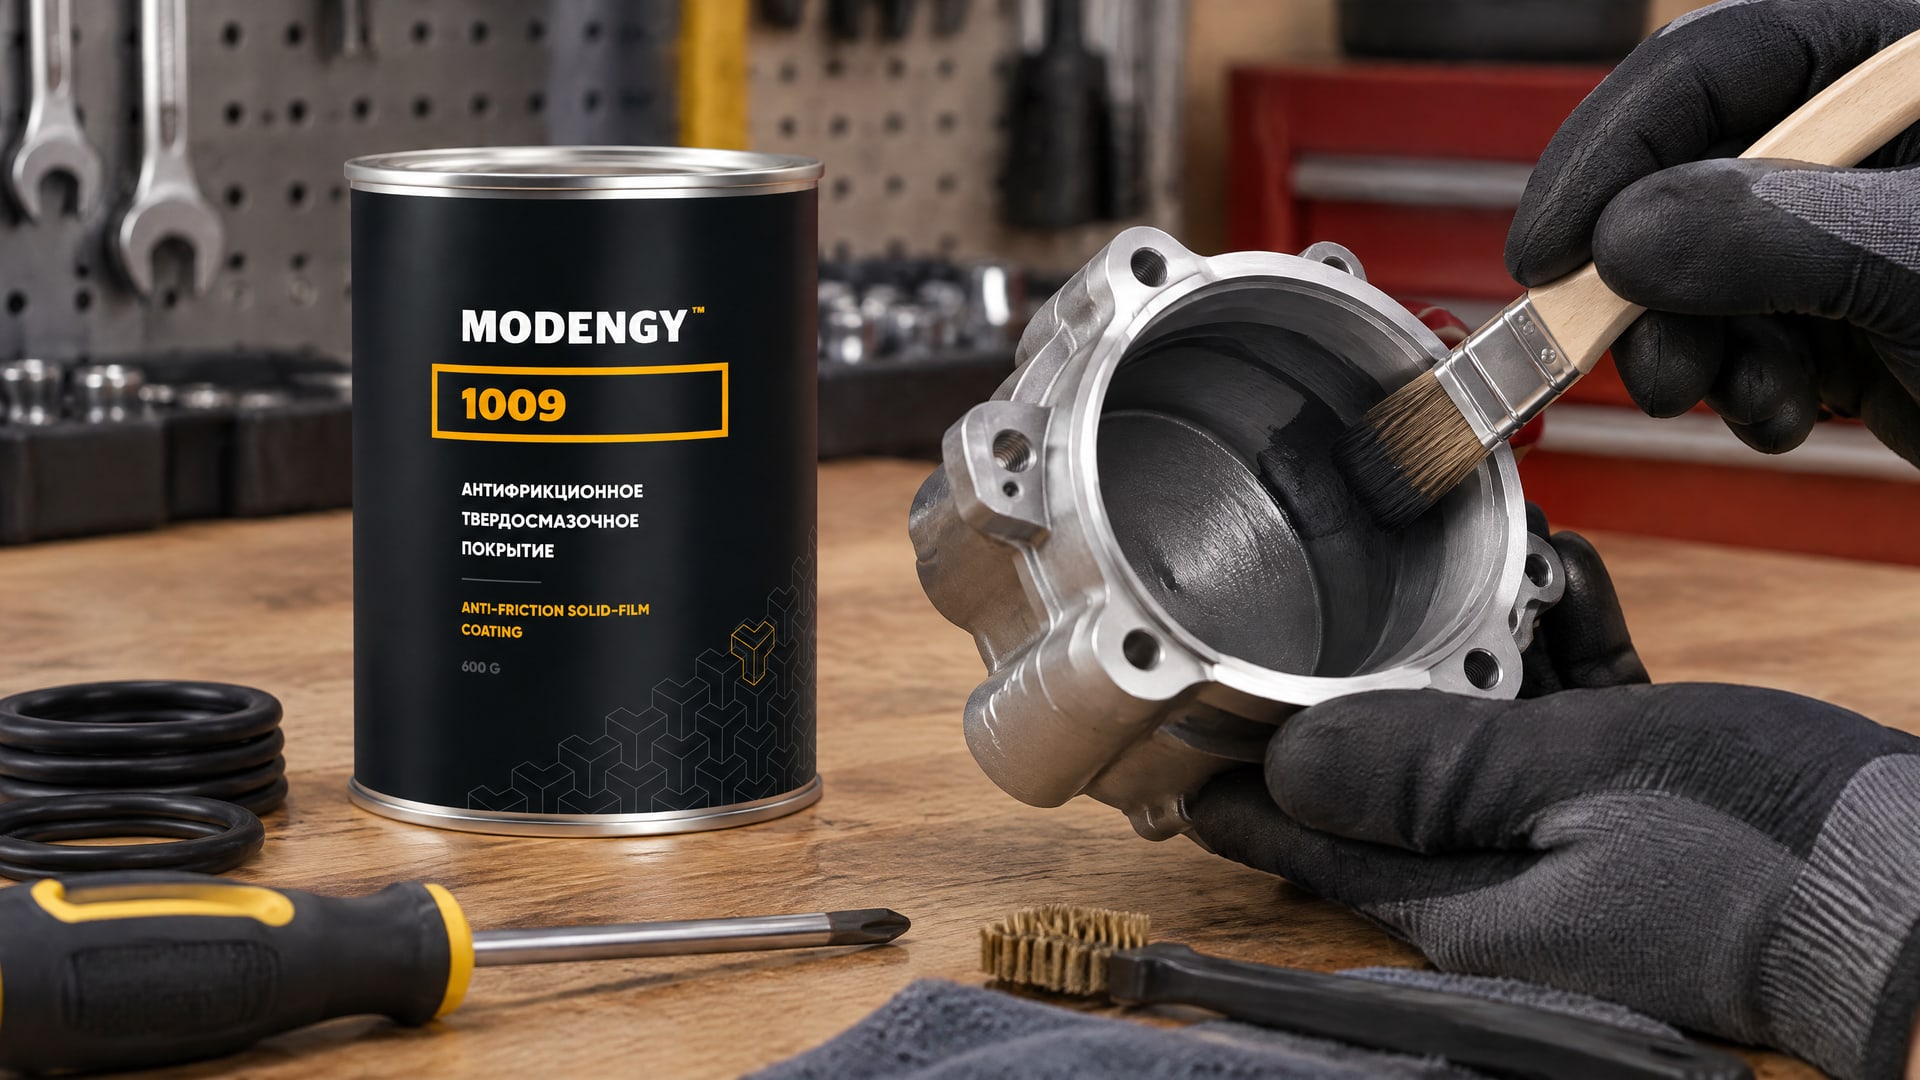
Причина может быть в том, что при контакте смазка удаляется с сопряжения, а при сухом ходе трение и тепловыделение в зоне уплотнения растут. При повторной сборке также важно, чтобы поверхность не создавала избыточного сопротивления движению прокладки.
В качестве поверхностных решений применяют покрытия на основе ПТФЭ. В материалах по резиновым уплотнениям описан вариант покрытия толщиной около 0,0004 дюйма, что соответствует 10,16 мкм. Покрытие самой резины и смазочное покрытие металлического корпуса - разные решения: их выбирают с учетом конструкции и состояния обеих поверхностей.
Когда проблема связана именно со скольжением резиновой прокладки по металлическому корпусу, в качестве решения на основе ПТФЭ используют MODENGY 1009. Такое покрытие обеспечивает низкий коэффициент трения и химическую стойкость. Перед нанесением важно проверить состояние анодированного слоя и выбрать подготовку поверхности, совместимую с последующей технологией покрытия.
Как отличить подходящее решение от бытового совета
Запросы «силиконовая смазка для резиновых уплотнений», «смазка сантехническая для резиновых уплотнений» и «смазка для резиновых уплотнений авто» обозначают разные сценарии применения.
Назначение состава для сантехники или автомобиля не подтверждает его пригодность для промышленного узла. Важны материал уплотнения, температура, рабочая среда и устройство сопряжения.
Глицерин не следует считать универсальным вариантом только потому, что его предлагают для отдельных бытовых задач. Точно так же анодированный алюминий сам по себе не гарантирует нужного скольжения: поверхность может помогать удерживать смазку, но в конкретном режиме может потребоваться отдельный смазочный материал или сухое покрытие.
Проверяйте технические сведения в документации на уплотнение, смазку и узел. Если производитель не подтверждает совместимость материалов, сначала запросите данные или проведите оценку на конкретной паре «эластомер - поверхность - смазка». Универсального правила по ГОСТ или ISO именно для смазки всех резиновых уплотнений доступные материалы не устанавливают, поэтому ориентируются на спецификацию узла и подтвержденную совместимость.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Единого состава для всех уплотнений нет. Выбор зависит от материала резины, рабочей температуры и среды. Силиконовые смазки рассматривают как отправную точку для многих распространенных эластомеров, но совместимость необходимо подтвердить для конкретного материала. Также проверяют, подходит ли состав для режима работы и контакта с жидкостями.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Считать глицерин универсальной смазкой для промышленных резиновых уплотнений нельзя. Технические сведения не подтверждают такое применение для всех эластомеров и режимов. Перед выбором следует установить материал уплотнения и проверить совместимость состава с ним, рабочей температурой и средой узла.
Подойдет ли сантехническая силиконовая смазка для промышленного уплотнения?
Не обязательно. Бытовое назначение не подтверждает совместимость с конкретной резиной и промышленной средой. Для выбора сравните требования узла с технической документацией смазки: проверьте совместимость с эластомером, температурные условия и стойкость к контактирующим веществам. Если данных недостаточно, запросите подтверждение у поставщика.
Нужна ли смазка для резинового уплотнения в анодированном алюминиевом корпусе?
Анодированный слой может снижать трение и удерживать смазку, но не всегда заменяет ее. Проверьте состояние поверхности, наличие герметизации и режим работы уплотнения. Если кромка не контактирует с рабочей жидкостью, для нее предусматривают отдельную смазку, чтобы избежать сухого хода.
Заключение
Смазка резиновых уплотнений требует подбора по эластомеру, температуре и рабочей среде. Для скольжения в металлическом корпусе важны также чистота поверхности и состояние анодированного слоя: он может удерживать смазку или служить основой для сухого покрытия, но не гарантирует нужный результат сам по себе.
Следующий шаг - уточнить материал уплотнения, условия работы и способ обработки корпуса, затем сверить их с документацией на смазку или покрытие. При отсутствии подтвержденной совместимости не заменяйте проверку предположением о «универсальности» состава.