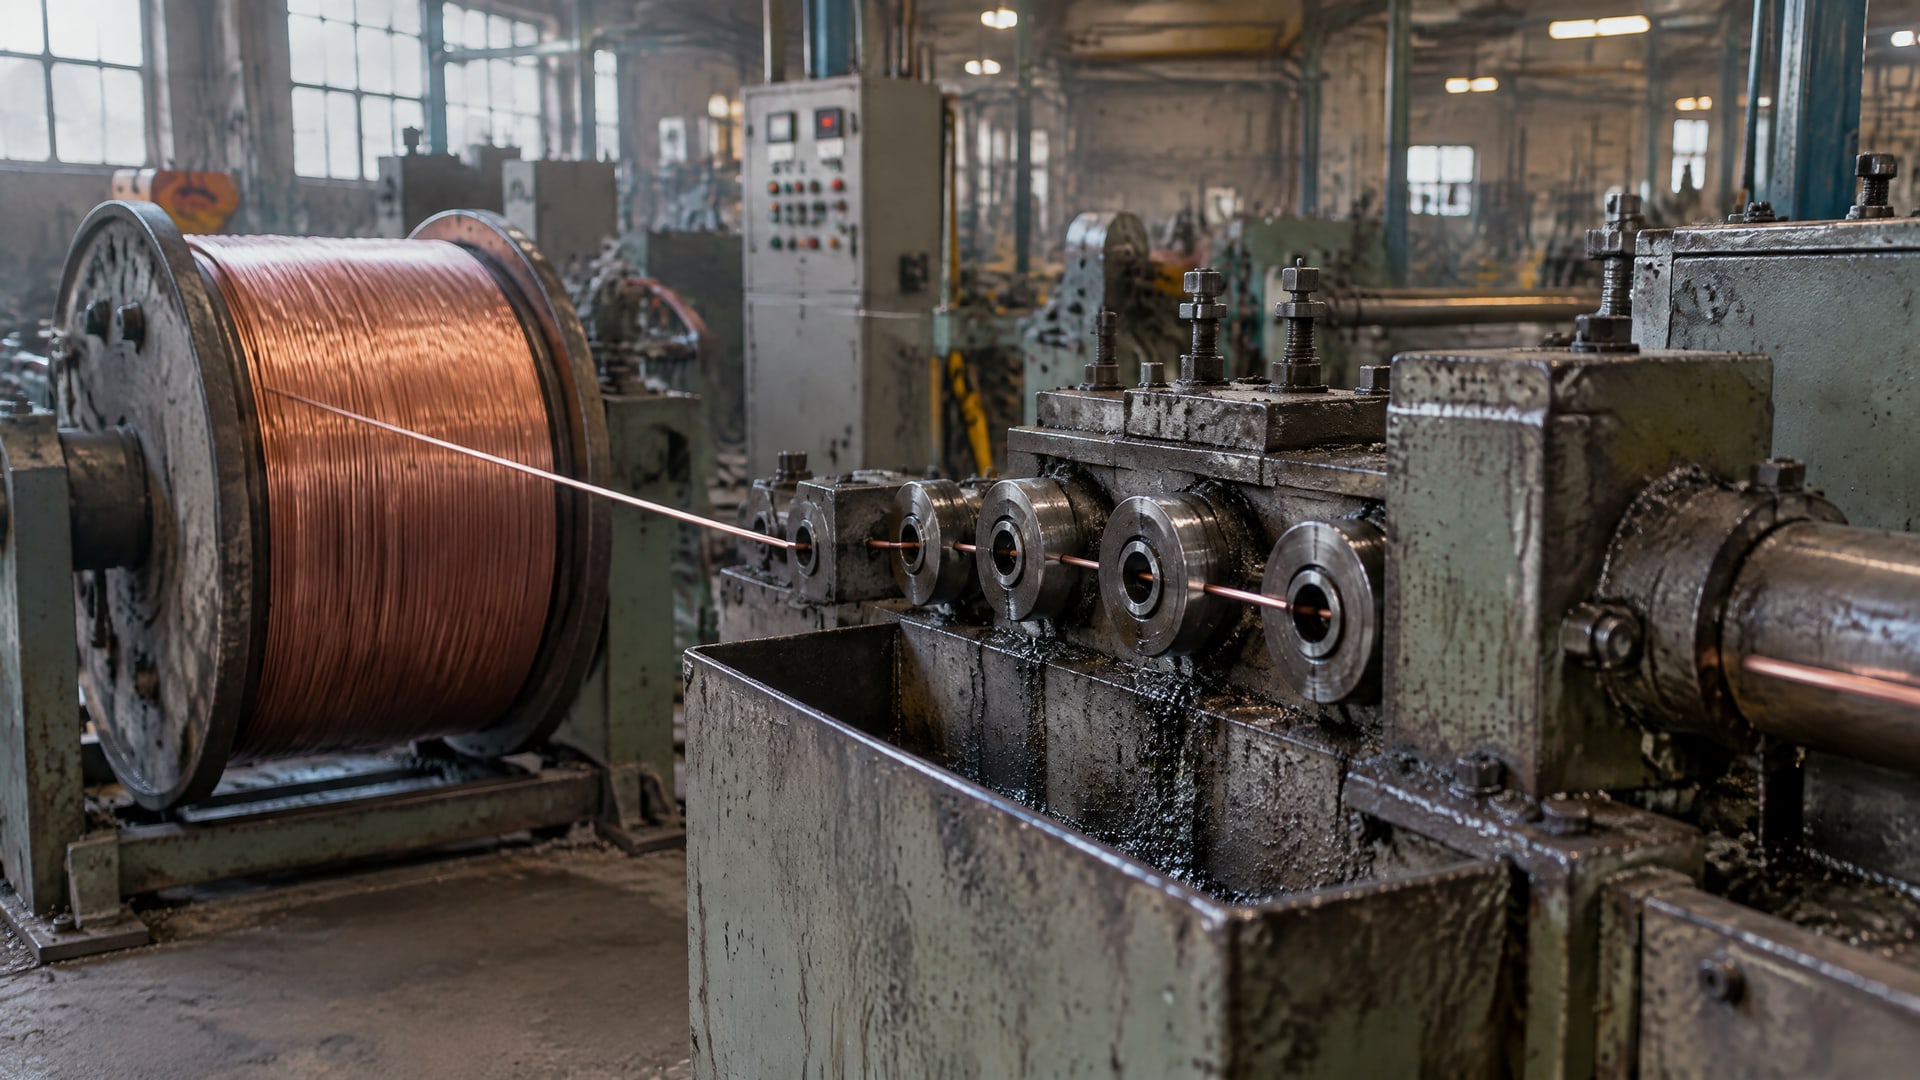
Темные пятна на медной проволоке возникают не только из-за окисления металла. Причиной могут быть перегрев и нестабильность эмульсии, неподходящий pH, загрязнения и остатки смазки на поверхности. Чтобы устранить дефект, нужно проверить режим волочения, состояние рабочей жидкости, фильтрацию, очистку проволоки и условия хранения. Простая доливка свежей смазки помогает не всегда.
Статья полезна технологам, инженерам и снабженцам, которые подбирают смазку для волочения проволоки и разбирают причины потемнения готовой продукции. Ниже рассмотрены признаки возможных нарушений, параметры контроля и порядок действий перед заменой рабочей жидкости. Отдельно разобраны пятна, проявляющиеся после хранения, и особенности сухого волочения.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки не всегда означает, что причина только в составе металла или его окислении.
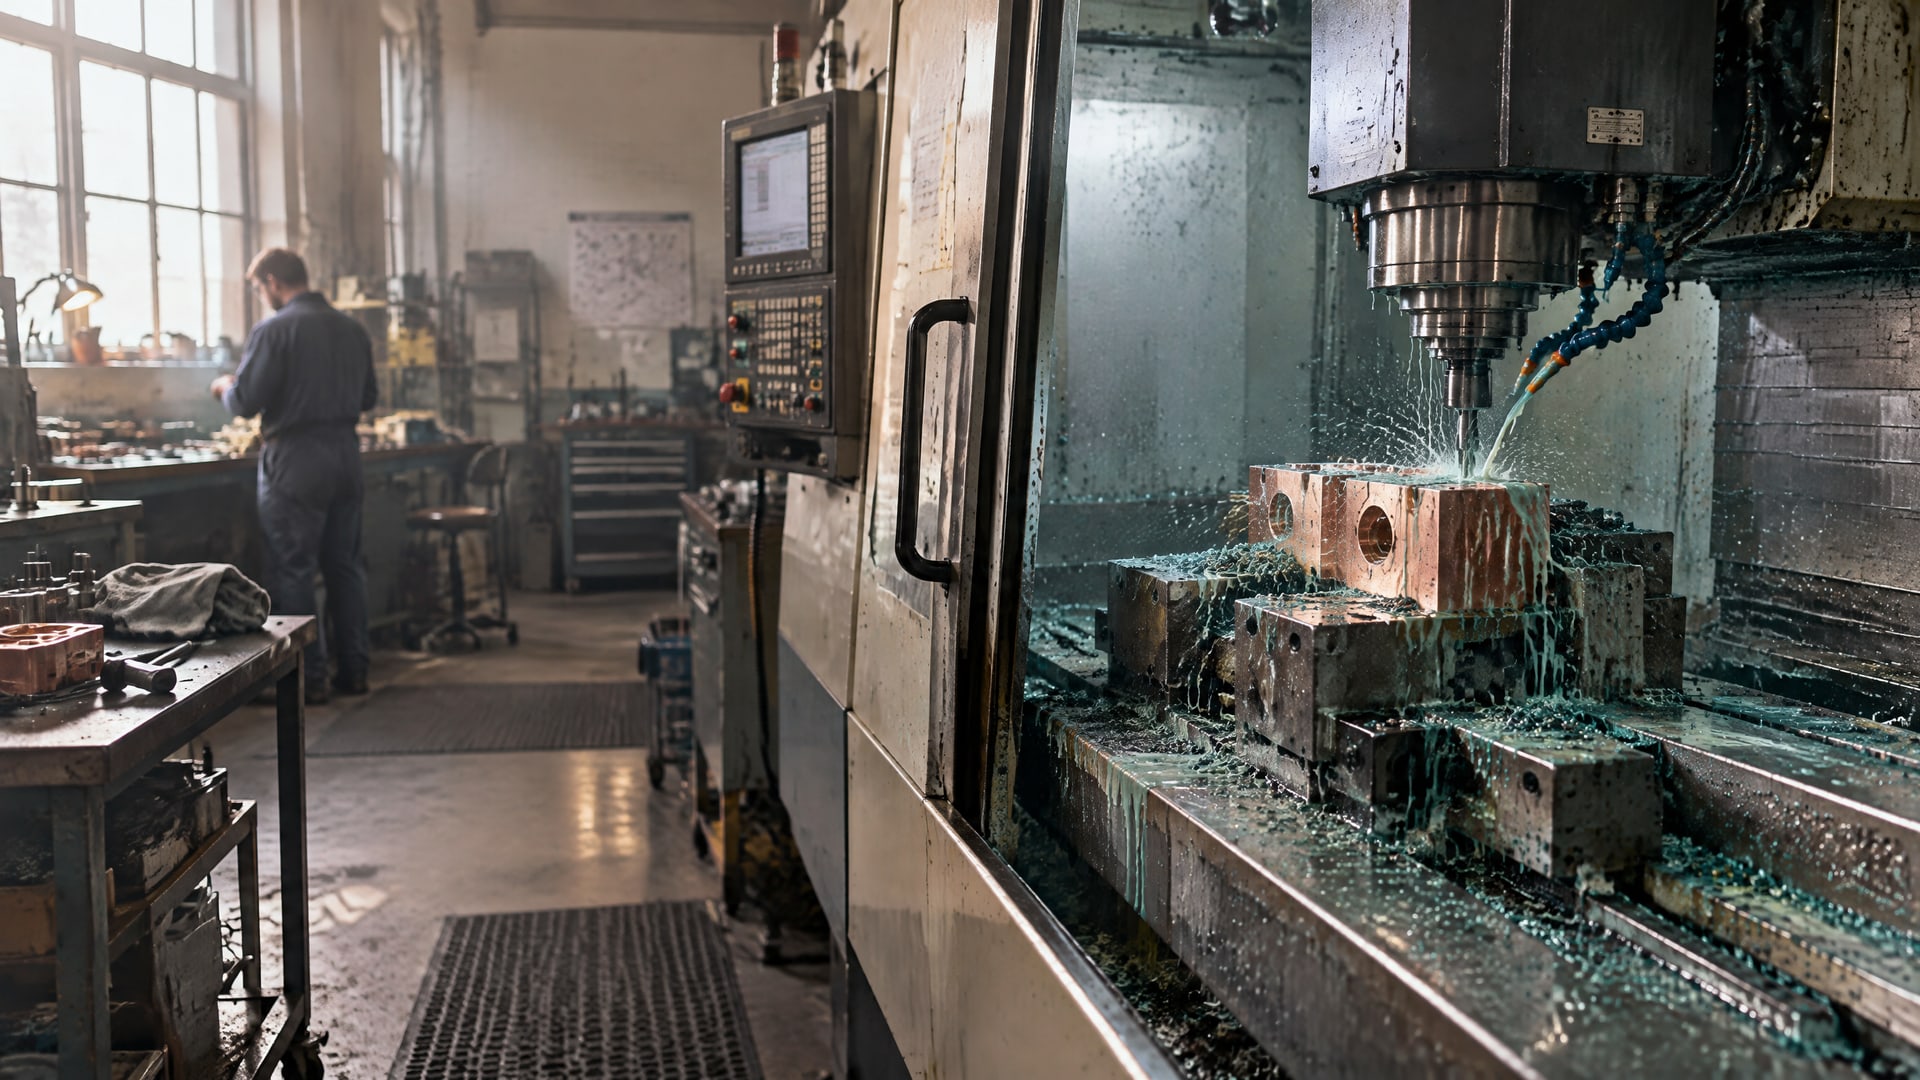
На состояние поверхности влияют параметры рабочей жидкости и чистота оборудования. В эмульсии накапливаются загрязнения и растворенные ионы меди, а нестабильный процесс может оставлять на проволоке остатки жидкости и продукты износа. В результате пятна возникают сразу после волочения или становятся заметны позднее.
Один из первых параметров для проверки - pH. Практические рекомендации для эмульсии указывают диапазон от 7,5 до 9,5. При pH 7 и ниже медь может краснеть, а при pH 11 и выше возможно чернение поверхности. В интервале от 9,5 до 10 может исчезать блеск. Эти значения помогают локализовать проблему, но не заменяют контроль других условий процесса.
На поверхности могут оставаться загрязнения, влага или смазка, особенно если очистка и сушка после волочения недостаточны. Если проволока выглядит чистой сразу после обработки, это еще не исключает дефект: темные точки способны проявиться при хранении. Остаточная влага и низкая чистота поверхности повышают вероятность пятен, поэтому важно оценивать не только изделие у волочильного стана, но и его состояние после хранения.
При поиске причины полезно сопоставить внешний вид дефекта с моментом его появления. Равномерное изменение цвета и отдельные пятна могут указывать на разные нарушения, в том числе на загрязнение, отклонение pH или остатки жидкости. Сам факт потемнения недостаточен, чтобы без проверки объявить причиной окисление. Осмотр проволоки, замер pH, проверка температуры и состояния эмульсии дают более предметную картину.
Как смазка для волочения проволоки и температура влияют на поверхность
Рабочая жидкость должна сохранять смазывающие и охлаждающие свойства в течение процесса.
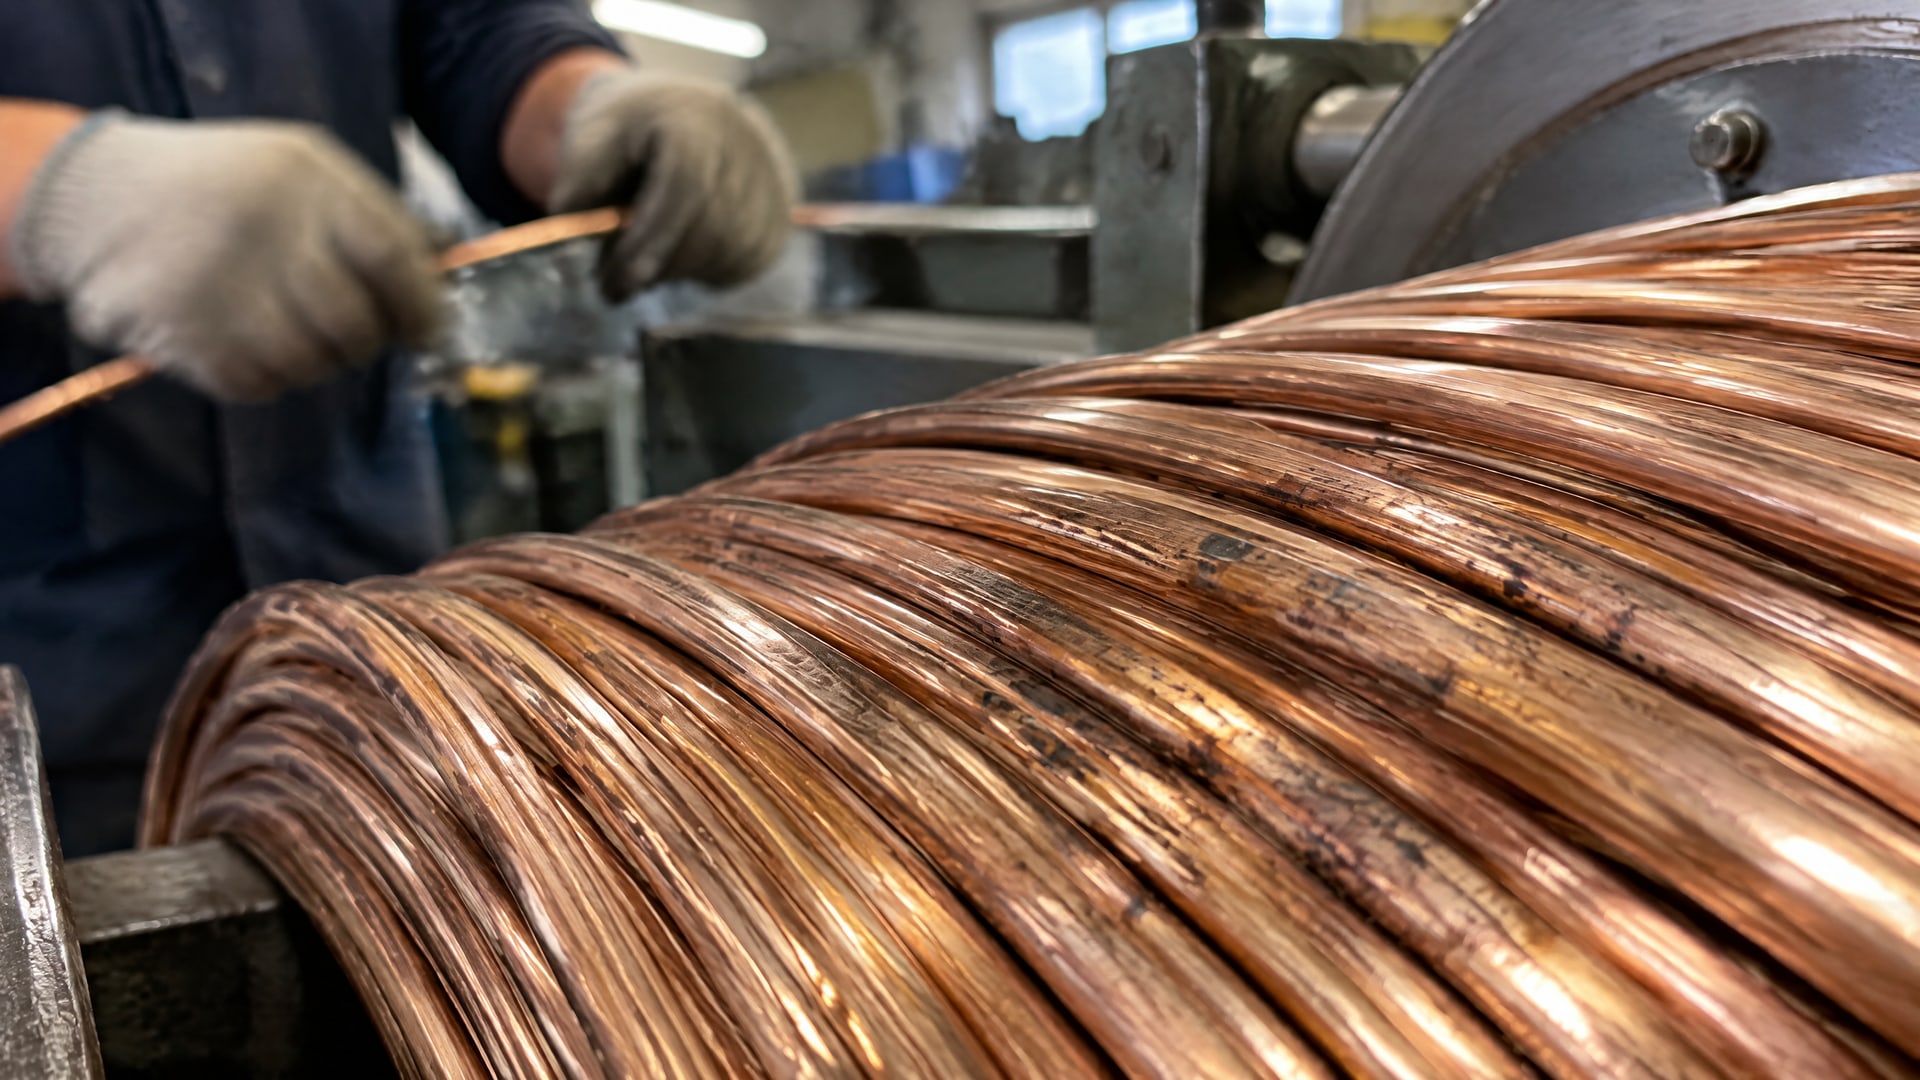
Если эмульсия перегревается или теряет стабильность, состояние поверхности может ухудшиться. Для водосмешиваемых составов в практических рекомендациях указан температурный ориентир 45 °C ± 5 °C. При нагреве выше 50 °C эмульсия быстрее разрушается, ее смазывающие свойства снижаются, а риск потемнения меди возрастает.
Проверьте фактическую температуру в рабочей зоне, а не только показания оборудования в удаленной точке. При повышенной температуре стоит оценить работу охлаждения и циркуляции, а также состояние жидкости. В жаркий период нагрузка на систему возрастает, поэтому рабочая эмульсия может быстрее загрязняться и терять стабильность. В таких условиях контроль и обновление жидкости проводят чаще, чем при устойчивом режиме.
Помимо температуры, важны свойства смазки: низкое пенообразование, фильтруемость, моющая способность и защита меди от потемнения. Пена мешает стабильной подаче жидкости, а загрязнения, которые остаются в системе, могут попадать обратно в рабочую зону. Поэтому при выборе смазки для волочения проволоки оценивают не только смазывание, но и способность поддерживать чистоту процесса.
Практический контроль можно организовать по нескольким направлениям:
Измерять температуру рабочей жидкости и сверять ее с режимом, принятым для конкретной линии.
Регулярно контролировать pH и фиксировать его изменения.
Проверять наличие пены, осадка и видимых загрязнений в ванне.
Оценивать фильтрацию и удаление частиц из рабочей жидкости.
Сравнивать качество поверхности проволоки в начале и в конце смены, а также после хранения.
Если одновременно меняются температура, pH и внешний вид эмульсии, не стоит ограничиваться корректировкой одного параметра. Последовательная проверка помогает отделить перегрев от загрязнения или деградации жидкости. Для технолога это также способ установить, связаны ли пятна с режимом работы линии или с качеством очистки готовой проволоки.
Шламообразование смазки волочения: что проверить в системе
Шлам и накопившиеся загрязнения нарушают стабильность рабочей жидкости и могут переноситься на проволоку.
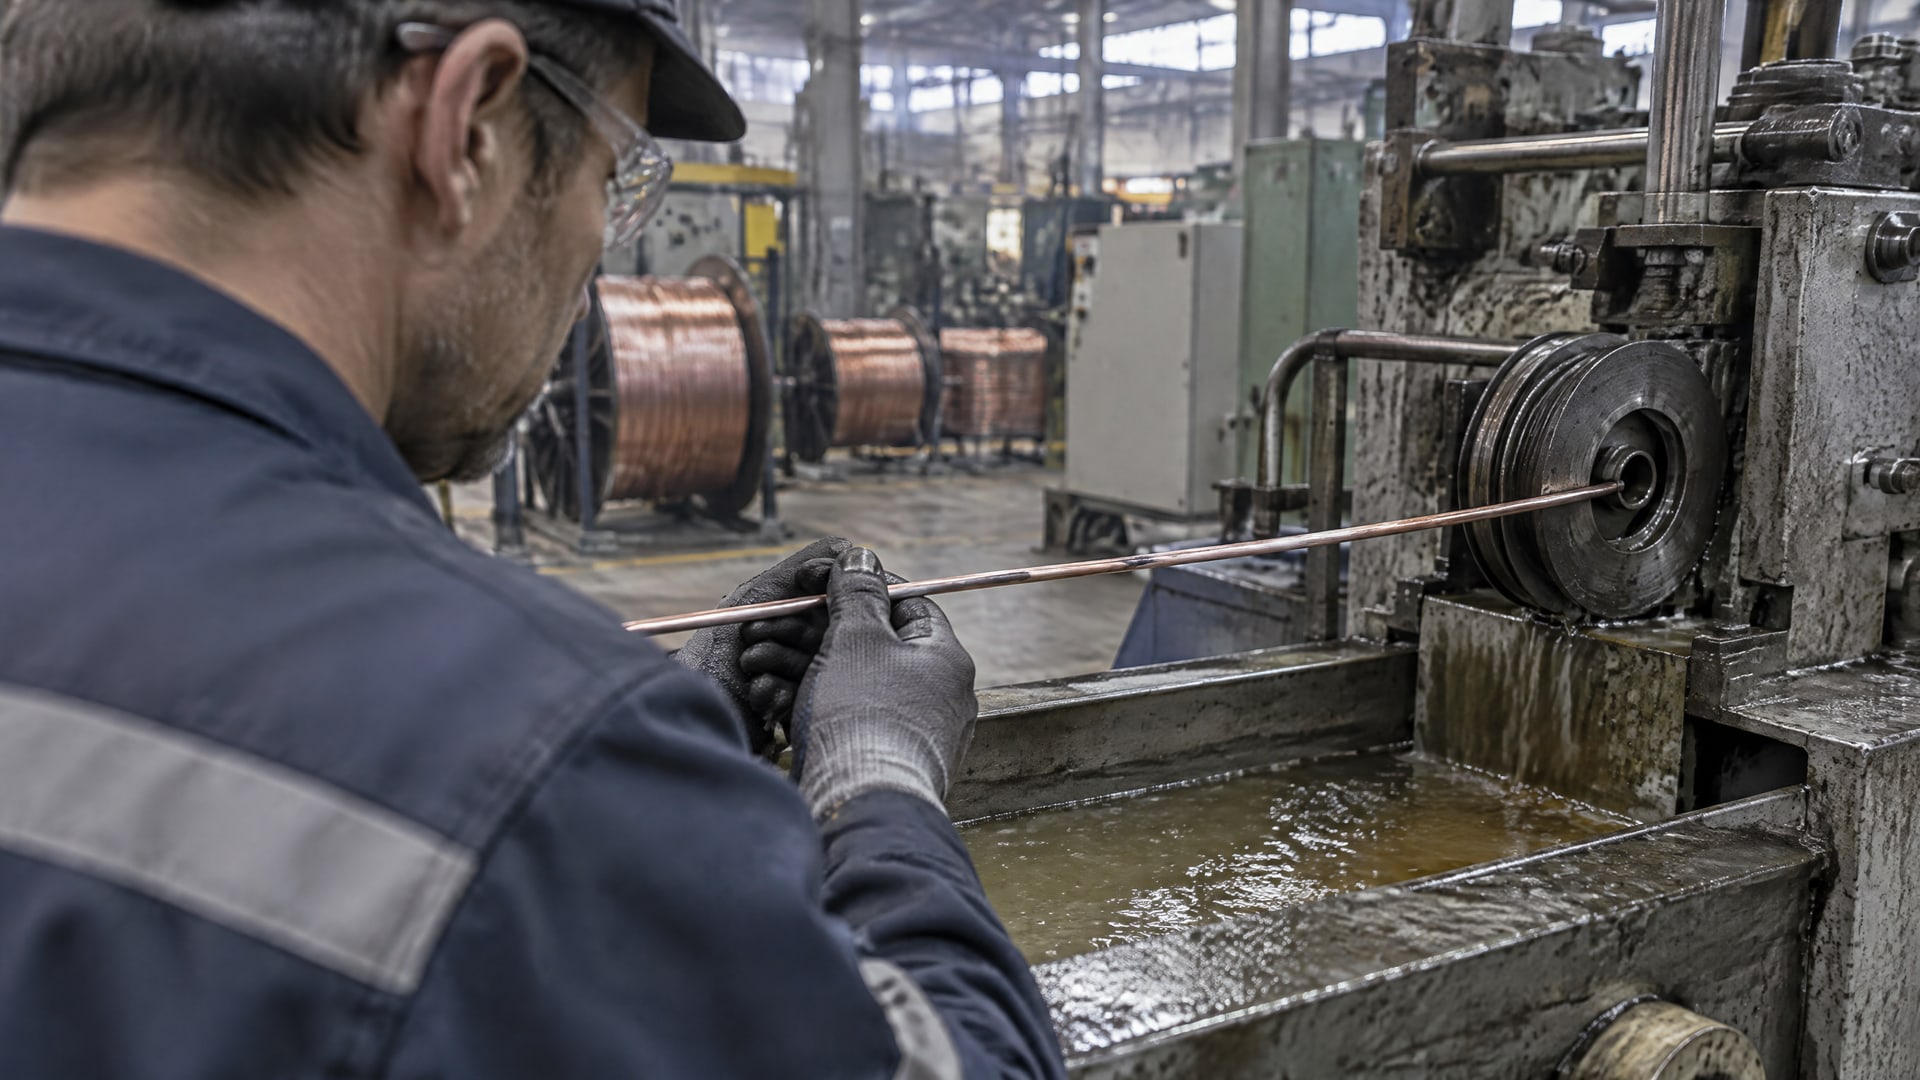
Если фильтрация работает недостаточно эффективно, частицы остаются в контуре и повторно попадают в зону волочения. Сочетание загрязнений, растворенной меди и ухудшения состояния эмульсии может проявляться пятнами и снижением блеска поверхности. Поэтому состояние ванны важно оценивать вместе с фильтром и участками, где оседают отходы.
Проверьте, не забита ли сетка фильтра, удаляется ли осадок из ванны и нет ли загрязнений на элементах системы подачи. Обратите внимание на изменение цвета и запаха рабочей жидкости, появление пены и нестабильность поверхности проволоки. Эти признаки не дают готового диагноза, но помогают определить, нужна ли очистка системы и более частое удаление шлама.
Если пятна возникли после длительной работы жидкости, проверьте не только ее концентрацию, но и накопление загрязнений. Простая доливка свежего состава не удалит шлам и растворенные примеси. При неудовлетворительной фильтрации загрязнения останутся в системе, даже если часть жидкости обновить. Перед запуском после очистки нужно проверить параметры рабочей жидкости и убедиться, что загрязнения не возвращаются в контур.
Для устойчивого процесса имеет значение и подбор состава. При волочении меди ищут водосмешиваемую смазку с хорошей фильтруемостью, низким пенообразованием, моющим эффектом и защитой от окрашивания поверхности. Также важно учитывать загрязнение медью и стабильность эмульсии в условиях конкретной линии. Если проволока затем проходит отжиг, заранее проверяют совместимость смазки с этой операцией: остатки могут вызвать дым, отложения и потемнение.
Устранение шлама - часть обслуживания системы, а не отдельная мера против пятен. Сначала оценивают загрязнение ванны и фильтрацию, затем выбирают очистку и восстановление рабочего режима. После этого наблюдают за поверхностью проволоки: если дефект сохраняется, продолжают проверку температуры, pH, остаточной влаги и хранения.
Замена смазки волочения и промывка оборудования
Рабочую жидкость обновляют, когда она загрязнена, теряет стабильность или выходит за допустимый для процесса режим.
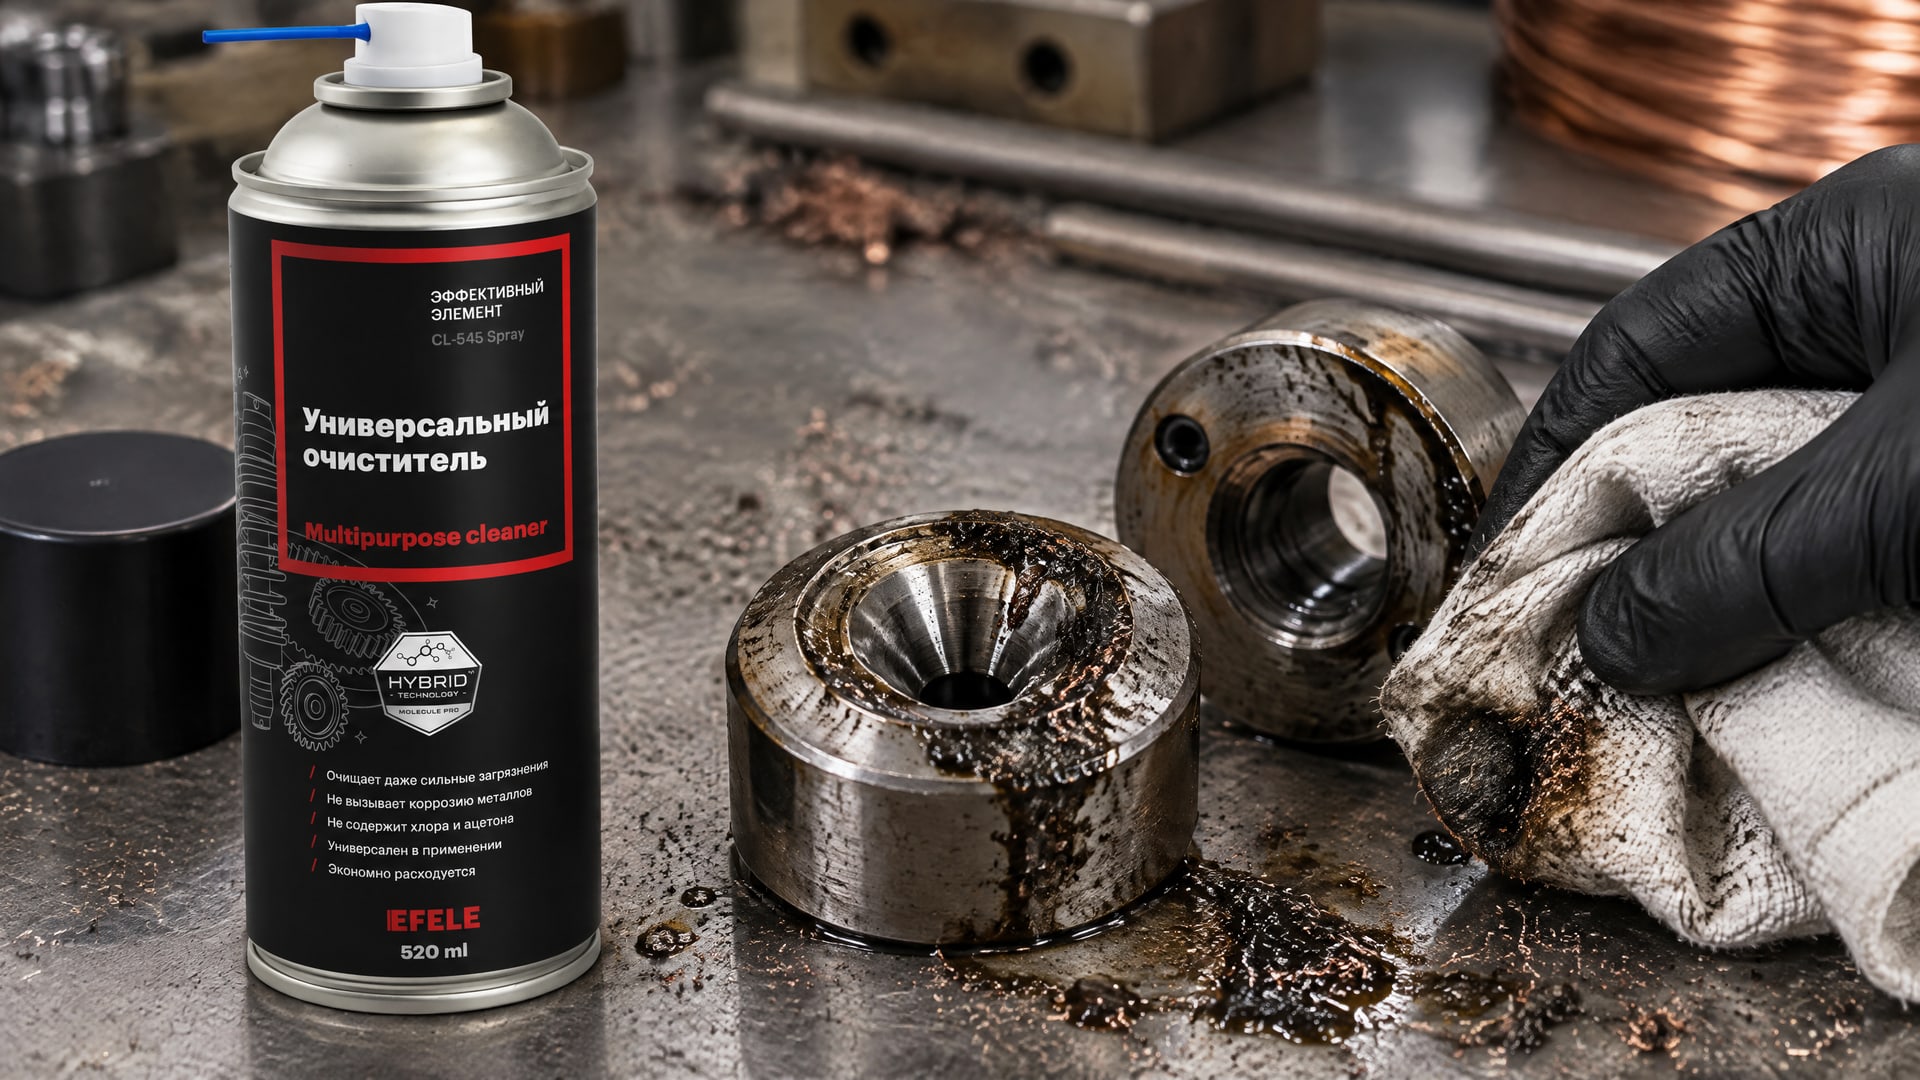
В практических рекомендациях встречается замена смазки примерно раз в месяц, а в жаркий период жидкость предлагают обновлять чаще. Это не универсальный календарный интервал для любого производства: фактическую периодичность связывают с нагрузкой, состоянием эмульсии и качеством проволоки.
Перед заменой осмотрите ванну, трубопроводы и фильтрацию. Если в системе остались шлам и загрязнения, свежая эмульсия быстро смешается с ними и не решит исходную проблему. Поэтому при переходе на новую рабочую жидкость важны удаление отложений и промывка оборудования. Для очистки системы волочения и удаления загрязнений при подготовке к замене используют универсальный очиститель EFELE CL-545 Spray. Его применение рассматривают как этап очистки оборудования, а не как замену контроля pH, температуры и фильтрации.
Для отдельных составов, предназначенных для снижения пятен и очистки после волочения, в технических описаниях приводится концентрация от 0,5 до 2,0 %. Это значение относится к таким продуктам и не является универсальной концентрацией для любой эмульсии или очистителя. Параметры рабочего раствора уточняют по документации конкретного состава и технологическому регламенту.
После промывки и замены контролируют pH, температуру, стабильность эмульсии и ее подачу на волоки. В первые смены полезно чаще осматривать поверхность проволоки и проверять, не появился ли осадок в ванне. Если пятна сохраняются, проверьте качество очистки и сушки после волочения: новая жидкость сама по себе не устраняет остаточную влагу или загрязнение, уже попавшее на готовую продукцию.
Порядок работ можно свести к последовательности:
Оценить pH, температуру и состояние рабочей жидкости.
Проверить фильтрацию, удалить накопившийся шлам и загрязнения.
Промыть систему перед заливкой новой жидкости, если этого требует ее состояние.
Запустить процесс и проверить параметры эмульсии.
Проследить за качеством поверхности сразу после волочения и после хранения.
Потемнение медной проволоки после волочения и во время хранения
Если проволока темнеет не сразу, проверьте чистоту поверхности и удаление влаги.
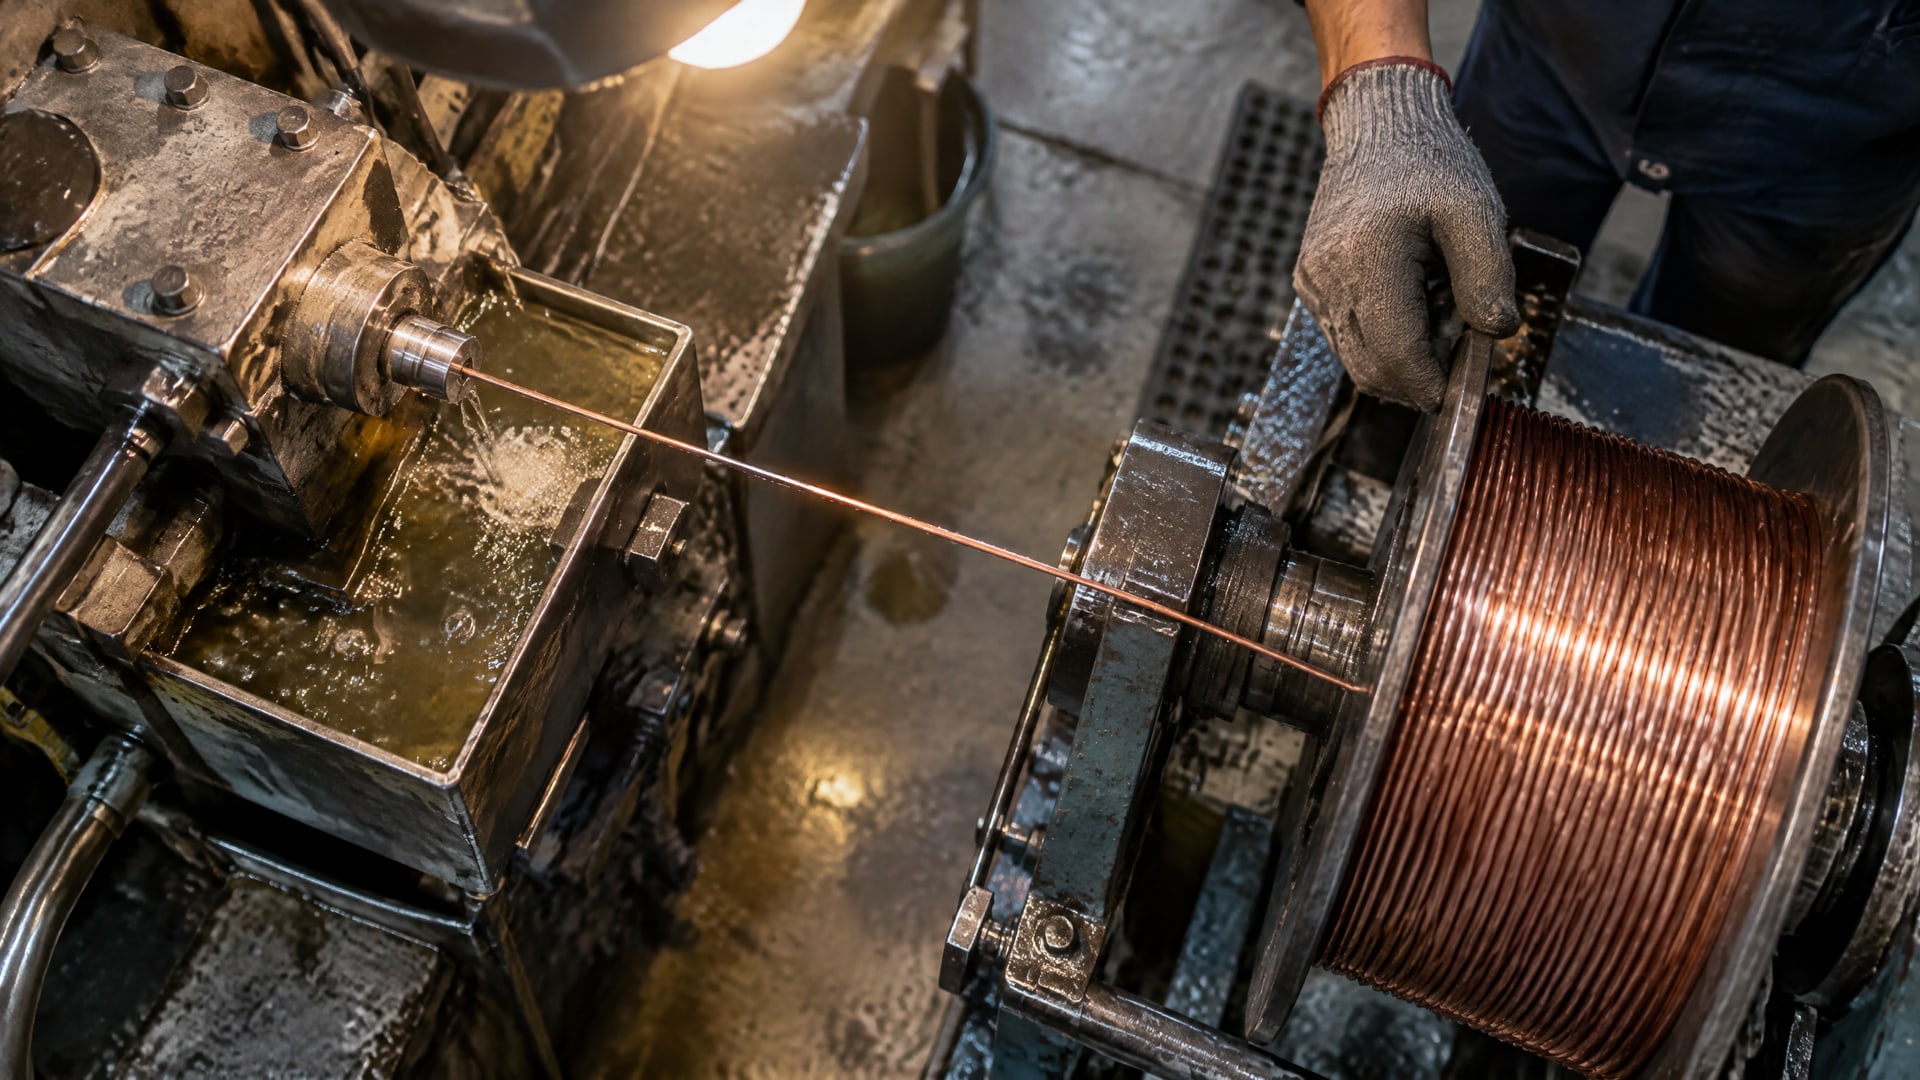
Остаточная вода после волочения может способствовать появлению пятен при хранении, даже когда изделие выглядело приемлемо на выходе линии. Поэтому оценивать качество только сразу после волочения недостаточно: осмотр готовой продукции проводят также после установленного на предприятии периода хранения.
Проверьте, не остаются ли на проволоке капли рабочей жидкости, загрязнения или следы неравномерной сушки. Учитывайте и состояние эмульсии: растворенные ионы меди и накопившиеся отходы способны влиять на изменение цвета при хранении. Если дефект появляется только на отдельных бухтах или участках, сопоставьте их с режимом обработки и условиями хранения, не сводя проблему к одному фактору.
Для снижения риска пятен после производства важно обеспечить чистую поверхность и удаление влаги до хранения. Не следует считать, что всякое потемнение вызвано одной химической реакцией: остатки смазки, загрязнения и условия хранения также могут изменить внешний вид меди. Если пятна возникают с задержкой, проверяйте производственный маршрут от выхода из ванны до упаковки и размещения продукции.
При последующем отжиге отдельно учитывают остатки смазки на проволоке. Они могут стать источником дыма и отложений, а также повлиять на поверхность после термообработки. Поэтому смазку выбирают с учетом дальнейшей операции, а чистоту изделия проверяют до отжига. Универсального решения для всех линий нет: параметры очистки и сушки зависят от оборудования и принятой технологии.
Смазки для сухого волочения проволоки и отличие от эмульсии
Сухое и мокрое волочение требуют разных подходов к смазыванию.
Для сухого процесса важна стабильность порошковой или пастообразной смазки и ее перенос на поверхность проволоки. Если смазочная пленка нарушается, возрастает усилие волочения, усиливается износ волок и повышается риск царапин и изменения цвета. Поэтому смазки для сухого волочения проволоки нельзя оценивать по тем же признакам, что и водосмешиваемую эмульсию.
При мокром волочении контролируют температуру, pH, пену, загрязнения и фильтруемость. Для сухого процесса проверяют равномерность подачи и наличие смазочного материала на проволоке. В обоих случаях нестабильное смазывание способно ухудшить поверхность, но причины и способы диагностики различаются. Если на предприятии используются разные процессы, в технологической документации их режимы следует разделять.
Смазки для волочения нержавеющей проволоки также нельзя автоматически переносить на медь: материал и условия процесса отличаются. Подбор проводят с учетом металла, способа волочения, последующей обработки и требований к поверхности. При переходе на другой материал или технологию сверяются со спецификацией смазки и проверяют ее работу на линии, а не ориентируются только на общее назначение «для волочения проволоки».
При выборе состава полезно заранее уточнить:
Для какого металла предназначена смазка.
Рассчитана ли она на сухое или мокрое волочение.
Как контролируют ее подачу и состояние в процессе.
Предусмотрена ли последующая очистка или термообработка.
Какие требования предъявляются к чистоте и внешнему виду готовой проволоки.
Часто задаваемые вопросы
Всегда ли темные пятна на медной проволоке означают окисление?
Нет. Потемнение может быть связано с окислением, но также с остатками смазки, загрязнениями, отклонением pH, перегревом эмульсии или влагой после волочения. Если пятна появились при хранении, проверяют чистоту поверхности и сушку. Для поиска причины сопоставляют состояние проволоки с температурой, pH и качеством рабочей жидкости.
Какой pH поддерживать у эмульсии для волочения меди?
В практических рекомендациях для водосмешиваемой рабочей жидкости указан диапазон pH от 7,5 до 9,5. При pH 7 и ниже медь может краснеть, а при pH 11 и выше возможно чернение. Эти значения используют как ориентир и сверяют с требованиями к конкретной смазке и процессу.
Достаточно ли долить свежую смазку, если появилась чернота?
Не всегда. Если в ванне накопились шлам, загрязнения или растворенная медь, доливка не удалит их из системы. Проверьте фильтрацию, состояние эмульсии, pH и температуру. При необходимости очистите оборудование, промойте контур и замените рабочую жидкость, затем проконтролируйте качество поверхности после запуска.
Почему медная проволока темнеет уже после производства?
Пятна могут проявиться во время хранения, если поверхность недостаточно очищена или на ней осталась влага. На изменение цвета также влияют загрязнения и состояние рабочей жидкости во время волочения. Проверьте сушку перед упаковкой, чистоту проволоки и условия хранения, а также сопоставьте результат с параметрами процесса.
Заключение
Темные пятна на меди возникают по разным причинам: от отклонений температуры и pH до загрязнения эмульсии, шлама, остатков жидкости и влаги при хранении. Смазка для волочения проволоки влияет на качество поверхности, но одна ее замена не гарантирует устранение дефекта. Важно проверить всю систему: рабочую жидкость, фильтрацию, промывку оборудования, очистку и сушку готовой проволоки.
Начните с фиксации температуры и pH, осмотрите ванну и сетку фильтра, затем проверьте поверхность проволоки сразу после волочения и после хранения. Если обнаружены загрязнения или ухудшение эмульсии, очистите систему и выполните замену по технологическому регламенту. Такой порядок поможет определить источник пятен и подобрать корректирующее действие без случайной смены режима.