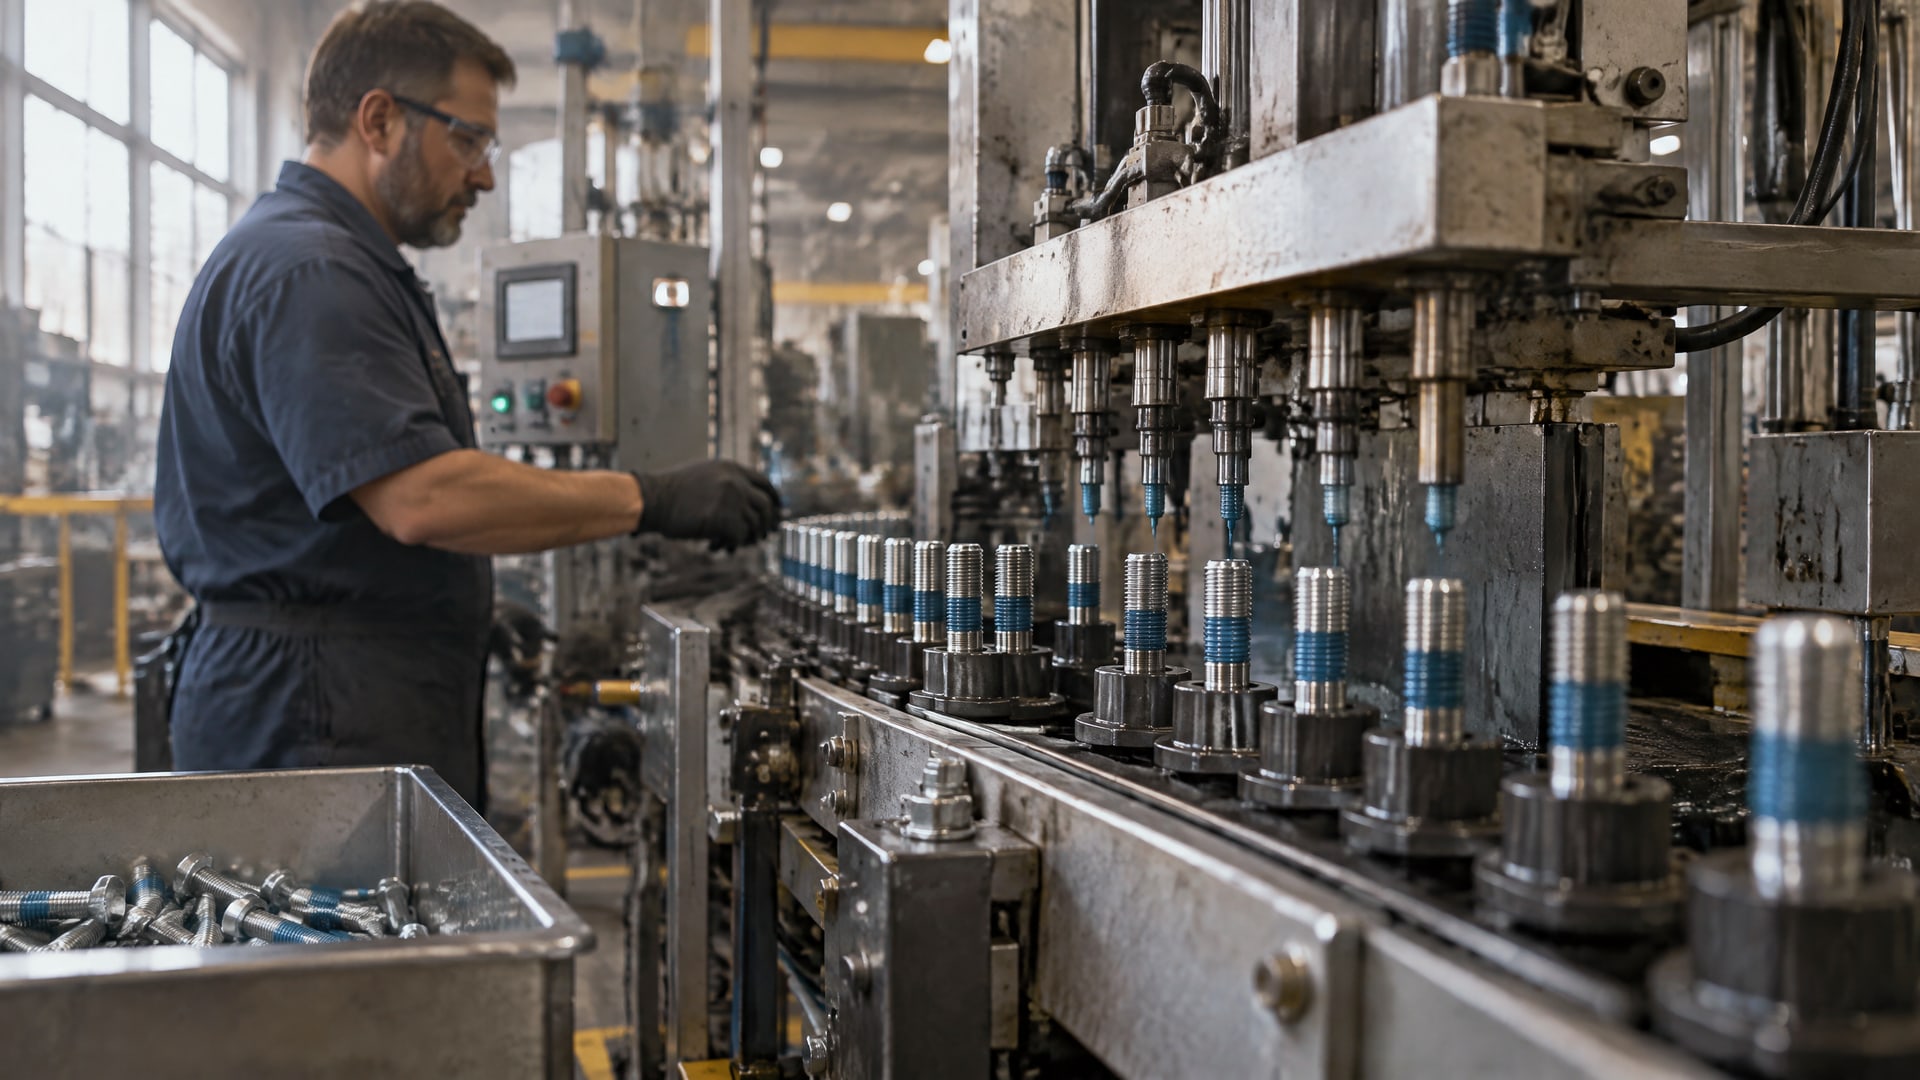
Полимерные покрытия болтов помогают снизить риск самоотвинчивания, если их механизм соответствует нагрузке и монтаж выполняют с контролем момента затяжки. Одни покрытия стабилизируют трение в резьбе, другие заполняют зазор между витками и создают дополнительное сопротивление проворачиванию. Поэтому при выборе важно учитывать не только наличие пометки о вибростойкости, но и тип нагрузки, требуемый преднатяг и необходимость герметизации.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выбирают вибростойкий резьбовой крепеж для оборудования и производственных узлов. Разберем, как работают фрикционные полимерные покрытия, какие параметры фиксировать в документации, как проверять соединение и в каких случаях покрытие может одновременно выполнять функцию герметизации.
Как работают полимерные покрытия болтов при вибрации
Самоотвинчивание возникает, когда в резьбовом соединении теряется часть предварительной затяжки и крепеж получает возможность проворачиваться под действием динамической нагрузки.
Покрытие может влиять на это поведение двумя основными способами: контролировать трение в контактирующих поверхностях или уменьшать свободный ход между наружной и внутренней резьбой. Конкретный механизм зависит от состава и конструкции покрытия.
Функциональные покрытия для крепежа могут содержать полиамид, пластизоль или полиолефин. Для thread-locking coatings описан принцип эластичного износостойкого полиамидного покрытия: оно частично заполняет осевой люфт между винтом и внутренней резьбой и создает сопротивление проворачиванию. Такой механизм помогает сформировать вибростойкое соединение, но не отменяет требований к предварительной затяжке и подготовке крепежа.
Другой подход связан с управлением трением. В покрытиях с микрокапсулированными или вязкоупругими составами может использоваться принцип «трение через вязкость». При этом важна не просто минимизация трения: его величина влияет на связь между моментом затяжки и фактическим преднатягом. Если коэффициент трения нестабилен или не соответствует расчету, одинаковый момент затяжки может давать разный результат.
В исследовании соединений под динамической сдвиговой нагрузкой покрытия на основе PTFE и MoS₂ показали заметный антиразгружающий эффект, тогда как TiN в рассмотренных условиях оказался недостаточно эффективным. Это сравнение относится к конкретным условиям исследования, а не служит универсальным рейтингом материалов. Оно показывает, почему выбирать покрытие только по названию материала или общему обещанию вибростойкости недостаточно.
При выборе также различают функции покрытия: удержание от самоотвинчивания, фиксацию, удержание деталей и герметизацию. Некоторые решения совмещают несколько функций, но герметизирующее действие само по себе не доказывает, что покрытие сохранит натяг под вибрацией. Поэтому в спецификации следует обозначать, какую именно задачу должно решать покрытие и какие свойства подлежат проверке.
Как выбрать фрикционное покрытие резьбы
Выбор начинают с анализа нагрузки.
Для соединения важны ее направление и характер: осевая, сдвиговая или смешанная нагрузка. Поведение покрытий при осевом и сдвиговом воздействии различается, поэтому результаты испытаний одного типа нельзя автоматически переносить на другой. Учитывают также материал контактирующих поверхностей, состояние резьбы и условия монтажа.
Если основная задача - предотвратить самоотвинчивание крепежа, следует оценивать не только коэффициент трения, но и способность покрытия уменьшить зазор и создать преобладающий момент в резьбе. Низкое трение может облегчать затяжку, однако само по себе не гарантирует сохранение преднатяга при вибрации. Необходим контролируемый диапазон трения, который согласован с расчетом соединения и процессом монтажа.
Для инженерных расчетов NASA-STD-5020 задает предельный коэффициент трения не более 0,2 для чистых несмазанных металлических поверхностей и не более 0,1 для других поверхностей, если иное значение не обосновано испытаниями. Эти значения относятся к указанным в стандарте категориям поверхностей и не являются готовой спецификацией для любого покрытого крепежа. Требуемые параметры нужно определять для конкретной пары материалов и выбранного покрытия.
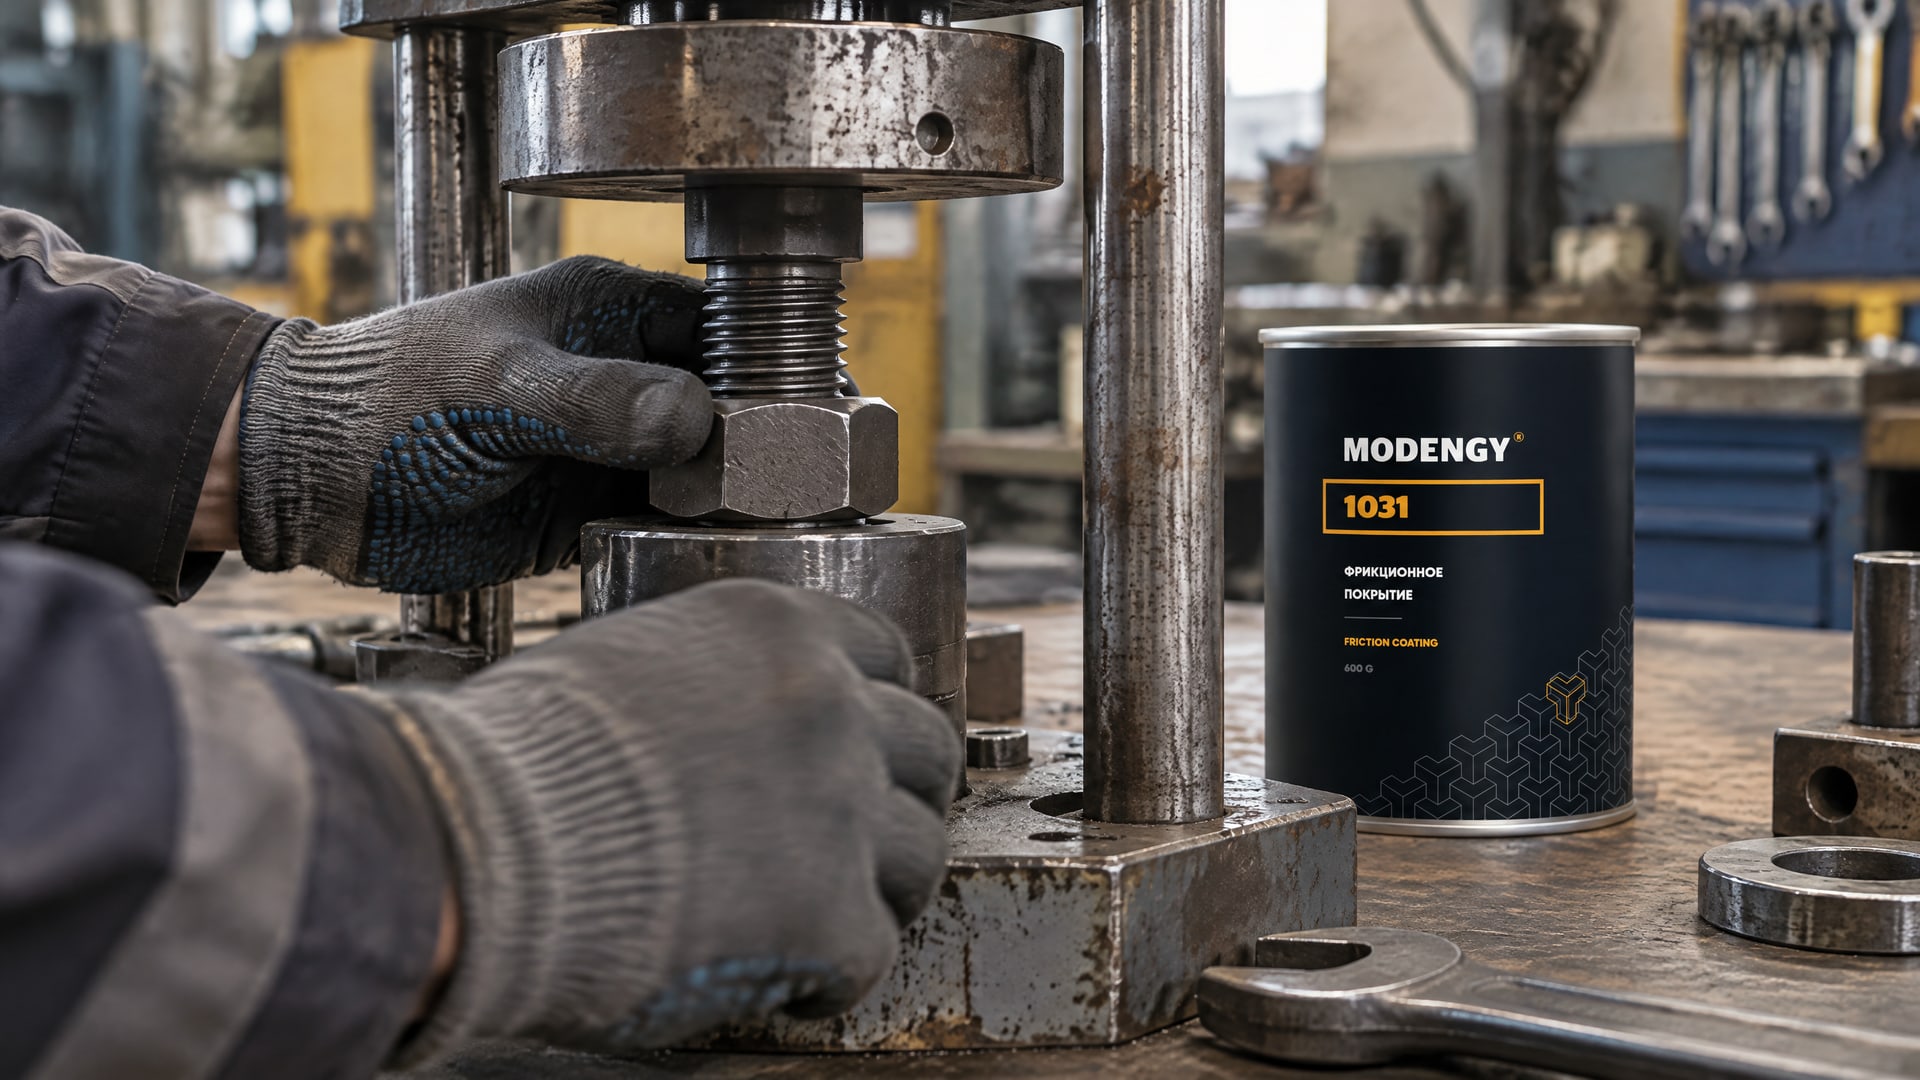
При высоком давлении и динамической нагрузке особое значение имеют стабильное трение и сопротивление ослаблению. Недостаточная предварительная затяжка способствует фреттинг-износу контактных поверхностей резьбы, а он ускоряет ослабление соединения. Для таких условий в качестве функционального покрытия может применяться MODENGY 1031: его используют, когда требуется высокий и стабильный коэффициент трения. При этом выбор не заменяет расчета преднатяга и проверки фактического поведения узла.
До закупки крепежа полезно согласовать с изготовителем или поставщиком следующие параметры:
назначение покрытия: удержание от самоотвинчивания, герметизация или совмещение функций;
тип нагрузки, для которой подтверждены свойства покрытия;
требуемый коэффициент трения и способ его контроля;
требования к толщине и нанесению покрытия;
метод проверки момента затяжки и сохранения натяга.
Монтаж крепежа с покрытием: момент затяжки и преднатяг
Покрытие не компенсирует ошибку монтажа.
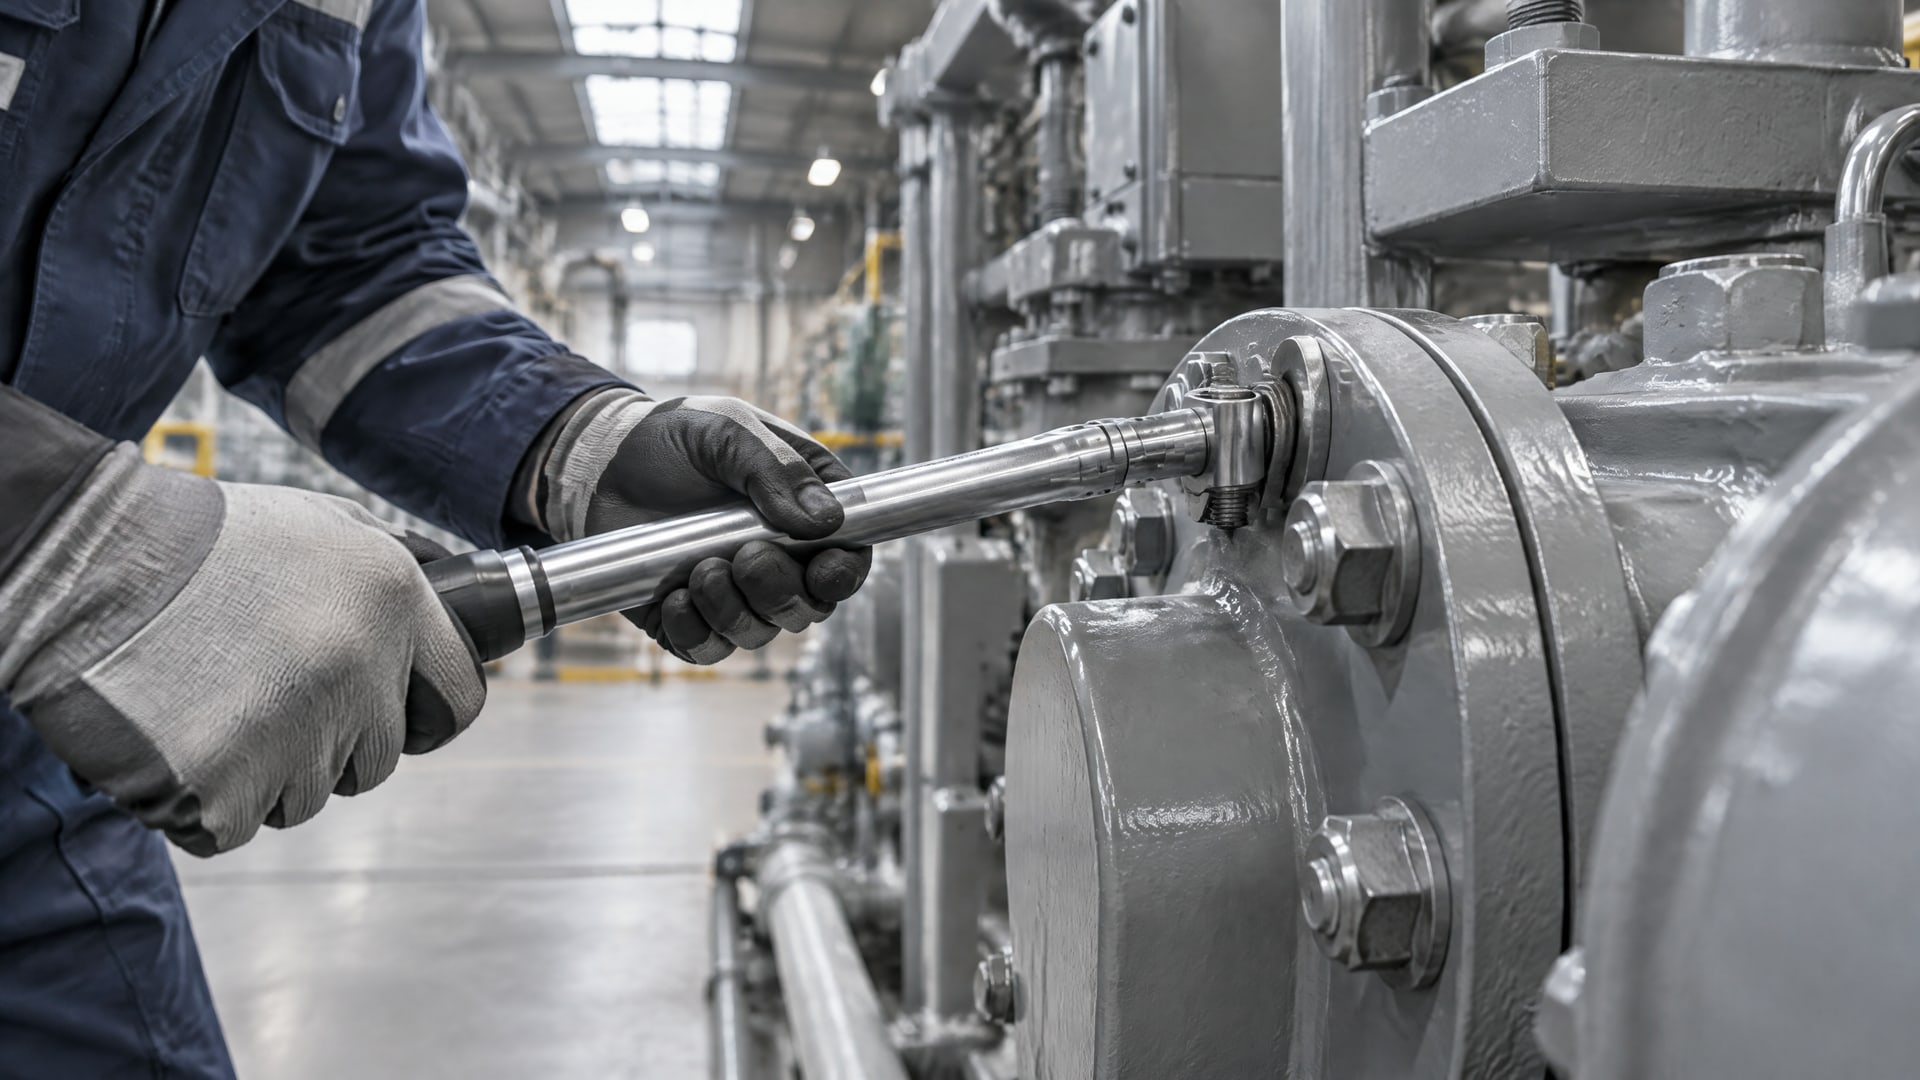
Начальный момент затяжки влияет на сопротивление ослаблению: в исследовании динамической сдвиговой нагрузки увеличение момента улучшало антиослабляющий эффект покрытий. Это не означает, что момент следует повышать произвольно. Его задают с учетом конструкции соединения и характеристик покрытия, а затем контролируют при сборке.
Слишком низкая предварительная затяжка может привести к относительным перемещениям контактных поверхностей и фреттинг-износу. По мере износа соединение быстрее теряет устойчивость к динамическому воздействию. Поэтому при разборе отказа важно проверить не только тип крепежа, но и фактическую повторяемость затяжки, чистоту резьбы и состояние контактных поверхностей.
Отдельный фактор - коэффициент трения. Он влияет на соотношение между приложенным моментом и полученным преднатягом. Если свойства покрытия или процесс его нанесения меняются от партии к партии, разброс затяжки может стать значимым даже при одинаковых настройках инструмента. Поэтому технологию нанесения и контроль параметров следует рассматривать как часть процесса сборки, а не как отдельную характеристику материала.
Для ответственного узла в конструкторской документации фиксируют тип покрытия, способ нанесения, требуемый диапазон трения и метод контроля. NASA-STD-5020 отдельно указывает, что смазки, покрытия и герметики для резьбовых соединений, а также процесс их нанесения должны быть специфицированы и контролироваться. Это помогает связать расчетные требования с фактической сборкой и не допускать непроверенной замены покрытия.
Перед запуском в серию проверяют, что выбранный крепеж с покрытием соответствует требуемому режиму затяжки и типу нагрузки. Для этого устанавливают контролируемую последовательность: подготовка резьбы, монтаж, регистрация момента и оценка соединения после испытания. Если меняется материал крепежа, покрытие или способ нанесения, параметры процесса сверяют со спецификацией заново. Такой порядок помогает отделить влияние покрытия от ошибок сборки и обеспечить повторяемость соединения.
Испытания вибростойкого резьбового крепежа
Для ответственных узлов паспортного обозначения «вибростойкий» недостаточно.
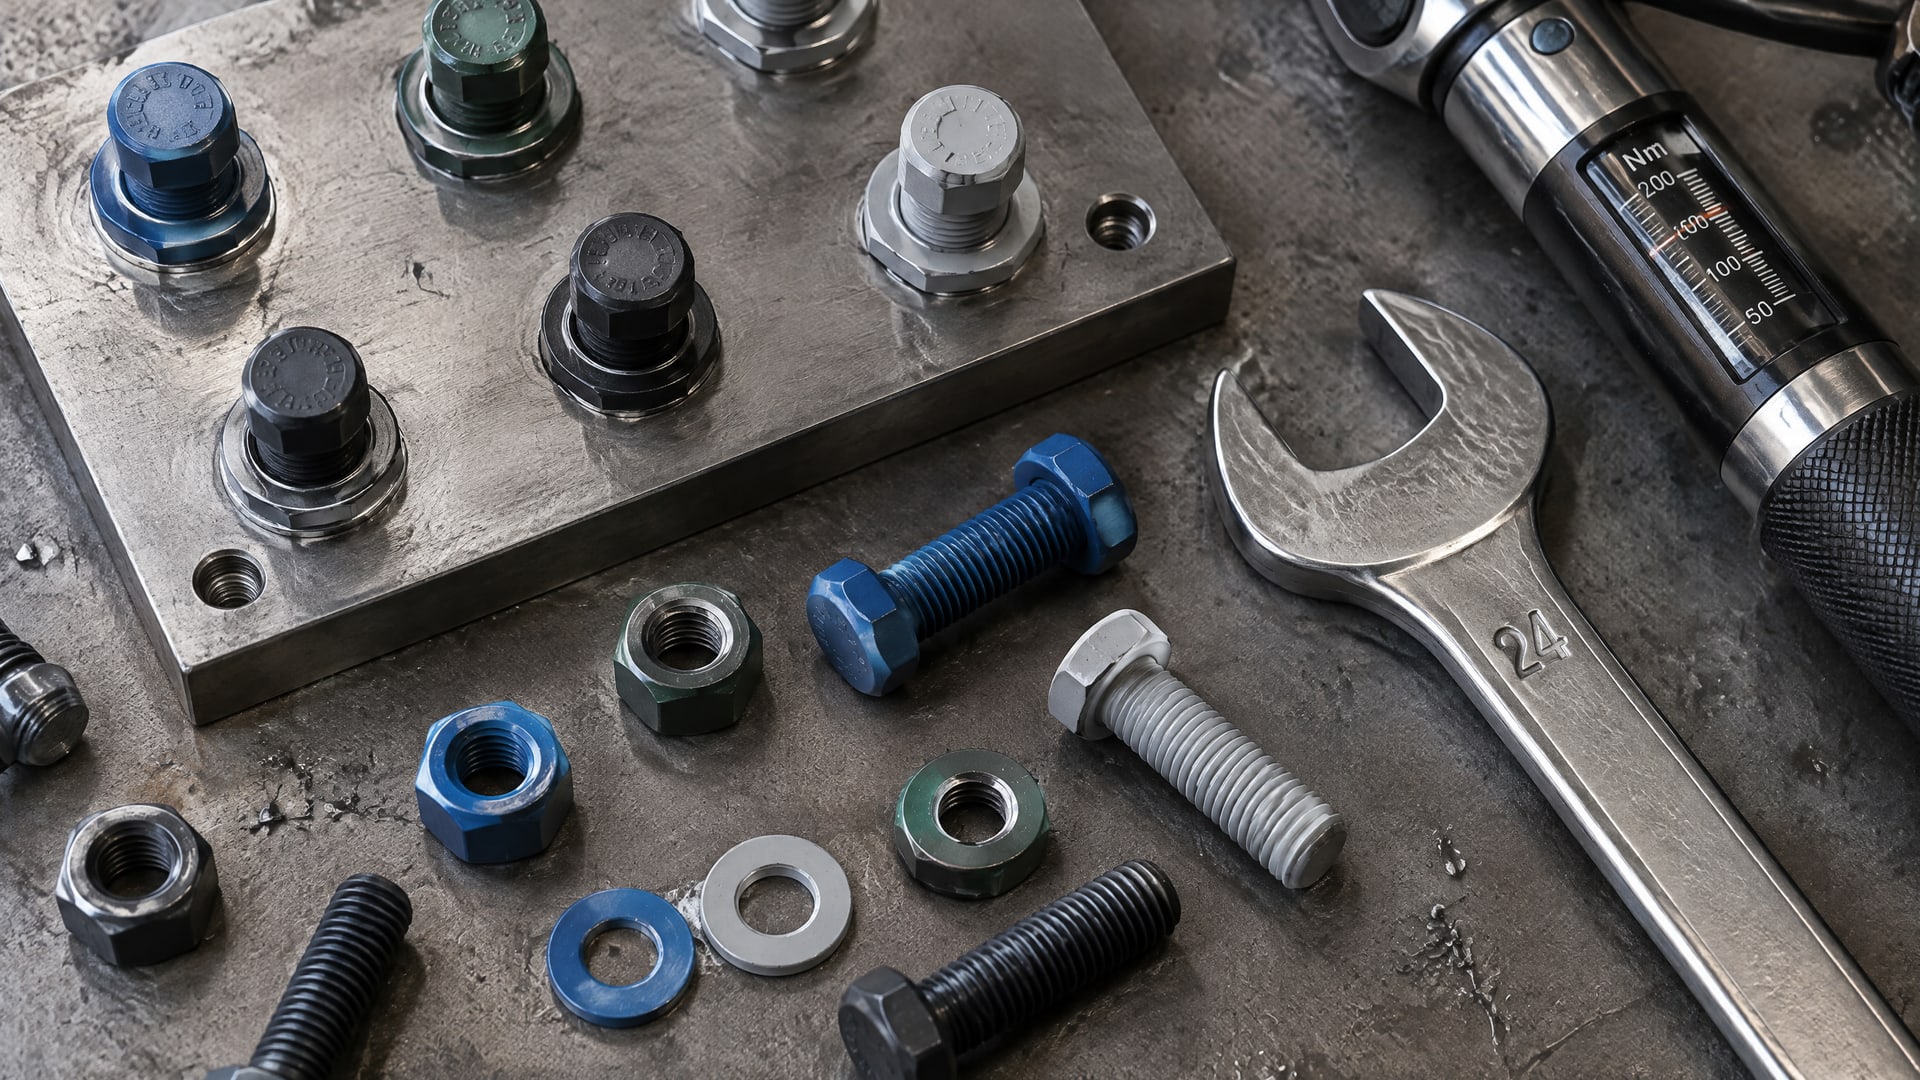
Нужно подтвердить, что соединение сохраняет натяг при нагрузках, близких к рабочим. В испытаниях учитывают тип воздействия: результат для сдвиговой нагрузки не всегда описывает поведение при осевой или смешанной. Также важны начальная затяжка, состояние резьбы и характеристики контактирующих материалов.
В качестве метода оценки вибропрочности крепежа в материалах приводится DIN 65151. Один из источников содержит сравнительные результаты конкретного испытания: обычный болт потерял 85% предварительного натяга за 300 циклов, крепеж с нейлоновой вставкой - 15% за 1500 циклов, а крепеж с химическим предварительно нанесенным покрытием - 2% за 2000 циклов. Эти цифры характеризуют именно описанное сравнение. Они не задают ожидаемый результат для других конструкций, покрытий и режимов испытаний.
Поэтому при сопоставлении протоколов проверяют, совпадают ли условия: способ приложения нагрузки, исходный момент затяжки, количество циклов и критерий потери натяга. Без этих данных проценты из разных испытаний нельзя считать прямым сравнением. Для проектного решения важна не отдельная цифра, а подтверждение работы покрытия в условиях, сопоставимых с реальной эксплуатацией.
В технических материалах для ответственного крепежа также выделяют испытания на растяжение и сдвиг, контроль толщины покрытия, твердости и момента или натяга в реальных условиях применения. Набор проверок выбирают по назначению соединения. Если основная нагрузка сдвиговая, испытательная программа должна оценивать поведение при сдвиге; если существенна осевая нагрузка, ее также учитывают при подтверждении решения.
Результат испытаний следует увязать с требованиями конструкторской документации. В ней задают тип покрытия и процесс нанесения, требуемые свойства и метод контроля. Такой подход согласуется с NASA-STD-5020, который требует специфицировать и контролировать материалы, применяемые в резьбовых соединениях. Закупщику при приемке партии стоит сверять документы с утвержденной спецификацией, а инженеру - проверять, что испытания относятся именно к выбранной конфигурации крепежа.
Герметизация крепежа при вибрации и защита от коррозии
Герметизация и предотвращение самоотвинчивания решают разные задачи.
Герметизирующее покрытие помогает ограничить прохождение среды через резьбу или область под головкой крепежа, тогда как антиослабляющее должно препятствовать проворачиванию и потере натяга. Некоторые функциональные покрытия совмещают удержание и герметизацию, но наличие одной функции не подтверждает автоматически другую.
Если узлу нужны обе функции, следует выбирать покрытие с подтвержденными характеристиками для герметизации и сопротивления самоотвинчиванию. В спецификации полезно отдельно указать требования к герметичности и к сохранению натяга. Затем каждое свойство проверяют подходящим методом: результаты испытания на герметичность не заменяют вибрационную оценку, а проверка сопротивления проворачиванию не подтверждает удержание среды.
На крепежных соединениях с цинк-ламельным покрытием может возникнуть задача совместить защиту от коррозии, удобство монтажа и сохранение вибростойкости. В такой конфигурации фрикционный слой подбирают с учетом свойств нижнего покрытия и требуемого поведения резьбы. Нельзя оценивать итог только по одному параметру, например по легкости затяжки: важны стабильность трения и сохранение преднатяга после монтажа.
Совет инженера
Сценарий: резьбовой крепеж уже защищен цинк-ламельным покрытием, но для сборки нужно дополнительно снизить коэффициент трения и сохранить сопротивление вибрационному ослаблению.
Что предусмотрели: поверх цинк-ламельного покрытия может наноситься MODENGY 1032, если такая конфигурация соответствует требованиям к соединению.
Итог: сочетание покрытий рассматривают как единую систему и проверяют по заданным параметрам монтажа и вибростойкости, а не только по характеристикам каждого слоя отдельно.
При выборе герметизирующего решения также проверяют, не подменяет ли оно требование к фиксации резьбы. Если соединение должно одновременно удерживать среду и сопротивляться динамическому проворачиванию, это указывают как две самостоятельные функции. Такой подход помогает точнее сформировать техническое задание поставщику и избежать ситуации, когда крепеж подтвержден только по одному из требуемых свойств.
Часто задаваемые вопросы
Любое полимерное покрытие предотвращает самоотвинчивание?
Нет. Результат зависит от состава покрытия, его механизма, типа нагрузки и правильной затяжки. Одни покрытия уменьшают зазор в резьбе и создают дополнительное сопротивление проворачиванию, другие управляют трением. Поэтому для ответственного узла проверяют характеристики покрытия и подтверждают результат испытаниями в условиях, близких к рабочим.
Можно ли заменить вибростойкое покрытие увеличением момента затяжки?
Нет, повышение момента не служит универсальной заменой покрытию. В исследовании увеличение начального момента улучшало антиослабляющий эффект покрытий, но не доказывает, что произвольное повышение затяжки безопасно для любой конструкции. Момент задают по требованиям соединения, а его соблюдение контролируют при монтаже.
Чем герметизация крепежа отличается от защиты от самоотвинчивания?
Герметизация ограничивает прохождение среды через резьбовое соединение или область под головкой. Защита от самоотвинчивания направлена на сохранение натяга и сопротивление проворачиванию под вибрацией. Некоторые функциональные покрытия совмещают эти свойства, однако герметичность и вибростойкость нужно задавать и проверять отдельно.
Какие данные запросить у поставщика крепежа с покрытием?
Уточните назначение покрытия, подтвержденный тип нагрузки, диапазон трения, требования к нанесению и толщине, а также метод проверки момента или натяга. Для ответственного узла запросите результаты испытаний и сопоставьте их условия с эксплуатацией. Документы должны соответствовать выбранной конфигурации крепежа и требованиям конструкторской спецификации.
Заключение
Полимерные покрытия болтов снижают риск самоотвинчивания, когда их механизм соответствует типу нагрузки, коэффициент трения контролируется, а монтаж обеспечивает требуемый преднатяг. Одного обозначения «вибростойкое» недостаточно: для ответственного крепежа нужно подтвердить свойства испытаниями и отдельно проверить требования к герметизации, если она нужна.
Следующий шаг для инженера - внести в спецификацию тип покрытия, условия его нанесения, требуемые параметры трения и метод испытания соединения. Закупщику стоит сверять поставляемый крепеж с этой спецификацией, а при изменении покрытия или процесса нанесения повторно согласовать режим затяжки и проверку вибростойкости.