Фосфатирование может стать эффективным этапом подготовки металла под органическое покрытие: оно способствует адгезии и коррозионной стойкости системы. Но результат зависит не только от фосфатного слоя. Загрязнения, остатки моющих средств и влага на поверхности способны ухудшить сцепление покрытия с металлом.
Статья будет полезна инженерам и специалистам по подготовке поверхности, а также закупщикам, которые выбирают технологию защиты деталей и внутренних диаметров. Разберем, как организовать очистку и промывку, когда выбирать фосфатирование или абразивную обработку, как оценивать совместимость и какие испытания включить в контроль качества.
Что дает фосфатирование при подготовке поверхности
Химическое фосфатирование формирует на металле конверсионный слой, который используют как подготовку перед порошковыми и другими органическими покрытиями.
Для стальных деталей фосфатирование особенно полезно как промежуточный слой, способствующий адгезии и коррозионной стойкости. Однако это часть системы защиты, а не универсальная замена очистке или финишному покрытию.
Перед обработкой поверхность должна быть химически чистой. Масла, жиры, окалина, ржавчина, шлам и пыль ухудшают адгезию, поэтому сам факт проведения фосфатирования еще не говорит о качестве подготовки. В обзоре по подготовке поверхности отмечено, что до 80% и более отказов по адгезии связано с недостаточной подготовкой. Эта оценка подчеркивает роль очистки, но не означает, что фосфатирование автоматически предотвращает отказы.
Когда фосфатный слой может быть необязателен
Необходимость отдельной стадии фосфатирования зависит от требований к коррозионной защите и состояния поверхности после предыдущих операций. В технических рекомендациях отмечено, что при отсутствии особых требований к защите фосфатирование после травления может быть необязательным, если уже образовалась тонкая фосфатная пленка с хорошими адгезионными свойствами. Это не универсальное правило: применимость такой схемы нужно проверять для конкретного металла и покрытия.
Если требуется высокий уровень коррозионной стойкости, фосфатный слой следует рассматривать как часть технологической цепочки. На итог влияют чистота металла, промывка, сушка и последующее нанесение покрытия. Для цветных металлов могут требоваться иные схемы подготовки, поэтому технологию для стали нельзя автоматически переносить на другие материалы.
Адгезия покрытия после фосфатирования
Адгезия покрытия после подготовки проверяется испытаниями, а не оценивается только по внешнему виду детали. Для контроля применяют решетчатый надрез по DIN EN ISO 2409, испытания на отрыв по ISO 4624, а также другие методы, подходящие для требований к покрытию. Выбор метода зависит от конструкции изделия и условий его эксплуатации.
Как организовать подготовку поверхности методом фосфатирования
Технологическую последовательность начинают с удаления загрязнений, которые мешают обработке и сцеплению покрытия с металлом.
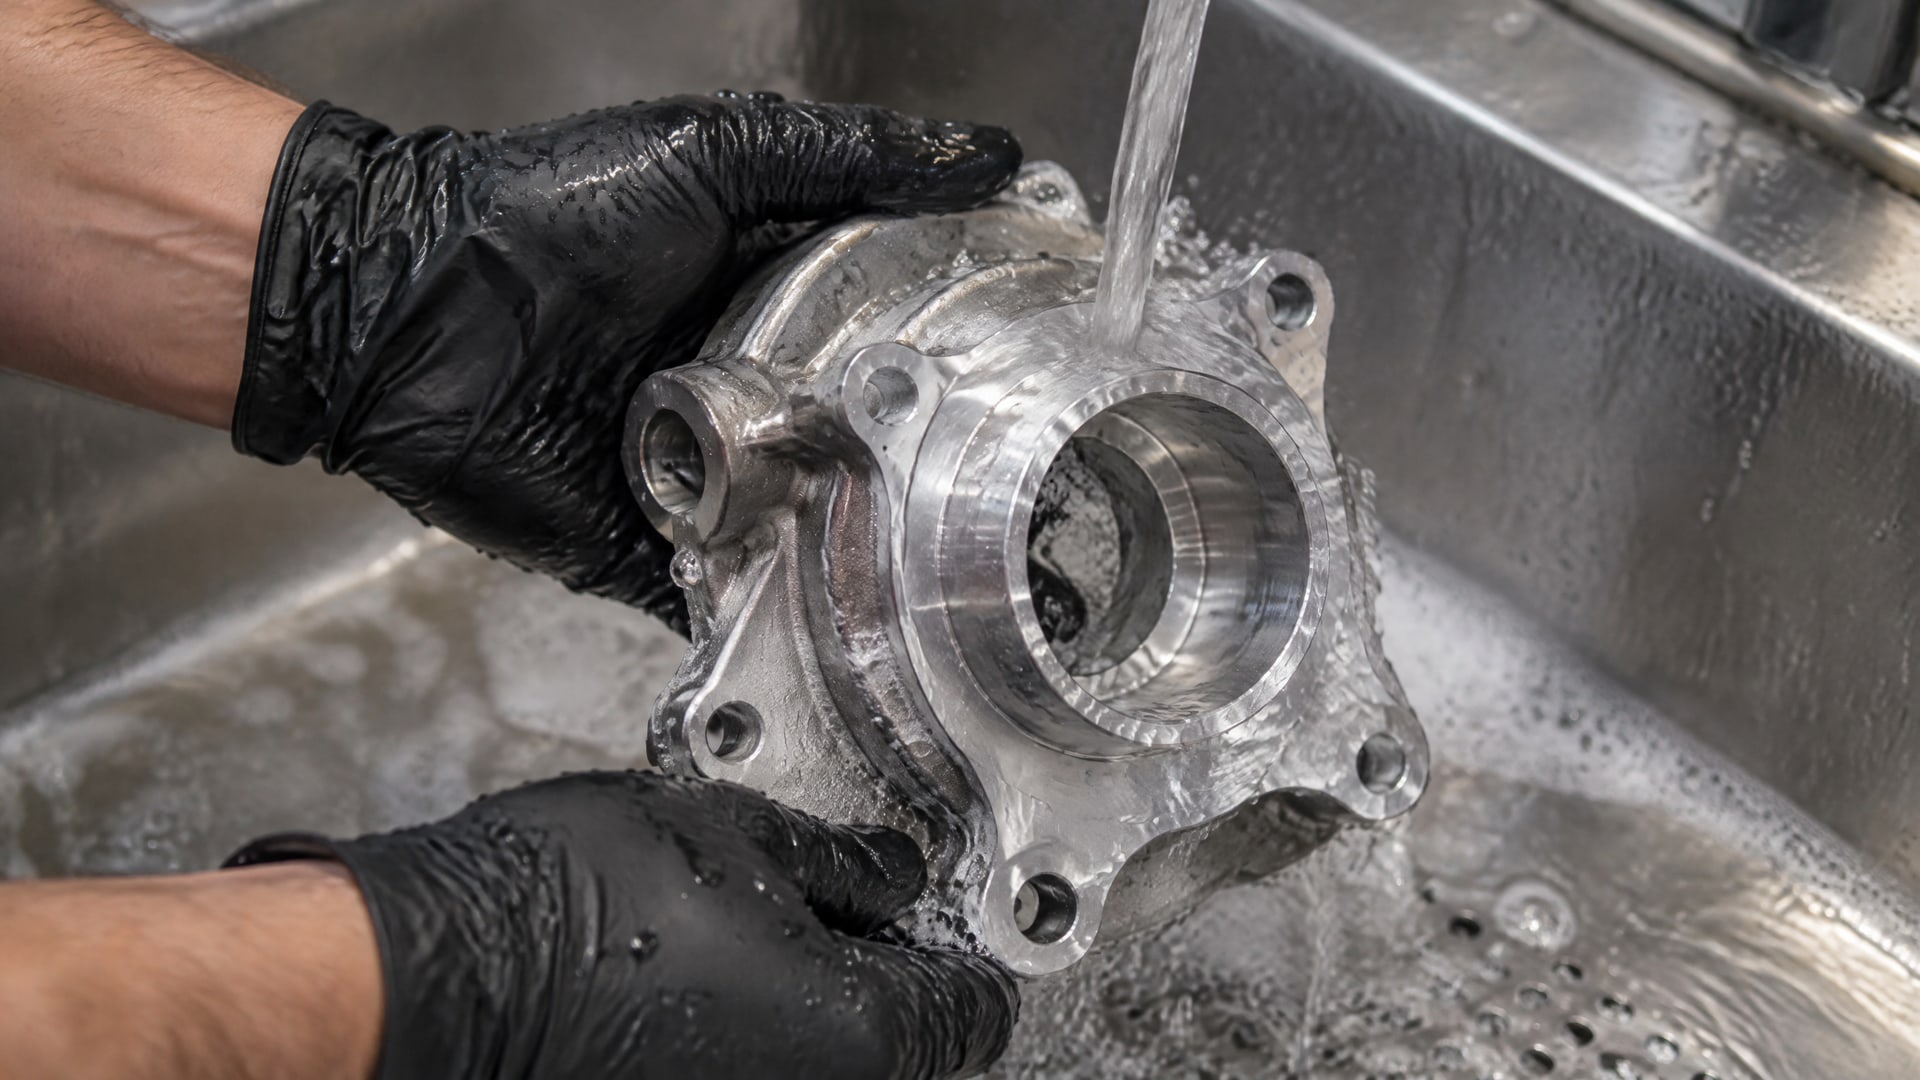
После обезжиривания и щелочной или кислотной очистки необходимо тщательно промыть деталь. ISO 9717 обращает внимание на то, что остатки чистящих средств способны ухудшать качество фосфатирования и провоцировать дефекты под органическим покрытием.
Особое внимание требуется деталям с фальцами, швами и полостями. В таких зонах задерживаются масла, смазка и другие загрязнения, а также могут оставаться технологические растворы после обработки. Поэтому маршрут детали должен учитывать не только подачу раствора, но и возможность его полного удаления из труднодоступных участков.
Промывка, сушка и переход к нанесению покрытия
После фосфатирования важны чистая вода, тщательная сушка и защита поверхности от повторного загрязнения. Если металл после промывки и сушки загрязнился, его состояние нужно оценить и при необходимости повторить подходящую операцию очистки. В нормальной технологической схеме основное обезжиривание выполняют до фосфатирования, а после него предотвращают загрязнение при транспортировке и ожидании нанесения покрытия.
Для свежепофосфатированных поверхностей в одном из практических материалов указан ориентир: наносить краску в течение 24-48 часов. Это не следует воспринимать как универсальный срок для любого производства: важно учитывать конкретную технологию и не допускать появления влаги, загрязнений или вторичной коррозии. Чем меньше неконтролируемая пауза между подготовкой и покрытием, тем ниже риск ухудшить состояние поверхности.
Как проверить совместимость фосфатирования и покрытия
Совместимость оценивают на образцах или деталях, подготовленных по предполагаемому производственному маршруту. После нанесения покрытия проверяют его адгезию по ISO 2409 или ISO 4624. Если изделие испытывает механические нагрузки, к проверке адгезии добавляют испытания на изгиб и удар, когда это предусмотрено задачей.
Результат следует связывать с конкретными параметрами процесса: способом очистки, качеством промывки, сушкой и интервалом до нанесения покрытия. Если меняется металл, геометрия детали или состав покрытия, прежний результат не всегда можно переносить на новую конфигурацию без проверки. Такой подход помогает выявить дефекты подготовки до запуска полной партии.
Фосфатирование или пескоструй: что выбрать
Фосфатирование и абразивная обработка решают связанные, но не одинаковые задачи.
Абразивная обработка формирует профиль шероховатости для механического сцепления покрытия. Фосфатирование создает химически сформированный промежуточный слой, который может улучшить адгезию и коррозионную стойкость органического покрытия. Поэтому выбор зависит не от того, какой способ «лучше вообще», а от типа металла, последующей системы и требований к эксплуатации.
Для труб и деталей с ограниченным доступом используют внутреннюю абразивную обработку. В одном из материалов по подготовке внутренних поверхностей труб указан профиль шероховатости 50-70 мкм после такой обработки. Этот показатель относится к описанному применению внутреннего blasting и не является универсальным требованием для всех покрытий и деталей.
Как сопоставить методы
При выборе технологии стоит определить, что должно обеспечить сцепление в конкретной системе: химическая подготовка поверхности или заданный рельеф. В одних случаях абразивная подготовка дает подходящий профиль для механического зацепления, в других фосфатирование обеспечивает более предсказуемую химическую совместимость с органическим покрытием. Для сочетания методов нужно проверять последовательность операций и состояние поверхности после каждой стадии.
Также важно учитывать ограничения геометрии. Сложную деталь может быть трудно равномерно обработать абразивом или полностью промыть после химической обработки. Если раствор остается в полостях, это создает риск ухудшения адгезии и дефектов под покрытием. Поэтому технологию выбирают с учетом не только свойств металла и покрытия, но и возможности качественно выполнить все операции на реальном изделии.
Что включить в испытания
Сравнивать варианты следует на образцах, обработанных по производственному маршруту. Адгезию можно проверять по DIN EN ISO 2409 или ISO 4624. Для оценки поведения покрытия при механическом воздействии могут понадобиться испытания на изгиб по DIN EN ISO 1519 и удар по ISO 6272 / ASTM D2794. EN 5020 также указан среди стандартов для оценки адгезии после подготовки.
Снабженцу и инженеру полезно заранее согласовать метод контроля с требованиями к готовой детали. Без этого результаты разных способов подготовки могут оказаться несопоставимыми. Решение о выборе процесса принимают по совокупности результатов испытаний и требований эксплуатации, а не только по виду поверхности.
Защита внутренних диаметров металла
Защита внутренних диаметров требует отдельного внимания: доступ для очистки, промывки, сушки и нанесения покрытия может быть ограничен.
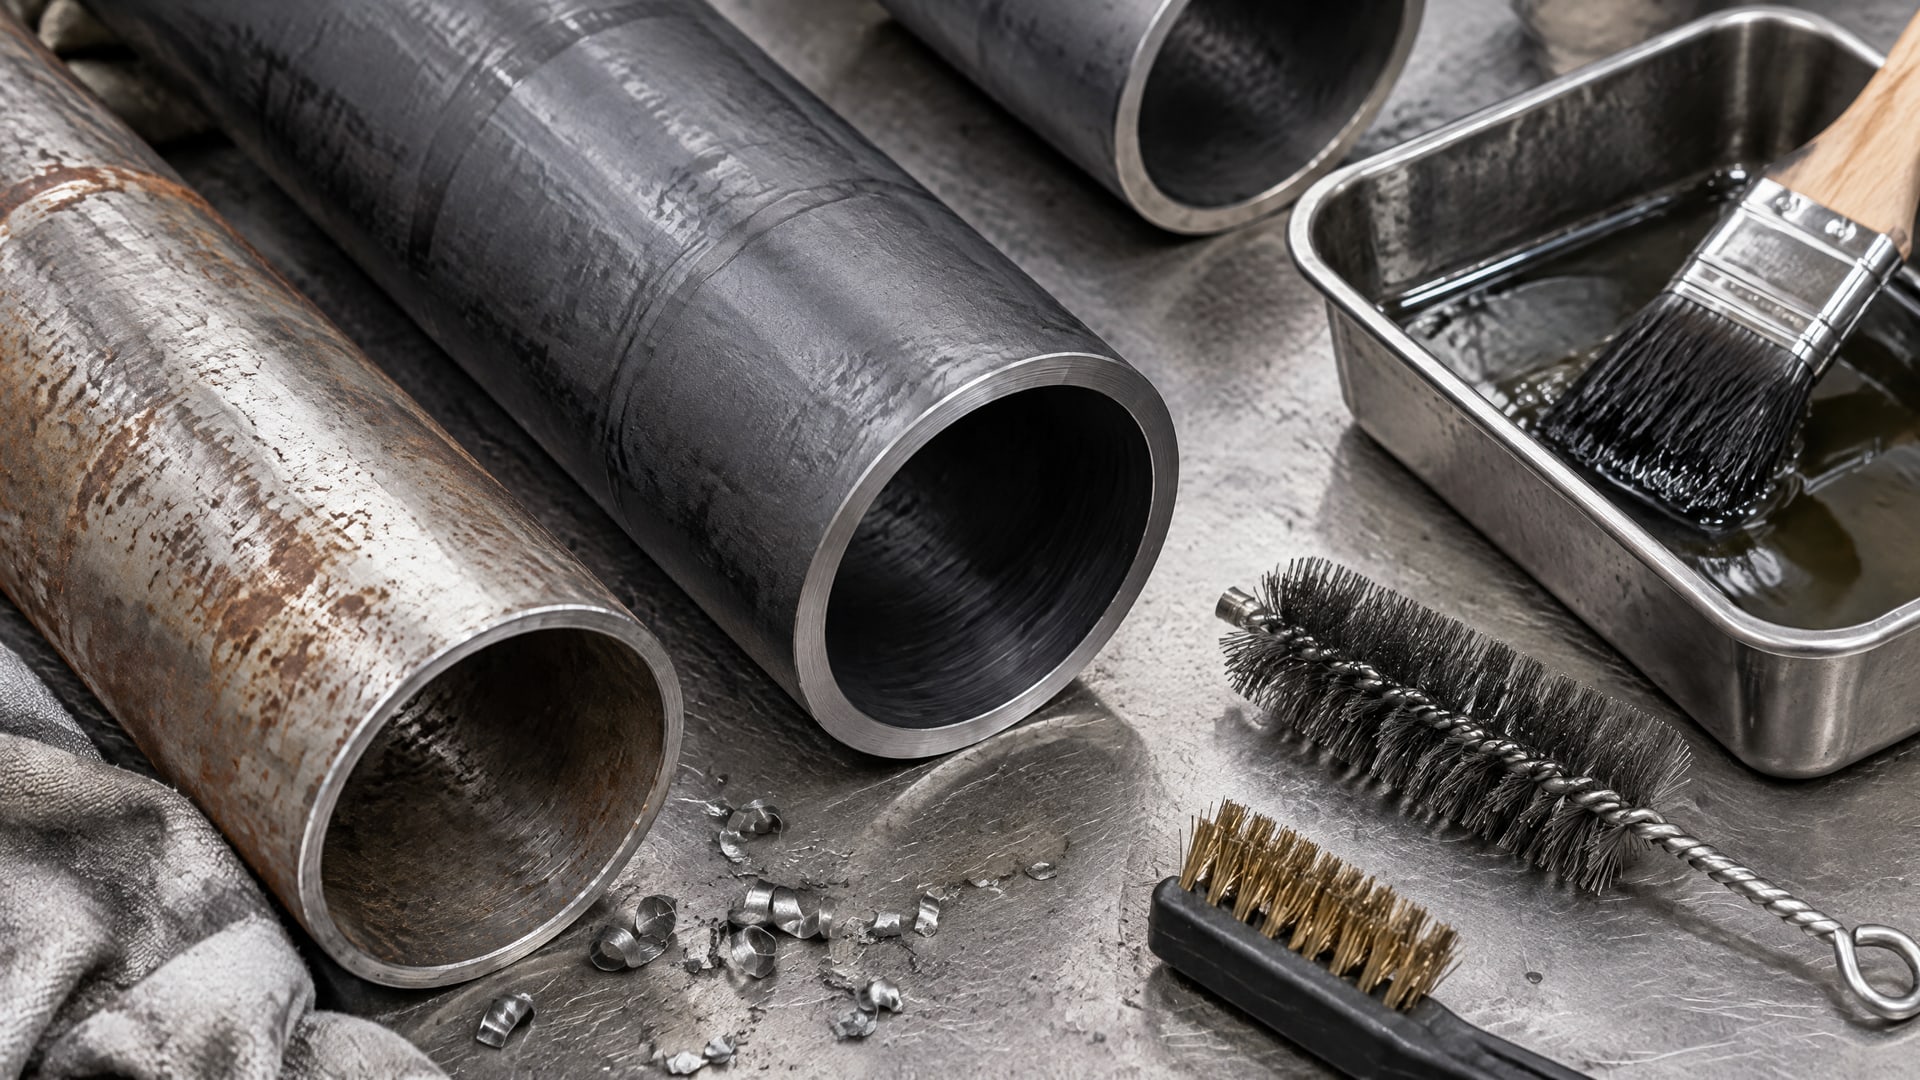
Внутри трубы или полости могут задерживаться масло, смазка и технологические растворы. ISO 9717 отдельно указывает на необходимость внимательной очистки элементов с полостями и другими труднодоступными участками.
Для внутренних поверхностей особенно важны обезжиривание, удаление влаги и своевременный переход к следующей операции. Остаточные загрязнения или влага способны ухудшить адгезию, а задержка после подготовки повышает риск вторичной коррозии и загрязнения. Поэтому маршрут обработки должен описывать не только нанесение состава, но и способ удалить остатки растворов из детали.
Когда рассматривать абразивную обработку изнутри
Для труб и деталей с ограниченным доступом применяют внутреннюю абразивную обработку. В материалах по такой подготовке приведен профиль шероховатости 50-70 мкм. Его следует соотносить с требованиями выбранного покрытия и технологией нанесения, а не считать обязательным значением для любого изделия.
Химическое фосфатирование также может применяться как этап подготовки, но при проектировании процесса нужно заранее проверить, как раствор будет поступать во внутреннюю зону и удаляться из нее. Если после обработки в полости остаются реагенты, это может привести к дефектам под органическим покрытием. Проверка на представительной детали помогает оценить доступность промывки и сушки до запуска серийного процесса.
Покрытия MODENGY для внутренних поверхностей
Для задач защиты внутренних диаметров в линейке антифрикционных покрытий MODENGY предусмотрены покрытия, которые обеспечивают защиту таких поверхностей и улучшают адгезию к фосфатированному металлу. Совместимость конкретной технологической схемы все равно следует подтверждать на детали или образце: качество очистки, промывки и сушки остается значимым для результата.
При подборе важно сверить последовательность подготовки с требованиями к покрытию и геометрией изделия. Следует проверить, что поверхность очищена от масла и других загрязнений, остатки растворов удалены, а после сушки деталь не успела загрязниться. Для внутреннего диаметра отдельно оценивают равномерность подготовки и возможность проконтролировать результат на выбранной глубине.
Как подтвердить адгезию покрытия к фосфатированной поверхности
Оценку качества подготовки нельзя свести к визуальному осмотру.
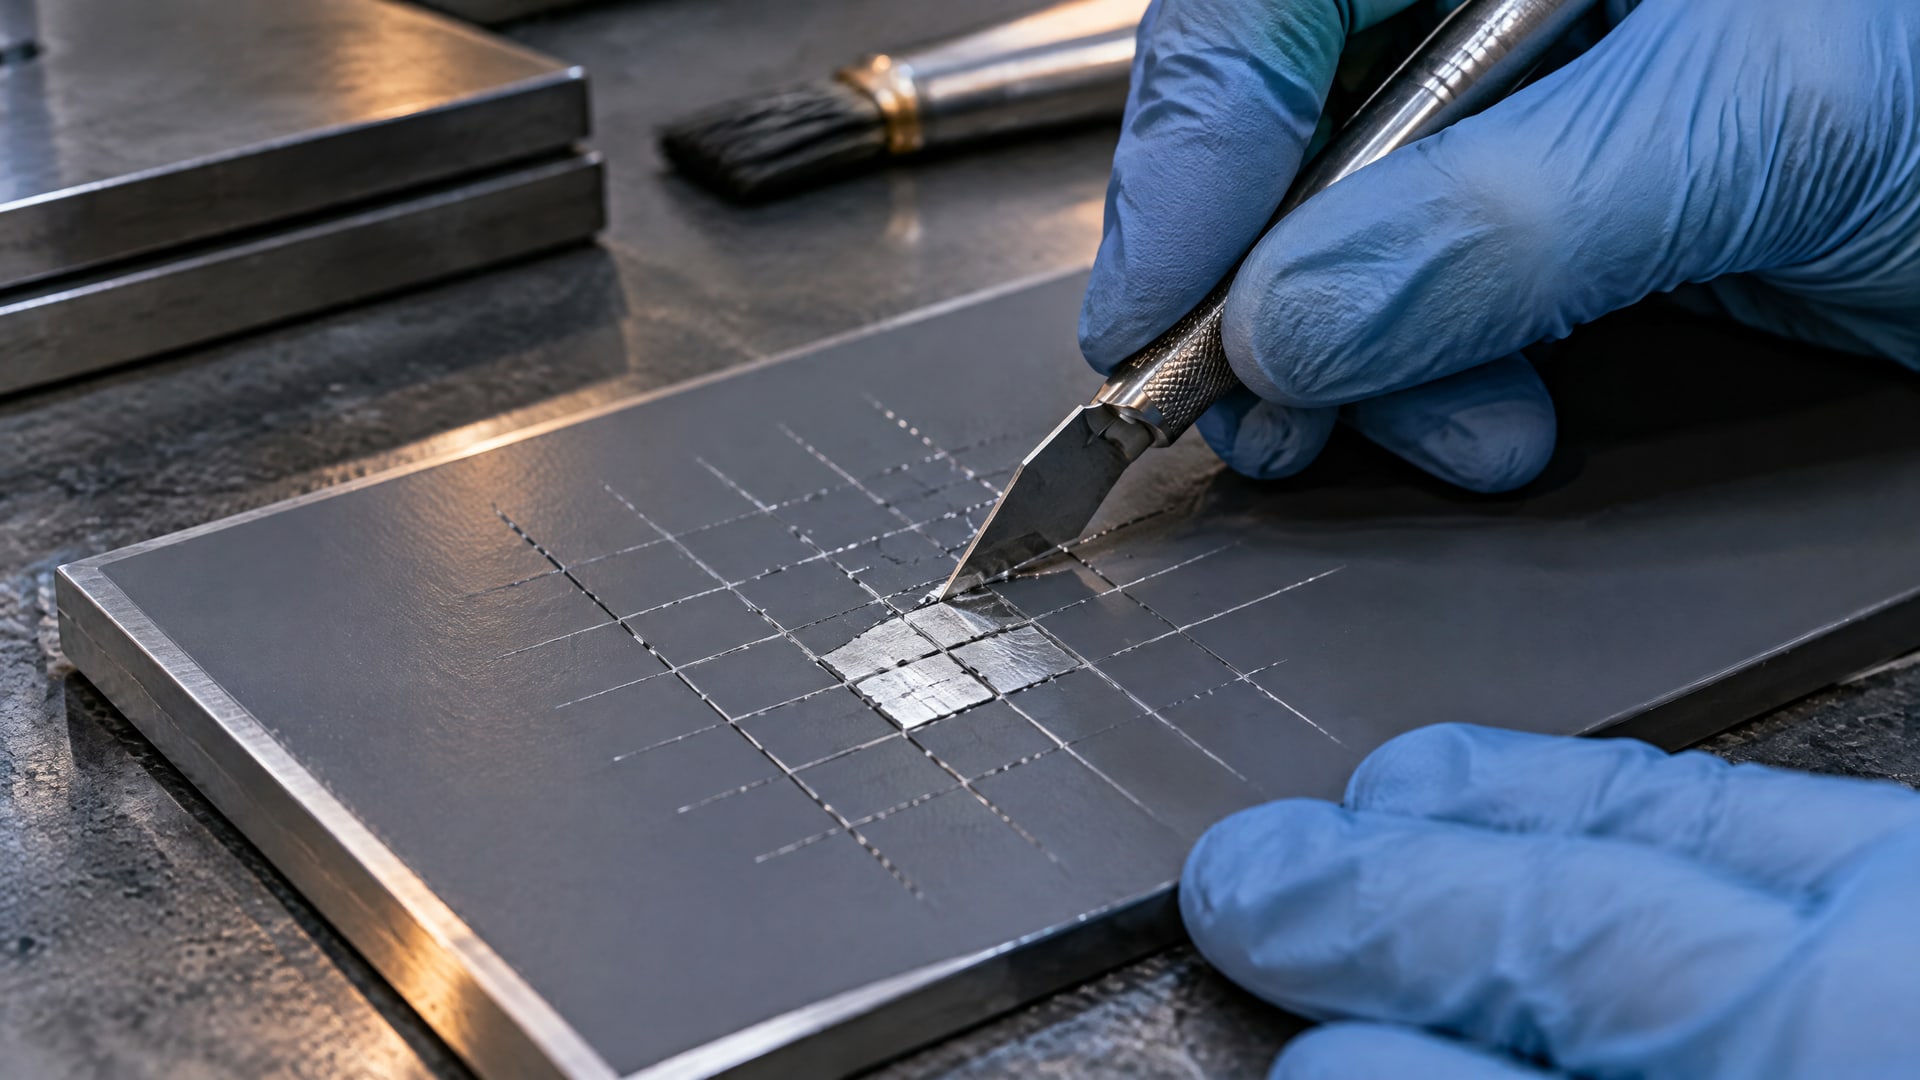
Поверхность может выглядеть чистой, но содержать остатки загрязнений или реагентов, которые повлияют на сцепление покрытия. Поэтому контроль технологического процесса дополняют испытаниями адгезии и, если этого требуют условия эксплуатации, механическими испытаниями покрытия.
Для решетчатого надреза применяют DIN EN ISO 2409. Испытание на отрыв можно проводить по ISO 4624. Среди других методов оценки в материалах по подготовке металлов указаны DIN EN ISO 1519, ISO 6272 / ASTM D2794 и EN 5020. Не каждый метод нужен для каждого изделия: план испытаний выбирают под тип покрытия и ожидаемые нагрузки.
На каких этапах искать причину дефекта
Если покрытие отслаивается или под ним появляются дефекты, проверяют всю последовательность подготовки. Сначала уточняют, удалены ли масла, жиры, окалина, ржавчина, шлам и пыль. Затем оценивают промывку после щелочной или кислотной очистки, а также возможность удаления растворов из швов, фальцев и полостей.
Следующий этап проверки - сушка и хранение детали до нанесения покрытия. Для свежепофосфатированной поверхности важно ограничивать неконтролируемую паузу; практический ориентир для окрашивания составляет 24-48 часов. Если перед нанесением металл контактировал с влагой или загрязнениями, причину дефекта следует искать не только в свойствах фосфатного слоя.
Как оформить производственный контроль
В технологической документации фиксируют последовательность операций, контроль промывки и сушки, а также выбранные методы испытаний. Для сравнения фосфатирования и абразивной обработки образцы должны пройти именно те операции, которые планируются на производстве. Тогда результаты контроля будут относиться к реальной системе, а не к отдельно взятому этапу.
При изменении металла, геометрии или последующего покрытия схему нужно пересмотреть и при необходимости повторить испытания. Это особенно важно для изделий с внутренними диаметрами и полостями, где полноту промывки и равномерность подготовки сложнее оценить. Такой контроль помогает связать результат адгезии с конкретными условиями процесса.
Часто задаваемые вопросы
Можно ли наносить покрытие сразу после фосфатирования?
Покрытие наносят после завершения предусмотренных стадий промывки и сушки. Для свежепофосфатированных поверхностей в практическом материале указан ориентир 24-48 часов до окрашивания. За это время важно не допустить загрязнения, увлажнения и вторичной коррозии. Точный порядок следует подтвердить для выбранной технологической схемы.
Нужно ли обезжиривать металл после фосфатирования?
Основное обезжиривание проводят до фосфатирования. После обработки поверхность промывают, сушат и защищают от повторного загрязнения. Если после промывки металл контактировал с маслом, грязью или другими загрязнителями, состояние поверхности нужно оценить и при необходимости повторить подходящую очистку. Остатки реагентов также требуют внимания.
Что лучше: фосфатирование или пескоструйная обработка?
Однозначного ответа нет. Абразивная обработка формирует профиль шероховатости, а фосфатирование создает химический промежуточный слой, который может улучшить адгезию органического покрытия. Выбор зависит от металла, покрытия, геометрии изделия и требований к защите. Сравнивать схемы лучше по испытаниям на образцах, обработанных по производственному маршруту.
Подходит ли фосфатирование для защиты внутренних диаметров?
Фосфатирование может быть частью подготовки внутренних поверхностей, если обеспечены очистка, промывка и удаление растворов из полости. Ограниченный доступ затрудняет контроль этих операций и сушку. Для труб также применяют внутреннюю абразивную обработку; в одном из материалов для нее указан профиль шероховатости 50-70 мкм.
Заключение
Подготовка поверхности фосфатированием помогает улучшить адгезию органического покрытия и может повысить коррозионную стойкость системы, но результат зависит от чистоты металла, промывки и сушки. Для внутренних диаметров дополнительно проверяют удаление загрязнений и технологических растворов из труднодоступных зон. Выбор между фосфатированием и абразивной обработкой определяют по материалу, геометрии и требованиям эксплуатации.
Следующий шаг - описать предполагаемую последовательность операций для конкретной детали и провести испытания адгезии по DIN EN ISO 2409 или ISO 4624. Если защита нужна для внутреннего диаметра, в проверку стоит включить образец с сопоставимой геометрией: это позволит оценить не только совместимость покрытия с фосфатированной поверхностью, но и выполнимость промывки и сушки.