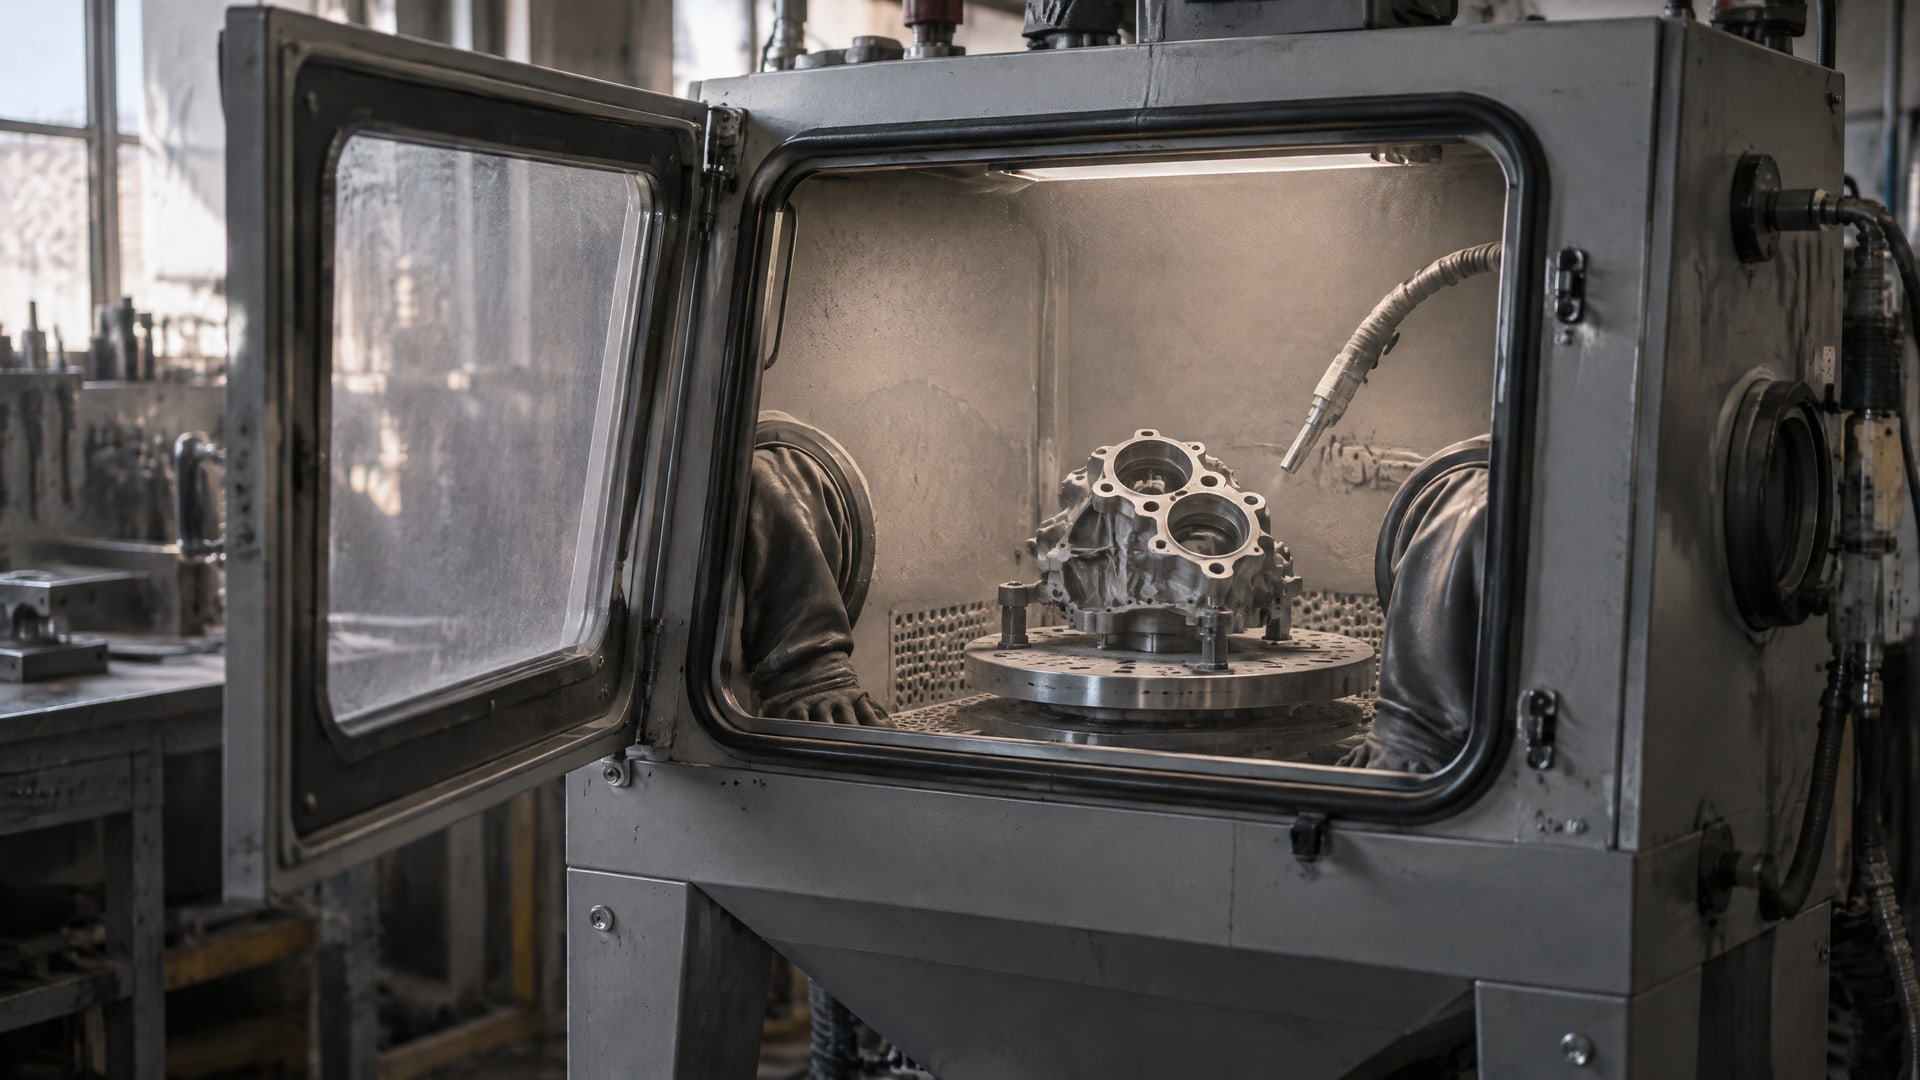
Для детали с внутренним диаметром выбирают не универсально лучший метод, а тот, который позволяет очистить всю поверхность и получить условия для требуемого покрытия. Если к внутренней поверхности есть доступ для абразивной струи и нужно сформировать профиль шероховатости, подходит микропескоструйная обработка. Если геометрия не позволяет обработать ее равномерно, рассматривают химическую подготовку, в том числе фосфатирование после удаления загрязнений.
Решение зависит от доступа к поверхности, состояния стали, наличия сварных дефектов и требований к покрытию. Статья поможет инженеру или закупщику сопоставить эти условия, разобраться в обработке внутренних диаметров и определить, когда уместно сочетать механический и химический этапы.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Главный вопрос при выборе метода - сможет ли он обработать всю внутреннюю поверхность с нужным качеством.
Для абразивоструйной обработки это зависит от доступа струи к диаметру и возможности обеспечить равномерное воздействие. При достаточном доступе метод одновременно удаляет загрязнения и создает шероховатость, которая помогает покрытию сцепляться со сталью.
Химическая подготовка становится вариантом, когда форма детали мешает равномерно направить абразив на внутренние участки. После очистки фосфатирование создает конверсионный слой, способствующий адгезии и коррозионной стойкости. Для стальных подложек в источниках выделяется цинковое фосфатирование. Но химическая обработка не сглаживает кромки и не устраняет дефекты шва, поэтому ее нельзя считать заменой механической подготовке сварных участков.
При оценке технологии важно разделять очистку, формирование профиля и создание химического слоя. Микропескоструйная обработка может объединить первые две задачи, если абразив достигает нужных поверхностей. Фосфатирование решает задачу конверсионного слоя, но не отменяет предварительное удаление масла, жира, пыли, ржавчины и окалины. Их остатки ухудшают адгезию покрытия.
Для порошкового покрытия в одном техническом руководстве приведен ориентир шероховатости Rz 40-80 мкм. Это не универсальное требование ко всем покрытиям и деталям: целевое значение зависит от технологической спецификации. Поэтому выбор метода начинают с проверки геометрии и требований к покрытию, а затем подтверждают результат на детали или репрезентативном образце.
Когда подходит микропескоструйная обработка стали
Микропескоструйная, или микроабразивная, обработка уместна, когда внутренняя поверхность доступна для струи и требуется не только очистить сталь, но и создать профиль для сцепления покрытия.
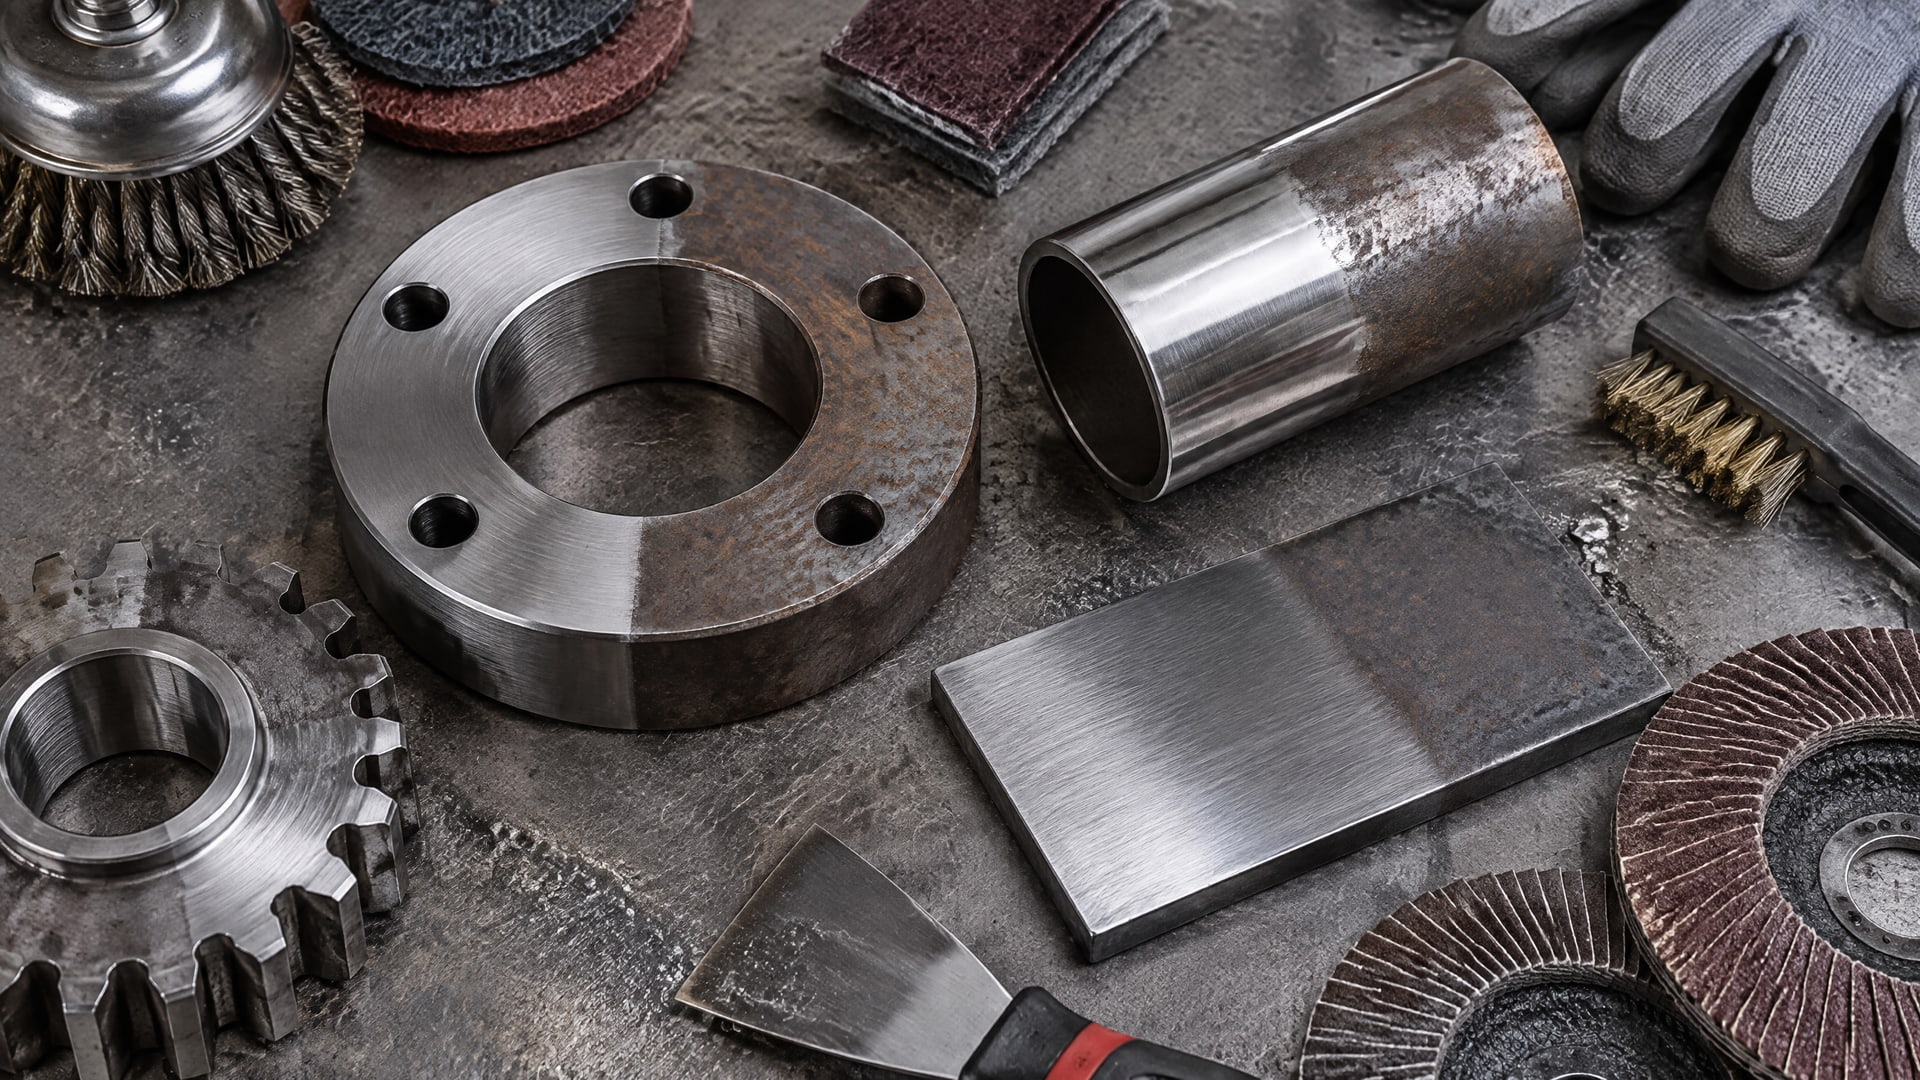
В отличие от одного обезжиривания, механическая обработка может удалить ржавчину и окалину, а также сформировать шероховатость. Для коррозионностойкого покрытия подготовка стали обычно включает механическое удаление ржавчины до чистого металла.
Перед абразивной обработкой поверхность необходимо обезжирить. Масло и жир мешают адгезии и могут загрязнить обрабатываемую зону. После струйной обработки важно удалить пыль и остатки загрязнений: наличие абразивной пыли также может помешать качественному покрытию. Поэтому проверка чистоты не сводится к визуальному контролю отсутствия ржавчины.
Для порошковых покрытий один из источников приводит ориентир Rz 40-80 мкм. Чрезмерная или неравномерная шероховатость не означает автоматически более прочное сцепление: ориентироваться следует на требования к покрытию и равномерность профиля. Особенно внимательно оценивают внутренние участки, где геометрия детали может ограничивать доступ струи.
Перед запуском обработки стоит проверить, достигает ли абразив всех зон внутреннего диаметра и не остаются ли необработанные участки. Если добиться равномерности нельзя, разумно сравнить микроабразивный процесс с химической подготовкой или комбинированной схемой. Такой выбор снижает риск получить локально разное состояние поверхности под одним покрытием.
Когда выбирать химическую подготовку и фосфатирование перед покрытием
Фосфатирование рассматривают как часть химической подготовки, когда после удаления загрязнений требуется сформировать адгезионно-активный слой.
Для стали в источниках отмечено цинковое фосфатирование. Оно может быть полезно, когда сложная форма детали затрудняет равномерную абразивную обработку внутренних поверхностей.
При этом фосфатирование не заменяет предварительную очистку. До него необходимо удалить масло, жир, грязь, пыль, ржавчину и окалину. Если на поверхности есть брызги сварки, шлак, заусенцы или острые кромки, химический состав не исправит эти дефекты. Их устраняют до этапа подготовки под покрытие.
Для оцинкованной стали источник отмечает преимущество цинкового фосфатирования после механической подготовки методом sweep blasting. Этот пример показывает, что химический и механический этапы не всегда противопоставлены: предварительная обработка может подготавливать поверхность к последующему конверсионному слою. Конкретную последовательность выбирают с учетом материала детали и требований технологического процесса.
Совет инженера
Сценарий: после подготовки внутренней поверхности требуется не только защитить деталь от коррозии, но и снизить трение в узле. Что делают: сначала выбирают способ очистки, который обеспечивает доступ к нужным участкам, затем наносят подходящее покрытие по технологическим требованиям. Итог: MODENGY 1002 рассматривают как антифрикционное покрытие, которое сочетает низкий коэффициент трения и антикоррозионные свойства. Оно относится к следующему этапу технологической цепочки и не заменяет подготовку поверхности.
Подготовка поверхностей деталей под сварку
Подготовка поверхности детали и заготовки к сварке включает отдельную работу со швом, кромками и дефектами.
ISO 8501-3 задает визуальные классы подготовки сварных соединений, кромок и других участков с дефектами: P1 - минимальная подготовка, P2 - тщательная, P3 - очень тщательная. Цель - привести поверхность в состояние, пригодное для нанесения защитного покрытия.
Стандарт перечисляет дефекты, которые следует удалить или сгладить: брызги сварки, шлак, поры, подрезы, наплывы, острые кромки и заусенцы. ISO 12944-4 указывает, что предварительную обработку сварных швов, включая удаление брызг и заусенцев, проводят по ISO 8501-3. Следовательно, фосфатирование или абразивная обработка всей детали не освобождают от отдельной подготовки шва.
Для сварных узлов последовательность принципиальна: сначала проверяют качество шва и состояние кромок, затем устраняют дефекты и очищают поверхность под покрытие. Если оставить наплывы, острые кромки или шлак, покрытие может лечь неравномерно, а коррозионная защита окажется недостаточной. Инструкция по подготовке поверхностей деталей к сварке должна учитывать не только способ очистки, но и требуемый класс обработки по ISO 8501-3.
Важно не смешивать подготовку под сварку и подготовку детали после сварки под защитное покрытие. Это связанные, но разные этапы: сначала обеспечивают пригодность кромок и соединения для сварочных работ, после сварки удаляют дефекты, а затем выбирают механическую, химическую или комбинированную подготовку под покрытие.
Как сравнить методы для конкретной детали
Перед выбором технологии инженер сопоставляет геометрию, состояние поверхности и требования к результату.
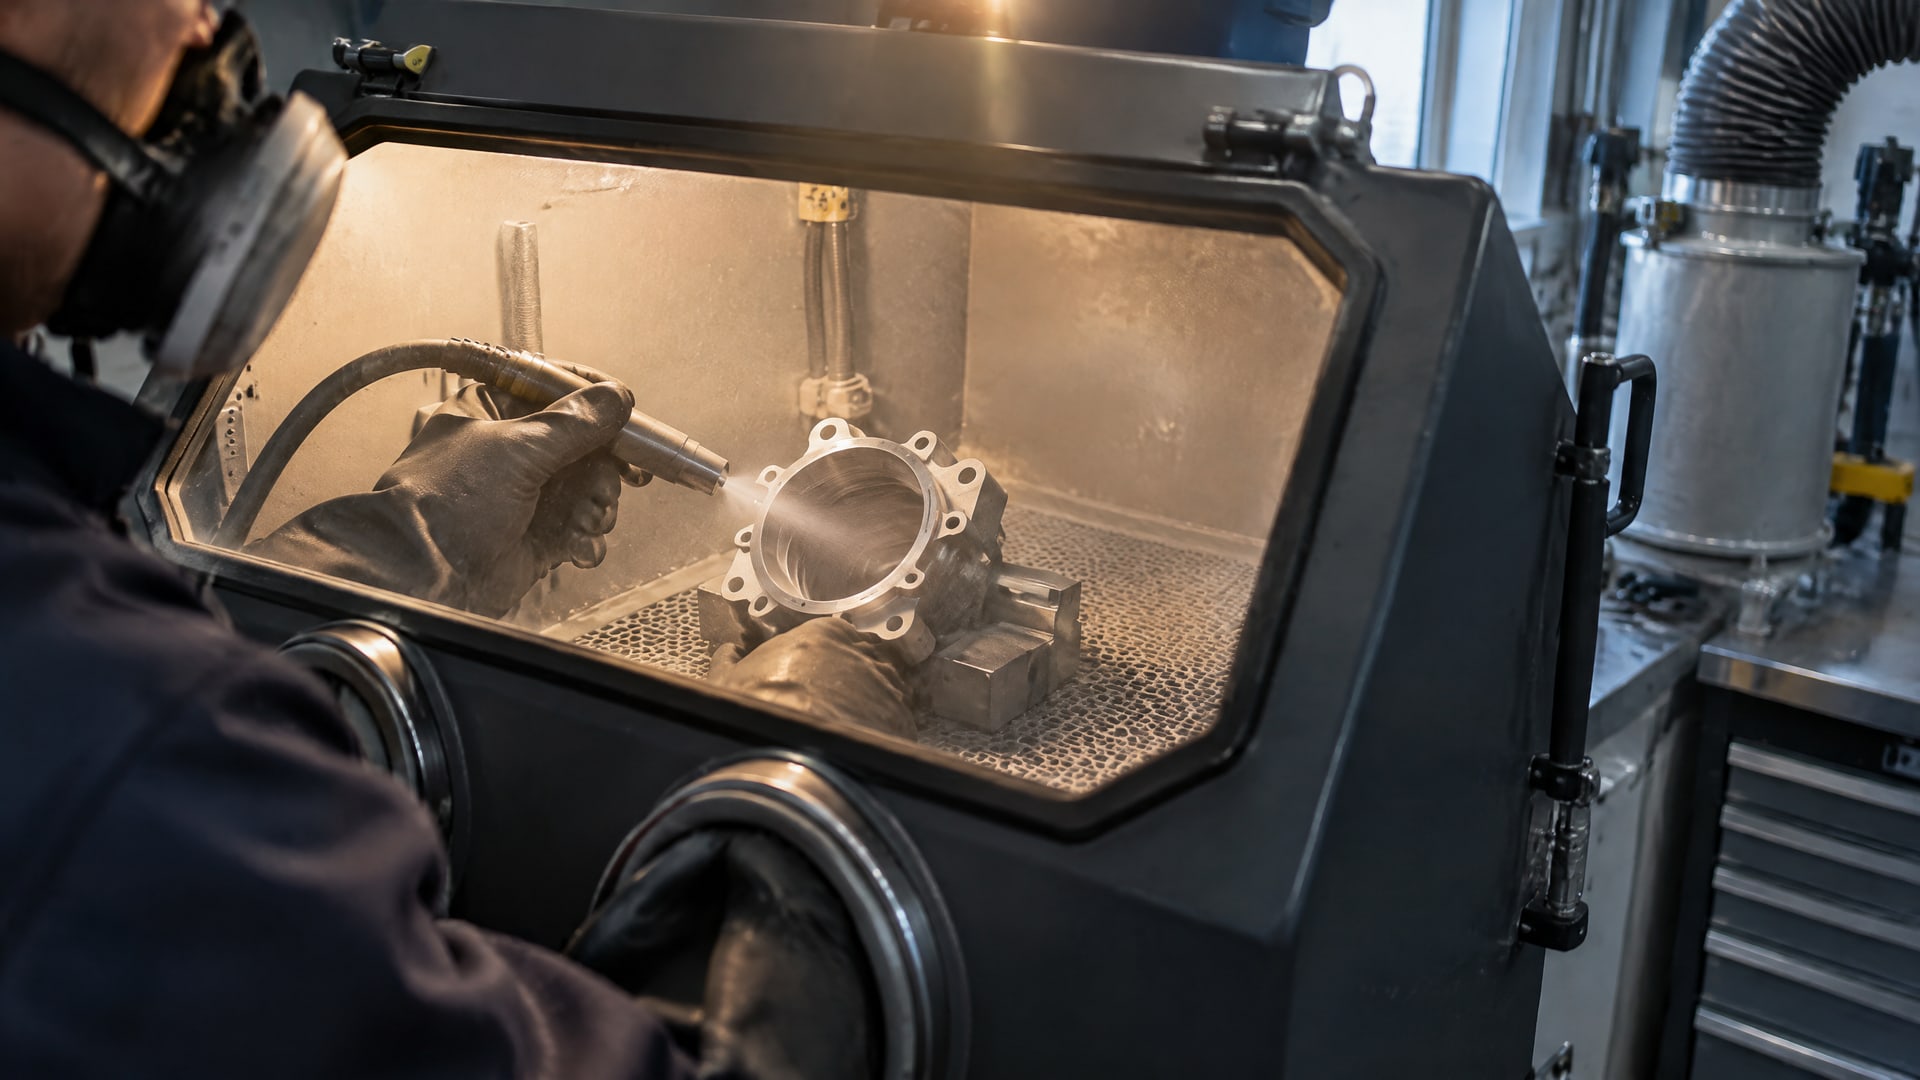
Для внутреннего диаметра важны доступ абразивной струи и возможность обработать поверхность равномерно. Для химического метода важны полное удаление загрязнений и возможность провести подготовку так, чтобы состав контактировал с нужными участками.
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Нужно удалить ржавчину и сформировать профиль | Подходит при доступе абразивной струи | Фосфатирование не заменяет механическое удаление ржавчины |
| Внутренняя геометрия ограничивает доступ | Равномерность обработки может быть затруднена | Рассматривают при условии контакта состава с нужной поверхностью |
| Требуется конверсионный слой | Может быть частью комбинированной схемы | Фосфатирование создает такой слой после очистки |
| На детали есть сварные дефекты | Необходима подготовка по ISO 8501-3 | Химическая обработка не удаляет брызги, шлак и острые кромки |
| Для покрытия задана шероховатость | Профиль формируют и контролируют по требованиям покрытия | Не следует считать фосфатирование заменой заданного профиля |
Для порошкового покрытия можно использовать Rz 40-80 мкм как приведенный в техническом руководстве ориентир, но не как требование для любого процесса. Если проектная или технологическая документация устанавливает другое значение, приоритет у нее. Аналогично классы P1, P2 и P3 применяют к подготовке сварных швов и кромок, а не вместо требований к общей чистоте детали.
На практике решение удобно принимать поэтапно:
Уточнить требования к покрытию, включая необходимую шероховатость и коррозионную стойкость.
Осмотреть деталь и определить, где находятся внутренние участки, сварные швы, кромки и дефекты.
Проверить, можно ли направить абразив на всю нужную поверхность без пропусков.
Определить, требуется ли фосфатирование после очистки и совместима ли выбранная последовательность с материалом детали.
Подтвердить технологию на образце или детали, уделив внимание равномерности обработки внутренних диаметров.
Контроль результата после подготовки
Качество подготовки оценивают по результату, который требуется для конкретного покрытия.
Для стали до нанесения покрытия удаляют грязь, масло, жир, пыль, ржавчину и окалину. Если речь идет о сварном узле, отдельно проверяют участки, указанные в ISO 8501-3: швы, кромки и зоны с дефектами. Наличие чистой внешней поверхности не подтверждает, что внутренний диаметр подготовлен так же равномерно.
При абразивной обработке проверяют доступность внутренних зон, отсутствие видимых пропусков и соответствие профиля требованиям покрытия. Ориентир Rz 40-80 мкм применим к указанному в источнике контексту порошкового покрытия, а не ко всем покрытиям без исключения. Если применяют химическую подготовку, проверяют, что загрязнения удалены до фосфатирования и что процесс охватывает внутреннюю поверхность.
В комбинированной схеме важно контролировать порядок операций. Сначала исправляют сварные дефекты и очищают поверхность, затем выполняют механическую обработку или химический этап в соответствии с выбранным процессом. Такой подход позволяет не рассчитывать на то, что один метод устранит проблемы, которые относятся к другой операции.
Отдельно стоит разграничивать подготовку под покрытие и подготовку поверхности детали и заготовки к разметке. У этих операций разные цели, поэтому параметры очистки и требования к поверхности нельзя автоматически переносить из одной задачи в другую. Технологическую инструкцию формируют под конкретную операцию, материал детали и требования к последующему процессу.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Если абразивная струя достигает всей внутренней поверхности и требуется шероховатость для сцепления покрытия, рассматривают микропескоструйную обработку. Если геометрия не позволяет обработать диаметр равномерно, оценивают химическую подготовку с фосфатированием после очистки. Выбор подтверждают по состоянию поверхности и требованиям покрытия.
Заменяет ли фосфатирование пескоструйную обработку стали?
Не всегда. Фосфатирование создает конверсионный слой, но не заменяет удаление ржавчины, окалины и загрязнений, а также не формирует механический профиль так же, как абразивная обработка. Если геометрия и требования процесса предусматривают сочетание методов, химический этап проводят после необходимой очистки и механической подготовки.
Какой класс выбрать для подготовки сварных швов?
ISO 8501-3 предусматривает классы P1, P2 и P3: минимальную, тщательную и очень тщательную подготовку. Требуемый класс зависит от состояния шва и требований к защитному покрытию. Перед его нанесением удаляют брызги сварки, шлак, заусенцы, острые кромки и другие указанные стандартом дефекты.
Достаточно ли обезжиривания перед нанесением покрытия?
Нет. Обезжиривание удаляет масло и жир, но поверхность также проверяют на грязь, пыль, ржавчину и окалину. Для стали под защитное покрытие может потребоваться механическое удаление ржавчины и формирование заданной шероховатости. На сварных участках отдельно устраняют брызги, шлак и дефекты по ISO 8501-3.
Заключение
Для деталей с внутренними диаметрами микропескоструйная обработка подходит, когда абразив может равномерно воздействовать на поверхность и требуется ее очистить и профилировать. Химическую подготовку с фосфатированием рассматривают, когда доступ ограничен и нужен конверсионный слой, но она не заменяет удаление загрязнений и сварных дефектов. В ряде процессов механическая и химическая подготовка дополняют друг друга.
Следующий шаг - сверить требования к покрытию, осмотреть внутреннюю геометрию и определить, достижим ли нужный профиль по всей поверхности. Затем проверить на детали или образце последовательность очистки и подготовки, отдельно оценив сварные швы по ISO 8501-3 и шероховатость по спецификации покрытия.