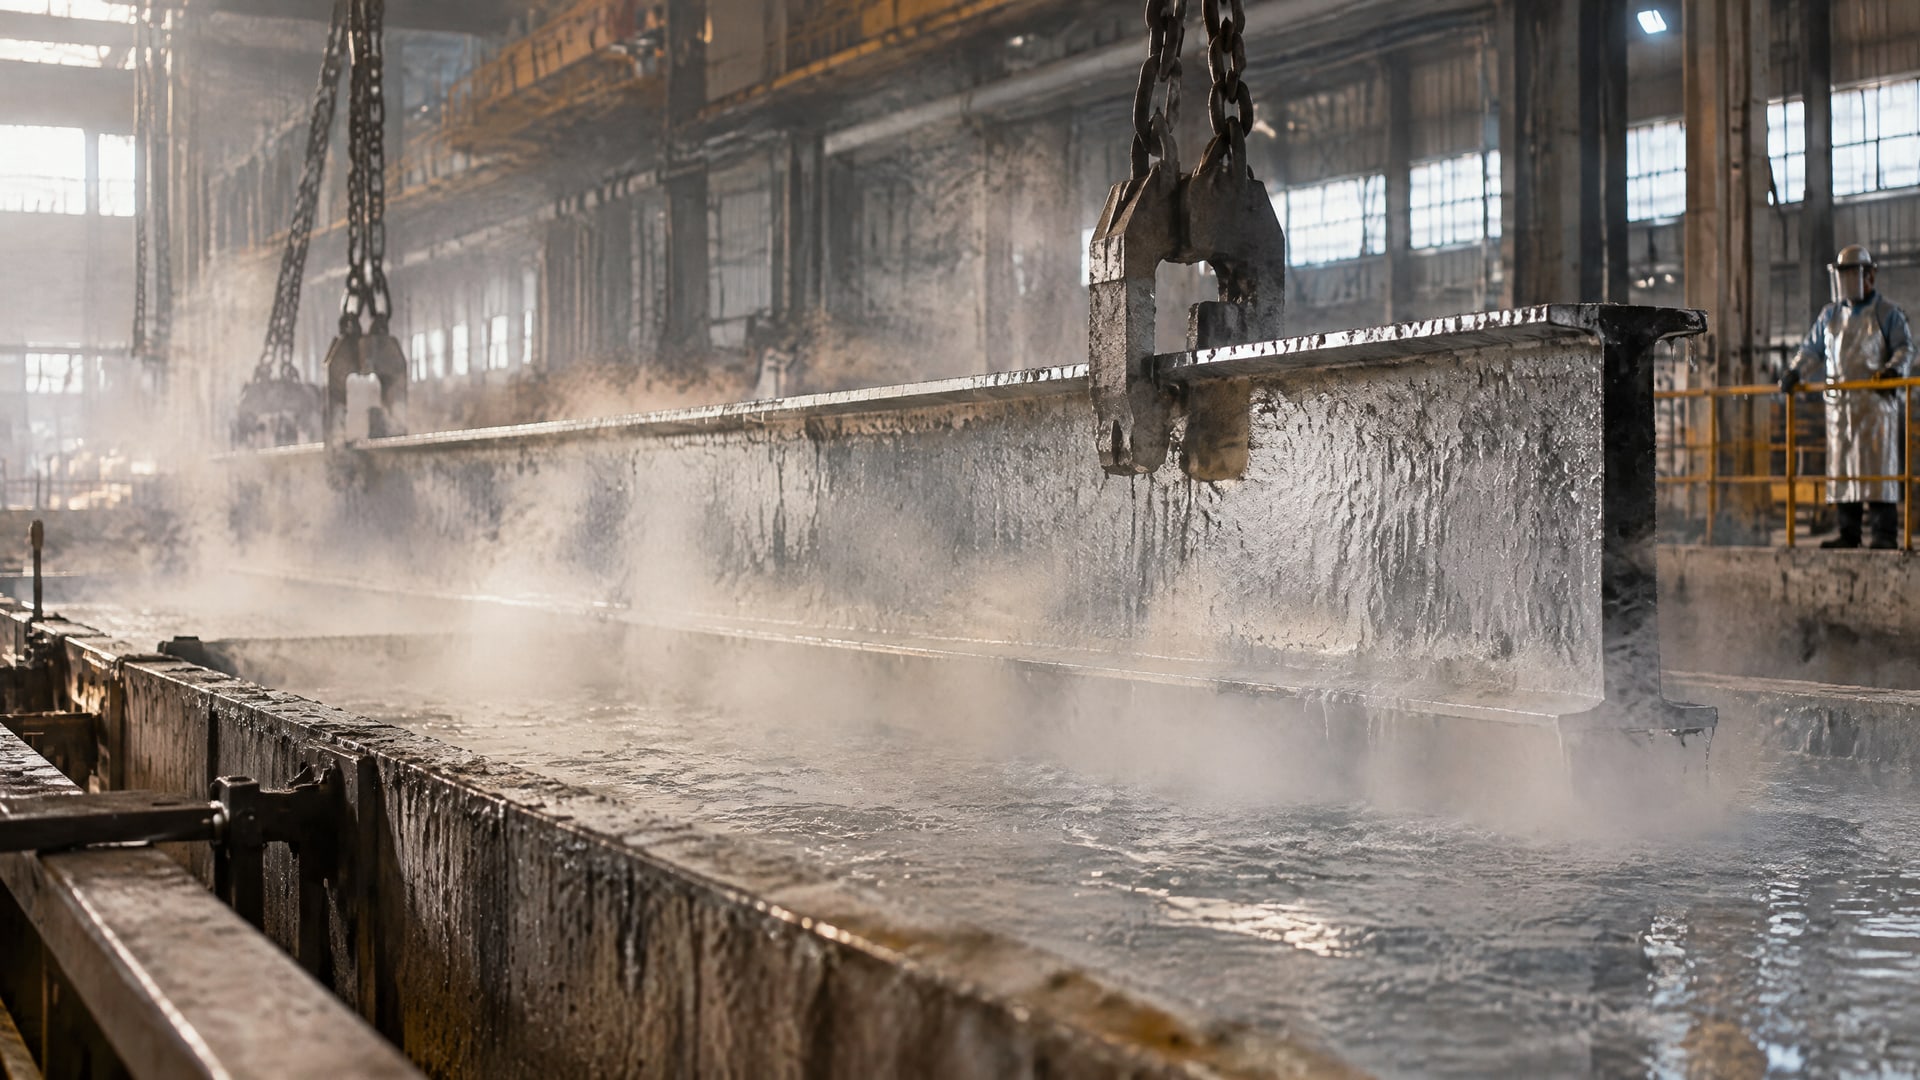
Метод окунания не подходит для точного машиностроения, когда требуется жестко контролировать толщину слоя покрытия и сохранять размеры сопрягаемых деталей. При горячем цинковании результат зависит прежде всего от свойств и толщины стали, поэтому одной настройкой времени погружения нельзя обеспечить одинаковый слой на разных деталях. Для посадочных поверхностей и отверстий это означает необходимость заранее учитывать припуск на покрытие.
Инженерам и техническим специалистам важно оценивать не только защиту от износа, но и то, как технология повлияет на геометрию узла. В статье разбираем причины разброса толщины при окунании, методы контроля и критерии выбора покрытия для точных деталей, в том числе элементов насоса.
Почему толщина слоя покрытия при окунании меняется
Окунание объединяет разные технологии, но для точного машиностроения важен общий вопрос: насколько повторяемо процесс формирует слой на конкретной детали.
При горячем цинковании толщина покрытия в основном определяется природой и толщиной стали, а не тонкой настройкой режима. Поэтому одинаковое время обработки не гарантирует одинаковую толщину на деталях из разной стали или разной толщины.
В исследованиях по dip coating названы и другие параметры процесса: скорость погружения, скорость извлечения и число циклов. Автоматизированное оборудование позволяет контролировать эти параметры, но это не отменяет ограничений горячего окунания стали, где свойства основы существенно влияют на итоговый слой. Необходимо также различать локальную толщину на отдельном участке и среднюю толщину покрытия: это разные критерии оценки.
Толщина покрытия и геометрия детали
На плоских поверхностях, в отверстиях и на сопряжениях слой может по-разному влиять на конечный размер. Для деталей с точными посадками это учитывают до обработки: ISO 14713-2 указывает, что для плоских поверхностей при горячем цинковании практичным считается запас не менее 1 мм. Это значение относится к конструктивному учету покрытия, а не к универсальной толщине слоя для любого изделия.
Если припуск не предусмотрен, после окунания размеры могут выйти за допуск. Тогда потребуется дополнительная обработка или пересмотр сопряжения. Для точных узлов разумнее заранее сверить геометрию детали и требования к покрытию, чем рассчитывать, что фактический слой совпадет с ожидаемым по режиму.
При этом стандартная толщина не одинакова для всех изделий. ISO 1461:2022 устанавливает требования к горячим цинковым покрытиям на изготовленных железных и стальных изделиях, а требования к толщине могут различаться в зависимости от типа изделия. Поэтому инженер должен сопоставить применимый стандарт, материал и функцию детали, а не переносить требования к одной конструкции на другую.
Как измеряют толщину покрытия
Для контроля качества используют измерения по стандартным методам.
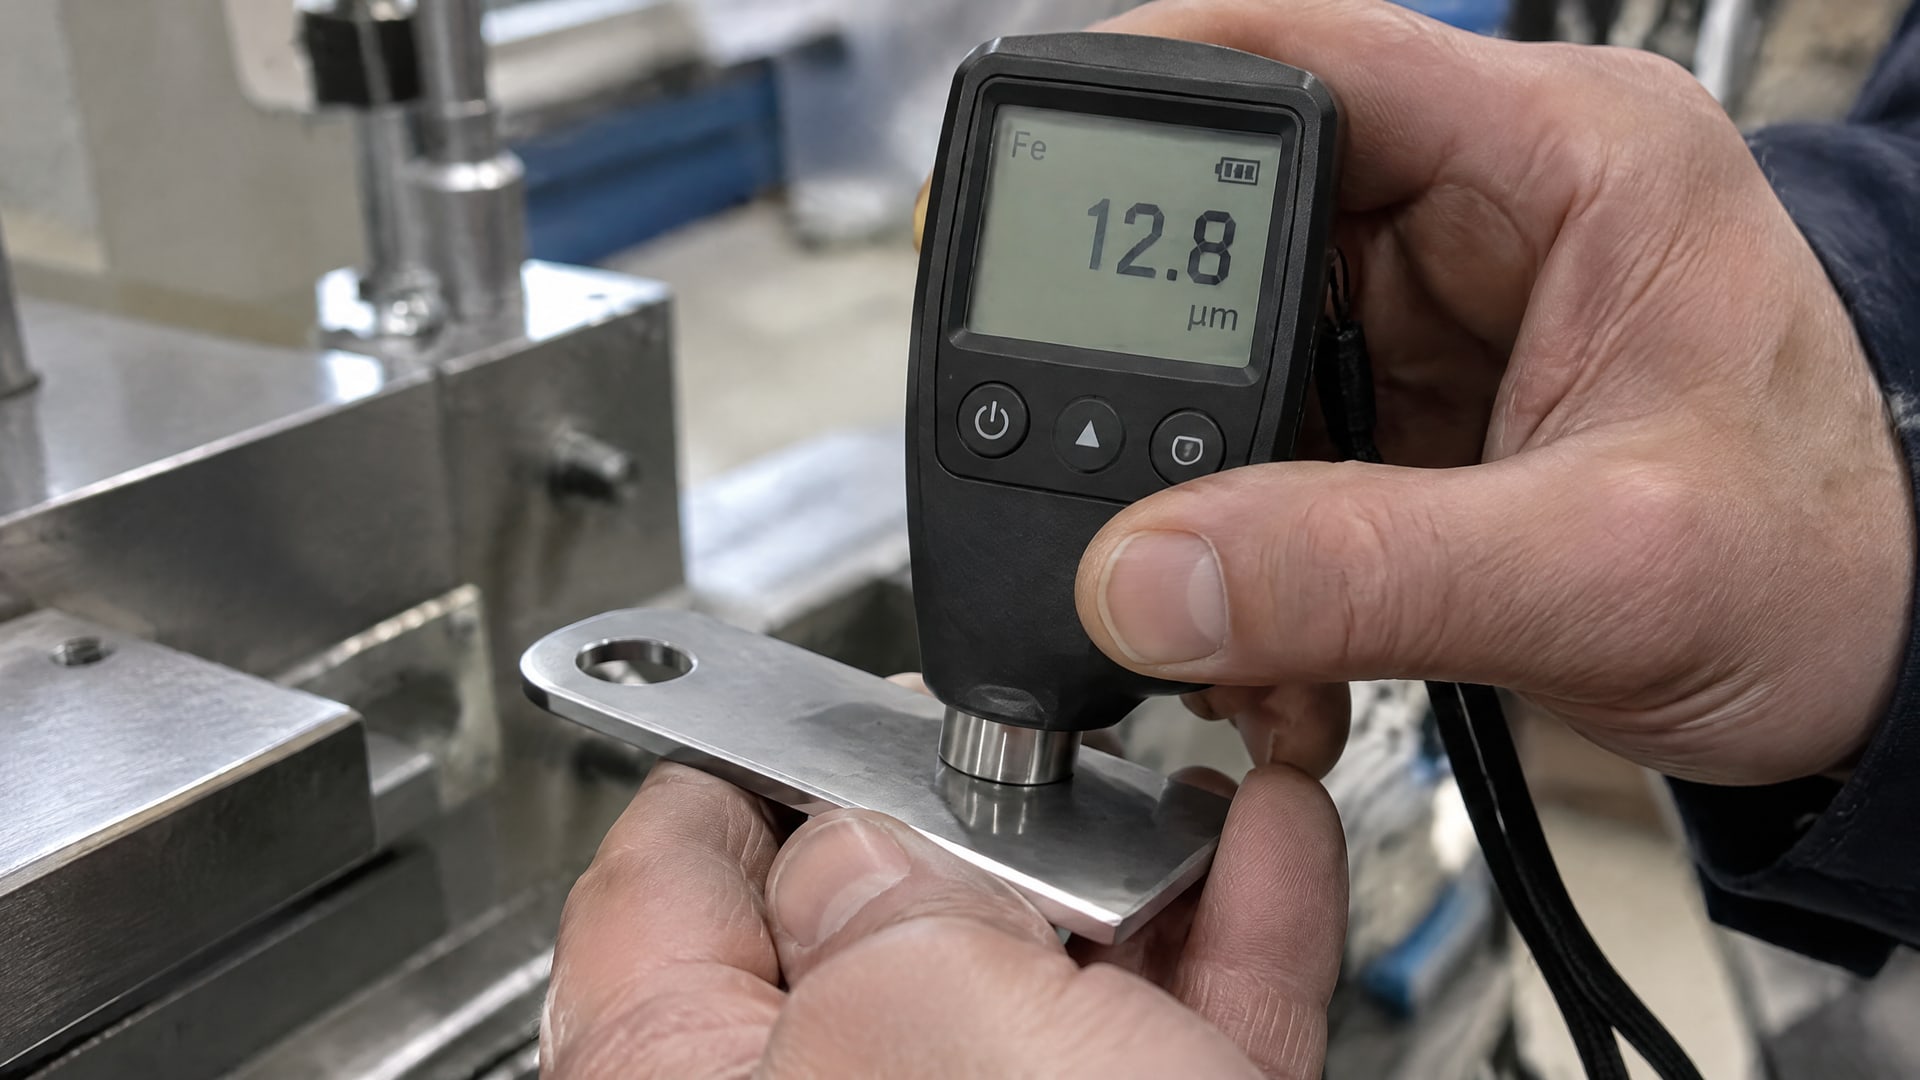
ISO 1461:2022 задает требования к горячему цинковому покрытию и предусматривает измерение толщины в микрометрах (µm). На практике толщину часто проверяют магнитными методами по ISO 2178 или ISO 2808. Также применяют электромагнитные, кулонометрические методы и микроскопию поперечного шлифа.
Для спорных случаев ISO 1461 допускает расчет толщины по средней массе покрытия на единицу площади с использованием гравиметрического метода ISO 1460. В расчете применяют номинальную плотность покрытия 7,2 г/см³. Такой способ позволяет оценить среднюю толщину, но не заменяет проверку локальных участков, если для детали важны отдельные посадки или зазоры.
Измерение толщины слоя покрытия: что зафиксировать
До приемки покрытия следует определить, какие зоны измеряют и каким методом. Если контролировать только среднее значение, локальное отклонение на рабочей поверхности может остаться незамеченным. В технической документации полезно зафиксировать точки контроля, критерии оценки и требования к отдельным участкам.
Для строительных конструкций в справочных материалах приводится минимальная средняя толщина покрытия балок мостов 85 µm. Это пример значения для конкретного вида изделий, а не универсальная норма для деталей точного машиностроения. Переносить его на насосные детали или прецизионные сопряжения без проверки применимых требований нельзя.
Контроль по фактическому измерению особенно важен, когда допуск на размер ограничен. Ожидаемая толщина, рассчитанная по режиму обработки, не подтверждает, что готовая деталь соответствует требованиям. Решение о приемке принимают по применимому критерию и результатам измерений.
Как толщина покрытия влияет на ресурс детали
Покрытие должно защищать деталь, но увеличение толщины само по себе не гарантирует больший ресурс.
В точном узле чрезмерное наращивание способно ухудшить посадку, повлиять на трение и потребовать корректировки допусков. Поэтому защита деталей от износа начинается с выбора подходящего сочетания материала, технологии нанесения и требований к геометрии.
Это особенно важно для деталей насоса, где покрытие взаимодействует с рабочими зазорами и сопрягаемыми поверхностями. Для защиты от эрозионного износа недостаточно проверить только наличие слоя: нужно оценить равномерность покрытия и его влияние на размер детали. Если конструкция не допускает заметного изменения геометрии, технологию окунания рассматривают только после проверки припусков и результатов пробного контроля.
Толщина 1 слоя покрытия и число циклов
Для dip coating на толщину и качество слоя влияют скорость погружения и извлечения, а также число циклов. Поэтому вопрос «какова толщина 1 слоя покрытия» нельзя решать без привязки к материалу, процессу и способу измерения. Для горячего цинкования к этим параметрам добавляется влияние свойств стальной основы.
Инженерный выбор сводится не к поиску максимальной толщины, а к проверке требований узла:
Какой размер поверхности должен сохраниться после нанесения?
Допустимо ли изменение посадки или рабочего зазора?
Требуется ли контролировать среднюю толщину или отдельные зоны?
Какой метод измерения подтверждает соответствие?
Чем точнее сопряжение, тем важнее учитывать будущий слой еще на этапе проектирования. Это помогает избежать ситуации, когда покрытие обеспечивает защиту, но нарушает функциональность детали.
Какие методы нанесения покрытий выбрать для точных деталей
Окунание оправдано там, где конструкция позволяет учесть наращивание слоя на кромках, в отверстиях и на сопрягаемых поверхностях, а требования к толщине допускают разброс.
Если необходим тонкий и воспроизводимый слой, для dip coating применяют автоматизированные системы с контролем скорости погружения и извлечения. Но даже автоматизация не отменяет необходимости проверять свойства основы и измерять готовое покрытие.
Для высокоточной детали технологию выбирают по двум группам требований: защита от износа и сохранение геометрии. Если приоритетом служат посадки и рабочие зазоры, недостаточно выбирать процесс только по скорости нанесения или способности сформировать защитный барьер. Сначала определяют допустимое изменение размера, затем сверяют его с возможностями технологии и планом контроля.
Совет инженера
Сценарий: нужно защитить от износа деталь точного узла, для которой важно контролировать толщину слоя.
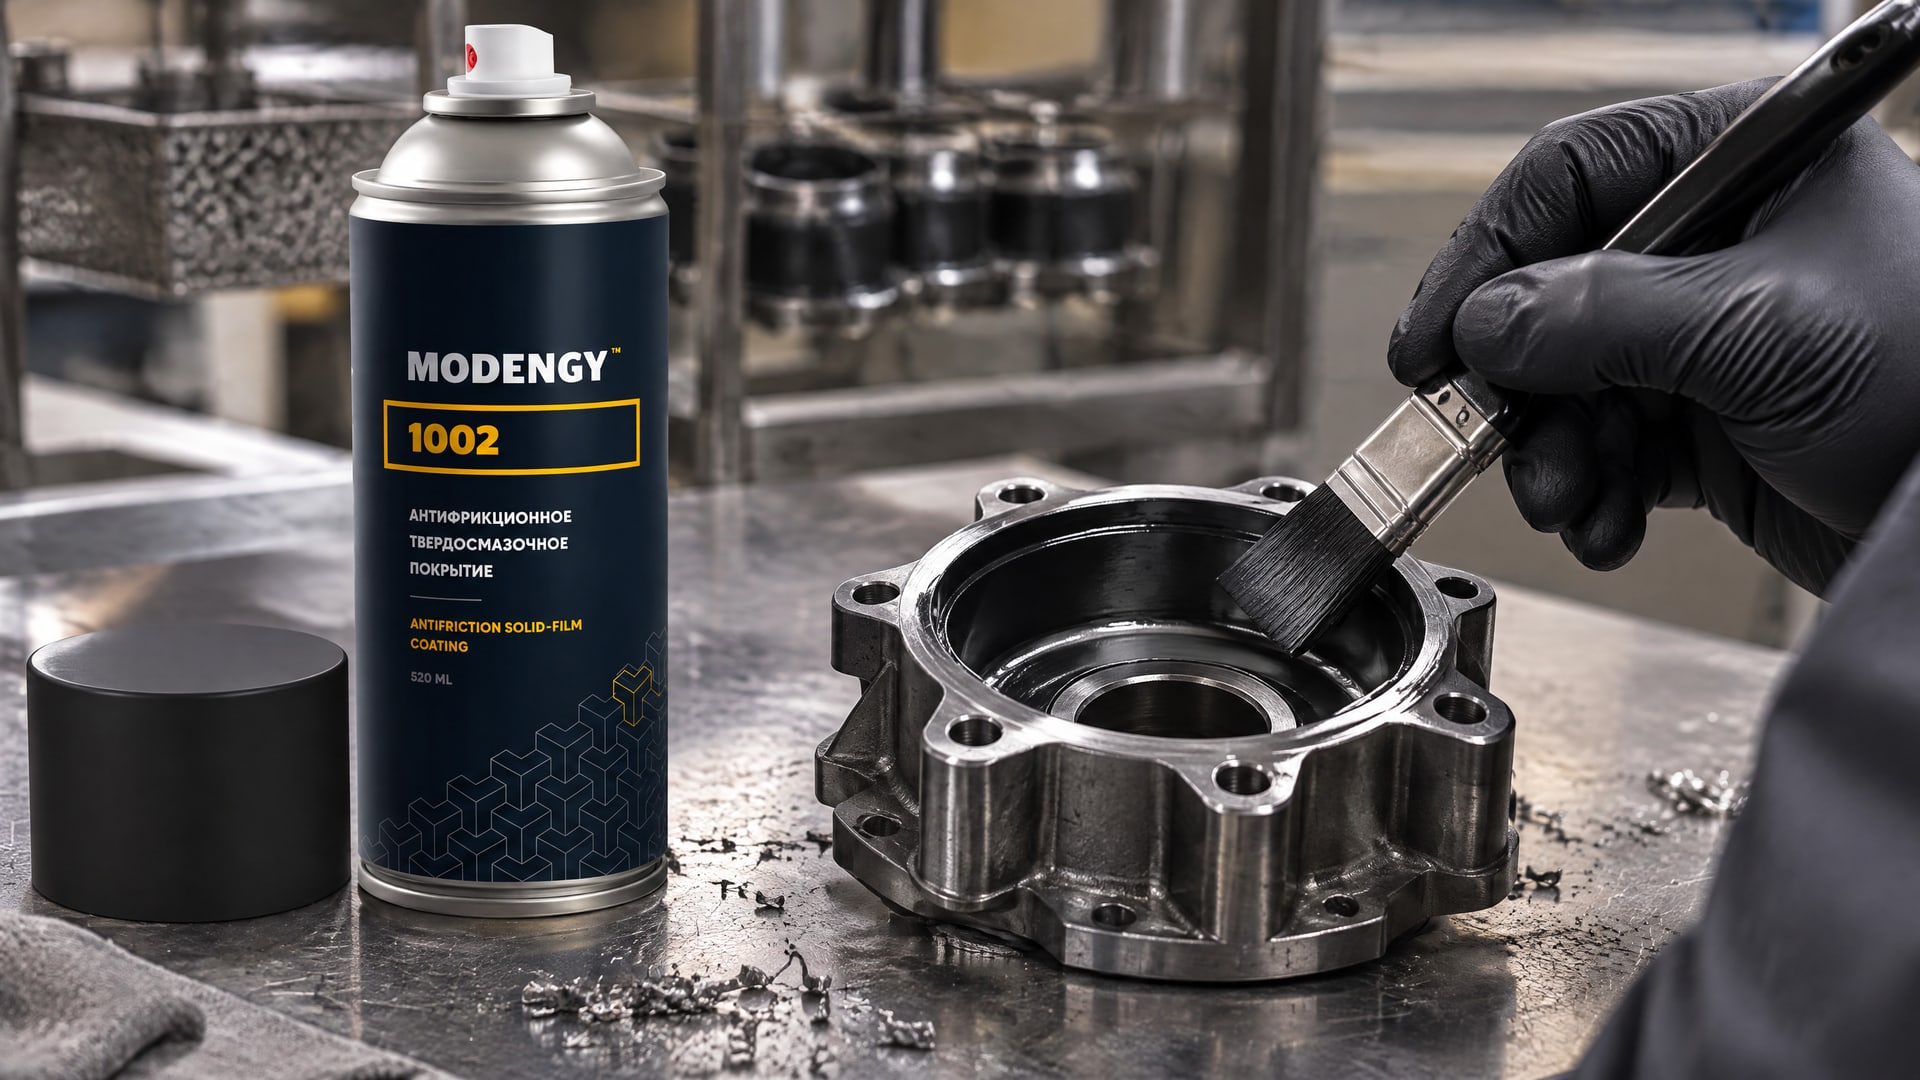
Что сделали: вместо автоматического выбора окунания сравнили его влияние на геометрию с нанесением антифрикционного твердосмазочного покрытия. Для такой задачи рассматривают MODENGY 1002, которое можно наносить на детали.
Итог: выбор делают после проверки требований к посадкам, рабочим зазорам и контролю толщины. Без данных о допустимом изменении размеров нельзя считать любой способ нанесения подходящим.
Как выбрать толщину покрытия для конкретной детали
Начните с чертежа и функциональных требований к детали.
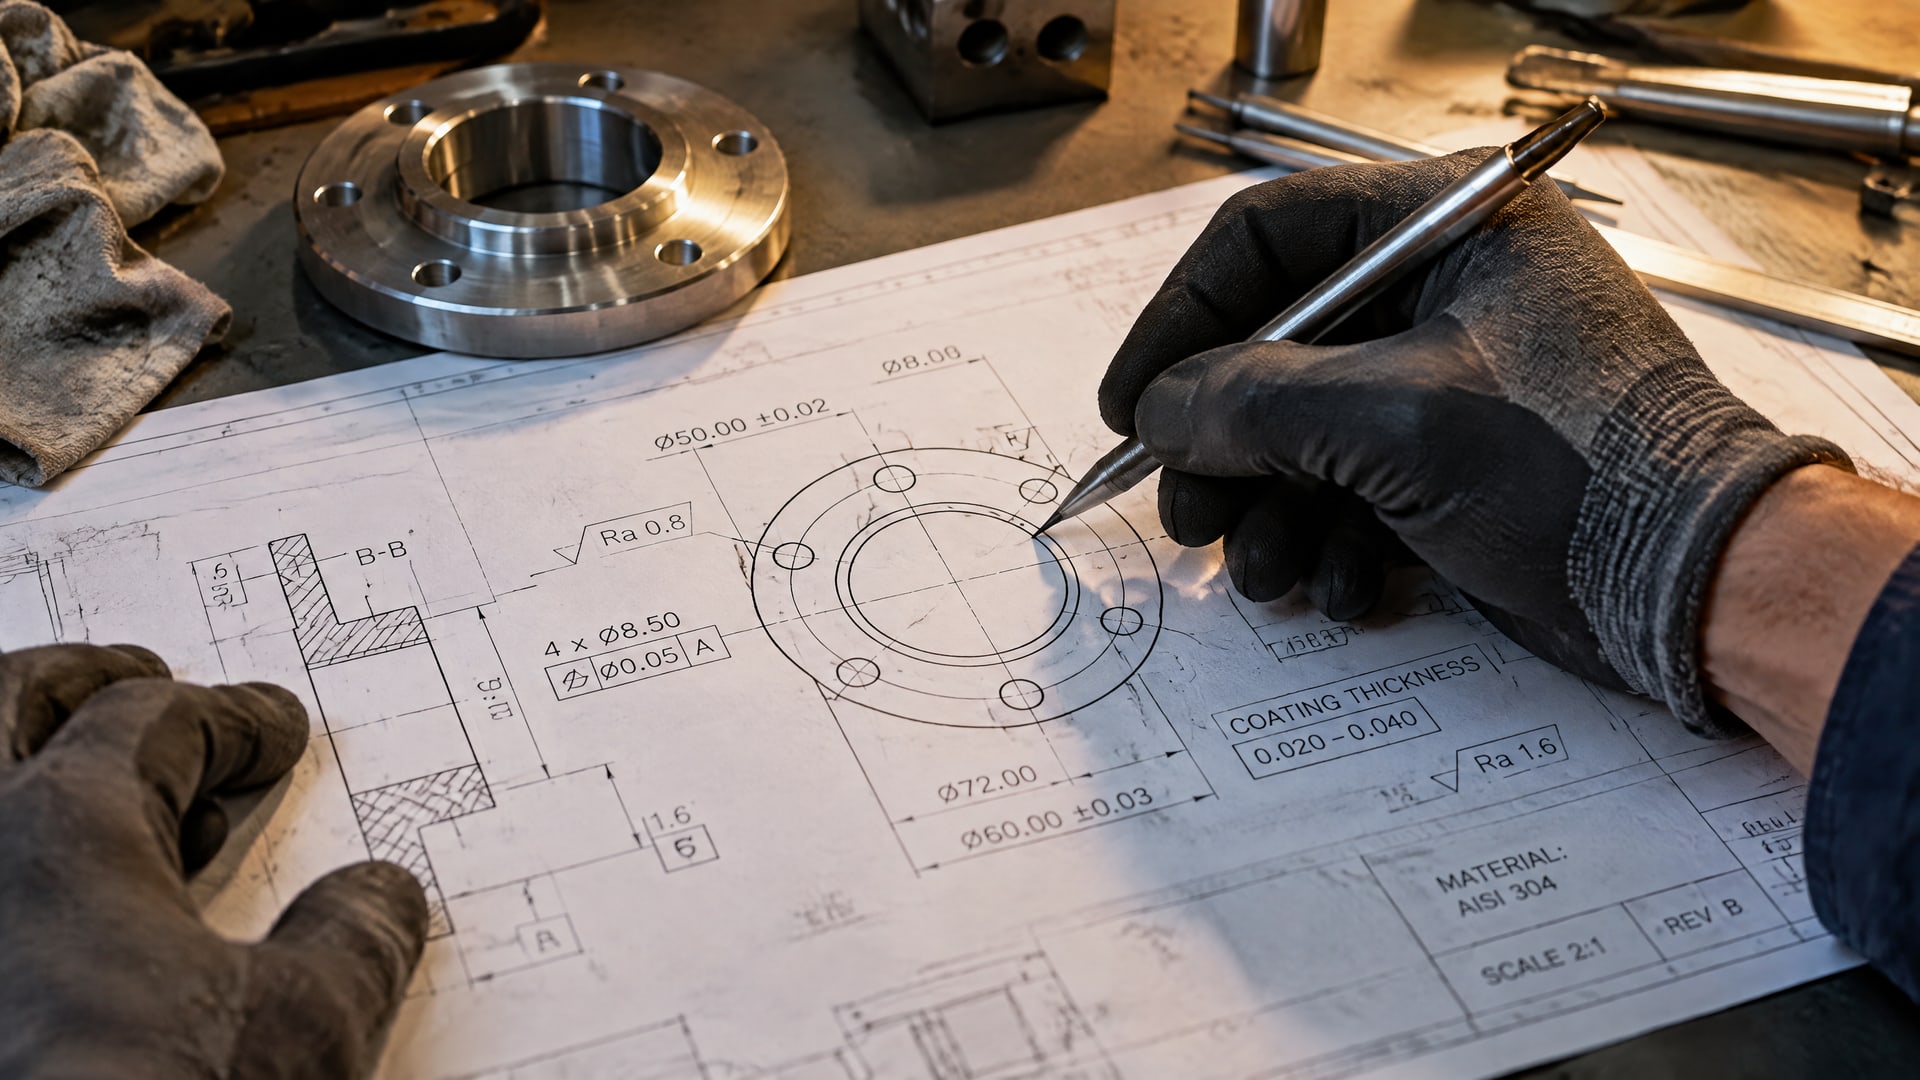
Отметьте посадочные поверхности, отверстия, кромки и рабочие зазоры, для которых изменение размера может повлиять на работу узла. Затем определите, можно ли заложить технологический припуск. Для плоских поверхностей при горячем цинковании ориентир из ISO 14713-2 составляет не менее 1 мм, однако его нельзя автоматически применять ко всем геометриям и видам покрытий.
После этого сопоставьте выбранную технологию со стандартом и планом контроля. ISO 1461:2022 относится к горячим цинковым покрытиям на изготовленных железных и стальных изделиях; толщину задают и оценивают в микрометрах. Если применим спорный случай, стандарт предусматривает гравиметрическую оценку по ISO 1460 с номинальной плотностью покрытия 7,2 г/см³.
Для детали, где важна точная геометрия, приемочный контроль должен отвечать на два вопроса: соответствует ли покрытие установленному требованию и не нарушает ли оно функциональные размеры. Укажите метод измерения и контролируемые зоны до передачи детали в производство. Это позволит сравнивать результат с заданным критерием, а не с предположением о том, какой слой должен был сформироваться при выбранном режиме.
Часто задаваемые вопросы
Окунание всегда дает одинаковую толщину покрытия?
Нет. При горячем цинковании толщина зависит от природы и толщины стали, поэтому детали с разными свойствами основы могут получить разный слой. Для dip coating также важны скорость погружения и извлечения, а также число циклов. Результат следует подтверждать измерением по подходящему методу контроля.
Можно ли точно задать толщину только временем погружения?
Нет. Для dip coating в числе важных факторов указаны скорости погружения и извлечения, а также количество циклов. При горячем окунании стали на итоговую толщину дополнительно влияют свойства основы. Поэтому время погружения само по себе не подтверждает ни точную толщину, ни повторяемость результата.
Как измеряют толщину слоя цинкового покрытия?
Для контроля применяют магнитные методы по ISO 2178 или ISO 2808, а также электромагнитные, кулонометрические и микроскопические методы поперечного шлифа. В спорных случаях ISO 1461 допускает гравиметрический расчет по ISO 1460 с номинальной плотностью покрытия 7,2 г/см³.
Подходит ли окунание для покрытия деталей насоса?
Только если конструкция и допуски допускают изменение размеров. Для деталей насоса важно оценивать не только наличие покрытия, но и его равномерность, посадки и рабочие зазоры. До выбора процесса следует проверить геометрию детали, требования к защите от износа и способ контроля толщины.
Заключение
Метод окунания ограничивает точность там, где толщина слоя покрытия должна строго соответствовать геометрии детали. При горячем цинковании результат зависит от свойств основы, а для плоских поверхностей ISO 14713-2 указывает практичный запас не менее 1 мм. Поэтому толстый или защитный слой не всегда совместим с точными посадками и рабочими зазорами.
Следующий шаг для инженера - отметить на чертеже поверхности, чувствительные к изменению размера, определить допустимый припуск и согласовать метод измерения с применимым стандартом. После этого можно сравнить окунание с альтернативными методами нанесения и выбрать вариант, который обеспечивает защиту без нарушения функции детали.