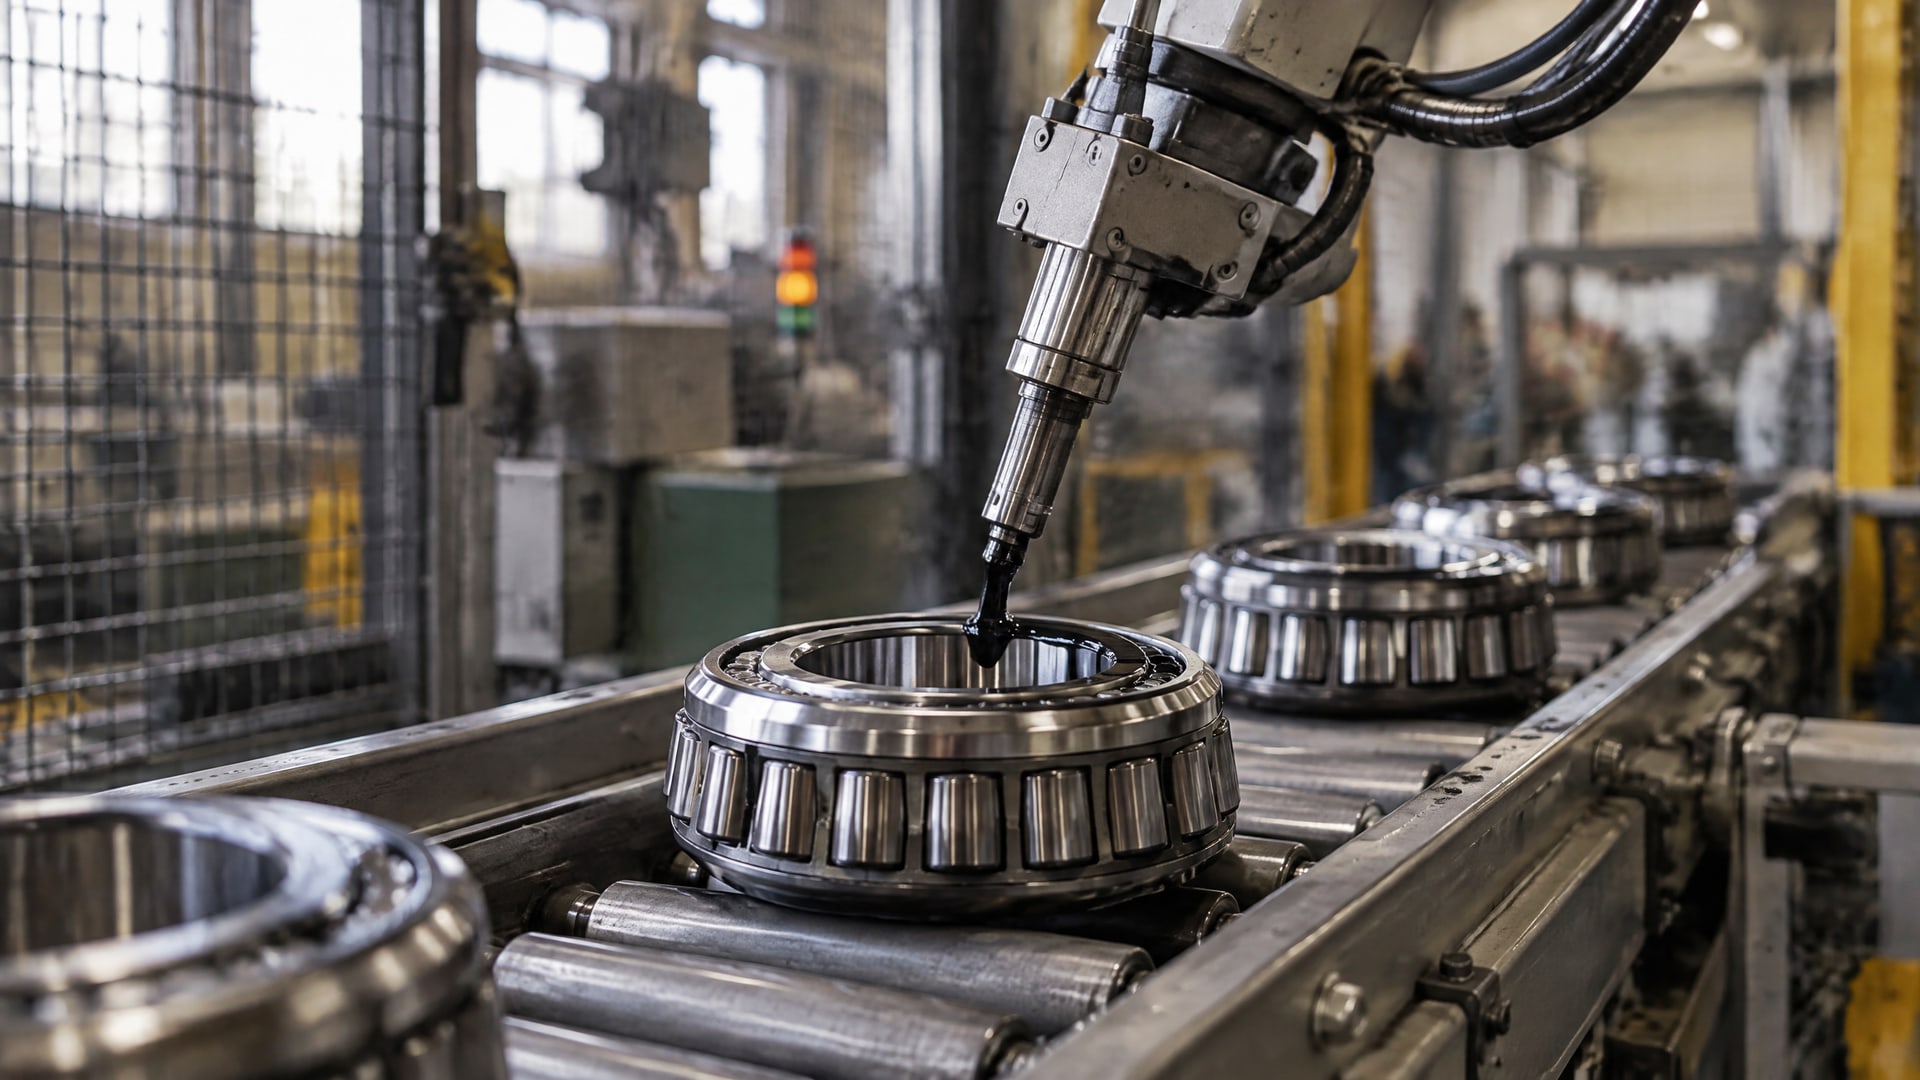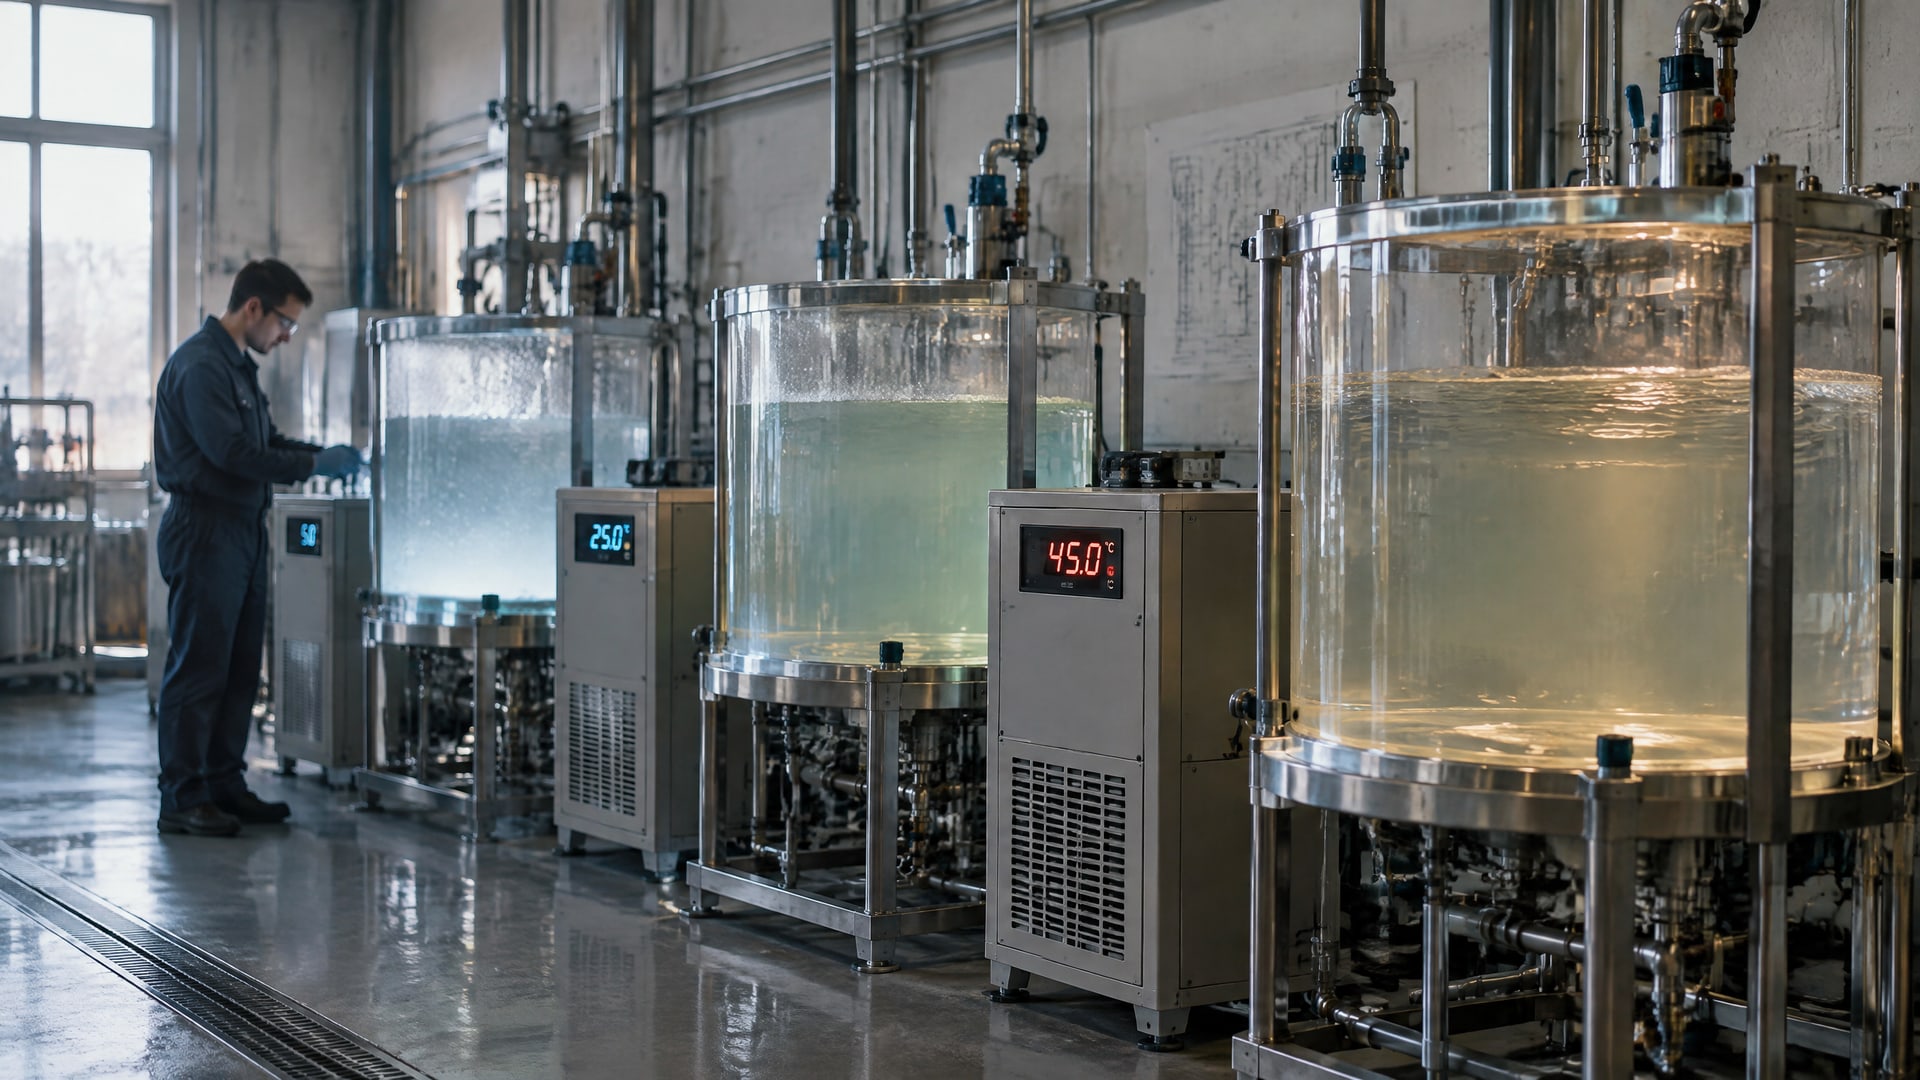
Окунание с центрифугированием подходит для массовой обработки небольших деталей, которым требуется покрытие по всей поверхности. Детали погружают в состав, затем удаляют его избыток центрифугированием и проводят сушку или отверждение. Пригодность метода зависит от геометрии: элементы не должны сцепляться друг с другом или повреждаться при перемешивании в корзине.
Технология полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ нанесения твердосмазочного покрытия на серийные детали. Ниже разобраны этапы процесса, ограничения для кольцевых деталей, параметры равномерности слоя и способы отверждения. Отдельное внимание уделено тому, как подобрать покрытие под рабочие условия и не допустить ухудшения свойств детали при нагреве.
Как работает окунание с центрифугированием
При окунании с центрифугированием партию деталей погружают в ванну с покрывным составом, а затем удаляют избыток материала вращением.
Метод позволяет обрабатывать небольшие детали сразу партиями и получать покрытие по всей доступной поверхности. Он особенно уместен в серийном производстве, когда важны производительность и воспроизводимость процесса.
Результат определяется не только составом покрытия, но и сочетанием параметров нанесения. Вязкость влияет на стекание материала, а скорость извлечения детали из ванны может менять количество состава на поверхности. Если эти параметры не согласованы с геометрией деталей, вероятны потеки, избыточное нарастание покрытия по кромкам и неравномерность слоя.
Для каких деталей подходит метод
Окунание с центрифугированием используют для массовой обработки мелких серийных деталей, которым требуется полное покрытие. Однако сам размер детали не гарантирует пригодность технологии. Нужно учитывать форму, наличие выступов, полостей и участков, где детали могут сцепиться друг с другом при вращении.
Метод может не подойти деталям с глубокими глухими полостями: составу сложнее равномерно покрыть такие участки и стечь с них. Рискованна обработка плоских деталей, склонных слипаться, а также деталей с выступами, которые могут зацепиться за соседние элементы. В таких случаях стоит оценить альтернативный способ нанесения, а не пытаться компенсировать неподходящую геометрию изменением режима центрифугирования.
Угол обработки сам по себе не решает задачу равномерности. При покрытии на 360° важно, чтобы детали свободно перемещались в корзине, а состав мог стекать с их поверхности без накопления на кромках и в углублениях. Поэтому до запуска партии проверяют, как детали располагаются в загрузке и не соприкасаются ли они так, что образуют непрокрытые зоны.
Для цинк-наполненных крепежных покрытий ASTM F2833-11(2017) описывает нанесение методом окунания с центрифугированием, дренажа после окунания или распыления. Стандарт также указывает на последующие стадии подготовки и запекания. Это пример того, что метод нанесения выбирают в составе всего технологического маршрута, а не отдельно от подготовки и отверждения.
Параметры процесса и контроль равномерности слоя
Для стабильного результата контролируют свойства состава и режим работы линии.
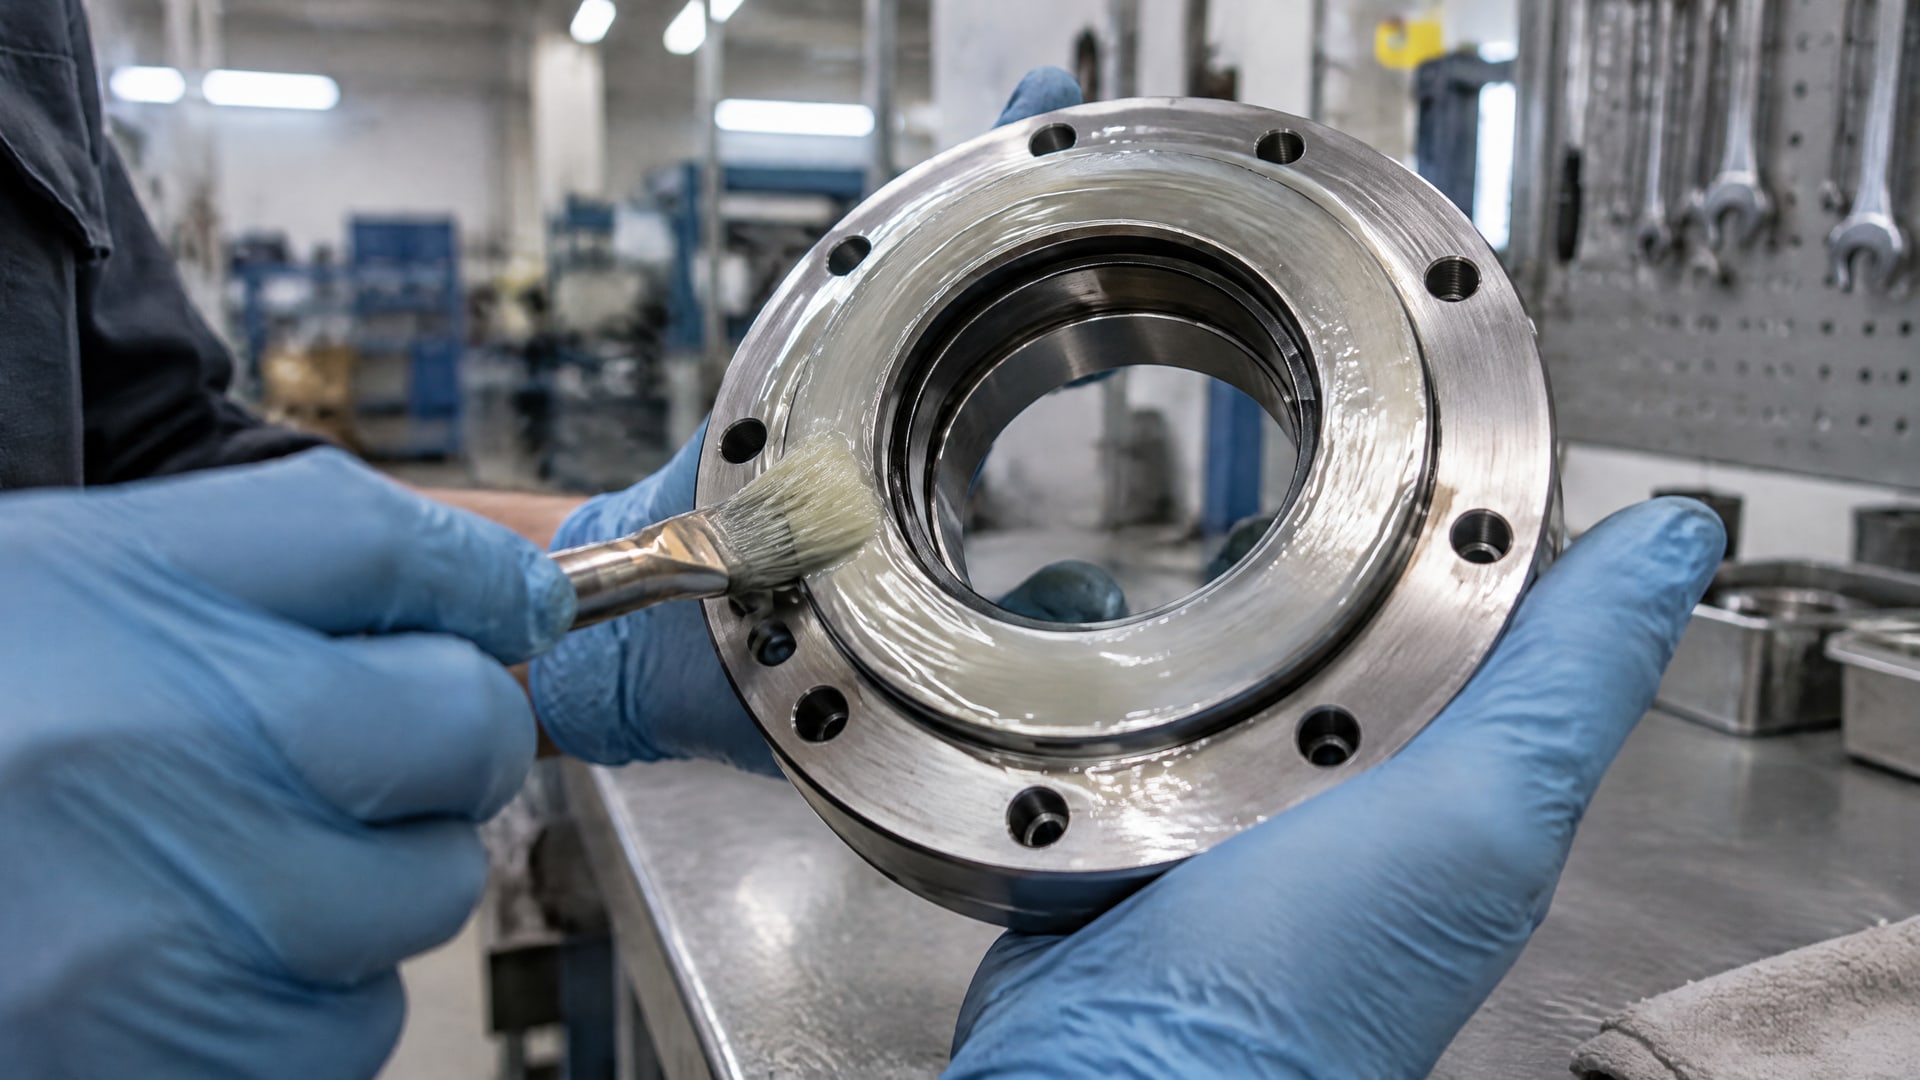
В первую очередь важны вязкость, время погружения и стекания, скорость извлечения из ванны, а также скорость центрифугирования. Изменение любого из этих параметров может повлиять на толщину покрытия, потеки и его распределение по детали.
Слишком толстый слой не означает автоматически лучшую защиту. В технологии окунания с центрифугированием задача состоит в том, чтобы получить равномерное покрытие без избыточного накопления материала на кромках и в углублениях. Поэтому оценивают не только среднюю толщину, но и распределение состава по функциональным участкам детали.
Что проверять при настройке линии
До нанесения рабочей партии полезно зафиксировать несколько характеристик процесса и проверить их на пробной загрузке:
вязкость состава и ее соответствие технологическому режиму;
время погружения, извлечения и стекания;
скорость центрифугирования;
расположение деталей в корзине и риск их зацепления;
равномерность покрытия на кромках, плоских участках и в углублениях.
Скорость извлечения влияет на то, сколько состава остается на детали после выхода из ванны. Если она меняется, результат может отличаться даже при неизменной рецептуре покрытия. Аналогично, неверно выбранный режим центрифугирования способен оставить излишки материала или, наоборот, удалить его с участков, которые должны быть покрыты.
Для массовой обработки небольших деталей могут применяться вращающиеся барабаны. Сушка может проходить в барабане или после выгрузки деталей на лотки. Выбор варианта зависит от покрытия и технологической схемы. Важно, чтобы после нанесения детали не повреждали покрытие при перемещении и не сцеплялись между собой.
В производственном контроле следует сопоставлять заданный режим с реальным состоянием покрытия на деталях. Если появляются потеки или нарастание на кромках, проверяют вязкость и скорость извлечения. Если отдельные зоны остаются без покрытия, оценивают геометрию, загрузку корзины и возможность взаимного экранирования деталей. Такой разбор помогает корректировать причину дефекта, а не только менять скорость вращения.
Покрытие кольцевых деталей и выбор геометрии загрузки
Кольцевая форма сама по себе не исключает обработку методом окунания с центрифугированием.
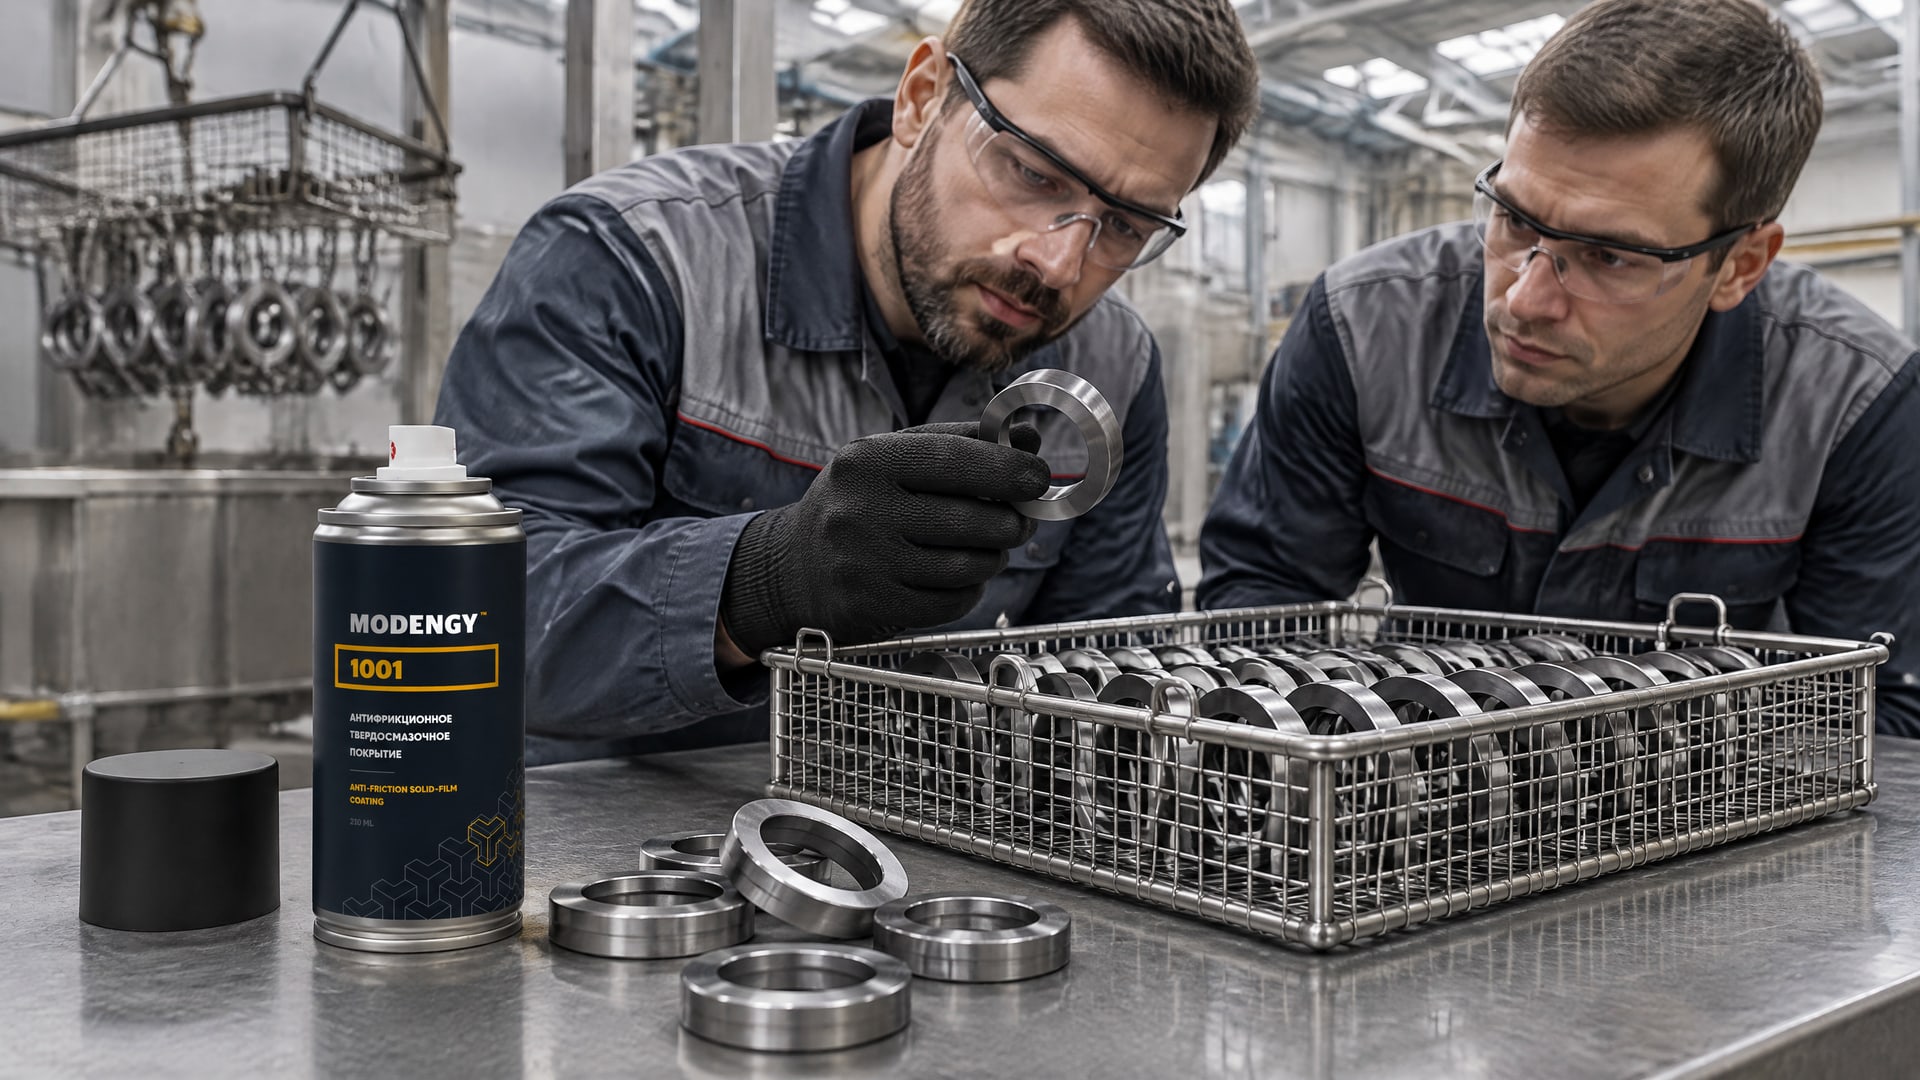
Но для кольцевых деталей важно проверить, как они располагаются в корзине и не входят ли в зацепление при перемешивании. Если кольца укладываются друг в друга или соприкасаются в одних и тех же местах, покрытие может распределиться неравномерно.
Для оценки пригодности учитывают внутреннюю и наружную поверхности, кромки, массу, материал и состояние основы. Также проверяют, нет ли глубоких глухих участков, где состав может задерживаться. Цель тестирования - понять, образуется ли покрытие на функциональных поверхностях и стекает ли избыток без потеков и локального нарастания.
Когда важна работа пары трения
Твердосмазочное покрытие выбирают не только по форме детали. Значение имеют назначение покрытия, условия среды, рабочая температура, нагрузка, тип движения, сопряженные материалы и число циклов нагрузки. Для одного узла приоритетом может быть приработка, для другого - снижение трения, монтажная помощь, защита от коррозии или уменьшение износа.
При нагрузках и повторяющемся движении инженер оценивает не только трение в установившемся режиме, но и поведение пары при запуске. Для кольцевых деталей, работающих в нагруженном сопряжении, могут быть существенны фреттинг и холодный пуск. Если узел дополнительно контактирует с жидкостью или подвергается вымыванию, это также включают в описание условий эксплуатации, не подменяя испытания предположениями о стойкости покрытия.
Для задач снижения трения и защиты от износа при высоких нагрузках в подборе может рассматриваться MODENGY 1001. Его отличие для технологического планирования - отверждение при комнатной температуре. Это позволяет обсуждать покрытие в тех случаях, когда нагрев детали нежелателен; при этом соответствие конкретной кольцевой детали подтверждают проверкой геометрии, условий работы и требований к качеству.
До переноса процесса на серию оценивают пробную партию. Проверяют, покрыты ли рабочие поверхности, нет ли слипшихся колец и повреждений от взаимного контакта, равномерно ли состав распределился на кромках. Если детали склонны к зацеплению или механическому повреждению при вращении, технология может оказаться неподходящей независимо от свойств самого покрытия.
Подготовка поверхности перед нанесением
Перед нанесением покрытие должно контактировать с чистой поверхностью.
Масло, жир, вода, коррозия и окалина могут ухудшить адгезию и повторяемость результата. Поэтому подготовка детали - обязательная часть технологического маршрута, а не вспомогательная операция.
Типовой маршрут включает предварительную очистку, фосфатирование, промывку и сушку, после чего наносят покрытие. Конкретные операции зависят от материала детали, требований к покрытию и оборудования линии. Если в процессе предусмотрена обработка после нанесения, ее параметры согласуют с химией покрытия и допустимой температурой для основы.
Как подготовка связана с качеством слоя
Загрязнение поверхности может приводить к локальным дефектам и снижению адгезии. Если качество покрытия нестабильно от партии к партии, проверяют не только ванну и центрифугу, но и очистку, промывку и сушку перед нанесением. Влага после промывки также не должна оставаться на поверхности, если технологическая схема требует сухой основы.
При массовой загрузке важно обеспечить повторяемость подготовки всех деталей. Остатки загрязнений на отдельных элементах могут проявляться как единичный дефект в партии, хотя параметры нанесения при этом не менялись. Поэтому технологу стоит фиксировать состояние поверхности и условия передачи деталей между операциями.
Подготовка должна быть согласована с последующими стадиями: нанесением, стеканием и отверждением. Если детали поступают на линию с разным состоянием поверхности, сравнивать результаты нанесения становится сложнее. Снабженцу и инженеру полезно включить в техническое задание требования к подготовке и контролю, чтобы подрядчик и производство одинаково трактовали готовность деталей к нанесению.
Для крепежных систем ASTM F2833-11(2017) предусматривает последовательность, включающую линию очистки и фосфатирования, нанесение покрытия и запекание. Это не универсальная инструкция для любого твердосмазочного состава, а пример технологического маршрута для описанного стандартом типа покрытий. Режим подготовки и дальнейшей обработки необходимо соотносить с конкретной системой.
Способы отверждения покрытий
После нанесения покрытие обычно сушат или отверждают на отдельной стадии.
Способ зависит от химии состава: могут применяться сушка теплым воздухом, термоотверждение или отверждение под действием ультрафиолета и воздуха. Поэтому режим нельзя выбирать только по удобству линии или характеристикам металла.
Для отдельных антифрикционных систем типичное окно отверждения может составлять от 2 до 90 минут при температуре от окружающей среды до 250 °C. Диапазон показывает, насколько различаются режимы разных покрытий, но не задает универсальную температуру или время для конкретного материала. Перед запуском необходимо сверить технологические требования покрытия с характеристиками детали.
Как учесть термочувствительность основы
При выборе температуры отверждения проверяют, как нагрев соотносится с термообработкой детали. Для закаленных и отпущенных сталей превышение допустимого для основы режима может ухудшить ее свойства. Поэтому в технологической документации важно указать не только температуру печи, но и требуемый температурный режим детали.
Для цинк-наполненных систем ASTM F3393-20 указывает, что пиковая температура металла при правильном отверждении может достигать 355 °C. При этом она не должна превышать температуру отпуска закаленных и отпущенных крепежных деталей. В GMW3359 указан диапазон отверждения таких покрытий 200-350 °C и отдельно отмечен риск отпуска высокотвердых металлов.
Эти значения относятся к определенным системам и не переносятся автоматически на другие покрытия. При подборе проверяют документацию именно на рассматриваемый материал, а затем сопоставляют режим с допустимой термической нагрузкой основы. Если нагрев нежелателен, рассматривают покрытия с подходящим способом отверждения, но подтверждают их пригодность для конкретной пары трения.
На линии также контролируют стабильность нагрева и ведение температурных записей, если это предусмотрено технологическими требованиями. При серийном производстве режим отверждения должен быть воспроизводимым: отклонения по времени или температуре могут привести к неполному отверждению либо воздействию на металл основы. Выбор между термическим и нетермическим вариантом делают с учетом покрытия, детали и требований к готовому узлу.
Подбор твердосмазочного покрытия и типичные ошибки
Подбор твердосмазочного покрытия начинают с задачи узла, а не с одного показателя материала.
Определяют, нужно ли покрытие для приработки, снижения трения, защиты от коррозии, уменьшения износа или облегчения сборки. Затем учитывают геометрию, массу, материал, состояние поверхности, окружающую среду и требования к качеству.
Для полноты технического задания фиксируют рабочую температуру, нагрузку, тип движения, сопряженные материалы и ожидаемое число циклов. Также описывают условия эксплуатации и требования к ресурсу. Такой набор данных помогает оценить, подходит ли покрытие детали и совместим ли выбранный способ нанесения с ее формой.
Ошибки, которые мешают получить стабильный результат
Распространенная ошибка - считать, что окунание с центрифугированием подойдет любой мелкой детали. Геометрия и поведение деталей в корзине могут сделать процесс непригодным: элементы сцепляются, застревают друг в друге или повреждаются при перемешивании. Отдельно проверяют детали с глубокими глухими полостями и плоские элементы, склонные слипаться.
Еще одна ошибка - стремиться увеличить толщину покрытия без оценки ее равномерности. Избыточное нарастание на кромках и потеки не заменяют корректно сформированный слой. Для управления результатом контролируют вязкость состава, время погружения и стекания, скорость извлечения и режим центрифугирования.
Нельзя наносить покрытие на неподготовленную поверхность. Остатки масла, жира, воды, коррозии и окалины могут ухудшить адгезию. Также нельзя считать, что любой состав отверждается одинаково: способы и режимы зависят от химии покрытия, а нагрев может повлиять на свойства металла.
Закупщику при сравнении вариантов стоит запрашивать не только описание покрытия, но и данные, необходимые для проверки совместимости с процессом: допустимый способ нанесения, требования к подготовке и режим отверждения. Инженеру важно сопоставить их с геометрией детали, загрузкой корзины и ограничениями по температуре. Это снижает риск выбрать материал, который подходит по назначению, но не может быть надежно нанесен на существующей линии.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод подходит для массовой обработки небольших деталей, которым требуется покрытие по всей поверхности. Перед запуском оценивают геометрию и поведение элементов в корзине. Детали с глубокими глухими полостями, склонные к слипанию плоские элементы и детали с выступами, которые могут зацепиться, требуют особой проверки или другого способа нанесения.
Как добиться равномерного покрытия при центрифугировании?
Контролируют вязкость состава, время погружения и стекания, скорость извлечения из ванны и скорость центрифугирования. Эти параметры влияют на потеки, нарастание материала по кромкам и толщину слоя. Кроме того, проверяют расположение деталей в корзине: взаимное зацепление или соприкосновение может мешать равномерному покрытию.
Какие способы отверждения покрытий применяют после окунания?
В зависимости от химии покрытия используют сушку теплым воздухом, термоотверждение или отверждение под действием ультрафиолета и воздуха. Для отдельных антифрикционных систем время может составлять от 2 до 90 минут, а температура - от окружающей среды до 250 °C. Эти значения не универсальны: режим сверяют с документацией на конкретное покрытие.
Как выбрать покрытие для кольцевых деталей?
Учитывают геометрию кольца, материал основы, нагрузку, рабочую температуру, тип движения, окружающую среду и сопряженные материалы. Также определяют задачу покрытия: снижение трения, защита от износа, приработка или другая функция. При обработке окунанием дополнительно проверяют, не сцепляются ли кольца в корзине и равномерно ли покрываются рабочие поверхности.
Заключение
Окунание с центрифугированием эффективно для массовой обработки мелких деталей, если их геометрия допускает перемещение в корзине без зацепления и повреждений. Стабильность покрытия зависит от подготовки поверхности, вязкости состава, скорости извлечения и центрифугирования, а также от правильно выбранного способа отверждения. Для твердосмазочного покрытия необходимо учитывать задачу узла и условия эксплуатации, а не только форму детали.
Следующий шаг - составить техническое задание с описанием геометрии, материала, нагрузки, температуры, типа движения и сопряженных поверхностей. Затем проверить пробную партию и согласовать режим нанесения и отверждения с допустимой термической нагрузкой детали.