При фрезеровании титановых сплавов стойкость инструмента зависит от режима резания, типа фрезы и того, насколько эффективно СОЖ охлаждает режущую кромку и удаляет стружку. На практике важна не просто подача большого объема жидкости, а ее доставка в зону резания: предпочтительна подача через инструмент под высоким давлением. Одновременно нужно подбирать скорость и подачу под конкретную операцию, не создавая избыточной тепловой и механической нагрузки.
Статья поможет инженерам, технологам и снабженцам оценить режимы фрезерования титана, выбрать тип СОЖ и проверить, подходит ли существующая система подачи жидкости. Разберем концентрацию водосмешиваемых составов, высоконапорную подачу, траекторию входа фрезы и варианты обработки для черновых и чистовых операций.
Что определяет стойкость инструмента при фрезеровании титана
На стойкость влияют скорость резания, подача, глубина резания, тип фрезы и способ подачи СОЖ.
Эти параметры работают в связке: выбор жидкости не компенсирует режим, который перегружает режущую кромку, а корректная подача СОЖ не устранит проблему повторного резания стружки. Поэтому износ инструмента стоит оценивать вместе с режимом и траекторией обработки.
Особое внимание нужно уделять скорости резания. Титан плохо отводит тепло из зоны резания, поэтому при чрезмерной скорости кромка перегревается. Если охлаждение недостаточно эффективно, скорость приходится ограничивать. Для поверхности детали также важен тепловой режим: в практических рекомендациях отмечается необходимость удерживать температуру в зоне резания ниже примерно 600°C, чтобы избежать образования alpha casing.
Подача влияет на механическую нагрузку. Ее увеличение повышает силы резания и может ускорить износ, тогда как снижение подачи способно улучшить стойкость инструмента и шероховатость поверхности. Но снижать ее без учета инструмента и станка не следует: режим нужно подбирать для конкретной операции, а не по одному показателю.
В одном обзорном материале для повышения стойкости не рекомендована комбинация подачи 0,15 мм/зуб и скорости резания 55 м/мин. Для чистовых операций там же приведен диапазон 180-240 м/мин. Это ориентиры из конкретного обзора, а не универсальные режимы для любого титанового сплава, фрезы и станка. Черновую и чистовую обработку нужно настраивать отдельно, проверяя результат по нагрузке, состоянию режущей кромки и качеству поверхности.
СОЖ для обработки титана: подача и концентрация
СОЖ при фрезеровании титановых сплавов нужна не только для смазывания.
Она помогает отводить тепло от режущей кромки и выносить стружку, снижая вероятность повторного резания. Последнее особенно важно, если стружка остается в зоне обработки: повторный контакт с инструментом увеличивает нагрузку на кромку.
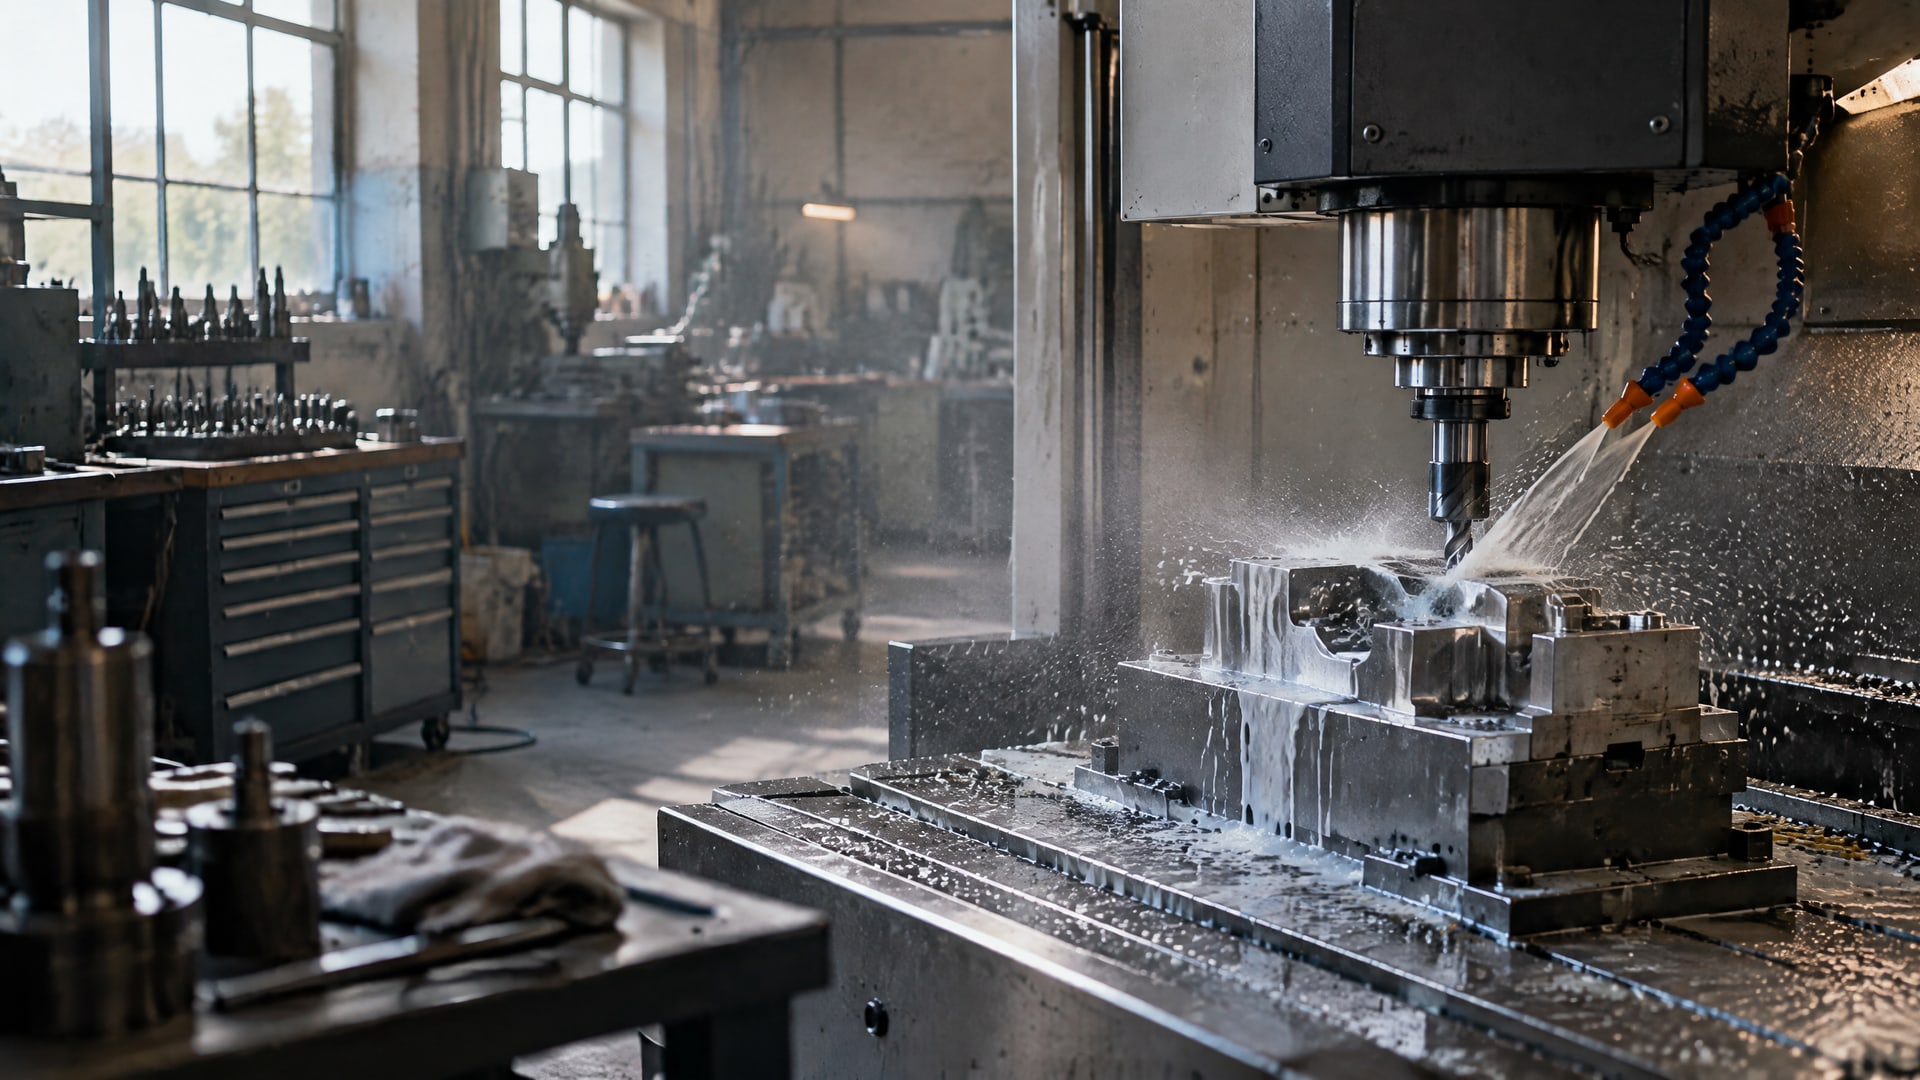
Для удаления стружки и доставки жидкости к месту резания предпочтительна подача через шпиндель и инструмент. В рекомендациях по фрезерованию труднообрабатываемых материалов приводится давление порядка 70 bar (1015 psi). Такой способ подачи рассматривается как более эффективный по сравнению с внешней подачей и низким давлением. Важна не только величина давления, но и то, попадает ли жидкость в нужную зону и помогает ли она удалять стружку.
Для водосмешиваемых жидкостей при фрезеровании титана в практических материалах указан рабочий ориентир концентрации 8-12%. Его не следует воспринимать как обязательную норму для всех составов: концентрацию согласуют с типом жидкости и условиями обработки. Также важны чистота системы, отсутствие посторонних масел и регулярный контроль состояния СОЖ.
При выборе учитывают классификацию металлообрабатывающих жидкостей по ISO 6743-7. Для водосмешиваемых составов в рекомендациях по титану отдельно отмечаются экстремально-давленческие присадки. Вариант жидкости зависит и от режима: чаще рассматривают водосмешиваемые масла и полусинтетические составы, а для низких скоростей упоминаются сульфурированные или хлорированные масла. Окончательный выбор должен учитывать требования конкретной операции и оборудования.
EFELE CF-627: концентрат водосмешиваемой СОЖ.
Как подобрать фрезерование титана и режимы резания
Режимы фрезерования титана подбирают с учетом операции, материала инструмента, жесткости системы и возможностей подачи СОЖ.
Универсального сочетания скорости и подачи для всех условий нет. В первую очередь нужно избегать одновременного увеличения обоих параметров без проверки тепловой и механической нагрузки: рост подачи повышает силы резания, а чрезмерная скорость может привести к перегреву.
Для черновой обработки целесообразно начинать с более консервативного режима и оценивать стабильность резания. На чистовых проходах параметры подбирают отдельно. Скорость 180-240 м/мин встречается в рекомендациях для чистовых операций, но сама по себе не гарантирует нужную стойкость: результат зависит от инструмента, станка, подачи СОЖ и условий контакта.
Траектория тоже влияет на нагрузку. Плавный вход фрезы по дуге снижает механический и тепловой удар по кромке и помогает сделать обработку стабильнее. Это особенно полезно там, где резкое врезание вызывает пиковую нагрузку. Поэтому при поиске причин преждевременного износа стоит проверить не только скорость и подачу, но и траекторию входа.
При анализе стойкости инструмента сравнивают результат при одинаковых условиях: материал заготовки, фреза, режим резания и схема подачи жидкости. Если менять несколько факторов одновременно, сложно установить, что именно повлияло на износ. Практический порядок настройки - проверить подачу СОЖ и отвод стружки, затем корректировать скорость, подачу и траекторию, оценивая состояние кромки и поверхность детали.
Как организовать подачу СОЖ и контроль стружки
Подача СОЖ должна обеспечивать доступ жидкости к режущей кромке и удаление стружки из зоны резания.
Внешний поток может быть недостаточен, если стружка задерживается у инструмента или жидкость не достигает места контакта. Поэтому при наличии технической возможности рассматривают подачу через шпиндель и инструмент, в том числе под высоким давлением.
Высоконапорная подача особенно значима для титана из-за низкой теплопроводности материала. Жидкость должна не просто омывать заготовку, а участвовать в охлаждении кромки и выносе стружки. Для оценки системы проверьте направление струй, стабильность подачи и то, сохраняется ли очистка зоны резания на протяжении прохода. Одно лишь увеличение объема жидкости не гарантирует улучшения стойкости.
Если стружка возвращается к режущей кромке, следует оценить ее отвод и изменить схему подачи или траекторию. Повторное резание увеличивает нагрузку на инструмент, поэтому его предотвращение - одна из задач СОЖ при фрезеровании титана. Настройка подачи жидкости должна соответствовать расположению режущей зоны и особенностям оборудования.
Контроль состава также влияет на воспроизводимость результата. Водосмешиваемую СОЖ проверяют на соответствие рабочей концентрации, следят за чистотой системы и исключают попадание посторонних масел. Ориентир 8-12% применим как отправная точка из практических рекомендаций, а не как замена требований к конкретной жидкости. Если меняются концентрация или способ подачи, изменения в стойкости нужно оценивать отдельно.
Когда рассматривать MQL и криогенное охлаждение
Для большинства задач в первую очередь оценивают корректную подачу обычной СОЖ: ее состав, концентрацию, давление и доступ к режущей кромке.
Однако в отдельных технологических условиях рассматривают минимальное количество смазки, криогенное охлаждение и гибридные схемы. Такие решения требуют отдельной оценки оборудования и процесса, поэтому их не стоит считать автоматической заменой водосмешиваемой жидкости.
Исследования сравнивают разные стратегии охлаждения, но результаты зависят от условий опыта. В одном эксперименте при скорости резания 100 m/min стойкость инструмента при scCO2 + MQL составила 53,6 мин, а при использовании эмульсионной СОЖ - 87 мин. В других испытаниях для отдельных стратегий сообщалось об увеличении стойкости в 2,4-2,9 раза. Эти данные нельзя напрямую переносить на производственную операцию без проверки сопоставимости материалов, инструмента и режимов.
Практический вывод не в том, что одна схема всегда лучше другой, а в необходимости сравнивать варианты в одинаковых условиях. Для производственного теста фиксируют режим резания, инструмент, качество детали и время работы до принятого критерия износа. Затем сопоставляют результат с расходом жидкости, возможностями подачи и требованиями к организации процесса.
Если текущая система уже обеспечивает стабильный теплоотвод и вынос стружки, сначала имеет смысл проверить режим и траекторию инструмента. К альтернативным стратегиям переходят, когда стандартная схема не обеспечивает требуемого результата или когда технология допускает отдельные испытания. Для закупщика это также помогает сравнивать не только тип жидкости, но и требования к оборудованию и обслуживанию системы.
Часто задаваемые вопросы
Какая СОЖ нужна для обработки титана?
Для обработки титана рассматривают жидкости, которые обеспечивают охлаждение режущей кромки и удаление стружки. В рекомендациях упоминаются водосмешиваемые масла и полусинтетические составы, а для водосмешиваемых жидкостей - применение экстремально-давленческих присадок. Выбор зависит от режима обработки, оборудования и способа подачи СОЖ.
Какую концентрацию СОЖ использовать при фрезеровании титана?
В практических рекомендациях для фрезерования титана приводится ориентир 8-12% для водосмешиваемых жидкостей. Это не универсальная норма для каждого состава и каждой операции. Фактическую концентрацию выбирают с учетом требований к жидкости и условий обработки, а затем контролируют ее стабильность в системе.
Какое давление подачи СОЖ нужно для фрезерования титана?
Для подачи СОЖ через шпиндель и инструмент в рекомендациях приводится давление около 70 bar, или 1015 psi. Высокое давление помогает доставлять жидкость к режущей кромке и удалять стружку. Эффект зависит также от конструкции инструмента, направления струй и того, насколько хорошо очищается зона резания.
Повышает ли MQL стойкость инструмента при фрезеровании титана?
Результат зависит от конкретной стратегии и условий испытания. В одном эксперименте при 100 m/min стойкость при scCO2 + MQL составила 53,6 мин, тогда как при эмульсионной СОЖ - 87 мин. Другие исследования показывали увеличение стойкости для отдельных стратегий, поэтому производственный результат нужно проверять отдельным испытанием.
Заключение
Максимальная стойкость инструмента при фрезеровании титана зависит от согласованного выбора скорости, подачи, фрезы, траектории и СОЖ. Жидкость должна эффективно охлаждать режущую кромку и удалять стружку; при наличии подходящего оборудования стоит оценить подачу через инструмент под высоким давлением. Указанные в рекомендациях режимы и концентрации служат ориентирами, а не универсальными настройками.
Начните с проверки текущей схемы подачи СОЖ, концентрации жидкости и удаления стружки, затем оцените режим и вход фрезы в материал. Меняйте параметры последовательно и фиксируйте износ инструмента при сопоставимых условиях. Такой порядок поможет определить, что именно ограничивает стойкость на конкретной операции.