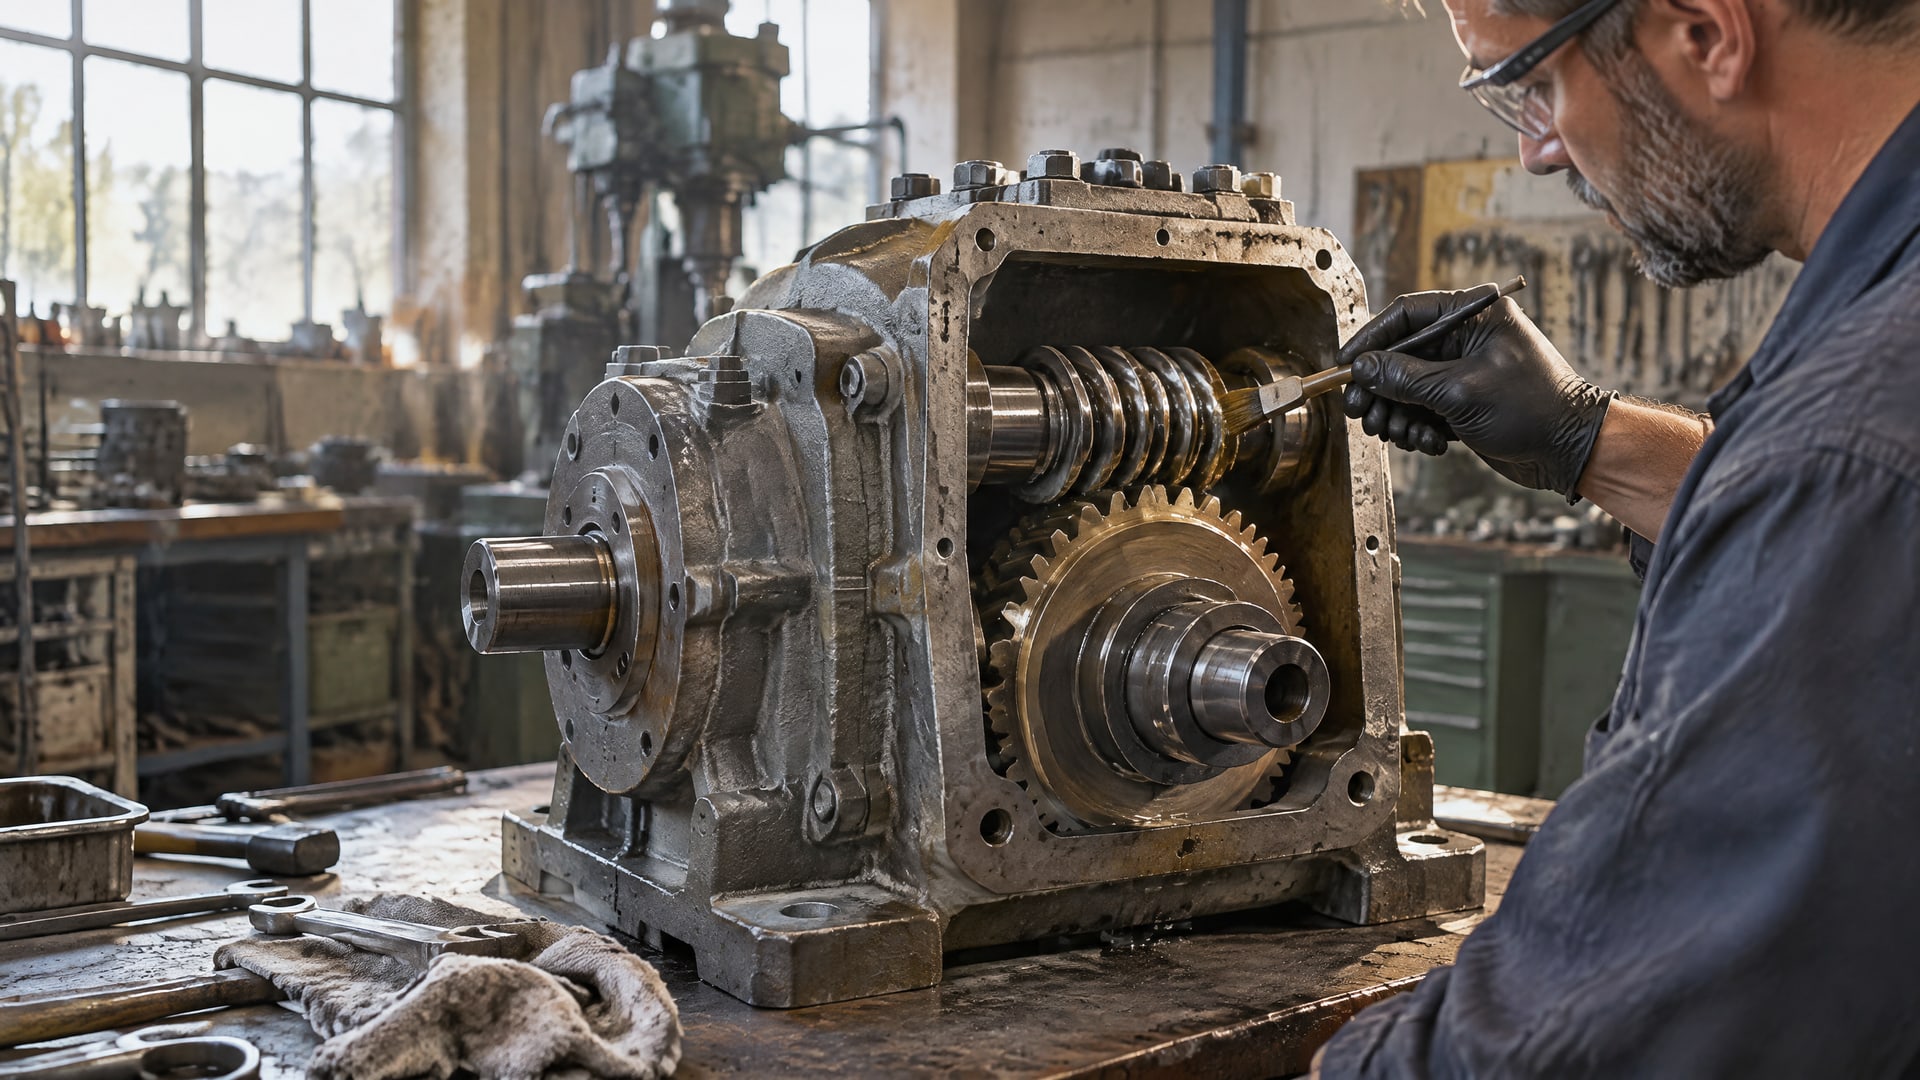
Если привод не запускается из-за высокого сопротивления в червячной передаче, антифрикционное покрытие может помочь снизить трение на сопряженных поверхностях. Но сначала нужно проверить передаточное число, приработку, смазку и тепловой режим: один только факт низкого пускового момента не указывает на конкретную причину. КПД червячного редуктора зависит от его конструкции и передаточного числа, поэтому оценивать покрытие следует вместе с параметрами узла.
Материал пригодится инженерам, техническим специалистам и закупщикам, которые разбирают проблемы запуска приводов или выбирают способ снизить потери. Ниже рассмотрены ориентиры по КПД, различия между смазкой и антифрикционным покрытием, а также контроль толщины и допусков после нанесения.
КПД червячного редуктора: таблица и зависимость от передаточного числа
КПД показывает, какая доля подведенной мощности передается на выходной вал, а какая теряется, в том числе на трение и нагрев.
Для червячной передачи показатель не постоянен: он меняется в зависимости от передаточного числа и конструкции. Поэтому табличные значения подходят для предварительной оценки, но не заменяют паспортные данные конкретного редуктора и проверку в рабочих условиях.
В сводных данных для червячных редукторов приводятся значения примерно от 58 до 93% при передаточных числах от 8 до 80. Для отдельных конструкций при i = 8 указан КПД около 0,84–0,92, а при i = 80 - около 0,52–0,73. В другом ориентире для диапазона i = 20–63 приводится КПД 70–85%. Разброс объясняется различиями в исполнении передачи и числе заходов червяка.
| Передаточное число | Ориентир по КПД | Что учитывать |
|---|---|---|
| i = 8 | около 0,84–0,92 | Значение зависит от конструкции и числа заходов червяка |
| i = 20–63 | 70–85% | Табличный диапазон для типовых червячных редукторов |
| i = 80 | около 0,52–0,73 | Большой разброс между конструкциями |
Это не универсальная таблица для назначения режима: диапазоны относятся к сводным данным и не описывают каждый редуктор. При росте передаточного числа КПД обычно падает. Многозаходный червяк и больший угол подъема винтовой линии могут повысить КПД, однако такая геометрия должна соответствовать требованиям к удержанию нагрузки и самоторможению.
Если системе не хватает момента для запуска, важно отличать потери в редукторе от недостаточной мощности привода или особенностей нагрузки. Снижение трения в редукторе может уменьшить сопротивление движению, но не изменит передаточное число и само по себе не устранит ошибки выбора двигателя. Для расчета сначала сверяются с паспортным КПД, передаточным числом и фактическими условиями эксплуатации.
Почему возникает низкий пусковой момент редуктора
В рабочем приводе под низким пусковым моментом часто подразумевают недостаточный момент на старте: двигатель не преодолевает сопротивление механизма.
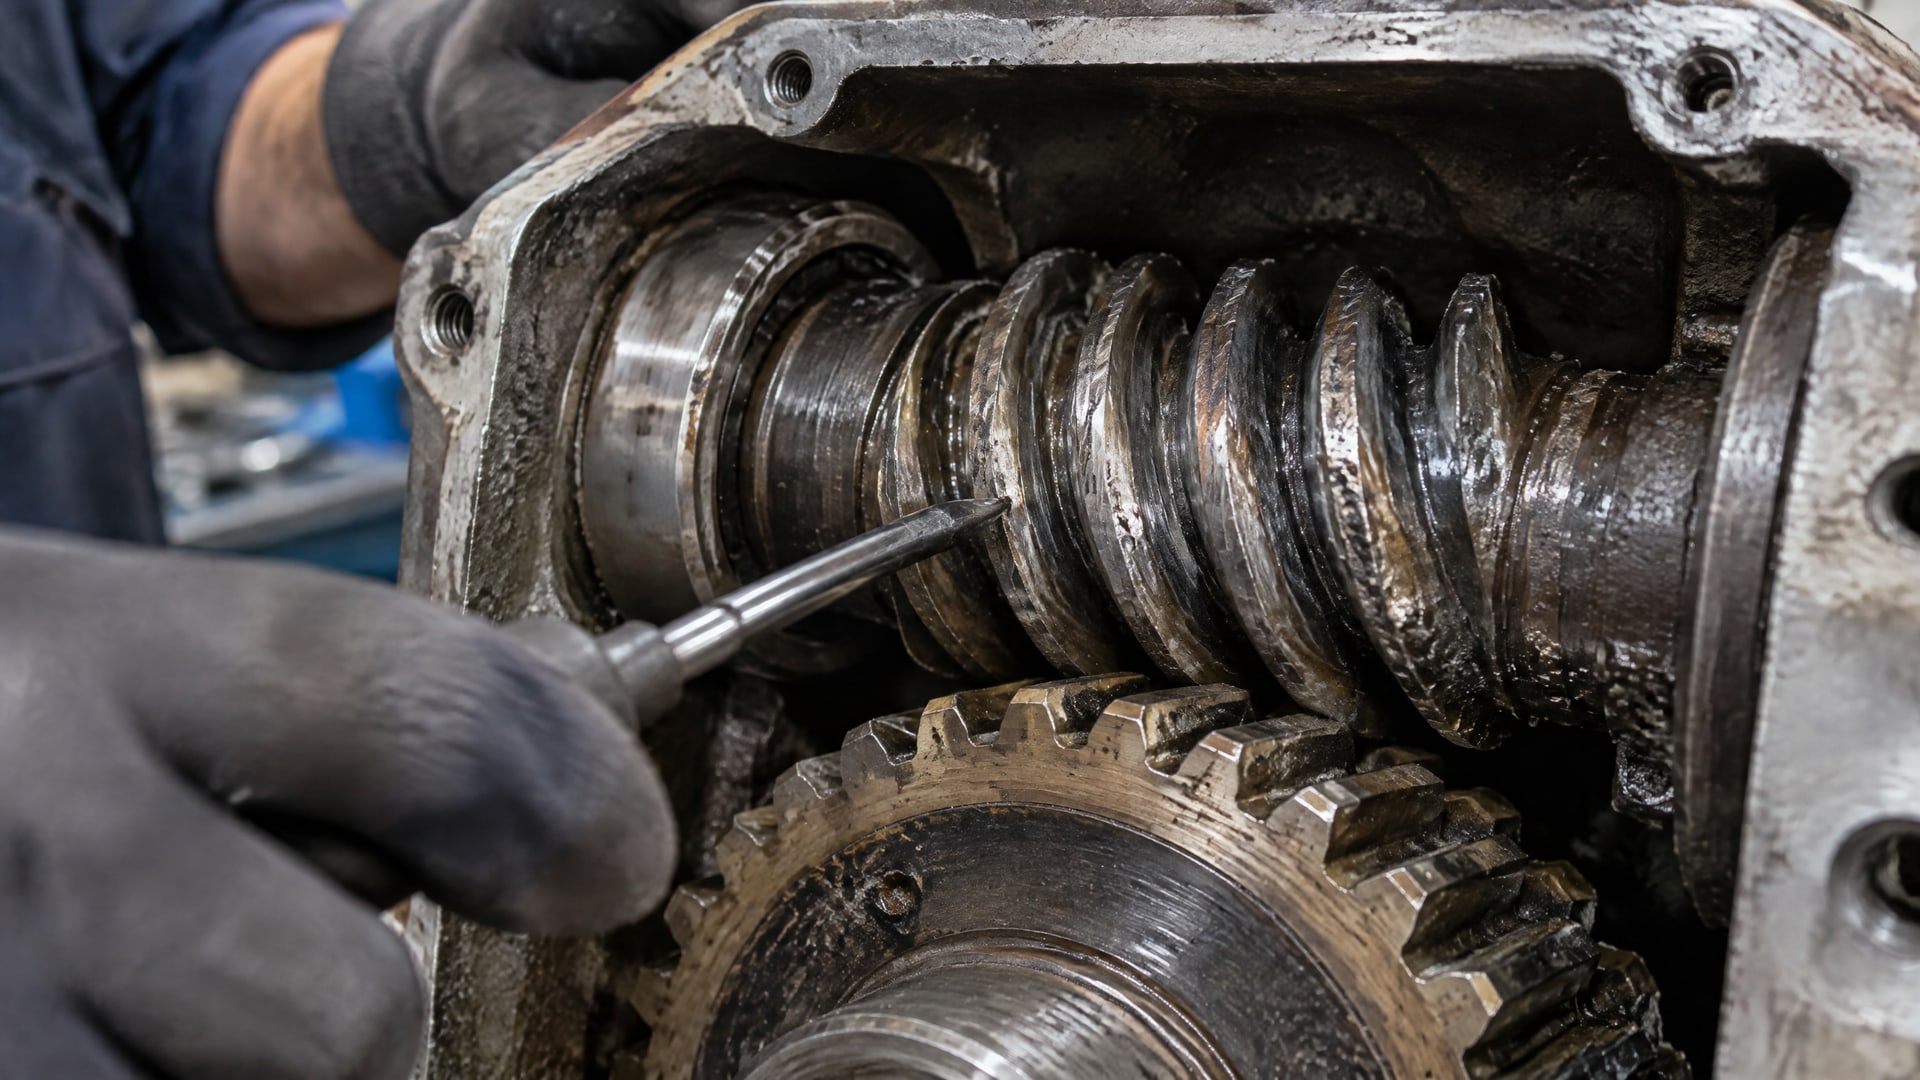
Источник проблемы может находиться в червячной паре, но также связан с передаточным числом, качеством приработки, состоянием смазки или тепловым режимом. Поэтому диагноз нельзя ставить только по тому, что механизм запускается с трудом.
Начните с проверки режима работы. Сопоставьте паспортный КПД с передаточным числом, оцените нагрев и выясните, завершилась ли приработка. По ГОСТ 31592-2012 для червячных и глобоидных редукторов в период приработки под нагрузкой первые 200–250 часов КПД может составлять около 0,9 от указанного в паспорте. Следовательно, поведение нового или недавно отремонтированного узла в этот период не всегда отражает установившийся режим.
Если передаточное число велико, проверьте, допускает ли задача выбор меньшего значения или другой геометрии червячной передачи. В сводных данных диапазон i = 20–63 связан с КПД 70–85%, а при увеличении передаточного числа показатель обычно снижается. Для многозаходного червяка возможен более высокий КПД, но нужно учитывать, что выбор ограничивают требования к самоторможению и удержанию нагрузки.
Практический порядок диагностики:
Уточнить передаточное число и паспортный КПД редуктора.
Проверить, сколько времени узел работал под нагрузкой после сборки или ремонта.
Оценить смазку, нагрев и состояние контактирующих поверхностей.
Проверить, соответствует ли выбранная схема требованиям к удержанию нагрузки.
Измерить пусковой режим до любых изменений, чтобы получить базовое значение для сравнения.
Такая проверка помогает понять, связано ли сопротивление с конструкцией передачи, приработкой или трением на сопряженных поверхностях. Только после этого имеет смысл оценивать антифрикционное покрытие как отдельную меру.
Как антифрикционное покрытие влияет на снижение трения редуктора
Антифрикционное покрытие наносят на сопряженные поверхности, чтобы уменьшить трение в зоне контакта.
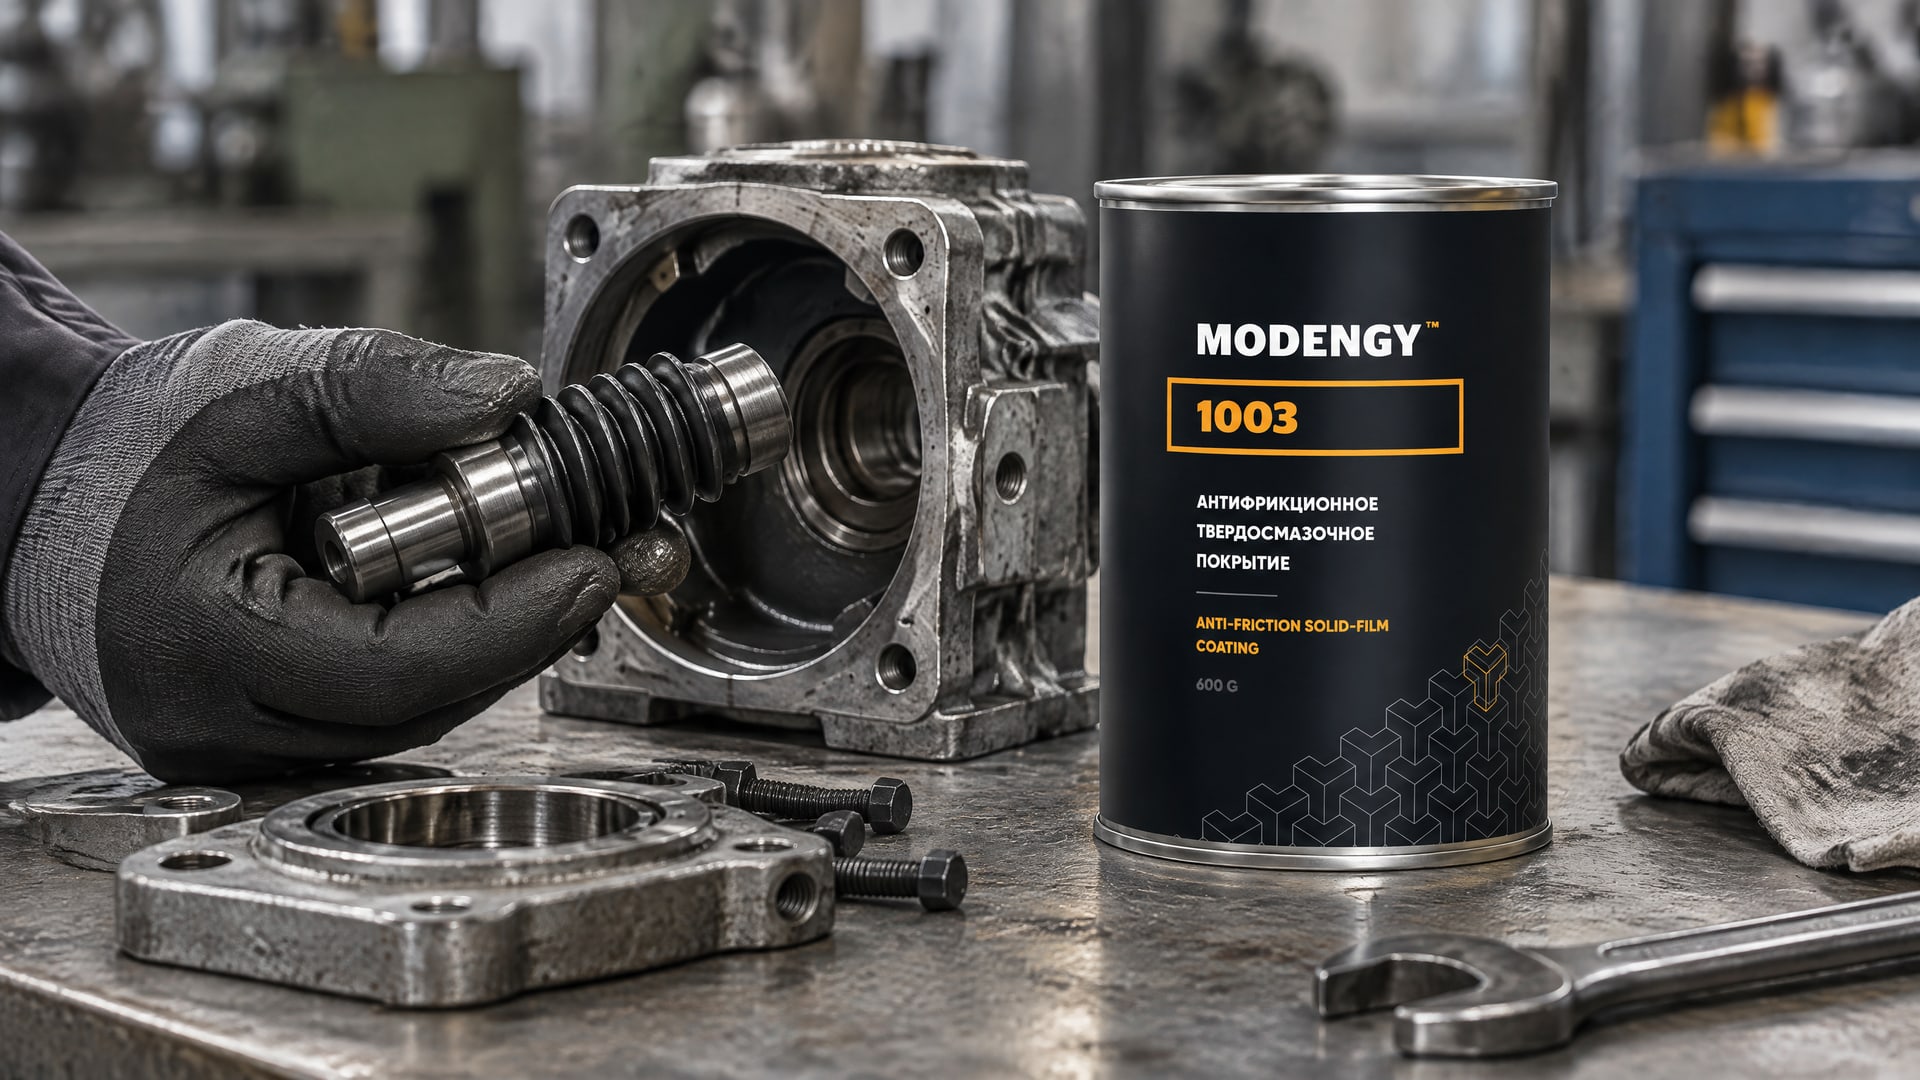
Это отдельный подход, не тождественный изменению смазки в зубчатой паре. В редукторе нужно определить, где именно возникают потери и подходит ли покрытие для этой поверхности и режима работы. Без анализа узла нельзя гарантировать, что обработка изменит пусковой момент в нужную сторону.
Проблемы запуска могут сопровождаться износом контактирующих деталей, затрудненным поддержанием смазочной пленки или повреждениями поверхности, в том числе фреттингом. Если смазку вытесняет из рабочей зоны, требуется выяснить причину и оценить, можно ли обеспечить стабильное смазывание другим способом. Покрытие не отменяет диагностику, подготовку детали и учет режима. Для таких задач в червячных редукторах применяют MODENGY 1003: оно полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут, обеспечивая долговременное смазывание.
Время полимеризации нужно учитывать при планировании обработки и монтажа. Оно не заменяет требований к подготовке поверхности и не дает основания наносить состав на любую деталь редуктора. До работ определяют обрабатываемую поверхность, состояние сопряжения и размеры, которые должны сохраниться после нанесения. Если узел уже эксплуатируется, полезно сравнить пусковой режим до обработки и после нее при сопоставимой нагрузке.
Следует также разделять три задачи:
Снижение трения в червячной паре за счет оценки смазки и режима работы.
Нанесение АФП на выбранные сопряженные поверхности.
Изменение передаточного числа или геометрии передачи, если это допустимо конструкцией.
Эти меры воздействуют на разные причины потерь. Покрытие не повышает КПД автоматически и не компенсирует неподходящее передаточное число. Его эффект зависит от того, правильно ли определена зона трения и соблюдены ли требования к нанесению.
Допуски при антифрикционном покрытии и контроль толщины
Толщина АФП влияет не только на смазывающие свойства, но и на геометрию детали после обработки.
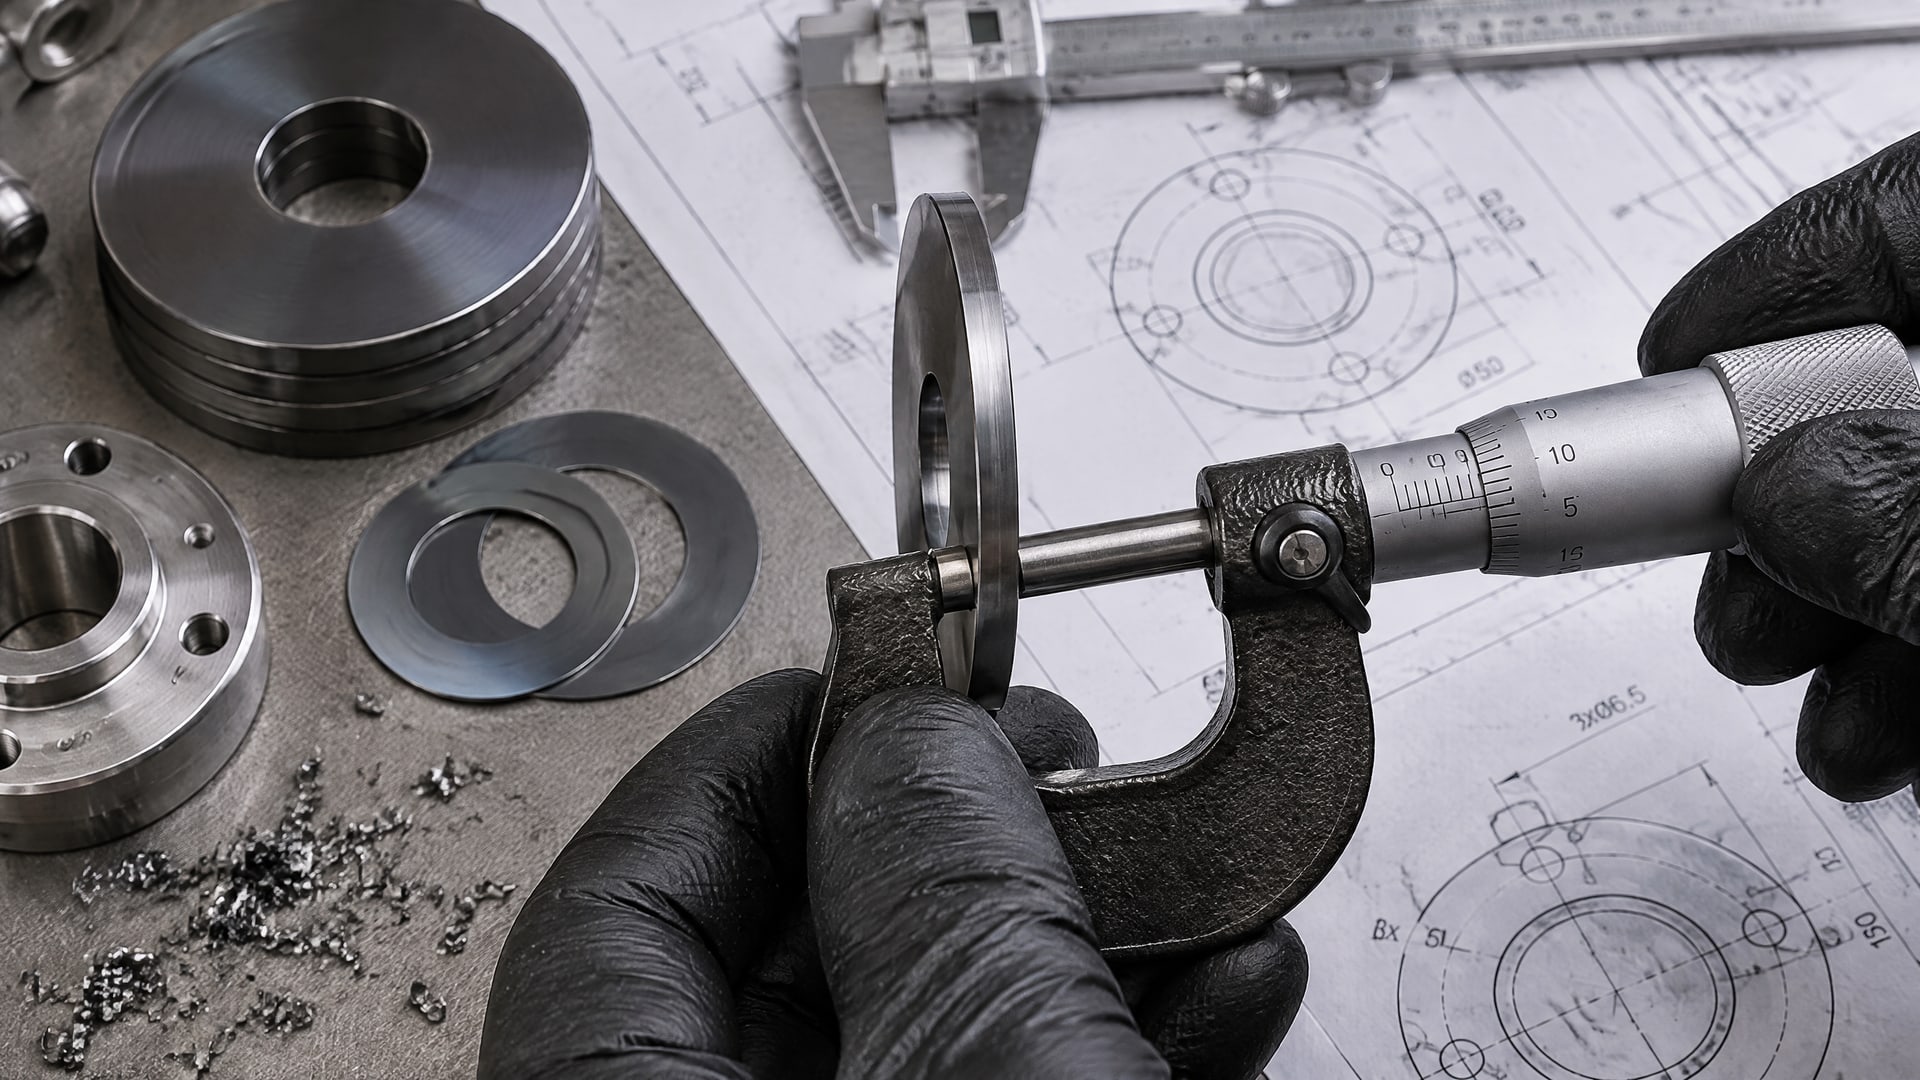
Слишком толстый слой может изменить посадку, уменьшить зазор или повлиять на кинематику сопряжения. Поэтому допуски согласуют до нанесения: важно заранее определить, какие размеры и участки поверхности функциональны для узла.
В качестве ориентира для контроля толщины в материалах по покрытиям приводится логика, близкая к ISO 19840, и правило 80/20. Например, при номинальной толщине 15 мкм не более 20% измерений могут быть ниже 12 мкм. В другом примере среднее арифметическое измерений должно быть не ниже номинального значения 10 мкм. Эти примеры описывают принципы контроля, а не универсальные требования для любого АФП или любой детали.
До обработки нужно установить номинальную толщину, количество точек контроля, зоны измерений и допустимый разброс. Проверять следует не только усредненное значение: отдельные участки могут выйти за функциональные допуски даже при приемлемом среднем результате. Метод измерения и критерии приемки фиксируют до нанесения, чтобы инженер, исполнитель и закупщик одинаково понимали требования к готовой детали.
При проектировании контроля учитывают:
Размеры до и после нанесения покрытия.
Посадочные поверхности и зазоры, от которых зависит сборка.
Распределение точек измерения по функциональным зонам.
Номинальную толщину, нижние допустимые значения и правила оценки среднего.
Условия полимеризации, предусмотренные для выбранного покрытия.
Если покрытие влияет на размеры, проверяют не только толщину слоя, но и фактическую геометрию детали после обработки. Для ответственных сопряжений это позволяет не допустить ухудшения запуска из-за изменения посадки. Точные параметры контроля задают с учетом конструкции конкретного узла, а не переносят механически из примера.
Как оценить результат после нанесения АФП
Результат оценивают сравнением условий до и после обработки.
Если после нанесения изменились нагрузка, температура, смазка или состояние механизма, сравнение не покажет, вызвано ли изменение пускового момента именно покрытием. Для корректной проверки фиксируют исходные параметры, выдерживают одинаковый режим запуска и учитывают, на каком этапе приработки находится редуктор.
При анализе учитывают КПД, тепловыделение и передаточное число. Для одноступенчатых червячных редукторов в материалах по расчету тепловыделения приводится диапазон КПД около 65–85%, для двухступенчатых схем - 55–75%. Эти ориентиры помогают связать потери с нагревом, но не заменяют измерений на конкретном приводе. При этом сводные значения для редукторов могут отличаться из-за конструктивных особенностей.
Проверку удобно вести по нескольким этапам:
Зафиксировать исходные данные редуктора: передаточное число, паспортный КПД и режим нагрузки.
Записать условия пуска до обработки и состояние узла, включая длительность приработки.
После нанесения проверить толщину и геометрию детали в согласованных точках.
Повторить запуск при сопоставимой нагрузке и условиях работы.
Сравнить пусковой режим, нагрев и устойчивость работы с исходными данными.
Если редуктор отработал менее 200–250 часов под нагрузкой, интерпретируйте результат с учетом периода приработки, указанного в ГОСТ 31592-2012. В это время КПД может составлять около 0,9 от паспортного значения. Разница с паспортом еще не доказывает дефект покрытия или смазки: необходимо проверить весь набор факторов, включая конструкцию передачи и режим эксплуатации.
Если после нанесения запуск не улучшился, не следует автоматически увеличивать толщину покрытия. Сначала повторно проверьте фактические размеры, зазоры и расположение контактных зон, затем оцените, соответствует ли обработанная поверхность исходной причине потерь. Такой подход позволяет отделить эффект АФП от других изменений в приводе.
Часто задаваемые вопросы
Как КПД червячного редуктора зависит от передаточного числа?
С ростом передаточного числа КПД червячного редуктора обычно снижается. В сводных данных для i = 8 приводится около 0,84–0,92, а для i = 80 - около 0,52–0,73. Значения различаются в зависимости от конструкции и числа заходов червяка, поэтому для конкретного узла сверяются с паспортом.
Может ли антифрикционное покрытие устранить низкий пусковой момент редуктора?
Покрытие может снизить трение на подходящих сопряженных поверхностях, но не устраняет все причины затрудненного запуска. Нужно проверить передаточное число, приработку, смазку, нагрев и геометрию деталей. Эффект оценивают сравнением пускового режима до и после обработки при сопоставимой нагрузке.
Насколько толще можно наносить антифрикционное покрытие?
Универсальной толщины для всех деталей нет. Слишком толстый слой может изменить посадку, зазор и кинематику узла. В качестве примера контроля приводится номинал 15 мкм: не более 20% измерений должны быть ниже 12 мкм. Конкретные критерии согласуют с допусками детали до обработки.
Нужно ли учитывать приработку при оценке КПД редуктора?
Да. По ГОСТ 31592-2012 в первые 200–250 часов приработки под нагрузкой КПД червячного или глобоидного редуктора может составлять около 0,9 от паспортного значения. Поэтому перед оценкой покрытия фиксируют длительность работы узла и не сравнивают несопоставимые режимы.
Заключение
Низкий пусковой момент в системе управления требует диагностики, а не немедленного нанесения покрытия. КПД червячного редуктора зависит от передаточного числа и конструкции, а сопротивление на старте может быть связано также с приработкой, смазкой, нагревом или состоянием поверхностей. АФП рассматривают как меру для снижения трения на подходящих сопряжениях, если подготовка, толщина и допуски заданы заранее.
Следующий шаг - зафиксировать передаточное число, паспортный КПД, длительность приработки и исходный пусковой режим, затем определить контактные поверхности и функциональные размеры детали. После согласования толщины и метода контроля можно провести обработку и сравнить результат при тех же условиях нагрузки.