Контроль качества анаэробных фиксаторов строят на проверке параметров состава, условий нанесения и результатов испытаний на контрольных образцах. Визуального осмотра недостаточно: видимый материал на резьбе сам по себе не подтверждает прочность соединения. После отверждения нельзя проверять момент затяжки или срыва на уже склеенном крепеже, если испытание может нарушить сформированный фиксирующий слой.
Материал пригодится инженерам, специалистам ОТК и снабженцам, которые настраивают процесс сборки или принимают продукцию поставщика. Ниже разобраны методы контроля фиксаторов резьбы, проверка нанесения и типовые дефекты фиксации. Отдельно рассмотрены испытания по ISO 10964 и ASTM D5649, а также контрольные точки, которые помогают оценить повторяемость процесса без повреждения готового соединения.
Что включает контроль качества анаэробных фиксаторов
Контроль качества начинается с определения требований к соединению.
Для фиксатора важны прочность, необходимая для предотвращения самоотвинчивания, время фиксации и условия отверждения. Для герметизирующего состава дополнительно оценивают способность герметизировать соединение от газа, воздуха, воды, масел, углеводородов и ряда химикатов. Фиксатор и герметик решают разные задачи, поэтому критерии приемки для них нельзя автоматически считать одинаковыми.
Следующий шаг - определить, что именно проверяют на каждом этапе. До сборки контролируют состояние и чистоту резьбы, нанесение состава и соответствие заданной технологии. После сборки оценивают процесс по контрольным образцам, а не путем разрушительной проверки каждого готового узла. Такой порядок позволяет отделить дефект нанесения от несоответствия самого состава или неподходящих условий отверждения.
Для измерения прочности соединения используют стандартизованные методы. ISO 10964 описывает определение момента срыва на стальных резьбовых соединениях. В технических материалах для разных классов фиксации встречаются ориентиры менее 6 Н·м, менее 16 Н·м и более 33 Н·м. Это примеры значений для отдельных составов, а не универсальные пределы приемки: нужный диапазон задают с учетом требований к узлу и данным документации на конкретный продукт.
В испытаниях анаэробных адгезивов для резьбового крепежа также применяют ASTM D5649. В одном из критериев квалификации системы указано минимальное значение момента срыва 45 lb-ft для отобранных болтов. Это требование относится к конкретной процедуре квалификации, его нельзя переносить на любое производство без проверки применимости. До запуска контроля инженер определяет методику и критерии, а закупщик сверяет их с технической документацией на поставляемый состав.
Какие показатели учитывать
Вязкость состава, если она входит в технические требования.
Время фиксации, или fixture time, при заданных условиях сборки.
Момент срыва на испытательных образцах.
Повторяемость результатов между партиями.
Соответствие состава условиям эксплуатации соединения.
Как проверить нанесение фиксатора резьбы
Проверка нанесения начинается до сборки.
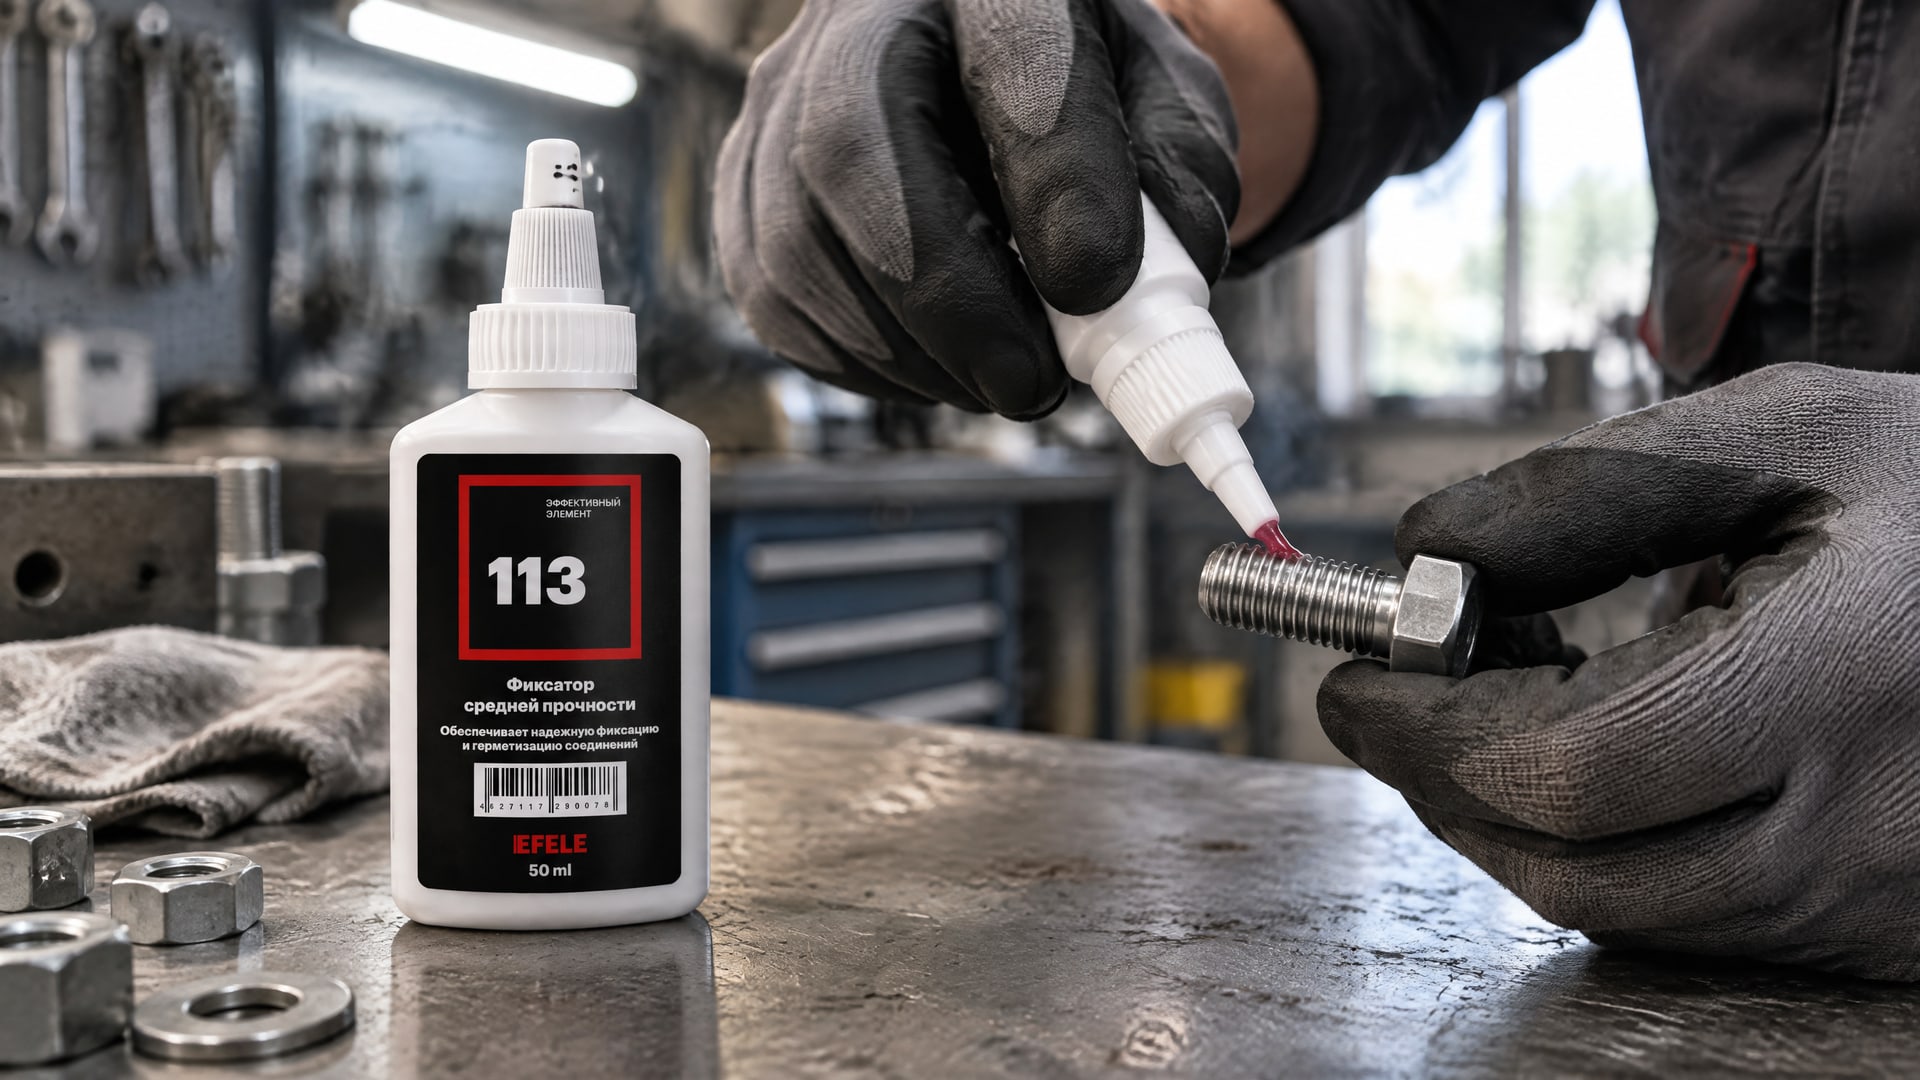
Резьба должна быть очищена и обезжирена, а состав наносят на несколько витков в рабочей зоне. При визуальном контроле ищут пропуски, неравномерное распределение и излишки. Однако внешний вид не подтверждает прочность отвержденного соединения: результат зависит также от свойств состава, материала крепежа и условий сборки.
Для проверки процесса полезно разделить параметры на наблюдаемые и измеряемые. К наблюдаемым относятся чистота резьбы, положение состава и наличие видимых излишков. К измеряемым - время фиксации и результаты испытания контрольных образцов. В документации на конкретный продукт нужно проверить условия нанесения и отверждения, а также требования к подготовке поверхностей. Одного универсального времени выдержки для всех анаэробных составов нет.
Материал крепежа влияет на скорость и полноту отверждения. На пассивных основаниях, в том числе из нержавеющей стали, цинка и алюминия, может потребоваться активатор или праймер, чтобы состав набрал паспортную прочность за приемлемое время. Поэтому при смене материала крепежа нельзя считать прежние режимы автоматически подходящими. Необходимость активатора проверяют на реальном узле и сверяют с документацией на состав.
Совет инженера
Сценарий: при запуске сборки нужно проверить, как распределяется состав на рабочей зоне резьбы.
Что сделали: для EFELE 113 оценивают равномерность нанесения и отсутствие излишков, которые могут помешать полимеризации.
Итог: визуальный контроль помогает выявить отклонения нанесения до сборки, а прочность подтверждают отдельно испытанием контрольных образцов.
Такой порядок не подменяет испытание визуальной оценкой, а помогает обнаружить ошибки процесса на раннем этапе. Если проверка выявила пропуски или избыток состава, следует сверить способ нанесения и параметры сборки с технологией для конкретного продукта. После корректировки процесса результат подтверждают на контрольных образцах, выдержанных в заданных условиях.
Методы контроля фиксаторов резьбы и поставщика
Для входного контроля партии недостаточно получить только наименование состава.
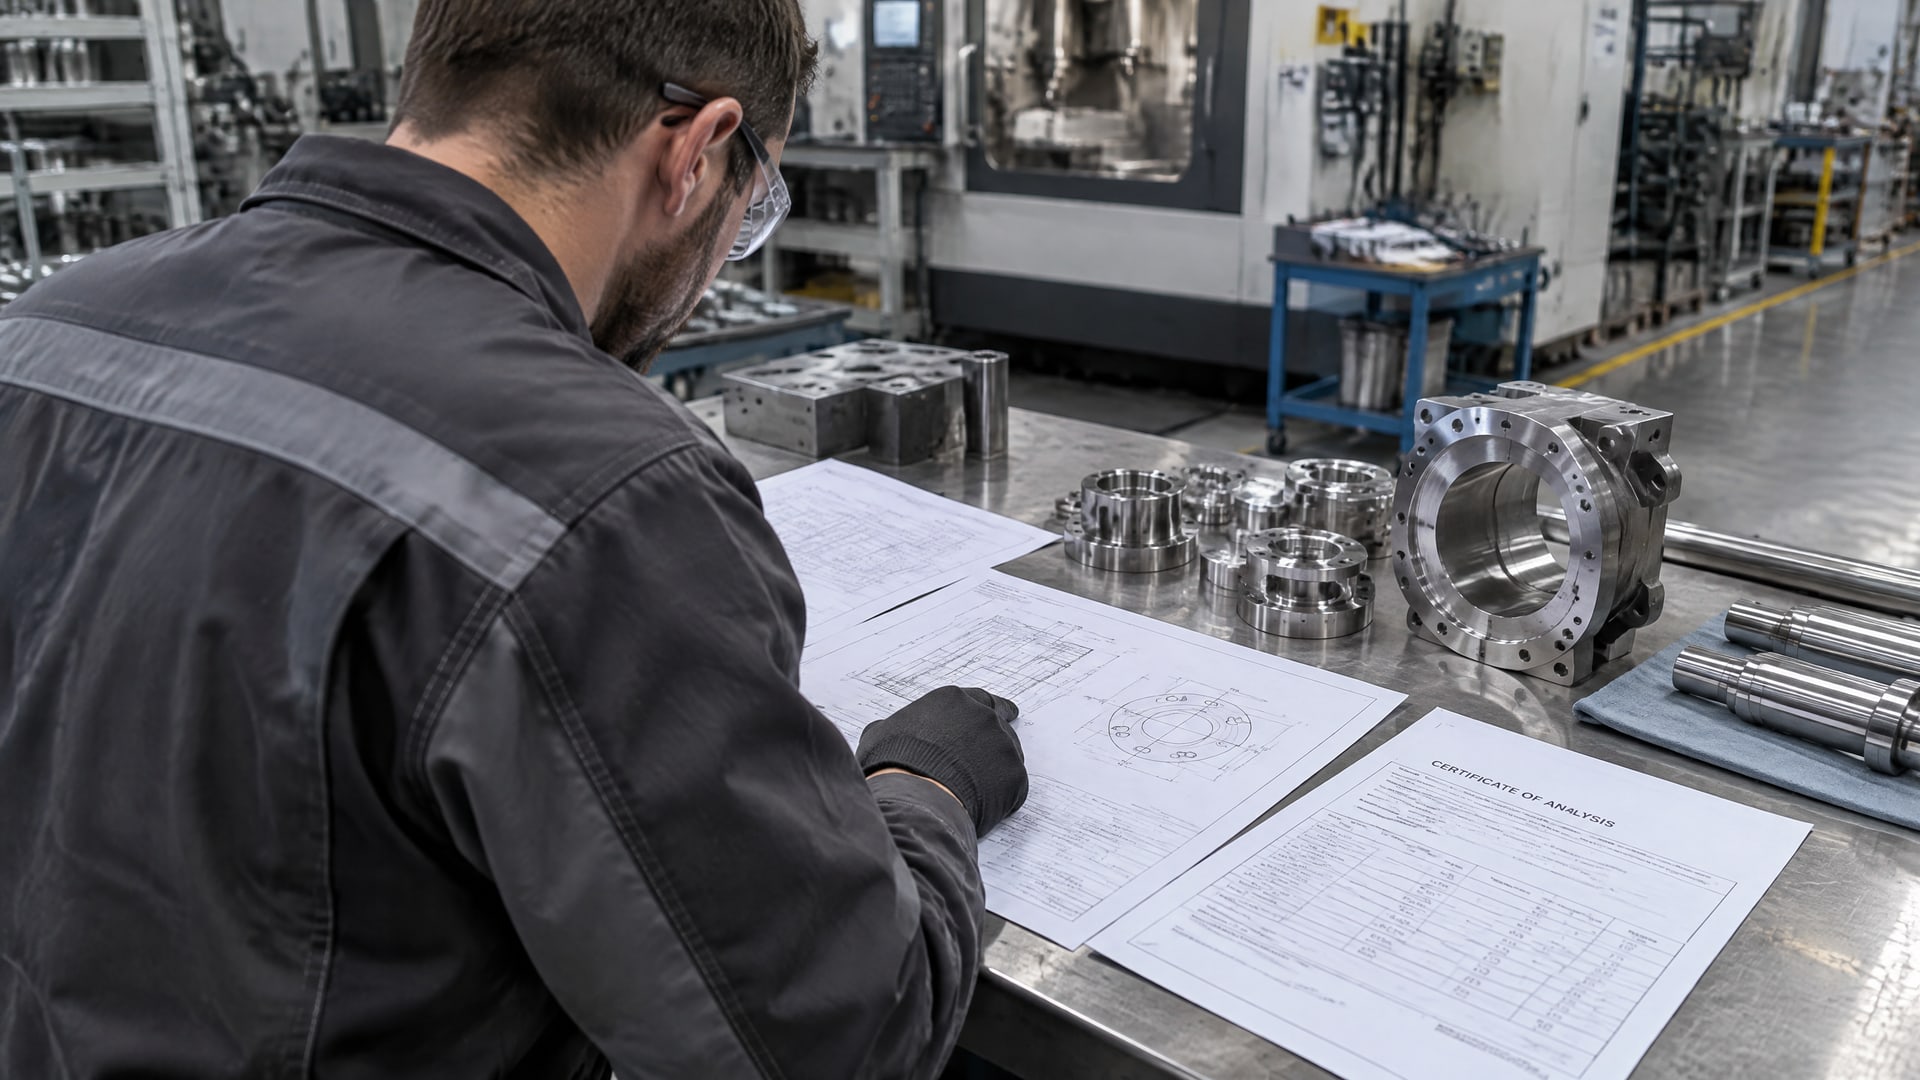
Снабженцу и инженеру важно сверить техническую документацию на конкретный продукт и запросить сведения, по которым можно оценить стабильность характеристик. В рекомендациях по квалификации поставщика фигурируют три последовательных сертификата анализа партии (COA) с данными по вязкости, времени фиксации и моменту срыва. Такая выборка помогает оценить повторяемость, а не опираться на единичный результат.
Для подтверждения прочности можно запросить независимый протокол испытаний по ASTM D5649 или эквивалентному методу, если он подходит для задачи. При этом сравнивать результаты корректно только с учетом условий испытания и критериев, установленных для конкретного соединения. Само наличие протокола еще не означает, что состав подходит для любого крепежа или режима эксплуатации.
Температурные свойства также учитывают при выборе условий приемки. В справочных материалах для составов средней прочности встречаются значения до 150 °C при непрерывной работе и до 180 °C при кратковременном воздействии; для высокотемпературных вариантов указывается до 230 °C непрерывно. Эти значения относятся к разным вариантам продукции и не являются общим допуском для всех анаэробных фиксаторов. При проверке конкретного состава ориентируются на его техническую документацию.
Контрольные документы и испытания
| Что проверяют | Что запросить или зафиксировать |
|---|---|
| Стабильность партии | COA с данными по вязкости, времени фиксации и моменту срыва |
| Прочность соединения | Результаты испытания по ISO 10964 или ASTM D5649, если метод применим |
| Условия отверждения | Требования технической документации к подготовке поверхности и сборке |
| Повторяемость | Данные по 3 последовательным партиям при квалификации поставщика |
| Пригодность к эксплуатации | Технические данные по конкретному продукту, включая температурные ограничения |
При смене поставщика или состава испытание проводят на реальном узле, а не только на лабораторном образце с другим материалом крепежа. Это позволяет учесть фактическую геометрию соединения и свойства его металлических поверхностей. Итоговые критерии приемки фиксируют до запуска партии, чтобы одинаково оценивать результаты разных поставок.
Как оценить прочность, не повредив соединение
Момент срыва характеризует прочность отвержденного соединения, но проверка на каждом готовом узле может разрушить фиксирующий слой.
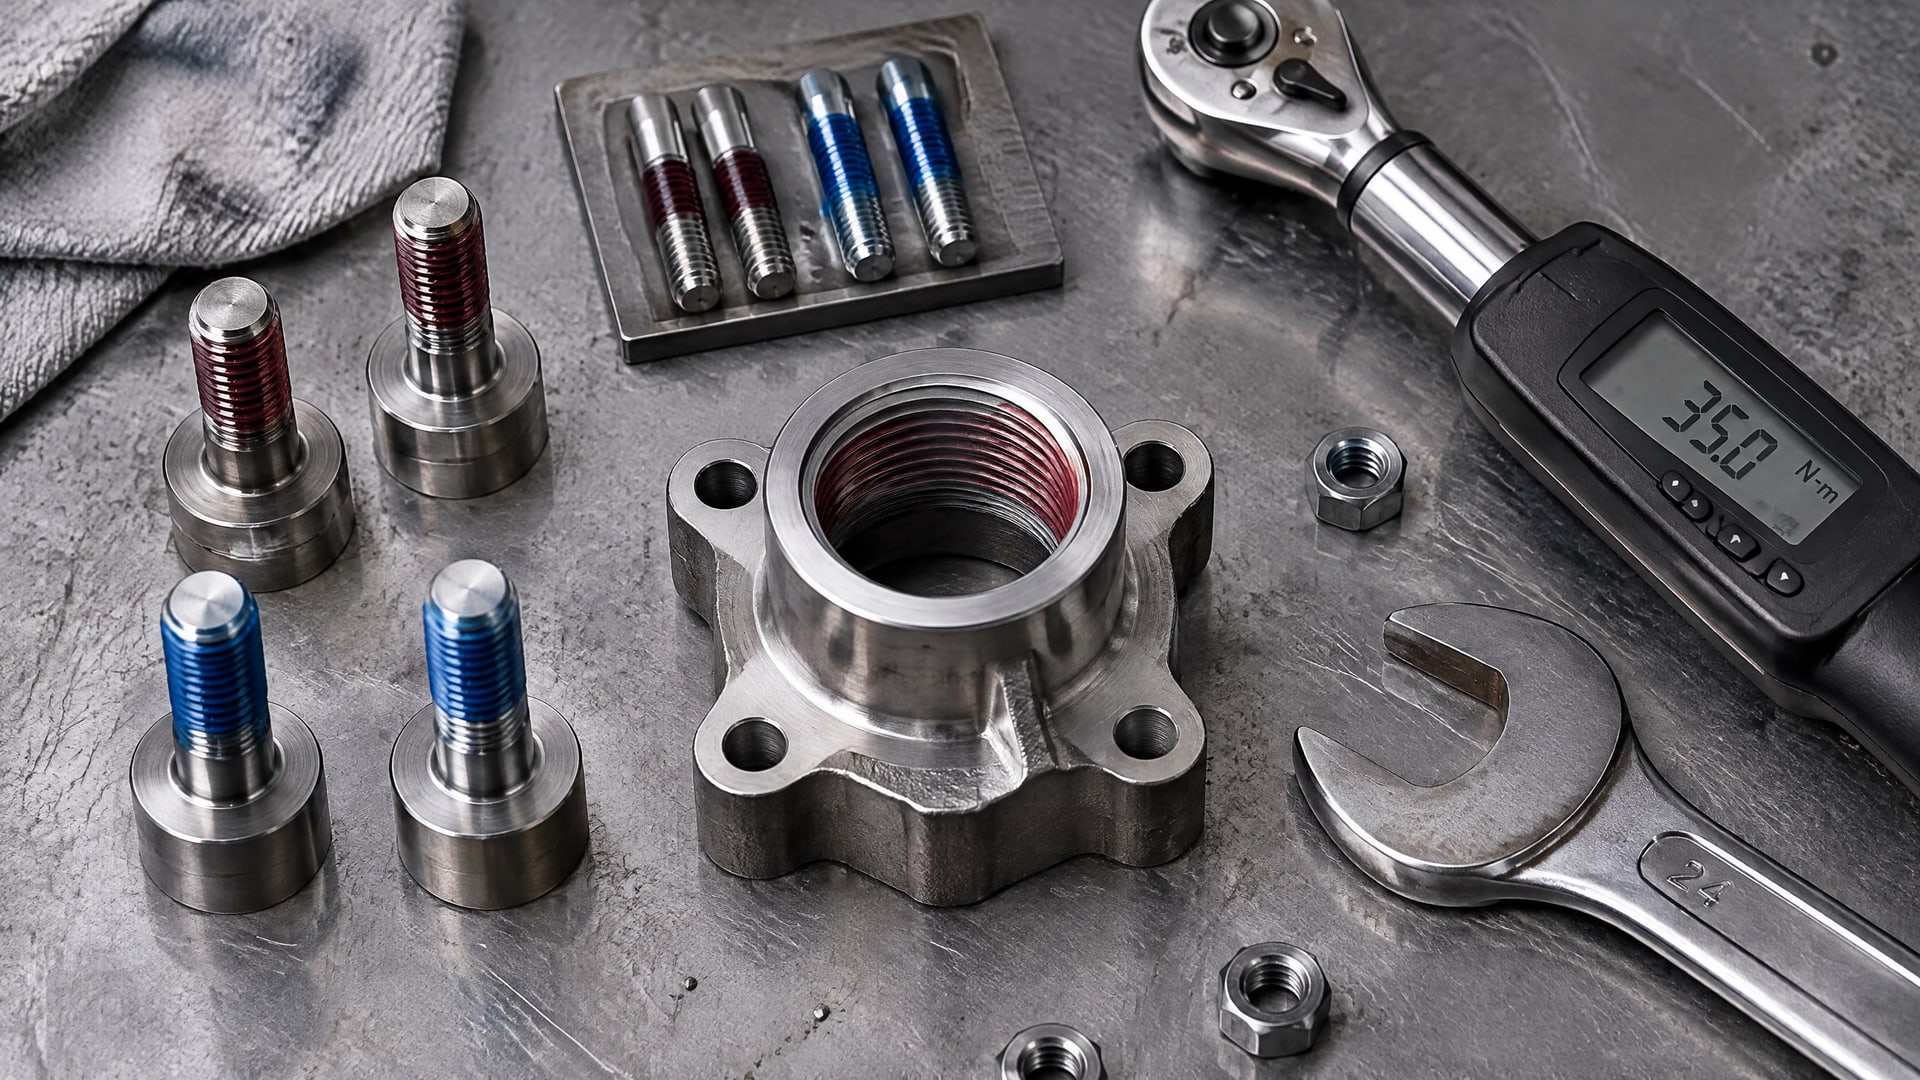
Поэтому для контроля используют отдельные контрольные образцы, собранные по той же технологии, что и серийные изделия. Их испытывают после предусмотренного времени отверждения и сопоставляют результат с критериями приемки.
До испытания фиксируют условия подготовки резьбы, материал крепежа, способ нанесения и режим сборки. Если эти параметры отличаются от производственных, результат может не отражать поведение серийного узла. Особенно важно учитывать основание: на пассивных металлах отверждение иногда идет медленнее, а для достижения паспортной прочности может понадобиться активатор. Поэтому образец должен соответствовать материалам и процессу, применяемым на линии.
ISO 10964 применяют для определения момента срыва на стальных соединениях; в справочных примерах встречаются значения менее 6 Н·м, менее 16 Н·м и более 33 Н·м для составов разных классов. В отдельных критериях квалификации анаэробных систем установлен минимум 45 lb-ft для отобранных болтов. Эти цифры нельзя использовать как единую шкалу приемки для всех задач: требования определяют по документации на состав и назначению соединения.
Если изделие должно работать при повышенной температуре, режим проверки выбирают с учетом температурных данных конкретного состава. В справочных материалах приводятся ориентиры до 150 °C в непрерывном режиме и до 180 °C кратковременно для вариантов средней прочности, а для высокотемпературных составов - до 230 °C непрерывно. Это не универсальные рабочие пределы. Для приемки используют значения из технической документации на выбранный продукт и проверяют соединение в условиях, соответствующих его эксплуатации.
Результаты испытаний контрольных образцов сопоставляют с записями по партии и процессу. При отклонении сначала проверяют подготовку поверхности, материал крепежа, нанесение и время отверждения. Если процесс соответствует требованиям, но результаты нестабильны между партиями, вопрос передают поставщику и запрашивают документы или независимое испытание. Дотягивать уже отвержденный серийный узел для такой диагностики нельзя: измерение способно нарушить фиксацию.
Дефекты фиксации резьбы и их причины
К видимым дефектам нанесения относятся пропуски на рабочей зоне резьбы, неравномерное распределение и излишки состава.
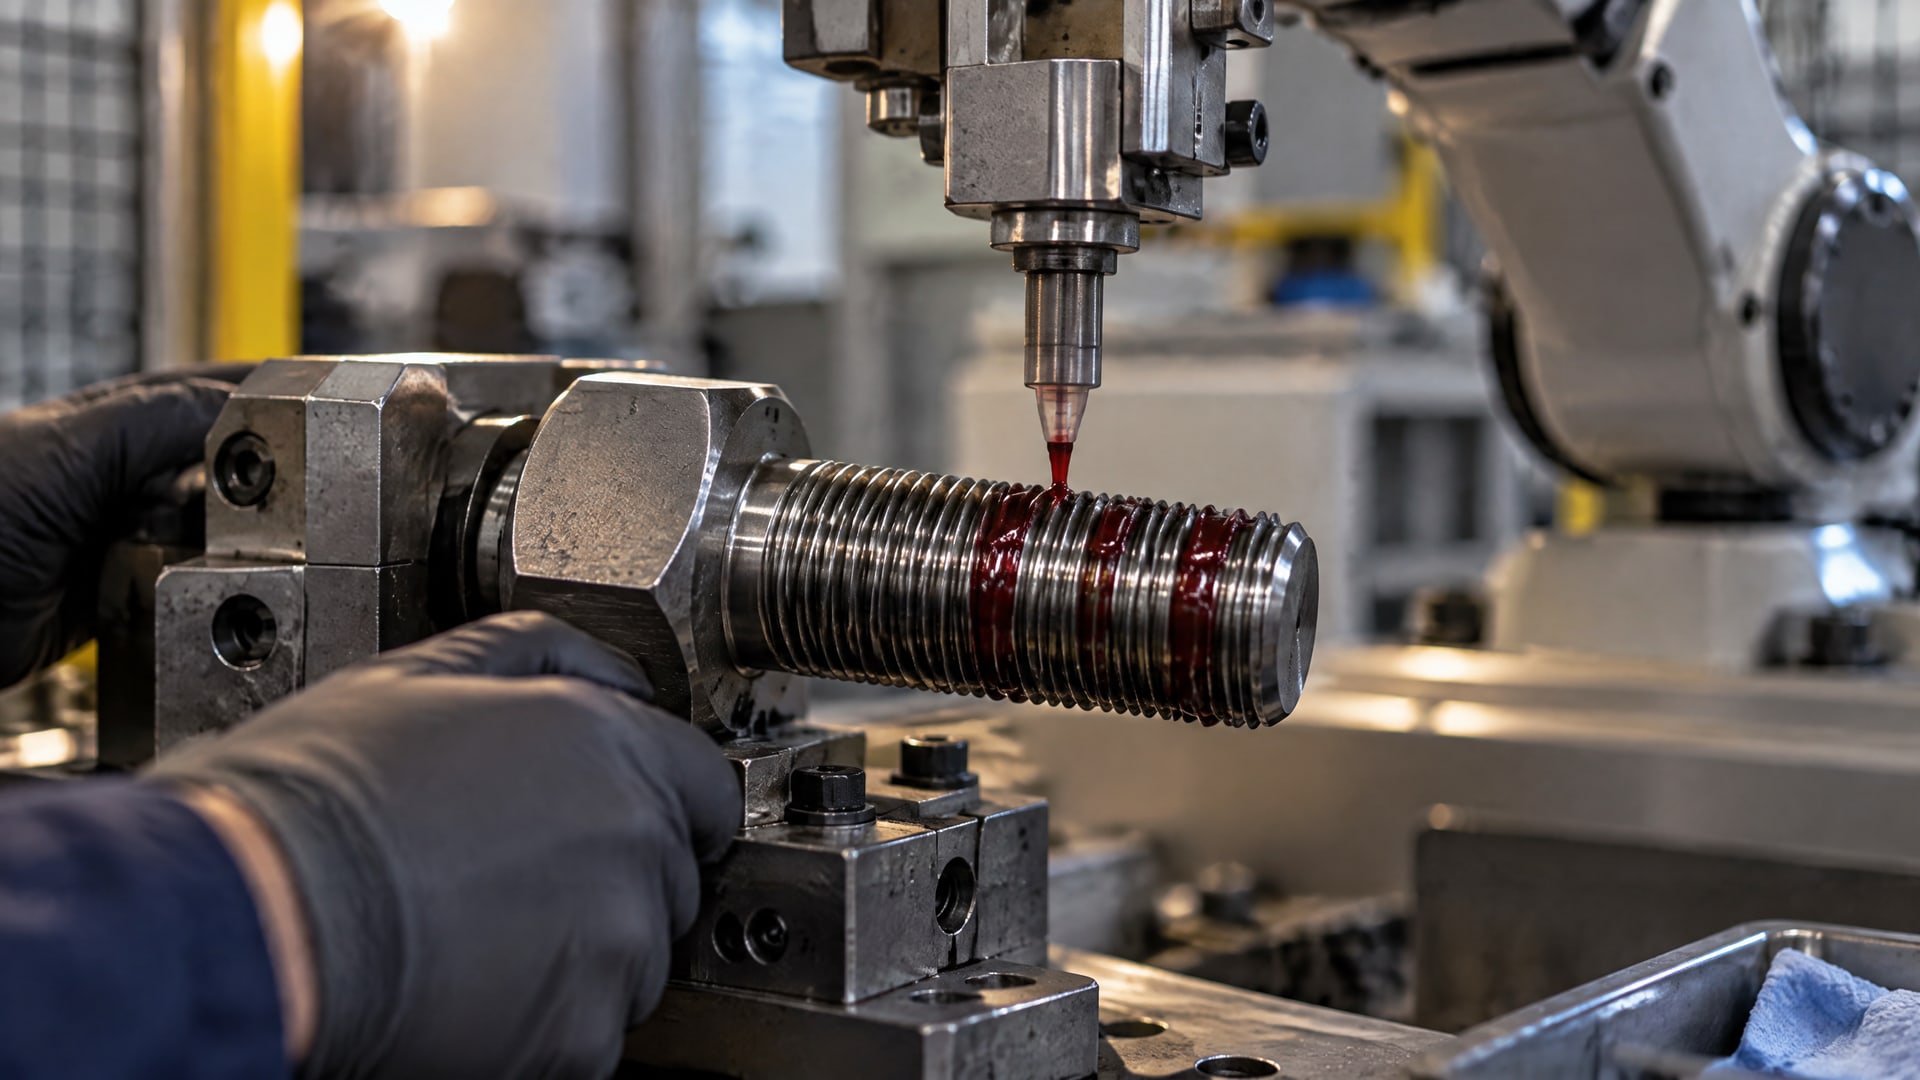
Они указывают на возможное отклонение процесса, но не позволяют сами по себе заключить, что соединение не достигло требуемой прочности. Чтобы подтвердить причину, результат визуального осмотра сопоставляют с условиями сборки и испытанием контрольного образца.
Если образец не набрал требуемый момент срыва за установленное время, проверяют несколько факторов. Среди них - чистота резьбы, соответствие состава материалу крепежа и необходимость активатора для пассивного основания. Также сверяют данные по вязкости и времени фиксации с документацией и COA партии. Изменение только одного параметра без проверки остальных может скрыть источник отклонения.
Видимый состав на наружной части соединения не подтверждает, что он распределен по рабочим виткам. И наоборот, отсутствие заметного избытка не доказывает, что нанесение было недостаточным. Поэтому визуальную проверку используют для контроля способа нанесения, а не как замену измерению прочности. При необходимости проверку проводят на контрольных образцах, собранных по действующей производственной технологии.
Отдельная причина несоответствия - неверно выбранный тип продукта. Анаэробный фиксатор предназначен для предотвращения самоотвинчивания, а герметизирующий состав - для уплотнения резьбового соединения. Если задача связана с герметизацией, критерии должны учитывать рабочую среду: источники указывают применение таких составов против газа, воздуха, воды, масел, углеводородов и ряда химикатов. Перед запуском сверяют назначение продукта и документацию на конкретный состав.
Порядок разбора отклонения
Зафиксировать результат визуального контроля и номер партии.
Сверить подготовку резьбы и способ нанесения с технологией.
Проверить материал основания и наличие требований к активатору.
Сопоставить вязкость, время фиксации и результаты испытаний с данными COA.
Подтвердить причину на контрольном образце, не измеряя момент на готовом склеенном соединении.
Часто задаваемые вопросы
Можно ли проверить качество фиксатора дотяжкой после отверждения?
Нет, такая проверка может нарушить адгезионную фиксацию и исказить результат. Момент срыва измеряют на контрольных образцах, собранных по той же технологии, что и серийное соединение. Для испытаний применяют подходящий метод, например ISO 10964 или ASTM D5649, и заранее устанавливают критерии приемки.
Если состав виден на резьбе, нанесение выполнено правильно?
Не обязательно. Видимый материал помогает оценить распределение и заметить пропуски или излишки, но не подтверждает прочность после отверждения. На результат также влияют материал крепежа, подготовка поверхности, вязкость состава и время фиксации. Поэтому визуальный осмотр дополняют испытанием контрольных образцов.
Как проверить анаэробный герметик на производстве?
Сначала сверяют назначение состава и его техническую документацию, затем проверяют подготовку резьбы и нанесение на рабочую зону. Для контроля герметизирующего соединения учитывают заявленную область применения и проводят проверку на образцах, соответствующих реальному узлу. Нельзя считать фиксатор и герметик взаимозаменяемыми без проверки требований.
Нужен ли активатор для каждого металлического крепежа?
Нет, необходимость зависит от материала основания и требований к скорости и полноте отверждения. На пассивных поверхностях, включая нержавеющую сталь, цинк и алюминий, активатор или праймер может потребоваться для достижения паспортной прочности за приемлемое время. Решение принимают по документации на конкретный состав и результатам испытания на реальном узле.
Заключение
Контроль качества анаэробных фиксаторов сочетает проверку подготовки резьбы, нанесения, свойств партии и прочности контрольных образцов. Визуальный осмотр выявляет отклонения процесса, но не заменяет испытаний. Измерять момент срыва на уже отвержденном серийном соединении нельзя, если это может повредить фиксирующий слой.
Следующий шаг - определить критерии приемки для конкретного узла, сверить их с технической документацией на состав и зафиксировать метод испытания: ISO 10964, ASTM D5649 или применимый эквивалент. Затем проверьте процесс на образцах из тех же материалов и запросите данные по последовательным партиям, включая вязкость, время фиксации и момент срыва.