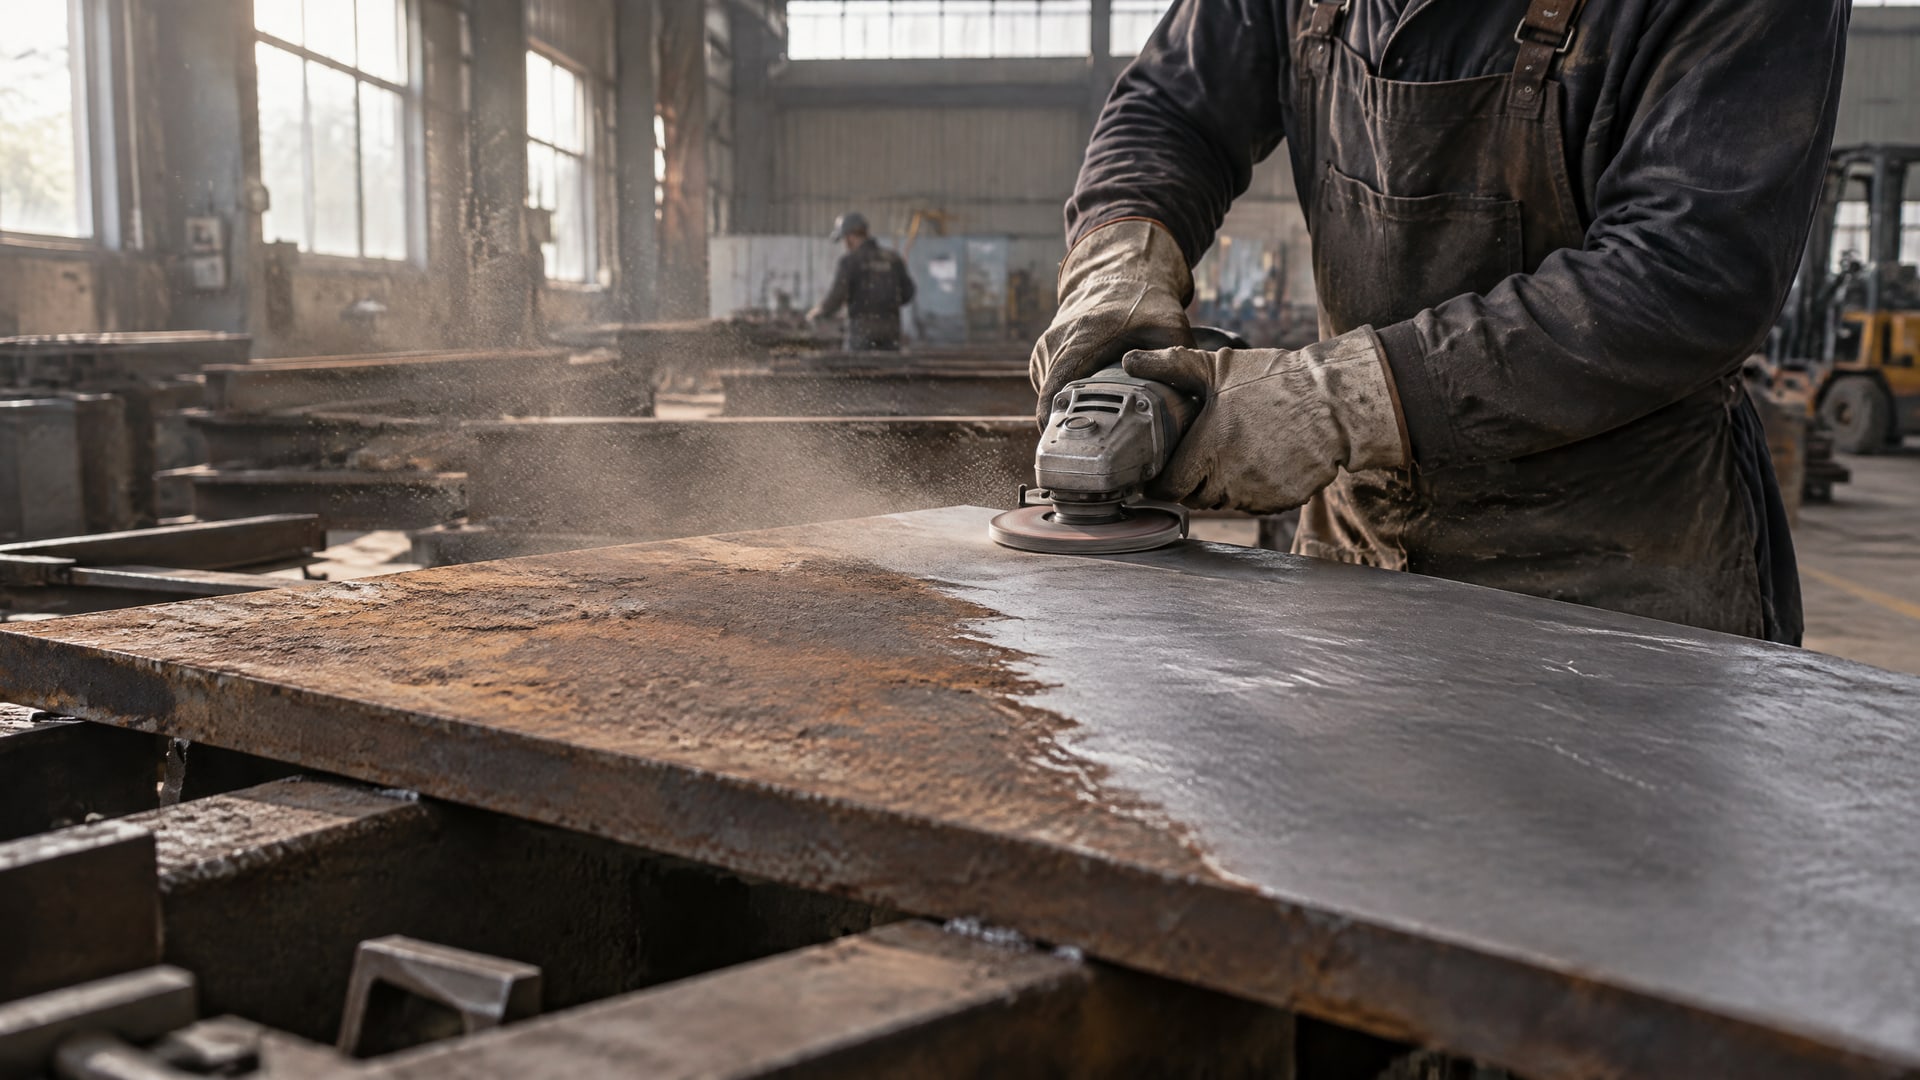
Улучшить адгезию финишного покрытия к металлу помогает не максимально грубая риска, а чистая поверхность с контролируемым профилем шероховатости. Сначала удаляют масло, жир, ржавчину и рыхлые частицы, затем обрабатывают металл абразивом, очищают от пыли и наносят покрытие без неоправданной задержки. Такая последовательность создает условия для сцепления, но конкретные требования зависят от покрытия и спецификации.
Статья будет полезна инженерам, специалистам по нанесению покрытий и закупщикам материалов для подготовки поверхностей. Разберем, как набивка риски влияет на адгезию, какие стандарты помогают задать технологию и почему одной шлифовки недостаточно. Отдельно рассмотрим контроль профиля и ошибки, из-за которых подготовленная поверхность теряет свои свойства до нанесения финишного слоя.
Как улучшить адгезию с помощью механической подготовки металла
Финишное покрытие должно контактировать с прочным и чистым основанием.
Масло, жир, соли, ржавчина, окалина и рыхлые продукты коррозии мешают сцеплению с металлом. Если нанести покрытие поверх таких загрязнений, абразивная риска не исправит проблему: она лишь сформирует неровности на поверхности, которая по-прежнему не подходит для нанесения.
Механическая обработка решает две задачи. Она помогает удалить непрочные участки и создает рельеф, за который покрытие может закрепляться. Развитый профиль увеличивает площадь контакта, но полезен только тогда, когда его параметры соответствуют требованиям системы. Избыточная или недостаточная шероховатость может ухудшить результат, поэтому ориентироваться только на внешний вид поверхности не следует.
Что дает набивка риски
Под набивкой риски понимают контролируемое абразивное формирование царапин на металле. Для склеивания ISO 17212:2012 описывает последовательную обработку: сначала поверхность равномерно обрабатывают абразивом в одном направлении, затем проходят под прямым углом к первому направлению. Перекрестная риска помогает получить более однородную поверхность и убрать следы первой операции.
Для абразивной обработки по ISO 17212:2012 допускаются мокрый и сухой способы. В качестве примера указан абразив на бумажной основе с зерном примерно 45–106 мкм. Это пример из стандарта, а не универсальное требование для любого металла, клея или покрытия: рабочие параметры сверяют со спецификацией конкретного процесса.
Почему нельзя просто усиливать шероховатость
Более глубокая риска не гарантирует более прочного сцепления. Если профиль не согласован с требованиями покрытия, поверхность может оказаться слишком грубой или слишком гладкой. Для механически подготовленных поверхностей в некоторых спецификациях встречается ориентир 50–100 мкм в критических зонах, где нужна повышенная стойкость системы. Этот диапазон не следует автоматически применять ко всем покрытиям.
Механическая подготовка также не должна приводить к ненужному удалению здорового металла. При локальном ремонте важно убрать корродированный материал и рыхлые участки, сохранив прочное основание. После обработки поверхность оценивают по требованиям проекта, а не только визуально.
Последовательность подготовки поверхности перед нанесением покрытия
Технологическую последовательность выбирают с учетом материала основания, типа покрытия и требований к адгезии.
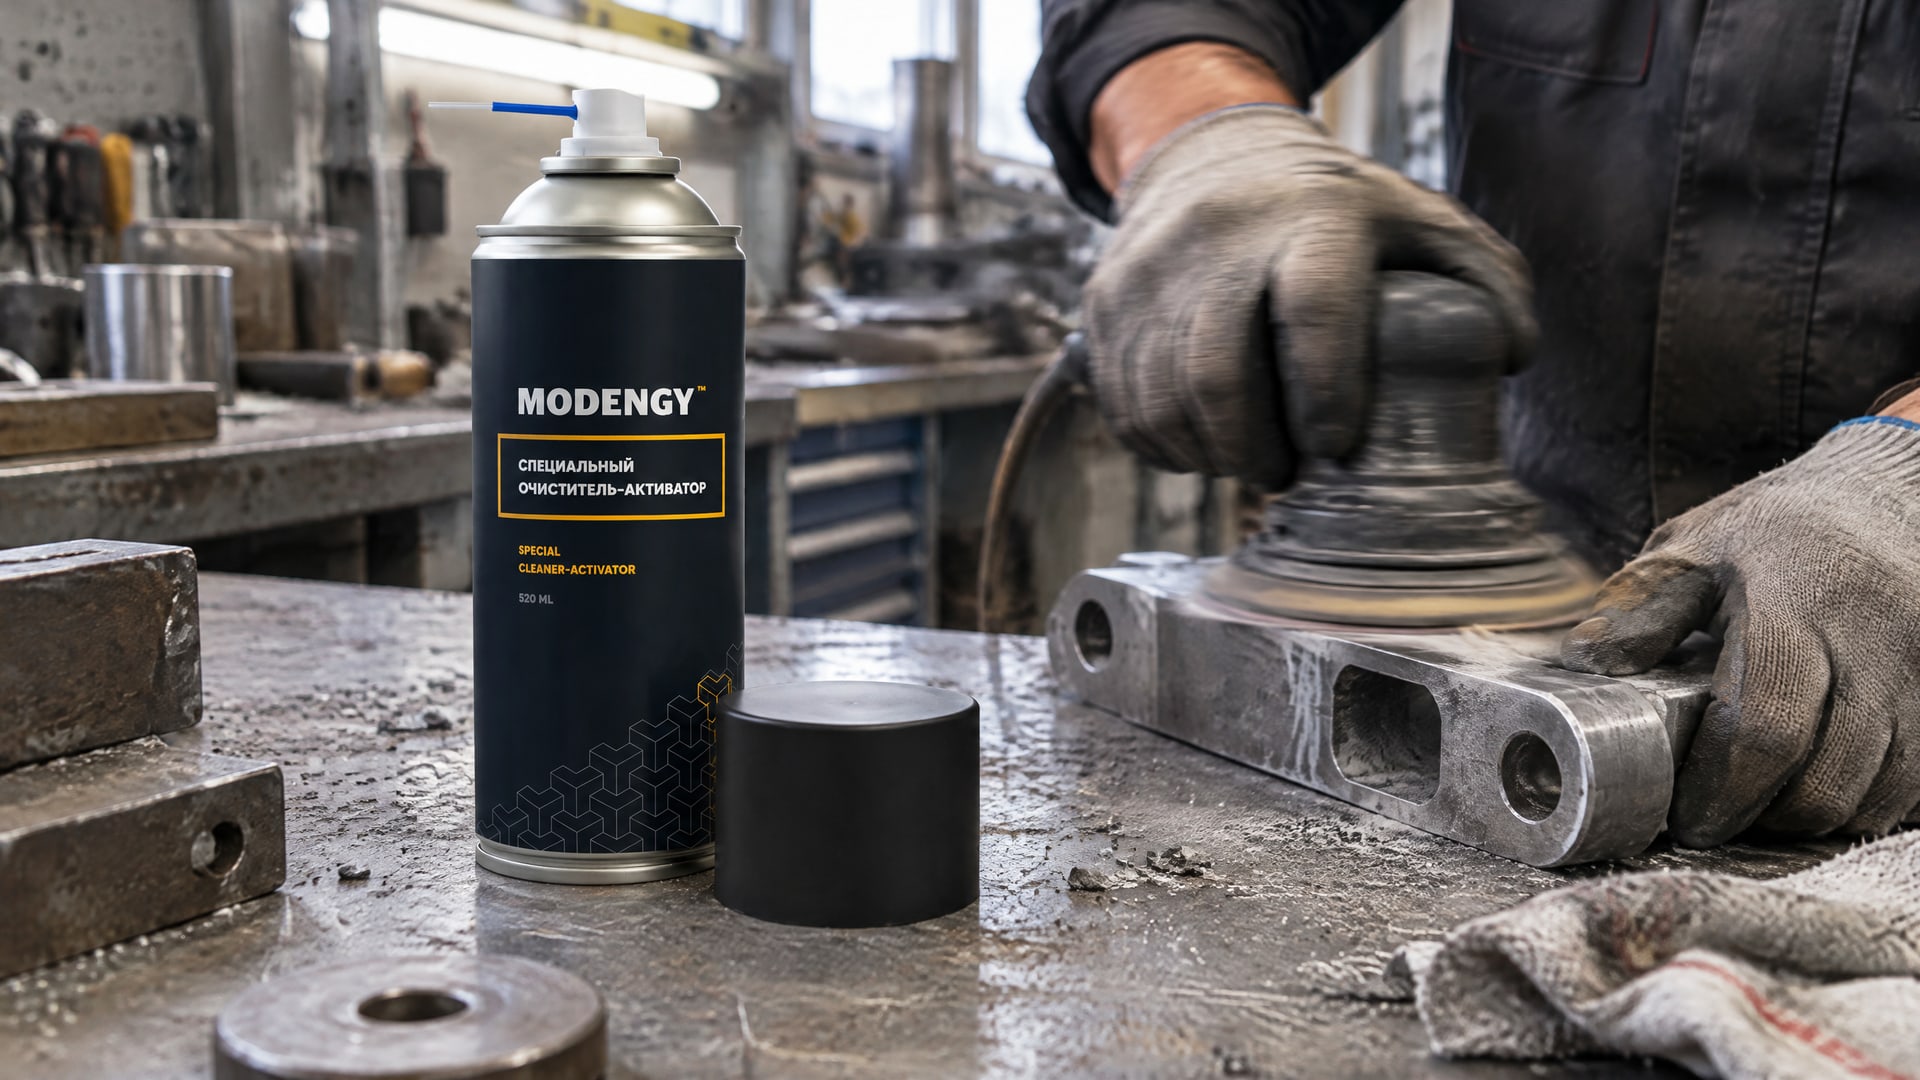
Общий принцип остается неизменным: сначала устраняют загрязнения, затем формируют профиль и удаляют остатки обработки. Если поменять этапы местами, абразив может распределить загрязнение по поверхности или оставить его в рисках.
ISO 12944-4 связывает подготовку стальной поверхности с удалением веществ, которые ухудшают коррозионную защиту, и созданием основы, пригодной для удовлетворительной адгезии покрытия. В числе групп методов стандарт рассматривает очистку, механическую очистку вручную или машинами, абразивоструйную очистку и водоструйную обработку. Выбор метода зависит от состояния поверхности и требований к финишной системе.
Рабочая схема
Удалите масло, жир, соли, ржавчину, окалину и рыхлые продукты коррозии.
Выполните механическую или абразивную обработку, предусмотренную технологией.
Удалите пыль, рыхлые частицы и остатки абразива.
Проверьте, соответствует ли профиль требованиям спецификации.
Нанесите покрытие в предусмотренный технологией срок, не оставляя подготовленную поверхность открытой без необходимости.
Совет инженера
Сценарий: перед финишным покрытием на металле обнаружены следы загрязнений, поэтому одной шлифовки недостаточно. Что сделали: после механической обработки поверхность очистили и обезжирили специализированным очистителем-активатором MODENGY Очиститель-активатор. Итог: основание подготовлено к нанесению покрытия по принятой технологии; готовность поверхности оценивают по ее чистоте и требованиям спецификации, а не по самому факту применения очистителя.
Почему очистка после абразива обязательна
Шлифование и струйная обработка оставляют на поверхности пыль и частицы абразива. Они могут ослабить сцепление покрытия с металлом, поэтому обработку нельзя считать завершенной, пока поверхность не очищена. Не менее важно не допустить повторного загрязнения после очистки: пыль, прикосновения и производственные загрязнения сводят на нет результат подготовки.
При ремонте также контролируют границы зачистки. Удалять нужно непрочный и корродированный материал, но не здоровое основание без необходимости. Чем дольше открыта обработанная поверхность, тем выше риск повторного загрязнения; поэтому этап нанесения покрытия планируют с учетом готовности участка и требований технологии.
Стандарты подготовки металла: что регламентируют документы
Стандарты помогают определить цель подготовки и выбрать методы, но не заменяют спецификацию конкретного покрытия.
Для стальных поверхностей под защитные покрытия применяют ISO 12944-4. Его задача в контексте подготовки поверхности - удалить вещества, мешающие коррозионной защите, и получить основу, подходящую для адгезии.
Для соединения металлов с помощью клея полезен ISO 17212:2012. В нем описана абразивная подготовка с обработкой поверхности в двух пересекающихся направлениях, а также указано, что после подготовки склеивание желательно выполнить как можно быстрее, предпочтительно в течение 4 часов после сушки. Это рекомендация для склеивания, ее нельзя автоматически переносить на любую систему окраски.
ASTM D2651-01(2016) перечисляет методы подготовки нержавеющей стали для клеевых соединений. Среди них - проволочная щетка, абразивная шлифовка, ручное шлифование и сухая абразивная или дробеструйная обработка. Документ также упоминает химические способы для сложных случаев. Выбор между методами зависит от основания, загрязнений и требований к соединению.
Как применять требования на производстве
Сначала определите, готовится ли поверхность под антикоррозионное покрытие или под клеевое соединение.
Выберите применимый документ: ISO 12944-4 для подготовки стальных поверхностей под покрытия, ISO 17212:2012 или ASTM D2651-01(2016) для задач, связанных со склеиванием металлов.
Зафиксируйте в спецификации метод обработки, требуемый профиль и способ приемки.
Сверьте рабочие параметры с требованиями производителя покрытия или клея.
Для оценки шероховатости и якорного профиля используют сопоставление с эталонами профиля. В материалах по подготовке покрытий оценку связывают с требованиями спецификации и ISO 8503-2. Если адгезия и стойкость системы важны для работы изделия, профиль нельзя принимать только «на глаз»: метод контроля и критерии приемки задают заранее.
Как контролировать набивку риски и профиль поверхности
Контроль начинается с согласования требуемого профиля.
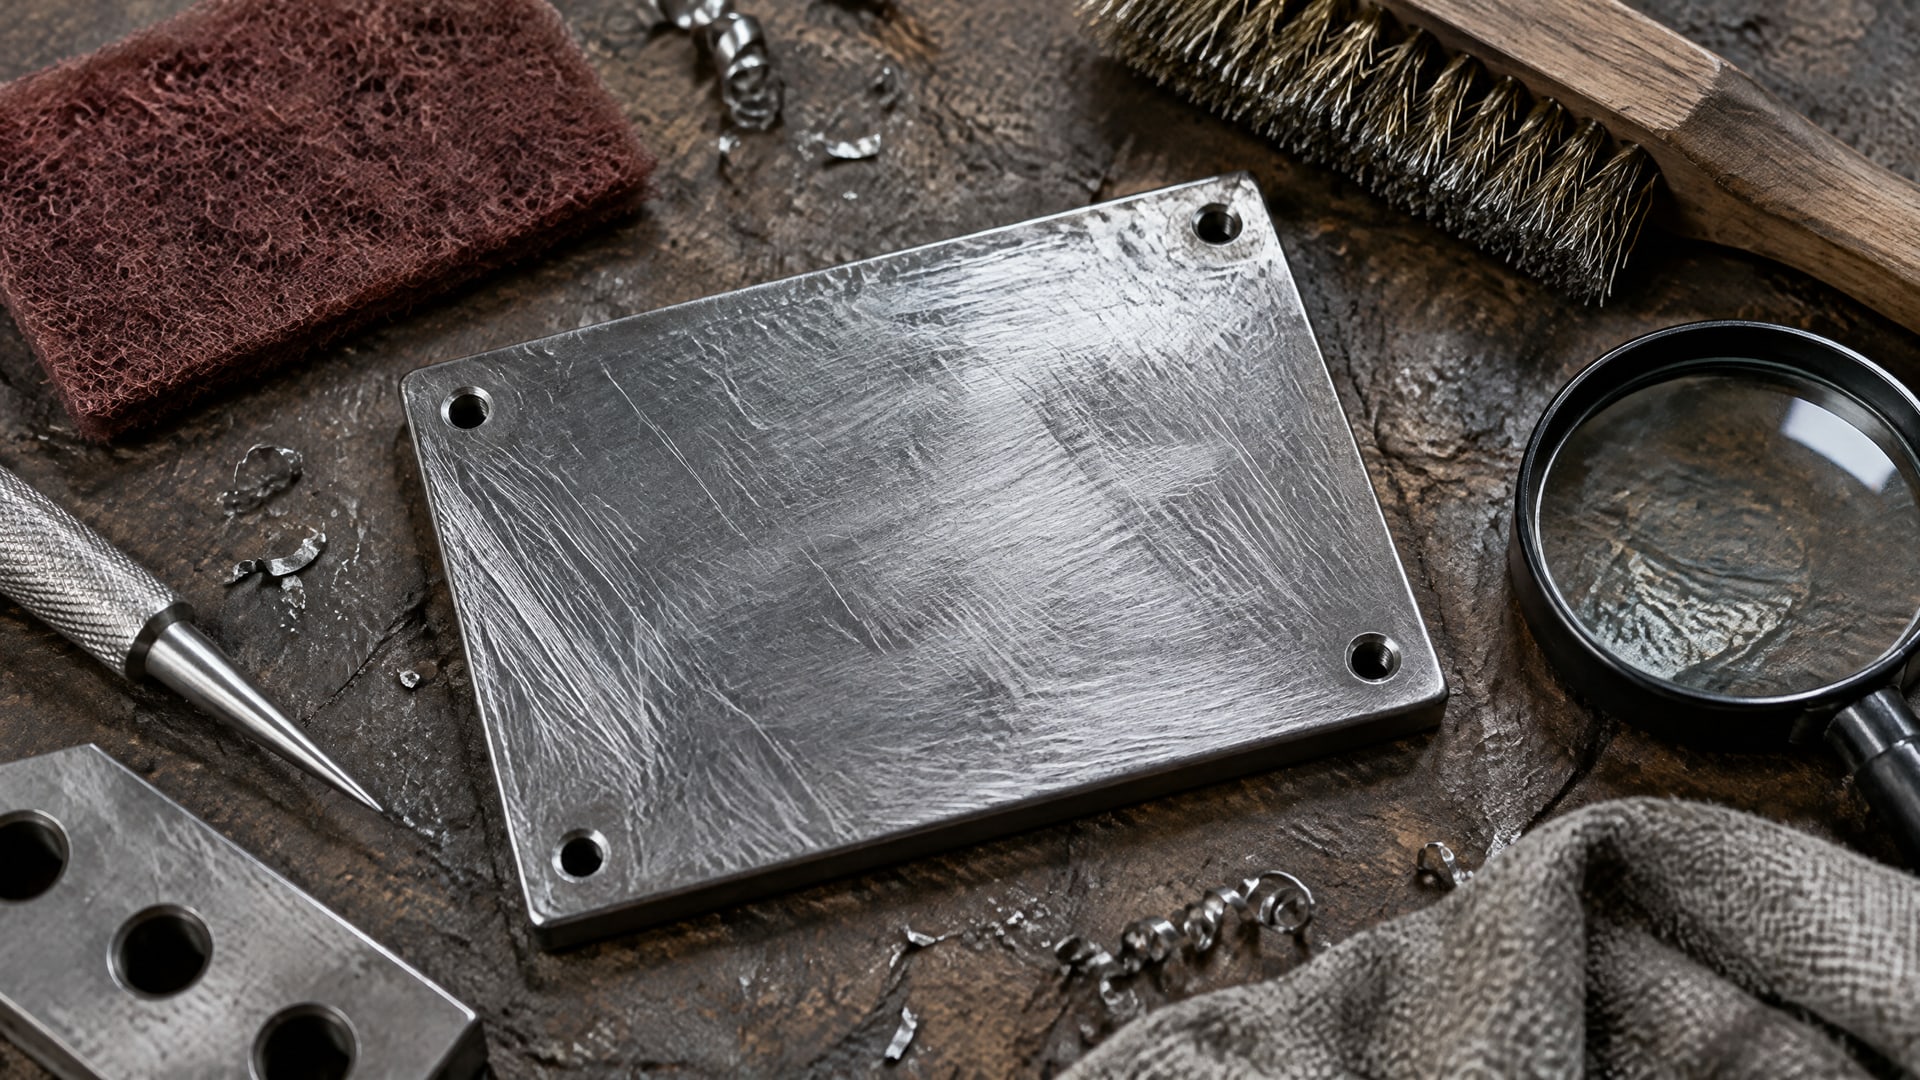
Его параметры зависят от системы покрытия, условий эксплуатации и состояния основания. Универсального значения шероховатости для всех задач нет: диапазон 50–100 мкм встречается в некоторых спецификациях для механически подготовленных поверхностей в критических зонах, но не служит общим нормативом.
При визуальной оценке можно заметить пропуски обработки, ржавчину и крупные загрязнения, однако одного осмотра недостаточно для подтверждения заданного профиля. Для систем окраски профиль сравнивают с эталонами грубости или дробеструйного профиля. Требования к оценке увязывают со спецификацией; в качестве стандарта для оценки профиля может применяться ISO 8503-2.
Что зафиксировать в технологической карте
Метод механической обработки и применяемый абразив.
Требования к чистоте поверхности до и после абразивной операции.
Требуемый профиль и способ его оценки.
Допустимый промежуток между подготовкой и нанесением покрытия.
Порядок действий при обнаружении ржавчины, пыли или повторного загрязнения.
Для склеивания металлов временной фактор описан в ISO 17212:2012: предпочтительно выполнять склеивание в течение 4 часов после сушки подготовленной поверхности. Это не универсальное окно нанесения для лакокрасочных материалов. Для окраски или другой финишной системы срок определяют по ее технологическим требованиям и условиям участка.
Запись параметров в технологической карте упрощает повторение процесса между сменами и участками. Если результат адгезии нестабилен, проверяют не только абразив и способ обработки, но и очистку, профиль, пыль и время до нанесения. Такой разбор помогает найти слабый этап, вместо того чтобы без проверки увеличивать грубость риски.
Ошибки, которые снижают адгезию покрытия
Распространенное заблуждение - считать, что чем грубее риска, тем прочнее сцепление.
На практике нужен не максимальный, а заданный профиль. Слишком грубая или слишком мелкая шероховатость может ухудшить результат, поэтому ее согласуют со спецификацией и контролируют подходящим методом.
Еще одна ошибка - ограничиться шлифованием. Абразивная обработка не заменяет предварительное удаление масла, жира, солей и продуктов коррозии, а сама оставляет пыль и частицы абразива. Если их не убрать, поверхность останется загрязненной. Ржавчина и рыхлые продукты коррозии также не работают как надежная основа: их удаляют до нанесения покрытия.
Типовые причины проблем
Абразивную обработку начинают до удаления загрязнений.
После шлифования поверхность не очищают от пыли и рыхлых частиц.
Профиль выбирают визуально, без сверки со спецификацией.
Подготовленную поверхность надолго оставляют открытой.
При локальном ремонте снимают здоровый металл без необходимости.
Не для каждого покрытия требуется одинаковая степень механической подготовки. ISO 17212:2012 отмечает, что требования к подготовке зависят от адгезива. Поэтому нельзя переносить технологию с одного материала на другой без проверки документации. Если покрытие чувствительно к состоянию основания, одновременно контролируют чистоту, профиль и время до нанесения.
Часто задаваемые вопросы
Как улучшить адгезию покрытия к металлу?
Удалите масло, жир, соли, ржавчину и рыхлые частицы, затем выполните предусмотренную технологией механическую обработку. После нее уберите пыль и остатки абразива, проверьте профиль по спецификации и не допускайте повторного загрязнения. Сочетание чистоты и контролируемой шероховатости важнее, чем максимальная глубина риски.
Нужно ли делать риску крест-накрест?
Для подготовки металла перед склеиванием ISO 17212:2012 описывает обработку в двух направлениях: второе проходит под прямым углом к первому. Это помогает получить более однородно обработанную поверхность. Для лакокрасочного покрытия способ обработки следует выбирать по его спецификации, а не автоматически переносить рекомендацию для склеивания.
Можно ли наносить покрытие сразу после шлифовки?
Сначала нужно удалить пыль, рыхлые частицы и остатки абразива, а также убедиться, что поверхность соответствует требованиям. Подготовленное основание важно защитить от повторного загрязнения. Для склеивания ISO 17212:2012 рекомендует выполнять операцию как можно быстрее, предпочтительно в течение 4 часов после сушки; для покрытий срок задает их технология.
Как улучшить адгезию на 3D-принтере или между слоями полиэфирной смолы?
Это отдельные задачи, не связанные напрямую с подготовкой металла под финишное покрытие. Приведенные рекомендации описывают удаление загрязнений и формирование профиля металлического основания. Для 3D-печати и межслойной адгезии полиэфирной смолы нужно руководствоваться требованиями материалов и технологией конкретного процесса.
Заключение
Чтобы улучшить адгезию финишного покрытия, недостаточно просто прошлифовать металл или сделать риску глубже. Сначала удаляют загрязнения и непрочные продукты коррозии, затем формируют профиль по спецификации и очищают поверхность от пыли. Для контроля используют применимые стандарты: ISO 12944-4 для подготовки стали под покрытия, а ISO 17212:2012 и ASTM D2651-01(2016) - для задач склеивания металлов.
Следующий шаг - зафиксировать в технологической карте метод подготовки, требования к чистоте и профилю, способ контроля и срок до нанесения покрытия. Это даст инженеру понятные критерии приемки, а закупщику - основу для подбора материалов и оборудования под реальный процесс.