Задиры резьбовых соединений из нержавеющей стали возникают, когда при затяжке разрушается оксидная пленка и поверхности схватываются, фактически свариваясь в холодном состоянии. Резьба может заклинить и повредиться, поэтому для защиты нужны не только подходящие материалы, но и чистые детали, контролируемая затяжка и правильно выбранная смазка или антизадирное покрытие.
Фосфатирование и коррозия связаны с обработкой поверхности, но сами по себе эти понятия не дают ответа, будет ли резьба задираться при сборке. Статья поможет инженерам и закупщикам разобраться в причинах схватывания, оценить роль пассивации и покрытий, подобрать меры защиты и определить, какие испытания подтвердят решение для конкретного узла.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Нержавеющая сталь задиры получает не просто из-за высокого трения.
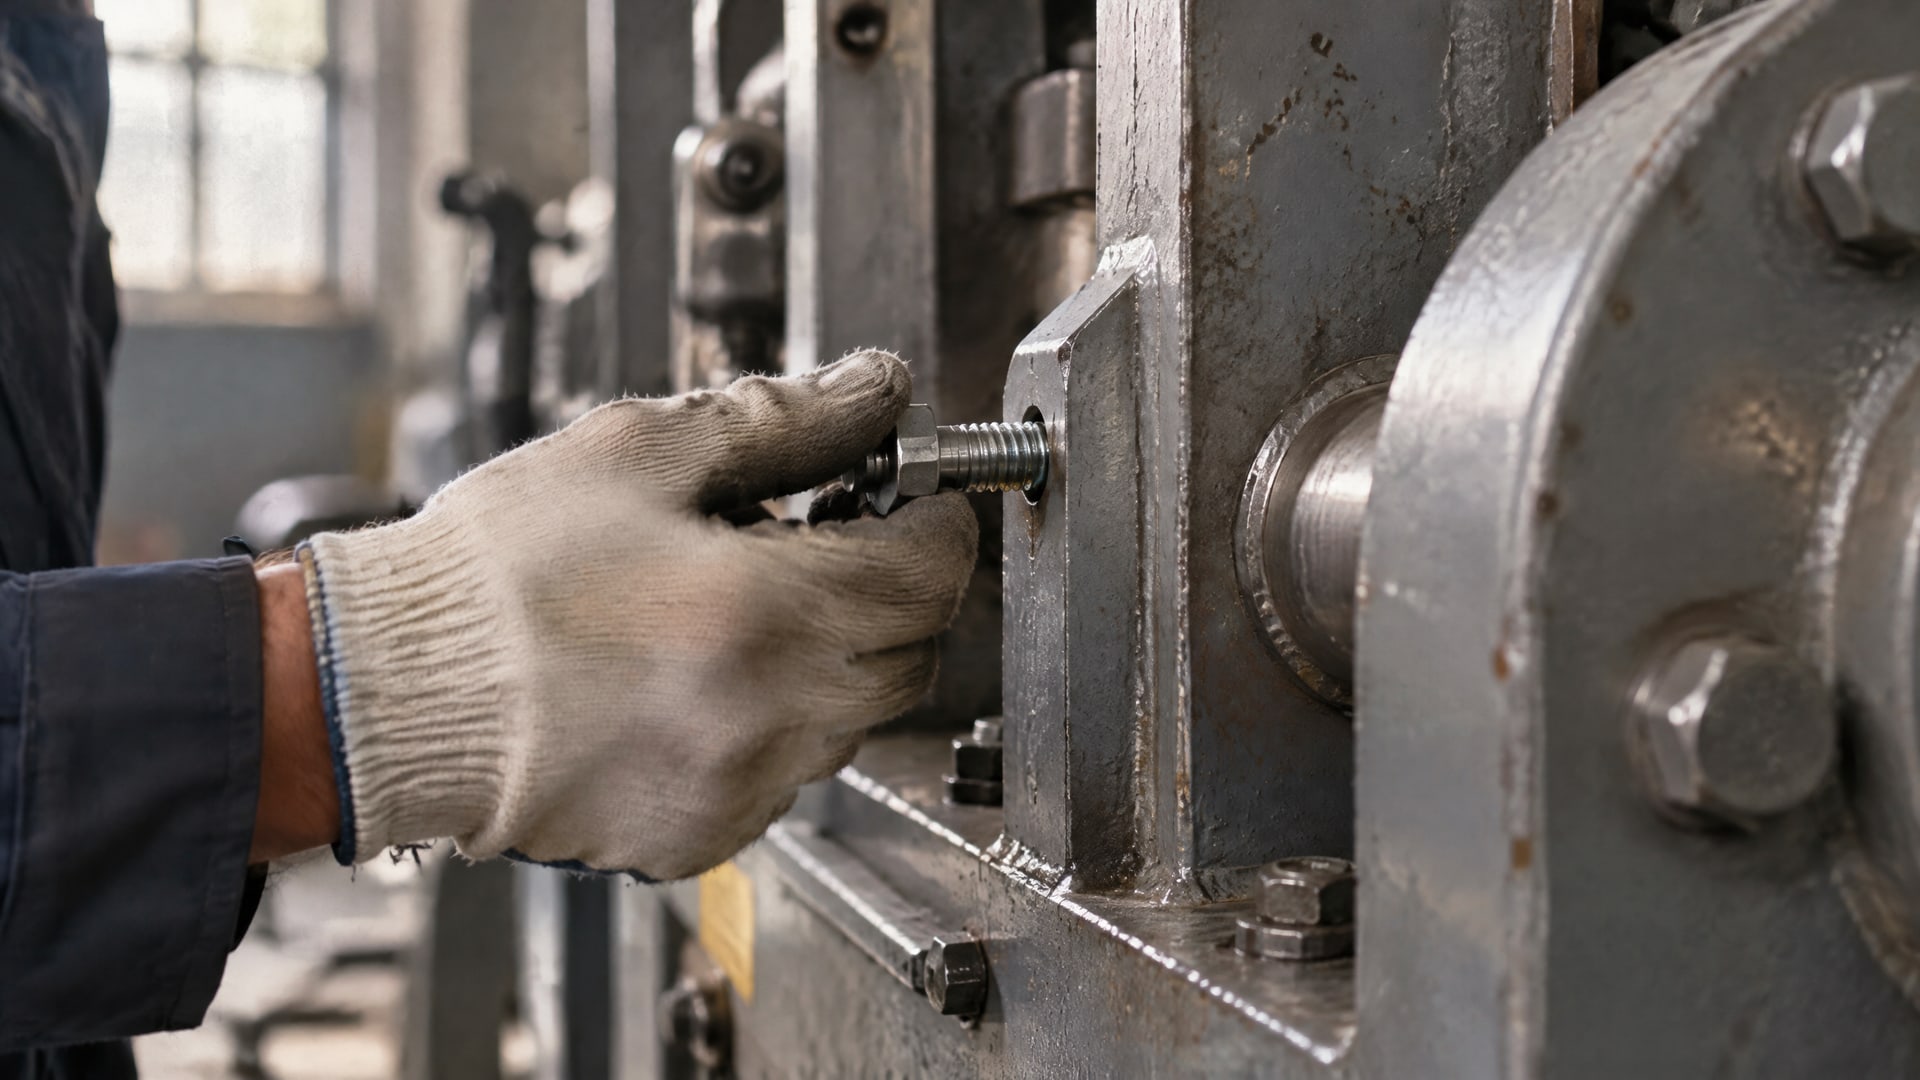
При затяжке тонкая оксидная пленка на контактирующих поверхностях разрушается, после чего металл может схватиться с металлом. При продолжении вращения локальные участки деформируются, а резьба начинает заклинивать. В результате соединение становится трудно разобрать, а крепеж может получить повреждения.
Особенно склонны к задирам пары из одинаковых или близких нержавеющих сталей, например 304–304 и 316–316. Выбор A4 вместо A2 сам по себе не устраняет проблему: обе пары сохраняют риск схватывания. Для нержавеющих крепежей применяют классификацию ISO 3506; для A2 (304) и A4 (316) указан класс прочности 70 с минимальной прочностью на разрыв 700 МПа. Эти параметры характеризуют крепеж, но не отменяют необходимости правильно организовать сборку.
На склонность к схватыванию влияют трение, давление в контакте и состояние поверхностей. Практический ориентир для пары материалов - разница твердости гайки и болта не менее 50 Brinell. Это не универсальная гарантия от задиров, но при подборе крепежа такой критерий помогает оценить сочетание материалов. Поверхности должны быть гладкими, но не зеркальными, а детали перед сборкой - чистыми.
Перетяжка повышает риск повреждения резьбы, поэтому увеличение момента нельзя считать способом сделать соединение надежнее. При завинчивании важна медленная, контролируемая подача нагрузки. Грязь, стружка и остатки старого состава также могут помешать сборке и усилить повреждение поверхностей.
Фосфатирование и коррозия: что учитывать при выборе защиты
При обсуждении фосфатирования и коррозии важно не смешивать защиту поверхности от коррозионного воздействия с предотвращением схватывания резьбы.
В материалах по нержавеющим деталям отдельно рассматривают пассивацию: ее применяют для повышения коррозионной стойкости, но она сама по себе не гарантирует отсутствие задиров. Поэтому пассивированное соединение все равно может потребовать отдельной меры против схватывания.
Для пассивации нержавеющей стали в аэрокосмическом контексте упоминаются ASTM A967 и AMS 2700. Эти стандарты относятся к пассивации, а не заменяют проверку поведения пары «болт-гайка» при затяжке. Нельзя исходить из того, что обработка поверхности автоматически задает подходящий коэффициент трения или обеспечивает разборность соединения.
Фосфатирование не следует считать синонимом пассивации: имеющихся данных недостаточно, чтобы приписать этим обработкам одинаковое назначение или одинаковый результат для резьбы из нержавеющей стали. В практическом подборе стоит отдельно выяснить, какой эффект требуется от покрытия, как оно влияет на трение и совместимо ли с материалами крепежа и рабочей средой. Если задача - снизить риск холодной сварки, ее проверяют на конкретном узле, а не по одному названию обработки.
В качестве альтернативы фосфатированию для получения антизадирных свойств могут применяться антифрикционные твердосмазочные покрытия: они создают на поверхности деталей сухую смазочную пленку. В линейке MODENGY представлены антифрикционные покрытия такого типа. Для выбора покрытия необходимо учитывать пару материалов и условия работы, а результат подтверждать испытанием соединения с тем же покрытием, которое планируют использовать в производстве.
Как защитить резьбу от задиров при сборке
Защита резьбы от задиров начинается до затяжки.
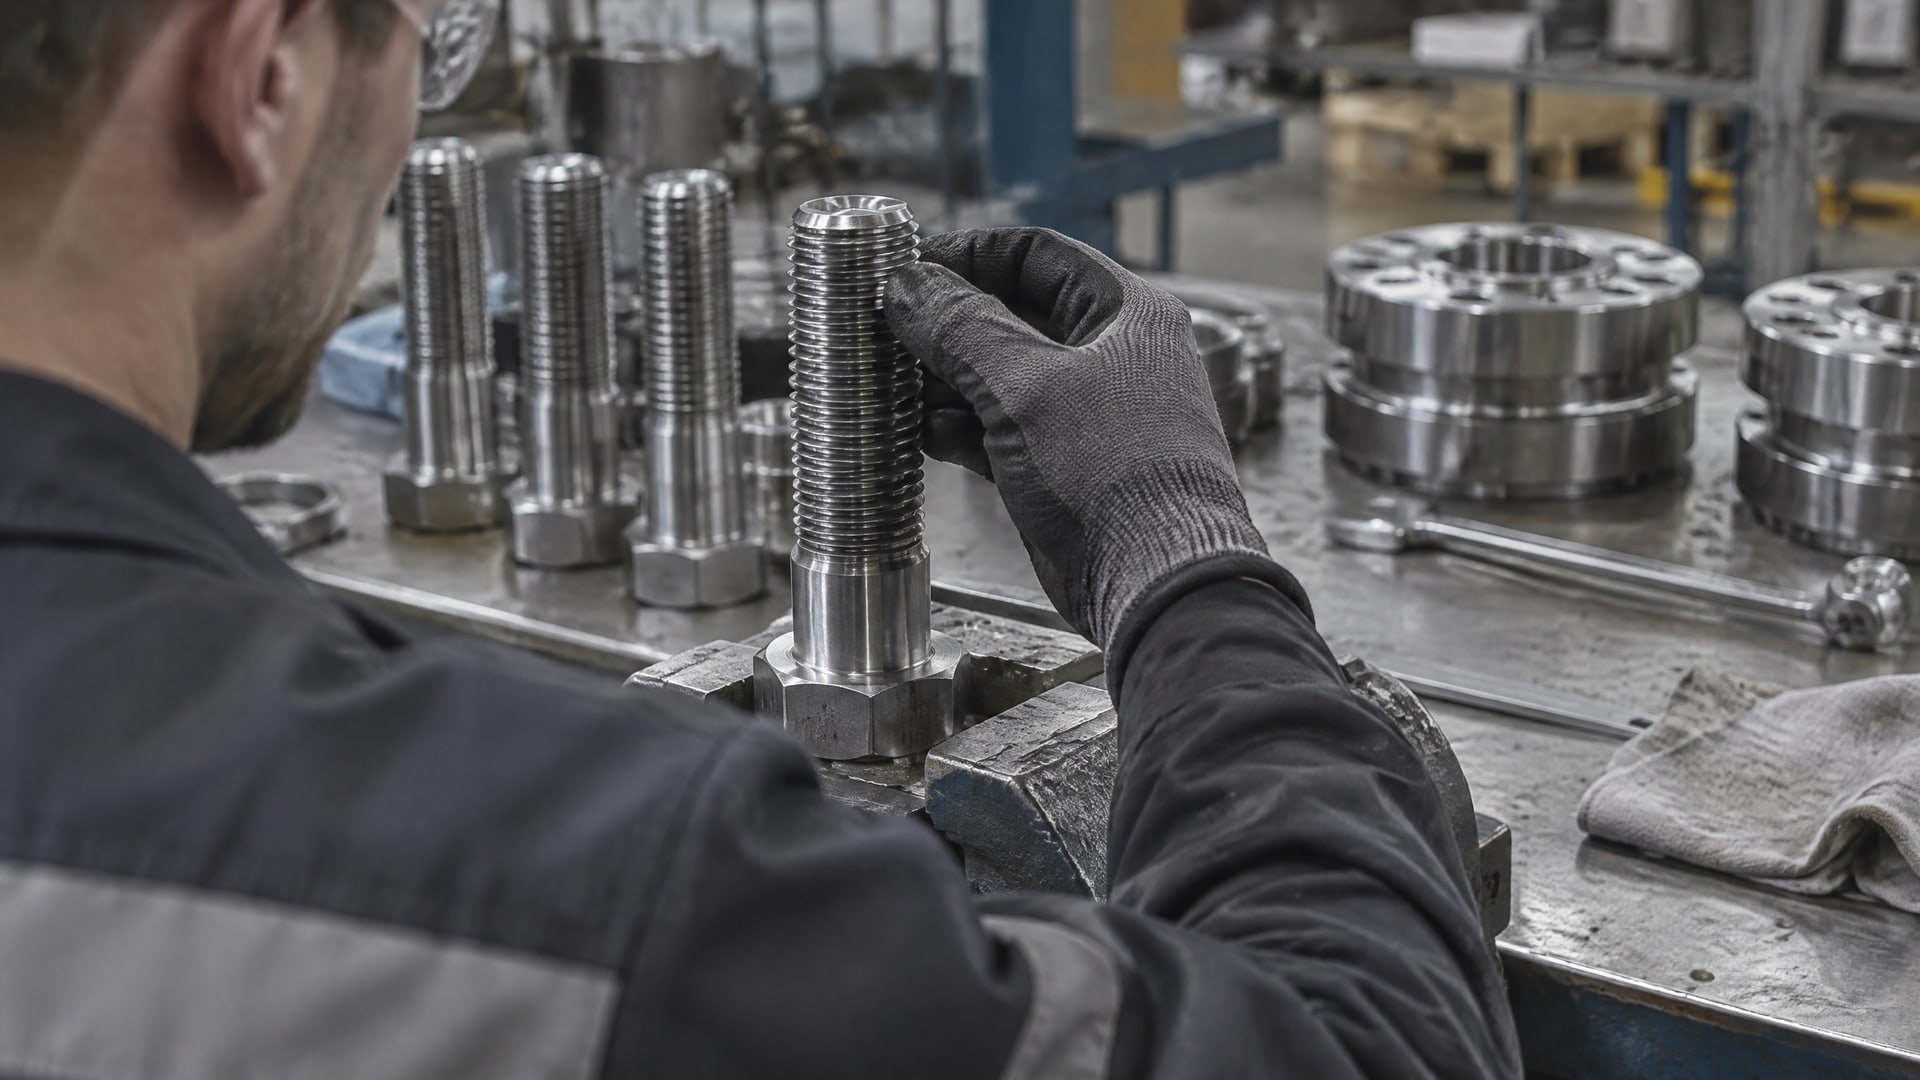
Проверьте чистоту и состояние резьбы, правильность геометрии и совместимость материалов. Неравномерно обработанные, загрязненные или поврежденные поверхности затрудняют контролируемую сборку. Для стандартных профилей применяют ISO 68-1 и ASME B1.13M; в источнике для механических классов 8.8 и выше приведен минимальный радиус корня резьбы Rmin = 0.125P, где P - шаг.
Для поверхности указан промышленный ориентир Ra 0.8-1.6 мкм. Слишком грубая и слишком зеркальная поверхность нежелательны. При проектировании важно учитывать профиль и геометрию резьбы: корректные параметры помогают уменьшить локальные концентрации напряжений. Эти требования не заменяют смазку, если соединение склонно к схватыванию.
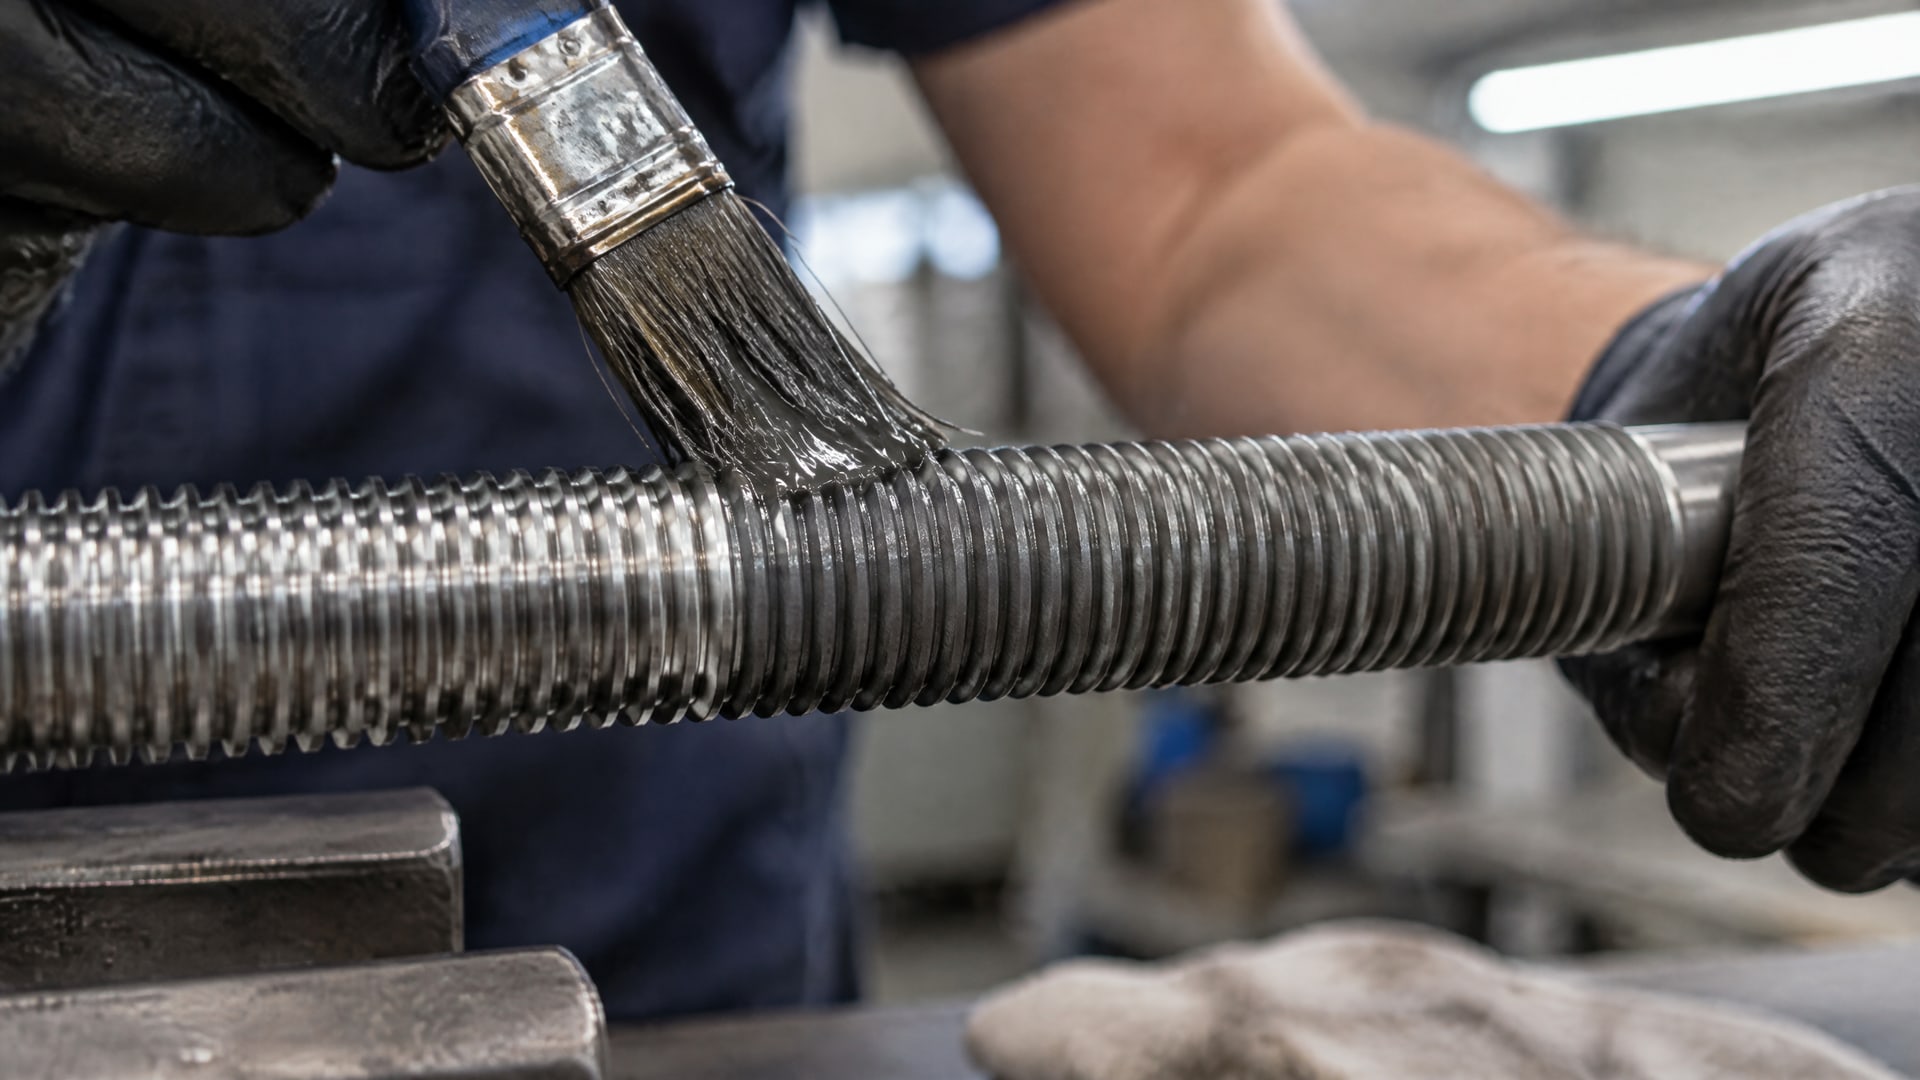
Смазку или антизадирный состав наносят до сборки тонким равномерным слоем на рабочие поверхности резьбы. Не нужно заполнять составом весь профиль: избыток не является рекомендацией. Если узел предстоит разбирать при ремонте, защитное средство особенно важно, поскольку схватившаяся резьба может затруднить демонтаж и повредить крепеж.
Скорость затяжки должна быть умеренной, а усилие - контролируемым. Не затягивайте соединение чрезмерно и не полагайтесь только на заданный момент, если важна предсказуемость натяга. Когда на участке применяют покрытие или смазку, режим затяжки нужно проверять с этим же составом: изменение условий трения влияет на связь между моментом и усилием.
Как выбрать антизадирное покрытие или смазку
Выбор средства зависит от материалов крепежа, температуры, рабочей среды и требований к последующей разборке.
В отраслевых материалах для нержавеющей стали упоминаются никелевые противозадирные составы, особенно для высокой температуры и коррозионной среды, а также составы с дисульфидом молибдена для снижения трения и задиров. Это не означает, что любой состав подходит для всех соединений: совместимость проверяют с учетом условий эксплуатации.
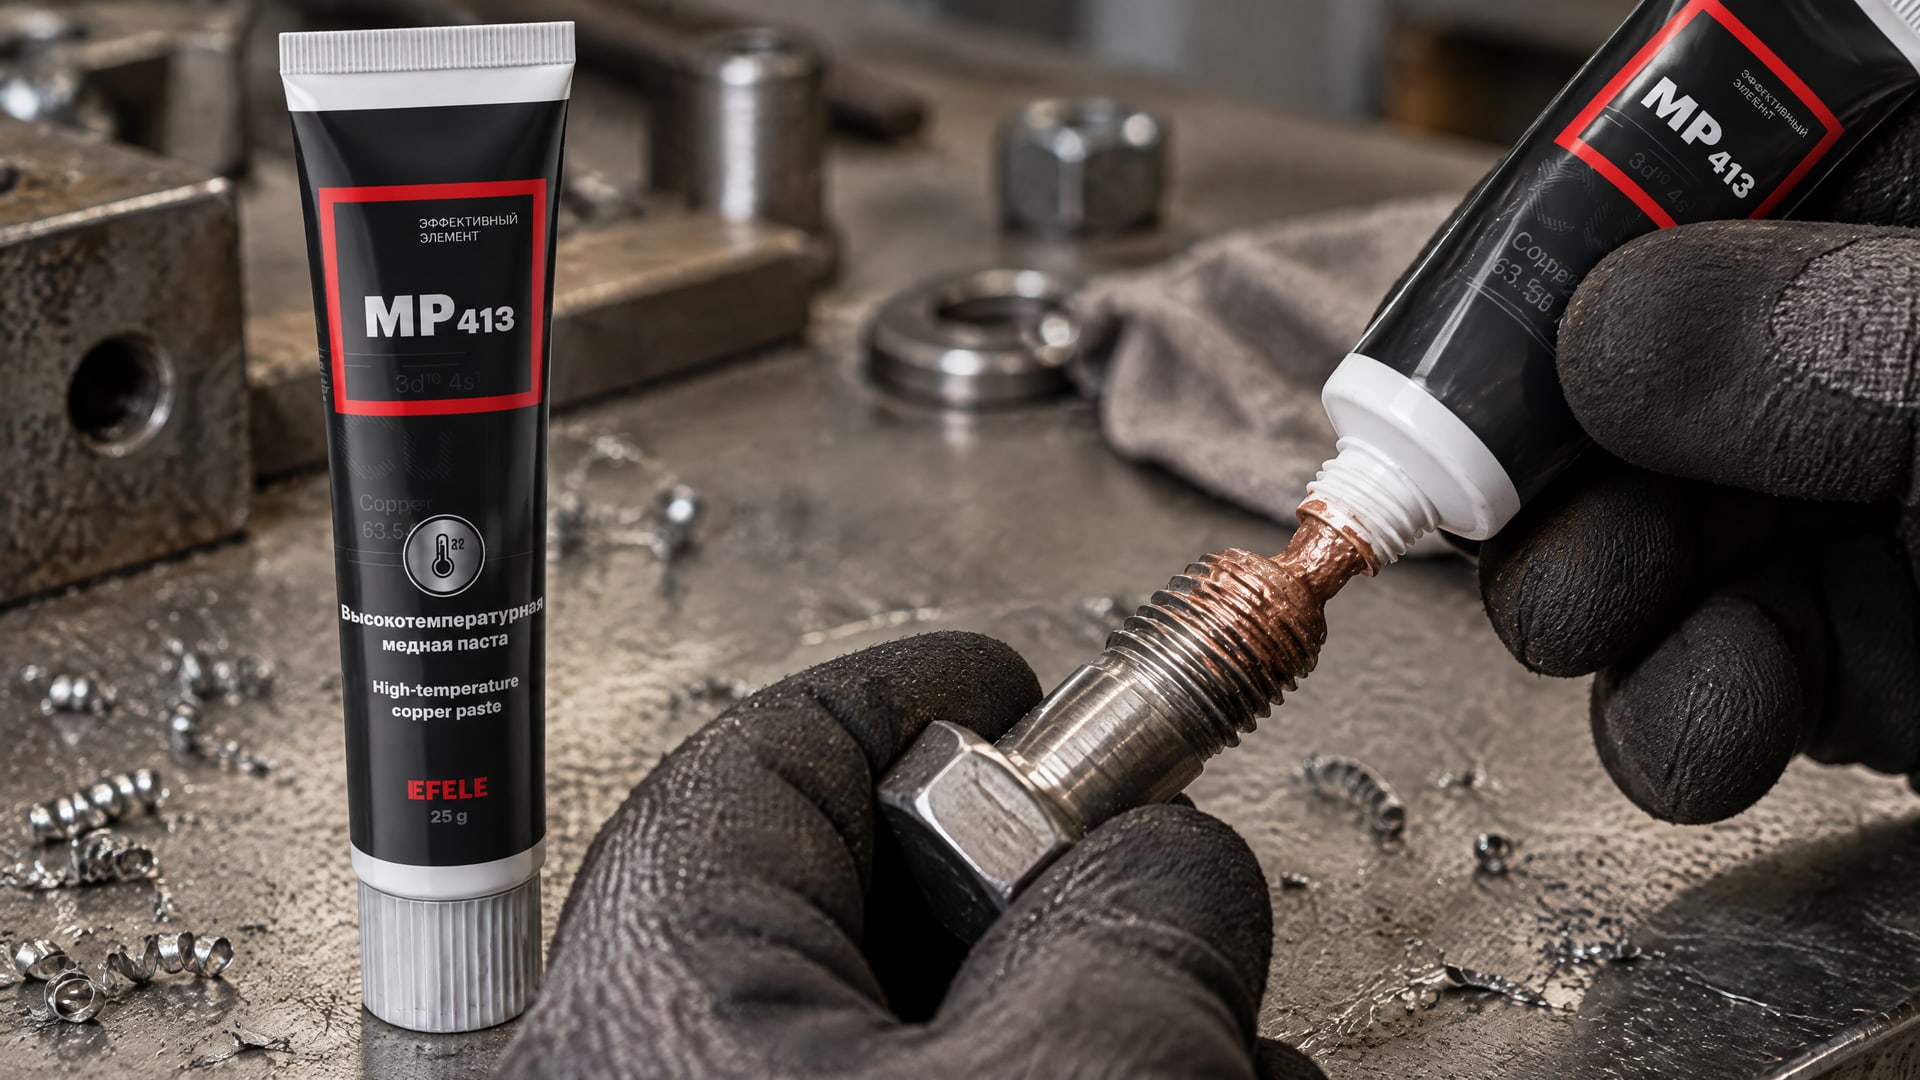
Медные пасты требуют отдельной оценки. При наличии влаги медь может создавать риск гальванической коррозии в ряде условий. Поэтому для соединения из нержавеющей стали важно учитывать контактирующие материалы, влажность и другие особенности среды, а не выбирать состав только по его антизадирному назначению. EFELE MP-413 - медная резьбовая паста; ее применение для нержавеющего крепежа следует соотносить с риском гальванической коррозии и подтверждать для конкретных условий работы.
Независимо от типа средства его наносят тонким слоем на обе контактирующие резьбовые поверхности, а не только на одну сторону. Для разборных узлов это помогает уменьшить риск схватывания при сборке и последующем демонтаже. Если выбранное решение меняет трение в соединении, нельзя автоматически переносить на него момент затяжки, рассчитанный для другой смазки или покрытия.
При выборе сравнивают не только тип состава, но и способ нанесения, условия эксплуатации и требования к сборке. Если нет данных для конкретной пары материалов, перед внедрением стоит провести испытание с теми же деталями, покрытием или смазкой и режимом затяжки, которые будут применяться на производстве.
Как проверить решение: ASTM G98 и ISO 16047
Для оценки склонности материалов к схватыванию используют несколько методов: один тест не охватывает все факторы реальной сборки.
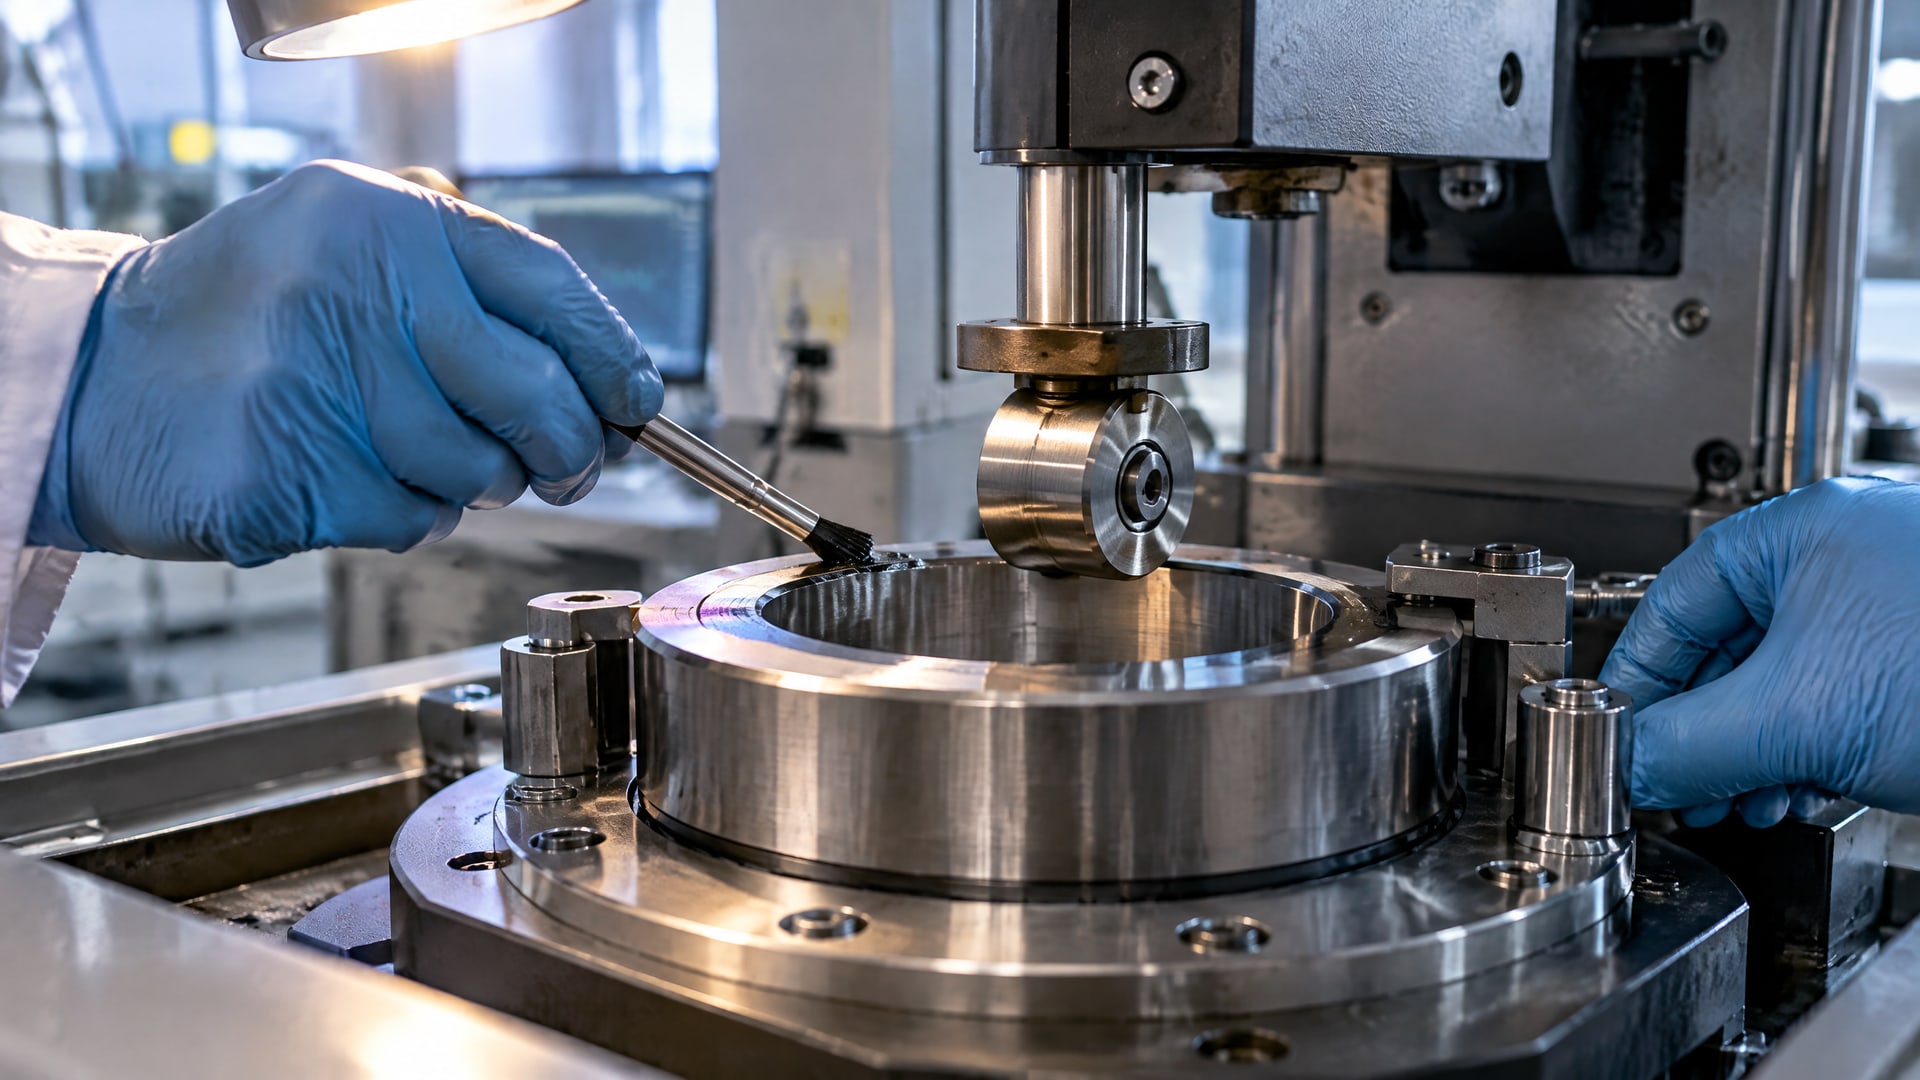
ASTM G98 - лабораторный метод block-on-ring для определения порога схватывания пары материалов. Он помогает сравнивать материалы, но не воспроизводит полностью условия каждого резьбового соединения.
ISO 16047 оценивает зависимость крутящего момента от усилия затяжки и позволяет рассчитывать коэффициенты трения в резьбе и под головкой. Этот подход полезен, когда требуется предсказуемо управлять соотношением момента и натяга. Контроль по одному моменту не дает такой же информации о трении в соединении.
Для ответственного узла испытание проводят на реальной паре «болт-гайка» с тем же покрытием или смазкой и тем же способом сборки, которые предусмотрены для производства. Стендовые и полевые проверки ближе к практической эксплуатации, однако не выступают универсальным стандартизованным критерием. Поэтому результаты оценивают в контексте конкретной конструкции и режима работы.
Практическая последовательность проверки:
Определить марки и класс прочности крепежа по ISO 3506.
Проверить состояние поверхности, чистоту и геометрию резьбы.
Выбрать состав или покрытие с учетом рабочей среды и материалов пары.
Подтвердить режим затяжки испытанием на фактических деталях.
При необходимости оценить порог схватывания по ASTM G98 и связь момента с натягом по ISO 16047.
Часто задаваемые вопросы
Пассивация защищает резьбу из нержавеющей стали от задиров?
Нет. Пассивация повышает коррозионную стойкость, но сама по себе не гарантирует отсутствие схватывания при затяжке. Для защиты от задиров отдельно учитывают сочетание материалов, чистоту и состояние резьбы, скорость затяжки, а также необходимость смазки или антизадирного покрытия.
Почему нержавеющая сталь заедает при затяжке?
При сборке может разрушиться оксидная пленка на контактирующих поверхностях. Металл схватывается с металлом, возникает локальное повреждение, и резьба может заклинить. Риск повышают одинаковые пары нержавеющих сталей, загрязнение, чрезмерная затяжка и высокая скорость завинчивания.
Как наносить антизадирный состав на резьбу?
Состав наносят до сборки тонким равномерным слоем на обе контактирующие резьбовые поверхности. Заполнять им весь профиль не нужно. Одновременно проверяют чистоту деталей и соблюдают медленную контролируемую затяжку, поскольку покрытие или смазка не отменяют требований к сборке.
Можно ли использовать медную пасту на нержавеющем крепеже?
Перед применением нужно оценить контактирующие материалы и условия эксплуатации. В присутствии влаги медные составы могут создавать риск гальванической коррозии в ряде условий. Поэтому совместимость проверяют для конкретного узла, а не делают вывод только по назначению пасты как антизадирного средства.
Заключение
Задиры на резьбовых соединениях из нержавеющей стали предотвращают сочетанием правильной пары материалов, чистой и корректной резьбы, умеренной контролируемой затяжки и подходящего антизадирного состава или покрытия. Пассивация связана с коррозионной стойкостью, но не заменяет защиту от схватывания; фосфатирование также нельзя считать гарантией того, что резьба не повредится при сборке.
Следующий шаг для инженера - проверить материалы и состояние крепежа, выбрать средство с учетом рабочей среды и испытать соединение на реальной паре «болт-гайка». Для оценки порога схватывания используют ASTM G98, а зависимость момента от натяга и коэффициенты трения проверяют по ISO 16047.