Окунание обычно выгоднее распыления, когда нужно обработать сложную геометрию, внутренние поверхности или большую партию мелких деталей. Распыление удобнее, если важны контролируемое нанесение на доступные участки и равномерная тонкая пленка. Окончательный выбор зависит от геометрии детали, требуемой толщины, допуска, объема партии и способа контроля.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения покрытий для узлов трения. Разберем, как соотносятся окунание и распыление, когда оправдано окунание-центрифугирование и почему толщину покрытия нужно проверять измерениями, а не оценивать на глаз.
Для каких задач применяют антифрикционное покрытие
Антифрикционное покрытие используют в парах трения с медленным или средним движением и высокими нагрузками.
Оно может быть уместно там, где применение масла или пластичной смазки нежелательно либо невозможно из-за конструкции узла. Среди типичных объектов применения - редукторы, подшипники, направляющие и резьбовые соединения.
Такое покрытие не следует считать универсальной заменой смазочным материалам. Выбор зависит от режима работы, нагрузки, скорости и конструкции узла. Для редукторов покрытия рассматривают, в частности, как средство для обкатки и снижения износа. При этом пригодность конкретного состава для узла оценивают с учетом условий его работы, а не только по названию материала.
Антифрикционное твердосмазочное покрытие формирует на поверхности тонкий рабочий слой. Для одной из профильных промышленных линеек указан типичный диапазон толщины 5-30 мкм. Это существенно для деталей с посадками и зазорами: избыток материала способен повлиять на геометрию сопряжения, поэтому задача не в том, чтобы нанести слой потолще, а в том, чтобы выдержать предусмотренные требования.
Перед нанесением поверхность тщательно обезжиривают. Подготовка особенно важна для повторяемости результата: загрязнения на детали могут помешать формированию равномерной пленки. В производственном процессе также учитывают доступ к обрабатываемым зонам, возможность стекания состава и последующий контроль толщины.
Если покрытие выбирают для узла, где обычная смазка ограничена конструкцией, нужно отдельно проверить соответствие материала условиям трения. Само обозначение «антифрикционное» не подтверждает пригодность для любой детали или режима. Инженеру важно сопоставить назначение покрытия с геометрией узла, нагрузкой и требованиями к посадочным размерам.
Окунание или распыление: сравнение методов нанесения
Оба способа применяют для антифрикционных покрытий, но они решают разные производственные задачи.
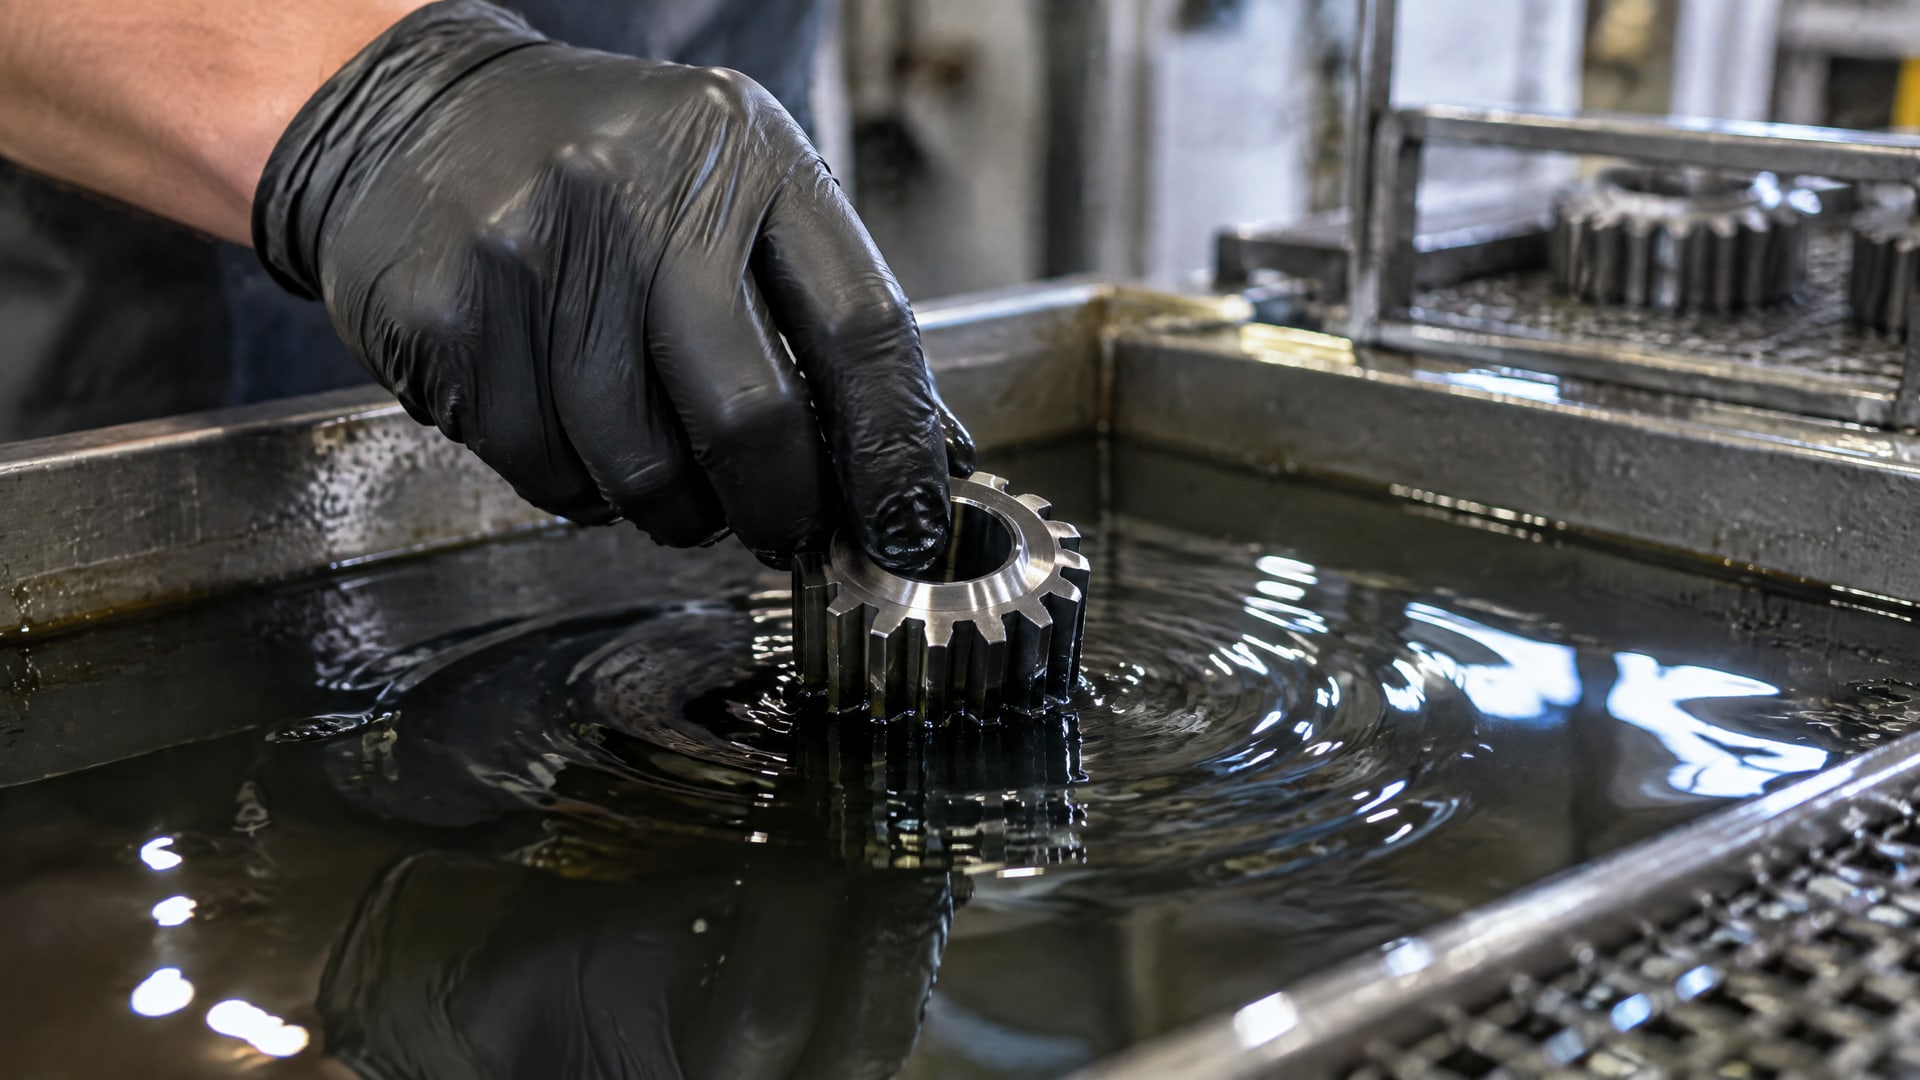
ASTM D823 описывает практики получения пленок одинаковой толщины, в том числе автоматическое распыление и моторизованное окунание. Эти методы используют как базовые варианты контролируемого формирования пленки, а выбор между ними связывают с поверхностью детали и требованиями к покрытию.
| Критерий | Окунание | Распыление |
|---|---|---|
| Геометрия детали | Удобно для сложной формы и внутренних поверхностей | Удобно для доступных поверхностей и локального нанесения |
| Партия | Подходит для массовой обработки мелких деталей | Может применяться для функциональных покрытий и контролируемого нанесения |
| Равномерность | Требует контроля стекания и стабилизации слоя | Позволяет управлять зоной нанесения и формировать равномерную пленку |
| Дополнительный этап | Для мелких деталей может применяться окунание-центрифугирование | Важны настройка распыления и контроль покрытия |
Окунание предполагает контакт детали с составом по всей доступной поверхности. Это помогает обрабатывать участки, до которых неудобно добраться направленным распылением, но после извлечения нужно учитывать стекание материала. Если не контролировать процесс, толщина может различаться между зонами детали. Для мелких компонентов применяют окунание-центрифугирование, чтобы управлять количеством оставшегося материала.
Распыление позволяет направлять состав на выбранные поверхности и использоваться для получения тонких пленок. Этот метод не ограничен простыми деталями: его применяют и для функциональных антифрикционных покрытий. Чтобы обеспечить повторяемость, важны стабильность нанесения и контроль толщины, а не только сам факт использования распылителя.
Окунание не гарантирует более толстый слой, а распыление не гарантирует равномерность без контроля процесса. Итог зависит от технологии, оборудования и поведения состава на детали. Поэтому сравнивать методы следует на конкретной геометрии и с учетом требуемого допуска, а не по общему правилу «окунание толще» или «распыление точнее».
Когда окунание дает преимущество
Окунание чаще оправдано, если деталь имеет сложную геометрию, внутренние поверхности или множество участков, которые нужно обработать за один цикл.
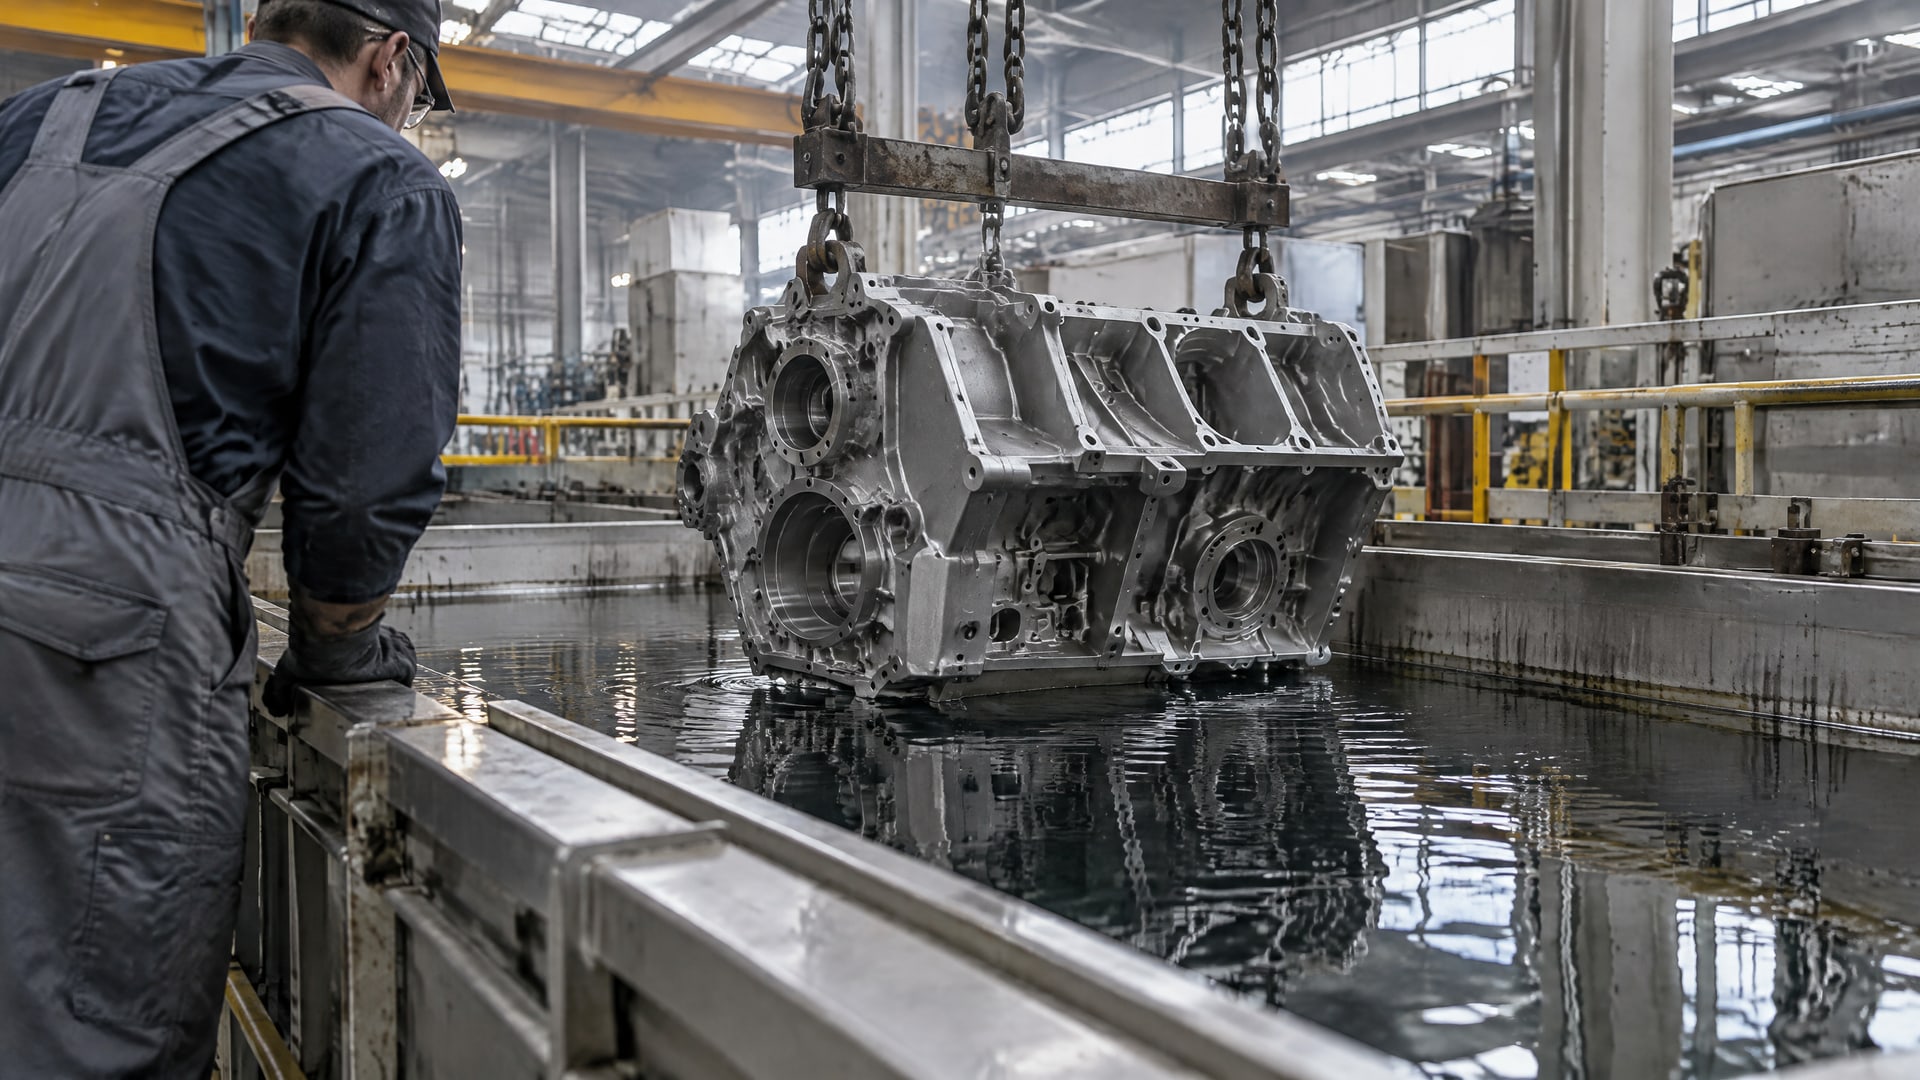
Этот метод также удобен при массовой обработке мелких компонентов. Если задача требует покрыть детали партии целиком, окунание может упростить доступ к поверхностям, которые сложно равномерно обработать распылением.
Для такой технологии нужно предусмотреть контроль стекания состава. Он влияет на толщину оставшейся пленки и ее распределение по детали. При обработке мелких компонентов может применяться окунание-центрифугирование: это отдельный промышленный вариант нанесения, который помогает контролировать количество материала после погружения. Выбор процесса зависит от геометрии деталей и требований к равномерности слоя.
Окунание становится менее удобным, когда нужно обработать только конкретную зону или точно ограничить площадь покрытия. В подобных случаях распыление может упростить локальное нанесение. Но доступность участка сама по себе не гарантирует нужную толщину: при любом методе результат проверяют по заданным требованиям.
На производстве к выбору метода добавляют размер партии и возможности автоматизации. Для функциональных покрытий приводятся примеры автоматизированного обеспечения толщины и допусков, в том числе диапазоны ±10 мкм и/или ±15 мкм в зависимости от процесса. Эти значения относятся к отдельным промышленным процессам и не задают универсальный допуск для любого покрытия или детали.
Практический критерий прост: если важны доступ к сложным поверхностям и обработка партии, оценивают окунание и окунание-центрифугирование. Если важнее локально управлять нанесением на доступные поверхности, рассматривают распыление. В обоих случаях до запуска серии стоит проверить процесс на деталях той же геометрии и убедиться, что толщина укладывается в требования к сопряжению.
Толщина покрытия и допуск: как контролировать результат
Для тонкого антифрикционного покрытия оценка на глаз не подходит.
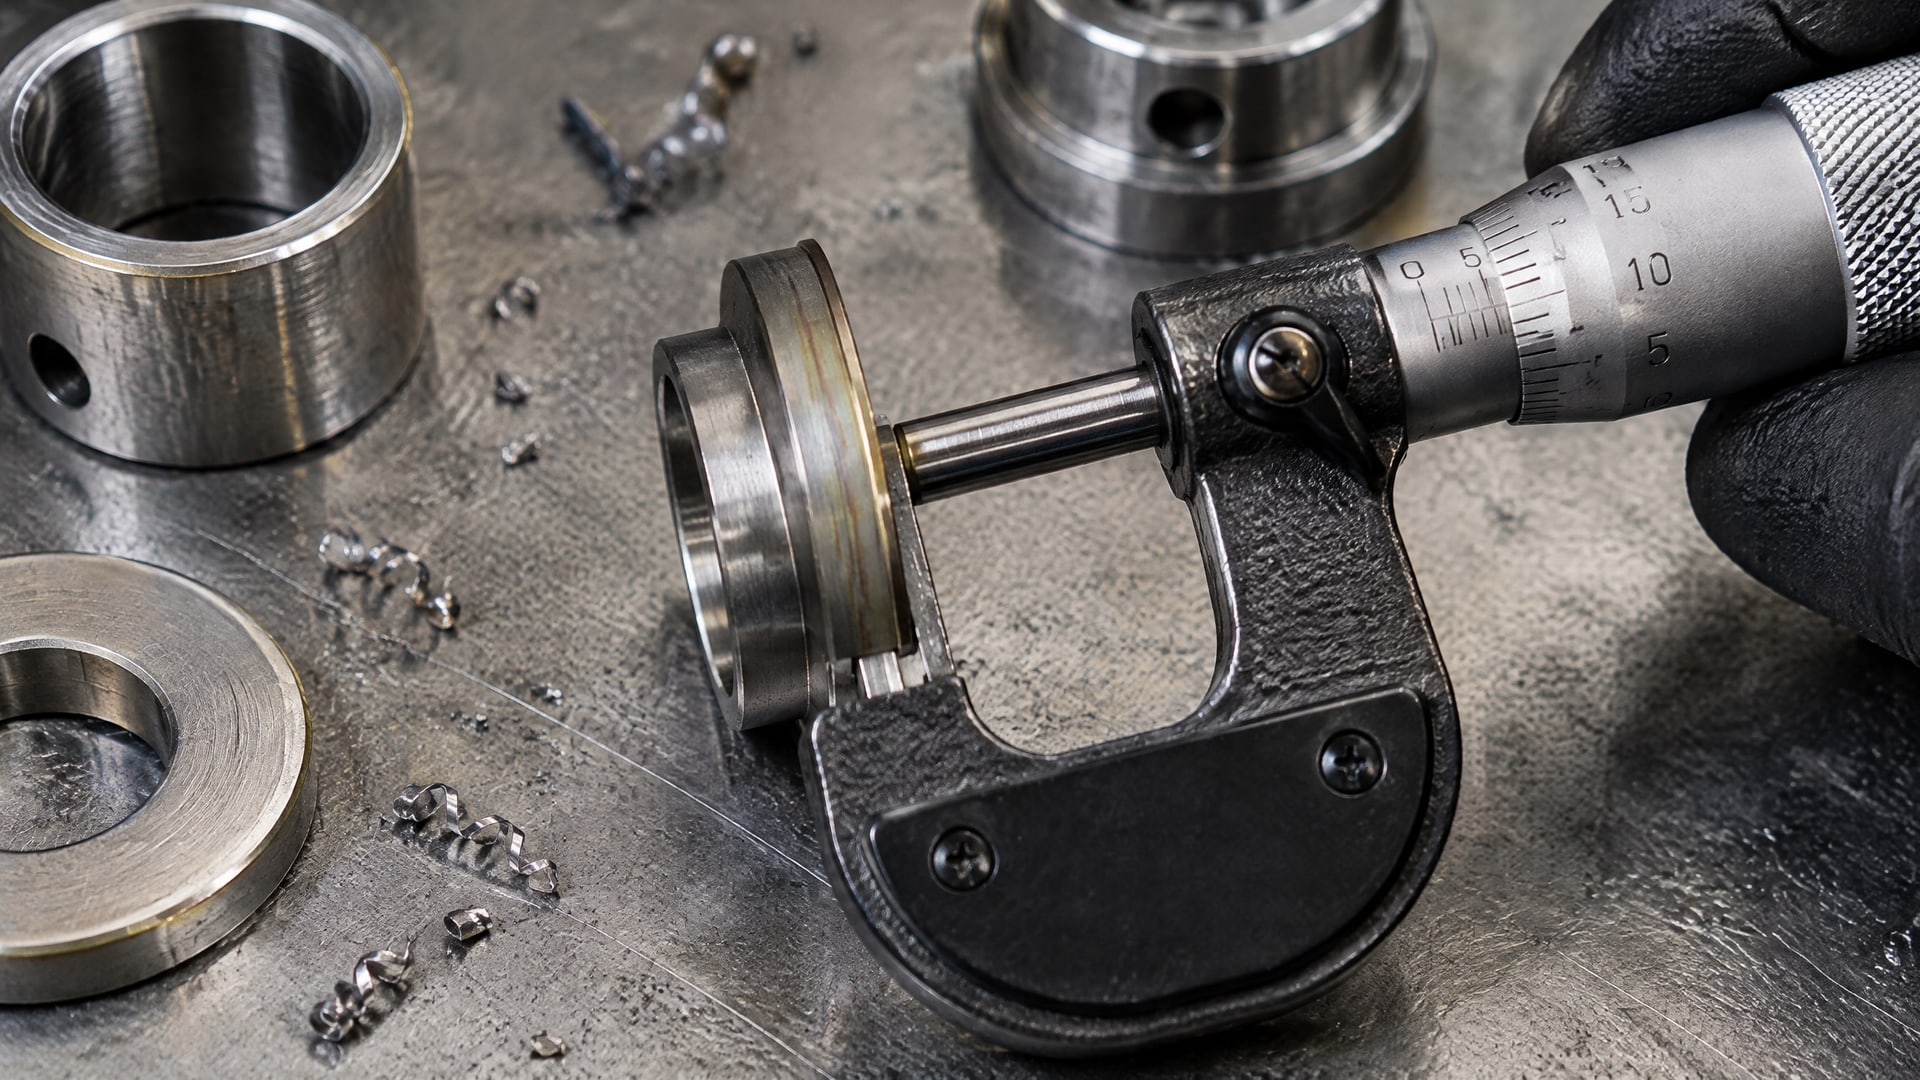
Типичный диапазон толщин, указанный для профильной линейки, составляет 5-30 мкм. На таком уровне отклонение может повлиять на посадки и функциональность детали, поэтому контроль толщины нужно включать в технологический процесс.
На металлической подложке толщину обычно измеряют неразрушающими магнитными и вихретоковыми методами. ASTM E376 описывает применение таких приборов и допускает определение толщины в пределах ±10% от истинного значения или ±2,5 мкм, в зависимости от того, что больше. Стандарт также совместим с ISO 2178. Указанная точность измерения не заменяет допуск, установленный для конкретной детали: эти параметры нужно различать.
Для контроля и приемки толщины покрытий в промышленности также используют ASTM D7091, ISO 19840 и SSPC-PA 2. Применимый документ выбирают с учетом проекта и требований к покрытию. Важно заранее определить, где проводить измерения и какой результат считать допустимым, а не подбирать критерии после нанесения.
Для некоторых промышленных процессов указывают диапазоны допуска ±10 мкм и/или ±15 мкм в зависимости от технологии. Их нельзя автоматически переносить на любую деталь или материал. Если посадочный диаметр чувствителен к толщине, требования к слою и способ измерения должны быть согласованы до выбора метода нанесения.
При рассмотрении антифрикционных покрытий MODENGY учитывают особенности конкретного состава и требуемую толщину. Например, слой 25 мкм может повлиять на допуски посадочного диаметра, поэтому оценивать нужно не только способ нанесения, но и геометрию детали после покрытия. Для сравнения окунания и распыления важен один критерий: какой процесс стабильно обеспечивает заданную толщину на нужных участках.
Как выбрать метод для редуктора и других узлов
Для редуктора выбор покрытия начинается с задачи узла.
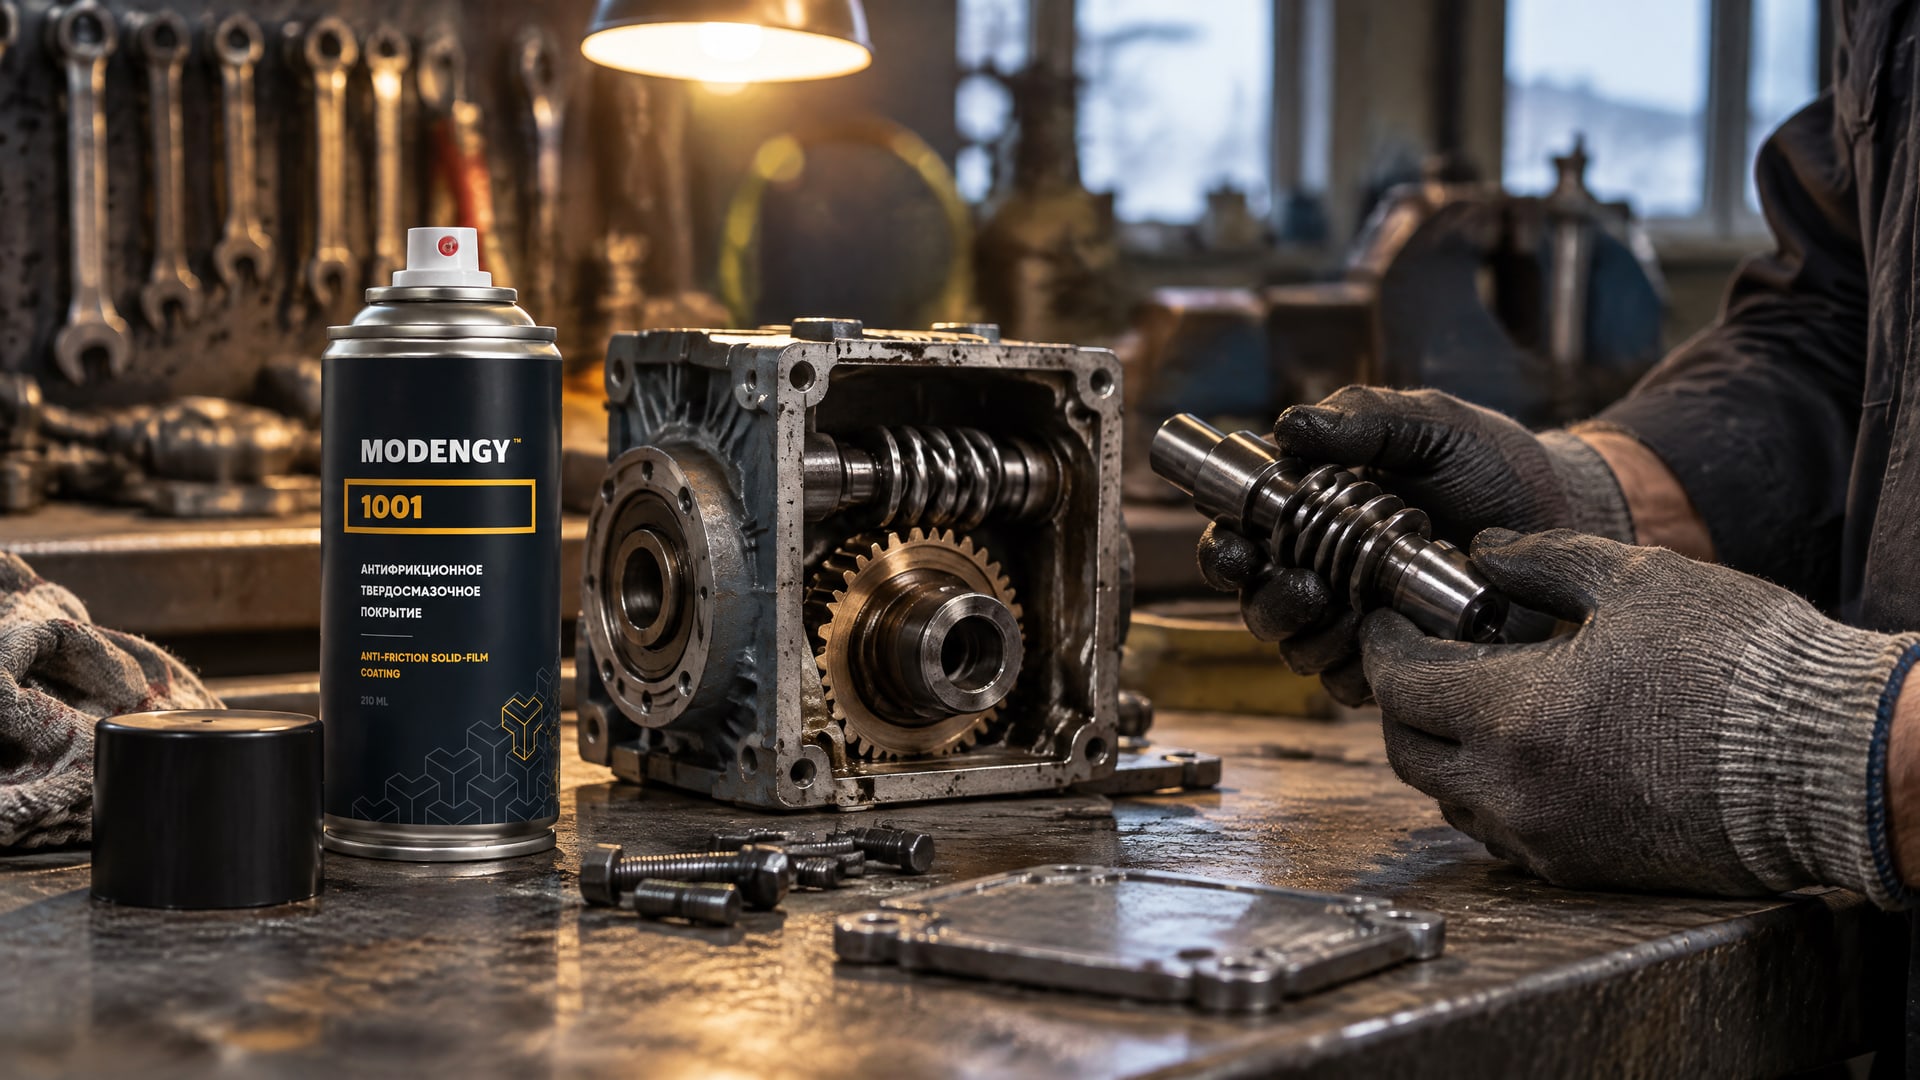
Антифрикционные покрытия рассматривают для обкатки и снижения износа, в том числе при высоких нагрузках и ограниченном применении обычной смазки. Но нельзя переносить решение с одного редуктора на другой без учета температуры, нагрузки, скорости и совместимости покрытия с базовым узлом.
Если речь идет о червячном редукторе в системе управления, трение может быть одним из факторов, связанных с низкой эффективностью при малом токе потребления. В таком случае для снижения трения и износа применяют антифрикционное твердосмазочное покрытие MODENGY 1001. Способ нанесения выбирают отдельно: он должен соответствовать геометрии детали и требованиям к толщине, а не только назначению покрытия.
Перед внедрением технологии инженер и снабженец могут сверить несколько параметров:
Где должна находиться пленка: на всей детали или только на отдельных поверхностях.
Есть ли внутренние участки, для которых важна покрываемость при окунании.
Какой объем партии предстоит обрабатывать и можно ли автоматизировать процесс.
Какую толщину и допуск требует конструкция.
Каким приборным методом будут проверять толщину покрытия.
Если требуется обработать сложную деталь или партию мелких компонентов, в первую очередь оценивают окунание и окунание-центрифугирование. Для доступных участков, где важно управлять зоной нанесения, рассматривают распыление. Затем выбранный процесс проверяют на деталях той же геометрии, измеряют толщину и сопоставляют результат с требованиями к посадкам.
Часто задаваемые вопросы
Окунание всегда дает более толстое покрытие?
Нет. Толщина зависит от технологии, автоматизации и стекания материала после извлечения детали. Сам способ погружения не определяет итоговый слой. Для тонких антифрикционных покрытий, типичная толщина которых составляет 5-30 мкм, результат проверяют измерениями, а не выводят из выбранного метода нанесения.
Какой метод выбрать для сложной детали: окунание или распыление?
Окунание часто удобно для сложной геометрии, внутренних поверхностей и массовой обработки мелких деталей. Распыление может быть предпочтительнее, если требуется наносить покрытие на доступные или отдельные участки. Перед выбором учитывают требуемую толщину, допуск, возможность стекания и способ измерения результата.
Можно ли оценить толщину антифрикционного покрытия на глаз?
Нет. Для измерения толщины на металлической подложке применяют неразрушающие магнитные и вихретоковые методы. ASTM E376 описывает соответствующие измерения; его допустимая погрешность составляет ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, что больше. Требования к конкретной детали задают отдельно.
Подходит ли антифрикционное покрытие для любого редуктора?
Нет. Покрытие рассматривают с учетом задачи узла, температуры, нагрузки, скорости и совместимости с базовым узлом. Для редукторов оно может применяться при обкатке и снижении износа, но это не означает, что любой состав подходит любой конструкции. Способ нанесения и толщину также сверяют с требованиями к детали.
Заключение
Окунание выгоднее распыления, когда важны обработка сложной геометрии, внутренних поверхностей или большой партии мелких деталей. Распыление чаще выбирают для контролируемого нанесения на доступные участки. В обоих случаях результат определяют не названием метода, а соблюдением требований к толщине и повторяемостью процесса.
Следующий шаг - определить целевые поверхности, требования к толщине и допуску, затем проверить окунание или распыление на деталях нужной геометрии. Толщину следует измерить подходящим приборным методом и сопоставить с требованиями к посадкам. Именно такая проверка покажет, какой вариант подходит для конкретного антифрикционного покрытия и узла.